
Hersteller bemerken nach der CNC-Bearbeitung häufig schwarze Flecken auf Aluminiumlegierungsteilen. Diese Flecken stellen ein Qualitäts- und Erscheinungsbildproblem dar. Sie können auch die Leistung beeinträchtigen. Daher erklären wir in diesem Blogbeitrag, warum schwarze Flecken entstehen und wie man sie verhindern und beheben kann.
Was sind schwarze Flecken?

Schwarze Flecken sind, vereinfacht gesagt, dunkle Punkte oder Streifen auf Aluminiumlegierungsteilen, die üblicherweise nach der CNC-Bearbeitung auftreten. Sie können durch Oxidation , Materialübertragung oder Rückstände von Flüssigkeiten und Werkzeugen entstehen. Es können winzige Punkte oder größere Flecken sein. Die meisten dieser Flecken sind kleiner als 2 mm.
Hauptursachen für schwarze Flecken
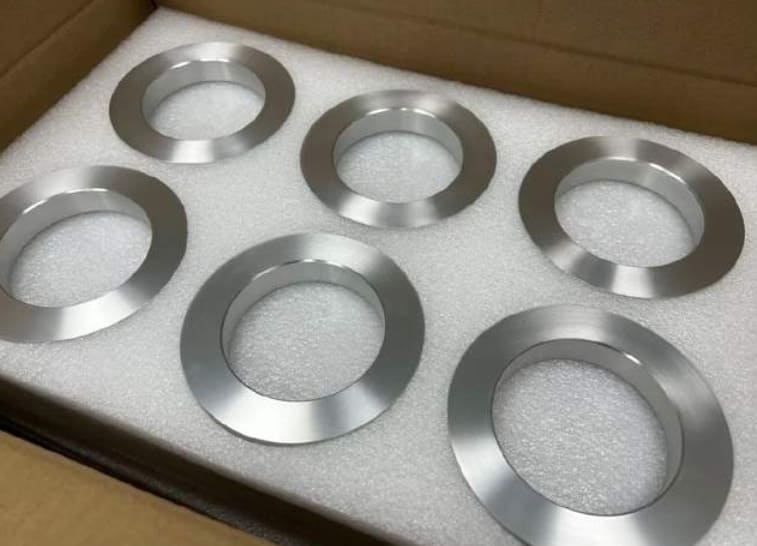
Verschiedene Faktoren können während und nach der CNC-Bearbeitung schwarze Flecken auf Aluminiumteilen verursachen. Die Kenntnis dieser Ursachen hilft Ihnen, die Ursache des Problems zu identifizieren und die Auswirkungen auf die endgültige Oberfläche zu erkennen.
1. Werkzeugbezogene Faktoren
Werkzeugverschleiß
Verschleißende Werkzeuge erzeugen im Bearbeitungsprozess mehr Hitze und Reibung. Die Temperaturen an der Schneide können über 200 °C steigen. Durch die Hitze oxidiert Aluminium und kann am Werkzeug haften bleiben. Auf der Werkstückoberfläche bilden sich schwarze Flecken oder Streifen.
Werkzeugmaterial und Beschichtung
Werkzeugmaterial und Beschichtung beeinflussen ebenfalls die Entstehung von schwarzen Markierungen. Werkzeuge mit Beschichtungen, die nicht für Aluminium geeignet sind, wie beispielsweise herkömmlicher Schnellarbeitsstahl , verschleißen schnell und übertragen Material auf das Werkzeug. Einige Beschichtungen, wie etwa Titannitrid (TiN), sind zwar temperaturbeständig, aber wenn die Beschichtung nicht für die Legierung geeignet ist, kann sich dennoch Aluminium auf dem Werkzeug ablagern und Markierungen verursachen.
2. Kühlmittel- und Schmierprobleme
Verunreinigte oder alte Kühlmittel
Kühlmittel verlieren ihre Schmierfähigkeit, wenn sie alt oder verunreinigt sind. Dieser Verlust erhöht die Reibung zwischen Werkzeug und Aluminium. Infolgedessen steigt die Temperatur in der Schneidzone. Übersteigt die Temperatur 150 °C, kann es zu Oxidation kommen und dunkle Streifen auf der Werkstückoberfläche entstehen.
Darüber hinaus enthält vernachlässigtes Kühlmittel häufig Bakterien und Metallpartikel. Diese Verunreinigungen hinterlassen sichtbare Spuren und mindern die Oberflächenqualität zusätzlich.
Unzureichender Korrosionsschutz
Kühlmittel mit unzureichenden Korrosionsinhibitoren können Aluminium während der Bearbeitung nicht vor der Reaktion mit Feuchtigkeit und Sauerstoff schützen. Diese Reaktion führt zu schwarzen Flecken oder Verfärbungen auf den fertigen Teilen. Sinkt der pH-Wert des Kühlmittels unter 7, beschleunigt sich der Korrosionsprozess. Unter diesen Bedingungen steigt das Risiko dunkler Verfärbungen.
3. Umwelt- und Handhabungsfaktoren
Aluminiumteile, die unter schlechten Bedingungen gelagert werden, sind Feuchtigkeit und Luftschadstoffen ausgesetzt. Letztendlich kommt es zur Oxidation und es entstehen Oberflächenflecken. Steigt die Luftfeuchtigkeit über 60 %, entstehen zudem schneller schwarze Flecken. Staub und Schmutz in Lagerbereichen spielen ebenfalls eine Rolle und verursachen Verfärbungen und eine ungleichmäßige Oberfläche.
Handhabung nach der Bearbeitung
Auch unsachgemäße Handhabung nach der Bearbeitung führt zu schwarzen Flecken oder Streifen. Durch die Verwendung schmutziger Werkzeuge, Handschuhe oder Arbeitsflächen werden Schmutz und Öle auf die Teile übertragen. Diese Substanzen reagieren mit Aluminium und verursachen dunkle Flecken. Wird die Reinigung oder Weiterverarbeitung verzögert, steigt das Risiko von Flecken auf den fertigen Teilen.
4. Bearbeitungsparameter
Hohe Schnittgeschwindigkeiten und Vorschubraten
Höhere Vorschubgeschwindigkeiten und Schnittgeschwindigkeiten erhöhen die Temperatur in der Schnittzone. Steigt die Temperatur über 200 °C, setzt Oxidation ein und es bilden sich schwarze Flecken auf der Aluminiumoberfläche. Hohe Geschwindigkeiten führen außerdem zu stärkerem Werkzeugverschleiß. Dieser erhöhte Verschleiß bewirkt eine stärkere Oberflächenverfärbung und eine schlechtere Oberflächengüte.
Schlechte Spanabfuhr
Späne, die während der Bearbeitung entstehen, reiben immer wieder an der Aluminiumoberfläche. Dieser wiederholte Kontakt verursacht dunkle Streifen und Kratzer, die als schwarze Flecken sichtbar werden. Wenn sich Späne ansammeln, speichern sie außerdem Wärme. Diese zusätzliche Wärme erhöht die Wahrscheinlichkeit von Oxidation und Oberflächenschäden.
5. Materialspezifische Probleme
Schwarze Spuren während der Bearbeitung hängen auch von der verwendeten Aluminiumlegierung ab. Legierungen mit höherem Siliziumanteil wie 6061 und 6063 oxidieren schneller, wenn sie der Bearbeitungshitze ausgesetzt werden. Magnesiumreiche Legierungen reagieren ebenfalls auf Schnitttemperaturen und bilden dunkle Oxidschichten.
Präventions- und Schadensbegrenzungsstrategien
Es reicht nicht aus, die Ursachen für schwarze Flecken zu kennen. Sie müssen spezielle Lösungen verwenden, die auf jeden Faktor abzielen, der diesen Flecken auf Aluminiumteilen zugrunde liegt.
1. Optimierung der Werkzeuge
Regelmäßige Werkzeugwartung
Regelmäßige Werkzeugpflege verhindert Aluminiumablagerungen und Werkzeugverschleiß, der schwarze Flecken verursacht. Wechseln Sie Schneidwerkzeuge, sobald der Freiflächenverschleiß 0.3 mm überschreitet, um scharfe Kanten zu erhalten. Reinigen Sie die Werkzeuge nach jedem Auftrag gründlich, um Aluminiumrückstände zu entfernen. Scharfe, saubere Werkzeuge schneiden reibungslos und erzeugen keine zusätzliche Reibung oder Hitze, sodass Oberflächenoxidation weniger wahrscheinlich ist.
At RICHCONNWir halten uns an strenge Zeitpläne für den Werkzeugwechsel und verwenden nach jedem Auftrag eine Ultraschallreinigung. Dadurch werden Aluminiumablagerungen entfernt und die optimale Leistung der Werkzeuge gewährleistet.
Richtige Werkzeugauswahl
Wählen Sie Hartmetallwerkzeuge mit Beschichtungen für Aluminium, wie z. B. TiAlN oder diamantähnlicher Kohlenstoff (DLC). Diese Beschichtungen können das Anhaften von Aluminium im Vergleich zu unbeschichteten Werkzeugen um bis zu 70 % reduzieren. Verwenden Sie für Aluminium Werkzeuge mit einem positiven Spanwinkel zwischen 10 und 15 Grad. Die richtige Geometrie und die passenden Beschichtungen reduzieren Schnittkräfte und Wärmeentwicklung und verhindern so schwarze Markierungen.
2. Verbesserung des Kühlmittelmanagements
Regelmäßige Kühlmittelwartung
Ein guter Kühlmittelzustand verhindert schwarze Flecken auf Aluminiumteilen. Wechseln und filtern Sie das Kühlmittel alle 2 bis 4 Wochen, um Bakterien und Metallpartikel zu entfernen. Halten Sie die Kühlmittelkonzentration zwischen 5 % und 10 % für eine optimale Kühlung und Schmierung. Dies reduziert die Hitzeentwicklung und verhindert Oberflächenverfärbungen.
In unserer Werkstatt am RICHCONN, überprüfen wir täglich die Kühlmittelfiltration und den pH-Wert. Diese strengen Kontrollen entfernen Faktoren, die schwarze Flecken verursachen können.
Verwendung von korrosionshemmenden Additiven
Fügen Sie dem Kühlmittel Korrosionsinhibitoren wie Phosphate, Amine oder Molybdate hinzu, um Aluminiumoberflächen zu schützen. Diese Additive bilden eine Barriere auf frisch bearbeiteten Teilen und verhindern schwarze Flecken. Halten Sie die Additivmenge stets innerhalb des vom Hersteller empfohlenen Bereichs. Korrosionsschutzmittel verlangsamen die Oxidation und verhindern Oberflächenverfärbungen.
3. Anpassung der Bearbeitungsparameter
Optimierung von Schnittgeschwindigkeiten und Vorschubgeschwindigkeiten
Stellen Sie Schnittgeschwindigkeiten und Vorschubgeschwindigkeiten innerhalb der empfohlenen Bereiche ein, um Überhitzung zu vermeiden. Bei geringer Hitze verringern sich Oxidation und Materialübertragung, und schwarze Flecken treten seltener auf. Bei Aluminiumlegierungen liegen typische Schnittgeschwindigkeiten zwischen 500 und 1,000 m/min.
Effektives Chipmanagement
Entfernen Sie Späne sofort mit Druckluft oder Hochdruck-Kühlmittel aus dem Schneidbereich. Eine gute Spanabfuhr verhindert Materialansammlungen und Reibung am Werkstück. Um den Bearbeitungsbereich sauber zu halten, installieren Sie Späneförderer oder -schnecken, die Späne schnell abtransportieren.
4. Materialauswahl und Handhabung
Materialauswahl
Wählen Sie Aluminiumlegierungen mit einem geringeren Siliziumgehalt, um das Risiko von schwarzen Flecken zu verringern. Legierungen der 5000er-Serie, wie beispielsweise 5052, sind beständiger gegen Verfärbungen als 6061. Auch die 1000er-Serie, die aus Reinaluminium besteht, trägt zur Reduzierung von Oberflächenproblemen bei. Wählen Sie die Legierung stets passend zum Anwendungsfall.
Siehe auch : 5052 vs. 6061 Aluminium
Richtige Handhabungsmethoden
Tragen Sie beim Umgang mit fertigen Teilen saubere und fusselfreie Handschuhe, um Säure- und Ölrückstände auf Ihrer Haut zu vermeiden. Verwenden Sie zum Stapeln und Bewegen der Teile weiche und nicht scheuernde Materialien. So vermeiden Sie Reibungsspuren und Kratzer, die später zu dunklen Flecken oder Streifen führen können.
5. Verbesserung der Umweltkontrolle
Kontrollierte Lagerumgebungen
Lagern Sie Teile in Bereichen mit einer Luftfeuchtigkeit unter 50 % und einer Temperatur von 20 bis 25 °C. Diese Bedingungen verhindern Oxidation und Oberflächenverfärbungen. Verwenden Sie VCI-Beutel oder Plastikfolie, um Oberflächen vor Staub und Feuchtigkeit zu schützen. So bleiben die Teile sauber und fehlerfrei.
At RICHCONNlagern wir Teile in klimatisierten Umgebungen und bewegen sie nach der Bearbeitung schnell. Dies verhindert Oxidation und sorgt für eine perfekte Oberfläche.
Nachbearbeitung
Waschen Sie die Teile direkt nach der Bearbeitung, um Kühlmittel, Fingerabdrücke und Öle zu entfernen. Führen Sie sie anschließend ohne Verzögerung dem nächsten Bearbeitungsschritt, wie z. B. dem Beschichten oder Eloxieren, zu . Durch die Begrenzung der Lagerzeit an der Luft können Sie Oxidation sowie Flecken und Verfärbungen vermeiden.
Um zusammenzufassen
Schwarze Flecken auf Aluminiumteilen entstehen durch Werkzeugverschleiß, Bearbeitungseinstellungen, Kühlmittelprobleme und Handhabungsmethoden. Hersteller können perfekte Oberflächen erzielen, indem sie diese Ursachen identifizieren und die richtigen Lösungen einsetzen.
Holen Sie sich fachmännische CNC-Bearbeitung und makellose Aluminiumteile mit RichconnFeinmechaniker-Team. Sie können Kontakt aufnehmen jederzeit.
Verwandte Fragen
Ja, das stimmt. Legierungen mit einem höheren Silizium- oder Eisenanteil wie 7075 neigen leichter zu schwarzen Flecken. Das liegt daran, dass diese Elemente die Oxidation und chemische Reaktionen während der Bearbeitung verstärken.
Die meisten schwarzen Flecken befinden sich auf der Oberfläche und verändern die mechanischen Eigenschaften des Teils nicht. Wenn die Flecken jedoch auf Materialfehler oder tiefere Korrosion zurückzuführen sind, ist das ein größeres Problem.
Ja, schwarze Markierungen treten meist in bestimmten Bereichen auf. Bereiche mit Verunreinigungen, hoher Reibung oder schlechter Spanabfuhr sind anfälliger für Markierungen als das gesamte Teil.
Ja, schwarze Markierungen entstehen häufig bei der CNC-Bearbeitung. Kühlmittelprobleme, Werkzeugverschleiß und unsachgemäße Handhabung, insbesondere bei reaktiven Legierungen, sind häufige Probleme.
Verwenden Sie Backpulver, milde Säuren oder handelsübliche Reiniger für Aluminium. Bei hartnäckigeren Flecken eignen sich eine Paste aus Weinstein und Wasser oder sanftes Polieren.
Ja, beim Eloxieren können sich schwarze Streifen bilden, wenn der Prozess nicht kontrolliert wird. Auch verunreinigte Elektrolyte oder schmutzige Oberflächen verursachen diese Flecken, insbesondere bei Legierungen wie 7075.



