
Dreh-Fräsbearbeitung eines Flanschhandrads aus AISI 630 mit glattem M14×1.5-Gewinde
Richconn Wir fertigten ein Flanschhandrad aus AISI 630 für Automatisierungsanlagen. Der Kunde benötigte ein leichtgängiges M14×1.5-Gewinde und eine saubere Oberfläche im Bogenbereich. Das Projekt erforderte die Steuerung des Prozessablaufs, optimierte Bogenbearbeitungsparameter und eine abschließende Politur zur Beseitigung von Rattermarken.
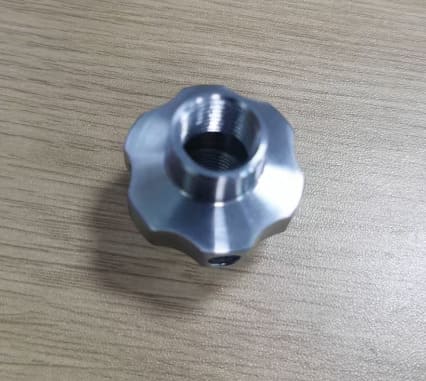
Flanschhandrad, das eine reibungslose Gewindemontage und Oberflächenkontrolle erfordert
Dieser Fall betraf die Dreh-Fräsbearbeitung eines Flanschhandrades aus AISI 630 für Automatisierungsanlagen. Das Bauteil wies ein M14×1.5-Feingewinde und sichtbare Bogenflächen auf, weshalb sowohl die Montagefunktion als auch die optische Qualität kontrolliert werden mussten.
Das Hauptproblem des Kunden bestand darin, dass das M14×1.5-Gewinde nach der Bearbeitung nicht glatt war und der Bogenbereich deutliche Rattermarken aufwies. Da es sich bei dem Bauteil um ein optisches Element handelte, waren sowohl die Oberflächenglätte als auch die Gewindeverwendbarkeit für die Endabnahme von entscheidender Bedeutung.

Technische Zeichnungsreferenz für das Flanschhandrad aus AISI 630, die das Gewinde M14×1.5, die Seitenbohrung und den Sechs-Winkel-Bogenbereich zeigt.
Warum das M14×1.5-Gewinde nach der Bearbeitung nicht glatt war
Der Kunde bemängelte, dass das M14×1.5-Gewinde während der Benutzung nicht leichtgängig war. Zudem wies der sichtbare Bogenbereich des Handrads deutliche Gebrauchsspuren auf, was das Erscheinungsbild des Bauteils beeinträchtigte.
Es handelte sich um ein Feingewinde, und das seitliche Bohren nach der Gewindebearbeitung führte zu Graten oder erhabenen Kanten in der Nähe der Gewindeöffnung. Dies beeinträchtigte die Gewindeglätte und machte die Montage bzw. den Betrieb weniger zuverlässig.
Hauptrisiken in der Fertigung
- Das M14×1.5 Feingewinde erforderte einen sauberen Schnitt und einen reibungslosen Eingriff.
- Durch seitliches Bohren nach der Gewindebearbeitung können Grate und erhabene Kanten an der Lochöffnung entstehen.
- Grate in der Nähe des Gewindes können dazu führen, dass sich das Gewinde rau oder uneben anfühlt.
- Die sechseckige Bogenfläche neigte bei der CNC-Bearbeitung zu Rattermarken.
- Aus ästhetischer Sicht benötigte der sichtbare Bogenbereich eine glatte Endbearbeitung.
Die größte Schwierigkeit bestand in der Prozesssequenz- und Chatterkontrolle im Erscheinungsbogen.
Das Problem entstand aus zwei Gründen: der Abfolge der Gewindebearbeitung und der Stabilität der Bogenbearbeitung. Beim Bohren des Seitenlochs nach dem M14×1.5-Gewinde konnte sich das Material an der Lochöffnung verformen oder Grate bilden, wodurch das Gewinde unsauber wurde. Gleichzeitig entstanden bei der Bogenbearbeitung Rattermarken, die die Oberflächenqualität beeinträchtigten.
| Risiko der Gewindeglätte | Das Feingewinde M14×1.5 erforderte einen reibungslosen Eingriff, jedoch könnten Grate vom seitlichen Bohren die Gewindeleistung beeinträchtigen. |
|---|---|
| Prozessablaufrisiko | Durch die Bearbeitung des Seitenlochs nach dem Gewindeschneiden erhöhte sich die Wahrscheinlichkeit, dass Grate oder aufgeworfene Kanten das Gewinde beeinträchtigen. |
| Lichtbogen-Oberflächenrisiko | Der sichtbare Sechs-Winkel-Bogenbereich war bei der CNC-Bearbeitung anfällig für Rattermarken. |
| Anforderungen an das Erscheinungsbild | Das Handrad war ein optisches Element, daher waren die endgültige Glätte und die Qualität des polierten Bogens wichtig. |
Wie wir die Gewindeglätte und das Bogenbild verbessert haben
Richconn Die Bearbeitungsreihenfolge wurde geändert und die Dreh-Fräsbearbeitung eingesetzt, um sowohl die Gewindefunktion als auch die Oberflächenqualität zu optimieren. Zuerst wurde die Seitenbohrung fertiggestellt, anschließend das M14×1.5-Gewinde gefräst. Der Sechs-Winkel-Bogen wurde mit gesteuerten CNC-Parametern bearbeitet und anschließend manuell poliert.
Auswahl des Dreh-Fräs-Prozesses
Für die Bearbeitung der Dreh-, Seitenloch-, Gewinde- und Bogenmerkmale des Handrads wurde das Dreh-Fräs-Verfahren gewählt, um einen kontrollierten Prozessablauf zu gewährleisten.
Seitliches Loch vor dem Gewindeschneiden
Zuerst wurde das Seitenloch bis zur endgültigen Form gebohrt, anschließend wurde das M14×1.5-Gewinde bearbeitet, um Grate zu vermeiden, die die Gewindeglätte beeinträchtigen könnten.
Parameter für die kontrollierte Lichtbogenbearbeitung
Der Sechs-Winkel-Bogen wurde auf der CNC-Maschine mit einem Vorschub von 300, einer Schnittmenge von 0.2 und einer Spindeldrehzahl von 1500 bearbeitet, um Rattermarken zu reduzieren.
Manuelles Bogenpolieren
Der Bogenbereich wurde von Hand poliert und entgratet, um eine glatte Oberfläche und eine bessere Haptik zu gewährleisten.
Die Teile wurden mit einem glatten Faden und einer glatten Oberflächenbeschaffenheit versehen.
Das Gewinde wurde glatt, nachdem die Prozessreihenfolge angepasst und die Grate beseitigt wurden.

Glatte Oberfläche und glattes M14×1.5-Gewinde erreicht
Nach der Optimierung des Prozesses wurde die Produktoberfläche glatt, das M14×1.5-Gewinde funktionierte einwandfrei und die fertigen Handräder entsprachen den Montage- und Gebrauchsanforderungen des Kunden.
- Werkstoff: AISI 630
- Verfahren: Dreh-Fräsbearbeitung
- Menge: 70 Stücke
- Hauptmerkmal: M14×1.5 Feingewinde
- Hauptproblem: Unebenes Gewinde und Chattermarken am Erscheinungsbogen
- Prozesssteuerung: zuerst Seitenloch, anschließend Gewinde schneiden, optimierte Bogenschneidparameter
- Endergebnis: glatte Oberfläche und glatter Faden
Was Käufer über die Dreh-Fräsbearbeitung von Gewindeteilen wissen sollten
Bei Gewindeteilen geht es bei der Bearbeitungsqualität nicht nur um Maßgenauigkeit. Gewindelauf, Gratkontrolle, Bearbeitungsablauf, Oberflächenbeschaffenheit und die abschließende Politur beeinflussen maßgeblich, ob das Teil montiert und komfortabel verwendet werden kann.
In diesem Fall trugen die Änderung der Seitenloch- und Gewindefolge, die Reduzierung von Vibrationen auf der Bogenfläche und das manuelle Polieren des sichtbaren Bereichs dazu bei, dass das Handrad sowohl funktionale als auch optische Anforderungen erfüllte.
RichconnPraktische Erfahrung
- Die Reihenfolge der Seitenlochbohrung und des Gewindeschneidens sollte sorgfältig geplant werden, wenn sich die Arbeitsschritte überschneiden oder gegenseitig beeinflussen.
- Grate in der Nähe von Feingewinden kontrollieren, um eine reibungslose Montage und Funktion zu gewährleisten.
- Passen Sie Vorschub, Schnittmenge und Spindeldrehzahl an, wenn auf den Bogenflächen Rattermarken sichtbar sind.
- Manuelles Polieren ist dann anzuwenden, wenn für einen optischen Bogen eine glatte Endbearbeitung erforderlich ist.
- Gewindeteile sollten sowohl durch Messung als auch durch praktische Montage oder haptisches Feedback beurteilt werden.
Verwandte CNC-Bearbeitungsdienste
Richconn Unterstützt die Dreh-Fräsbearbeitung von Gewindeteilen, Handrädern, Knöpfen, Wellenpassungsteilen, Komponenten von Automatisierungsanlagen und ästhetischen Metallteilen, die Gratkontrolle, Oberflächengüte und Montageleistung erfordern.
Häufig gestellte Fragen zur Dreh- und Fräsbearbeitung von AISI 630 und zur Gewindeglätte
Warum kann ein M14×1.5-Gewinde nach der Bearbeitung uneben werden?
Feine Gewinde können uneben werden, wenn Grate, erhabene Kanten oder Verformungen in der Nähe des Gewindes auftreten. In diesem Fall führte das Bohren des Seitenlochs nach dem Gewindeschneiden zu Graten an der Lochöffnung, was die Gewindeglätte beeinträchtigte.
Warum wurde das seitliche Loch vor dem Gewinde gefräst?
Durch die vorherige Bearbeitung der Seitenbohrung wurde das Risiko verringert, dass Grate das fertige M14×1.5-Gewinde beschädigen oder beeinträchtigen. Anschließend wurde das Gewinde nachbearbeitet, um einen reibungslosen Eingriff zu gewährleisten.
Wie wurden die Rattermarken auf der Bogenoberfläche reduziert?
Der Sechs-Winkel-Bogen wurde unter Verwendung kontrollierter CNC-Parameter bearbeitet, darunter Vorschub 300, Schnittmenge 0.2 und Spindeldrehzahl 1500, gefolgt von einer manuellen Politur der Bogenfläche.
Können Richconn Maschinenteile mit ähnlichem Gewinde?
Ja. Richconn kann die Dreh-Fräsbearbeitung von Gewindekomponenten, Handrädern, Knöpfen, Teilen von Automatisierungsanlagen und Oberflächenteilen unterstützen, die glatte Oberflächen und eine zuverlässige Montageleistung erfordern.
Benötigen Sie ein Gewindeteil mit glatter Montage?
Senden Sie uns Ihre 2D-Zeichnungen, 3D-Dateien, Materialanforderungen, Gewindespezifikationen, Details zu Seitenlöchern, Anforderungen an die Oberflächenbeschaffenheit, sichtbare Bereiche und Mengen. RichconnDas Ingenieurteam von wird die Prozessrisiken prüfen und eine praktikable Bearbeitungslösung erarbeiten.