
Eine Halterung sieht aus wie das einfachste Bauteil einer Baugruppe. Sie wird oft als letztes konstruiert, als erstes auf Kosten der Kosten optimiert und ist das Teil, für das niemand Geld ausgeben möchte.
Und ausgerechnet dieser Teil versagt überproportional oft.
Nicht durch Bruch – bearbeitete Halterungen brechen selten. Sie versagen, indem sie sich lösen. Schrauben verlieren ihre Vorspannung, und die Baugruppe verstellt sich. Eine Montagefläche, die auf der Koordinatenmessmaschine plan gemessen wurde, sitzt nun auf drei statt vier Punkten und verdreht die gesamte Baugruppe beim Anziehen. Eine Motorhalterung bringt ihre erste Eigenfrequenz genau in den Betriebsbereich des Antriebs und verwandelt eine leise Maschine in eine laute.
Jeder dieser Fehler lässt sich auf eine Bearbeitungsvorgabe zurückführen. Nicht auf die in der Zeichnung, sondern auf die, die eigentlich hätte gelten sollen.
Dieser Leitfaden behandelt CNC-gefräste Halterungen und Befestigungen aus Herstellersicht: Wie entscheidet man, ob die Bearbeitung überhaupt sinnvoll ist? Welche Materialien bringen tatsächlich Vorteile? Wie beeinflussen Steifigkeit und Eigenfrequenz die Geometrie? Welche Anforderungen stellt die Schraubverbindung an das Bauteil? Wie spezifiziert man Lochmuster für eine problemlose Montage? Und wo entstehen die eigentlichen Kosten? Er enthält reale Toleranz- und Prozessdaten aus zwei von uns durchgeführten Halterungsprojekten – ein Bauteil aus Magnesium für die Luft- und Raumfahrt und ein dünnwandiges, verchromtes Stahlbauteil –, denn konkrete Angaben sind aussagekräftiger als bloße Leistungsversprechen.
Halterungen und Befestigungen sind nicht dasselbe Teil
Die meisten Artikel verwenden die beiden Begriffe synonym. Das ist falsch. Die Prioritäten im Engineering unterscheiden sich so stark, dass die Behandlung als eine Kategorie dazu führt, dass ein Bauteil entsteht, das in kostenintensiven Aspekten überdimensioniert und in wichtigen Aspekten unterdimensioniert ist.
Winkelverbinder: Strukturelle Verbindungselemente zur Lastübertragung
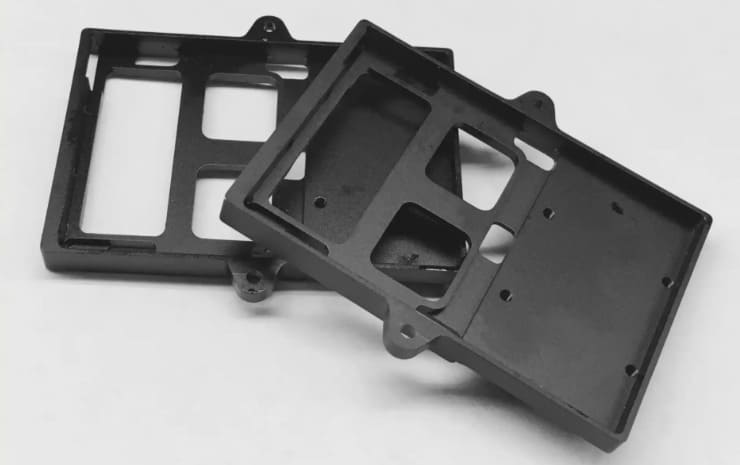
Die Aufgabe einer Konsole besteht darin, Lasten von einem Ort zum anderen zu übertragen. Eine Regalkonsole, eine Knotenblechstütze, eine L-förmige Konsole, die eine Platte mit einem Rahmen verbindet – sie alle dienen in erster Linie als Lastpfade.
Entscheidend für die Leistungsfähigkeit einer Halterung sind Festigkeit und Steifigkeit unter Last . Hält sie der Auslegungslast stand, ohne nachzugeben? Verformt sie sich stärker als die Konstruktion zulässt? Übersteht sie die Lastwechsel? Maßgenauigkeit ist wichtig, aber üblicherweise nur im Bereich der exakten Ausrichtung der Bohrungen, nicht im Mikrometerbereich.
Halterungen: Schnittstellen zum Positionieren, Ausrichten oder Isolieren
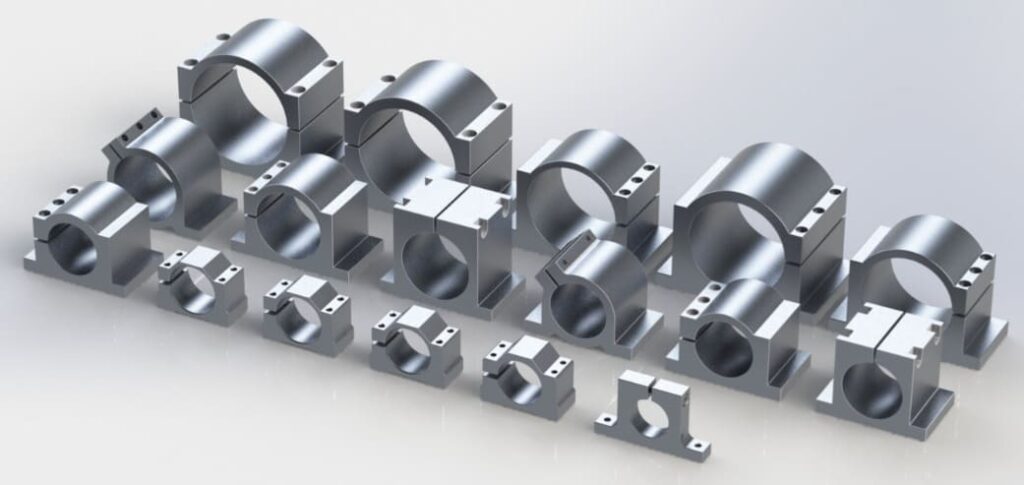
Die Aufgabe einer Halterung besteht darin, ein Bauteil in einer definierten Position und dynamischen Beziehung zu fixieren. Motorhalterungen, Sensorhalterungen, optische Halterungen, Isolationshalterungen – der Lastpfad ist im Vergleich zur Positionierungsanforderung oft vernachlässigbar.
Entscheidend für die Leistungsfähigkeit einer Montierung sind Ausrichtungsgenauigkeit und dynamisches Verhalten . Ist der Motor konzentrisch zum angetriebenen Objekt? Befindet sich der Sensor in der Position, die seine Kalibrierung vorgibt? Liegt die Eigenfrequenz der Montierung außerhalb des Bereichs der auftretenden Anregung? Die Festigkeit ist oft der einfachere Aspekt.
Warum die Auszeichnung Ihre Spezifikation verändert
Nehmen wir als einfaches Beispiel: eine Stahlhalterung, die eine Last von 200 N trägt, im Vergleich zu einer Aluminiumhalterung, die eine Kamera hält.
Die Halterung benötigt ein ausreichendes Widerstandsmoment an der richtigen Stelle, passende Befestigungselemente und präzise positionierte Bohrungen für die Montage. Eine Ebenheitstoleranz von ±0.2 mm ist wahrscheinlich ausreichend. Die Kosten pro Teil sind entscheidend.
Die Halterung benötigt eine ebene, koplanare Montagefläche, um Verformungen beim Verschrauben zu vermeiden. Die Bohrungen müssen so präzise positioniert sein, dass die Kamera an der vorgesehenen Stelle kalibriert wird. Außerdem muss der erste Schwingungsmodus deutlich über der Vibrationsfrequenz der Maschine liegen. Selbst wenn die Halterung kaum Last trägt, ist sie in der Herstellung das anspruchsvollste Bauteil.
Bezeichnen Sie die Halterung als Winkel, dann lässt sie sich zwar festschrauben, aber sie sitzt nie ganz richtig. Bezeichnen Sie den Winkel als Halterung, dann zahlen Sie das Dreifache des eigentlichen Preises.
Kurzübersicht: Anforderungsprioritäten nach Teileart
| Teil typ | Haupttreiber | Sekundär | Üblicherweise überspezifiziert | Üblicherweise ungenau spezifiziert |
|---|---|---|---|---|
| Strukturhalterung | Festigkeit, Steifigkeit | Kosten | Oberflächenbeschaffenheit, Lochposition | Befestigungselementgröße, Kantenabstand |
| Motor-/Aktuatorhalterung | Konzentrizität, Ausrichtung | Steifheit | Gesamtabmessungen | Ebenheit der Montagefläche |
| Sensor-/Optikhalterung | Positionsstabilität | Thermische Stabilität | Tragfähigkeit | Koplanarität, Datumsdefinition |
| Isolationshalterung | Steifigkeitsanpassung, Dämpfung | Langlebigkeit | Präzision | Ziel der Frequenztrennung |
| Adapterplatte | Genauigkeit des Lochmusters | Flatness | Materialgüte | Positionstoleranz und Bezugspunkte |
Wobei Klammern tatsächlich versagen
Das Problem neu formulieren, denn davon hängt alles Weitere ab.
Die meisten Halterungsausfälle sind Verbindungsfehler.
Wenn eine Halterung im Betrieb versagt, ist das Bauteil selbst in der Regel intakt. Versagt hat die von ihr gehaltene Verbindung – die Vorspannung sank, die Schnittstelle verrutschte, die Ausrichtung veränderte sich oder die Baugruppe geriet in Resonanz.
Deshalb ist eine Zeichnung einer Halterung, die lediglich Material, Abmessungen und Lochgrößen angibt, unvollständig. Die Funktion des Bauteils besteht darin, eine steife, ausgerichtete und vorgespannte Verbindung zu gewährleisten. Diese Funktion wird in der Zeichnung nicht beschrieben, und die Merkmale, die sie tatsächlich bestimmen – Ebenheit der Auflagefläche, Koplanarität der Montageflächen, Gewindeeingriffstiefe, Oberflächenbeschaffenheit unter dem Schraubenkopf – werden oft dem Standardverfahren der Werkstatt überlassen.
Vorspannungsverlust: Der Fehler, der wie nichts aussieht
Eine Schraubverbindung funktioniert, weil das Befestigungselement gedehnt wird und die Bauteile so zusammenpresst. Diese Klemmkraft ist das Ergebnis. Die Schraube ist lediglich das Mittel, das sie überträgt.
Die Vorspannung geht auf unbemerkte Weise verloren. Oberflächenrauigkeiten unter dem Schraubenkopf und an der Verbindungsstelle werden unter Last flachgedrückt, und jedes Mikrometer dieser Abflachung bedeutet Dehnungsverlust der Schraube – ein Effekt, der als Einbettung bezeichnet wird und typischerweise 5–10 % der installierten Vorspannung ausmacht , bei rauen oder beschichteten Oberflächen mitunter mehr. Temperaturwechsel tragen zur Entspannung bei, da die unterschiedliche Ausdehnung die Verbindung beansprucht. Nichts dreht sich, nichts sieht auffällig aus, und die Verbindung erfüllt still und leise nicht mehr ihre Funktion.
Der Zusammenhang mit der Bearbeitung ist direkt: Rauere und weniger ebene Lagerflächen betten mehr Material ein. Eine Halterung, deren Montagefläche eine Rauheit von Ra 3.2 μm und einen Planheitsfehler von 0.3 mm aufweist, verliert deutlich mehr Vorspannung als eine bearbeitete, ebene und glatte Fläche – und zwar bei gleicher Schraube und gleichem Drehmoment.
Fehlausrichtung und Positionsabweichung
Der zweite Fehlermodus ist positionsbedingt. Die Baugruppe wird zusammengebaut, funktioniert zunächst und driftet dann ab.
Manchmal äußert sich der Vorspannungsverlust durch Schlupf an der Kontaktfläche. Manchmal handelt es sich um eine Halterung, die im freistehenden Zustand plan war, sich aber beim Verschrauben auf einer unebenen Oberfläche verzieht. Manchmal liegt es an einem Lochmuster, das laut Papier innerhalb der Toleranzen lag, aber in der Passung zum Gegenstück ungünstig ist.
Bei Halterungen ist dieser Fehlermodus kritisch. Eine Sensorhalterung, die sich nach Temperaturzyklen um 0.1 mm verschiebt, hat ihre Kalibrierung verloren.
Resonanz: Wenn die Halterung verstärkt, anstatt zu stützen
Der dritte Modus, und der am meisten missverstandene. Eine Halterung besitzt Masse und Steifigkeit und somit Eigenfrequenzen. Liegt eine dieser Frequenzen in der Nähe einer Anregungsfrequenz im Betrieb, überträgt die Halterung die Schwingung nicht nur, sondern verstärkt sie.
Die Symptome sind Geräusche, beschleunigtes Lösen von Befestigungselementen, Ermüdungsrisse an den Verbindungsstellen und eine verminderte Leistungsfähigkeit des Bauteils, das von der Halterung gehalten wird. Die Diagnose gestaltet sich meist langwierig, da die Halterung optisch intakt aussieht und das Problem fälschlicherweise dem Motor, dem Lager oder der Steuerung zugeschrieben wird.
Wir werden später anhand von Zahlen darauf zurückkommen, denn die gestalterische Reaktion ist oft das Gegenteil dessen, was die Intuition nahelegt.
Was dies für die Spezifizierung einer Halterung bedeutet
Vier Merkmale verdienen eine explizite Angabe in nahezu jeder Klammerzeichnung und fehlen routinemäßig:
- Ebenheit der verschraubten Lagerflächenweil es die Einbettung und damit die Vorladeerhaltung steuert.
- Koplanarität zwischen getrennten Montageflächenweil nicht koplanare Flächen das Bauteil beim Anziehen verzerren.
- Oberflächenbeschaffenheit unter den Schraubenköpfen und an den Verbindungsstellen, aus dem gleichen Grund wie bei der Flachheit
- Gewindeeingriffstiefe wo Gewinde in die Halterung geschnitten werden, insbesondere in Aluminium
Die Bereitstellung dieser Optionen ist nicht mit hohen Kosten verbunden, wenn sie von vornherein festgelegt werden. Ihre spätere Entdeckung ist jedoch kostspielig.
Der Entscheidungsprozess: Fünf Wege zur Erstellung eines Turnierbaums
Zunächst sollte entschieden werden, ob die Halterung überhaupt bearbeitet werden muss. Die Bearbeitung ist oft die richtige Lösung, oft aber auch nicht, und eine ehrliche Abwägung ist hilfreicher als eine Steigung.
Wir fertigen Halterungen in beide Richtungen.
Es ist wichtig, dies klarzustellen, denn es verändert die Art und Weise, wie Sie diesen Abschnitt lesen sollten: Richconn läuft beides CNC-Bearbeitung und BlechbearbeitungWir haben keinen kommerziellen Grund, Sie in Richtung eines der beiden Verfahren zu lenken.
Die meisten Prozessvergleiche auf den Webseiten von Maschinenbaubetrieben kommen zu dem Schluss, dass die spanende Bearbeitung überlegen ist, während die meisten auf den Webseiten von Fertigungsbetrieben das Gegenteil behaupten. Beide beantworten damit eine Frage zur eigenen Kapazitätsauslastung, nicht aber zur optimalen Auslastung Ihres Bauteils.
Blechherstellung
Flacher Rohling, laser- oder stanzgeschnitten, in Form gebogen.
Stärken: Deutlich niedrigste Kosten bei großen Stückzahlen. Kurze Zykluszeiten. Hervorragende Materialausnutzung – durch optimale Verschachtelung werden typischerweise nur 15–25 % des Blechs verschwendet. Von Natur aus leicht, da das Bauteil konstruktionsbedingt dünn ist. Schweißkonstruktionen und Hardwareeinsätze erweitern die Möglichkeiten.
Schwächen: Die Geometrie ist auf die aus einer flachen Vorlage entstehenden Merkmale beschränkt. Jede Biegung führt zu Rückfederung, einem minimalen Innenradius (typischerweise etwa 1 × Materialstärke) und Toleranzakkumulation. Die Toleranzen der Bohrungsposition über Biegungen hinweg lassen sich kaum enger als etwa ±0.3 mm einhalten. Nur gleichmäßige Wandstärke möglich. Lokale Wandstärken für Lager- oder Gewindeelemente sind ohne Nachbearbeitung nicht realisierbar.
Realistisches Fenster: Einfache bis mittelschwere Geometrie, Lochtoleranzen von ±0.3 mm oder weniger, Stückzahlen über einigen Hundert.
Extrudiertes Profil plus Bearbeitung
Ein wenig genutzter Weg. Man beginnt mit einem stranggepressten Aluminiumprofil – entweder einem Standard-Strukturprofil oder einem kundenspezifischen Werkzeug – und bearbeitet nur die Merkmale, die Präzision erfordern.
Vorteile: Das Strangpressprofil liefert die Querschnittsgeometrie inklusive Rippen und Innenkanälen nahezu ohne Kosten pro Längeneinheit. Lediglich Montageflächen, Bohrungen und Schnittstellen müssen bearbeitet werden. Die Materialausnutzung ist deutlich besser als bei der Bearbeitung aus dem Vollen. Bei Halterungen mit konstantem Querschnitt lassen sich die Kosten im Vergleich zur Bearbeitung aus dem Vollen erheblich senken.
Schwächen: Nur für Geometrien mit konstantem Querschnitt geeignet. Sonderanfertigungen von Werkzeugen verursachen Kosten und Lieferzeiten. Die Toleranzen beim Strangpressen sind großzügig, daher muss jedes Präzisionsmerkmal nachbearbeitet werden. Die Härte und das Gefüge des Strangpressmaterials unterscheiden sich von denen des Blechs.
Realistisches Fenster: Halterungen und Schienen mit einheitlichem Profil, mittleres bis hohes Volumen, wobei der Querschnitt eine echte strukturelle Funktion erfüllt.
Schweißkonstruktionen
Zugeschnittene Platten oder Rohre werden in Form geschweißt und anschließend dort bearbeitet, wo Präzision erforderlich ist.
Stärken: Sehr materialeffizient bei großen oder sperrigen Halterungen. Ermöglicht Geometrien, die sonst riesige Rohlinge erfordern würden. Stahlschweißkonstruktionen sind absolut gesehen kostengünstig.
Schwächen: Schweißen führt zu Verzug und Eigenspannungen, was Spannungsarmglühen und Nachbearbeitung an kritischen Flächen erforderlich macht. Die Schweißnahtqualität variiert. Die Dauerfestigkeit an den Schweißnahtübergängen ist deutlich geringer als im Grundwerkstoff. Aluminiumschweißen verschlechtert die Festigkeit der Wärmeeinflusszone erheblich – eine geschweißte Halterung aus 6061-T6 ist an der Schweißnaht deutlich schwächer als im Grundwerkstoff.
Realistisches Zeitfenster: Große Stahlträger, schwere strukturelle Stützen, geringes bis mittleres Volumen, bei dem die Teilegröße die Bearbeitung von Rohlingen unpraktisch macht.
Casting
Geschmolzenes Metall wird in eine Form gegeben und anschließend mit funktionalen Merkmalen versehen.
Stärken: Ausgezeichnete Stückkosten bei hohen Stückzahlen. Komplexe dreidimensionale Geometrie mit Rippen und Ansätzen ist inklusive. Gute Materialausnutzung.
Schwächen: Werkzeugkosten und Lieferzeiten. Die mechanischen Eigenschaften von Gussteilen liegen unter denen von Schmiedeteilen, und in dicken Abschnitten kann Porosität auftreten – ein ernstzunehmendes Problem bei ermüdungsbelasteten Halterungen. Die Maßtoleranzen sind großzügig, sodass Präzisionsmerkmale weiterhin nachbearbeitet werden müssen. Konstruktionsänderungen erfordern neue Werkzeuge.
Realistisches Zeitfenster: Tausende Einheiten jährlich bei eingefrorenem Design.
Aus dem Rohling gefräst
Material, das von einer massiven Platte oder einem massiven Stab entfernt wurde.
Stärken: Keine Werkzeuge erforderlich. Volle Materialeigenschaften ohne Porosität oder Wärmeeinflusszonen. Jede gewünschte Toleranz – ±0.02 mm und enger an jedem Merkmal. Lokalisierte Wandstärke genau dort, wo sie für die Lastverteilung erforderlich ist. Konstruktionsänderungen erfordern lediglich Umprogrammierungszeit. Präzisions- und Strukturmerkmale werden im selben Arbeitsgang gefertigt.
Schwächen: Die Stückkosten bleiben mit zunehmender Produktionsmenge nahezu konstant. Der Materialverbrauch ist hoch – für eine komplexe, bearbeitete Halterung kann das Drei- bis Vierfache ihres Fertiggewichts an Rohmaterial benötigt werden. Große Halterungen beanspruchen viel Maschinenzeit.
Realistisches Zeitfenster: Prototypen bis hin zu kleinen bis mittleren Serien sowie alle Mengen, bei denen Toleranzen, Materialeigenschaften oder Geometrie die Alternativen ausschließen.
Der Hybridweg: Laserschneiden plus maschinelle Bearbeitung
Eine Option, die oft übersehen wird, die wir aber regelmäßig bei Klammerberechnungen nutzen.
Das Außenprofil wird per Laser geschnitten, wobei an den präzise zu bearbeitenden Stellen Bearbeitungszugabe vorgesehen wird. Anschließend werden nur diese Bereiche bearbeitet. So profitieren Sie von der Materialeffizienz von Blech für das Hauptprofil und von der Bearbeitungsgenauigkeit an den entscheidenden Stellen, ohne die Kosten für das gesamte Bauteil zu tragen.
Genau dieses Verfahren haben wir bei der unten beschriebenen Automatisierungshalterung SS400 angewendet: Lasergeschnittenes Außenprofil, 0.5 mm Spielraum in den inneren Aussparungen, anschließend CNC-Portalfräsen auf Endgröße. Für eine flache oder nahezu flache Halterung mit unregelmäßiger Kontur und wenigen Präzisionsmerkmalen ist dieses Verfahren häufig beiden reinen Verfahren überlegen.
Wo der Crossover tatsächlich stattfindet
Bei einer typischen Halterung überschneiden sich die Kosten für spanende Bearbeitung und Blechbearbeitung etwa bei 250–400 Stück . Darunter ist die spanende Bearbeitung oft die kostengünstigere Option, selbst ohne Berücksichtigung der Flexibilität – auch bei Blechbearbeitung sind Abwicklung, Biegeberechnung, Verschachtelung und Biegesequenzprüfung erforderlich, und dieser Entwicklungsaufwand amortisiert sich bei geringen Stückzahlen nicht.
Oberhalb des Übergangspunkts verändern sich die wirtschaftlichen Gegebenheiten der Blechbearbeitung entscheidend. Durch die Verschachtelung werden viele Zuschnitte pro Blech untergebracht, die Schneidzyklen dauern nur Sekunden, und das Biegen erfolgt wiederholgenau.
Betrachten Sie diesen Bereich eher als Ausgangspunkt denn als feste Regel. Er variiert erheblich mit der Komplexität der Geometrie, der Materialstärke und der Anzahl der Präzisionsmerkmale des Bauteils.
Entscheidungskriterien: Sechs Fragen, die die Entscheidung bringen
- Entfaltet sich die Geometrie aus einer flachen Vorlage? Falls ja, kommt Blechbearbeitung zum Einsatz. Falls nein, spanende Bearbeitung oder Guss.
- Ist die Toleranz für irgendeine Bohrung oder Schnittstelle enger als ±0.15 mm? Falls ja, dann spanende Bearbeitung oder eine Hybridlösung mit präzise bearbeiteten Merkmalen.
- Benötigt das Bauteil eine lokale Wandstärke? Lagerösen, Gewindeabschnitte, Verstärkungen im Lastpfad – Bleche können das nicht ohne Nachbearbeitungen leisten.
- Ist das Design finalisiert? Wenn nicht, vermeiden Sie alles, was Werkzeug erfordert.
- Wie hoch ist die jährliche Menge? Einige hundert drängen in Richtung maschinelle Bearbeitung; Tausende ziehen in Richtung werkzeugbasierter Verfahren.
- Ist das Bauteil ermüdungskritisch? In diesem Fall ist bei Gussteilen und Schweißkonstruktionen besondere Vorsicht geboten – Porosität und Schweißnahtübergänge sind Stellen, an denen Risse entstehen.
Zwei Bracket-Programme und was sie erforderten
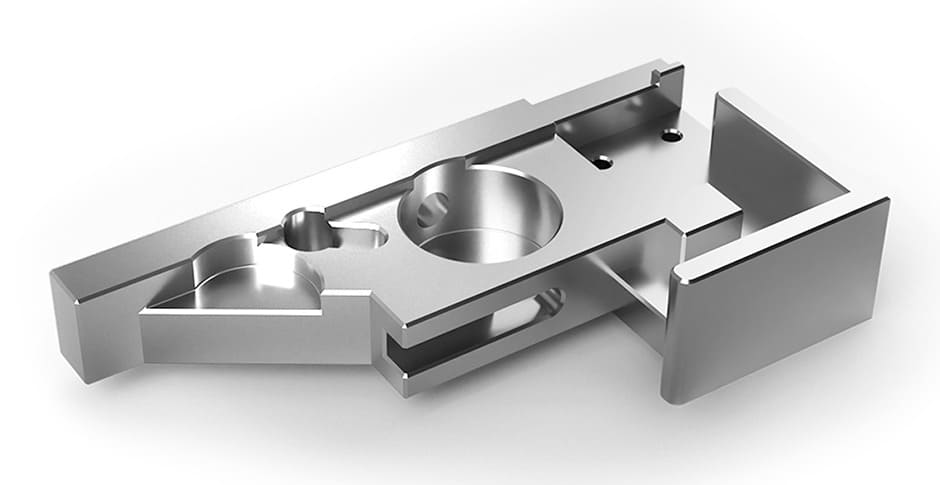
Abstrakte Anleitungen sind einfach. Hier sind zwei reale Halterungsaufträge mit den tatsächlichen Zahlen, denn die Toleranz- und Prozessdetails sind das, was wirklich schwer zu finden ist.
Magnesium-Halterung für die Luft- und Raumfahrt: H7-Bohrungen, JS6-Abstand, 0.05 mm Verformung
Seitliche Modulhalterung aus Magnesiumlegierung für die Luft- und Raumfahrt. Bestellmenge: ein Stück.
Die Anforderungen waren hoch für ein Bauteil ohne Serienfertigung. Alle Bezugsflächen wurden feinbearbeitet. Präzisionsbohrungen H7. Toleranz JS6 für den zugehörigen Stiftlochabstand. Die Gesamtverformung wurde auf 0.05 mm begrenzt. Das Bauteil hatte ein großes, quadratisches Profil, wodurch die Planheit das größte Risiko darstellte – große, ebene Flächen in Magnesium sind genau die Stellen, an denen sich Eigenspannungen äußern.
Der Prozessablauf, der dorthin führte:
- Die äußere Kontur grob bearbeiten, dabei Folgendes belassen 0.5 mm Toleranz zum Fertigstellen
- Glühen nach dem Grobschliff zum Abbau innerer Spannungen vor der Präzisionsbearbeitung
- Enden mit Werkzeugrundlauf innerhalb von 0.01 mm kontrolliert zur Unterstützung einer stabilen Bearbeitung von H7-Bohrungen
- Vollständige Inprozessprüfung Überprüfung von Bohrungen, Abständen und Verformungen während des Fertigungsfortschritts
Ein Detail ist hervorzuheben: Die Bearbeitungsspuren wurden ohne Nachpolieren erhalten. Während ein Kunde aus optischen Gründen möglicherweise reflexartig eine Politur wünscht, birgt eine zusätzliche Nachbearbeitung bei einem solchen Bauteil das Risiko, sowohl die Maßhaltigkeit als auch die bereits erzielte Oberflächenstruktur zu beeinträchtigen. Manchmal ist die beste Nachbearbeitung, gar keine.
Automatisierungshalterung SS400: 5 mm dick, verchromt, 0.05 mm flach
Eine Edelstahlhalterung aus SS400 für Automatisierungsanlagen. Dreiteilig, 5 mm dick , unregelmäßiges Außenprofil mit inneren Aussparungen, Ebenheit innerhalb von 0.05 mm , verchromt.
Dünne Stahlwinkel werden regelmäßig unterschätzt. Bei einer Dicke von 5 mm weist das Bauteil nur eine sehr geringe Steifigkeit gegenüber Schnittkräften auf, und jeder Bearbeitungsschritt – Laserschneiden, Fräsen, Beschichten – birgt die Gefahr von Verformungen.
Die Strecke:
- Laser-Schnitt das äußere Profil, um die grobe Form effizient zu bestimmen
- Verlassen 0.5 mm Toleranz in den inneren Hohlräumen für die Endbearbeitung
- CNC-Portalfräsen von Außenprofil und Hohlräumen bis zu den Endabmessungen
- Manuelle Ebenheitskorrektur um das Teil auf 0.05 mm genau zu bringen
- Verchromung gemäß den Oberflächenanforderungen
- Nachbearbeitung der Beschichtung — Ebenheit nach der Beschichtung erneut korrigiert
- Maß- und Sichtprüfung jedes einzelnen Teils
Schritt sechs wird in den meisten Spezifikationen völlig ausgelassen, und wir werden im Abschnitt zur Oberflächenbehandlung darauf zurückkommen. Galvanisieren ist kein maßneutrales Verfahren. Die Annahme, dass ein vor dem Galvanisieren planes Teil auch danach plan bleibt, führt dazu, dass die Anforderungen an die Planheit selbst bei korrekt gefertigten Teilen nicht erfüllt werden.
Was beide gemeinsam hatten
Zwei unterschiedliche Materialien, zwei unterschiedliche Branchen, zwei unterschiedliche Prozesswege. Dieselbe zugrundeliegende Strategie:
Die Arbeit in Etappen durchführen, in der Mitte stabilisieren, zuletzt fertigstellen.
Beide Teile wurden mit einem bewussten Toleranzmaß von 0.5 mm vorbearbeitet. Beide durchliefen vor oder nach der Endbearbeitung einen Stabilisierungsschritt – im einen Fall Glühen, im anderen manuelle Nachbearbeitung. Die endgültige Präzision wurde bei beiden Teilen erst nach dem Setzen des Werkstücks und nicht davor erreicht. Beide Teile wurden während der Produktion und nicht erst am Ende geprüft.
Diese Vorgehensweise ist die allgemeine Lösung für Verformungen an Halterungen. Der konkrete Stabilisierungsschritt variiert je nach Material und Geometrie, der Bearbeitungsprozess selbst jedoch nicht. Eine Halterung, die in einem Arbeitsgang direkt vom Rohmaterial auf die Endmaße bearbeitet wird, hält die Toleranz ein, solange die Materialspannungen nichts anderes bewirken.
Geometrien von Klammern und ihre jeweiligen Anforderungen
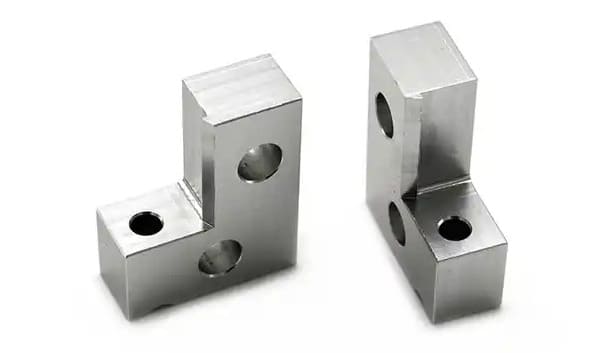
L-Winkel und Winkelverbinder
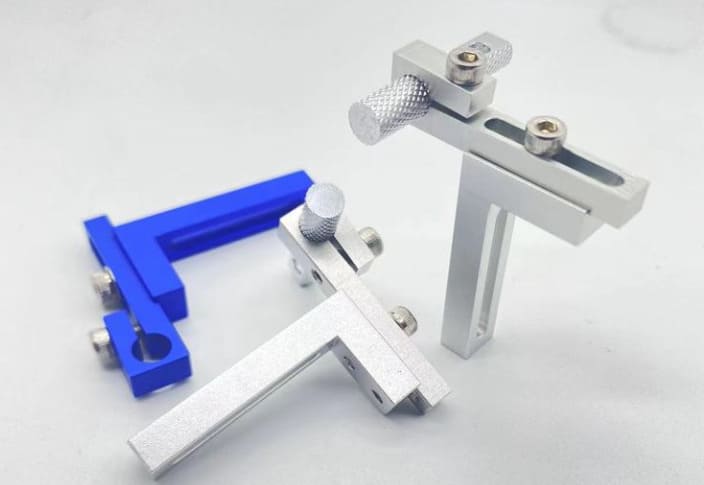
Die einfachste und meist beste Ausführung ist die Blechbearbeitung. Die Bearbeitung eines L-Winkels aus dem Vollen ist sinnvoll, wenn die Ecke besonders steif sein muss (keine Schwächen durch den Biegeradius), wenn an Befestigungspunkten eine lokal begrenzte Materialstärke erforderlich ist oder wenn die Toleranzen für Bohrungen enger sind, als durch Biegen möglich.
Bei der Bearbeitung ist zu beachten, dass ein L-förmiges Werkstück aus dem Rohblock einen Großteil des Materials verschwendet. Ist die Geometrie einfach und die Stückzahl relevant, sollten Sie beide Bearbeitungsvarianten kalkulieren.
Verstärkte und gerippte Halterungen
Verstärkungsbleche und Rippen erhöhen die Steifigkeit, ohne die Masse wesentlich zu erhöhen – die mit Abstand effektivste strukturelle Maßnahme, die bei einer Konsole möglich ist.
Bearbeitungshinweise: Bei Aluminiumrippen mit einer Dicke unter ca. 1.5 mm treten Vibrationen und Durchbiegungsprobleme auf. Innenecken, an denen Rippen auf Wände treffen, benötigen einen Radius, der mindestens dem Werkzeugradius entspricht. Dies bedeutet, dass Eckradien angegeben werden müssen, die sich tatsächlich bearbeiten lassen. Ein Eckradius von 0.5 mm erfordert ein 1-mm-Werkzeug, was bei größeren Konturen zu geringer Geschwindigkeit und geringer Präzision führt.
Flansch- und Mehrebenenhalterungen
Bei Halterungen mit Montageflächen auf mehr als einer Ebene ist die maschinelle Bearbeitung der Umformung deutlich überlegen – und hier bestimmt die Einrichtungsstrategie sowohl die Kosten als auch die Genauigkeit.
Wenn die Flächen in einer einzigen Aufspannung bearbeitet werden können, ist ihre Beziehung zueinander nur durch die Maschinengenauigkeit begrenzt. Sind separate Aufspannungen erforderlich, übernimmt jede Flächenbeziehung den Spannfehler zwischen den Aufspannungen. Für eine Halterung, deren Aufgabe darin besteht, zwei Teile in einer definierten Beziehung zu fixieren, ist dieser Unterschied relevant.
Das ist das Hauptargument für die 5-Achs-Bearbeitung von Halterungen: nicht exotische Geometrie, sondern einfach die Bearbeitung aller funktionalen Flächen in einer einzigen Aufspannung.
Motor- und Aktuatorhalterungen
Motorhalterungen dienen der Ausrichtung. Der Zentrierdurchmesser, der den Motor positioniert, seine Konzentrizität zu dem, was der Motor antreibt, und die Ebenheit der Montagefläche bestimmen gemeinsam, ob der Antriebsstrang rund läuft.
Typische Anforderungen: Pilotbohrung bis H7, Rundlaufgenauigkeit zur Antriebsachse innerhalb von 0.02–0.05 mm je nach Kupplungstyp, Planheit der Montagefläche innerhalb von 0.05 mm und Toleranz der Schraubenmusterposition um ±0.05 mm. Da die Motorhalterungen auch direkt der Betriebsanregung der Maschine ausgesetzt sind, sollte die Eigenfrequenz beachtet werden.
Sensor- und Optikhalterungen
Die anspruchsvollste Kategorie im Verhältnis zu ihrer scheinbaren Einfachheit. Die Funktion einer Sensorhalterung besteht darin, ein Gerät in der für die Kalibrierung erforderlichen Position zu halten und diese Position auch bei Temperaturschwankungen und Vibrationen beizubehalten.
Die entscheidenden Merkmale sind: Ebenheit der Montagefläche (ein auf einer unebenen Fläche verschraubter Sensor befindet sich in einer unvorhersehbaren Position), Positionstoleranz des Montagemusters bezogen auf einen Funktionsbezugspunkt sowie thermische Stabilität des Materials und der Geometrie. Die Tragfähigkeit ist in der Regel irrelevant.
Adapterplatten und Übergangswinkel
Adapterplatten dienen dazu, zwei nicht übereinstimmende Lochmuster zu verbinden. Ihre einzige Funktion besteht in der präzisen Positionierung der Löcher und sie stellen eine reine GD&T-Anwendung dar – zwei Muster auf einem Bauteil, jedes mit Bezug auf seine eigene Gegenfläche, wobei die Beziehung zwischen ihnen kontrolliert wird.
Wir fertigen viele davon als kundenspezifische Werkzeugplatten und Vorrichtungsbasen, wobei die gleiche Logik im größeren Maßstab gilt.
Isolations- und Dämpfungslager
Bei Halterungen mit Elastomer- oder Federisolatoren stellt sich ein anderes Konstruktionsproblem dar: Der Isolator sorgt für die Nachgiebigkeit, und das bearbeitete Teil muss steif genug sein, um nicht mitzuwirken.
Ein häufiger Fehler ist eine gefräste Halterung, deren Eigenfrequenz im Frequenzbereich des Isolators liegt. Der Isolator erfüllt seine Funktion, die Halterung gerät in Resonanz, und die gesamte Baugruppe vibriert stärker als bei einer starren Montage. Gefräste Montagekonstruktionen in isolierten Systemen sollten deutlich steifer als die Isolationsfrequenz sein – ein Frequenzabstand um den Faktor fünf oder mehr ist ein sinnvoller Ausgangspunkt.
Steifigkeit, Masse und Eigenfrequenz
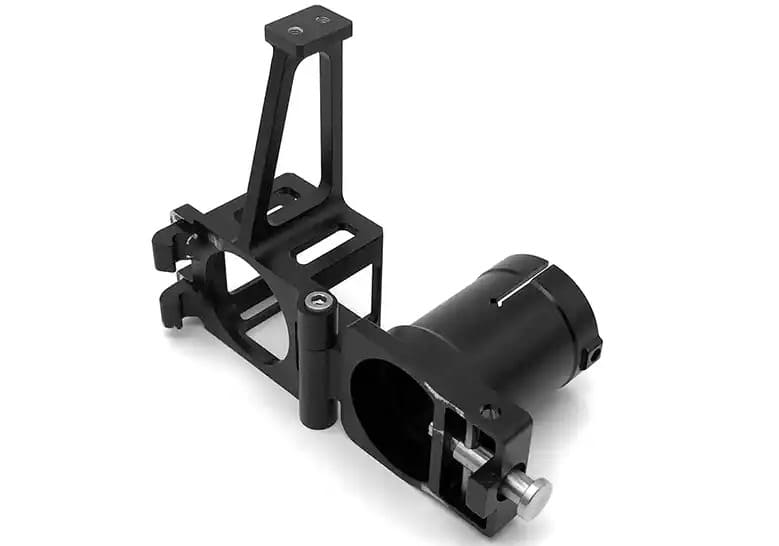
Der technische Inhalt, der in den meisten Artikeln über Halterungen ausgelassen wird, und der Teil, der am häufigsten darüber entscheidet, ob eine Halterung funktioniert.
Warum Steifigkeit bei den meisten Halterungen wichtiger ist als Festigkeit
Halterungen stoßen selten an ihre Festigkeitsgrenze. Nehmen wir eine typische, gefräste Aluminiumhalterung, die einige hundert Newton trägt – berechnet man die Belastung, findet man üblicherweise Sicherheitsfaktoren im Bereich von fünf bis fünfzehn. Das Bauteil ist weit von der Streckgrenze entfernt.
Möglicherweise ist die Halterung zu flexibel. Durch die Verformung unter Last verschiebt sich das, was die Halterung trägt. Geringe Steifigkeit bedeutet niedrige Eigenfrequenz, was zu Resonanzen im Betriebsbereich führen kann. Zudem durchläuft eine flexible Halterung größere Dehnungsbereiche, was selbst bei geringer Belastung zu Materialermüdung führen kann.
Die Auslegung von Halterungen auf Steifigkeit und Festigkeit ergibt sich meist von selbst. Entwickelt man hingegen nur auf Festigkeit, erhält man zwar robuste, aber dennoch unbefriedigende Bauteile.
Spezifische Steifigkeit: Warum Aluminium, Stahl und Titan nahezu identisch sind
Hier ist eine Tatsache, die die meisten Ingenieure bei ihrer ersten Überprüfung überrascht.
Die spezifische Steifigkeit – Elastizitätsmodul geteilt durch Dichte – ist bei den gängigen Konstruktionsmetallen bemerkenswert ähnlich:
| Material | Elastizitätsmodul E (GPa) | Dichte ρ (g/cm³) | Spezifische Steifigkeit E/ρ |
|---|---|---|---|
| 6061-T6 Aluminium | 68.9 | 2.70 | 25.5 |
| 7075-T6 Aluminium | 71.7 | 2.81 | 25.5 |
| Stahl (alle Güten) | ~ 200 | 7.85 | 25.5 |
| Ti-6Al-4V Titan | 113.8 | 4.43 | 25.7 |
| Magnesium AZ31 | 45 | 1.77 | 25.4 |
Sie liegen alle innerhalb von etwa 1 % beieinander. Das ist kein Zufall – es spiegelt die zugrundeliegende atomare Bindungsphysik von Metallen wider.
Die Schlussfolgerung ist bedeutsam und kontraintuitiv: Bei gleicher Masse und Geometrie weisen alle diese Materialien die gleiche Steifigkeit auf. Die Wahl von Stahl anstelle von Aluminium für eine steifere Halterung ist bei gleicher Masse nicht zielführend, da die Stahlversion nur ein Drittel der Dicke aufweist.
Der Unterschied liegt darin, dass Aluminium bei gleicher Masse das dreifache Volumen bietet – was deutlich dickere Querschnitte ermöglicht. Die Biegesteifigkeit eines Querschnitts steigt mit der dritten Potenz der Dicke. Eine 30 mm dicke Aluminiumhalterung ist wesentlich steifer als eine 10 mm dicke Stahlhalterung mit gleicher Masse, nicht weil Aluminium steifer ist, sondern weil man mehr davon benötigt.
Das ist der eigentliche Grund, warum Aluminium bei steifigkeitskritischen Halterungen so dominant ist. Nicht das Material selbst, sondern die Geometrie, die es ermöglicht.
Stahl ist nach wie vor die beste Wahl, wenn die Dicke durch die Umgebungsbedingungen begrenzt ist, wenn die Festigkeit den Ausschlag gibt, wenn es auf Verschleißfestigkeit ankommt oder wenn die Wärmeausdehnung einer Stahlkonstruktion angepasst werden muss.
Querschnittsgeometrie schlägt Materialauswahl
Daraus folgt: Bei einer auf Steifigkeit ausgelegten Halterung dominieren geometrische Entscheidungen die Materialentscheidungen bei weitem.
Die Biegesteifigkeit skaliert mit dem Flächenträgheitsmoment, das bei einem rechteckigen Querschnitt mit der Dicke hoch drei multipliziert wird. Eine Verdopplung der Querschnittshöhe erhöht die Biegesteifigkeit um das Achtfache. Kein anderes Material bietet einen vergleichbaren Effekt.
Praktische Konsequenzen:
- Tiefe schlägt Breite. Eine Vertiefung der Halterung in Biegerichtung ist wesentlich effektiver als eine Verbreiterung.
- Das Material an den Extremen leistet die Arbeit. Material in der Nähe der neutralen Achse trägt fast nichts zur Biegesteifigkeit bei – deshalb sind I-Profile und Rippenstrukturen effizient, massive Blöcke hingegen nicht.
- Taschen sind fast kostenlos. Durch das Entfernen von Material aus der Mitte eines Abschnitts wird die Steifigkeit nur geringfügig beeinträchtigt, wodurch Masse und Bearbeitungszeit eingespart werden.
- Geschlossene Abschnitte schlagen offene Abschnitte bei der Torsionum eine Größenordnung oder mehr.
Eigenfrequenz und Frequenztrennungsziele
Die erste Eigenfrequenz einer Klammer folgt der bekannten Beziehung:
f = (1/2π) × √(k/m)
Höhere Steifigkeit erhöht die Frequenz. Höhere Masse senkt die Frequenz. Beides spielt eine Rolle, und die Effekte wirken in entgegengesetzte Richtungen, wenn man Material hinzufügt – deshalb ist „etwas massiver machen“ keine zuverlässige Lösung für Resonanzprobleme. Eine dickere Platte erhöht die Masse und kann die Frequenz sogar ungünstiger gestalten.
Die richtige Vorgehensweise ist fast immer, die Steifigkeit zu erhöhen, ohne dabei viel Masse hinzuzufügen – Rippen, Knotenbleche, tiefere Querschnitte, kürzere freie Spannweiten, besser eingeschränkte Randbedingungen.
Für die angestrebten Trennwerte muss die erste Eigenfrequenz der Halterung deutlich über der höchsten signifikanten Anregungsfrequenz liegen. Ein Faktor von zwei ist ein übliches Minimum; drei oder mehr sind empfehlenswert. Wenn eine Maschine einen Drehzahlbereich durchläuft, muss die Halterung die obere Grenze dieses Bereichs freihalten, nicht nur den Betriebspunkt.
Folgende Anregungsquellen sollten überprüft werden: Motordrehzahl und deren Oberschwingungen, Zahnrad-Eingriffsfrequenz, Schaufel- oder Leitschaufel-Passfrequenz, Servo-Bandbreite und Strukturmoden des Bauteils, an dem die Halterung befestigt ist.
Rippenstrategie: Wo das Material seine Masse tatsächlich erhält
Rippen sind das effizienteste verfügbare Versteifungsmittel, aber nur, wenn sie richtig platziert werden.
- Die Rippen sollten entlang des Lastpfades ausgerichtet werden. Eine Rippe, die senkrecht zur Biegerichtung verläuft, trägt nur sehr wenig bei.
- Höhe schlägt Dicke. Eine hohe, dünne Rippe ist pro Masseneinheit viel steifer als eine kurze, dicke Rippe, bis hin zur Knickgrenze.
- Ecken dreieckig gestalten. Die Verstärkungsbleche an den Verbindungsstellen zweier Ebenen stellen bei den meisten Konsolen das wichtigste Versteifungselement dar.
- Die Bearbeitbarkeit beachten. Bei Aluminiumrippen mit einer Dicke unter ca. 1.5 mm treten Vibrationen auf. Rippenhöhen-Dicken-Verhältnisse über etwa 8:1 erfordern eine sorgfältige Bearbeitung der Werkzeugwege.
- Rippenkreuzungen benötigen Radien. Scharfe Innenkanten stellen sowohl eine Spannungskonzentration dar als auch sind nicht bearbeitbar.
Wenn die Dämpfung wichtiger ist als die Steifigkeit
Manchmal lässt sich die Eigenfrequenz nicht aus dem Anregungsbereich verschieben – die Anregung ist breitbandig, oder die Einhüllende lässt keine höhere Steifigkeit zu. Dann ist Dämpfung die Lösung.
Metalle besitzen eine sehr geringe Eigendämpfung, und die Unterschiede zwischen ihnen sind absolut gesehen gering (Magnesium und Gusseisen sind etwas besser als Aluminium oder Stahl, aber nicht ausreichend, um ein Problem allein zu lösen). Eine effektive Dämpfung muss daher üblicherweise hinzugefügt werden: durch Dämpfungsschichten, elastomere Schnittstellenelemente oder Schwingungstilger.
Die konstruktionstechnische Konsequenz für ein bearbeitetes Teil besteht in der Bereitstellung der Montagevorrichtungen – ebene Klebeflächen für Dämpfungsbehandlungen, Befestigungsmöglichkeiten für abgestimmte Dämpfer, definierte Schnittstellen für elastomere Elemente.
Die Schraubverbindung: Was Ihre Halterung wirklich hält
Jede Halterung endet mit Bolzen, und hier trifft die Bearbeitungsspezifikation auf die tatsächliche Funktion des Teils.
Die Vorspannung ist das Produkt, nicht das Befestigungselement.
Eine fachgerecht konstruierte Schraubverbindung überträgt die Last durch Reibung zwischen den geklemmten Bauteilen, nicht durch Scherkräfte im Bolzen. Die Aufgabe des Bolzens besteht darin, die Klemmkraft zu erzeugen und aufrechtzuerhalten, die diese Reibung ermöglicht.
Dies verändert die Anforderungen an die Halterung. Die Halterung muss Oberflächen bieten, die eine präzise Erzeugung und dauerhafte Aufrechterhaltung der Vorspannung ermöglichen. Alles Folgende ergibt sich daraus.
Ebenheit der Lagerfläche und Relaxation der Einbettung
Keine bearbeitete Oberfläche ist im mikroskopischen Bereich vollkommen eben. Unter Vorspannung werden die Erhebungen zusammengedrückt, und jedes Mikrometer dieser Abflachung bedeutet Dehnungsverlust des Bolzens.
Die Einbettung erfolgt schnell – hauptsächlich beim Anziehen und in den ersten Last- oder Temperaturzyklen – und verursacht typischerweise Kosten in Höhe von 5–10 % der installierten Vorspannung , bei rauen oder beschichteten Oberflächen auch mehr. Berücksichtigt man die thermische Relaxation und das Kriechen, ist ein Vorspannungsverlust von 10 % eine gängige Auslegungsannahme.
Der Bearbeitungshebel ist einfach: Glattere und ebenere Auflageflächen reduzieren das Einbetten. Bei Verbindungen, bei denen die Vorspannungserhaltung wichtig ist, sollte die Auflagefläche und nicht nur das Bauteil spezifiziert werden. Eine Oberflächenrauheit von Ra 1.6 μm oder besser unter den Schraubenköpfen und an den Klemmflächen ist ein sinnvolles Ziel. Die Ebenheit sollte dabei über die Auflagefläche und nicht über das gesamte Bauteil gefordert werden.
Koplanarität und weicher Fuß bei Mehrpunktbefestigungen
Der Fehler, der mehr Baugruppen betrifft als jeder andere auf dieser Liste.
Wenn eine Halterung an drei oder mehr Punkten verschraubt wird, müssen die Montageflächen in einer Ebene liegen. Steht eine Fläche hervor, wackelt die Halterung auf den anderen – und das Anziehen der Befestigungselemente verformt das Bauteil. Dies entspricht dem Phänomen des „weichen Fußes“ bei der Montage rotierender Maschinen.
Die Folgen: Die Halterung wird bereits vor der eigentlichen Belastung durch den Betrieb in einen Biegezustand vorgespannt, die Verformung breitet sich auf das, was sie hält, aus, die Ausrichtung verschiebt sich beim Anziehen der Befestigungselemente nacheinander, und die Vorspannungsverteilung über das gesamte Muster wird unvorhersehbar.
Zwei Maßnahmen beheben das Problem. Erstens muss die Koplanarität als Profiltoleranz über alle Montageflächen gleichzeitig festgelegt werden, nicht die Ebenheit jeder einzelnen Fläche – auch ebene Flächen unterschiedlicher Höhe sind nicht koplanar. Zweitens muss dies bei der Konstruktion berücksichtigt werden, wenn die Ebenheit der Gegenstruktur nicht gewährleistet ist: weniger Befestigungspunkte, Kugelgelenkscheiben oder bewusst nachgiebige Bereiche zwischen den Montageflächen.
Gewindeeingriff in Aluminium: Die 1.5-2×-Regel
Beim Einschrauben eines Stahlbefestigungselements in Aluminium stellen die Aluminiumgewinde die Schwachstelle dar. Der Eingriff muss so lang sein, dass die Scherfestigkeit des Gewindes im Aluminium die Zugfestigkeit der Schraube übersteigt – andernfalls wird das Bauteil beschädigt, bevor die Schraube nachgibt, und die Verbindung erreicht niemals die vorgesehene Vorspannung.
Die Faustregel für die Verbindung von Stahl mit Aluminium lautet: 1.5- bis 2-facher Nenndurchmesser des Eingriffs , im Vergleich zu etwa 1-fachem Durchmesser bei Stahl mit Stahl. Magnesium und Kunststoffe benötigen noch mehr.
Praktische Zahlen: Eine M6-Schraube in Aluminium benötigt 9–12 mm Gewindeeingriff. Eine M4-Schraube benötigt 6–8 mm. Dies stellt eine echte Konstruktionsbeschränkung bei dünnen Halterungen dar, und genau hier wird in vielen Zeichnungen stillschweigend etwas Unerreichbares spezifiziert – ein M6-Gewinde in einer 6 mm dicken Halterung kann den erforderlichen Gewindeeingriff nicht gewährleisten.
Wichtige weitere Punkte: Die ersten ein oder zwei Gewindegänge, die nur wenig Last tragen, sollten nicht mitgezählt werden. Gewindeeingänge müssen angefast werden. Bei Sacklöchern ist darauf zu achten, dass die Bohrtiefe für den Gewindebohrer geeignet ist.
Gewindeeinsätze: Wenn das Grundmaterial nicht ausreicht
Wenn der Querschnitt für einen ausreichenden Eingriff zu dünn ist oder die Verbindung wiederholt demontiert werden muss, verlagern Gewindeeinsätze das Gewinde in ein stärkeres Material.
Optionen in etwa der Reihenfolge ihrer Häufigkeit: Spiraldrahteinsätze (günstig, effektiv, benötigen ein spezielles Gewindeloch), Passstifteinsätze (höhere Festigkeit, besser für wiederholte Montage), Einpress- und selbstklemmende Einsätze (schnell, benötigen ein kontrolliertes Loch und ausreichend Material drumherum) und wärmehärtende Einsätze (für Kunststoffe).
Alle benötigen eine präzise Bohrung und ausreichend Material um die Bohrungskante herum. Geben Sie den Einsatz in der Zeichnung an, anstatt dies der Montage zu überlassen – die Bohrungsvorbereitung ist je nach Typ unterschiedlich und nicht austauschbar.
Anforderungen an Senkbohrungen und Planfräsungen
Kleine Details, unverhältnismäßige Wirkung.
Ein Befestigungskopf, der auf einer unbearbeiteten, abgewinkelten oder abgerundeten Fläche aufliegt, erzeugt eine ungleichmäßige Vorspannung und belastet das Befestigungselement seitlich. Bei jeder Halterungsfläche, die nicht bereits eben und senkrecht zur Lochachse ist – z. B. Gussflächen, abgewinkelte Flächen, gekrümmte Profile – ist eine Planfläche vorzusehen.
Wichtige Anforderungen: Der Durchmesser der Auflagefläche muss mindestens das 1.5-fache des Schraubenkopfdurchmessers betragen, die Abweichung von der Bohrungsachse darf ca. 0.5° nicht überschreiten, die Oberflächenrauheit Ra 1.6 μm oder besser, und es dürfen keine Grate am Bohrungsrand vorhanden sein. Ein Grat unter dem Schraubenkopf birgt die Gefahr des Einbettens.
Vorspannungsstreuung und warum Drehmomentregelung nicht gleich Präzision ist
Das Einstellen der Vorspannung mit einem Drehmomentschlüssel ist die Standardmethode, aber deutlich ungenauer als allgemein angenommen. Da der größte Teil des aufgebrachten Drehmoments zur Überwindung der Reibung unter dem Kopf und im Gewinde benötigt wird und die Reibungskoeffizienten stark von Oberflächenbeschaffenheit, Beschichtung, Schmierung und Sauberkeit abhängen, ist eine Streuung der Vorspannung von ±25–30 % bei der Drehmomentkontrolle selbst mit kalibrierten Werkzeugen typisch.
Die Lösung besteht darin, einen Sicherheitsspielraum einzuplanen – man geht davon aus, dass die Vorspannung deutlich unter dem Nennwert liegen könnte und prüft, ob die Verbindung trotzdem noch funktioniert, und dass sie deutlich über dem Nennwert liegen könnte und prüft, ob nichts nachgibt.
Die Bearbeitungsreaktion besteht darin, dass eine gleichmäßige Oberflächengüte und Beschichtung eine gleichmäßige Reibung erzeugen, was zu geringerer Streuung führt. Dies ist ein Fall, in dem eine Spezifikation, die zunächst kosmetisch erscheint, eine strukturelle Funktion erfüllt.
Festlegung der Ebenheit als Vorspannungsanforderung
Diesen Abschnitt in die Zeichenpraxis einfließen lassen.
Für eine Halterung, deren Funktion von der Aufrechterhaltung der Vorspannung abhängt, sollte die Zeichnung Folgendes enthalten:
- Die Ebenheit jeder verschraubten Lagerfläche beträgt typischerweise 0.05–0.1 mm über die gesamte Lagerfläche.
- Profiltoleranz zur Steuerung der Koplanarität über alle Montageflächen als Gruppe
- Oberflächengüte unter den Schraubenköpfen und an den Klemmflächen, Ra 1.6 μm oder besser
- Gewindeeingriffstiefe explizit angegeben, mit Einfügehinweisen, wo verwendet
- Anforderungen an die Spotface-Oberfläche bei allen nicht ebenen oder nicht senkrechten Befestigungssitzen
- Eine Anmerkung, dass Flachheit gilt nachdem jede Oberflächenbehandlung
Dieser letzte Punkt ist wichtiger als es zunächst scheint, wie der Fall SS400 gezeigt hat. Beschichtungen verändern die Ebenheit, und eine Spezifikation, die dazu keine Angaben macht, wird so interpretiert, als gelte sie für den Zustand, den der Lieferant misst.
Materialien für Halterungen und Befestigungen
6061-T6: Der Standard und warum er meistens gewinnt
6061-T6 ist für die meisten Halterungen die richtige Wahl, und zwar mit großem Abstand. Es weist eine Streckgrenze von ca. 276 MPa, hervorragende Bearbeitbarkeit, gute Korrosionsbeständigkeit, ist als Blech und Stange problemlos erhältlich und lässt sich gleichmäßig anodisieren.
In Kombination mit dem oben genannten spezifischen Steifigkeitspunkt – der Vorteil von Aluminium liegt darin, dass man bei gleicher Masse eine viel größere Querschnittsfläche erhält – deckt 6061 die meisten Anforderungen an Halterungen zu den niedrigsten Gesamtkosten ab.
Verwenden Sie etwas anderes nur dann, wenn Sie einen konkreten Grund dafür haben, nicht standardmäßig.
7075-T6: Wenn Stärke die Kosten rechtfertigt
7075-T6 bietet nahezu die doppelte Streckgrenze von 6061 bei im Wesentlichen gleicher Dichte und Steifigkeit. Dadurch lassen sich dünnere Wandstärken in festigkeitsbegrenzten Bereichen realisieren, was insbesondere bei beengten Platzverhältnissen von Vorteil ist.
Die Nachteile: höhere Materialkosten, geringere Korrosionsbeständigkeit, schlechtere Schweißbarkeit und ungleichmäßiges Eloxalbild aufgrund des Zinkgehalts. Außerdem erhöht es nicht die Steifigkeit – der Elastizitätsmodul ist nahezu identisch. Wenn die Steifigkeit und nicht die Festigkeit Ihrer Halterung der limitierende Faktor ist, kostet 7075 mehr und bringt keine Verbesserung.
Stahl und Edelstahl: Wo Aluminium an seine Grenzen stößt
Stahl kommt zum Einsatz, wenn die Abmessungen die Dicke so stark einschränken, dass Aluminium den benötigten Querschnitt nicht erreichen kann, wenn Verschleiß- oder Fressbeständigkeit wichtig sind, wenn die Wärmeausdehnung mit einer Stahlkonstruktion übereinstimmen muss oder wenn die absoluten Kosten pro Teil überwiegen und der Mehraufwand akzeptabel ist.
Gängige Stahlsorten für Halterungen sind allgemeine Baustähle wie SS400 (wie bei der oben gezeigten Automatisierungshalterung), 1045 für höhere Festigkeit und Edelstahl 304 oder 316, wenn Korrosionsbeständigkeit erforderlich ist. 17-4 PH eignet sich für Fälle, die sowohl hohe Festigkeit als auch Korrosionsbeständigkeit erfordern.
Stahlwinkel lassen sich langsamer bearbeiten als Aluminiumwinkel und sind dementsprechend pro Bearbeitungszeiteinheit teurer – die Materialkosten sind jedoch niedriger, was dies bei einfacher Geometrie manchmal ausgleicht.
Titan: Selten gerechtfertigt, gelegentlich unerlässlich
Ti-6Al-4V zeichnet sich durch ein hervorragendes Verhältnis von Festigkeit zu Dichte und eine ausgezeichnete Korrosionsbeständigkeit aus. Seine spezifische Steifigkeit entspricht, wie oben dargestellt, der von Aluminium – daher kommt es bei Titanbrackets auf Festigkeit, Ermüdungsbeständigkeit, Temperaturbeständigkeit oder Korrosionsbeständigkeit an, niemals auf Steifigkeit.
Die Bearbeitungskosten sind bei gleicher Geometrie etwa drei- bis viermal so hoch wie bei Aluminium. In der Luft- und Raumfahrt, der Medizintechnik, der Schifffahrt und bei Hochtemperaturanwendungen ist dies gerechtfertigt. In anderen Bereichen ist es selten gerechtfertigt.
Magnesium: Die leichteste Option mit realen Handhabungsanforderungen
Magnesiumlegierungen sind bei im Wesentlichen identischer spezifischer Steifigkeit etwa 30 % leichter als Aluminium, bieten eine gute Vibrationsdämpfung und geringe Schnittkräfte.
Die größte Einschränkung ist die Sicherheit. Magnesiumspäne sind brennbar, und Feinstaub stellt eine erhebliche Brand- und Explosionsgefahr dar. Daher sind die Auswahl eines geeigneten Kühlmittels, eine separate Späneentsorgung, eine Löschanlage der Klasse D an der Maschine sowie geschultes Bedienpersonal erforderlich. Vergleichsweise wenige Betriebe bieten diese Sicherheitsvorkehrungen an.
Wir fertigen in der Produktion Magnesium-Halterungskomponenten – die zuvor beschriebene Seitenhalterung für das Luft- und Raumfahrtmodul bestand aus Magnesium und war mit H7-Bohrungen und einer Verformung von 0.05 mm befestigt. Wenn Sie Lieferanten für Magnesiumarbeiten auswählen, fragen Sie nach dem verwendeten Kühlmittel und der Späneentsorgung; die Antworten zeigen schnell, ob die tatsächliche Leistungsfähigkeit von den Behauptungen abweicht.
Technische Kunststoffe und Wärmedämmhalterungen
Gelegentlich die richtige Antwort. Kunststoffe werden für Halterungen verwendet, wenn elektrische Isolation, thermische Isolation, Korrosionsbeständigkeit oder Gewichtsreduzierung wichtiger sind als Steifigkeit.
Gängige Materialien sind Acetal (formstabil, gut bearbeitbar), PEEK (hohe Festigkeit und Temperaturbeständigkeit, teuer) und glasfaserverstärkte Nylons (gute Steifigkeit für ein Polymer, abrasiv für Werkzeuge). Zu beachten ist, dass alle Polymere Elastizitätsmodule aufweisen, die ein bis zwei Größenordnungen unter denen von Metallen liegen. Daher sind Kunststoffhalterungen im Vergleich flexibel und kriechen unter Dauerbelastung.
Materialauswahl nach geltenden Anforderungen
| Gesetzliche Anforderung | Erste Wahl | Alternative | Vermeiden |
|---|---|---|---|
| Steifheit in einer unbeschränkten Hülle | 6061-T6 | Magnesium AZ31 | Stahl bei gleicher Masse |
| Stärke auf engstem Raum | 7075-T6 | Stahl, Ti-6Al-4V | 6061-T6 |
| Minimale Masse | Magnesium AZ31 | 7075-T6 | Stahl |
| Niedrigste Kosten, mittleres Volumen | Stahl (SS400 oder ähnlich) | 6061-T6 | Titan |
| Korrosionsbeständigkeit | 316 rostfrei | Ti-6Al-4V, eloxiert 6061 | Magnesium (ohne Schutz) |
| Thermische Anpassung an die Stahlkonstruktion | Stahl | 17-4 PH | Aluminium |
| Isolation | PEEK, Acetal | Glasgefülltes Nylon | Jedes Metall |
| Ermüdungskritisch | Ti-6Al-4V | 7075-T6 | Gussteile, Schweißkonstruktionen |
Lochmuster, Toleranzen und GD&T
Halterungen sind im Prinzip Lochmuster, die durch Material miteinander verbunden sind. Die Art der Ausführung dieser Löcher bestimmt, ob das Bauteil montiert werden kann und wie hoch die Kosten sind.
Positionstoleranz vs. Koordinatenbemaßung
Die Koordinatenbemaßung – X und Y mit ± Toleranzen – erzeugt eine quadratische Toleranzzone. Die wahre Positionstoleranz erzeugt eine runde.
Der Unterschied ist nicht rein theoretischer Natur. Eine Koordinatentoleranz von ±0.1 mm erlaubt einen Diagonalfehler von bis zu 0.141 mm an den Ecken der Zone, während ein Fehler von 0.11 mm in X-Richtung abgelehnt wird. Die funktionale Anforderung – die Bohrung muss nahe genug an ihrer Sollposition liegen – ist richtungsunabhängig. Die Koordinatentoleranz verwirft somit gleichzeitig zulässige Teile und akzeptiert grenzwertige.
Die exakte Positionierung mit einer runden Toleranzzone entspricht der Funktion und bietet Ihnen etwa 57 % mehr nutzbaren Toleranzbereich bei gleicher maximaler Abweichung. Das bedeutet zusätzliche Fertigungsspielraum für Konstruktionsänderungen.
Bezugsauswahl: Warum die Montagefläche üblicherweise Bezugsfläche ist
Bezugspunkte definieren, wie das Bauteil gemessen und idealerweise auch verwendet wird. Der Standardwert für eine Halterung:
- Datum A: die primäre Montagefläche – die Oberfläche, die an der Gegenstruktur anliegt
- Datum B: ein Positionierungsmerkmal innerhalb dieser Fläche, oft ein Dübelloch oder die Mitte des Musters selbst.
- Datum C: ein sekundäres Merkmal zur Steuerung der Rotation
Das Prinzip besteht darin, dass Bezugspunkte die tatsächliche Einspannung des Bauteils in der Montage widerspiegeln sollten. Eine von einer beliebigen Kante ausgehende Bemaßung einer Halterung führt zu anderen Messwerten als ihrer Funktion, und die angegebene Toleranz ist nicht die maßgebliche.
MMC-Bonustoleranz: Kostenlose Toleranz, die Sie wahrscheinlich nicht in Anspruch nehmen
Das am meisten unterschätzte Werkzeug bei der Bemaßung von Halterungen.
Wird die Positionstoleranz im maximalen Materialzustand (MMC) angegeben, erhöht sich die Positionstoleranz des Bauteils mit zunehmender Bohrungsgröße über den minimalen Durchmesser hinaus. Bei einer Durchgangsbohrung ist dies funktional genau richtig – eine größere Bohrung bietet mehr Spielraum um das Befestigungselement und verträgt daher größere Positionsfehler bei gleichzeitiger Montage.
Konkret: eine Durchgangsbohrung Ø6.2 +0.2/0 mit einer Positionstoleranz ⌀0.2 bei MMC. Bei der minimalen Größe von 6.2 mm beträgt die Positionstoleranz 0.2 mm. Bei der maximalen Größe von 6.4 mm erhöht sich die Toleranz um 0.2 mm, sodass sich insgesamt ⌀0.4 mm ergibt – die doppelte Toleranz ohne funktionelle Einbußen.
Die meisten Halterungszeichnungen geben die Position ohne Materialzustandsmodifikator an, wodurch dieser Vorteil völlig verloren geht. Für Durchgangsbohrungen ist MMC fast immer geeignet und fast immer kostengünstig.
Ausnahme: Pass- und Positionierungslöcher, bei denen die Passung selbst funktional ist. Diese sollten unabhängig von der Bauteilgröße (RFS) vorhanden sein, da ein größeres Passloch keinen Vorteil bietet.
Toleranzkettenanalyse einer Halterungsbaugruppe
Eine Halterung, die zwei Unterbaugruppen verbindet, ist Teil eines Stapels, der das Passmuster auf jeder Seite, die beiden eigenen Muster der Halterung und die Abstände an jeder Schnittstelle umfasst.
Die beiden nützlichen Analysen:
Der Worst-Case-Szenario summiert alle Toleranzen zu ihren Extremwerten. Diese konservative Vorgehensweise gewährleistet die Montage und führt oft zu engeren Toleranzen als nötig.
Der statistische RSS-Wert berechnet die Wurzel aus der Summe der Quadrate der Einzelwerte, wobei davon ausgegangen wird, dass diese nicht alle gleichzeitig Extremwerte aufweisen. Er ist realistischer für Produktionsvolumina und erlaubt typischerweise deutlich größere individuelle Toleranzen.
Bei Halterungen ist der praktischste Ansatz der Worst-Case-Szenario für alle Stellen, an denen ein Montagefehler inakzeptabel ist, und ansonsten die RSS-Methode. Und denken Sie daran, dass Spielraum ein legitimes Konstruktionsmittel ist – Langlöcher an einer Schnittstelle können einen gesamten Stapel aufnehmen, der andernfalls überall teure Toleranzen erfordern würde.
Realistische Toleranzziele nach Merkmal
| Funktion | Standard | Präzision | Notizen |
|---|---|---|---|
| Position des Durchgangslochs | ± 0.1 mm | ± 0.05 mm | Geben Sie bei MMC an, wie Sie den Bonus erhalten. |
| Dübel-/Positionierungsloch | H8 | H7 | H7 war die Anforderung an die Magnesiumhalterung. |
| Loch-zu-Loch-Abstand | ± 0.1 mm | js6 oder ±0.02 mm | Der JS6-Abstand wurde auf der Magnesiumhalterung gehalten. |
| Ebenheit der Montagefläche | 0.1mm | 0.05mm | 0.05 mm wurde an beiden Gehäuseteilen erreicht. |
| Koplanarität über verschiedene Gesichter hinweg | 0.15mm | 0.05mm | Profil über alle Gesichter hinweg als Gruppe |
| Pilotbohrung für Motorhalterung | H8 | H7 | Die Konzentrizität zur Antriebsachse ist wichtiger |
| Allgemeines Profil | ± 0.2 mm | ± 0.05 mm | Muss selten fest sitzen. |
| Oberflächenbeschaffenheit, Lagerflächen | Ra 3.2 μm | Ra 1.6 μm | Feinere Reduzierung der Einbettung |
| Materialstärke | ± 0.1 mm | ± 0.03 mm | In der Regel nicht kritisch |
Wo sich enge Toleranzen lohnen – und wo nicht.
Die Bearbeitungskosten steigen mit zunehmender Toleranz stark an, und dieser Anstieg verläuft nicht linear. Grob gesagt: ±0.1 mm sind bei einem gefrästen Teil praktisch unproblematisch, ±0.05 mm erfordern Aufmerksamkeit, ±0.02 mm erfordern Prozesskontrolle und Prüfung, und noch engere Toleranzen erfordern eine spezielle Strategie und oft zusätzliche Arbeitsgänge.
Dafür lohnt sich die Investition: Positioniermerkmale, die die Lage bestimmen, Planheit der Montagefläche bei vorspannungskritischen Verbindungen, Koplanarität der Montageflächen, Bohrungspassungen für Lager und Führungszapfen.
In der Regel nicht: Gesamtprofilabmessungen, unkritische Dicke, Durchgangslochgrößen, kosmetische Oberflächenbeschaffenheit, Merkmale, die nichts berühren.
Ein gängiges und kostspieliges Vorgehen ist eine Zeichnung mit einer pauschalen Toleranz von ±0.05 mm im Schriftfeld, die auf alle Maße angewendet wird. Dies signalisiert, dass niemand die tatsächlich relevanten Merkmale identifiziert hat, und kalkuliert den Preis des Bauteils so, als wären alle wichtig.
Bearbeitungsstrategie und Verzugskontrolle
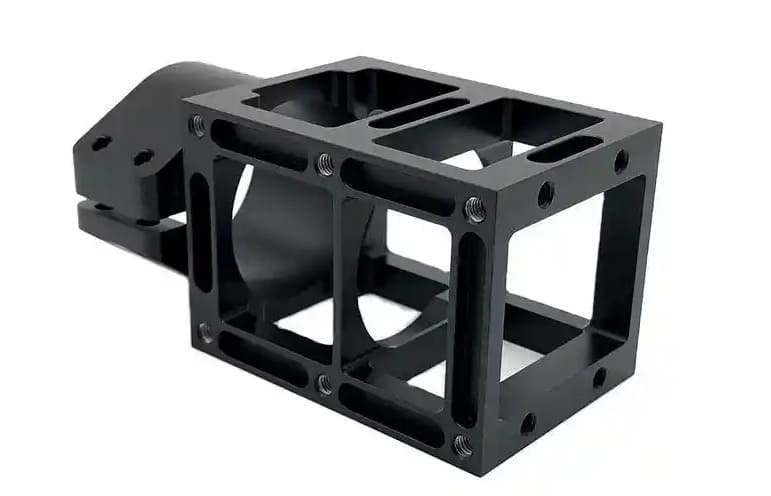
Einrichtungsstrategie: Warum die Bearbeitung in einer einzigen Aufspannung für Lochmuster wichtig ist
Die Übereinstimmung zwischen in einer Aufspannung bearbeiteten Merkmalen ist durch die Maschinengenauigkeit begrenzt – typischerweise deutlich unter 0.01 mm bei einem guten Bearbeitungszentrum. Die Übereinstimmung zwischen in verschiedenen Aufspannungen bearbeiteten Merkmalen übernimmt den Spann- und Bezugspunktabtastfehler zwischen diesen Aufspannungen, der üblicherweise um eine Größenordnung größer ist.
Bei Klammern, wo die Beziehungen zwischen den Flächen und Mustern die gesamte Funktion ausmachen, bestimmt dies unmittelbar die Strategie. Alle funktionalen Flächen in einem Setup zu erfassen, ist oft wertvoller als jede andere einzelne Entscheidung.
3-Achsen vs. 5-Achsen für Mehrebenenhalterungen
Eine Halterung mit Montageflächen auf zwei oder drei Ebenen erfordert typischerweise drei bis fünf Aufspannungen auf einer 3-Achs-Maschine oder ein bis zwei Aufspannungen auf einer 5-Achs-Maschine.
Der Kostenvergleich fällt meist knapper aus als er scheint – 5-Achs-Maschinen sind zwar teurer, aber die Anzahl der Rüstvorgänge sinkt deutlich, und die Kosten für Rüstzeiten und Vorrichtungen dominieren oft den Anteil. Beim Genauigkeitsvergleich hingegen gibt es keinen Unterschied: Die Bearbeitung in einer einzigen Aufspannung eliminiert jeglichen Rüstfehler.
Bei einfachen, flachen Winkeln ist die 3-Achsen-Bearbeitung korrekt, die 5-Achsen-Bearbeitung hingegen überflüssig. Bei Winkeln mit mehreren Ebenen und zusammenhängenden Merkmalen ist die 5-Achsen- Bearbeitung in der Regel in beiden Fällen die bessere Wahl.
Stabilität von Eigenspannungen und Planheit
Der Verzerrungsmechanismus, der die Leute in die Irre führt, ist folgender: Das Teil misst korrekt und bewegt sich dann.
Walzbleche und Strangpressprofile weisen aufgrund der Bearbeitung Eigenspannungen auf. Durch die Bearbeitung wird Material asymmetrisch abgetragen, die verbleibenden Spannungen verteilen sich neu, und das Bauteil verändert seine Form – manchmal während der Bearbeitung, manchmal erst Stunden später.
Der Schweregrad hängt davon ab, wie viel Material abgetragen wird und wie asymmetrisch dieser Abtrag ist. Ein Extremfall ist die Bearbeitung einer Halterung von einer dicken Platte zu einer dünnen Rippenstruktur.
Die Gegenmaßnahmen, in der Reihenfolge ihrer Anwendung:
- Spannungsarmgeglühtes Material spezifizieren. Eine spannungsfreie Platte verhält sich weitaus berechenbarer als im Walzzustand.
- Grob mit Zugabe, dann stabilisieren, dann fertigstellen. Bei beiden im Rahmen der Fallstudie untersuchten Teilen wurde vor der Endbearbeitung ein Aufmaß von 0.5 mm verwendet.
- Fügen Sie eine Zwischenspannungsentlastungsoperation hinzu. Wo Präzision erforderlich ist. Die Magnesiumhalterung wurde nach dem Vorschruppen speziell aus diesem Grund geglüht.
- Material symmetrisch entfernen Wo es die Geometrie zulässt, werden die Seiten abwechselnd bearbeitet, anstatt zuerst eine Seite vollständig fertigzustellen.
- Absetzzeit einplanen zwischen Schruppen und Fertigen von hochpräzisen Teilen.
Befestigung dünner und asymmetrischer Halterungen
Die Spannkraft verformt die Teile, und diese Verformung kehrt sich nach dem Lösen wieder in die Ausgangsposition zurück. Eine dünne Halterung, die fest in einen Schraubstock eingespannt ist, lässt sich zwar präzise bearbeiten, weist aber nach dem Lösen der Spannvorrichtung Abweichungen von den Toleranzen auf.
Ansätze, die bei der Geometrie der Halterung funktionieren: Vakuumspannvorrichtungen für Teile mit flacher Oberfläche, speziell an die Kontur des Teils angepasste weiche Spannbacken, Opferlaschen, die das Teil im Lager halten und zuletzt entfernt werden, und eine geringe Spannkraft bei einer größeren Anzahl von Kontaktpunkten.
Gerade bei dünnen Blechhalterungen – das 5 mm dicke SS400-Teil ist beispielhaft – ist die Schnittkraft ebenso wichtig wie die Spannkraft. Leichte Schlichtbearbeitungen mit scharfen Werkzeugen reduzieren die Durchbiegung effektiver als der Versuch, das Teil so fest zu spannen, dass es starken Schnitten standhält.
Die gleichen Prinzipien wenden wir auch bei Vorrichtungen und Lehren an , die typischerweise aus dünnen Platten mit präzisen Lochmustern bestehen und die gleiche Empfindlichkeit gegenüber Verzerrungen aufweisen.
Erreichen und Beibehalten von Planheit auf großen Montageflächen
Die Planheit einer großen Fläche ist eine Kombination aus Bearbeitungsstrategie und Spannungsmanagement und erfordert manchmal einen Korrekturschritt.
Einflussfaktoren: Zustand des Rohmaterials und Eigenspannungen, Verformungen durch die Spannvorrichtung und Klemmung, Schnittkraft und Wärmeeintrag, Zustand des Werkzeugs sowie Nachbearbeitungsprozesse einschließlich Oberflächenbehandlung.
Die Strategien: Wenn möglich, mit einem Fräser mit großem Durchmesser in einem einzigen Arbeitsgang planfräsen, anstatt zu überlappen; einen leichten letzten Arbeitsgang durchführen, um die Schnittkraftablenkung zu beseitigen; wenn möglich beide Seiten bearbeiten, um die Spannung auszugleichen; und – falls erforderlich – nach der Bearbeitung eine mechanische Korrektur vornehmen.
Diese letzte Option ist legitim und mitunter notwendig. Bei der SS400-Halterung wurde nach der Bearbeitung und erneut nach der Verchromung eine manuelle Planheitskorrektur durchgeführt, um eine Abweichung von 0.05 mm bei einem 5 mm dicken Bauteil zu gewährleisten. Manche Geometrien erreichen diese Anforderung durch reine Bearbeitung nicht.
Oberflächenbehandlung und deren Auswirkung auf die Passgenauigkeit
Bei der Oberflächenbehandlung verlieren ursprünglich korrekt hergestellte Brackets ihre Korrektheit.
Beschichtung ändert die Abmessungen
Jede Beschichtung verändert die Abmessungen des Bauteils, und die Veränderung ist oft größer als die zulässige Toleranz.
Bei der Hartanodisierung ist der Dimensionseffekt ausgeprägt: Da die Anodisierung das Substrat umwandelt, anstatt es zu verdicken, verringert sich der Lochdurchmesser um etwa die gesamte Beschichtungsdicke. Eine 50 µm dicke Beschichtung vom Typ III reduziert den Lochdurchmesser um etwa 50 µm – mehr als das Dreifache eines H7-Bandes bei einem typischen Dübelloch für eine Halterung.
Bei der Plattierung verhält es sich anders und, bezogen auf die Dicke, schlechter – die aufgebrachten Beschichtungen addieren ihre volle Dicke zu jeder Oberfläche, sodass sich der Lochdurchmesser um das Doppelte der Plattierungsdicke verringert.
Wir haben dies ausführlich in unserem Leitfaden zur Maßgenauigkeitskontrolle beim Hartanodisieren behandelt . Dieser beinhaltet Wachstumsraten je nach Beschichtungstyp und vier Strategien zur Behebung dieser Probleme. Bei Halterungen sind insbesondere Dübel- und Positionierbohrungen, Gewindebohrungen und alle Schnittstellen mit vorgegebener Passung zu beachten.
Ebenheitskorrektur nach der Galvanisierung: Ein Schritt, der in den meisten Spezifikationen fehlt
Die Beschichtung verändert sowohl ihre Form als auch ihre Größe, und genau hier verhaken sich dünne Halterungen.
Beschichtungsverfahren beinhalten chemische Bäder, Temperaturänderungen und – bei der Galvanisierung – innere Spannungen in der abgeschiedenen Schicht. Bei dünnen oder asymmetrischen Bauteilen können all diese Faktoren die Geometrie verändern. Eine Halterung, die vor der Beschichtung innerhalb von 0.05 mm plan war, kann danach uneben sein.
Die Automatisierungshalterung SS400 ist ein gutes Beispiel dafür. Der Prozessablauf umfasste eine manuelle Ebenheitskorrektur nach der Bearbeitung und eine zweite Korrektur nach der Verchromung . Ohne diesen zweiten Schritt hätte die geforderte Ebenheit von 0.05 mm die Endbearbeitung – selbst bei einem korrekt gefertigten Bauteil – nicht überstanden.
Zwei praktische Konsequenzen. Erstens: Geben Sie in der Zeichnung an, ob die Ebenheit vor oder nach der Beschichtung gefordert wird. Fehlt diese Angabe, verlassen Sie sich auf die Annahme des Lieferanten. Zweitens: Planen Sie bei dünnwandigen Halterungen mit tatsächlichen Anforderungen an die Ebenheit die Korrektur nach der Beschichtung als festen Arbeitsschritt ein und vermeiden Sie Nachbesserungen.
Beschichtung von Lagerflächen und deren Einfluss auf die Vorspannung
Beschichtungen verändern das Reibungsverhalten an den Grenzflächen, an denen die Vorspannung erzeugt wird, wodurch sich das Verhältnis von Drehmoment zu Vorspannung ändert.
Die Auswirkungen sind real, aber nicht immer intuitiv: Eine Beschichtung, die die Reibung verringert, erhöht die erzielbare Vorspannung bei einem gegebenen Drehmoment, was zu einer Überbeanspruchung des Befestigungselements oder des Gewindes führen kann. Eine Beschichtung, die die Reibung erhöht, verringert die Vorspannung, wodurch die Verbindung nicht ausreichend vorgespannt wird. Manche Beschichtungen sind zudem weicher als das Substrat, was das Einbetten verstärkt und den Vorspannungsverlust beschleunigt.
Wenn eine Verbindung vorspannungskritisch ist, sollten entweder die Lagerflächen abgeklebt oder die Drehmomentvorgabe anhand des beschichteten Zustands festgelegt werden – nicht anhand des Wertes für das blanke Material aus einer Befestigungstabelle.
Elektrische Durchgängigkeit durch Halterungsschnittstellen
Wenn von einer Halterung erwartet wird, dass sie Erdung, Potentialausgleich oder EMV-Kontinuität gewährleistet, kommt es auf die Beschichtung an.
Anodisierung ist eine elektrische Isolierung. Eine Halterung, die laut Spezifikation „vollständig anodisiert“ werden soll und gleichzeitig ihre Last erden muss, wird dies nicht gewährleisten. Die gängige Lösung ist eine Chromatierung der Kontaktflächen, die die Leitfähigkeit bei einer Dicke von unter einem Mikrometer aufrechterhält und daher praktisch keine Auswirkungen auf die Abmessungen hat – oder alternativ das Abdecken der Oberflächen, sodass sie unbehandelt bleiben.
Beide Ansätze müssen von Anfang an in der Zeichnung enthalten sein.
Korrosions- und galvanische Betrachtungen an Verbindungen ungleicher Metalle
Halterungen befinden sich naturgemäß an Materialübergängen – eine Aluminiumhalterung, die mit Edelstahlbefestigungen an einem Stahlrahmen verschraubt ist, ist eine gängige und galvanisch aktive Anordnung.
Wenn ungleiche Metalle in Gegenwart von Feuchtigkeit aufeinandertreffen, korrodiert das unedlere Material bevorzugt. Aluminium und Edelstahl bilden ein sinnvolles Paar; Magnesium und fast alle anderen Metalle hingegen korrodieren stark.
Abhilfemaßnahmen: Isolierscheiben und -buchsen an den Befestigungselementen, Beschichtungen auf einer oder beiden Oberflächen, Dichtmittel an der Kontaktfläche oder Materialauswahl zur Reduzierung der Potenzialdifferenz. Insbesondere bei Magnesiumhalterungen ist die Isolierung von Stahlbefestigungselementen in feuchten Umgebungen unerlässlich.
Design für Herstellbarkeit
Mindestwand- und Rippenstärke
| Material | Komfortables Minimum | Erreichbare | Notizen |
|---|---|---|---|
| 6061-T6 Aluminium | 1.5mm | 0.8mm | Am vorhersehbarsten |
| 7075-T6 Aluminium | 1.2mm | 0.7mm | Höhere Steifigkeit hilft |
| Magnesium AZ31 | 1.5mm | 1.0mm | Geringe Schnittkraft hilft |
| Stahl | 1.0mm | 0.6mm | Steif, aber langsam in der Bearbeitung |
| Ti-6Al-4V | 1.0mm | 0.6mm | Wärmemanagement entscheidend |
| Acetal / PEEK | 2.0mm | 1.5mm | Die thermische Erweichung ist die Grenze |
Unterhalb des optimalen Mindestmaßes ist mit Rattermarken, durch Verformung bedingten Maßabweichungen und höheren Kosten aufgrund konservativer Schnittparameter zu rechnen. Die Spannweite ist ebenso wichtig wie die Dicke – eine dünne, kurze und gut abgestützte Rippe ist wesentlich einfacher zu fertigen als eine gleich dicke Rippe mit einer Spannweite von 200 mm.
Inneneckradien und Werkzeugzugang
Innenecken müssen einen Radius aufweisen, der mindestens dem Radius des Schneidwerkzeugs entspricht, vorzugsweise jedoch größer ist. Dies ist der häufigste Fehler bei der Konstruktion von Halterungen.
Hinweis: Geben Sie für die Innenecken einen Radius an, der mindestens 1.2-mal so groß ist wie der größte Werkzeugradius, der das Merkmal erreichen kann. Größere Radien ermöglichen es größeren Werkzeugen, schneller und mit besserer Oberflächengüte zu arbeiten. Jede Verringerung des angegebenen Eckradius erfordert ein kleineres Werkzeug, das langsamer schneidet, stärker durchbiegt und häufiger bricht.
Für eine 20 mm tiefe Tasche benötigt man bei einem Eckradius von 3 mm ein Werkzeug mit 5 mm oder weniger Durchmesser und einem Längen-Durchmesser-Verhältnis von 4:1 – das ist machbar. Ein Eckradius von 1 mm in derselben Tasche erfordert hingegen ein 1.6-mm-Werkzeug mit einem Längen-Durchmesser-Verhältnis von 12:1, was langsam, fehleranfällig und teuer ist.
Verhältnis von Taschentiefe zu Taschenbreite
Tiefe, schmale Taschen sind teuer. Das Verhältnis von Werkzeuglänge zu Durchmesser bestimmt die Steifigkeit, und die Steifigkeit bestimmt, wie schnell Material abgetragen werden kann.
Als Richtwert gilt: Bis zu einem Verhältnis von Tiefe zu Werkzeugdurchmesser von 3:1 ist die Bearbeitung unkompliziert, bei 3:1 bis 5:1 ist Vorsicht geboten, bei 5:1 bis 8:1 ist die Bearbeitung langsam und erfordert reduzierte Parameter, und bei einem Verhältnis über 8:1 sind Spezialwerkzeuge und ein erheblicher Kostenaufschlag erforderlich.
Wenn eine Tasche tief sein muss, sollte sie breit genug sein, um ein großes Werkzeug verwenden zu können.
Einschweißen in ein bearbeitetes Teil integrieren – und wann nicht
Durch den Austausch einer geschweißten Baugruppe gegen ein einzelnes bearbeitetes Teil werden Schweißverzug, Festigkeitsverluste in der Wärmeeinflusszone und eine Verbesserung der Dauerfestigkeit vermieden. Zudem entfällt der Montageaufwand und die Toleranzhäufung an Schweißverbindungen.
Außerdem sind die Kosten pro Teil in der Regel höher und es wird deutlich mehr Material verschwendet.
Die Konsolidierung lohnt sich, wenn die Baugruppe ermüdungskritisch ist, wenn Präzision über die Schweißverbindungen hinweg erforderlich ist, wenn die Stückzahl so gering ist, dass die Schweißvorbereitung dominiert, oder wenn die geschweißte Version immer wieder ausfällt.
Es lohnt sich nicht, wenn das Bauteil so groß ist, dass die Kosten für das Rohmaterial unerschwinglich werden, wenn die Geometrie einfach und die Lastpfade anspruchslos sind oder wenn die Stückzahl hoch ist und die geschweißte Version ausreichend funktioniert.
Auslegung für eine einzelne Einrichtung
Da die Rüstzeiten sowohl die Kosten als auch die Genauigkeit beeinflussen, lohnt sich eine Konstruktion, die auf deren Reduzierung abzielt, doppelt.
- Funktionale Elemente sollten möglichst nur aus wenigen Richtungen zugänglich sein.
- Vermeiden Sie Merkmale auf gegenüberliegenden Gesichtshälften, die eine enge Beziehung zueinander erfordern.
- Sorgen Sie für eine klare Bezugsfläche und eine Werkstückaufnahmefläche, die keine kritischen Merkmale aufweist.
- Für die Vorrichtung muss ausreichend Material eingeplant werden – ein Teil ohne Grifffläche erfordert eine spezielle Vorrichtung.
- Wo eine zweite Einrichtung unvermeidbar ist, platzieren Sie dort die nicht kritischen Funktionen.
Standardisierung der Hardware innerhalb einer Halterungsfamilie
Ein unterschätzter Kostenhebel bei Programmen mit vielen Kursstufen.
Die Verwendung von drei statt acht Befestigungselementgrößen innerhalb einer Halterungsfamilie reduziert Werkzeugwechsel, vereinfacht die Montage, senkt den Lagerbestand und verringert das Risiko von Montagefehlern. Gleiches gilt für Eckradien – die Standardisierung auf wenige Radien bedeutet weniger Werkzeugwechsel und eine bessere Wiederverwendung der Werkzeugwege.
Für Kunden, die mehrere Halterungsfamilien verwenden, ist dies in der Regel die größte mögliche Einsparung, die keine Kompromisse bei der Funktion erfordert.
Kostentreiber und Lieferzeit
Was treibt eigentlich die Kosten der Halterung an?
In etwa der Reihenfolge des Einschlags:
- Einrichtungszähler — die dominierende Variable in den meisten Klammern
- Materialabtragsvolumen Die Maschinenlaufzeit skaliert mit dem, was man wegschneidet, nicht mit dem, was man behält.
- Toleranz und Oberflächenbeschaffenheit — steil nichtlinear jenseits von ±0.05 mm
- Werkzeugzugänglichkeit — kleine Radien und tiefe Taschen erfordern langsames Werkzeug.
- Material – sowohl Lagerkosten als auch Bearbeitbarkeit
- Die Menge — Amortisation einrichten und Prozess verfeinern
- Oberflächenbehandlung — einschließlich jeglicher Maskierung und Nachbehandlungskorrektur
- Inspektion — vollständige Inspektion versus Stichproben
Beachten Sie den unteren Bereich: die Materialgüte. Konstrukteure optimieren oft die Materialkosten und vernachlässigen dabei die Rüstzeiten, die in der Regel ein Vielfaches des Einflusses haben.
Materialausnutzung und das Knüppelproblem
Eine komplex bearbeitete Halterung benötigt typischerweise das Drei- bis Vierfache ihres Endgewichts an Lagerbestand. Eine 1 kg schwere fertige Halterung kann beispielsweise aus einer 4 kg schweren Platte bestehen.
Deshalb orientieren sich die Bearbeitungskosten eher an den Ausgangsmaßen als an den Kosten des fertigen Teils. Zwei Halterungen mit identischer Endmasse können sich hinsichtlich der Kosten erheblich unterscheiden, wenn eine in einen kleineren Block passt.
Praktische Hebel: Konstruieren Sie nach Standardplattenstärken, damit Sie nicht von einem übergroßen Rohling abdrehen müssen, halten Sie die Gesamtform eng und überlegen Sie, ob ein extrudiertes Profil oder ein lasergeschnittener Rohling die grobe Form liefern könnte.
Setup-Anzahl als dominante Variable
Jede zusätzliche Rüsteinheit erfordert Vorrichtungen, Teilehandhabung, Bezugspunktaufnahme, Programmwechsel und Erstmusterprüfung. Bei einer Halterung mit moderater Bearbeitungszeit können die Rüstkosten die Gesamtkosten der Bearbeitungszeit leicht übersteigen.
Deshalb spart eine Konstruktionsänderung, die es ermöglicht, ein Teil in einer Aufspannung anstatt in drei zu bearbeiten, oft mehr als jede andere verfügbare Optimierung – und deshalb ist die 5-Achs-Bearbeitung trotz der höheren Maschinenrate häufig günstiger für Mehrebenenhalterungen.
Toleranz- und Oberflächenkostenmultiplikatoren
Ungefähre Multiplikatoren für ein gefrästes Merkmal, relativ zum Standard ±0.1 mm:
| Toleranz | Ungefährer Kostenmultiplikator |
|---|---|
| ± 0.1 mm | 1.0× (Basislinie) |
| ± 0.05 mm | 1.2-1.4 × |
| ± 0.02 mm | 1.8-2.5 × |
| ± 0.01 mm | 3× und höher |
Diese Toleranzen gelten für die Merkmale, die die Toleranz aufweisen, nicht für das gesamte Bauteil – genau deshalb sind pauschale enge Toleranzen so ineffizient. Die Optimierung der zehn relevanten Merkmale kostet nur einen Bruchteil der Optimierung aller sechzig.
Mengenunterbrechungen und wo sie liegen
Die Preisstaffelung erfolgt typischerweise an folgenden Punkten:
- 1-5 Stück: Die Einrichtungskosten sind völlig dominant; die Kosten pro Teil sind am höchsten
- 5-25 Stück: Die Einrichtung amortisiert sich sinnvoll; oft der größte einzelne Preisrückgang
- 25-100 Stück: Maßgefertigte Vorrichtungen lohnen sich; der Prozess wird optimiert.
- 100-500 Stück: Annäherung an den Blechübergang für geeignete Geometrie
- 500 +: Werkzeugprozesse ernsthaft bewerten
Die Teile beider Fallstudien lagen im extrem niedrigen Bereich – ein bzw. drei Stück. Bei diesen Stückzahlen beschränken sich die gesamten Kosten auf Prozessplanung, Vorrichtungen und Qualitätskontrolle, und die Kostenkontrolle erfolgt über die Herstellbarkeit und nicht über Verhandlungen.
Beschaffung von Halterungen und Befestigungen
Was einer Angebotsanfrage beigefügt werden sollte
Ein vollständiges Angebotsanfragepaket (RFQ) führt zu einem besseren Preis und einem schnelleren Angebot, vor allem weil dadurch der Risikozuschlag entfällt, den ein Lieferant für Unklarheiten einkalkuliert:
- 3D-Modell in STEP oder Parasolid
- 2D-Zeichnung mit Toleranzen, GD&T, Bezugspunkten und Anmerkungen
- Materialspezifikation einschließlich Legierung und Härtegrad
- Oberflächenbehandlung mit Standard und Dicke sowie ob die Abmessungen vor oder nach dem
- Die Mengeeinschließlich der voraussichtlichen Folgevolumina
- Kritische Merkmale identifiziert — welche Toleranzen funktional und welche Standardtoleranzen sind.
- Assembly-Kontext wo es relevant ist – worauf es montiert wird, welchen Belastungen es ausgesetzt ist, welcher Anregung es ausgesetzt sein wird.
Dieser vorletzte Punkt ist wichtiger, als die meisten annehmen. Ein Lieferant, der weiß, welche drei Ihrer vierzig Maße wirklich relevant sind, kann die Bearbeitung und Prüfung entsprechend anpassen. Ein Lieferant, der eine Zeichnung vor sich hat, in der alle Maße gleich wichtig erscheinen, wird entweder alles als kritisch einstufen oder raten.
Fragen, die aufdecken, ob ein Lieferant die Verbindung versteht
Nützlich zur Bewertung jedes Halterungslieferanten:
- Wie werden Sie die Ebenheit und Koplanarität der Montageflächen sicherstellen?
- Wie gehen Sie mit den Eigenspannungen an einem Bauteil um, bei dem so viel Material abgetragen wurde?
- Gelten die Toleranzen für Ebenheit und Bohrungen vor oder nach der Oberflächenbehandlung, und wie wird dies überprüft?
- Welche Gewindesteigung empfehlen Sie für diese Befestigungselemente in diesem Material?
- Welche meiner Toleranzgrenzen würden Sie lockern, wenn Sie könnten, und welche würden Sie erhöhen?
- Wie viele Setups sind dafür nötig, und was würde das ändern?
Die letzten beiden Arten von Lieferanten unterscheiden sich darin, ob sie sich Gedanken über Ihr Bauteil machen oder ob sie Ihnen einfach nur ein Angebot unterbreiten.
RichconnDie Herangehensweise von [Name des Unternehmens] an Halterungen und Befestigungen
Wir fertigen Halterungen und Befestigungen für Anwendungen in der Luft- und Raumfahrt , im Industriemaschinenbau , in der Robotik und in Automatisierungsanlagen – von einzelnen Prototypenteilen bis hin zu Serienproduktionen.
Relevante Fertigungsmöglichkeiten: CNC-Fräsen, einschließlich Portalfräsen für große oder unregelmäßige Halterungsstrukturen, 5-Achs-Bearbeitung für Mehrebenenhalterungen mit Anforderungen an die Genauigkeit in einer Aufspannung, Langdrehautomaten für kleine Präzisionsbefestigungselemente, Drahterodieren für scharfe Innenkonturen und Blechbearbeitung , sofern dies das optimale Verfahren darstellt. Verarbeitete Werkstoffe : Aluminiumlegierungen, Stähle und Edelstahl, Titan, Magnesium und technische Kunststoffe.
Die beiden in diesem Artikel erwähnten Fallstudien veranschaulichen unsere Vorgehensweise bei der Fertigung von Halterungen. Bei der Magnesium-Halterung für die Luft- und Raumfahrtindustrie erforderte selbst ein Einzelstückauftrag ein mehrstufiges Verfahren mit Nachglühen und Rundlaufgenauigkeitskontrolle (0.01 mm), da H7-Bohrungen und eine Verformung von 0.05 mm unabhängig von der Stückzahl sind. Bei der automatisierten Halterung aus Edelstahl 400 gewährleistete ein hybrides Laser- und Bearbeitungsverfahren mit Korrekturen vor und nach der Verchromung eine Planheit von 0.05 mm bei einem 5 mm dicken Bauteil.
Beide Beispiele veranschaulichen dasselbe: Bei Klammern ist der Prozessablauf wichtiger als die Maschinenliste.
Wie man anfängt
- Senden Sie Ihre Dateien - durch Konsolidierung, richconn.com/Kontakt — 3D-Modell, 2D-Zeichnung, Material, Behandlung, Menge
- Herstellbarkeitsprüfung — Wir weisen vor der Angebotserstellung auf Toleranz- und Beschichtungskonflikte, Reduzierungen der Rüstzeiten sowie Material- oder Prozessalternativen hin.
- Zitat mit Aufschlüsselung der Lieferzeit und aller Einrichtungskosten
- Erster Artikel mit Maßprüfung anhand der kritischen Merkmale
- Produktion mit einem Inspektionsplan, der auf das abgestimmt ist, was am Teil tatsächlich wichtig ist
Fazit
Halterungen und Befestigungen werden als Standardteile behandelt, und die meisten sind es auch. Doch die problematischen Teile verursachen diese aus stets vorhersehbaren Gründen – und fast keiner dieser Gründe hat mit der Fertigungsgenauigkeit des Teils zu tun.
Es geht darum, ob die Montageflächen ausreichend koplanar waren, damit das Anziehen der Schrauben das Bauteil nicht verdrehte. Ob die Lagerflächen plan und glatt genug waren, um die Vorspannung aufzunehmen. Ob der Gewindeeingriff im Aluminium tief genug war, um die geplante Klemmkraft zu erreichen. Ob die erste Eigenfrequenz außerhalb des Anregungsbereichs lag. Ob die Beschichtung die Geometrie veränderte, nachdem alle anderen Voraussetzungen erfüllt waren.
Keines dieser Elemente erscheint in einer typischen Klammerzeichnung. Sie alle sind günstig zu spezifizieren, aber teuer zu entdecken.
Die praktische Zusammenfassung:
- Halterungen und Befestigungen sind unterschiedliche Teile — das eine ist ein Lastpfad, das andere eine Positionierungsschnittstelle
- Die spezifische Steifigkeit ist bei allen Strukturmetallen nahezu identisch. — Aluminium punktet in puncto Steifigkeit, weil bei gleicher Masse ein größerer Querschnitt erzielt wird, nicht weil das Material steifer ist.
- Die Geometrie des Querschnitts schlägt die Materialauswahl.da die Biegesteifigkeit mit der dritten Potenz der Dicke skaliert
- Ebenheit und Koplanarität der Montageflächen sind Vorspannungsspezifikationen, nicht kosmetische
- Für die Verbindung von Stahl mit Aluminium ist das 1.5- bis 2-fache des Gewindedurchmessers erforderlich. — Überprüfen Sie es anhand Ihrer Wandstärke
- Position der Durchgangsbohrung bei MMC angeben und sammele die Bonustoleranz ein, auf die du gerade verzichtest.
- Bearbeitungsschritte — grob mit Zugabe, stabilisieren, zuletzt fertigstellen
- Die Beschichtung verändert sowohl Größe als auch Form — angeben, ob Toleranzen vor oder nach der Bearbeitung gelten, und Korrekturen an dünnwandigen Teilen einplanen.
- Einrichtungskosten mehr als nur die Materialklasse
Und wenn die Geometrie aus einer flachen Vorlage entwickelt wird und Ihre Toleranzen ±0.3 mm betragen, verwenden Sie Blech. Das sagen wir Ihnen auch – wir fertigen beide Varianten.
Falls Sie ein Halterungs- oder Montageprogramm in Arbeit haben, senden Sie uns bitte die Zeichnung . Wir prüfen sie auf Herstellbarkeit, bevor wir Ihnen ein Angebot unterbreiten, und teilen Ihnen mit, welche Toleranzen relevant sind.



