
Wenn Sie CNC-gefräste Aluminiumteile optisch aufwerten und ihre Lebensdauer verlängern möchten, ist Anodisieren die beste Oberflächenbehandlung. Allerdings ist Anodisieren nicht gleich Anodisieren. Sie können zwischen normalem Anodisieren (Typ II) für eine glänzende Oberfläche und Hartanodisieren (Typ III) für besonders hohe Widerstandsfähigkeit wählen. Die Wahl hängt von den Anforderungen Ihres Projekts ab.
In diesem Blogbeitrag werden wir beide Prozesse aufschlüsseln und die wichtigsten Unterschiede hervorheben, damit Sie die richtige Eloxierungsart für Ihr nächstes Projekt auswählen können.
Was ist gewöhnliches Eloxieren (Standard/Schwefel Typ II)?

Beim gewöhnlichen Eloxieren (Schwefelanodisieren Typ II) wird die Dicke der Aluminiumoxidschicht durch einen elektrochemischen Prozess auf etwa 1.8 bis 25 μm erhöht. Dies geschieht bei Raumtemperatur, normalerweise zwischen 15 und 25 °C.
Diese Technik verleiht der Oberfläche eine mittlere Härte (meist 150 bis 250 HV) und eine poröse Oberfläche. Sie bietet eine hervorragende Korrosionsbeständigkeit und ermöglicht leuchtende Farbfärbungen. Daher wird sie häufig zur Dekoration von Aluminiumteilen eingesetzt.
Was ist Harteloxieren (Typ III / Hard Coat)?
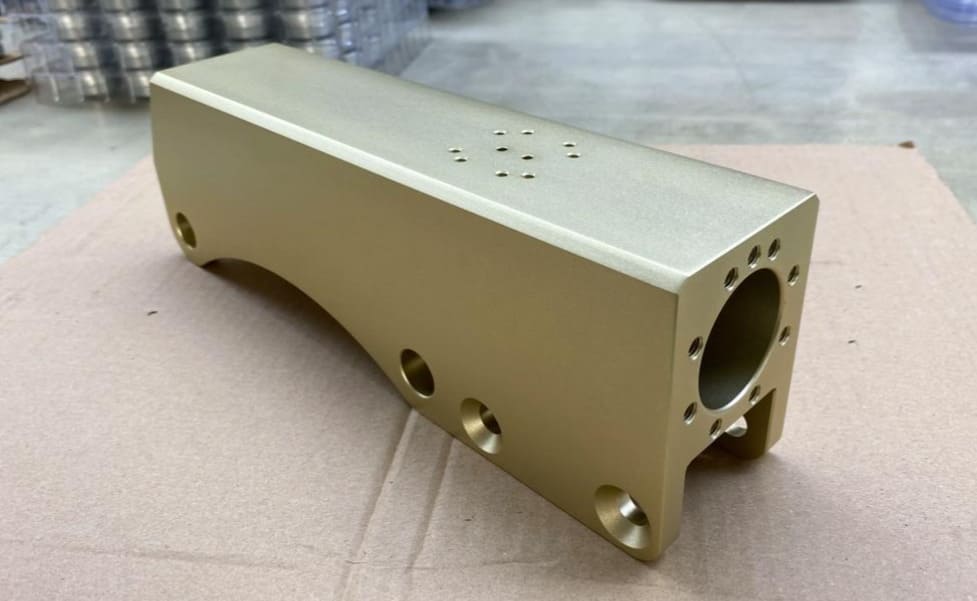
Beim Harteloxieren, auch als Typ III oder Hartbeschichtung bekannt, entsteht auf Aluminium eine deutlich dickere und widerstandsfähigere Oxidschicht. Der Vorgang wird bei niedrigen Temperaturen und hoher Spannung durchgeführt, wodurch eine Schichtdicke von 13 bis 150 µm entsteht.
Durch die Eloxierung kann die Oberfläche Härtegrade von über 400 HV, teilweise bis zu 1000 HV erreichen. Diese dichte Schicht verleiht Aluminium eine außergewöhnliche Korrosions- und Verschleißfestigkeit. Daher eignet es sich perfekt für anspruchsvolle mechanische und industrielle Anwendungen.
10 Hauptunterschiede zwischen normalem und hartem Eloxieren
Wir haben die Grundlagen beider Eloxalverfahren behandelt. Nun betrachten wir die Hauptunterschiede zwischen Eloxieren Typ II und Typ III.
1. Schichtdicke
Beim gewöhnlichen Eloxieren (Typ II) entsteht eine dünne Schicht. Ihre Dicke beträgt normalerweise 1.8 bis 25 Mikrometer (µm). Beim Harteloxieren (Typ III) hingegen entsteht eine deutlich dickere und stärkere Schicht; ihre Dicke liegt zwischen 13 und 150 µm.
2. Härte und Dichte
Eine standardmäßig eloxierte Oberfläche hat eine Härte von 150 bis 250 HV, was einen grundlegenden Schutz darstellt. Harteloxiert hingegen erreicht eine Härte von 300 bis 600 HV und kann bis zu 1000 HV erreichen. Diese Härte ist so zäh wie bei vielen Stählen und macht CNC-Teile verschleißfest.
3. Spannung und Stromdichte
Die endgültigen Eigenschaften der Beschichtung hängen von den elektrischen Einstellungen ab. Bei jeder Anodisierung bildet sich die Oxidschicht durch die während des Prozesses angelegte Stromdichte. Die konventionelle Anodisierung verwendet eine niedrigere Stromdichte , meist zwischen 1.0 und 1.5 A/dm², und eine Spannung von 15 bis 30 Volt. Die Hartanodisierung hingegen benötigt mehr elektrische Leistung. Sie verwendet 2 bis 5.5 A/dm² und bis zu 100 V, um eine dickere und widerstandsfähigere Oberfläche zu erzeugen.
4. Elektrolyt und Temperatur
Beide Verfahren nutzen Schwefelsäure als Elektrolyt , jedoch bei unterschiedlichen Temperaturen. Die Standardanodisierung erfolgt bei Raumtemperatur, üblicherweise zwischen 15 und 25 °C. Diese wärmere Umgebung führt zu einer poröseren Schicht. Die Hartanodisierung hingegen verwendet einen deutlich kälteren Elektrolyten, oft unter 5 °C. Die niedrigere Temperatur verlangsamt die Oxidauflösung und trägt zur Bildung einer dichteren, härteren Beschichtung bei.
5. Verschleiß- und Abriebfestigkeit
Der Unterschied in der Verschleißfestigkeit ist enorm. Durch Harteloxieren entsteht eine Oberfläche, die extrem verschleißfest ist und sogar härter sein kann als einsatzgehärteter Stahl. Es eignet sich gut für Teile, die hoher Reibung oder starker industrieller Beanspruchung ausgesetzt sind.
Im Gegensatz zum Harteloxieren bietet das normale Eloxieren nur einen mäßigen Schutz vor Kratzern und Schrammen. Daher eignet es sich gut für Dekorationsgegenstände oder Teile, die keiner allzu großen mechanischen Beanspruchung ausgesetzt sind.
6. Korrosionsbeständigkeit
Sowohl normales als auch hartes Eloxieren erhöhen die Korrosionsbeständigkeit. Harteloxieren erzeugt eine dichtere und dickere Beschichtung, die besseren Schutz bietet. Dies ist gut für den maritimen oder industriellen Einsatz. Eine hochwertige harte Eloxalschicht kann im Salzsprühtest über 336 Stunden halten, ohne Korrosion zu zeigen.
Durch das normale Eloxieren sind Teile für den allgemeinen Gebrauch gut geschützt, es ist jedoch ein Versiegelungsschritt erforderlich, um die Oberflächenporen zu schließen und die Widerstandsfähigkeit zu verbessern.
7. Porosität und Versiegelungsbedarf
Durch regelmäßiges Eloxieren entsteht eine porenreiche Oberfläche, die die Farbstoffaufnahme begünstigt. Um Korrosion zu verhindern, müssen diese Poren jedoch versiegelt werden – oft mit heißem Wasser oder Chemikalien.
Durch Harteloxieren hingegen entsteht eine deutlich dichtere und weniger poröse Schicht. Um die Oberfläche möglichst hart und verschleißfest zu halten, wird diese Schicht meist unversiegelt gelassen. Für zusätzliche Gleitfähigkeit kann der Oberfläche PTFE (Teflon) hinzugefügt werden.
8. Dimensions- und Oberflächeneffekte
Durch das Eloxieren wächst die Beschichtung sowohl nach innen als auch nach außen von der Aluminiumoberfläche. Beim herkömmlichen Eloxieren (Typ II) wird pro Schicht eine Schichtdicke von 1.8 bis 25 µm hinzugefügt, wobei auf jeder Seite etwa die Hälfte davon aufgetragen wird. Dadurch ändert sich die Teilegröße kaum und die Oberfläche bleibt glatt.
Beim Harteloxieren (Typ III) hingegen entstehen deutlich dickere Schichten (bis zu 150 µm) und die Oberfläche kann zwei- bis dreimal rauer sein als bei blankem Metall. Zudem erfordern Präzisions-CNC-Teile beim Harteloxieren eine strengere Maßkontrolle.
9. Thermische und elektrische Eigenschaften
Durch Eloxieren entsteht eine Aluminiumoxidschicht, die elektrisch isolierend wirkt. Harteloxieren erzeugt eine dickere und härtere Schicht, die besser isoliert und bis zu 2000 V standhält. Diese Beschichtung leitet zudem weniger Wärme als blankes Aluminium, was die Wärmeregulierung verbessert. Darüber hinaus sind harteloxierte Oberflächen hitzebeständig und überstehen kurzzeitige Belastungen von 2000 °C.
10. Aussehen und Kosten
Die beiden Verfahren erzeugen unterschiedliche Optiken. Das herkömmliche Eloxieren eignet sich gut für dekorative Zwecke. Es ist porös und kann daher eine Vielzahl von Farbstoffen aufnehmen und so leuchtende und abwechslungsreiche Farben erzeugen. Außerdem ist es günstiger, da es weniger Strom verbraucht, eine einfachere Einrichtung erfordert und schneller fertig ist.
Im Gegensatz zum herkömmlichen Eloxieren erzeugt das Harteloxieren eine deutlich dickere Schicht. Dies schränkt die Farbauswahl ein, sodass die meisten Teile eine schwarze oder dunkelgraue Oberfläche erhalten. Es ist teurer, oft 1.5- bis 2.5-mal teurer als das Standardeloxieren. Längere Verarbeitungszeiten, höherer Energieverbrauch und kompliziertere Geräte treiben die Kosten in die Höhe.
Aber für industrielle Anwendungen, RICHCONNDer optimierte Prozess und die Massenverarbeitung können dazu beitragen, die Gesamtkosten niedrig zu halten; besonders wenn Sie bei hoher Lautstärke gleichbleibende Qualität benötigen.
Harteloxieren vs. gewöhnliches Eloxieren: Verwendung

Gewöhnliches Eloxieren
1. Consumer Elektronik
Hersteller verwenden gewöhnliches Eloxieren, um Unterhaltungselektronik ein hochwertiges Aussehen zu verleihen. Robuste Ohrhörer, farbenfrohe Smartphone-Hüllen und schlanke Laptop-Gehäuse sind häufig mit dieser Oberfläche versehen.
2. Automobil (nicht kritische ästhetische Teile)
Autohersteller verwenden gewöhnliches Eloxieren für nicht unbedingt notwendige Teile, die gut aussehen müssen. Individuelle Schaltknäufe, Innenverkleidungen und Armaturenbrett-Akzente werden häufig mit diesem Verfahren bearbeitet, um ein sauberes und stilvolles Finish zu erzielen.
3. Innenarchitektur und Architektur
Bei Architekturprojekten ist eine herkömmliche Eloxierung von Vorteil. Sie schützt Fassadenplatten, Fensterrahmen und Türgriffe vor Witterungseinflüssen und sorgt gleichzeitig für eine robuste, dekorative Oberfläche in vielen Farben.
4. Verpackung und Einzelhandel
Farbiges Eloxieren wertet Kosmetikbehälter, Mehrwegflaschen und Markenverpackungen aus Aluminium auf. Diese Produkte heben sich optisch ab und erhalten zusätzlichen Oberflächenschutz.
5. Beleuchtung und Möbel
Moderne Möbel und Beleuchtungsprodukte werden meist durch herkömmliche Eloxierung hergestellt. Lampengehäuse, Stuhlbeine und andere Einrichtungsgegenstände erhalten dadurch eine attraktive und robuste Oberfläche, die zu modernen Designs passt.
Hart eloxieren
Luft- und Raumfahrt
Antriebsgehäuse, Fahrwerke und Ventilblöcke in Flugzeugen werden mit Harteloxal beschichtet. Diese dicken Schichten schützen die Teile vor Korrosion und Verschleiß unter rauen Flugbedingungen.
Medizinische Ausrüstung
Chirurgische Griffe und Gehäuse für orthopädische Instrumente benötigen harte Eloxalschichten. Diese halten wiederholter Sterilisation, Reinigung und langjährigem klinischen Einsatz stand.
Verteidigung und Schusswaffen
Hersteller versehen Optikhalterungen, Abzugsbügel und Waffengehäuse mit Hartbeschichtungen. Dies verleiht der Oberfläche maximale Kratzfestigkeit und verlängert ihre Lebensdauer, auch bei häufiger Handhabung.
Marine und Offshore
Unterwasserverteiler, Propellergehäuse sowie Schiffshydraulikteile sind auf ihrer Oberfläche hartanodisiert. Diese Beschichtung widersteht Salzwasserkorrosion und Abrieb.
Schwermaschinen und Industrieautomation
Pneumatische Zylinder, Roboterarme und Verschleißführungen werden hartanodisiert. Diese Beschichtung hilft ihnen, hohen Belastungen, hoher Reibung und harten Industriebedingungen standzuhalten.
Harteloxieren vs. gewöhnliches Eloxieren: Vor- und Nachteile

Gewöhnliches Eloxieren (Typ II)
Vorteile
- Erschwinglich: Das normale Eloxieren ist im Vergleich zum Harteloxieren günstiger und erfordert weniger Energie und Zeit.
- Leichtes Finish: Die Oxidschicht ist dünner (1.8 bis 25 µm) und trägt daher kaum zu Gewicht oder Volumen bei. Daher eignet sie sich gut für Präzisions- und Leichtbauteile.
- Ästhetische Vielseitigkeit: Sie können diese Teile in fast jeder Farbe einfärben. Daher eignen sie sich hervorragend für Konsumprodukte und markenspezifische Designs.
- Schnelle Bearbeitungszeit: Der Prozess des gewöhnlichen Eloxierens ist schneller, daher haben Sie kürzere Lieferzeiten und weniger Ausfallzeiten.
- Verbesserte Korrosionsbeständigkeit: Bei richtiger Versiegelung sind Oberflächen widerstandsfähig gegen Feuchtigkeit und tägliche Abnutzung.
Nachteile
- Geringere Verschleißfestigkeit: Diese Schicht ist nicht so robust. Bei starker Beanspruchung kann sie schneller zerkratzen oder verschleißen.
- Begrenzte Dicke: Herkömmliches Eloxieren funktioniert nicht bei Teilen, die dicke, tiefe Beschichtungen für hohe Abrieb- oder Stoßfestigkeit benötigen.
- Verblassen der Farbe mit der Zeit: Helle Farben oder häufige UV-Bestrahlung können bei dieser Art der Eloxierung zu einem schnelleren Verblassen führen als bei natürlichen Oberflächen. Um dieses Problem zu beheben, RICHCONN wendet fortschrittliche Versiegelungstechniken an, damit die Farbstoffe länger halten und ihre Leuchtkraft auch bei Teilen erhalten bleibt, die im Freien oder im Sonnenlicht verwendet werden.
Hartanodisieren (Typ III)
Vorteile
- Außergewöhnliche Verschleißfestigkeit: Die durch Harteloxieren gebildete Oxidschicht ist dick und zäh (13 bis 150 µm+). Daher ist sie sehr abriebfest und widersteht wiederholter Verwendung.
- Außergewöhnliche Korrosionsbeständigkeit: Diese dichte Beschichtung verhindert Rost und chemische Schäden. Sie eignet sich gut für den Einsatz in der Schifffahrt und anderen industriellen Umgebungen.
- Hohe Härte: Harteloxierte Beschichtungen weisen meist eine Härte von über 400 HV auf und können bis zu 1000 HV erreichen. Es ist härter als die meisten gehärtete Stähle und eignet sich für anspruchsvolle Maschineneinstellungen.
- Elektrische Isolierung: Dickere Harteloxalschichten sorgen für eine bessere Durchschlagsfestigkeit. Empfindliche Elektronik erhält dadurch zusätzlichen Schutz.
- Hochleistungstoleranz: Die hart eloxierte Oberfläche bleibt auch bei extremen Temperaturen, hohem Druck oder beim Abwaschen stabil.
Nachteile
- Höhere Kosten: Der Prozess ist komplizierter. Er benötigt mehr Energie zum Kühlen des Bades und eine höhere Spannung, daher sind die Kosten höher.
- Längere Bearbeitungszeit: Das Erstellen einer dicken, dichten Schicht dauert im Vergleich zum Standard-Eloxieren viel länger.
- Weniger Farboptionen: Diese Beschichtung macht die Oberfläche dunkel und dicht, sodass sie nur schwer zu färben ist. Dadurch sind die Möglichkeiten einer Färbung auf Bronze, Schwarz oder Grau beschränkt.
Verwandter Blogbeitrag : Was kostet Anodisieren?
Harteloxieren vs. gewöhnliches Eloxieren: Nebeneinander-Vergleich
| Aspekt | Gewöhnliches Eloxieren (Typ II) | Hartanodisieren (Typ III) |
|---|---|---|
| Beschichtungsdicke | 1.8 bis 25 µm | 13 bis 150+ µm |
| Elektrolyttemperatur | 15 bis 25 °C (Raumtemperatur) | 0 bis 5 °C (nahe dem Gefrierpunkt) |
| Härte | C~150 bis 300 HV | >400 HV (bis 1000 HV) |
| Spannung & Strom | Mäßig (~15 bis 30 V; 1 bis 1.5 A/dm²) | Hoch (≥100 V; 1.5 bis 5.5 A/dm²) |
| Porosität & Versiegelung | Porös; Versiegelung für Korrosionsbeständigkeit erforderlich | Dichter; kann unversiegelt bleiben; PTFE-Imprägnierung üblich |
| Korrosionsbeständigkeit | Gut (wenn versiegelt) | Hervorragend (insbesondere bei Versiegelung oder Imprägnierung) |
| Verschleißschutz | Moderat | Außergewöhnlich; geeignet für Teile mit hoher Reibung oder hoher Belastung |
| Elektrische Eigenschaften | Guter Isolator; wird für Niederspannungsanwendungen verwendet | Starker Isolator; höhere Durchschlagsfestigkeit |
| Oberflächen- und Dimensionseinfluss | Glatte, geringe Oberflächenrauheit; minimale Dimensionsauswirkungen | Rauere Oberfläche; größere Maßänderung – Konstruktionstoleranz erforderlich |
| Kosten | Geringere Kosten, schnellere Verarbeitung | Höhere Kosten aufgrund längerer Zeit und strengerer Kontrolle |
| Aussehen & Färbbarkeit | Große Farbpalette durch Färben | Eingeschränkte Färbbarkeit; meist dunkelgrau/schwarz |
Welches Anodisierungsverfahren sollte ich wählen?

Die Wahl zwischen Hart- und Standardanodisierung hängt vom Teil und dessen Verwendungszweck ab. Standardanodisierung eignet sich am besten für kostengünstige, farbenfrohe Oberflächen oder leichte Abnutzung. Hartanodisierung hingegen ist die richtige Wahl, wenn Sie maximale Haltbarkeit, höchste Verschleißfestigkeit oder starken Korrosionsschutz benötigen. Berücksichtigen Sie vor Ihrer Entscheidung immer Ihr Budget, die Toleranzen und die Umgebung, in der Ihr Teil eingesetzt wird.
Wenn Sie Hilfe bei der Auswahl der richtigen Eloxalart für Ihr Projekt benötigen, RICHCONNDie Ingenieure von können Ihnen helfen und das beste Verfahren vorschlagen.
Um zusammenzufassen
Sowohl Standard- als auch Harteloxieren machen CNC-Aluminiumteile haltbarer, wobei jedes Verfahren für unterschiedliche Anwendungen geeignet ist. Standardeloxieren eignet sich gut, wenn Sie kostengünstigen Schutz und leuchtende Farben wünschen. Harteloxieren hingegen ist besser geeignet, wenn Sie hohe Korrosions- und Verschleißbeständigkeit in rauen Umgebungen benötigen.
Wenn Sie nicht sicher sind, welche Eloxalart Ihren Anforderungen entspricht, kontakt Richconn. Unser Team bietet fachkundige Beratung und liefert CNC-Teileveredelungsdienste höchster Qualität, die Ihren Projektanforderungen entsprechen.
Verwandte Fragen
Die Legierungen der Serien 6000 und 7000 wie 6061 und 6082 eignen sich am besten zum Harteloxieren. Legierungen der Serien 5000 und 6000 wie 6063 eignen sich am besten zum Standardeloxieren (dekorativ).
Das Versiegeln der Eloxalschicht ist ein Muss, insbesondere bei der Eloxierung Typ II. Es schließt die Poren, was die Farbstabilität, Korrosionsbeständigkeit und Verschleißfestigkeit deutlich erhöht. Dieser Schritt verbessert sowohl die Lebensdauer als auch die Leistung des Teils.
Ja, durch Eloxieren entsteht eine Oberflächenschicht, die sich auf Gewinden oder Gewinden bilden kann. Diese zusätzliche Schicht kann die Gewindemaße verändern und das Teil aus der Toleranz bringen.
Wählen Sie Eloxal-Anbieter mit qualifiziertem Personal, strenger Qualitätskontrolle und guten Kundenbewertungen. Viele Ingenieure wählen RICHCONN weil sie zertifizierte Endbearbeitung (ISO 9001) und fortschrittliche CNC-Bearbeitung an einem Ort anbieten. Dies ist am besten für komplizierte oder mehrstufige Projekte geeignet, die zuverlässige Ergebnisse erfordern.



