
Passfedernuten spielen eine wichtige Rolle bei der Befestigung von Wellen an Riemenscheiben oder Zahnrädern. Sie sorgen für eine zuverlässige und reibungslose Kraftübertragung. Das Erreichen dieser Zuverlässigkeit hängt von präziser Bearbeitung ab; selbst kleine Fehler können zu Ausfällen oder Fehlausrichtungen führen.
In diesem Blogbeitrag erläutern wir die Bearbeitung von Passfedernuten und ihre wichtigsten Methoden. Außerdem werden wir Schritt-für-Schritt-Anleitungen, häufige Probleme und wichtige Anwendungen für die Herstellung hochpräziser Wellen vorstellen.
Was ist eine Keilnut?
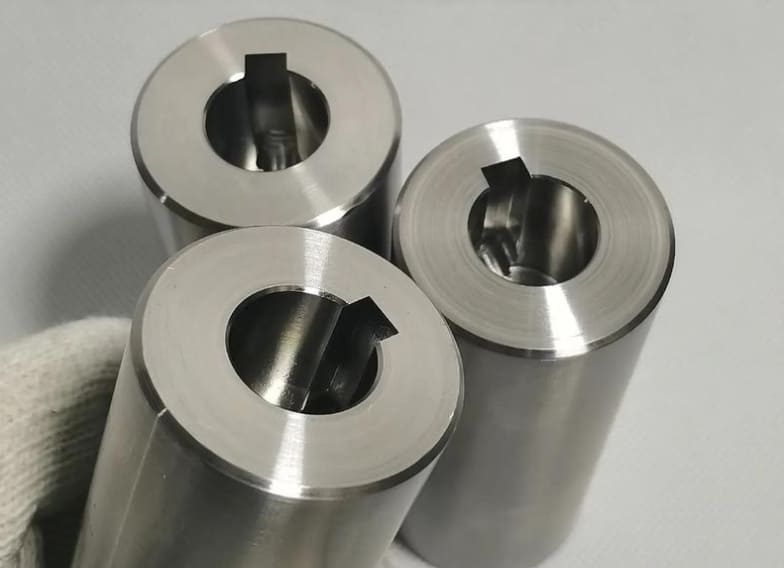
Eine Keilnut ist im Prinzip eine präzise in eine Nabe oder Welle eingearbeitete Nut. Sie nimmt einen Metallkeil auf, der rotierende Teile wie Riemenscheiben oder Zahnräder auf der Welle fixiert. Diese Konstruktion verhindert Schlupf und gewährleistet eine zuverlässige Drehmomentübertragung in Antriebssystemen. Die Breite der Keilnut liegt üblicherweise zwischen 4 mm und 45 mm, abhängig vom Wellendurchmesser.
Was ist Keilnutbearbeitung
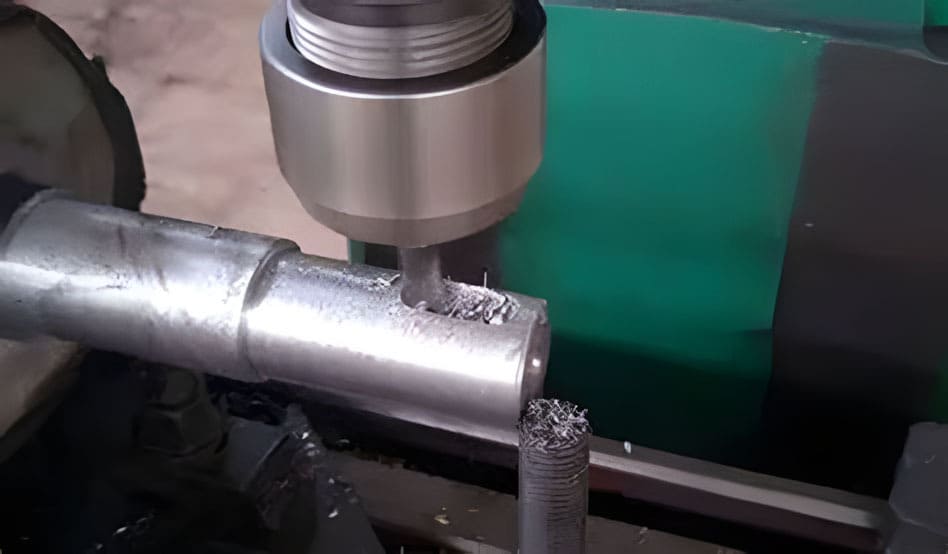
Unter Passfedernutbearbeitung versteht man das Einbringen exakter Nuten in Naben oder Wellen. Hersteller nutzen hierfür spezielle Techniken wie Räumen, Fräsen und Funkenerosion (EDM). Bei jeder Methode wird kontrolliert Material abgetragen, um eine Nut mit präzisen Abmessungen zu erzeugen. Dies garantiert einen festen Sitz der Passfeder und eine sichere Verbindung.
Wie funktioniert die Keilnutbearbeitung?
Um eine Passfedernut zu erzeugen, wird zunächst das optimale Bearbeitungsverfahren entsprechend Material und Konstruktion des Werkstücks ausgewählt. Anschließend fixiert der Bediener das Werkstück und stellt Vorschub, Drehzahl und Tiefe korrekt ein. Anschließend formt das Schneidwerkzeug die Nut, indem es in mehreren kontrollierten Schritten Material abträgt.
Die Toleranzen werden eng eingehalten, oft innerhalb von ±0.01 mm. Um die Hitze zu kontrollieren und die Lebensdauer des Werkzeugs zu verlängern, werden zusätzlich Kühlmittel eingesetzt. Anschließend entgratet der Bediener die Nut und prüft Tiefe, Breite und Oberflächenbeschaffenheit auf Genauigkeit.
Methoden zur Keilnutbearbeitung

1. Keilnutfräsen
Beim Passfedernutfräsen werden mit rotierenden Fräsern gebogene oder gerade Schlitze in Naben oder Wellen eingearbeitet.
Optimale Einsatzszenarien
Diese Methode eignet sich sowohl für Innen- als auch für Außenkeilnuten am besten. Darüber hinaus ist sie eine gute Wahl für Prototypen und kleine Produktionschargen.
Werkzeugbau
Die am häufigsten verwendeten Werkzeuge für diesen Prozess sind Scheibenfräser, Schlitzfräser und Winkelköpfe.
Vor-und Nachteile
Fräsen ermöglicht präzise Abmessungen und Flexibilität. Bei der Herstellung großer Mengen ist es jedoch langsamer als Räumen.
Praxisbeispiele
Verwenden Sie scharfe Fräser, stellen Sie die Maschine stabil auf und verwenden Sie das richtige Kühlmittel. Diese Maßnahmen tragen dazu bei, Vibrationen zu reduzieren und die Oberflächengüte zu verbessern.
Durch die Zusammenarbeit mit einem erfahrenen Hersteller wie RICHCONN Sie erhalten Zugang zu Expertenwissen und den richtigen Werkzeugen. Diese Unterstützung reduziert den Werkzeugverschleiß und steigert die Effizienz.
2. Räumen
Beim Räumen wird Material entfernt, indem ein mehrzahniges Werkzeug durch das Werkstück gedrückt oder gezogen wird.
Optimale Einsatzszenarien
Für die Herstellung von externen oder internen Passfedernuten in großen Mengen eignet sich diese Methode am besten.
Werkzeugbau
Für diesen Vorgang werden kundenspezifische Räumnadeln und mechanische oder hydraulische Räummaschinen verwendet.
Vor-und Nachteile
Das Räumen ist präzise und schnell. Allerdings sind für jede Keilnutgröße spezielle Werkzeuge erforderlich.
Praxisbeispiele
Verwenden Sie das richtige Schmiermittel, halten Sie die Räumnadeln scharf und prüfen Sie die fertigen Teile auf Konsistenz.
3. Nutenziehen / Stoßen / Formen
Beim Nutenziehen werden blinde oder gerade Nuten mit einem einschneidigen Werkzeug geschnitten, das sich vor und zurück bewegt.
Optimale Einsatzszenarien
Bei blinden oder tiefen Keilnuten eignet sich diese Methode am besten – insbesondere, wenn eine Durchgangsbohrung nicht möglich ist.
Werkzeugbau
Für diesen Vorgang werden Nutfräsmaschinen mit geführten Pendelfräsern benötigt.
Vor-und Nachteile
Das Nutenfräsen bietet eine hohe Genauigkeit bei Sonderformen. Für die Produktion in großen Stückzahlen ist es jedoch weniger geeignet.
Praxisbeispiele
Verwenden Sie langsame und gleichmäßige Vorschubgeschwindigkeiten, richten Sie das Setup sorgfältig aus und überprüfen Sie den Werkzeugverschleiß häufig.
4. CNC-Räumen
Beim CNC-Räumen werden Keilnuten in mehreren Arbeitsgängen mithilfe von Wendeschneidplatten aus Hartmetall auf CNC-Fräs- und Drehmaschinen hergestellt.
Optimale Einsatzszenarien
Für blinde Passfedernuten und kleine Produktionsserien eignet sich diese Methode gut. Darüber hinaus ist sie nützlich, wenn keine speziellen Räummaschinen zur Verfügung stehen.
Werkzeugbau
Es werden Bohrstangen- und Wendeplattenhalter benötigt. Außerdem kommen geeignete Spannsysteme wie ER-Spannzangenhülsen oder Hydraulik zum Einsatz.
Vor-und Nachteile
CNC-Räumen bietet Flexibilität und ermöglicht die Bearbeitung der Teile auf derselben Maschine. Im Vergleich zum herkömmlichen Räumen läuft es jedoch langsamer ab.
Praxisbeispiele
Beginnen Sie jeden Schnitt mindestens 0.625 cm vom Werkstück entfernt. Fügen Sie bei Sacklöchern immer Entlastungsnuten hinzu.
5. Drahterodieren
Drahterodieren erzeugt Keilnuten durch Erodieren von Material mit einer dünnen Drahtelektrode durch elektrische Entladung.
Optimale Einsatzszenarien
Diese Methode eignet sich am besten zum Schneiden komplexer Formen und gehärteter Materialien. Sie eignet sich außerdem, wenn die Passfedernuttoleranzen innerhalb von ±0.0002 Zoll liegen müssen.
Werkzeugbau
Es werden mit Zink oder Messing beschichtete Drahtelektroden benötigt. Zur Wärmeregulierung und Funkenkontrolle sind außerdem dielektrische Flüssigkeiten erforderlich.
Vor-und Nachteile
Drahterodieren bietet hohe Präzision und kann harte Materialien schneiden. Im Vergleich zu anderen Methoden ist es jedoch langsamer und teurer.
Praxisbeispiele
Wählen Sie den richtigen Drahtdurchmesser für die jeweilige Arbeit. Achten Sie darauf, dass Werkstück und Draht stets richtig ausgerichtet sind.
Siehe auch : Senkerodieren vs. Drahterodieren
Übersicht über Werkzeuge und Ausrüstung
Fräser
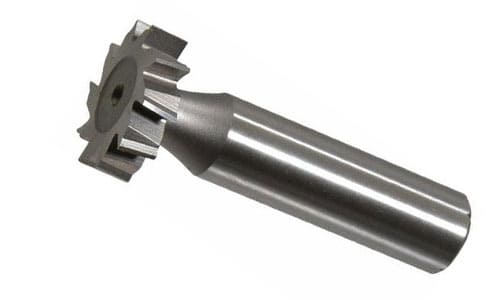
Zum Fräsen von Keilnuten werden spezielle Fräser benötigt. Meist kommen Scheibenfräser und Nutfräser zum Einsatz, die in Breiten von 2 mm bis 25 mm erhältlich sind. Für den Zugang zu inneren oder schwer zugänglichen Bereichen sorgen Winkelköpfe für die nötige Reichweite. Für zähe Materialien eignen sich Schnellarbeitsstahl- und Hartmetallfräser am besten.
Räumnadeln und Räumeinheiten
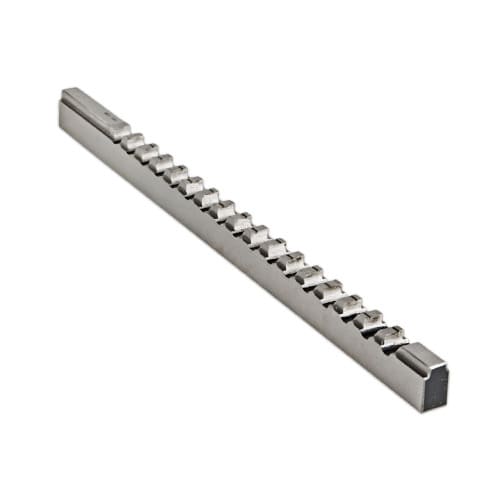
Grundsätzlich sind Räumnadeln lange Werkzeuge mit einer Reihe abgestufter Schneidzähne. Diese Werkzeuge werden sowohl in CNC-Räummaschinen als auch in manuellen Einheiten verwendet. Für Standardnuten eignen sich gerade Räumnadeln am besten. Für Sonderformen oder die Großserienproduktion eignen sich CNC-gesteuerte und eingesetzte Räumnadeln.
Räumeinheiten liefern präzise und schnelle Ergebnisse, was für Anwendungen wie Kupplungen und Zahnräder wichtig ist, die enge Toleranzen erfordern.
Form- und Nutenziehwerkzeuge
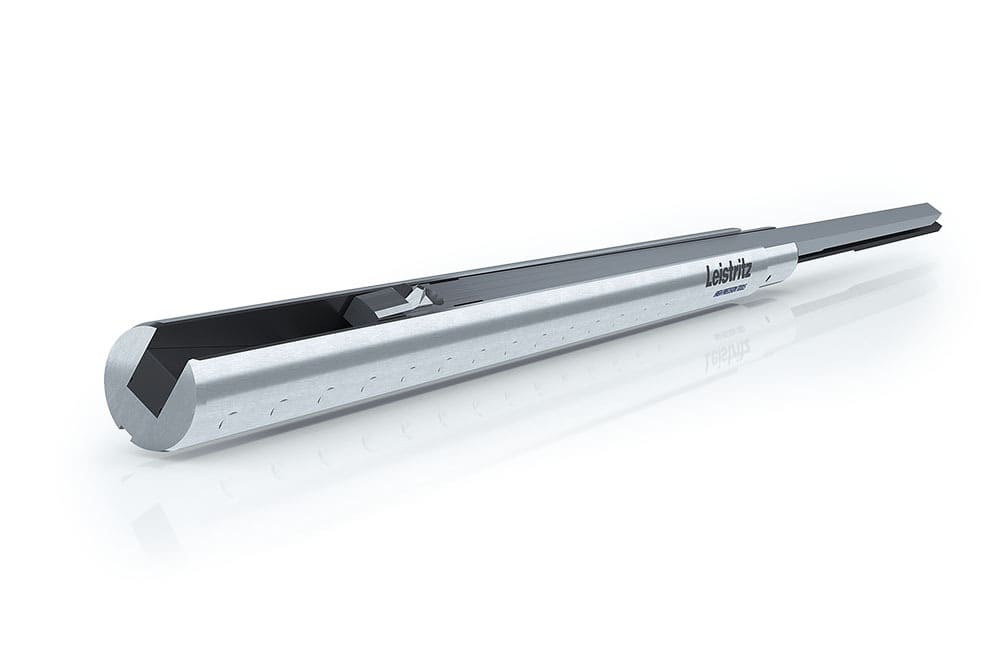
Nutfräs- und Formwerkzeuge verwenden Fräser, die sich unter Führung robuster Systeme hin und her bewegen. Für blinde oder gerade Nuten eignen sich diese Fräser am besten. Sie bewegen sich entweder horizontal oder vertikal und formen den Schlitz schrittweise.
Profilfräsmaschinen können Profile mit einer Breite von bis zu 125 mm und einer Länge von bis zu 1500 mm herstellen. Führungssysteme sorgen für gerade Schnitte und die korrekte Ausrichtung während des Prozesses.
Drahterodieren-Setup
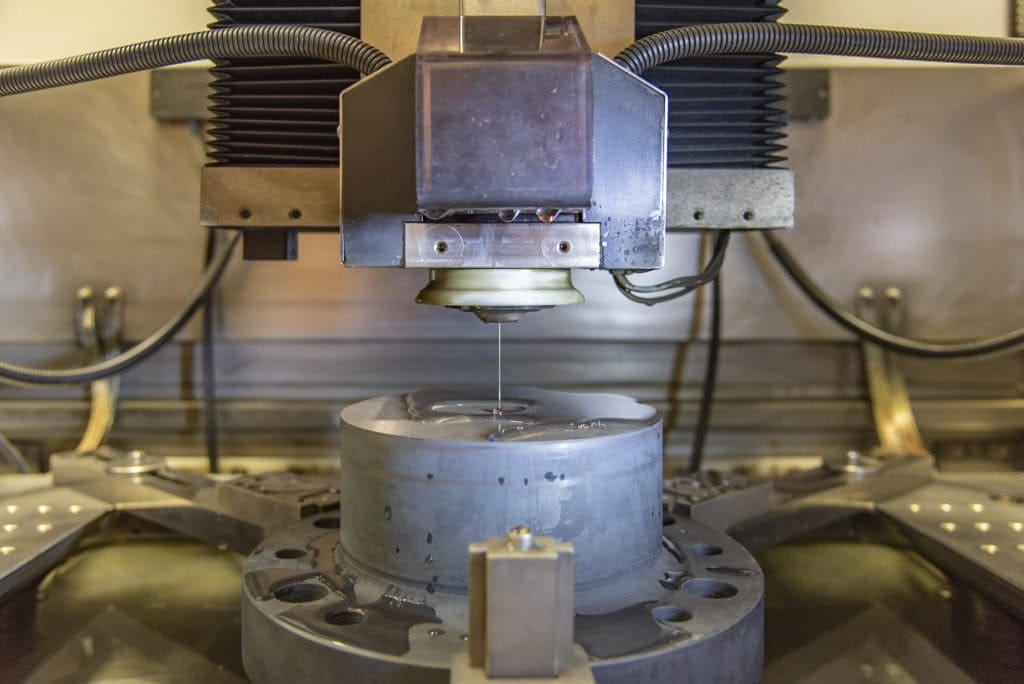
Drahterodieranlagen verwenden dünne Drähte, meist aus Kupfer oder Messing, mit Durchmessern von bis zu 0.1 mm. Für den Prozess wird eine dielektrische Flüssigkeit, meist deionisiertes Wasser, benötigt, um die Funkenerosion zu ermöglichen. Bei engen Toleranzen oder komplexen Formen ist die Programmierung der Maschine unerlässlich.
Keilnutbearbeitungsprozess: Schritt für Schritt
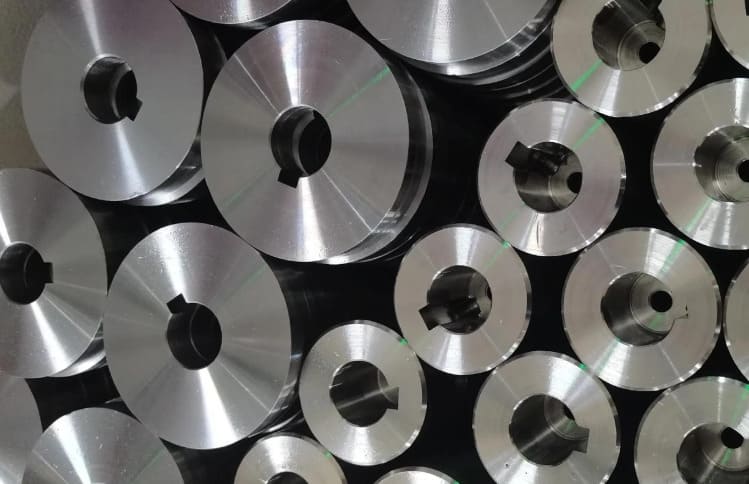
Für eine präzise Passfedernutbearbeitung sind sorgfältige Planung und methodisches Vorgehen unerlässlich. Jede Phase ist aufeinander abgestimmt, um hohe Präzision und Qualität zu gewährleisten. Hier sind die wichtigsten Schritte.
1. Planung und Layout
Prüfen Sie zunächst die Wellenspezifikationen und die benötigte Passfedernutgröße. Entscheiden Sie, ob Räumen, Fräsen oder Erodieren am besten zu den Produktionsanforderungen und dem Material passt. Markieren Sie anschließend die Passfedernutposition mit Anreißfarbe oder verwenden Sie digitale Anzeigen für eine präzise Platzierung. Alle Messungen sollten vor dem Fortfahren bestätigt werden.
Während der Planungsphase RICHCONNDas Engineering-Team von bietet DFM-Analysen an. Diese Analyse vereinfacht die Herstellung von Passfedernuten und kann die Produktionskosten um bis zu 25 % senken.
2. Werkzeugweg und Maschineneinrichtung
Spannen Sie das Werkstück anschließend fest in eine Vorrichtung oder einen Schraubstock ein. Wählen Sie eine für das Material und die gewünschte Nutbreite geeignete Räumnadel oder einen geeigneten Fräser. Passen Sie Drehzahl, Vorschub und Schnitttiefe der Maschine an das Material an. Stahl benötigt in der Regel 500 bis 1000 U/min, Aluminium bis zu 3000 U/min. Für breitere oder tiefere Nuten richten Sie Mehrwege-Werkzeugwege ein.
3. Schneiden und Kühlmittelanwendung
Beginnen Sie den Schneidvorgang mit leichten Schnitten, um das Nutprofil zu definieren und Werkzeugbruch zu vermeiden. Für eine bessere Wärmekontrolle wenden Sie Hochdruckkühlmittel mit 200 bis 2000 PSI direkt auf den Schneidbereich an. Beobachten Sie während des Prozesses den Spanabtrag genau, um eine gleichmäßige Oberflächengüte zu gewährleisten.
4. Qualitätskontrollen und Inspektionen
Messen Sie nach dem Fräsen die Tiefe und Breite der Nut mit Präzisionsmessgeräten. Überprüfen Sie außerdem die Konzentrizität mit Koordinatenmessgeräten (Genauigkeit ±0.002 mm) und Messuhren (Genauigkeit ±0.01 mm). Verwenden Sie anschließend Oberflächenrauheitsmessgeräte, um sicherzustellen, dass die Oberfläche den Kundenanforderungen entspricht. Dokumentieren Sie alle Ergebnisse zur Qualitätssicherung und zur Dokumentation Ihrer Verfahren.
Häufige Herausforderungen und Lösungen bei der Keilnutbearbeitung
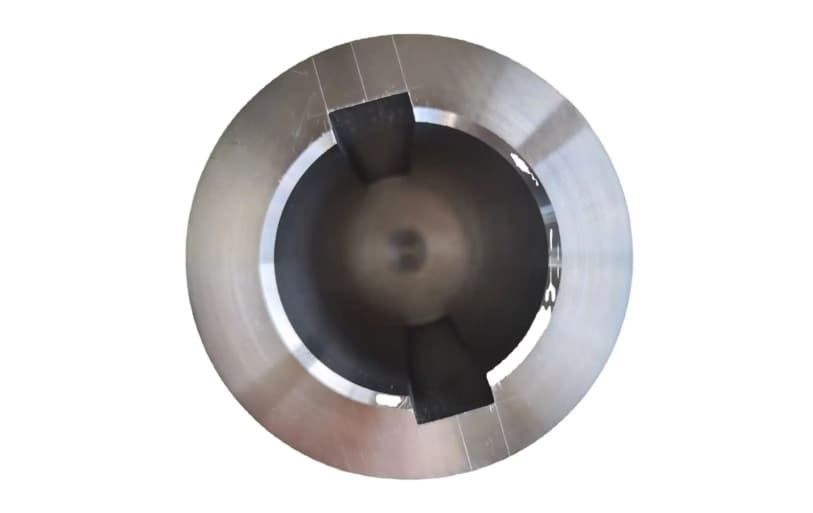
Bei der Bearbeitung von Passfedernuten treten immer wieder Probleme auf. Durch frühzeitiges Erkennen dieser Probleme und die Anwendung der richtigen Lösungen können Sie den Prozess effizient und die Teilegenauigkeit gewährleisten.
Werkzeugbruch und Verschleiß
Herausforderung
Bei Keilnutbearbeitungen entstehen hohe Schnittkräfte und Hitze, die zu einem schnellen Werkzeugverschleiß führen. Abgenutzte Werkzeuge führen zu Maßfehlern und mangelhafter Oberflächengüte.
Lösung
Um Hitze und Reibung zu reduzieren, verwenden Sie Hochdruckkühlmittel mit 3 bis 5 bar. Überprüfen Sie regelmäßig den Werkzeugverschleiß und wählen Sie Hartmetallwerkzeuge mit TiN-Beschichtung, um die Werkzeuglebensdauer zu verlängern.
Werkzeug- und Werkstückausrichtung
Herausforderung
Abgenutzte Vorrichtungen, eine schlechte Maschineneinstellung oder eine falsche Werkstückplatzierung können zu Fehlausrichtungen der Passfedernuten führen. Dies führt zu Montageproblemen und dazu, dass die Passfeder nicht richtig passt.
Lösung
Positionieren Sie Werkstücke präzise mit Messuhren mit einer Genauigkeit von ±0.01 mm. Verwenden Sie Prismen oder Ausrichtvorrichtungen, um eine einheitliche Ausrichtung zu gewährleisten.
Vibration und Rattern
Herausforderung
Bei der Bearbeitung von Keilnuten kommt es häufig zu Werkzeugablenkungen und unterbrochenen Schnitten, die zu Rattern führen. Dies mindert die Bearbeitungseffizienz und verkürzt die Werkzeuglebensdauer erheblich.
Lösung
Um Resonanzschwingungen zu verringern, reduzieren Sie die Spindeldrehzahl um 5 %. Wählen Sie außerdem starre, kürzere Werkzeuge mit ungleicher Nutteilung.
Innenprofile und rechtwinklige Ecken
Herausforderung
Mit Standard-Schaftfräsern lassen sich keine komplexen Profile oder scharfen Innenecken in Passfedernuten erzeugen. Ihre abgerundeten Ecken hinterlassen Radien, die eine korrekte Passung und Montage der Passfeder verhindern.
Lösung
Um scharfe 90-Grad-Ecken zu erhalten, wählen Sie Drahterodier- oder Vierkant-Nutfräser. Für komplexe Innenprofile können Sie außerdem Räumwerkzeuge mit individuell geformten Schneideinsätzen verwenden.
Hinterschnitte und blinde oder tiefe Keilnuten
Herausforderung
Sacklöcher und tiefe Keilnuten erschweren den Werkzeugzugang und die Spanabfuhr erheblich. Standardwerkzeuge können die erforderlichen Tiefen nicht erreichen, ohne dass es zu Verformungen oder Brüchen kommt.
Lösung
Wählen Sie für Sacklochanwendungen Räumwerkzeuge mit Freistichen. Verwenden Sie außerdem Tieflochbohrzyklen, um Späne effektiv zu entfernen.
Siehe auch : Was sind Hinterschnitte und was ist Hinterschnittbearbeitung?
Anwendungen der Keilnutbearbeitung
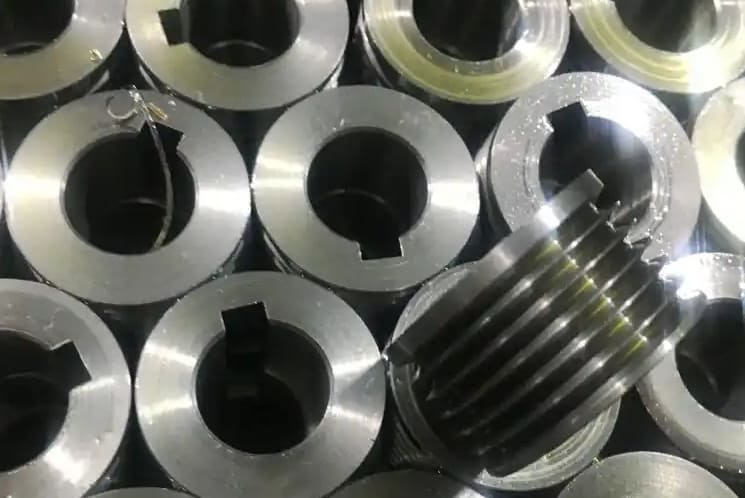
Industriemaschinen
Keilwellenverbindungen spielen eine wichtige Rolle in industriellen Komponenten wie Drehmaschinen, Pumpen und Förderanlagen. Auch in Fertigungsanlagen ist die Keilwellenbearbeitung für Fördersysteme , Motorantriebe und Bearbeitungsmaschinen unerlässlich. Diese Verbindungen gewährleisten einen zuverlässigen und kontinuierlichen Betrieb.
Kraftübertragungskomponenten
Riemenscheiben, Zahnräder, Kettenräder und Kupplungen benötigen Passfedernuten, um Drehmomente störungsfrei übertragen zu können. Präzise Passfedernuten verhindern Schlupf und sorgen für eine synchronisierte Kraftübertragung. Sie gewährleisten die Verbindung zwischen rotierenden Teilen und Antriebswellen, egal ob in großen Getrieben oder kleinen Steuerriemenscheiben.
Automobil und Transport
In der Automobilindustrie wird die Passfedernutbearbeitung bei Getriebeteilen, Nockenwellen und Kurbelwellen eingesetzt. Um die Ventilsteuerung und Leistung zu gewährleisten, benötigen auch Motorsteuerungssysteme eine exakte Passfedernutplatzierung. Passfedernuten in Antriebsstrangteilen übertragen die Kraft vom Motor auf die Räder und verhindern Schlupf.
Bauwesen und Schwermaschinen
Baumaschinen wie Bulldozer und Lader benötigen Passfedernuten für einen zuverlässigen Betrieb. Bei Schwermaschinen verriegeln Passfedernuten zudem Kettenräder und Zahnräder auf Wellen und gewährleisten so eine starke Kraftübertragung bei anspruchsvollen Einsätzen. Dieser feste Sitz verhindert ein Verrutschen der Teile selbst bei hohem Drehmoment auf der Baustelle.
Luft- und Raumfahrt und Energie
In Propellerwellen, Fahrwerken und Turbinenteilen in der Luft- und Raumfahrt werden bearbeitete Passfedernuten für präzise Passung verwendet. Auch in der Energiebranche werden Passfedernuten in Turbinen- und Generatorwellen eingesetzt, um eine stabile, vibrationsfreie Kraftübertragung zu gewährleisten.
Unternehmen mögen RICHCONN, die auf den Umgang mit Luft- und Raumfahrtmaterialien und engen Toleranzen spezialisiert sind, verwenden eine fortschrittliche CMM-Prüfung (Genauigkeit ±0.002 mm). Dieses Verfahren stellt sicher, dass die Passfedernutabmessungen den Leistungs- und strengen Sicherheitsstandards entsprechen.
Schiffs- und Antriebssysteme
In maritimen Systemen spielen Keilnuten eine wichtige Rolle. Sie sichern Kupplungen, Propeller und Antriebswellen und verhindern so ein Durchrutschen bei schnellen Richtungs- oder Geschwindigkeitsänderungen. Durch die Fixierung dieser Komponenten tragen Keilnuten dazu bei, Wellenbrüche zu vermeiden. Dadurch gewährleisten Schiffe, Boote und Offshore-Plattformen auch unter rauen Umgebungsbedingungen einen zuverlässigen Antrieb.
Um zusammenzufassen
Kurz gesagt: Die Passfedernutbearbeitung ermöglicht präzise, stabile und langlebige Wellenverbindungen für anspruchsvolle Industrieanwendungen. Die Kenntnis der verschiedenen Bearbeitungsverfahren, Passfedernuttypen und bewährten Verfahren trägt zu einer zuverlässigen Drehmomentübertragung und Systemzuverlässigkeit bei.
Wenn Sie kundenspezifische CNC-Bearbeitungsdienstleistungen benötigen – einschließlich Keilnutbearbeitung – dann Richconn ist Ihre beste Option. Sie können Kontakt aufnehmen jederzeit.
Verwandte Fragen
Ist CNC-Räumen für Passfedernuten günstiger als EDM?
Ja, im Vergleich zum Funkenerosionsfräsen ist CNC-Räumen günstiger. Dies liegt daran, dass es die Bearbeitungszeit verkürzt, die Rüstschritte reduziert und die Fertigung von Teilen in einem einzigen Zyklus ermöglicht.
Wie kann man eine Passfedernut in ein Sackloch einarbeiten, ohne durch die Welle zu bohren?
Durch Nutenfräsen, Schaftfräsen oder Räumen können Sie eine Passfedernut in ein Sackloch einarbeiten. Beim Räumen empfiehlt es sich jedoch, am Ende eine Querbohrung oder einen Freiraum hinzuzufügen.
Funktionieren Woodruff-Keilnuten gut auf konischen Wellen?
Ja, sie funktionieren gut auf konischen Wellen, da ihre halbrunde Form ihnen hilft, sich auf der Verjüngung auszurichten und sicher darauf zu sitzen.
Welche Methode eignet sich am besten für Prototypen im Vergleich zur Massenproduktion?
Für Prototypen eignen sich 3D-Druck und CNC-Bearbeitung am besten, da sie Flexibilität und Geschwindigkeit bieten. Für die Massenproduktion hingegen bieten Räumen oder EDM eine höhere Effizienz und Wiederholgenauigkeit.
Ist es möglich, blindes Nutenräumen auf Standard-CNC-Drehmaschinen durchzuführen?
Ja, das ist möglich. Allerdings sind für die Spanabfuhr spezielle Räumwerkzeuge und Freistiche erforderlich.



