
Die Wahl der richtigen Schneidmethode ist ein entscheidender Schritt in jedem Fertigungsprojekt. Laserschneiden, Wasserstrahlschneiden und Plasmaschneiden haben jeweils ihre eigenen Stärken in Bezug auf Geschwindigkeit, Genauigkeit und Materialauswahl. Die Entscheidung zwischen diesen Methoden kann überwältigend sein.
In diesem Blogbeitrag werden wir die zehn wichtigsten Unterschiede hervorheben, die Ihnen dabei helfen werden, die beste Schneidetechnik für Ihre Bedürfnisse, Ihr Budget und Ihre Qualitätserwartungen zu finden.
Schneidmechanismus und Wärmezufuhr
1. Laserschneiden
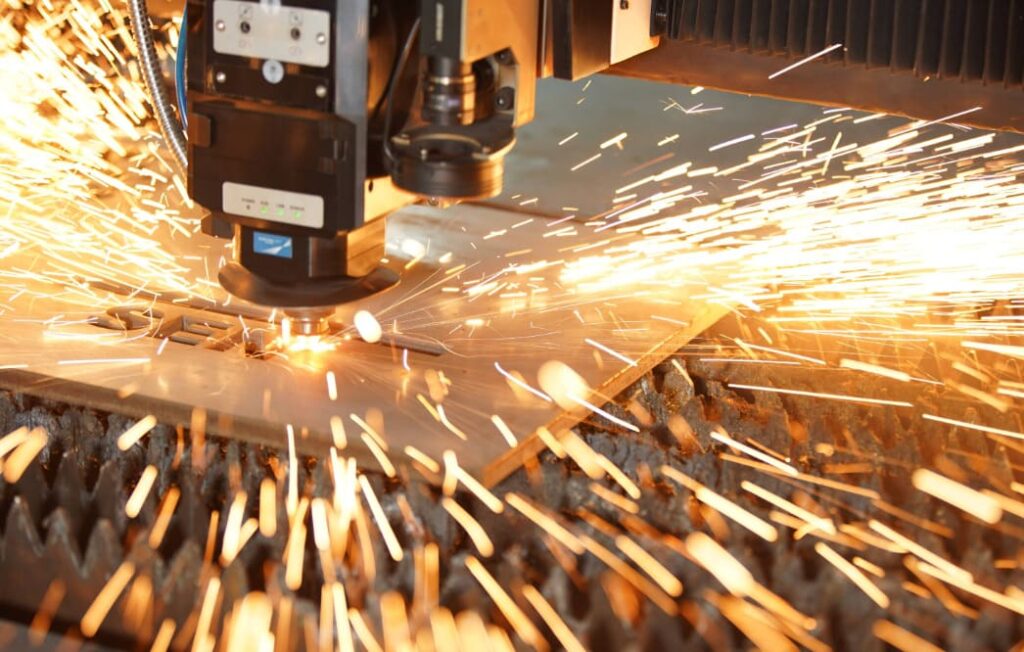
Ein fokussierter Lichtstrahl bildet den Kern des Laserschneidens . Dieser Strahl schmilzt einen schmalen Pfad im Material, und ein Hilfsgas bläst das geschmolzene Metall ab. Bei diesem Verfahren entsteht eine kleine Wärmeeinflusszone (WEZ), die die Materialeigenschaften in diesem Bereich verändern kann.
2. Wasserstrahlschneiden
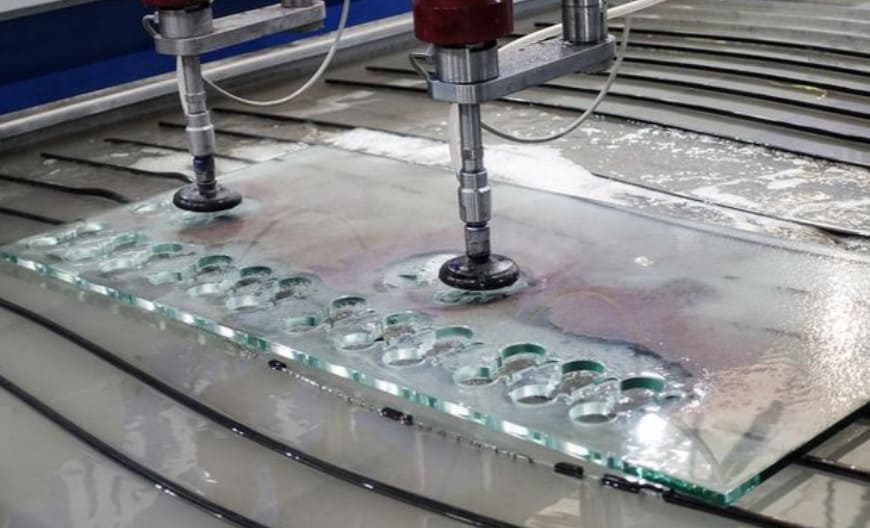
Das Wasserstrahlschneiden basiert auf mechanischer Erosion. Dabei wird Wasser – unter einem Druck von bis zu 60,000 PSI und vermischt mit Abrasivpartikeln – zum Durchtrennen des Materials verwendet. Als Kaltschneidverfahren erzeugt es nahezu keine Wärmeeinflusszone (WEZ). Dies verhindert thermische Schäden und erhält die Materialstruktur.
3. Plasmaschneiden
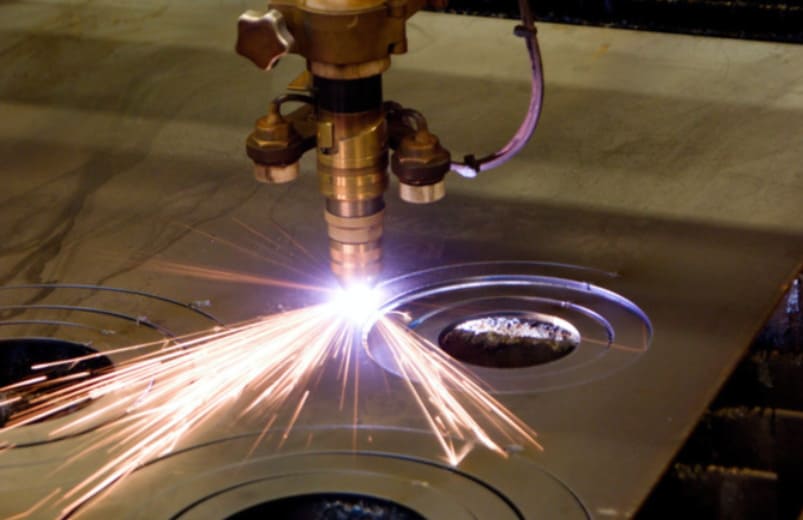
Beim Plasmaschneiden wird ein Lichtbogen aus ionisiertem Gas erzeugt, der 30,000 °C erreicht. Dieser Lichtbogen schmilzt leitfähige Metalle, während ein schnell strömender Gasstrahl das geschmolzene Metall abführt. Plasmaschneiden erzeugt die größte Hitze und die größte Wärmeeinflusszone (WEZ) aller Verfahren.
Warum die Berücksichtigung der Wärmezufuhr wichtig ist
Die Wärmezufuhr spielt eine entscheidende Rolle für die Schnittqualität. Eine Wärmeeinflusszone kann die Materialeigenschaften verändern, was zu Verformungen führen und zusätzliche Nachbearbeitung erforderlich machen kann. Wenn Sie wissen, wie viel Wärme bei jedem Prozess entsteht, können Sie die Teileintegrität schützen und die Kosten im Griff behalten.
At RICHCONNUnsere Ingenieure bewerten stets die Auswirkungen der Wärmezufuhr auf die Teilegenauigkeit und Oberflächenbeschaffenheit. Indem wir die Reaktion jedes Materials untersuchen, wählen wir die beste Schneidmethode aus, um die Abmessungen stabil zu halten und Nacharbeit zu reduzieren.
Materialkompatibilität
Die Wahl des richtigen Schneidverfahrens hängt maßgeblich vom Materialtyp ab. Jedes Verfahren hat seine eigenen Stärken und Schwächen.
Laser
Laser eignen sich am besten zum Schneiden von Metallen wie Edelstahl, Kohlenstoffstahl und Aluminium. Moderne Faserlaser bearbeiten reflektierende Metalle besser als ältere CO₂-Laser. Auch einige Nichtmetalle wie Acryl und Holz lassen sich mit Lasern schneiden.
Wasserstrahl
Wasserstrahlschneiden bietet die größte Vielseitigkeit. Es kann nahezu jedes Material schneiden – darunter Metalle, Stein, Glas, Kunststoffe und Verbundwerkstoffe. Auch das gleichzeitige Schneiden von übereinanderliegenden Platten aus verschiedenen Materialien ist mit Wasserstrahlschneidanlagen möglich.
Plasma
Plasmaschneiden funktioniert nur mit elektrisch leitfähigen Metallen. Es ist sehr effektiv für Stahl, Edelstahl und Aluminium. Metallverarbeitende Betriebe bevorzugen daher häufig das Plasmaschneiden für diese Werkstoffe.
Dickenkapazität und Geschwindigkeits-Grenzwerte
Die gewählte Methode beeinflusst die maximale Schnittstärke. Geschwindigkeit und Schnittstärke hängen eng zusammen. Daher hilft Ihnen das Verständnis ihrer Wechselwirkung dabei, Projektzeit und -kosten optimal abzuwägen.
1. Geschwindigkeit vs. Dicke
Laser können dünne Bleche schneller schneiden als andere Methoden. Ab einer Materialstärke von etwa 16 mm (5/8 Zoll) ist das Plasmaschneiden schneller als das Laserschneiden.
Im Gegensatz dazu ist der Wasserstrahl normalerweise am langsamsten, erzielt aber die besten Ergebnisse bei sehr dicken Materialien – wo andere Methoden möglicherweise Probleme haben.
2. Typische Maximalkapazitäten (moderne Systeme)
- Laser: Laser arbeiten effizient bei Materialien mit einer Dicke von bis zu 25 mm. Hochleistungsfaserlaser können Stahl mit einer Dicke von bis zu 40 mm schneiden.
- Wasserstrahl: Wasserstrahlen schneiden üblicherweise Materialien mit einer Dicke zwischen 50 und 100 mm. Bei manchen Materialien können sie sogar bis zu 300 mm erreichen.
- Plasma: Plasmaschneiden eignet sich problemlos für dicke leitfähige Platten. Es funktioniert am besten über 16 mm und kann Stahl mit einer Dicke von bis zu 80 mm schneiden.
Präzision und Toleranzen
Präzision ist ein Maß dafür, wie gut ein Schnittteil den Konstruktionsanforderungen entspricht. Die drei Schneidverfahren bieten unterschiedliche Genauigkeitsgrade. Dieser Unterschied bestimmt, für welche Anwendung sich die jeweilige Methode am besten eignet.
Wasserstrahl
Von den drei Verfahren erreicht das Wasserstrahlschneiden die höchste Präzision. Es hält sehr enge Toleranzen ein, meist zwischen ±0.05 mm und ±0.1 mm. Wenn Teile höchste Genauigkeit und komplizierte Details erfordern, ist das Wasserstrahlschneiden die erste Wahl.
Laser
Laserschneiden bietet zudem hohe Genauigkeit, insbesondere bei Blechen. Toleranzen von nahezu ±0.13 mm werden zuverlässig eingehalten. Diese Präzision ermöglicht die Herstellung komplizierter Formen und detaillierter Teile mit glatten, sauberen Kanten.
Plasma
Plasmaschneiden bietet von den drei Verfahren den größten Toleranzbereich. HD-Plasmasysteme erreichen typischerweise eine Genauigkeit von etwa ±0.5 mm. Diese Genauigkeit eignet sich für Strukturprojekte, bei denen kleine Abweichungen kein Problem darstellen.
Folgerung: Bei Bauteilen mit feinen Details, kleinen Bohrungen oder engen Passungen ist höchste Präzision unerlässlich. Wasserstrahl- und Laserschneiden liefern die für diese anspruchsvollen Aufgaben benötigte Genauigkeit und gewährleisten, dass das fertige Bauteil exakt der Konstruktion entspricht.
Schnittbreite und Fähigkeit zur Bearbeitung kleiner Merkmale
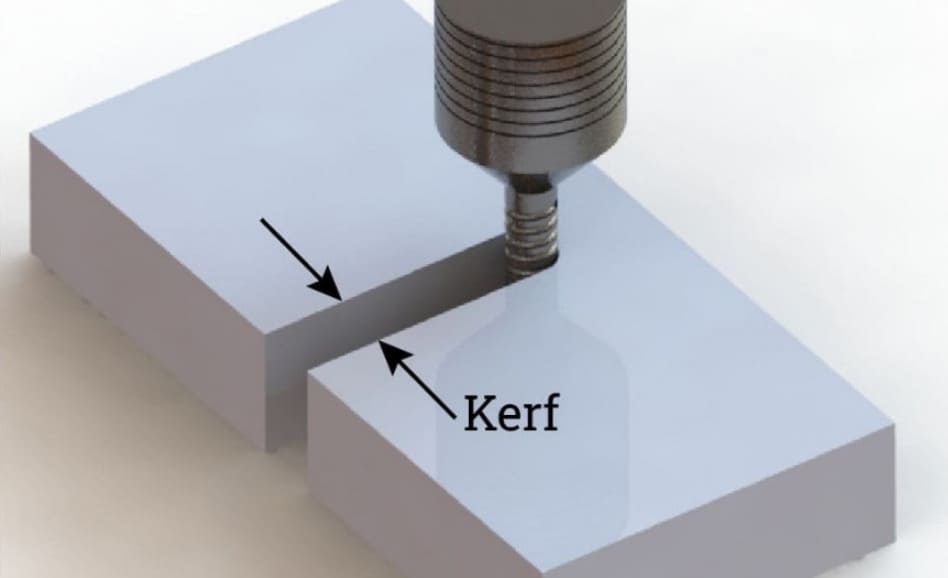
Die Schnittfuge ist die Breite des Materials, das bei einem Schneidvorgang entfernt wird. Jede Methode erzeugt eine andere Schnittfugengröße, die sich auf die Bearbeitung kleiner Details auswirkt.
Laser
Laserschneider erzeugen den schmalsten Schnitt, normalerweise zwischen 0.2 und 0.4 mm. Dieser schmale Schnitt eignet sich am besten für Designs mit feinen Details.
Wasserstrahl
Wasserstrahlmaschinen schneiden einen breiteren Schnitt, im Allgemeinen etwa 1.0 bis 1.2 mm. Einige Mikrostrahlanlagen können bei Bedarf aber auch einen kleineren Schnitt erzeugen.
Plasma → Der breiteste Schnitt
Beim Plasmaschneiden entsteht die breiteste Schnittfuge, oft 3.8 mm oder mehr. Diese Methode eignet sich für größere Teile, die keine feinen Details benötigen.
Was bedeutet es?
Eine kleinere Schnittfuge ermöglicht detaillierteres Arbeiten. Dadurch ist es möglich, scharfe Innenecken und komplizierte Teileformen zu erzeugen, ohne dass es zu Verzerrungen kommt.
Kantenqualität, Wärmeeinflusszone und Nachbearbeitung
Die Wahl der Schneidmethode wirkt sich direkt auf die Kantenbeschaffenheit aus und bestimmt, ob eine Nachbearbeitung erforderlich ist.
Laser
Laserschneiden liefert saubere und glatte Kanten an dünnen und mitteldicken Blechen. Dieser Prozess erzeugt eine sehr kleine Wärmeeinflusszone (WEZ), wodurch die Materialeigenschaften nahezu unverändert bleiben. Daher benötigen die meisten lasergeschnittenen Teile nur wenig oder gar keine Nachbearbeitung.
Wasserstrahl
Wasserstrahlschneiden erreicht höchste Oberflächenintegrität. Da es sich um ein Kaltverfahren handelt, entstehen keinerlei Wärmeeinflusszonen. Die Kanten sind zudem glatt und gratfrei, sodass keine weitere Nachbearbeitung erforderlich ist.
Plasma
Beim Plasmaschneiden entsteht viel Hitze, was zu einer größeren Wärmeeinflusszone und mehr Schlacke an den Schnittkanten führt. Diese Kanten müssen oft nachbearbeitet werden, z. B. durch Schleifen oder Anfasen , bevor sie geschweißt oder endbearbeitet werden können. Moderne hochauflösende Plasmaschneidanlagen haben die Schnittkantenqualität deutlich verbessert.
At RichconnFür alle drei Verfahren stehen Veredelungsoptionen wie Entgraten, Eloxieren, Passivieren und Pulverbeschichten zur Verfügung. Diese Optionen stellen sicher, dass die Teile mit minimaler Nachbearbeitung einsatzbereit sind.
Geschwindigkeit, Durchsatz und Automatisierung
Jede Schneidemethode bietet eine einzigartige Mischung aus Geschwindigkeit und Automatisierung, die sich auf die Produktionseffizienz auswirkt.
- Laser schneiden: Das Laserschneiden funktioniert am schnellsten bei dünnen Blechen. Dieses Verfahren lässt sich gut automatisieren und unterstützt „Lights-out“-Fertigung Dies steigert die Effizienz erheblich und ist daher die erste Wahl für die Produktion identischer Teile in großen Stückzahlen.
- Wasserstrahlschneiden: Wasserstrahlschneiden erfolgt in der Regel mit geringerer Geschwindigkeit, die durch die Fließgeschwindigkeit des Schleifmittels und die Materialdicke begrenzt ist. Der Hauptvorteil liegt in der Fähigkeit, sehr dicke Materialien oder gestapelte Schichten zu schneiden, was mit anderen Methoden nicht möglich ist, und dabei dennoch eine hohe Qualität zu gewährleisten.
- Plasmaschneiden: Plasmaschneiden ist bei der Bearbeitung von mitteldicken bis dicken leitfähigen Platten sehr schnell. Es eignet sich gut für Schwerindustrie- und Industriearbeiten, bei denen es vor allem auf Geschwindigkeit ankommt. Mit modernen CNC-Steuerungen erreichen Plasmasysteme hohe und konstante Produktionsraten für strukturelle Anwendungen.
Betriebskosten und Verbrauchsmaterialien
Laserschneiden
Laserschneiden kostet etwa 13 bis 20 US-Dollar pro Stunde. Beispielsweise kostet das Schneiden einer 1 cm dicken Edelstahlplatte in der Regel 4 bis 5 US-Dollar pro Zoll. Dieser Betrag beinhaltet Strom, Arbeitskosten und Hilfsgas. Dieses Verfahren ist für dünne oder mitteldicke Teile erschwinglich. Bei dickeren Materialien steigen die Kosten.
Wasserstrahlschneiden
Wasserstrahlschneiden verursacht die höchsten Betriebskosten. Hier kann das Schneiden von 1 Zoll Edelstahl zwischen 4 und 6.50 US-Dollar pro Zoll kosten, da Granat-Schleifmittel teuer ist. Die Wartung der Hochdruckpumpe erhöht die Kosten zusätzlich, und die geringere Schnittgeschwindigkeit trägt ebenfalls zum höheren Preis bei.
Plasmaschneiden
Plasmaschneiden ist die kostengünstigste Methode für dicke Metalle. Das Schneiden von 1 cm dickem Edelstahl kostet mit dieser Methode in der Regel 1 bis 2 US-Dollar pro Zoll. Verbrauchsmaterialien wie Düsen und Elektroden sind kostengünstig. Dieses Verfahren ist bei dicken Blechen zudem schneller als das Laserschneiden, was die Kosten niedrig hält.
Umwelt-, Sicherheits- und Ladenauswirkungen
Jede Schneidtechnik beeinflusst die Werkstattumgebung auf einzigartige Weise.
Lärm
Wasserstrahlschneidmaschinen erzeugen den höchsten Lärmpegel, oft über 90 Dezibel (dB). Beim Unterwasserschneiden kann der Lärm jedoch auf unter 75 dB gesenkt werden. Laserschneider hingegen sind leiser und erreichen in der Regel einen Schalldruckpegel von etwa 75 dB.
Plasmaschneiden hingegen ist mit einem Geräuschpegel zwischen 90 und 120 dB auch laut. Daher ist bei Plasmaarbeiten ein Gehörschutz notwendig.
Abfall / Verschnitt
Beim Laserschneiden entsteht nur sehr wenig Abfall und der Prozess ist sauber. Beim Wasserstrahlschneiden hingegen entsteht ein Schlamm aus gebrauchtem Schleifmittel und Wasser. Dieser Abfall ist ungiftig, muss aber ordnungsgemäß entsorgt werden. Im Gegensatz dazu entstehen beim Plasmaschneiden Dämpfe und Schlacke, daher ist ein leistungsstarkes Belüftungssystem aus Sicherheitsgründen wichtig.
Hitze/Verziehen
Beim Wasserstrahlschneiden wird keine Hitze verwendet, daher werden Hitzeschäden oder Verformungen vermieden. Dies eignet sich für hitzeempfindliche Materialien. Beim Laserschneiden hingegen entsteht nur eine kleine Wärmeeinflusszone, was Verformungen begrenzt. Im Gegensatz dazu erzeugt Plasmaschneiden die größte Hitze und birgt das größte Risiko, Teile zu verformen.
Teilegeometrie, Lochqualität und Abschrägung
Form und Eigenschaften Ihres Teils beeinflussen, welche Schneidmethode das beste Ergebnis liefert.
Kleine Löcher und feine Merkmale
Teile, die kleine Löcher oder detaillierte Merkmale benötigen, lassen sich am besten mit Laser- oder Wasserstrahlschneiden bearbeiten. Laser erzeugen einen schmalen Schnitt und eignen sich daher für komplizierte Designs. Wasserstrahlen erzeugen ebenfalls präzise Details und verursachen keine Wärmeverzerrungen. Plasmaschneiden hingegen ist für kleine Details nicht so effektiv, da es einen breiteren Schnitt und mehr Wärme erzeugt.
Fasenschneiden
Plasmaschneiden eignet sich besonders gut, wenn Sie abgeschrägte Kanten an dicken Blechen benötigen, insbesondere zur Schweißvorbereitung. Laser- und Wasserstrahlmaschinen können zwar über Abschrägungsköpfe verfügen, Plasma wird für diese Aufgabe jedoch häufiger und kostengünstiger eingesetzt.
Komplexe Profile in dicken, exotischen Materialien
Wasserstrahlschneiden ist die erste Wahl für komplizierte Formen aus dicken oder wärmeempfindlichen Materialien wie Titan oder Verbundwerkstoffen. Es gewährleistet eine hohe Genauigkeit über die gesamte Dicke und erzeugt keine Wärmeeinflusszone.
Vergleichstabelle: Laser- vs. Wasserstrahl- vs. Plasmaschneiden
| Faktor | Laserschneiden | Wasserstrahlschneiden | Plasmaschneiden |
| Schneidemechanismus | Fokussierter Laserstrahl schmilzt/verdampft Material; verwendet Hilfsgas | Hochdruckwasser mit Schleifmittel; kalte mechanische Erosion | Ionisierter Gaslichtbogen schmilzt und bläst Metall weg |
| Wärmeeinflusszone (WEZ) | Small | Keine (Kaltverfahren) | Large |
| Materialkompatibilität | Metalle (SS, CS, Al); begrenzt Nichtmetalle | Fast alle Materialien (Metall, Stein, Glas, Verbundwerkstoffe) | Nur leitfähige Metalle |
| Dickenbereich | Am besten für dünne bis mitteldünne Bleche (typischerweise <25 mm) | Typischerweise für dicke Platten von 50 bis 100 mm | Ideal für dicke leitfähige Platten (bis zu 80 mm Dicke). |
| Schneidgeschwindigkeit | Am schnellsten auf dünnem Blech | Insgesamt am langsamsten | Am schnellsten auf dicken Metallen |
| Präzision/Toleranz | ±0.13 mm typisch | ±0.05 bis 0.10 mm (Mikrodüsen ±0.01 mm) | ±0.5 mm (HD-Plasma) |
| Kerf Breite | 0.2 zu 0.4 mm | 1.0 zu 1.2 mm | 3.8mm + |
| Kantenqualität | Glatt, minimale Schlacke | Außergewöhnlich, gratfrei, keine WEZ | Rauer, Schlackenbildung üblich |
| Betriebskosten | Niedrig‐mittel (Gas + Strom) | Höchste (abrasiv + langsame Geschwindigkeit) | Niedrigste (schnell + günstige Verbrauchsmaterialien) |
| Automatisierung und Durchsatz | Hochgradig automatisierbar; ideal für den unbeaufsichtigten Betrieb | Mäßig; langsamere Zykluszeiten | Hoher Durchsatz für Fertigungsarbeiten |
| Ökologische Verantwortung | Wenig Abfall, mäßige Rauchentwicklung | Abrasiv-/Wasserabfälle | Rauch und Lärm – Belüftung erforderlich |
| Bester Anwendungsfall | Feine, schnelle Blechteile | Präzisionsarbeiten an dicken/gemischten Materialien | Wirtschaftliche Fertigung großer/dicker Metallteile |
RICHCONN bietet alle drei Schneidemethoden in einer Anlage. Kunden können nach Dicke, Toleranz und Kosten auswählen.
Siehe auch : Was ist der Unterschied zwischen Plasmaschneiden und CNC-Bearbeitung?
Anwendungen und Anwendungsfälle von Laser-, Wasserstrahl- und Plasmaschneiden
Verschiedene Schneidemethoden eignen sich für unterschiedliche industrielle Anforderungen.
Laserschneidanwendungen
Laserschneiden zeichnet sich durch die Fähigkeit aus, Teile mit sauberen Kanten und hoher Präzision herzustellen. Branchen, die Detailarbeit erfordern, sind auf dieses Verfahren angewiesen. Hersteller nutzen Laserschneiden zur Herstellung vieler wichtiger Komponenten, darunter:
- Präzisionsteile aus Blech wie Platten, Halterungen und elektronische Gehäuse.
- Elektronische Komponenten wie Siliziumwafer und empfindliche Leiterplatten.
- Medizinische Geräte einschließlich komplizierter chirurgischer Instrumente und kleiner, lebensrettender Stents.
- Kfz-Komponenten wie Innenraumteile und kundenspezifische Karosserieteile.
Wasserstrahlschneidanwendungen
Wasserstrahlschneiden erzeugt keine Hitze und eignet sich daher gut für die meisten Materialien und verursacht keine Schäden oder Verformungen. Diese Methode wird hauptsächlich für
- Empfindliche Materialien in Form bringen wie Glas, Fliesen, Stein und Verbundwerkstoffe, die bei anderen Techniken reißen oder verbrennen könnten.
- Erstellen detaillierter Architekturelemente wie Granitarbeitsplatten oder maßgefertigte Bodenfliesen.
- Schneiden durch Stapel aus mehreren Materialien einschließlich gummibeschichteter Metallplatten oder Verbundwerkstoffe.
Plasmaschneidanwendungen
Plasmaschneiden eignet sich am besten für dicke, leitfähige Metalle. Es ermöglicht schnelles Schneiden und Kosteneinsparungen, wenn keine ultrafeine Präzision erforderlich ist. Am häufigsten wird Plasmaschneiden verwendet für
- Schneiden von Baustahl für Bau und Infrastruktur, einschließlich Flansche, Blechknoten und I-Träger.
- Herstellung von Komponenten für die Schwerindustrie für den Schwermaschinenbau, Reparaturwerften und Schiffsbau.
- Vorbereiten von abgeschrägten Kanten auf dicken Stahlplatten zum Schweißen.
Welche Methode sollten Sie wählen?
Jede Methode bietet eine einzigartige Mischung aus Geschwindigkeit, Genauigkeit und Materialverträglichkeit.
Wann Sie sich für Wasserstrahlschneiden entscheiden sollten
Das Wasserstrahlschneiden ist besonders effektiv bei wärmeempfindlichen Gegenständen wie Verbundwerkstoffen, Glas, Stein, Kunststoffen und Metallen, bei denen die Gefahr einer Wärmeverformung besteht.
Warum es wählen?
Bei diesem Verfahren wird kalt geschnitten, daher entsteht keine Wärmeeinflusszone (WEZ). Die Materialstruktur bleibt erhalten. Wasserstrahlschneiden erreicht zudem enge Toleranzen von ca. ±0.05 mm und hinterlässt eine glatte Kante.
Einschränkungen
- Wasserstrahlschneiden ist normalerweise langsamer als Laser- oder Plasmaverfahren.
- Durch den Einsatz abrasiver Mittel und die Wartung der Pumpe steigen die Betriebskosten.
Wann Sie sich für Laserschneiden entscheiden sollten
Das Laserschneiden eignet sich für dünne bis mitteldicke Bleche mit einer Dicke von bis zu 25 mm. Es erzeugt detaillierte Formen und saubere Kanten.
Warum es wählen?
Laser können Bleche mit höchster Geschwindigkeit schneiden, was den Durchsatz erhöht. Dieser Prozess erzeugt außerdem glatte Kanten, die oft keiner zusätzlichen Nachbearbeitung bedürfen.
Einschränkungen
- Bei sehr dicken Platten funktioniert das Laserschneiden nicht so gut.
- Reflektierende Metalle und einige Nichtmetalle erfordern für gute Ergebnisse spezielle Einstellungen.
Wann Sie sich für Plasmaschneiden entscheiden sollten
Plasmaschneiden eignet sich am besten für mitteldicke bis dicke leitfähige Metalle über 16 mm. Es ist die erste Wahl, wenn Geschwindigkeit und niedrige Kosten wichtiger sind als eine perfekte Kantenqualität.
Warum es wählen?
Mit dieser Methode lassen sich schwere Platten sehr schnell und kostengünstig schneiden. Zudem sind die Geräte- und Betriebskosten geringer als beim Laser- oder Wasserstrahlschneiden.
Einschränkungen
- Beim Plasmaschneiden entsteht ein breiterer Schnitt und die Toleranzen sind weniger präzise.
- Bei diesem Verfahren entstehen große Wärmeeinflusszonen und Schlacke. Daher müssen die Kanten vor dem Schweißen häufig gereinigt werden.
Wenn Sie unsicher sind, welche Schneidemethode zu Ihrem Projekt passt, RICHCONNDas Team von kann Ihre Material-, Geometrie- und Produktionsanforderungen prüfen, um die effizienteste und kostengünstigste Lösung vorzuschlagen.
Um zusammenzufassen
Die richtige Wahl zwischen Laser-, Wasserstrahl- und Plasmaschneiden hängt von den Anforderungen Ihres Projekts ab. Laserschneiden eignet sich am besten für dünne Metalle, da es hohe Geschwindigkeit und Präzision bietet. Wasserstrahlschneiden kann fast jedes Material verarbeiten und vermeidet hitzebedingte Schäden. Plasmaschneiden hingegen ist die kostengünstigste Methode, um dicke Stahlplatten schnell zu schneiden.
Wenn Sie professionelle Laser-, Wasserstrahl- oder Plasmaschneiddienste benötigen, dann Richconn ist Ihre beste Option. Sie können Kontakt aufnehmen jederzeit.
Verwandte Fragen
Laserschneiden bietet höhere Geschwindigkeit und Genauigkeit bei dünnen Materialien. Wasserstrahlschneiden hingegen eignet sich besser für dickere Materialien und für Arbeiten, bei denen das Werkstück nicht durch Hitze beeinträchtigt werden darf.
Wählen Sie Plasmaschneiden, wenn Sie Metalle mit einer Dicke von mehr als 16 mm schneiden müssen, eine schnellere Bearbeitung schwerer Platten wünschen oder geringere Gerätekosten im Vergleich zu Lasersystemen bevorzugen.
Metallverarbeitungsbetriebe und Bearbeitungszentren bieten meist alle diese Dienstleistungen an. Suchen Sie nach Anbietern mit CNC-Präzisionszentren, strenger Qualitätskontrolle und zuverlässigen Bearbeitungszeiten. Unternehmen wie Richconn bieten alle drei Schneidverfahren an und verfügen über umfassende technische Kenntnisse im Bereich der Zerspanung.



