
Grate in Aluminiumlegierungsmaschinen beeinträchtigen nicht nur die Optik der bearbeiteten Teile, sondern beeinträchtigen auch deren Passung und können zu Funktionsstörungen führen. Das Entgraten oder Beheben der Grate erfordert zusätzliche Schritte, was den Prozess komplexer macht und die Herstellungskosten erhöht.
Um Ihnen diesen Ärger zu ersparen, haben wir für Sie Richtlinien zur Werkzeug- und Parameteroptimierung zur Reduzierung von Graten bei der Bearbeitung von Aluminiumlegierungen zusammengestellt:
Was sind Grate bei der Bearbeitung von Aluminiumlegierungen?
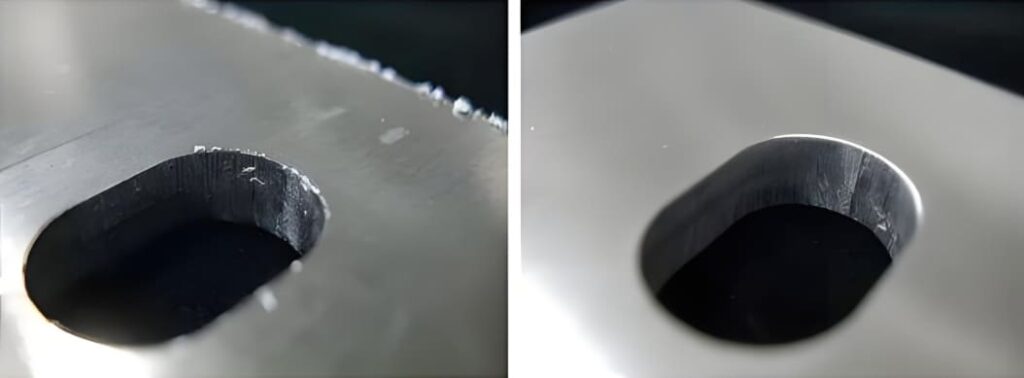
Grate sind unerwünschte raue Kanten, die bei der Bearbeitung hochduktiler Metallteile wie Aluminiumlegierungen entstehen. Sie können bei Bearbeitungsprozessen wie Fräsen, Bohren, Drehen oder Schleifen auftreten.
Neben den Materialeigenschaften können Grate auch aus verschiedenen anderen Gründen entstehen, beispielsweise durch Werkzeugdefekte, ungenaue Schnittgeschwindigkeit usw. Solche Grate beeinträchtigen nicht nur die Optik der bearbeiteten Teile, sondern wirken sich auch auf die Passgenauigkeit und Leistung des bearbeiteten Teils aus.
Gratgefahr bei der CNC-Bearbeitung von Aluminiumlegierungen
Reduzierte Genauigkeit
Grate beeinträchtigen die tatsächliche Formgebung und Abmessung des bearbeiteten Aluminiumlegierungsteils. Darüber hinaus beeinträchtigen sie auch die Installations- und Passgenauigkeit.
Teileschäden und verkürzte Lebensdauer
Wiederholte Schneidkräfte und Reibung machen die Grate noch härter. Dies kann beim Entfernen zu Rissen im Maschinenteil führen. Grate beschädigen Ihre Teile und führen zu vorzeitigem Ausfall.
Verletzungsrisiken
Beim Arbeiten mit dem gratbehafteten Bearbeitungsteil besteht für den Bediener bzw. Benutzer durch die rauen und scharfen Kanten der Grate eine Verletzungsgefahr.
Elektrische Shorts
Wenn Grate auf den Kontaktflächen verbleiben, können diese eine ordnungsgemäße elektrische Verbindung verhindern. Dies führt zu Spannungsabfällen, Überhitzung oder elektrischen Ausfällen.
Schnellerer Verschleiß und Maschinenausfall
Die an den Kanten der Maschinenteile entstehenden Grate sind ständigen Kollisionen ausgesetzt, was den Verschleiß beschleunigt. Dies führt zu schnellerem Verschleiß und dem Risiko eines Maschinenausfalls.
Warum bilden sich Grate bei der Bearbeitung von Aluminiumlegierungen? Ursachen
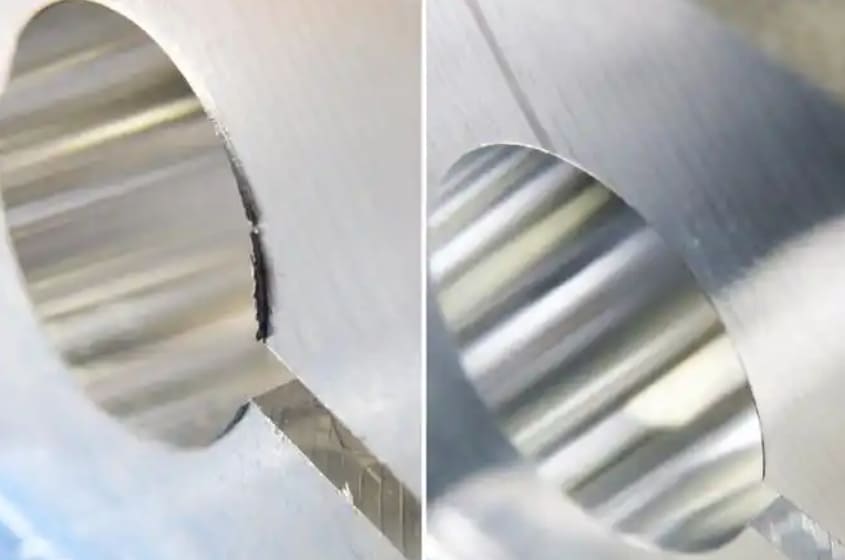
Duktilität von Aluminium
Aluminium ist von Natur aus weich und hochduktil, was zu einer leichten plastischen Verformung unter Belastung führt. Diese physikalische Eigenschaft von Aluminium führt bei der Bearbeitung von Aluminiumlegierungsteilen zur Gratbildung.
Werkzeugverschleiß oder falsche Werkzeuggeometrie
Abgenutzte Werkzeuge oder eine ungeeignete Werkzeuggeometrie beeinträchtigen den sauberen Schnitt der Aluminiumlegierung. Ist das Schneidwerkzeug nicht scharf genug, kann es das Aluminium verbiegen oder reißen, wodurch Grate entstehen.
Hohe Schnittgeschwindigkeit und Vorschubgeschwindigkeit
Hohe Schnittgeschwindigkeiten üben übermäßigen Druck auf das bearbeitete Teil aus und zerreißen das Metall, wodurch Grate entstehen. Außerdem entsteht bei hoher Vorschubgeschwindigkeit übermäßige Hitze, die zu einer stärkeren Aluminiumverformung führt. Dadurch wird der saubere Schnitt des bearbeiteten Teils beeinträchtigt, was zu Graten führt.
Schlechte Spanabfuhr
Eine unsachgemäße Spanabfuhr erfordert ein Nachschneiden der Späne, was zu zusätzlicher Gratbildung führt. Werden die Späne nicht bei hohen Vorschubgeschwindigkeiten abgeführt, reiben sie an der Schnittzone und bilden Sekundärgrate.
Arten von Graten bei der Bearbeitung von Aluminiumlegierungen
Poisson Burr
Poisson-Grate entstehen an den Kanten des zu bearbeitenden Metalls. Sie entstehen durch die seitliche Ausdehnung des Werkstücks, wenn es beim Schneiden zusammengedrückt wird.
Rollover Grat
Beim Bewegen der Schneidwerkzeuge am Ausgang des weichen Materials, beispielsweise einer Aluminiumlegierung, verbiegen sich die Kanten, anstatt einen sauberen Schnitt zu erzeugen. Dadurch bilden sich Gratfalten entlang der Schnittkanten, die nur schwer zu entfernen sind.
Tränengrat
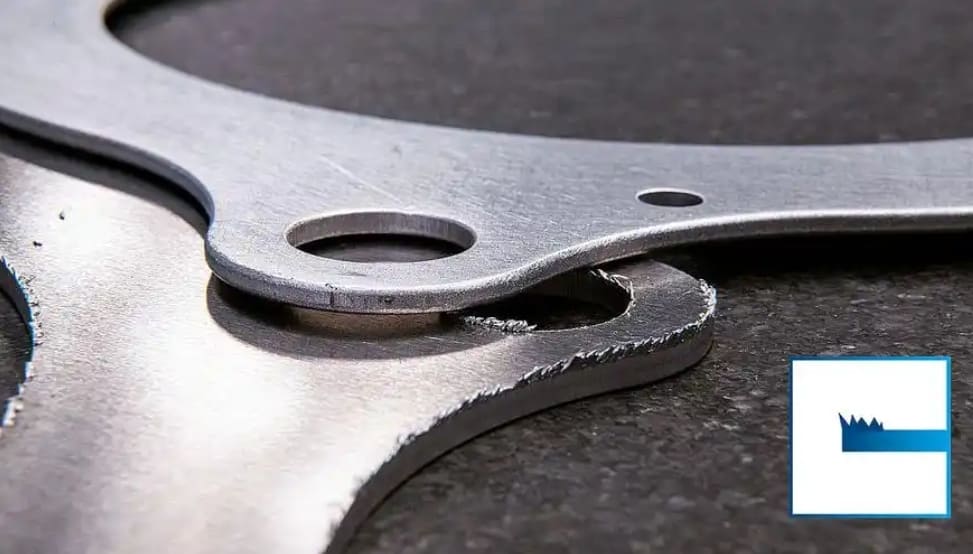
Reißgrate entstehen, wenn Sie zum Schneiden ein abgenutztes oder unscharfes Werkzeug verwenden, das das Material reißt, anstatt einen sauberen Schnitt zu erzeugen. Dadurch bleibt ein rauer/scharfer oder gezackter Grat am bearbeiteten Teil zurück.
Abbrechgrate/Trenngrate
Bruchgrate oder Trenngrate sind unsaubere oder raue Kanten, die beim Schneiden eines Teils aus dem Rohmaterial entstehen. Dies liegt daran, dass das Material nicht sauber abgeschert wird und Grate zurückbleiben.
Wie lassen sich Grate bei der Aluminiumbearbeitung reduzieren?
Verwenden Sie scharfe Schneidwerkzeuge
Die Zähigkeit und Duktilität von Aluminiumlegierungen erfordern scharfe Werkzeuge, um saubere Schnitte zu erzielen und die Gratbildung zu reduzieren. Daher ist die Auswahl der Werkzeuge für die Bearbeitung von Aluminiumlegierungen entscheidend. Die besten Werkzeugmaterialien für die Aluminiumbearbeitung sind:
- Werkzeuge aus Schnellarbeitsstahl (HSS).
- Hartmetallwerkzeuge und
- Werkzeuge aus polykristallinem Diamant (PKD)
Die Verwendung desselben Schneidwerkzeugs über einen längeren Zeitraum führt zu dessen Abnutzung und beeinträchtigt seine Schärfe. Schärfen Sie nach Möglichkeit die Schneiden oder ersetzen Sie das Werkzeug durch ein neues. Entscheiden Sie sich jedoch für PKD-Werkzeuge, da diese eine hohe Verschleißfestigkeit aufweisen und somit eine lange Lebensdauer gewährleisten.
Für einen verfeinerten Schneidprozess eignen sich Verbundwerkzeuge wie Verbundfräser oder Verbundbohrer am besten. Diese Werkzeuge verbessern nicht nur die Bearbeitungsqualität, sondern helfen auch, Grate zu entfernen, die durch vorherige Werkzeuge entstanden sind. Dadurch verringert sich die Wahrscheinlichkeit der Gratbildung in den nächsten Bearbeitungsschritten.
Werkzeugwegoptimierung
Grate entstehen meist beim Einstechen von Schneidwerkzeugen in das Werkstück. Diese Grate sind größer als die Grate, die beim Eindringen des Werkzeugs in das Werkstück entstehen. Die Richtung der Werkzeuge spielt bei der Gratbildung eine entscheidende Rolle. Beispielsweise entstehen beim Fräsen von Aluminiumlegierungen mit einem herkömmlichen Zickzack-Verfahren größere Grate.
Durch die Optimierung der Werkzeugbahn können Sie die Gratbildung minimieren. Anstelle einer Zickzack-Bahn sollten Sie Gleichlauf- oder Konturfräsen wählen.
Gleichlauffräsen:
Beim Gleichlauffräsen bewegt sich das Schneidwerkzeug in die gleiche Richtung wie der Vorschub. Dadurch wird das Werkstück gezogen, was zu einer saubereren Oberfläche und weniger Graten führt.
Konturfräsen:
Beim Konturfräsen gleitet das Werkzeug sanft um die Kanten, ohne anzuheben oder erneut einzutauchen. Da das Werkzeug während des gesamten Prozesses mit dem Material in Kontakt bleibt, entsteht ein sauberer Schnitt und die Gratbildung wird reduziert.
Optimieren Sie die Werkzeuggeometrie
Der Winkel, in dem Sie die Aluminiumlegierung schneiden, beeinflusst die Gratbildung. Dabei müssen Sie Spanwinkel, Freiwinkel, Eckenradius und Anfasung berücksichtigen. Durch die Anpassung dieser Faktoren können Sie die Gratbildung an Aluminiumlegierungen reduzieren.
| Werkzeuggeometriefaktor | What It Is | Empfohlener Bereich | Wie hilft es, Grate zu reduzieren? |
|---|---|---|---|
| Rechenwinkel | Der Winkel zwischen der Werkzeugfläche und einer Linie, die senkrecht zur Werkstückoberfläche steht. | Positiver Neigungswinkel: 10° bis 30° (höher bei sehr weichen Aluminiumlegierungen) | – Reduziert die Schnittkräfte – Verhindert Kaltverfestigung – Minimiert die Hitzeentwicklung |
| Entlastungswinkel | Der Winkel zwischen der Freifläche des Werkzeugs und der bearbeiteten Oberfläche. | 5° bis 15° (abhängig von der Vorschubgeschwindigkeit) | – Verhindert das Reiben des Werkzeugs – Reduziert Reibung – Minimiert Materialrisse |
| Nasenradius | Der Radius der Schneide an der Werkzeugspitze. | 0.2 mm bis 1.6 mm | – Stärkt die Kante – Kontrolliert den Spanfluss – Reduziert Verformungen |
| Anfasen | Eine kleine, abgewinkelte Kante an der Schneide des Werkzeugs. | Breite: 0.05 mm bis 0.2 mm Winkel: 5° bis 20° | – Stärkt die Schneide – Verbessert die Spanabfuhr – Verhindert Austrittsgrate |
Schnittgeschwindigkeit anpassen
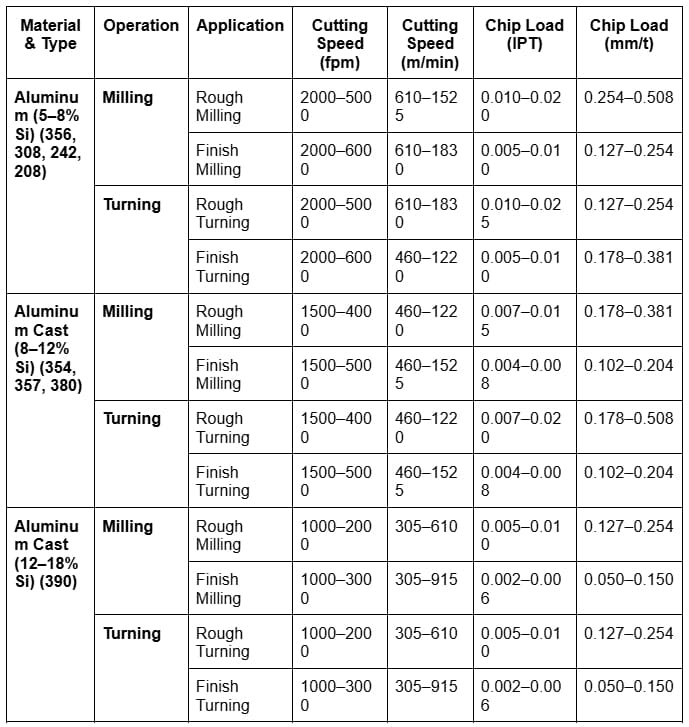
Eine höhere Schnittgeschwindigkeit verbessert den Materialabtrag, kann aber den Werkzeugverschleiß und die Wärmeentwicklung erhöhen, was zur Gratbildung führt. Deshalb ist die Beibehaltung einer optimalen Schnittgeschwindigkeit unerlässlich. Die Schnittgeschwindigkeit variiert jedoch je nach Aluminiumlegierung.
Vorschubgeschwindigkeit (IPR – Zoll pro Umdrehung)
Der Vorschub bestimmt, wie schnell das Werkzeug Material vom Werkstück abträgt. Ein schnellerer Vorschub fördert zwar den schnellen Materialabtrag, hinterlässt aber in der Regel Grate. Ein langsamerer Vorschub hingegen sorgt für gleichmäßiges Schneiden mit minimaler Gratbildung. Die Vorschubbereiche für Schrupp- und Schlichtschnitte bei Aluminiumlegierungen sind wie folgt.
| Schnittart | Schruppschnitt | Finishing-Schnitt |
|---|---|---|
| Vorschubgeschwindigkeit | 0.005 – 0.020 IPR | 0.002 – 0.004 IPR |
Schnitttiefe (DOC)
Die Schnitttiefe gibt an, wie tief das Werkzeug bei jedem Durchgang in das Material eindringt. Sie wird in Zoll oder Millimetern gemessen. Eine größere Schnitttiefe führt zwar tiefer in das Werkstück, verschleißt das Werkzeug jedoch schneller und erhöht die Gratbildung. Schnitttiefe und Vorschubgeschwindigkeit hängen jedoch zusammen.
- Größerer DOC = langsamere Vorschubgeschwindigkeit
- Kleinerer DOC = Schnellere Vorschubgeschwindigkeit
Hinweis: Die Beziehung ist keine feste Regel; sie kann sich je nach Materialeigenschaften, Werkzeuggeometrie usw. ändern.
Nachfolgend fügen wir die DOC-Entsprechung zur Vorschubgeschwindigkeit für die Drehbearbeitung von Aluminiumlegierungen hinzu:
| Schnittart | Schnitttiefe | Vorschubgeschwindigkeit (IPM) |
|---|---|---|
| Drehbank-Schlichtschnitt | 0.01 Zoll bis 0.03 Zoll | 0.005 – 0.020 IPM |
| Drehbank-Schlichtschnitt | 0.002 Zoll bis 0.012 Zoll | 0.002 – 0.004 IPM |
Wählen Sie die richtige Schneidflüssigkeit: Kühlmittel und Schmiermittel
Kühlmittel und Schmiermittel verhindern die Überhitzung der Werkzeuge während der Bearbeitung. Dadurch wird der Schnitt geglättet und ein gleichmäßiges Ergebnis erzielt, ohne dass Grate entstehen. Die gängigsten Schmiermittel für Aluminiumlegierungen sind:
- Maxisol Al
- Trim SC520
- Schneidflüssigkeiten von Hai Lu Jya He (speziell für Aluminium entwickelt)
- Öle auf Erdölbasis (z. B. Mineralöl)
- Lösliche Öle (z. B. Emulsionen)
Qualitätskontrolle und Inspektion
Regelmäßige Kontrollen Ihrer Bearbeitung helfen Ihnen, die potenziellen Risiken von Graten zu erkennen und zu beseitigen, bevor größere Probleme entstehen. Durch die Anpassung von Parametern wie Schnittgeschwindigkeit, Vorschub, Schnitttiefe und Werkzeugzustand können Grate minimiert werden.
Wie entfernt man Grate aus einer Aluminiumlegierung? Entgraten
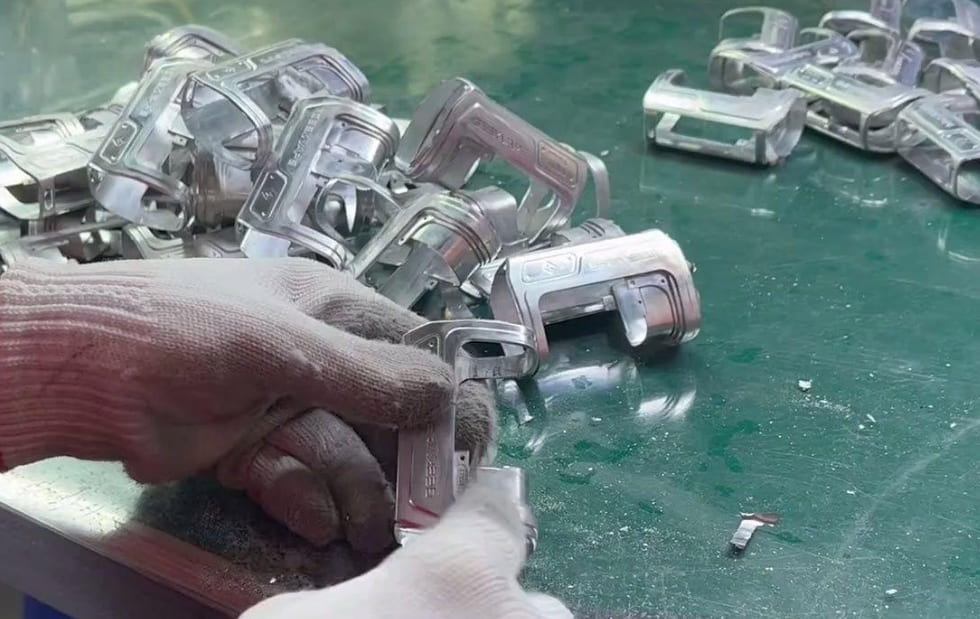
Entgratungswerkzeuge
Zum Entfernen kleiner Grate bei der Bearbeitung von Aluminiumlegierungen können Sie manuelle Werkzeuge wie Entgratmesser verwenden. Bei größeren oder komplexeren Teilen eignen sich Rotationswerkzeuge hervorragend zum Entfernen von Graten. Für ein optimales Ergebnis ist jedoch konstanter Druck und eine ruhige Hand erforderlich.
Chemisches Entgraten
Chemisches Entgraten eignet sich für schwer zugängliche Bereiche, die mit Werkzeugen nicht erreichbar sind. Diese Chemikalien lösen Grate von Aluminiumteilen und verleihen dem bearbeiteten Teil ein edles Aussehen. Die am besten geeigneten Chemikalien zum Entgraten von Aluminiumlegierungen sind:
- Phosphorsäurelösung
- Essigsäure (Acetum)
- Salpetersäure (Salpeterlösung)
- Kupfernitrat
- Chemisches Entgrat- und Poliermittel für Aluminium Q/Ys. 204-2
- Al-Chem 300-Prozess
- M-111 Nichteisen-Entgratungsmittel
- M-222 Nichteisen-Entgratungsmittel
Sie müssen jedoch die Sicherheitsvorschriften einhalten und beim Entgraten vorsichtig mit den Chemikalien umgehen.
Schleifmethoden
Schleifverfahren sind eine schnelle Lösung, um Grate zu entfernen und die Oberflächen von Aluminiumlegierungsteilen zu glätten. Dennoch sollten Sie die aversiven Verfahren sorgfältig wählen, um sicherzustellen, dass das Aluminium nicht beschädigt wird. Die gängigen aversiven Verfahren sind:
| Schleifmethode | Beschreibung | Wirksam für |
|---|---|---|
| Schleifen | Verwendet Schleifpapier oder -pads zum Glätten von Kanten | Kleine Grate oder Kanten |
| Schleifen | Verwendet eine rotierende Schleifscheibe zum Abtragen von Graten | Mittlere Mahlwerke |
| Strahlmittel | Verwendet Druckluft, um Schleifmittel (z. B. Sand, Perlen) auf das Teil zu schleudern. | Schnell und effektiv für große Mengen |
Fazit
Gratbildung kann durch Werkzeugverschleiß, ungeeignete Schnittgeschwindigkeit, Vorschubgeschwindigkeit, Maschinenvibrationen usw. verursacht werden. Daher ist vor der Bearbeitung von Aluminiumlegierungen eine Optimierung der Werkzeuge und Maschinenparameter erforderlich. Auch die Verwendung von Schmiermitteln trägt zur Gratbildung bei.
Bleiben Sie jedoch spannungsfrei mit RICHCONN CNC-Bearbeitung von AluminiumlegierungenUnsere Maschinenteile eignen sich für die Luft- und Raumfahrt, die Automobilindustrie, Medizintechnik und mehr. Außerdem müssen Sie sich keine Sorgen um Grate machen, da wir zertifiziert sind und enge Toleranzen einhalten. Also, ohne weitere Verzögerung, Kontakt aufnehmen Geben Sie Ihre Bestellung so schnell wie möglich auf!
Häufig gestellte Fragen
Wie entgratet man Aluminium am besten?
Die beste Methode zum Entgraten von Aluminium variiert je nach Anwendung. Für kleine bis mittlere Grate eignen sich manuelle oder rotierende Entgratwerkzeuge am besten. Für engere Stellen oder komplexe Bereiche ist das chemische Entgraten die beste Lösung. Zum Entgraten größerer Grate sind Schleifen oder Schleifen sehr effektive Optionen. Für die Massenproduktion empfiehlt sich das Strahlen.
Warum ist es wichtig, Grate aus Aluminiumlegierungen zu entfernen?
Grate beeinträchtigen die ursprüngliche Form der bearbeiteten Aluminiumlegierung und beeinträchtigen dadurch die Passung oder Funktion der Komponenten bei der Montage. Dies birgt die Gefahr eines plötzlichen Funktionsausfalls, der Ablösung oder des Verklemmens von Teilen. Darüber hinaus bilden die scharfen Kanten der Grate Schnitte oder Verletzungen bei Handhabung und Montage.
Warum sollte ich bei der Aluminiumbearbeitung Kühlmittel verwenden?
Aluminium erzeugt beim Schneiden Wärme, die zu Werkzeugverschleiß und Materialverzug führt. Kühlmittel verhindert die Überhitzung des Aluminiums und schmiert es, um einen gleichmäßigeren Schnitt zu gewährleisten. Darüber hinaus hilft es, Späne und Metallstaub aus der Schneidzone zu spülen.
Kann man mit einer CNC-Maschine Grate entfernen?
Ja, mit CNC-Maschinen können Sie Grate entfernen. Viele Maschinen sind mit Entgratvorrichtungen ausgestattet oder Sie können sie für bestimmte Entgratvorgänge programmieren. Dieses Entgratungsverfahren eignet sich ideal für große Chargen, um eine gleichmäßige Gratentfernung zu gewährleisten.



