
Wenn Rohmaterial schnell bearbeitet werden muss, ist Geschwindigkeit wichtiger als Präzision. Die CNC-Grobbearbeitung spielt dabei eine entscheidende Rolle: Sie beschleunigt die Produktion und verlängert die Lebensdauer der Schneidwerkzeuge.
In diesem Blogbeitrag erfahren Sie, was Schruppbearbeitung ist. Wir erläutern außerdem ihren Zweck, die damit gelösten Probleme sowie die wichtigsten Methoden und Strategien für optimale Schruppergebnisse.
Ziele und Hauptmerkmale der CNC-Schruppbearbeitung
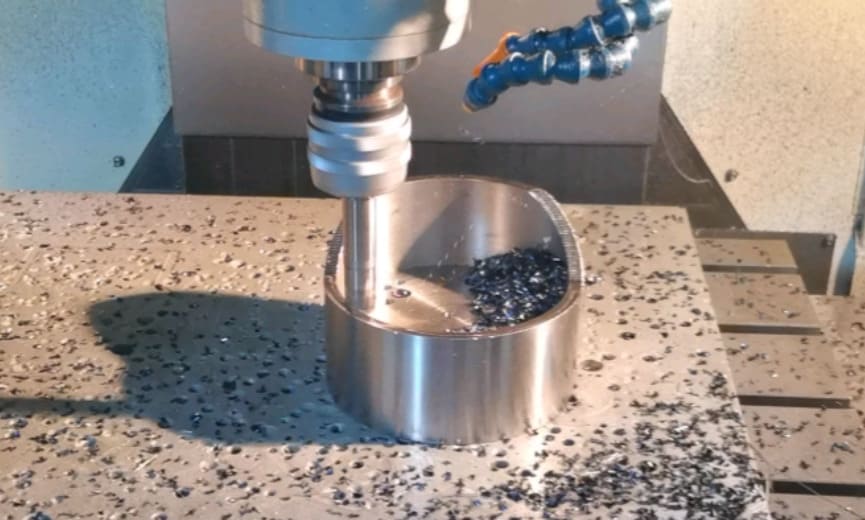
Mit der Schruppbearbeitung sollen drei Hauptziele erreicht werden:
1. Materialabtrag und Bestandsreduzierung
Das Hauptziel ist der schnelle Abtrag großer Materialmengen. Die Bediener verwenden Hochgeschwindigkeitsmethoden, um das Werkstück nahezu seiner endgültigen Form zu bringen. Dieser Schritt konzentriert sich auf die Reduzierung des Volumens, nicht auf die detaillierte Endbearbeitung. Der Prozess gewährleistet eine maximale Materialausbeute.
2. Zeit- und Kosteneffizienz
Ein weiterer Zweck des Schruppens besteht darin, Bearbeitungszeit und -kosten zu reduzieren. Beim Schruppen werden aggressive Schnittparameter wie tiefe Schnitte und hohe Vorschübe verwendet, um Material schneller abzutragen. Dies steigert die Produktivität und senkt die Kosten, führt aber auch zu höherem Werkzeugverschleiß.
3. Vorbereitung für die Endbearbeitung
Durch das Schruppen wird das Werkstück schließlich für die Endbearbeitung vorbereitet. Dabei belassen die Bediener bewusst eine bestimmte Materialmenge, meist zwischen 0.5 mm und 1 mm, auf den Oberflächen. Diese Zugabe gibt dem Endbearbeitungsvorgang genügend Material, um enge Toleranzen zu erreichen und eine glatte, präzise Oberfläche zu erzeugen.
Grober CNC-Bearbeitungsprozess
Ein erfolgreicher Schruppbearbeitungsprozess hängt von der richtigen Kombination aus Werkzeugen, Schnittparametern und Strategien ab. Jedes Element trägt dazu bei, Material schnell zu entfernen und das Teil für die Endbearbeitung vorzubereiten.
Werkzeuge und Werkzeugauswahl
Die Auswahl des richtigen Werkzeugs ist der erste Schritt beim Schruppen. Für diesen Vorgang werden Fräser mit großem Durchmesser und starken, langlebigen Schneiden benötigt, die hohen Kräften standhalten. Fräser aus Vollhartmetall und Schnellarbeitsstahl sind gängige Wahl. Viele dieser Werkzeuge verfügen über spezielle Beschichtungen, die die Hitzebeständigkeit und Haltbarkeit verbessern. Diese Beschichtungen tragen dazu bei, dass das Werkzeug auch unter schwierigen Schneidbedingungen länger hält.
Schnittparameter
Beim Schruppen werden hohe Schnittparameter verwendet, um die Zykluszeiten zu verkürzen. Hohe Vorschubgeschwindigkeiten und tiefe Schnitte sind Standard. Da beim Schruppen viel Wärme entsteht, ist ein stetiger Kühlmittelstrom notwendig, um die Temperatur niedrig zu halten und die Späne abzuführen. Die besten Ergebnisse erzielen meist die Flutkühlsysteme mit wasserlöslichem Öl oder synthetischen Kühlmitteln auf Wasserbasis.
| Parameter | Wert |
|---|---|
| Schneidgeschwindigkeit | 177 m / min |
| Vorschubgeschwindigkeit | 0.47mm/U |
| Schnitttiefe | 0.40mm |
Hinweis: Diese Werte gelten für das CNC-Schruppen von gehärtetem AISI 4150-Stahl mit Hartmetallwerkzeugen und Eigenantrieb. Die Parameter können bei anderen Werkstoffen, Werkzeugtypen oder Schruppbearbeitungen wie konventionellem Drehen, Fräsen oder Bohren stark variieren.
Verwandter Blogbeitrag : Vorschubgeschwindigkeit und Schnittgeschwindigkeit bei der CNC-Bearbeitung
Werkzeugwege und Schruppstrategien
Für die Schruppbearbeitung stehen verschiedene Werkzeugwegmethoden zur Verfügung. Standardoptionen sind parallele (Zickzack-)Bearbeitungen und Konturfräsen, bei denen das Werkzeug der Werkstückform folgt. Fortgeschrittenere Verfahren wie das Trochoidalfräsen oder das adaptive Freischneiden nutzen komplexe Werkzeugwege, um die Werkzeugbelastung konstant zu halten. Dieser Ansatz ermöglicht tiefere Schnitte und höhere Schnittgeschwindigkeiten ohne Werkzeugbeschädigung.
Maschineneinrichtung und -vorrichtung
Für die Grobbearbeitung ist eine solide Konstruktion entscheidend. Das Werkstück muss fest in einer Vorrichtung eingespannt sein, um Bewegungen zu vermeiden und Vibrationen zu reduzieren. Die Maschine muss außerdem ausreichend Leistung bieten, um die hohen Kräfte bei tiefen, schnellen Schnitten zu bewältigen.
At RICHCONN, erstellen wir kundenspezifische Vorrichtungen für komplizierte Teile. Diese Vorrichtungen verbessern die Stabilität und tragen zur Verkürzung der Umrüstzeiten bei.
Wesentliche Überlegungen
Materialien reagieren unterschiedlich auf Schruppbearbeitung. Aluminium und andere weiche Metalle lassen sich leicht bearbeiten. Härtere Legierungen und Stähle erzeugen mehr Wärme und verschleißen Werkzeuge schneller. Zerspanbarkeit, thermische Effekte und Spanbildung spielen eine wichtige Rolle für eine erfolgreiche Schruppbearbeitung.
Grob- vs. Fertigbearbeitung
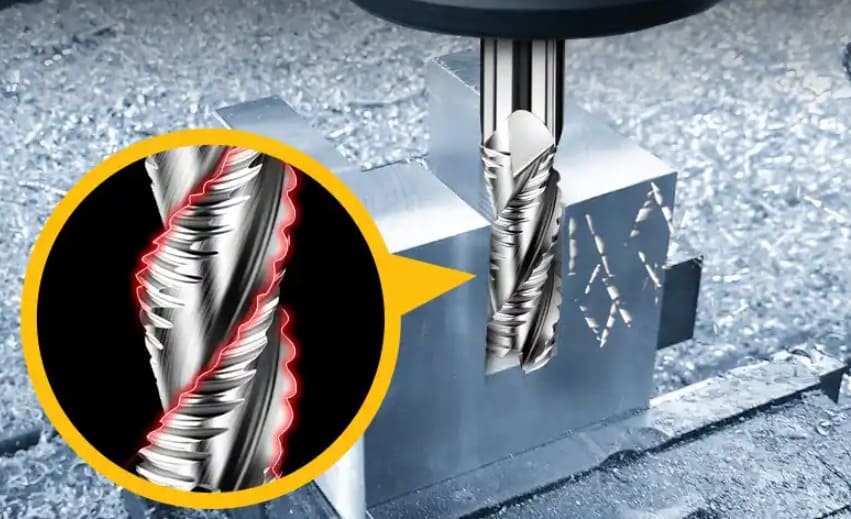
Die CNC-Bearbeitung wird in Schruppen und Schlichten unterteilt. Diese beiden Verfahren dienen unterschiedlichen Zwecken und verwenden unterschiedliche Methoden.
1. Ziele und Prioritäten
Beim Schruppen geht es darum, schnell große Mengen Material zu entfernen, um der endgültigen Form nahe zu kommen. Beim Schlichten hingegen geht es um exakte Abmessungen, enge Toleranzen sowie eine glatte Oberfläche.
2. Parameterunterschiede
| Parameter | Grobe Bearbeitung | Bearbeitung beenden |
|---|---|---|
| Schnitttiefe | Tief (0.4 bis 6 mm) | Flach (0.1 bis 0.5 mm) |
| Vorschubgeschwindigkeit | Hoch | Niedrig |
| Oberflächenbeschaffenheit (Ra) | rau | glatt |
| Toleranz | Lose | Eng (±0.01 mm oder besser) |
RICHCONN erledigt sowohl das Schruppen als auch die präzise Endbearbeitung in derselben Anlage. Mit dieser Einrichtung behalten Sie die Kontrolle über Toleranzen und Oberflächenqualität, ohne dass Teile an einen anderen Ort verschoben werden müssen.
3. Werkzeugverschleiß und Lebensdauer
Beim Schruppen werden hohe Schnittkräfte eingesetzt und es entsteht mehr Wärme, wodurch die Werkzeuge schneller verschleißen. Beim Schlichten hingegen werden geringere Kräfte und weniger Wärme eingesetzt, wodurch die Werkzeuge länger halten.
4. Kosten- und Ressourcenauswirkungen
Beim Schruppen wird Material schnell abgetragen, daher sind die Kosten pro Volumeneinheit in der Regel geringer. Im Gegensatz dazu ist das Schlichten zeitaufwändiger und erfordert oft Spezialwerkzeuge, was die Kosten erhöht. Wenn das Schruppen nicht gut ausgeführt wird, wird das Schlichten schwieriger und teurer, was letztendlich die Gesamtproduktionskosten erhöht.
5. Vergleichstabelle für Schruppen und Schlichten
| Funktion | Schruppen | |
|---|---|---|
| Ziel | Schneller Materialabtrag | Präzision & Oberflächengüte |
| Schneiden | Hoher Vorschub, tiefer Schnitt | Niedriger Vorschub, flacher Schnitt |
| Lösung | Raue Oberfläche, geringe Toleranz | Glatte Oberfläche, enge Toleranz |
| Werkzeugtyp | Robuste, grobe Geometrie | Scharfe Präzisionswerkzeuge |
| Werkzeuglebensdauer | Kürzer durch Verschleiß | Länger mit Sorgfalt |
| Zykluszeit | Schnell | Langsamer |
| Kosten pro Stunde | Senken | Höher |
Verwandter Blogbeitrag : CNC-Schruppen vs. Schlichten
Best Practices und häufige Herausforderungen
Um den Schruppprozess optimal zu managen, müssen Sie häufig auftretende Probleme mit zuverlässigen Methoden angehen. Mit diesen bewährten Verfahren steigern Sie die Prozesseffizienz und bereiten das Werkstück für eine hochwertige Endbearbeitung vor.
Optimierung der Schruppparameter
Um optimale Ergebnisse zu erzielen, müssen Sie ein ausgewogenes Verhältnis zwischen schnellem Materialabtrag, Werkzeugstandzeit und Maschinenkapazität finden. Der Einsatz von CAM-Software ist hierfür eine bewährte Methode. Sie simuliert Werkzeugwege und hilft, den effektivsten Bearbeitungsansatz vor dem eigentlichen Bearbeitungsvorgang zu ermitteln. Mit diesem Prozess können Sie Parameter festlegen, die sowohl die Produktivität als auch die Sicherheit erhöhen.
RICHCONN Aus diesem Grund bietet eSys kostenloses Design-for-Machining-Feedback an. Kunden können Toleranzen oder Strategien vor der Produktion anpassen und so spätere Überarbeitungen vermeiden.
Minimierung von Vibrationen und Fehlern
Vibrationen, auch Rattern genannt, beeinträchtigen oft die Oberflächenqualität und führen zu schnellerem Werkzeugverschleiß. Sie können dies verhindern, indem Sie starre Spannvorrichtungen wählen und den Werkzeugüberhang so kurz wie möglich halten. Auch das Ändern von Spindeldrehzahlen und Vorschubgeschwindigkeiten trägt dazu bei, die Vibrationen zu dämpfen, die Rattern verursachen.
Zulagen und Toleranzen
Es ist wichtig, eine konstante Bearbeitungszugabe beizubehalten – zusätzliches Material für spätere Durchgänge. Dieses Restmaterial liefert im Schlichtdurchgang genügend Material, um eine glatte, präzise Oberfläche zu erzeugen. Es hilft auch, kleine Fehler aus der Schruppphase zu beheben.
Messung von Leistung und Qualität bei der Schruppbearbeitung
Die Bewertung der Schruppbearbeitung ist entscheidend für einen effizienten Prozess. Durch die Verfolgung wichtiger Leistungsindikatoren können Sie sowohl die Qualität als auch die Effektivität der Schruppbearbeitung beurteilen.
Materialentfernungsrate (MRR)
Beim Schruppen ist Geschwindigkeit das wichtigste Ziel. MRR misst die Geschwindigkeit des Materialabtrags und dient daher als wichtiger Leistungsindikator. Sie können MRR mit dieser Formel berechnen:
MRR = Schnitttiefe × Schnittgeschwindigkeit × Vorschubgeschwindigkeit
Wenn Sie die MRR erhöhen, läuft die Produktion schneller. Höhere Raten führen jedoch auch zu einer stärkeren Belastung der Schneidwerkzeuge.
Indikatoren für Oberflächenrauheit/-beschaffenheit
Beim Schruppen geht es nicht um eine glatte Oberfläche, dennoch ist die Oberflächenbeschaffenheit für spätere Bearbeitungsschritte wichtig. Die Oberflächenbeschaffenheit wird anhand von Parametern wie Ra und Rz gemessen. Nach dem Schruppen weisen Oberflächen oft Rauheitswerte von 6.3 µm Ra oder mehr auf. Die Beobachtung dieser Werte hilft, Probleme bei der Endbearbeitung zu vermeiden.
Verwandter Blogbeitrag : Ein detaillierter Leitfaden zur Oberflächenrauheit
Maßgenauigkeit und geometrische Fehler
Teile müssen bereits in der Schruppphase ihre Grundform erreichen. Mechaniker prüfen auf signifikante geometrische Fehler wie Verzug oder Durchbiegung durch Schnittkräfte. Wenn Sie in dieser Phase die Maßgenauigkeit einhalten, werden die Schlichtdurchgänge zudem präziser.
Überwachung des Werkzeugverschleißes
Schruppbearbeitungen mit hohen Vorschüben und hohen Drehzahlen führen zu einem schnelleren Werkzeugverschleiß. Es ist wichtig, den Werkzeugzustand zu überwachen, entweder durch Sichtprüfungen oder mit Maschinensensoren. Frühzeitiges Erkennen von Verschleiß verhindert Werkzeugausfälle, schützt das Werkstück und beugt späteren, kostspieligen Verzögerungen vor. Bei RICHCONNUnsere Maschinen verfügen über intelligente Sensorwarnungen zur Erkennung von anormalem Verschleiß, sodass die Bediener die Werkzeuge austauschen können, bevor sie ausfallen.
Einsatzmöglichkeiten von Rohteilen in verschiedenen Branchen
Luft- und Raumfahrt
In der Luft- und Raumfahrtindustrie werden häufig große Schmiederohlinge für die Herstellung von Teilen wie Turbinengehäusen und Strukturhalterungen verwendet. Durch die Grobbearbeitung werden diese Teile ihrer endgültigen Form angenähert. Dieser Prozess reduziert das Gewicht und bereitet die Teile auf die spätere Präzisionsbearbeitung vor.
Automobilindustrie
Automobilhersteller nutzen die Grobbearbeitung, um die Herstellung von Antriebs- und Fahrwerksteilen zu beschleunigen. Sie fertigen häufig Motorblöcke aus massivem Aluminium, ebenso wie Getriebegehäuse und Aufhängungsteile. Diese anfängliche Formgebung ist entscheidend für die Produktion von Serienfahrzeugen in großen Stückzahlen und die schnelle Herstellung kundenspezifischer Prototypen.
Öl & Gas / Marine
Die Öl-, Gas- und Schifffahrtsbranche benötigt langlebige Komponenten. Durch Grobbearbeitung entstehen große, robuste und korrosionsbeständige Teile. Typische Beispiele sind dickwandige Pumpengehäuse, komplizierte Ventilkörper und große Industrieflansche für Pipelines und Unterwassersysteme.
Werkzeug- und Formenbau
Im Formen- und Matrizenbau spielt die Schruppbearbeitung eine zentrale Rolle. Bei diesem Verfahren werden große Mengen Stahl oder Aluminium schnell abgetragen, um einen Formhohlraum oder ein Stanzwerkzeug zu formen. Dieser Schritt bereitet das Werkzeug auf die Schlichtdurchgänge vor, die die endgültige Oberflächenqualität bestimmen.
Schwermaschinen / Bergbauausrüstung
Die Produktion von Schwermaschinen und Bergbauausrüstung ist auf die Grobbearbeitung angewiesen. Hersteller rohen Maschinenteile wie Baggerarme, Strukturrahmen und Schaufeln aus dicken Platten oder Schmiedematerial. Dieser Vorgang entfernt überschüssiges Material und bereitet die Komponenten für das Schweißen, die Wärmebehandlung und die Endbearbeitung vor.
Um zusammenzufassen
Die CNC-Schruppbearbeitung ist der erste Schritt in der Fertigung und konzentriert sich auf den schnellen und effizienten Materialabtrag. Diese Phase bereitet das Werkstück auf die spätere Präzisionsbearbeitung vor. Mit den richtigen Methoden und Best Practices können Hersteller qualitativ hochwertige Teile effizienter herstellen. Wenn Sie für Ihr nächstes Projekt Schruppbearbeitung benötigen, dann Richconn ist Ihre beste Option. Sie können Kontakt aufnehmen jederzeit für ein individuelles Angebot.
Verwandte Fragen
Beim Schruppen wird auf einen schnellen Materialabtrag statt auf hohe Genauigkeit abgezielt. Daher sind die Toleranzen meist größer und liegen oft im Bereich von ±0.1 bis ±0.5 mm.
Um den Werkzeugverschleiß zu reduzieren, verwenden Sie die richtigen Kühlmittel, stellen Sie die richtigen Schnittgeschwindigkeiten und Vorschübe ein und wählen Sie außerdem zum Material passende Schneidwerkzeuge aus.
Vibrationen und Rattern können die Oberflächenqualität mindern, die Maßgenauigkeit verringern und den Verschleiß sowohl des Werkzeugs als auch der Maschine beschleunigen.
Ermitteln Sie zunächst die Bearbeitungszeit, indem Sie Vorschubgeschwindigkeit und Schnitttiefe betrachten. Addieren Sie dann die Kosten für Werkzeuge, Einrichtung und Arbeitsaufwand für die Dauer der Bearbeitungszeit, um eine vollständige Kostenschätzung zu erhalten.
CNC-Schruppbearbeitung wird von Werkstätten angeboten, die typischerweise mehrachsige Dreh- und Fräsarbeiten durchführen. Achten Sie bei der Auswahl eines Anbieters auf fundierte technische Kompetenz, ISO-Zertifizierung und zuverlässigen Kundenservice. Richconn liefert sowohl CNC-Schruppen als auch CNC-Finishing mit strengen Qualitätskontrollen und schnellen Durchlaufzeiten.



