
Das Herstellen von Gewinden auf Teilen, die kleiner als ein Reiskorn sind, erfordert eine Präzision, die nur wenige Fertigungsmethoden bieten können. Die Schweizer CNC-Bearbeitung – eine Technologie, deren Wurzeln in den Schweizer Uhrmacherwerkstätten der 1870er-Jahre liegen – hat sich zum Standardverfahren für die präzise Mikrogewindebearbeitung in der Medizintechnik, der Luft- und Raumfahrt sowie der Elektronik entwickelt. Maschinen führender Hersteller wie Tornos und Star Micronics können heute Gewinde auf Bauteilen mit einem Durchmesser von nur 0.5 mm mit Toleranzen von ±0.001 mm schneiden.
Dieser Leitfaden führt Sie durch die Konstruktionsprinzipien, Materialauswahl, Werkzeugstrategien und Qualitätskontrollmethoden, die erfolgreiche Mikrogewindeprojekte von kostspieligen Fehlschlägen unterscheiden. Ob Sie Knochenschrauben für orthopädische Implantate oder Miniaturbefestigungselemente für Satellitenbaugruppen spezifizieren – die folgenden Tipps helfen Ihnen, die häufigsten Fehler bei der Fertigung von Mikrogewindebauteilen zu vermeiden.
Schweizer Bearbeitungstechnologie für Präzisionsgewinde verstehen
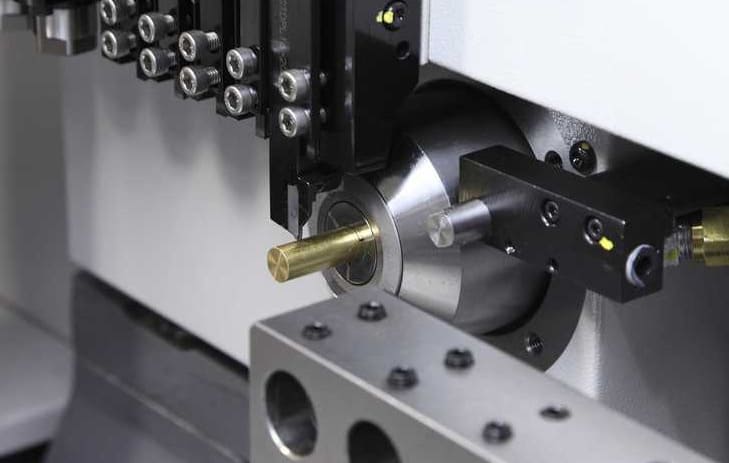
Die Schweizer Drehtechnik hat ihre Wurzeln in den 1870er-Jahren – einer Zeit, in der erfahrene Handwerker zuverlässige Methoden zur Herstellung winziger Uhrenkomponenten benötigten. Heute treibt dasselbe Grundprinzip moderne CNC-Maschinen an, die bis zu 13 Achsen gleichzeitig steuern können. Bevor wir uns mit den Details befassen, wollen wir zunächst erläutern, warum dieses Verfahren beim Mikrogewindeschneiden so effektiv ist.
Evolution von der Schweizer Uhrmacherkunst zur modernen Mikrofertigung
Die schweizerische Uhrmachertradition brachte eine Bearbeitungsmethode hervor, die auf höchste Präzision ausgelegt ist. Frühe Schweizer Drehmaschinen waren Handwerkzeuge zur Bearbeitung winziger Schrauben und Stifte. Moderne Versionen nutzen heute vollautomatische CNC-Steuerungen und ermöglichen so präzise Gewindeschneidgeschwindigkeiten und Toleranzen, die sich die ursprünglichen Handwerker nie hätten vorstellen können.
Wie die Führung von Buchsen eine Gewindegenauigkeit im Submikrometerbereich ermöglicht
Die Führungsbuchse ist die Geheimwaffe der Schweizer Präzisionsbearbeitung. Sie hält das Werkstück nur wenige Millimeter vom Schneidwerkzeug entfernt und verhindert so Durchbiegung und Vibrationen. Moderne Systeme nutzen heute Piezoaktoren und Luftlager, um eine Auflösung im Nanometerbereich zu erreichen – entscheidend beim Gewindeschneiden an Teilen, die kleiner als ein Reiskorn sind.
Mehrwerkzeugsysteme für simultane Gewindeschneidvorgänge
Einer der größten Vorteile ist die Möglichkeit, Bearbeitungsvorgänge gleichzeitig durchzuführen. Mehrere Werkzeuge können gleichzeitig Drehen , Fräsen und Bohren ausführen. Dieser Ansatz bietet entscheidende Vorteile:
- Zykluszeitreduzierungen von 40–60 % im Vergleich zu Einzeloperations-Setups
- Komplexe Gewindeprofile in einem einzigen Setup abgeschlossen
- Reduzierte Teilehandhabung minimiert das Kontaminationsrisiko
Vorteile des verschiebbaren Spindelstocks bei der Gewindeherstellung
Die gleitende Spindelstockbewegung führt das Stangenmaterial in kleinen, kontrollierten Schritten durch die Führungsbuchse. Dadurch ist während des Schneidens immer nur ein kurzer Materialabschnitt freigelegt. Sie erhalten eine gleichmäßige Unterstützung während des gesamten Gewindeschneidprozesses – unerlässlich für die Einhaltung enger Toleranzen bei schlanken, empfindlichen Teilen.
Schweizer Bearbeitung von Gewinde-Mikrokomponenten: Konstruktionstipps und Fallstricke
Die korrekte Konstruktion von Mikrogewinden erfordert die Beachtung einiger kritischer Faktoren. Bei Bauteilen, die kleiner als eine Bleistiftspitze sind, können selbst kleinste Nachlässigkeiten eine ganze Produktionsserie ruinieren. Wir betrachten die wichtigsten Parameter, häufige Fehler und Strategien, die erfolgreiche Projekte von kostspieligen Fehlschlägen unterscheiden.
Kritische Designparameter für den Erfolg von Mikrogewinden
Beginnen Sie mit einer Mindestgewindetiefe von etwa dem 0.6-Fachen des Nenndurchmessers. Vermeiden Sie scharfe Übergänge im Bereich des Gewindegrundes – diese führen zu Spannungskonzentrationen, die kleine Bauteile schwächen. Die Wärmeausdehnung beim Schneiden kann zu Maßabweichungen führen. Daher ist die Einhaltung einer Temperatur von ±0.5 °C in der Werkstatt für eine Genauigkeit im Submikrometerbereich unerlässlich.
Häufige Gewindefehler bei Bauteilen unter 0.5 mm Durchmesser
Bei Durchmessern unter 0.5 mm treten Gewindefehler deutlich häufiger auf. Zu den häufigsten Problemen zählen:
- Unzureichender Spanabtransport, der die Schneidzone verstopft
- Gratbildung entlang der Gewindespitzen
- Werkzeugdurchbiegung aufgrund zu hoher Vorschubgeschwindigkeiten
- Ungleichmäßige Steigung aufgrund von Spindeldrehzahlschwankungen
Hochtourige Spindeln in Kombination mit präzisen, niedrigen Vorschubgeschwindigkeiten helfen Ihnen, diese Herausforderungen zu meistern.
Einfluss der Materialwahl auf die Gewindequalität und die Werkzeugstandzeit
Die Auswahlkriterien für das Material haben direkten Einfluss auf die Oberflächengüte und die Standzeit der Werkzeuge. Aluminium erfordert extrem scharfe Werkzeuge, um ein Verschmieren der Gewindeflanken zu verhindern. Edelstahl verfestigt sich schnell, was den Verschleiß der Schneidkanten beschleunigt. Die Kornstruktur ist in diesem Bereich wichtig – feinere Körner erzeugen sauberere Gewinde.
Vermeidung von Durchbiegung und Vibrationen in schlanken Gewindeteilen
Bei einem Längen-Durchmesser-Verhältnis von über 10:1 besteht ein erhebliches Risiko der Bauteilverformung. Um eine stabile Abstützung zu gewährleisten, sollte die Führungsbuchse innerhalb von 1–2 mm der Schnittzone positioniert werden. Eine effektive Schwingungsdämpfung in diesem Bereich erfordert die Abstimmung von Spindeldrehzahl, Schnitttiefe und Werkstücksteifigkeit als einheitliches System – nicht als isolierte Variablen.
Wesentliche Gewindespezifikationen und Toleranzanforderungen
Für präzises Gewindeschneiden ist es unerlässlich, die genauen Spezifikationen Ihres Projekts zu kennen. Moderne Schweizer Maschinen erreichen Toleranzen von ±0.001 mm beim Flankendurchmesser – eine Präzision, die vor zehn Jahren noch nahezu unmöglich war. Oberflächenrauheiten zwischen Ra 0.2 und 0.4 Mikrometern sind heute für die meisten Anwendungen Standard.
Die Toleranznormen für Gewinde haben sich rasant weiterentwickelt. Die Internationale Organisation für Normung (ISO) erarbeitet kontinuierlich neue Spezifikationen für KI-integrierte Qualitätssicherungssysteme zur automatisierten Gewindeprüfung. Gleichzeitig stellt das Nationale Institut für Standards und Technologie (NIST) Kalibriermethoden bereit, die Submikrometer-Messungen für Gewindebauteile der nächsten Generation ermöglichen.
Bei der Definition von Spezifikationen für Mikrogewinde müssen mehrere kritische Parameter berücksichtigt werden:
- Teilkreisdurchmesser mit Toleranzen im einstelligen Mikrometerbereich.
- Die Anforderungen an das Gewindeprofil wurden durch eine vollständig digitale Dokumentation verifiziert.
- Die Echtzeit-Prozessfähigkeitsindizes (Cpk) lagen über 2.0.
- Gleichbleibende Oberflächenbeschaffenheit über die gesamte Produktionsserie hinweg
- Flankenwinkelgenauigkeit innerhalb von ±0.5 Grad für kritische Anwendungen
Maßgenauigkeit in diesem Bereich lässt keinen Raum für Spekulationen. Einige Anwendungen in der Medizin- und Luftfahrttechnik streben mittlerweile Präzision im Nanometerbereich an – ein Bereich, in dem selbst die Wärmeausdehnung durch Temperaturschwankungen in der Fertigung die Ergebnisse beeinflussen kann. Planen Sie Ihre Gewindeprofilanforderungen daher auf Basis ungünstigster Umgebungsbedingungen, nicht idealer.
Die Kontrolle des Flankendurchmessers ist nach wie vor der wichtigste Faktor für die Gewindequalität. Sie beeinflusst Passung, Funktion und Langzeitstabilität unmittelbar. Durch die Kombination enger Gewindetoleranzen mit einer robusten Prozessüberwachung schaffen Sie die Grundlage für gleichbleibend hohe Qualität – ein Thema, das wir im nachfolgenden Abschnitt zur Materialauswahl genauer beleuchten.
Materialüberlegungen für die Herstellung von Mikrogewinden
Die Materialwahl beeinflusst jeden Aspekt der Mikrogewindequalität – von der Oberflächengüte bis zur Maßgenauigkeit. Jedes Metall und jeder Polymer reagiert unterschiedlich auf die Schnittkräfte beim Schweizer Drehen. Kenntnisse über die Zerspanbarkeit des Materials helfen Ihnen, den Werkzeugverschleiß vorherzusagen, die richtigen Vorschubgeschwindigkeiten einzustellen und Gewinde herzustellen, die strenge Toleranzen erfüllen.
Optimale Materialien für Gewindehaltbarkeit und -präzision
Die Bearbeitung von Edelstahl ist nach wie vor die erste Wahl für Gewindebauteile im Mikrobereich. Sorten wie 303 und 316L bieten hervorragende Korrosionsbeständigkeit und Festigkeit. Diese Stähle erfordern scharfe Werkzeuge und eine optimale Kühlmittelzufuhr, um Kaltverfestigung am Gewindegrund zu vermeiden.
Titangewinde eignen sich für die Luft- und Raumfahrt sowie die Medizintechnik, wo Gewichtseinsparungen entscheidend sind. Ti-6Al-4V bietet ein bemerkenswertes Verhältnis von Festigkeit zu Gewicht. Aufgrund seiner geringen Wärmeleitfähigkeit entsteht jedoch schnell Wärme an der Schneidkante, was sorgfältige Anpassungen von Schnittgeschwindigkeit und Vorschub erfordert.
Aluminiumlegierungen (6061, 7075) und Messing ermöglichen kürzere Zykluszeiten für Steckverbinder in der Elektronik und Luft- und Raumfahrt. PEEK- und Delrin-Kunststoffe eignen sich für Anwendungen, die chemische Beständigkeit und elektrische Isolation erfordern.
Faktoren der Bearbeitbarkeit, die die Gewindebildung beeinflussen
Die Bearbeitbarkeit des Werkstoffs hängt von Härte, Duktilität und Spanbildungsverhalten ab. Diese Faktoren sollten Sie vor der Auswahl des Gewindeprofils bewerten:
- Spänekontrolle – zähflüssige Materialien wie Titan erzeugen lange, faserige Späne, die sich um Mikrowerkzeuge wickeln
- Kaltverfestigungstendenz – austenitische Edelstähle härten beim Zerspanen aus, was den Werkzeugverschleiß beschleunigt.
- Wärmeleitfähigkeit – geringe Wärmeleitfähigkeit konzentriert die Wärme am Gewindescheitel und an der Flanke
Biokompatible Werkstoffe für medizinische Gewindekomponenten
Biokompatible Werkstoffe wie Edelstahl 316L, Reintitan und PEEK sind für chirurgische Schrauben und Implantate unerlässlich. Diese Werkstoffe müssen den Normen ASTM F138 und ISO 5832 entsprechen, um einen sicheren Gewebekontakt zu gewährleisten.
Auswirkungen der Wärmebehandlung auf die Gewindefestigkeit
Die Spezifikationen der Wärmebehandlung beeinflussen die Dimensionsstabilität von Gewinden direkt. Titanaluminide und biologisch abbaubare Magnesiumlegierungen erfordern Schnitttemperaturen unterhalb kritischer Schwellenwerte, um die Kornstruktur zu erhalten. Gewinde sollten nach Möglichkeit immer vor der Aushärtung bearbeitet werden – dies schützt sowohl die Geometrie als auch die Oberflächenbeschaffenheit.
Werkzeugauswahl und Geometrie für Gewindebearbeitungen
Die Wahl des richtigen Werkzeugs zum Mikrogewindeschneiden ist entscheidend für die Qualität Ihrer Bauteile. Die Geometrie des gewählten Gewindeschneidwerkzeugs beeinflusst direkt die Oberflächengüte, die Maßgenauigkeit und die Produktionsgeschwindigkeit. Lassen Sie uns die wichtigsten Entscheidungen betrachten, die Sie vor dem Schneiden Ihres ersten Gewindes treffen müssen.
Gewindefräser im Vergleich zu Einpunkt-Gewindeschneidwerkzeugen
Die Gewindefrästechnologie erzeugt ein komplettes Gewindeprofil in einem einzigen spiralförmigen Arbeitsgang. Dieses Verfahren reduziert die Zykluszeiten im Vergleich zu Einpunktwerkzeugen bei der Serienfertigung um 30–50 %. Gewindefräser sind besonders geeignet, wenn zwischen verschiedenen Gewindegrößen gewechselt werden muss – ein Werkzeug kann mehrere Steigungen bearbeiten. Einpunktwerkzeuge sind nach wie vor die beste Wahl für extrem enge Toleranzen bei sehr kleinen Durchmessern, wo die Interpolationsgenauigkeit zum limitierenden Faktor wird.
Anwendungen von Hartmetall- und diamantbeschichteten Werkzeugen
Moderne Hartmetall-Schneidwerkzeuge mit nanostrukturierten Substraten behalten ihre Schneidkanten auch bei Temperaturen über 1,000 °C. Dies ermöglicht die Trockenbearbeitung von Superlegierungen und eliminiert somit das Risiko von Kühlmittelverunreinigungen in der Medizintechnik. Bei Werkstoffen mit einer Härte über 70 HRC verlängern Diamantbeschichtungen die Werkzeugstandzeit um bis zu das Zehnfache im Vergleich zu unbeschichteten Werkzeugen. Selbstheilende Beschichtungsstrukturen können sogar Mikrorisse während des Schneidprozesses reparieren und so eine gleichbleibende Gewindegeometrie während der gesamten Produktionsreihe gewährleisten.
Werkzeugverschleißüberwachung in der Serienfertigung
Eine zuverlässige Werkzeugverschleißanalyse ist unerlässlich bei der Fertigung von Tausenden von Gewindemikrobauteilen. Aktuelle Überwachungssysteme nutzen:
- Akustische Emissionssensoren, die Härteänderungen in Echtzeit erfassen
- Schwingungsanalyse-Algorithmen, die Ausfälle Wochen vor ihrem Auftreten vorhersagen
- Intelligente Materialerkennungssysteme, die die Schnittparameter automatisch anpassen
Diese Technologien verhindern vorzeitigen Verschleiß Ihrer Hartmetall-Schneidwerkzeuge und Diamantbeschichtungen, indem sie auf veränderte Bedingungen an der Schneidkante reagieren. Die Kombination aus korrekter Werkzeugverschleißanalyse und den richtigen Programmierstrategien – die im nächsten Abschnitt erläutert werden – bietet Ihnen ein umfassendes System für gleichmäßige, hochwertige Mikrogewinde.
Programmierstrategien für komplexe Thread-Profile
Das präzise Gewindeschneiden an einem Mikrobauteil beginnt lange bevor das Werkzeug das Werkstück berührt. Moderne CNC-Programmiertechniken erfordern Genauigkeit im Nanometerbereich – insbesondere bei komplexen Profilen an Teilen, die kleiner als eine Bleistiftspitze sind. Ihre Programmierstrategie kann über Erfolg oder Misserfolg des gesamten Auftrags entscheiden.
Moderne CAM-Softwarelösungen wie Mastercam und Esprit ermöglichen die Simulation des Werkzeugverhaltens mit höchster Präzision. Diese Plattformen prognostizieren Wärmeausdehnung, Materialspannung und Durchbiegung, noch bevor der erste Span abgetragen wird. Die in diese Systeme integrierten Algorithmen für maschinelles Lernen analysieren Tausende von Produktionsvariablen aus der Vergangenheit. Sie optimieren die Schnittparameter weit über die Möglichkeiten manueller Anpassungen hinaus und reduzieren die Rüstzeiten um bis zu 70 %.
Effektive Werkzeugwegstrategien sind unerlässlich, um die Maßgenauigkeit bei unterschiedlichen Gewindegeometrien zu gewährleisten. Beachten Sie folgende wichtige Programmierprioritäten:
- Nutzen Sie die synchronisierte Spindelrotation zur Z-Achsenbewegung für präzises Mehrganggewindeschneiden mit genauer Winkelindexierung.
- Programm zur kontinuierlichen Anpassung der Vorschubgeschwindigkeit für Gewinde mit variabler Steigung, um eine konstante Spanbelastung zu gewährleisten.
- Führen Sie vollständige Simulationszyklen durch, um Kollisionen zu erkennen und die Thread-Profiloptimierung vor der Produktion zu überprüfen.
- Nutzen Sie die KI-gestützte Analyse historischer Daten, um die Qualität der Erstteile zu verbessern und die Ausschussquoten zu senken.
Das Gewindeschneiden mit mehreren Gewindegängen stellt eine besondere Herausforderung dar. Jeder Gewindegang muss in exakten Winkelabständen positioniert werden, während Spindel und Linearachse perfekt synchronisiert bleiben. Selbst geringfügige Abweichungen von Bruchteilen eines Grades summieren sich über die Gewindelänge und führen zu Ausschuss.
Die Optimierung des Gewindeprofils durch intelligente Programmierung schafft die Grundlage für die Qualitätskontrollmethoden, die wir im Folgenden untersuchen werden – denn was man nicht korrekt programmieren kann, kann man auch nicht auf Konformität prüfen.
Qualitätskontrollmethoden für Gewindemikrobauteile
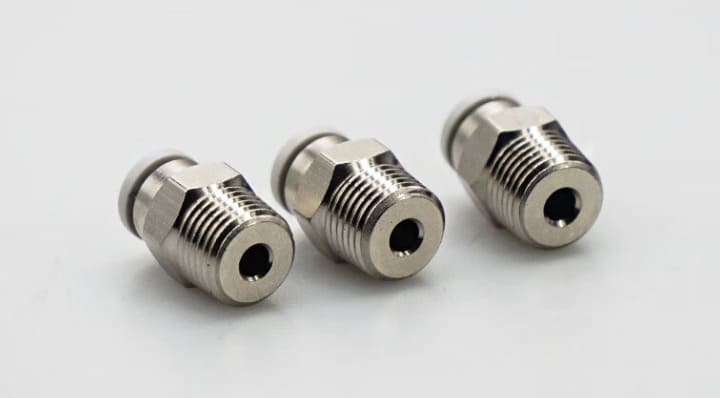
Die Herstellung eines perfekten Mikrogewindes ist wertlos, wenn es nicht überprüft werden kann. Zuverlässige Gewindeprüfverfahren sind unerlässlich, um Fehler frühzeitig zu erkennen – bevor sie zu kostspieligem Ausschuss oder Ausfällen im Feld führen. Moderne Schweizer Fertigungsbetriebe verfolgen einen mehrstufigen Qualitätsansatz, der Echtzeitüberwachung mit Nachbearbeitungsprüfung kombiniert.
In-Prozess-Gewindemesstechnologien
In Schweizer Drehmaschinen integrierte Lasermikrometer ermöglichen die prozessbegleitende Messung von Gewindedurchmessern mit Submikrometergenauigkeit. Die Sensoren erfassen die Daten während der Bearbeitung – das Werkstück muss nicht entnommen werden. Die Messwerte werden direkt an die Maschinensteuerung übertragen, die Werkzeugverschleiß und thermische Drift automatisch kompensiert. Dieses geschlossene Regelsystem gewährleistet die Einhaltung der Gewindespezifikationen über die gesamte Produktionsserie hinweg.
Statistische Prozesskontrolle für Thread-Konsistenz
Die statistische Prozesskontrolle hat sich weit über die Stichprobenprüfung hinaus entwickelt. Automatisierte Messsysteme prüfen heute 100 % der Gewindeteile und erstellen umfassende Qualitätsdatenbanken in Echtzeit. So lassen sich Trends wie allmählicher Werkzeugverschleiß oder Spindeltemperaturschwankungen lange vor dem Überschreiten der Toleranzgrenzen erkennen. Wichtige Kennzahlen zur Überwachung sind:
- Variation des Teilkreisdurchmessers im Laufe der Zeit
- Gleichmäßigkeit der Gewindetiefe über verschiedene Chargen hinweg
- Cpk-Werte für kritische Gewindedimensionen
- Werkzeugverschleiß-Fortschrittskurven
Berührungslose Prüfsysteme für empfindliche Gewinde
Gewinde an Werkstücken mit einem Durchmesser unter 0.5 mm sind für taktile Messtaster zu empfindlich. Berührungslose Messsysteme – mit Laser- oder Weißlichtsensoren – scannen Gewindemerkmale ohne Beschädigungsrisiko. Diese Systeme erkennen Oberflächenrauheit, Grate und Formfehler während der Bearbeitung.
Gewindeprofilanalyse mittels Weißlichtinterferometrie
Die Weißlichtinterferometrie ermöglicht eine nanometergenaue Analyse des Gewindeprofils. Sie erfasst die vollständige dreidimensionale Oberflächengeometrie einer Gewindeflanke und deckt so Unregelmäßigkeiten auf, die für optische Vergleichsgeräte unsichtbar sind. Für besonders anspruchsvolle Anwendungen – wie beispielsweise medizinische Knochenschrauben – kombinieren Ingenieure die Interferometriedaten mit Rasterelektronenmikroskopie zur vollständigen Verifizierung.
Fortschrittliche Gewindeschneidtechniken in Schweizer CNC-Maschinen
Schweizer CNC-Maschinen bieten eine Reihe fortschrittlicher Gewindeschneidverfahren, die die Grenzen des Machbaren in der Mikrofertigung erweitern. Diese Techniken gehen weit über das Standard-Einpunktgewindeschneiden hinaus – sie ermöglichen komplexe Geometrien, kürzere Zykluszeiten und Spezialprofile für anspruchsvolle Branchen wie Medizintechnik und Luft- und Raumfahrt.
Hochgeschwindigkeits-Gewindewirbeln für Knochenschrauben
Die Gewindewirbeltechnologie nutzt einen ringförmigen Schneidkopf, der sich mit bis zu 120,000 Umdrehungen pro Minute um das Werkstück dreht. Dieses Verfahren gilt als Goldstandard in der Knochenschraubenherstellung. Es erzeugt Oberflächen von höchster Qualität, die die Osseointegration fördern – den Prozess, bei dem sich Knochengewebe direkt mit dem Implantat verbindet.
Zu den wichtigsten Vorteilen des Fadenwirbelns gehören:
- Reduzierte Schnittkräfte bei schlanken Werkstücken
- Hervorragende Spanabfuhr bei tiefen Gewindeschnitten
- Thread-Vervollständigung in einem Durchgang für schnellere Produktion
- Gratfreie Oberflächen sind für implantierbare Geräte von entscheidender Bedeutung.
Mehrfaden-Produktionsmethoden
Die Mehrfachgewindefertigung basiert auf der synchronisierten Mehrachsensteuerung, um zwei bis vier Gewindegänge in einem Arbeitsgang zu erzeugen. Dieses Verfahren verkürzt die Montagezeit bei Medizingeräten und Präzisionsinstrumenten. Eine präzise Spindelsynchronisation und Werkzeugpositionierung sind erforderlich, um eine gleichbleibende Steigungsgenauigkeit über alle Gewindegänge hinweg zu gewährleisten.
Fertigungsstrategien für Gewinde mit variabler Steigung
Die Herstellung von Gewinden mit variabler Steigung für selbstsichernde Verbindungselemente erfordert eine kontinuierliche Anpassung der Vorschubgeschwindigkeit während des gesamten Bearbeitungsprozesses. Ihr CNC-Programm muss sich in Echtzeit anpassen, um optimale Schnittbedingungen zu gewährleisten, während sich die Gewindegeometrie entlang der Werkstücklänge ändert.
Diese fortschrittlichen Gewindeschneidverfahren – kombiniert mit Hybridansätzen wie der Mikro-EDM-Integration für Kühlkanäle in Treibstoffkomponenten für die Luft- und Raumfahrt – eliminieren Nachbearbeitungsschritte und senken die Gesamtproduktionskosten. Die Beherrschung dieser Techniken verschafft Ihnen einen klaren Wettbewerbsvorteil in der Fertigung hochpräziser Mikro-Gewindebauteile.
Häufige Herausforderungen und Lösungen in der Fertigung
Bei der Verarbeitung von Mikrobauteilen mit Gewinde stehen Sie vor besonderen Herausforderungen im Bereich der Gewindetechnik, die selbst sorgfältig geplante Produktionsläufe zum Scheitern bringen können. Das Verständnis dieser Probleme – und die Kenntnis ihrer Lösungsansätze – ist der Schlüssel zu gleichbleibend hoher Qualität.
Die Späneabfuhr ist bei Bohrungen unter 0.5 mm Durchmesser von größter Bedeutung. Das Tiefbohren in Kombination mit Hochdruck-Kühlmittelzufuhr ist eine bewährte Fertigungslösung, die Spanverschweißungen und Werkzeugbruch verhindert. Um die Späne aus diesen winzigen Strukturen zu entfernen, sollten Sie einen Kühlmitteldruck von über 1,000 PSI anstreben.
Die Kaltverfestigung von Edelstahl und Titan stellt ein weiteres ernstzunehmendes Problem dar. Effektive Fehlervermeidung beginnt mit gleichbleibenden Schnittgeschwindigkeiten und dem regelmäßigen Austausch scharfer Werkzeuge – nicht erst, wenn diese versagen. Ein stumpfes Werkzeug erzeugt übermäßige Hitze, die die Verfestigung beschleunigt und die Gewindequalität beeinträchtigt.
Hier sind die wichtigsten Bereiche, in denen eine Prozessoptimierung einen messbaren Unterschied macht:
- Thermische Verformungskontrolle – Verwendung eines temperaturgeregelten Kühlmittels mit einer Temperatur von ±0.5 °C während jedes Bearbeitungszyklus zum Schutz langer, schlanker Teile
- Entgratung an Gewindeaustrittsstellen – Einsatz spezieller Mikroentgratungswerkzeuge oder Ultraschallreinigung für Bauteile unter 1 mm
- Durchbiegungsreduzierung – Zwischenauflagen für Teile mit einem Längen-Durchmesser-Verhältnis von mehr als 10:1 verwenden oder Schnittkräfte durch optimierte Werkzeuggeometrie reduzieren.
Eine erfolgreiche Fehlersuche in der Produktion erfordert ein systematisches Vorgehen. Erfassen Sie jede Variable – Werkzeugverschleiß, Kühlmitteltemperatur, Spindeldrehzahl – und isolieren Sie Änderungen einzeln. Diese strukturierte Methode hilft Ihnen, die eigentlichen Ursachen zu ermitteln, anstatt Symptome über mehrere Variablen hinweg zu verfolgen.
Die Beherrschung dieser Fertigungslösungen bereitet Sie darauf vor, die anspruchsvollen Spezifikationen der im nächsten Abschnitt behandelten Anwendungen in den Bereichen Medizin, Luft- und Raumfahrt sowie Elektronik zu erfüllen.
Branchenanwendungen und Fallstudien
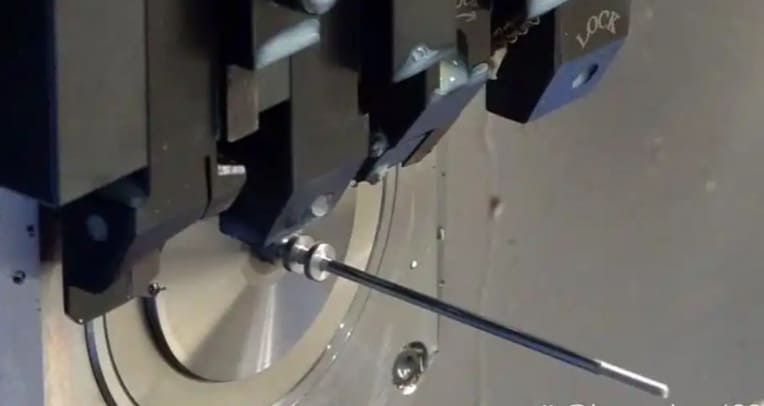
Schweizer Präzisionsgefertigte Mikrokomponenten mit Gewinde werden in einer Vielzahl kritischer Branchen eingesetzt. Jede Branche stellt spezifische Anforderungen, die an strenge Industriestandards gebunden sind. Wir untersuchen, wie vier Schlüsselbereiche mithilfe von Präzisionsgewinden die Grenzen des modernen Ingenieurwesens erweitern.
Anforderungen und Normen für Gewinde bei Medizinprodukten
Gewinde von Medizinprodukten müssen strengen FDA-Vorschriften und der ISO-13485-Zertifizierung entsprechen. Knochenschrauben, Wirbelsäulenimplantate und Katheteranschlüsse erfordern biokompatible Oberflächenbehandlungen, die häufig mittels atmosphärischer Plasmaverfahren während der Bearbeitung aufgebracht werden. Diese Komponenten benötigen einwandfreie Gewindeprofile, um eine sichere und zuverlässige Funktion im menschlichen Körper zu gewährleisten.
Herstellung von Verbindungselementen für die Luft- und Raumfahrt im Mikromaßstab
Befestigungselemente für Kraftstoffeinspritzdüsen und Sensorgehäuse in der Luft- und Raumfahrt erfordern Toleranzen von ±0.0005 mm. Bei dieser Genauigkeit kann selbst eine geringfügige Abweichung die Zuverlässigkeit des Flugzeugsystems beeinträchtigen. Hersteller mit AS9100-Zertifizierung – wie beispielsweise Shamrock Precision – fertigen diese Teile mit gleichbleibender Präzision auch bei hohen Stückzahlen.
Spezifikationen für das Gewinde elektronischer Steckverbinder
Der Trend zur Miniaturisierung von Geräten hat die Nachfrage nach elektronischen Steckverbindern mit Gewinden unter 0.5 mm Durchmesser erhöht. Smartphones, Wearables und medizinische Sensoren verwenden diese winzigen Gewindestifte. Präzise Gewindesteigungen und gratfreie Oberflächen sind unerlässlich für einen einwandfreien elektrischen Kontakt und die Signalqualität.
Anwendungen für Präzisionsgewinde in der optischen Industrie
Optische Komponenten wie Gewinde für Objektivanschlüsse und Feinjustierungsmechanismen erfordern eine Oberflächenrauheit von unter 0.1 Mikrometern. Diese Gewinde ermöglichen eine präzise Ausrichtung in Mikroskopen, Lasersystemen und Kamerasystemen. Zu den wichtigsten Anforderungen gehören:
- Extrem glatte Gewindeflanken verhindern Lichtstreuung
- Konzentrische Gewindeprofile für präzise Drehjustierung
- Kontaminationsfreie Bearbeitung zum Schutz empfindlicher optischer Oberflächen
In allen vier Sektoren ist die Einhaltung der entsprechenden Branchenstandards unerlässlich. Ihre Gewindekonstruktionsentscheidungen – vom Material bis zur Toleranz – müssen den spezifischen regulatorischen und Leistungsanforderungen jeder Anwendung entsprechen.
Fazit
Die Weiterentwicklungen der Schweizer Bearbeitungstechnologie verändern die Fertigung von Gewindebauteilen in der Medizin-, Luft- und Raumfahrt- sowie Elektronikindustrie. KI-gestützte Systeme analysieren Dutzende von Produktionsvariablen gleichzeitig und passen Vorschubgeschwindigkeiten, Spindeldrehzahlen und Werkzeugwege in Echtzeit an. Diese hohe Technologieintegration ermöglicht engere Toleranzen und weniger Ausschuss bei jeder Produktionscharge.
Die Bemühungen zur Qualitätsverbesserung zielen auf eine 100%ige In-Prozess-Prüfung mittels berührungsloser Messsysteme und fortschrittlicher statistischer Kontrollen ab. Neue Technologien wie Quantensensoren versprechen Messungen im atomaren Maßstab, während die Hybridfertigung – eine Kombination aus additiven und subtraktiven Verfahren – neue Gestaltungsmöglichkeiten für komplexe Gewindegeometrien eröffnet. Wenn Sie Ihr nächstes Projekt für Gewindemikrobauteile planen, verschafft Ihnen die Kenntnis dieser Werkzeuge und Techniken einen klaren Wettbewerbsvorteil in der Präzisionsfertigung.



