
Wenn dünne, längliche Bauteile mit höchster Präzision gefertigt werden müssen, stoßen herkömmliche CNC-Drehmaschinen oft an ihre Grenzen. Das Werkstück verbiegt sich, vibriert und weicht von den Spezifikationen ab – insbesondere bei zunehmendem Längen-Durchmesser-Verhältnis. Die Schweizer CNC-Bearbeitung löst dieses Problem an der Wurzel, indem sie das Stangenmaterial direkt neben dem Schneidwerkzeug stützt und so für Stabilität und Steifigkeit während des gesamten Bearbeitungsprozesses sorgt.
Diese Technologie, die im 1800. Jahrhundert in Schweizer Uhrmacherwerkstätten entstand, wurde für die Bearbeitung winziger, empfindlicher Wellen und Zahnräder entwickelt. Heute ist sie zu einer CNC-gesteuerten Hochleistungsmaschine geworden, die in der Medizin-, Luft- und Raumfahrt-, Verteidigungs- und Photonikindustrie eingesetzt wird. Die Fertigung langer Bauteile erfordert Toleranzen von nur ±0.0001 mm – und Schweizer Drehmaschinen erreichen diese Präzision über mehrere Zentimeter Länge mühelos.
Das Geheimnis liegt im verschiebbaren Spindelstock und dem Führungsbuchsensystem. Die Führungsbuchse klemmt den Werkstückträger nur wenige Millimeter von der Stelle entfernt, an der das Werkzeug das Material berührt. Diese Konstruktion verhindert Durchbiegungen, reduziert Vibrationen und erzeugt Oberflächen, die so sauber sind, dass in vielen Fällen auf ein Nachpolieren verzichtet werden kann. Für Ingenieure und Konstrukteure, die an schlanken Stiften, Verbindungskörpern oder Knochenschrauben arbeiten, ist dies ein echter Durchbruch.
Den Schweizer Drehprozess und seine einzigartigen Vorteile verstehen
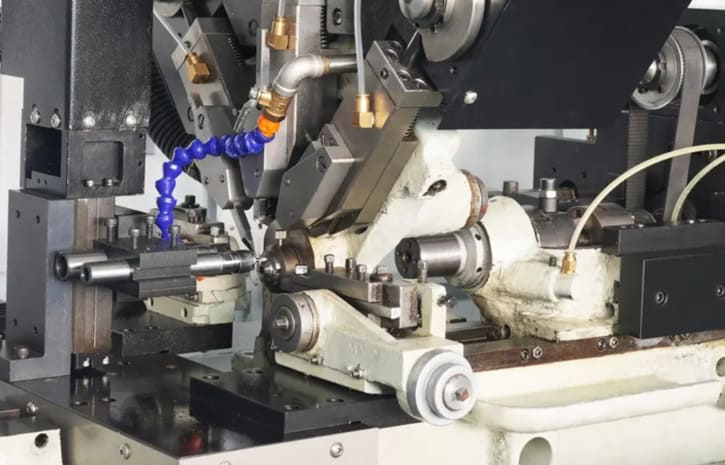
Eine Langdrehmaschine funktioniert auf eine Weise, die zunächst kontraintuitiv erscheinen mag. Anstatt das Werkstück zu fixieren und das Werkzeug zu bewegen, führt die Maschine das Stangenmaterial direkt durch eine Präzisionsführung zu den Schneidwerkzeugen. Diese einfache Umkehrung revolutioniert die Herstellung langer, schlanker Teile.
Das Gleitspindelstock- und Führungsbuchsensystem
Das Herzstück jeder Schweizer Maschine bildet die verschiebbare Spindelstocktechnologie in Kombination mit einer feststehenden Führungsbuchse. Der Spindelstock greift den Werkstückträger und schiebt ihn vorwärts – so wird frisches Material durch die Buchse nur wenige Millimeter vom Schneidwerkzeug entfernt zugeführt. Diese Führungsbuchse stützt das Werkstück direkt im Schnittbereich und verhindert so ein Durchbiegen von vornherein.
Die Werkzeuge bleiben während des Vorschubs und der Drehung des Werkstücks fixiert. Dadurch beträgt die ungestützte Materiallänge unabhängig von der Länge des fertigen Teils nie mehr als wenige Millimeter.
Wie sich Schweizer Drehmaschinen von herkömmlichen CNC-Drehmaschinen unterscheiden
Ein Vergleich der CNC-Drehtechnik offenbart einen grundlegenden Konstruktionsunterschied zwischen diesen beiden Plattformen:
- Bei herkömmlichen Drehmaschinen wird der Werkstückstab im Spannfutter eingespannt und das Werkstück nach außen verlängert – wodurch sich mit jedem Zoll Länge der Überstand und das Vibrationsrisiko erhöhen.
- Schweizer Maschinen gewährleisten eine konstante Unterstützung an der Schneidestelle und halten die Bedingungen unabhängig von der Teilelänge stabil.
- Moderne Schweizer Drehmaschinen bieten 12 oder mehr Achsen und kombinieren Drehen, Fräsen, Bohren und Gewindeschneiden in einem einzigen Arbeitsgang.
Dieser Unterschied bedeutet, dass Schweizer Drehmaschinen engere Toleranzen bei Teilen mit hohem Längen-Durchmesser-Verhältnis einhalten können – eine Aufgabe, die herkömmliche Drehmaschinen an ihre Grenzen bringt.
Ursprünge der Uhrmacherei und ihre Entwicklung zur modernen Fertigung
Die Schweizer Präzisionsfertigung hat ihre Wurzeln in der Schweizer Uhrenindustrie des späten 1800. Jahrhunderts. Frühe Maschinen nutzten mechanische Nocken zur Herstellung winziger Uhrenschrauben und -stifte. Die heutigen CNC-gesteuerten Maschinen übertragen diese Präzisionsgene auf die Luft- und Raumfahrt, die Medizintechnik und die Verteidigungsindustrie – und fertigen komplexe Teile in einem einzigen Arbeitsgang.
Die zentrale Herausforderung bei der Bearbeitung langer, schlanker Bauteile
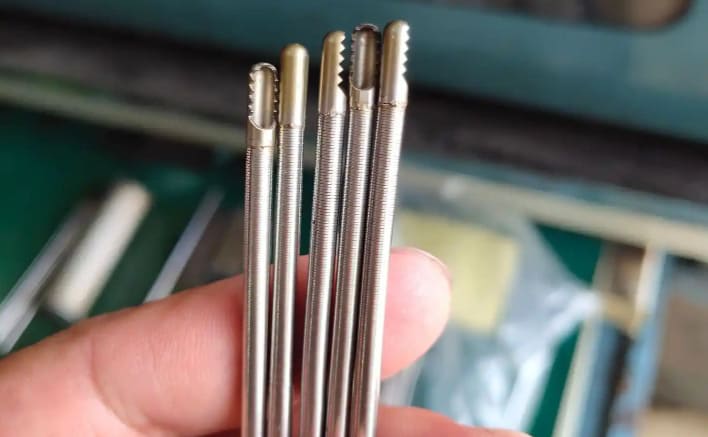
Bei der Bearbeitung von Werkstücken mit hohem Längen-Durchmesser-Verhältnis treten Probleme auf, die sich mit jedem Zentimeter ungestützten Materials verschärfen. Die Schnittkräfte drücken das Werkstück vom Werkzeug weg – und je weiter das Werkstück aus dem Spannfutter herausragt, desto größer wird das Problem. Das Verständnis dieser Herausforderungen verdeutlicht, warum spezialisierte Lösungen so wichtig sind.
Durchbiegungs- und Vibrationsprobleme bei der traditionellen Bearbeitung
Die Bearbeitungsdurchbiegung ist das größte Problem beim Drehen langer, dünner Werkstücke auf einer konventionellen Drehmaschine. Je weiter das Stangenmaterial vom Spannfutter absteht, desto mehr wirkt der ungestützte Abschnitt wie ein Hebel. Die Schnittkräfte biegen das Werkstück vom Werkzeug weg, was zu konischen Durchmessern und Maßabweichungen führt, die sich über die Länge des Werkstücks verstärken.
Ohne adäquate Schwingungsdämpfung beginnt das Werkstück unter dem Schnittdruck zu oszillieren. Dadurch entsteht eine Rückkopplungsschleife: Das Werkzeug gräbt sich ein, das Werkstück schnellt zurück, und der Zyklus wiederholt sich. Die Folge sind ungleichmäßiger Materialabtrag und Werkstücke, die die Spezifikationen nicht erfüllen.
Ratterprobleme und Unregelmäßigkeiten in der Oberflächenbeschaffenheit
Das Rattern hinterlässt sichtbare Spuren auf der Oberfläche, die kein Ingenieur sehen möchte. Diese harmonischen Schwingungen erzeugen:
- Wellenförmige oder geriffelte Oberflächenmuster, die ein Nachschleifen erfordern
- Unvorhersehbarer Werkzeugverschleiß, der die Standzeit der Einsätze verkürzt
- Geräuschpegel, die darauf hinweisen, dass der Prozess außer Kontrolle geraten ist
Die Beseitigung von Rattern zwingt Bediener oft dazu, Vorschubgeschwindigkeiten und Spindeldrehzahlen zu reduzieren. Dieser konservative Ansatz verlängert die Zykluszeiten und erhöht die Stückkosten – ein ernstzunehmendes Problem in der Fertigung.
Toleranzdrift über größere Längen
Mit zunehmendem Werkzeugverschleiß und sich änderndem Überstand wird die Maßhaltigkeit nahezu unmöglich zu gewährleisten. Die Toleranzabweichung verschlimmert sich entlang der Werkstücklänge, was die Einhaltung der in der Medizintechnik, der Luft- und Raumfahrt sowie der Verteidigung geforderten Toleranzen von ±0.0001 Zoll besonders schwierig macht. Mehrere Aufspannungen und Lünetten können zwar Abhilfe schaffen, kosten jedoch Zeit und bergen eigene Ausrichtungsrisiken.
Warum die Schweizer Drehautomatisierung ideal für lange, schlanke Teile ist
Das Geheimnis liegt in der präzisen Werkstückführung der Schweizer Maschinen direkt an der Schnittzone. Eine Führungsbuchse fixiert das Werkstück nur wenige Millimeter von der Werkzeugansatzstelle entfernt. Diese optimale Abstützung verhindert das natürliche Verbiegen dünner, länglicher Teile unter Schnittkräften. Das Ergebnis sind stabile, vibrationsfreie Schnitte – selbst bei Bauteilen mit extremen Längen-Durchmesser-Verhältnissen.
Der verschiebbare Spindelstock führt den Werkstückträger in einer kontrollierten, linearen Bewegung durch die Führungsbuchse. Dadurch bleiben die Schnittbedingungen vom ersten bis zum letzten Zentimeter des Werkstücks konstant. Für die Präzisionswellenfertigung bedeutet dies geringen Rundlauf, zuverlässige Geradheit und wiederholgenaue Abmessungen bei jedem einzelnen Teil einer Produktionsserie.
Die Vorteile des Schweizer Drehens werden besonders deutlich, wenn man die Ergebnisse bei Bauteilen wie Antriebsstiften, Knochenschrauben, Ventilschäften und Steckergehäusen vergleicht. Diese Komponenten erfordern:
- Extrem hohe Längen-Durchmesser-Verhältnisse – oft 10:1 oder größer
- Miniaturmerkmale und feine Details entlang der gesamten Länge des Teils
- Mehrere Arbeitsgänge in einem einzigen Zyklus ohne erneute Vorrichtungsanpassung abgeschlossen
- Enge Spezifikationen hinsichtlich Rundlaufgenauigkeit und Oberflächengüte schließen eine Nachbearbeitung aus.
Die Bearbeitung schlanker Teile auf konventionellen Drehmaschinen erfordert Kompromisse – geringere Vorschübe, zusätzliche Stützvorrichtungen oder eingeschränkte Toleranzen. Langdrehautomaten eliminieren diese Kompromisse konstruktionsbedingt. Sie führen Drehen, Fräsen, Bohren und Gewindeschneiden in einer Aufspannung durch, wodurch Zykluszeiten verkürzt und Fehlerquellen minimiert werden.
Richconn Die Präzision der Schweizer Drehtechnik ermöglicht den Einsatz dieser Technologie sowohl in der Prototypen- als auch in der Serienfertigung. Ob Sie 50 oder 50,000 Teile benötigen – das Verfahren liefert gleichbleibende Qualität mit minimalen Abweichungen. Diese Zuverlässigkeit macht die Schweizer Drehtechnik zur ersten Wahl für Ingenieure, die lange, schlanke Bauteile für Anwendungen in der Medizintechnik, Luft- und Raumfahrt sowie Elektronik entwickeln.
Erzielung extrem enger Toleranzen und erstklassiger Oberflächengüten
Die Schweizer Bearbeitung bietet eine Präzision, die nur wenige andere Verfahren erreichen – insbesondere bei langen, schlanken Werkstücken. Die Führungsbuchse und der verschiebbare Spindelstock arbeiten zusammen, um mikroskopisch enge Toleranzen über die gesamte Werkstücklänge einzuhalten. Dieses starre Stützsystem minimiert thermische Drift und Vibrationen und garantiert so, dass jedes einzelne Werkstück den Spezifikationen entspricht.
Einhaltung von Toleranzen bis zu ±0.0001 Zoll
Schweizer Drehmaschinen erreichen routinemäßig Toleranzen von ±0.0001 Zoll (±2.5 Mikrometer). Die thermische Stabilität der Schnittzone spielt dabei eine entscheidende Rolle. Da das Material direkt am Werkzeugkontaktpunkt durch die Führungsbuchse geführt wird, bleibt die Wärmeentwicklung minimal und vorhersehbar. Viele Fertigungsbetriebe gewährleisten über Serien von Tausenden von Teilen hinweg eine Wiederholgenauigkeit von ±0.0002 Zoll – eine Präzision, die herkömmliche CNC-Drehmaschinen bei großen Längen-Durchmesser-Verhältnissen nur schwer erreichen.
Gleichbleibende Konzentrizität und Geradheit über die gesamte Länge
Die Rundlaufgenauigkeit ist für Bauteile wie Knochenschrauben, zahnärztliche Instrumente und arthroskopische Werkzeuge unerlässlich. Diese Teile müssen perfekt aneinanderpassen, ohne dass sich Fehler summieren. Die Schweizer Bearbeitungstechnologie ist hier besonders effektiv, da der verschiebbare Spindelstock ein Verlaufen des Werkstücks verhindert. Die exakte Position wird über mehrere Zentimeter Länge beibehalten, wodurch die Geradheit innerhalb der Spezifikationen gewährleistet wird. Sie erhalten eine zuverlässige Rundlaufgenauigkeit ohne die zusätzliche Komplexität sekundärer Ausrichtungsschritte.
Reduzierter Bedarf an Nachbearbeitungsverfahren
Der gleichmäßige, vibrationskontrollierte Schneidvorgang erzeugt direkt nach der Bearbeitung eine außergewöhnliche Oberflächengüte. In vielen Fällen kann auf das spitzenlose Schleifen oder Polieren komplett verzichtet werden. Diese Reduzierung der Nachbearbeitungsschritte spart erheblich Zeit und Kosten – insbesondere bei langen Produktionsläufen. Zu den wichtigsten Vorteilen zählen:
- Oberflächenveredelungen, die sich direkt ab Werk für medizinische Implantate und optische Hardware eignen
- Glattere Oberflächen, die die Reibung in Fluid- und Lageranwendungen reduzieren
- Weniger Fertigungsschritte verkürzen die Lieferzeiten und senken die Stückkosten.
Diese Kombination aus Oberflächengüte und Maßgenauigkeit zeichnet die Schweizer Bearbeitung als ideales Verfahren für Präzisionsbauteile in den Bereichen Medizin, Luft- und Raumfahrt sowie Photonik aus.
Mehrfachbetriebsfähigkeit und Produktionseffizienz
Moderne Schweizer Drehautomaten vereinen eine beeindruckende Leistungsfähigkeit auf einer einzigen Plattform. Ausgestattet mit Haupt- und Gegenspindel, angetriebenen Werkzeugen und mehreren Werkzeughaltern, führen diese Maschinen parallele Bearbeitungen an verschiedenen Werkstückmerkmalen gleichzeitig durch. Sie können schruppen, schlichten, bohren, fräsen, Gewinde schneiden und rändeln – alles in einer Aufspannung, ohne das Werkstück an eine andere Station transportieren zu müssen.
Dieses simultane Verfahren ermöglicht eine signifikante Reduzierung der Zykluszeit. Während die Hauptspindel den nächsten Rohling bearbeitet, übernimmt die Gegenspindel die Nachbearbeitung des vorherigen Werkstücks – Querbohrungen, Flächen, Nuten und Nebenbearbeitungen. Das Ergebnis sind kurze, präzise Zyklen selbst bei komplexen Geometrien, für die früher separate Dreh- und Fräseinrichtungen erforderlich waren.
Schweizer Bearbeitungsmaschinen mit 12 oder mehr Achsen ermöglichen die echte Mehrachsenbearbeitung. Teile, für die zuvor zwei oder drei Maschinen benötigt wurden, werden nun in einer einzigen Maschine komplett bearbeitet. Dadurch entfällt das Umsetzen zwischen den Arbeitsgängen und engere Gesamttoleranzen werden gewährleistet – ein entscheidender Vorteil, den wir im vorherigen Abschnitt zur Erzielung höchster Genauigkeit erläutert haben.
In Kombination mit Stangenzuführungen und Prozessüberwachung eignen sich Schweizer Drehautomaten hervorragend für die mannlose Fertigung. Sie können unbeaufsichtigte Schichten durchführen, um Pufferbestände aufzubauen oder Eilaufträge abzuwickeln. Zu den wichtigsten Merkmalen, die dies ermöglichen, gehören:
- Automatisierte Werkzeugstandzeitverwaltung, die verschlissene Einsätze austauscht, bevor es zu einer Verformung kommt
- Maschineninterne Messtechnik, die Dimensionsänderungen erfasst, bevor Ausschuss entsteht
- Automatisierte Messung kritischer Merkmale für konsistente Qualitätskontrollen
- Eine umfassende Dokumentation des ersten Artikels zur Überprüfung der Prozessstabilität
Unternehmen mögen Richconn Diese Möglichkeiten werden genutzt, um eine Produktion mit hohem Durchsatz und minimalen Ausschussquoten zu erzielen. Dank dieser Effizienz durch mehrere Bearbeitungsschritte ist die Schweizer Drehtechnik eine kostengünstige Lösung für komplexe Bauteile in großen Stückzahlen – und bildet die Grundlage für die Materialvielfalt und die breiten Branchenanwendungen, die wir im Folgenden behandeln werden.
Materialvielfalt und industrielle Anwendungen
Eine der größten Stärken der Schweizer Drehtechnik ist ihre Fähigkeit, ein breites Spektrum an Werkstoffen zu bearbeiten. Von Automatenmessing und Aluminium bis hin zu anspruchsvollen Titan- und Nickellegierungen – das Führungsbuchsensystem sorgt selbst bei federnden oder zähen Werkstücken für Stabilität während des Bearbeitungsprozesses. Diese breite Materialverträglichkeit macht das Schweizer Drehen in vielen kritischen Branchen zu einem Standardverfahren.
Arbeiten mit anspruchsvollen Materialien von Titan bis Messing
Schweizer Drehmaschinen zeichnen sich durch ihre Leistungsfähigkeit bei Werkstoffen aus, die herkömmlichen Drehmaschinen Probleme bereiten. Edelstähle wie 303 und 316L, Titan Grad 5, Inconel und technische Kunststoffe wie PEEK laufen reibungslos. Die Führungsbuchse dämpft die Durchbiegung, die diese Materialien bei langen, schlanken Werkstücken verursachen können.
Komponenten für medizinische Geräte und Knochenschrauben
In der Medizingeräteherstellung produziert die Schweizer Bearbeitung FDA-konforme Teile mit vollständiger Chargenrückverfolgbarkeit. Zu den gängigen Produkten gehören:
- Knochenschrauben und Zahnimplantate
- Schäfte für chirurgische Instrumente
- Stifte und Anschlüsse für Diagnosegeräte
Diese Teile erfordern biokompatible Materialien und Oberflächenbeschaffenheiten, die strengen Validierungsanforderungen genügen – Bereiche, in denen das Schweizer Drehen seine Stärken ausspielt.
Stifte für die Luft- und Raumfahrt sowie Steckverbindergehäuse für die Verteidigungsindustrie
Zu den in der Schweiz gefertigten Luft- und Raumfahrtkomponenten gehören leichte Halterungen, Präzisionswellen und Sensorgehäuse. Enge Toleranzen bei diesen Teilen tragen dazu bei, vibrationsbedingte Ausfälle während des Fluges zu vermeiden.
Für Bauteile der Verteidigungsindustrie übernimmt Swiss Manufacturing ITAR-kontrollierte Arbeiten wie Steckverbindergehäuse mit tiefen Fasen, Sensorbaugruppen und Hardware für Leitsysteme. In beiden Branchen ist die gleichbleibende Qualität über große Produktionsserien hinweg unerlässlich.
Photonikgehäuse und Präzisionsinstrumente
Die Bereiche Photonik und Optik sind auf schweizerisch gefertigte Justierhülsen, Gehäuse und Halterungen angewiesen. Diese Bauteile erfordern höchste Rundlaufgenauigkeit und thermische Stabilität für Laser- und Bildgebungssysteme. Auch wissenschaftliche Instrumente und Messtechnik profitieren von der Maßgenauigkeit, die das Schweizer Drehen so effektiv gewährleistet.
Konstruktionsüberlegungen und bewährte Verfahren für die Schweizer Bearbeitung
Die optimale Nutzung der Schweizer Drehautomatisierung beginnt bereits in der Konstruktionsphase. Durch die frühzeitige Anwendung von Prinzipien der fertigungsgerechten Konstruktion senken Sie Kosten, verkürzen Lieferzeiten und verbessern die Teilequalität. Wenige kluge Entscheidungen in Ihrem CAD-Modell können in der Fertigung einen großen Unterschied machen. Wir erläutern Ihnen die wichtigsten Richtlinien für die Schweizer Drehautomatisierung, damit Sie von Anfang an optimale Ergebnisse erzielen.
Optimierung von Durchmesserübergängen und Merkmalsplatzierung
Sanfte, graduelle Durchmesserübergänge sind abrupten Stufen vorzuziehen. Abrupte Änderungen erzeugen Kerbspannungen und erschweren die Stabilität beim Schneiden. Für eine optimale Teileoptimierung sollten nicht unterstützte Bereiche kurz gehalten und kritische Merkmale nahe der Führungsbuchse platziert werden. Bohrungen, Schlitze und Durchbohrungen sollten auf Standardbohrer und Räumnadeln für Langdrehautomaten abgestimmt sein – dies vereinfacht die Einrichtung und reduziert die Programmierzeit.
Spezifizierung erreichbarer Radien und Gewindefreistellungen
Ihre Zeichnungen sollten Radien und Gewindeaussparungen enthalten, die zu Standardwerkzeugen passen. Sonderanfertigungen von Werkzeugen erhöhen die Kosten und verlängern die Lieferzeit. Beachten Sie bei der Detaillierung Ihrer Zeichnungen die folgenden Richtlinien der Schweizer Fertigungstechnik:
- Verwenden Sie nach Möglichkeit standardmäßige Inneneckradien von 0.005″–0.015″.
- Um Grate und Werkzeugspuren zu vermeiden, sollten an den Gewindeausläufen kleine Hinterschneidungen angebracht werden.
- Um die Werkzeugauswahl zu beschleunigen, sollten Sie Standardgewindeformen – UNF, UNC oder metrisch – angeben.
- Fügen Sie Entlastungsnuten hinzu, wo Werkzeuge zwischen benachbarten Elementen Freiraum benötigen.
Kritische Bezugspunkte und Anforderungen an die funktionelle Passform
Kennzeichnen Sie auf jeder Zeichnung eindeutig Ihre kritischen Bezugspunkte und Passungen. Ihr Fertigungspartner muss wissen, welche Toleranzvorgaben für Montage und Funktion am wichtigsten sind. Geben Sie GD&T-Referenzen an, damit die Fertigung bei der Prozessplanung die richtigen Maße priorisiert.
Eine frühzeitige Zusammenarbeit mit Ihrem Schweizer Bearbeitungslieferanten ist eine der besten Methoden zur Teileoptimierung. Legen Sie den Dokumentationsbedarf – Chargenrückverfolgbarkeit, Erstmusterprüfung und PPAP-Unterlagen – von Anfang an fest. Klare Toleranzvorgaben und Qualitätserwartungen von Beginn an sorgen für einheitliches Vorgehen und verhindern kostspielige Nacharbeiten.
Fazit
Die Vorteile der Schweizer Drehtechnik kommen besonders dann zum Tragen, wenn lange, schlanke Bauteile mit höchster Präzision gefertigt werden müssen. Das Führungsbuchsen- und Gleitspindelsystem eliminiert jegliche Durchbiegung direkt im Bearbeitungsbereich – so bleiben enge Toleranzen und glatte Oberflächen über die gesamte Länge jedes Bauteils erhalten. Dieses Verfahren löst die Probleme von Vibrationen, Rattern und Maßabweichungen, die bei der Fertigung langer Bauteile mit herkömmlichen Drehmaschinen häufig auftreten.
Als Präzisionsfertigungslösung vereint die Schweizer CNC-Technologie Mehrachsenbearbeitung, Parallelverarbeitung und vollautomatische Fertigung auf einer einzigen Plattform. Sie profitieren von kürzeren Zykluszeiten, weniger Nachbearbeitungsschritten und gleichbleibender Qualität – egal ob Prototypen oder Großserien. Branchen wie Medizintechnik, Luft- und Raumfahrt, Verteidigung und Photonik setzen auf dieses Verfahren für missionskritische Komponenten, die ISO-, FDA-, ITAR- oder DFARS-Konformität erfordern.
Die Kosteneffizienz hängt von Faktoren wie dem Verhältnis von Länge zu Durchmesser, der Komplexität der Bauteile, der Materialwahl und der Losgröße ab. Schweizer Fertigungsanlagen sind besonders geeignet, wenn Bauteile enge Toleranzen und komplexe Geometrien über große Längen erfordern. Richconn Schweizer Dienstleistungen Setzen Sie diese Technologie bei Ihren anspruchsvollsten Konstruktionen ein – und verwandeln Sie komplexe Anforderungen an lange Bauteile in zuverlässige und kostengünstige Produktionsläufe.



