
Für die Fertigung ist die Hinterschnittbearbeitung sehr wichtig. Sie ermöglicht die Herstellung komplizierter geometrischer Merkmale, die für die Funktionalität und Montage von Teilen erforderlich sind. Diese Methode bietet außergewöhnliche Vorteile bei der Herstellung bestimmter ineinandergreifender Merkmale und Geometrien. Sehen wir uns die Arten, Werkzeuge, Methoden und praktischen Anwendungen der Hinterschnittbearbeitung an.
Was ist Hinterschnittbearbeitung?
Hinterschnittbearbeitung ist ein Verfahren zur Herstellung von Vertiefungen unter der Werkstückoberfläche in Bereichen, die mit Standardwerkzeugen nicht zugänglich sind. Dabei werden mit Schneidwerkzeugen Rillen und Vertiefungen im Material erzeugt. Mit dieser Methode lassen sich Bauteile mit komplexen Geometrien für spezielle funktionale Anforderungen fertigen.
Hinterschneidungstypen
Hinterschnitte werden auf der Grundlage ihrer Position am Werkstück in zwei Hauptkategorien eingeteilt: interne und externe.
Interne Hinterschnitte
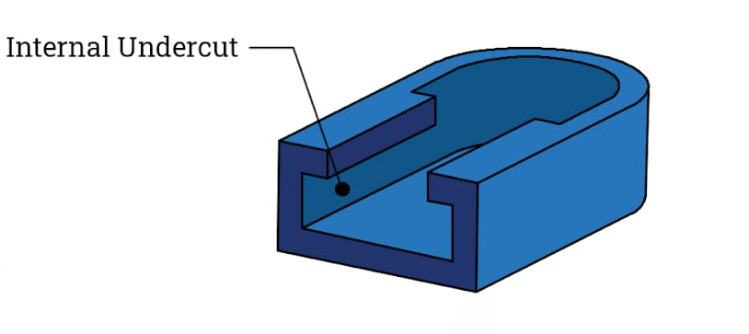
Versteckte Merkmale innerhalb der Teile, wie Hohlräume in der Zahnradnabe, werden als interne Hinterschneidungen bezeichnet. Diese Hinterschneidungen lassen sich aufgrund der schlechten Sichtbarkeit und des eingeschränkten Werkzeugzugangs während des gesamten Schneidvorgangs nur schwer bearbeiten.
Externe Hinterschnitte

Auf der anderen Seite sind äußere Hinterschneidungen sichtbare Merkmale auf der Außenfläche von Teilen. Sie sind dank ihrer einfachen Einrichtungsverfahren leicht zu bearbeiten. Hauptbeispiele sind mechanische Teile und Formkomponenten, bei denen äußere Merkmale über die Hauptfläche hinausragen müssen.
Geometrische Profile
Hinterschneidungen gibt es in verschiedenen geometrischen Profilen und alle sind auf bestimmte funktionale Anforderungen und Verwendungszwecke ausgelegt. Einige der geometrischen Profile lauten wie folgt:
T-Nuten-Unterschnitte
T-förmige Aussparungen in Werkstücken weisen T-Nut-Hinterschnitte auf. Dies geschieht in zwei Schritten: Zuerst wird mit einem handelsüblichen Schaftfräser ein gerades Stück ausgeschnitten. Anschließend wird mit einem speziellen T-Nutenfräser der waagerechte Teil gefertigt. Die Breite dieser Fräser liegt im Allgemeinen zwischen 3 und 35 mm. Sie eignen sich am besten zum Herstellen von Gleitverbindungen und zum Anbringen von Vorrichtungen.
Schwalbenschwanz-Unterschnitte
Starke mechanische Verbindungen profitieren von Schwalbenschwanz-Hinterschnitten, die einen flachen Boden und abgewinkelte Seiten aufweisen. Diese Profile werden mit Schneidwerkzeugen mit konischen Kanten (45° bis 60°) hergestellt. In der Technik und Holzverarbeitung werden Schwalbenschwanz-Hinterschnitte für sichere Verbindungen von Komponenten verwendet.
Einseitige Hinterschnitte
Asymmetrische Aussparungen auf einer Werkstückoberfläche definieren einseitige Hinterschnitte. Diese speziellen Ausschnitte dienen der Aufnahme von Baugruppen wie Sicherungsringen oder Dichtungen. Mehrachsige CNC-Maschinen mit Lollipop-Fräsern führen diese Bearbeitung durch und erfordern eine sorgfältige Einhaltung des Freiraums für optimale Werkzeugfunktion.
Konische Hinterschnitte
Konische Hinterschneidungen verengen sich allmählich von einer Seite zur anderen und sorgen so für reibungsfreie und sichere Passungen zwischen mechanischen Komponenten. Konische Schaftfräser erzeugen Neigungen, die für Baugruppen erforderlich sind, die sichere Verbindungen erfordern.
Gewindefreistiche
Innengewinde für Schraubmechanismen in Teilen wie Bolzen sind ein Kennzeichen von Gewindehinterschneidungen. Um sie herzustellen, werden spezielle Gewindebohrer und -fräser verwendet. Schneidwerkzeuge bewegen sich spiralförmig, um Außen- oder Innengewinde herzustellen.
Sphärische Hinterschnitte
Gebogene und dreidimensionale Hohlräume, die Kugeln ähneln, werden als sphärische Hinterschneidungen bezeichnet. Teile, die eine Drehbewegung erfordern, wie Lager und Kugelgelenke, weisen meist diese Merkmale auf. CNC-Maschinen verwenden Kugelkopffräser mit abgerundeten Spitzen, um diese komplizierten gekrümmten Profile auszuführen und eine glatte Oberflächenbeschaffenheit zu erzielen.
Hinterschnitte an Passfedernuten
Keilnuten sind Schlitze, die eine unabhängige Drehung zwischen zwei mechanischen Teilen verhindern. Diese treten meist in Rotations- und Wellenkomponenten auf, die Drehmoment übertragen. Um diese Schlitze herzustellen, verwenden Maschinisten spezielle Keilnutfräser oder Räumnadeln. Räumnadeln erzeugen perfekte Schlitze in einem einzigen Durchgang, während Keilnutfräser ähnlich wie T-Nutenfräser in Fräsmaschinen funktionieren.
Relief-Hinterschnitte
Kleine Nuten oder Aussparungen um Wellen und Lager herum werden als Hinterschnitte bezeichnet. Diese Merkmale erfüllen zwei Zwecke: Sie schaffen das notwendige Spiel und reduzieren Spannungsspitzen zwischen den Bauteilen. Zerspanungsmechaniker verwenden Standard-Nutfräser oder Hinterschnittfräser, um in mehreren Durchgängen Material abzutragen und so die gewünschte Tiefe und Form zu erzielen.
Hinterschnitte in O-Ring-Nuten
In pneumatischen und hydraulischen Systemen bilden Hinterschneidungen in O-Ring-Nuten Kanäle, die O-Ringe aufnehmen und so lecksichere Dichtungen bilden. Diese Nuten müssen die richtigen Abmessungen haben, um zu bestimmten O-Ring-Größen zu passen. Maschinisten greifen hauptsächlich auf spezielle O-Ring-Nutfräser zurück, um die richtige Platzierung und glatte Oberflächenbeschaffenheit sicherzustellen und Leckagen unter Druck zu vermeiden.
Geräte und Werkzeuge für die Hinterschnittbearbeitung
Um in bearbeiteten Teilen die richtigen Hinterschnitte zu erzeugen, sind Spezialwerkzeuge erforderlich. Und jedes Werkzeug hat eine besondere Funktion, um unterschiedliche geometrische Eigenschaften zu erzielen.
Unterschneidende Schaftfräser
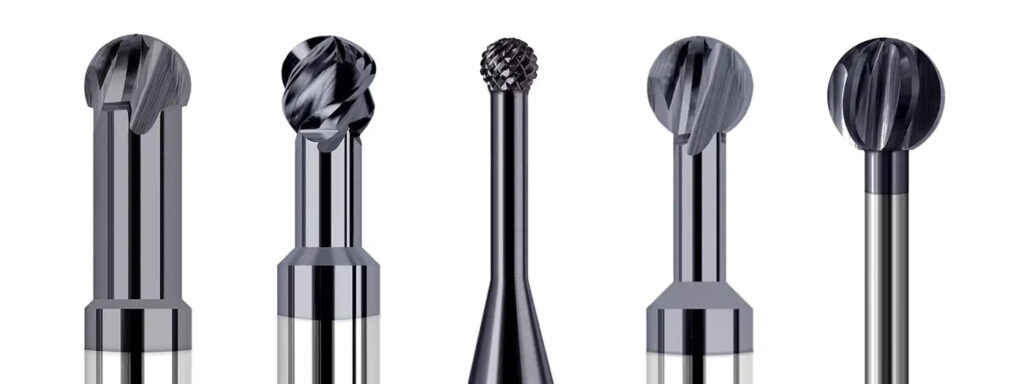
Es handelt sich um außergewöhnliche Werkzeuge mit Schneidkanten auf beiden Seiten und Spitzen. Ihre Form ermöglicht die Herstellung tiefer Rillen und komplizierter Formen in einem einzigen Durchgang. Sie sind in konischer und kugelförmiger Form erhältlich. Sie eignen sich hervorragend für die Herstellung komplexer Geometrien in Bereichen, die mit Standardwerkzeugen nicht erreichbar sind. Sie eignen sich hervorragend für Vorgänge wie Entgraten, Konturieren und Schlitzen.
Lutscher-Ausstecher
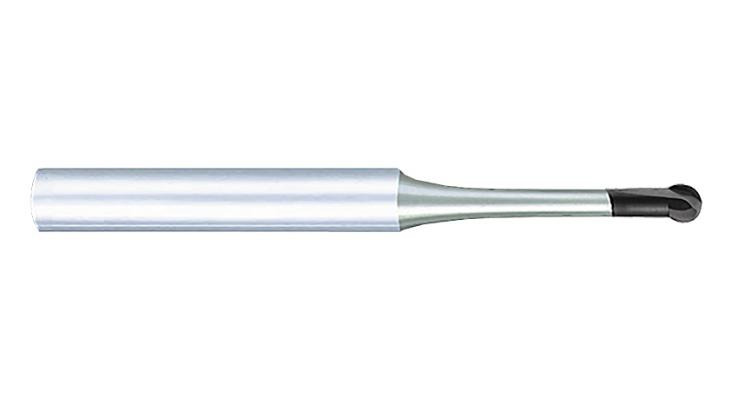
Lollipop-Ausstecher haben einen einzigartigen schmalen Schaft und eine runde Spitze. Mit diesen Werkzeugen können Sie perfekte Oberflächen und kugelförmige Unterschnitte am Boden erzielen. Lollipop-Ausstecher bieten verschiedene Umschlingungswinkel von 220° bis 300° und sind somit für unterschiedliche Anforderungen geeignet: Dünnere Hälse ermöglichen mehr Freiraum, während dickere Hälse für mehr Stabilität sorgen.
T-Nutenfräser
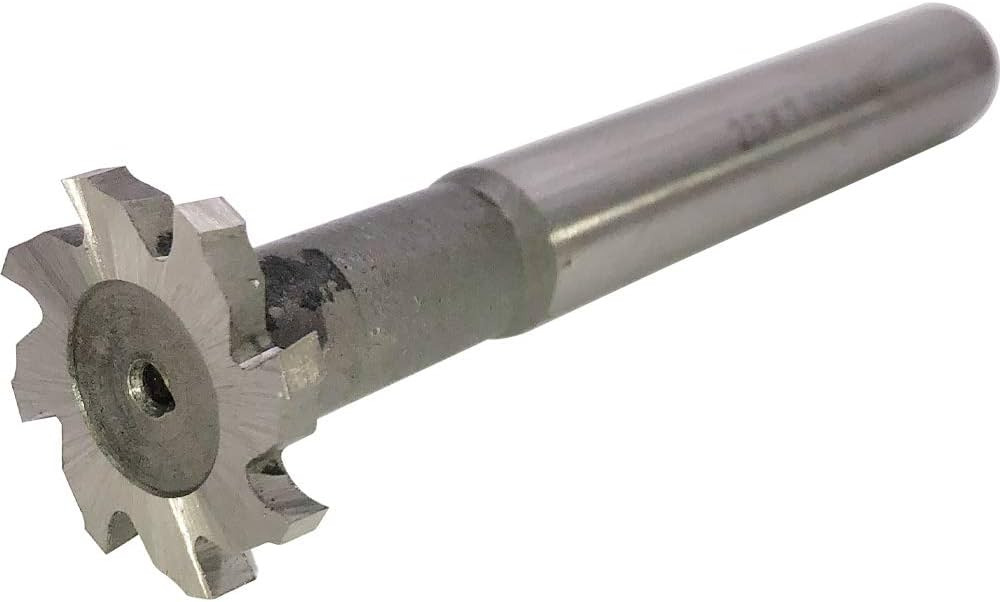
Durch die Kombination von vertikalen Wellen mit horizontalen Klingen erzeugen T-Nutenfräser T-förmige Hinterschnitte. Diese Werkzeuge schneiden sowohl die Seiten als auch den Boden von Nuten in einem Durchgang und sorgen für eine genaue Maßkontrolle und eine glatte Oberflächenbeschaffenheit. Hauptanwendungsgebiete sind Montagevorrichtungen und Werkzeugmaschinentische.
Keilnutfräser
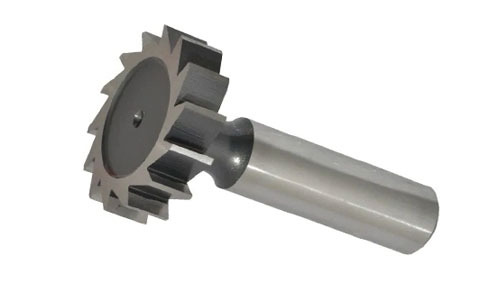
Gerade Schneidkanten kennzeichnen Keilnutfräser, die alle Seiten von Keilnutunterschneidungen in einem einzigen Arbeitsgang bearbeiten. Diese Spezialwerkzeuge liefern genaue Abmessungen für die richtige Passung des Schlüssels. Sie können auch Schlitze für mechanische Verbindungen zwischen Teilen herstellen.
Schwalbenschwanzschneider
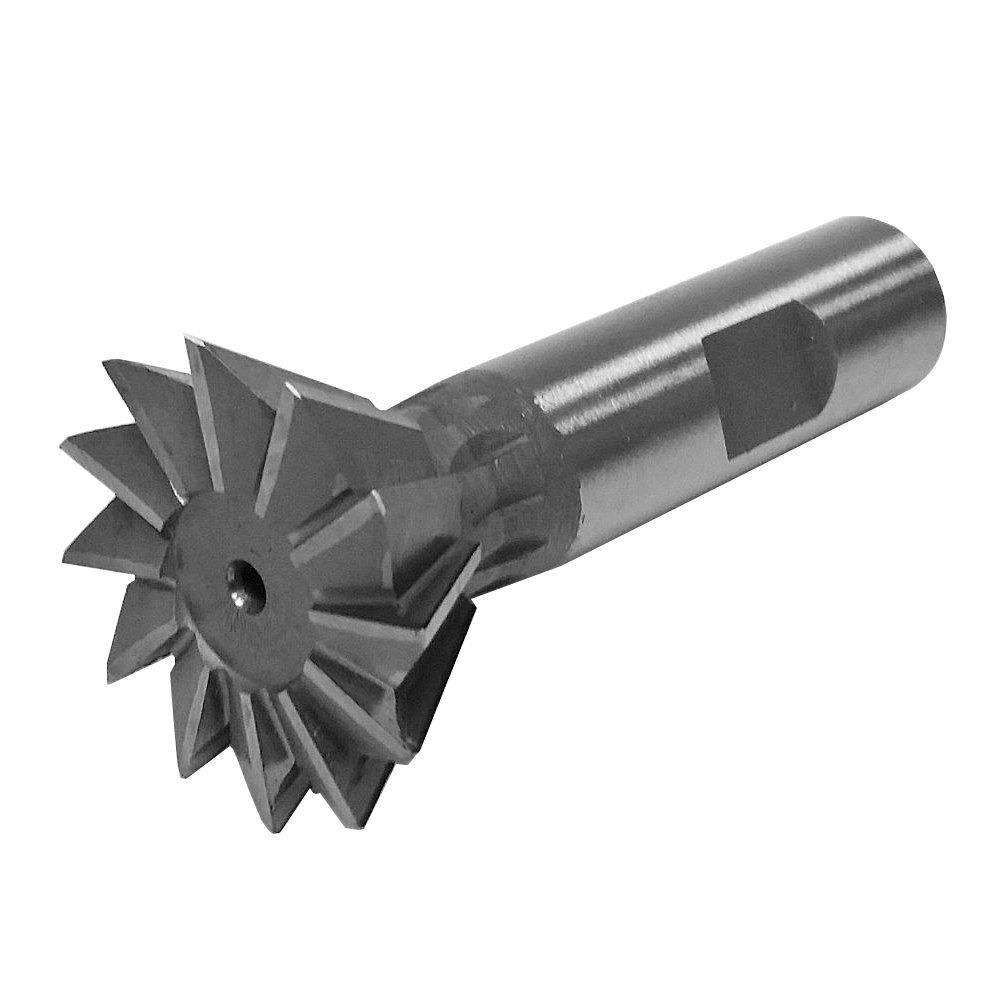
Die abgewinkelten Klingen der Schwalbenschwanzfräser erzeugen trapezförmige Hinterschnitte. Im Allgemeinen haben sie Standardwinkel von 45° und 60°, aber für spezielle Anwendungen sind auch spezielle Winkel bis zu 120° erhältlich. Diese Werkzeuge spielen eine sehr wichtige Rolle bei der Herstellung starker mechanischer Verbindungen in verschiedenen Materialien.
Arbeitsablauf der Hinterschnittbearbeitung
Die Hinterschnittbearbeitung basiert auf einer methodischen Strategie, die verschiedene notwendige Schritte umfasst. Nun gehen wir diese Schritte im Detail durch.
Strukturanalyse
Der Prozess beginnt damit, dass Ingenieure das Design von Teilen mithilfe von CAD-Software analysieren. Diese Beobachtung ermittelt die Anforderungen und Stellen von Hinterschneidungen, um herauszufinden, ob eine interne oder externe Hinterschneidung erforderlich ist. Durch die Bewertung der Geometrie von Komponenten stellen Ingenieure sicher, dass alle Hinterschneidungen herstellbar und zugänglich sind.
Werkzeugauswahl
Die Auswahl der richtigen Schneidwerkzeuge ist von grundlegender Bedeutung und hängt sowohl von den Materialeigenschaften als auch von der Art der Hinterschneidung ab. Bestimmte Aufgaben erfordern je nach erforderlicher Tiefe und Profil Werkzeuge wie Schwalbenschwanzfräser, Lollipop-Fräser oder T-Nutenfräser. Es ist sehr wichtig, dass das ausgewählte Werkzeug den Hinterschneidungsbereich erreichen kann, ohne andere Teilemerkmale zu beeinträchtigen.
Werkzeugwegplanung
Der nächste Schritt ist die Programmierung der richtigen Schnittpfade in einer CNC-Maschine. In dieser Phase geht es darum, sicherzustellen, dass das Material in versteckten oder komplizierten Bereichen vollständig entfernt wird. Ingenieure verwenden CAM-Software, um Schnittgeschwindigkeiten und Vorschubgeschwindigkeiten für eine reibungslose Bearbeitung und Wahrung der Teilequalität zu optimieren.
Präzisionskontrolle
Die CNC-Technologie spielt eine wichtige Rolle bei der Einhaltung von Toleranzen im gesamten Bearbeitungsprozess. Nach programmierten Anweisungen schneidet die Maschine das Material mit hoher Genauigkeit entlang des definierten Pfads. Das Erreichen korrekter Ergebnisse hängt von der richtigen Werkstückbefestigung und der richtigen Werkzeugausrichtung ab.
Qualitätskontrolle
Die letzte Phase umfasst eine vollständige Inspektion der bearbeiteten Teile. Techniker überprüfen mithilfe von 3D-Scantechnologie oder Messinstrumenten, ob alle Hinterschnitte den Konstruktionsanforderungen entsprechen. Dieser Schritt stellt sicher, dass vertiefte Oberflächen den erforderlichen Toleranzen entsprechen und garantiert, dass die Komponenten wie vorgesehen funktionieren.
Techniken für die Hinterschnittbearbeitung
Bei der Bearbeitung werden unterschiedliche Strategien verwendet, um korrekte Hinterschnitte zu erzeugen. Diese Techniken bieten je nach Verwendungszweck und Teilespezifikation unterschiedliche Vorteile.
Fräsen
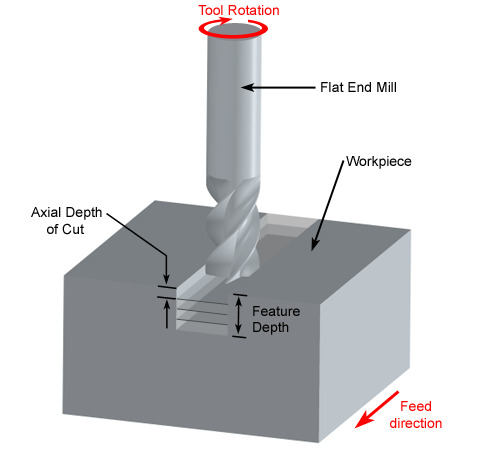
Fräsen ist ein Hauptverfahren zur Herstellung von Hinterschnitten durch Materialabtrag mit rotierenden Fräsern. Einfache Hinterschnitte werden durch 3-Achs-Bearbeitung erzeugt, während für komplexe Geometrien 5-Achs-Bearbeitung erforderlich ist. Dieses Verfahren eignet sich besonders gut zur Herstellung von Innentaschen, komplexen Formen für Bauteile der Medizin- und Luftfahrtindustrie sowie von Nuten mit Aussparungen.
Drehung
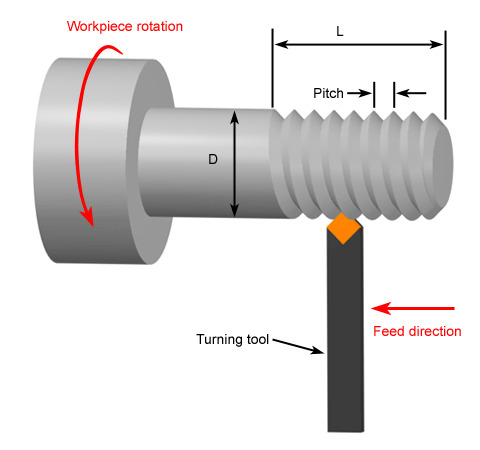
Bei zylindrischen Werkstücken ist das Drehen ein effektives Verfahren zur Herstellung von Hinterschnitten wie Entlastungs- und Halsnuten. Es kombiniert die Werkzeugbewegung mit der Werkstückrotation. Das traditionelle Drehen erfolgt auf zwei Achsen (X und Z), während das Langdrehverfahren durch synchronisierte Achsenbewegungen eine höhere Genauigkeit ermöglicht. Um die gewünschten Hinterschnittwinkel zu erzielen, werden beim Drehen meist spezielle Nutwerkzeuge oder geneigte Werkzeughalter verwendet.
Funkenerosion (EDM)
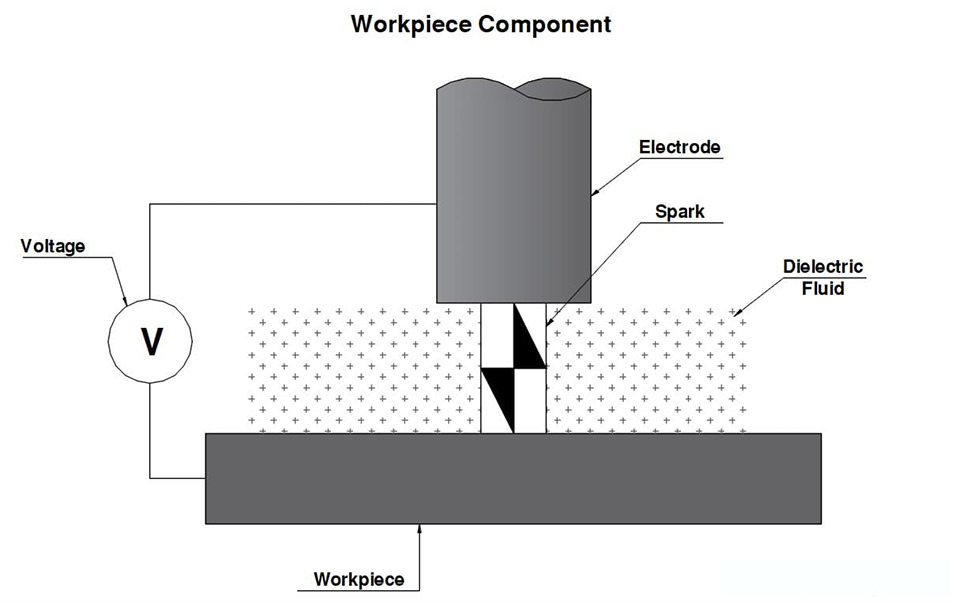
Die Funkenerosion (EDM) erzeugt Hinterschnitte durch kontrollierte elektrische Funken zwischen Werkstück und Elektrode. Mit diesem Verfahren lassen sich scharfe Ecken und Innenstrukturen realisieren, die mit herkömmlichen Methoden schwer zu bearbeiten sind. Ein dielektrisches Fluid kühlt das Werkstück und entfernt Späne, um präzise Schnitte ohne direkten Werkzeugkontakt zu ermöglichen.
CAM-Programmierung
Computergestützte Fertigungssoftware spielt bei Hinterschnittbearbeitungen eine wichtige Rolle. Sie unterstützt die Erstellung detaillierter Werkzeugpfade, die Schneidwerkzeuge an den richtigen Positionen platzieren, um Hinterschnitte zu erzeugen. Sie optimieren Schnittgeschwindigkeiten und Vorschubgeschwindigkeiten, da sie eine Interferenz des Werkzeugs mit vorhandenen Teilemerkmalen vermeiden.
4-Achsen- und 5-Achsen-Bearbeitung
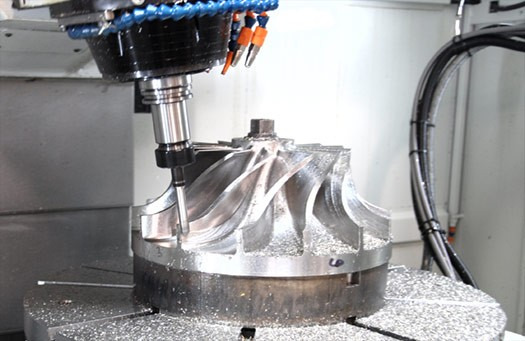
Die Mehrachsenbearbeitung ermöglicht eine höhere Flexibilität bei der Herstellung komplexer Hinterschnitte. Durch den Zugang der Werkzeuge zum Werkstück aus verschiedenen Winkeln erlauben zusätzliche Rotationsachsen die Bearbeitung komplexer Hinterschnitte in einer einzigen Aufspannung. Diese Fähigkeit ist besonders wichtig für Medizingeräte und Bauteile der Luft- und Raumfahrt, die präzise und multidirektionale Hinterschnitte erfordern.
Einsatzmöglichkeiten der Hinterschnittbearbeitung
Die Fähigkeit der Hinterschnittbearbeitung, komplizierte Geometrien herzustellen, macht sie in verschiedenen Branchen sehr wichtig. Die wichtigsten Einsatzmöglichkeiten der Hinterschnittbearbeitung sind nachstehend aufgeführt:
Formen- und Formenbau
Im Formenbau sind Hinterschnitte unerlässlich für die Herstellung komplexer Teilekonstruktionen. Sie ermöglichen die Fertigung von Formen und Werkzeugen, die Bauteile mit Merkmalen wie inneren Hohlräumen und Schnappverbindungen hervorbringen.
Luft- und Raumfahrtteile
Die Luft- und Raumfahrtindustrie setzt auf Hinterschnittbearbeitung, um leichte, aber robuste Teile herzustellen. Diese Technik ist wichtig für die Herstellung von Motorkomponenten, Fahrwerksteilen und Flugzeugstrukturen. Sie garantiert sowohl die strukturelle Integrität als auch maximale Leistung.
Autoteile
Hinterschneidungen sind im Automobilbau notwendig. Sie erhöhen die mechanische Verbindung von Wellen und Zahnrädern. O-Ring-Nuten gewährleisten zudem eine leckagefreie Abdichtung in Flüssigkeitssystemen.
Medizintechnik
Bei der Herstellung medizinischer Geräte ist Präzision äußerst wichtig. Die Hinterschnittbearbeitung unterstützt komplizierte Implantate und die Herstellung ergonomischer chirurgischer Instrumente. Sie trägt auch zum Design funktionaler und kompakter medizinischer Geräte bei.
Consumer Elektronik
Die Elektronikindustrie profitiert stark von der Hinterschnittbearbeitung. Freistiche in Gehäusen sorgen für Montageanpassung und T-Nut-Hinterschnitte in Steckverbindern sorgen für eine sichere Befestigung der Komponenten.
Herausforderungen bei der Hinterschnittbearbeitung
Obwohl die Hinterschnittbearbeitung universell ist, bringt sie in der modernen Fertigung einige technische Probleme mit sich. Für den Zugriff auf komplizierte oder tiefe Merkmale sind aufgrund des eingeschränkten Werkzeugzugangs teure und spezielle Schneidwerkzeuge erforderlich. Dünnwandige Teile sind während des Bearbeitungsprozesses besonders anfällig für Werkstückverbiegungen. Unterbrochene Schnittbedingungen und komplizierte Geometrien erhöhen den Werkzeugverschleiß. Die Überwindung dieser Schwierigkeiten erfordert sorgfältige Planung und Ausführung, um optimale Ergebnisse zu erzielen.
Fazit
Die Hinterschnittbearbeitung spielt bei der Herstellung komplizierter Geometrien in verschiedenen Branchen von der Unterhaltungselektronik bis zur Luft- und Raumfahrt eine wichtige Rolle.
Wenn Sie irgendeine Art von Hinterschnittbearbeitung benötigen, dann RICHCONN ist deine beste Wahl. Kontakt aufnehmen jederzeit und besprechen Sie Ihre Fertigungsanforderungen.
Häufig gestellte Fragen
Wie kann ich den Hinterschnittbearbeitungsprozess optimieren?
Um die Hinterschnittbearbeitung zu optimieren, verwenden Sie nach Möglichkeit Standardwerkzeugabmessungen und flache Schnitte. Verwenden Sie Lollipop-Fräser für komplizierte Funktionen. Programmieren Sie die richtigen Werkzeugpfade und halten Sie die richtigen Schnittgeschwindigkeiten ein.
Was sind die zukünftigen Trends bei der Hinterschnittbearbeitung?
Zukünftige Trends in der Hinterschnittbearbeitung basieren auf KI-Integration, 5-Achsen-CNC-Maschinen, „Done-in-One“-Produktionsmethoden und automatisierten Prozessen, um Fertigungsschwierigkeiten zu verringern und die Genauigkeit zu erhöhen.
Was ist der Unterschied zwischen Hinterschnittbearbeitung und Standardbearbeitungsverfahren?
Für die Hinterschnittbearbeitung sind Spezialwerkzeuge erforderlich, um die Bereiche zu erreichen, die mit Standard-Schaftfräsern nicht erreichbar sind. Dabei werden vertiefte Merkmale unter der Oberfläche erzeugt, während herkömmliche Bearbeitungen von oben erfolgen.



