
Möglicherweise haben Sie an einem frisch bearbeiteten Teil eine scharfe oder raue Kante bemerkt. Diese Kante wird als Grat bezeichnet. Grate mögen unscheinbar erscheinen, können aber große Probleme bei der Montage, der Teileleistung und den Gesamtkosten verursachen. In diesem Blogbeitrag erfahren Sie, was Grate sind, wie Sie sie vermeiden und welche Entfernungsmethoden am besten funktionieren.
Was ist ein Grat?
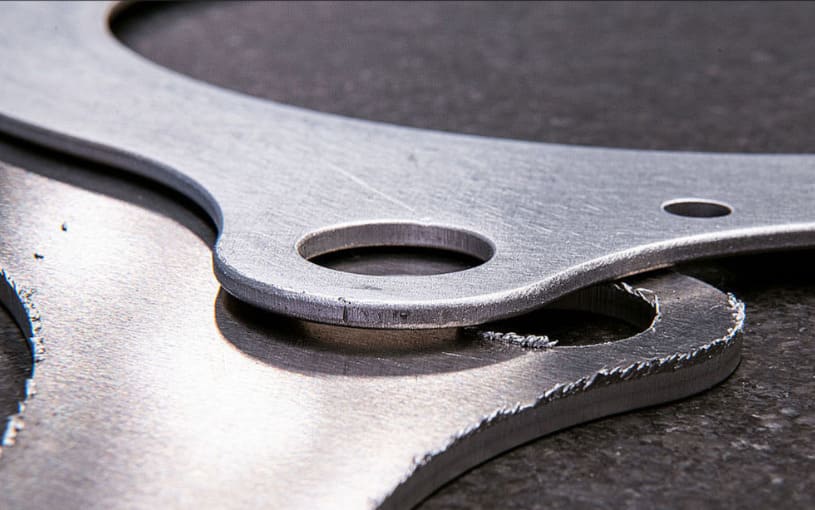
Ein Grat entsteht, wenn an einer bearbeiteten Kante überschüssiges Material absteht. Diese scharfe Kante ist oft nach dem Bohren, Fräsen oder Schneiden von Metall sichtbar. Grate treten üblicherweise an Ein- und Austrittsstellen von Bohrungen, an den Kanten von Nuten oder an dünnen Wänden auf. Werden Grate nicht entfernt, erschweren sie die Montage, erhöhen die Reibung und verkürzen die Lebensdauer von Bauteilen – insbesondere in der Nähe von Bohrungen.
Hilfreiche Unterscheidungen
Einige wichtige Begriffe können Ihnen helfen, Grate besser zu verstehen.
- Makrofräser vs. Mikrofräser: Makrograte sind groß genug, um leicht zu erkennen zu sein. Mikrograte hingegen sehen aus wie ein dünner, fast unsichtbarer Film entlang der Kante.
- Kantenbeschaffenheit vs. Oberflächenrauheit: Grate sind ein Randzustand. Dies ist nicht dasselbe wie Oberflächenrauheit.
- Grate entstehen durch Schneidvorgänge. Dies unterscheidet sie von Graten, bei denen es sich um zusätzliches Material handelt, das beim Gießen oder Formen übrig bleibt.
Wie wirken sich Grate auf Teile und Produktion aus?
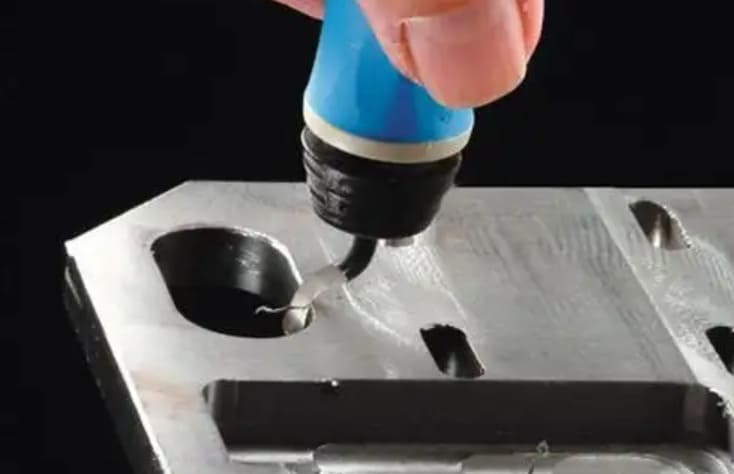
Ein kleiner Grat mag unwichtig erscheinen, kann aber große Probleme verursachen. Im Folgenden untersuchen wir, wie sich Grate auf die Produktion und die Teileleistung auswirken.
1. Montage & Passform
Grate verhindern oft, dass Teile wie vorgesehen zusammenpassen. Sie können bei der Montage zu Fehlausrichtungen und Verklemmen führen. Außerdem sitzen Befestigungselemente möglicherweise nicht richtig. Bei Teilen mit engen Toleranzen sind Grate für bis zu 20 % der Montagefehler verantwortlich. Diese Fehler führen manchmal zu verwirrenden „mysteriösen“ Problemen.
2. Leistung und Müdigkeit
Scharfe Kerben von Graten wirken als Spannungserhöher. Dies ist besonders schwerwiegend in der Nähe von Löchern, wo Ermüdungsrisse entstehen können. Darüber hinaus können Grate die Lebensdauer eines Teils erheblich verkürzen.
3. Oberfläche, Schmierung und Korrosion
Unebene Oberflächen durch Grate beeinträchtigen die Haftung von Beschichtungen und Lacken. Sie schließen außerdem Feuchtigkeit und Chemikalien ein, was die Korrosion beschleunigt. Schmierstoffe können auf rauen Kanten keinen ausreichenden Film bilden , wodurch der Verschleiß schneller eintritt.
4. Kosten und Lieferzeit
Das manuelle Entgraten kostet zwischen 0.46 und 6.25 US-Dollar pro Teil. Dies hängt von der Komplexität des Teils ab. Das Entgraten kann pro Teil bis zu 15 Minuten dauern. Unvorhergesehene Nachbearbeitungsschritte können die Gesamtproduktionskosten um 10 bis 30 % erhöhen.
Die Wahl eines Full-Service-Herstellers wie Richconn kann helfen, das Entgraten frühzeitig in Angriff zu nehmen. Dies reduziert versteckte Kosten und hält Ihr Projekt im Zeitplan.
5. Sicherheit & Handhabung
Scharfe Grate können bei der Handhabung und Montage zu Schnittverletzungen führen. Lose Grate können Hydrauliksysteme, Elektronik und Präzisionsbaugruppen verunreinigen. Auch bei medizinischen Geräten können selbst kleinste Gratpartikel Infektionen verursachen oder ein Gerät unbrauchbar machen.
Gängige Gratarten
Nach Mechanismus
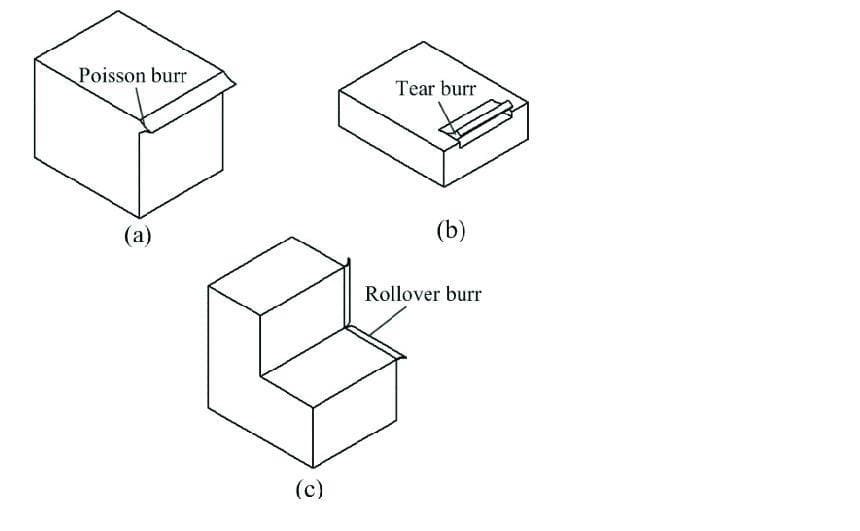
Wenn Sie die Entstehung von Graten verstehen, können Sie besser vorhersagen, wo diese an Teilen auftreten. Vier Hauptmechanismen erzeugen unterschiedliche Gratarten
- Rollover-(Ausgangs-)Grat: Manchmal verlässt das Schneidwerkzeug das Werkstück und das Material wird nicht sauber abgeschert. Stattdessen verformt es sich und rollt über die Kante, wodurch dieser Grat entsteht.
- Ausbruch-/Trenngrat: Dieser Grat entsteht, wenn das letzte Stück Material abbricht oder bricht, bevor der Schnitt beendet ist.
- Poisson-Bohrer (Lateral-Flow-Bohrer): Durch den Druck des Werkzeugs wird das Material zur Seite gedrückt. Das verdrängte Material wölbt sich an den Seiten des Schnitts nach außen, wodurch dieser Grat entsteht.
- Reißgrat: Wenn das Material reißt, anstatt zu scheren, bleibt eine raue, gezackte Kante zurück. Dieser Grat tritt häufig bei Stanzvorgängen auf.
Nach Standort und Prozess (Kurzhinweise)
Grate erkennt man auch daran, wo sie entstehen und durch welchen Bearbeitungsprozess sie entstanden sind. Jeder Arbeitsgang hinterlässt seine eigenen Spuren
- In Bohren: Kleine, federartige Grate entstehen meist am Locheingang, während sich größere Rollgrate meist am Lochausgang bilden.
- Beim Fräsen/Drehen: Grate treten häufig entlang der Werkzeugwegkanten auf. Am häufigsten sind sie am Schlitz- oder Durchgangsausgang, wo das Material nicht gestützt wird.
- Sägen/Scheren: Bei diesen Verfahren entstehen meist Ausbruchsgrate. Das Werkstück bricht und trennt sich kurz vor dem Abschluss des Schnitts.
- Dünne Schnitte: Beim Bearbeiten dünner Wände kann es passieren, dass sich das Material verbiegt, anstatt starr zu bleiben. Die Kante kann zu einer Lippe verschmieren, anstatt sauber zu schneiden.
Siehe auch: Der Unterschied zwischen CNC-Fräsen und Drehen
Wie entstehen Grate?
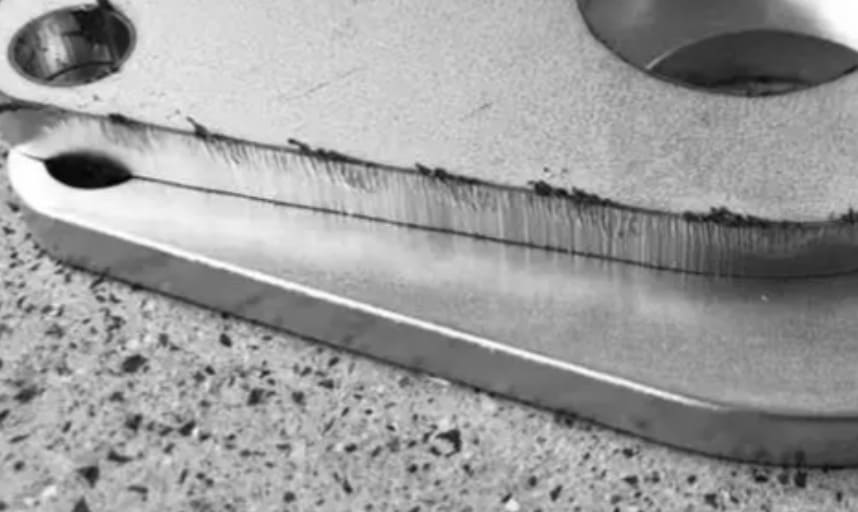
Sie können die Gratbildung kontrollieren, indem Sie ihre vorhersehbaren Muster verstehen. Die Kenntnis dieser Mechanismen ermöglicht es Ihnen, Prozessvariablen frühzeitig anzupassen. So vermeiden Sie Gratprobleme bei fertigen Teilen.
1. Bildungswege
Drei Hauptursachen für Materialverformungen sind Spanbiegungen an den Kanten, seitliches Herauspressen durch Schnittkräfte und Materialrisse bei fehlender Abstützung. Studien zeigen, dass diese drei Mechanismen fast alle Grate bei der Bearbeitung erklären. Jeder dieser Mechanismen reagiert auf seine eigene Weise auf Veränderungen im Bearbeitungsprozess.
2. Prozessfaktoren
Die Werkzeugschärfe hat einen großen Einfluss auf die Gratgröße. Stumpfe Werkzeuge können die Grathöhe im Vergleich zu scharfen Werkzeugen verdreifachen. Ebenso erhöht sich die Grathöhe bei Verdoppelung des Vorschubs von 0.075 mm auf 0.141 mm. Auch die Steifigkeit der Werkstückhalterung und der Kühlmittelfluss beeinflussen die endgültigen Gratabmessungen.
Siehe auch: Vorschubgeschwindigkeit und Schnittgeschwindigkeit bei der CNC-Bearbeitung
3. Material- und Geometriefaktoren
Die Materialart spielt ebenfalls eine wichtige Rolle. Weiche, duktile Legierungen wie Aluminium neigen zum Verschmieren, was zu größeren Graten führt. Harte und spröde Werkstoffe wie Gusseisen hingegen brechen normalerweise sauber. Dadurch entstehen kleinere Späne anstelle von Graten. Auch die Geometrie des Werkstücks, insbesondere dünne Wände oder ungestützte Kanten, hat einen starken Einfluss auf die Gratgröße.
4. Warnschilder an der Maschine
Bestimmte Anzeichen während der Bearbeitung deuten auf Gratbildung hin. Hohe Schnittgeräusche und Rattern deuten oft auf Gratbildung hin. Achten Sie daher auf faserige Späne, die sich nicht lösen, oder auf Hitze, die das Werkstück verfärbt. Auch erhabene Kanten während der Bearbeitung deuten auf Gratbildung hin und erfordern schnelles Handeln.
Kanten festlegen und messen (zur Klärung von „Entgraten“)
Verwenden Sie Standards und Symbole
In der Industrie wird ein Fünf-Klassen-System zur Beschreibung von Graten anhand ihres Aussehens verwendet. Dieses System ermöglicht es Teams, die Kantenqualität schnell zu beurteilen. Ingenieure orientieren sich bei technischen Zeichnungen an der Norm ISO 13715. Diese Norm erlaubt die Festlegung exakter Kantenanforderungen und Toleranzen und beseitigt so jegliche Unklarheiten. Gemäß ISO 13715 werden Grate in fünf Hauptklassen eingeteilt.
| Klasse | Art des Fräsers | Erscheinungsbild |
|---|---|---|
| Kurs 1 | Mikrofräser | Nur mit dem Mikroskop sichtbar |
| Kurs 2 | Kleine/Federgrate | Mit bloßem Auge sichtbar |
| Kurs 3 | Kleine Grate | Festsitzende Grate am Werkstück |
| Kurs 4 | Große Grate | Große, festsitzende Grate am Werkstück |
| Kurs 5 | Verlängerte Fräser | Plastisch verformtes Material, kein echter Grat |
Was in Zeichnungen/POS erfasst werden soll
Bestellungen und Zeichnungen müssen detaillierte Informationen enthalten. Geben Sie stets die maximal zulässige Grathöhe in Millimetern oder Tausendstel Zoll an. Markieren Sie außerdem die Stellen, an denen entgratet werden muss; selektives Entgraten senkt die Kosten und schützt wichtige Funktionskanten.
Praktische Messtechnik
Die Messung von Graten erfordert die Berücksichtigung von Höhe und Wurzelstärke. Die Wurzelstärke gibt maßgeblich Aufschluss darüber, wie schwierig die Gratentfernung sein wird. Optische Mikroskope, Laserscanner und Tastsonden sind gängige Hilfsmittel für diese Aufgabe. Um konsistente Ergebnisse zu erzielen, sollten klare Messpunkte definiert und für jede Charge ein Probenahmeplan erstellt werden.
Käufer-Lieferanten-Abstimmung
Einkäufer und Lieferanten müssen klar kommunizieren. Einkäufer sollten kritische Kanten auf Zeichnungen markieren und Abnahmeregeln festlegen, wie z. B. „Keine Grate > 0.05 mm an Dichtungsöffnungen“. Sie müssen auch darauf hinweisen, wenn scharfe Kanten für die Funktion erforderlich sind, wie z. B. an Klingen oder Dichtungen.
At RichconnUnsere Ingenieure arbeiten direkt mit den Kunden zusammen, um Spezifikationen und Abnahmeregeln festzulegen. Diese Teamarbeit stellt sicher, dass alle Beteiligten von der Entwurfsphase bis zur Auslieferung einverstanden sind.
Wie lassen sich Grate bei der Bearbeitung verhindern und minimieren?
Prozessoptimierungen
- Scharfe Werkzeuge und Feeds: Verwenden Sie immer scharfe Schneidwerkzeuge, da stumpfe Werkzeuge die Grate bis zu dreimal größer machen können. Reduzieren Sie den Vorschub nur, wenn das Werkzeug das Material durchbricht, um die Gratebildung zu reduzieren. Studien zeigen, dass eine Erhöhung des Vorschubs um 20 % die Gratdicke deutlich reduzieren kann.
- Werkzeugwegstrategie: Die Drehrichtung des Werkzeugs beeinflusst die Gratgröße. Fräsen im Uhrzeigersinn führt in der Regel zu kleineren Graten als Fräsen gegen den Uhrzeigersinn. Wenn möglich, beenden Sie den Schnitt auf dem Opfermaterial. Planen Sie die Werkzeugwege so, dass kritische Kanten nicht als Austrittspunkte dienen.
- Steifigkeit der Werkstückspannung: Sichern Sie die Vorrichtungen fest, damit sich das Teil nicht bewegt. Gute Stabilität verhindert Durchbiegungen und Materialverschmierungen. Halten Sie Überhänge kurz, um Rattern und ungleichmäßige Grate zu vermeiden.
Werkzeuge und Geometrie
- Spezialisierte Schneidwerkzeuge: Verwenden Sie Bohrer mit modifizierten Formen, um die Grathöhe zu verringern. Die besten Ergebnisse werden mit einem 10° Fasenwinkel und eine Fasenlänge von 2 mm. U-Bohrer mit Hartmetalleinsätzen kontrollieren Grate besser als Vollbohrer.
- Einstiegsfunktionen: Fasen oder Kantenbrüche an Teilen ermöglichen die Kantenkontrolle. Legen Sie Stützplatten unter dünne Bleche, um diese beim Schneiden zu stützen. Verwenden Sie an wichtigen Kanten Opfermaterial, um Ausbruchsgrate zu vermeiden.
DFM & Zeichnungen
- Klare Spezifikationen: Verwenden Sie ISO 13715-Symbole anstelle von unklaren „Alles entgraten“-Hinweisen. Legen Sie maximale Grathöhen nur für die wichtigsten Kanten fest. Zeigen Sie, wo scharfe Kanten für die Funktion des Teils erforderlich sind.
- Intelligente Designentscheidungen: Sorgen Sie dafür, dass die Details leicht zugänglich sind, damit sich keine Grate in tiefen Löchern verstecken. Entgraten Sie nur dort, wo es nötig ist. Dies kann die Fertigungskosten um 30 % senken. Wählen Sie die Teileausrichtung so, dass sich auf wichtigen Oberflächen keine Grate bilden.
Entgratmethoden (von einfach bis spezialisiert)
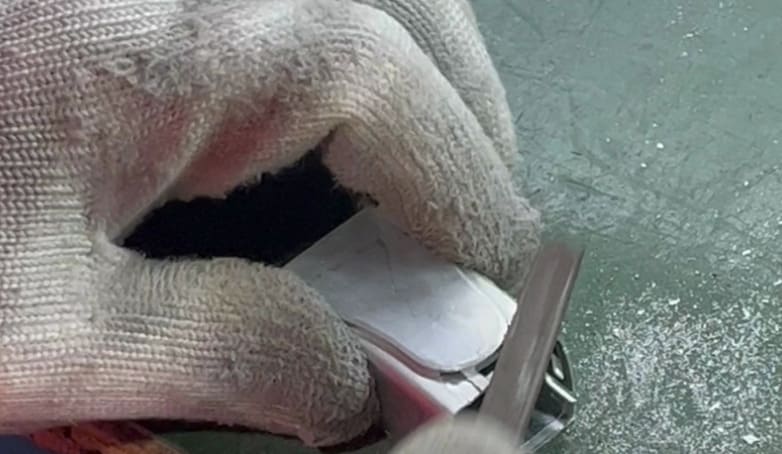
Wenn sich Grate nicht vermeiden lassen, kann die Wahl der richtigen Entgratungsmethode Zeit und Geld sparen. Die beste Methode hängt von Faktoren wie der Komplexität des Teils, der Materialart und der Anzahl der zu bearbeitenden Teile ab.
Manuelle und maschinelle Endbearbeitung
Beim manuellen Entgraten werden Werkzeuge wie Feilen, Senker, Schaber sowie Schleifbürsten verwendet, um Grate an Kanten und Löchern zu entfernen.
Andererseits eignen sich mechanische Maschinen, darunter Trommel- und Rotationsbürsten, gut für die Verarbeitung von Teilechargen.
Die meisten Handwerkzeuge können Grate glätten, die kleiner als 0.1 mm sind. Mechanische Maschinen hingegen eignen sich besser für härtere Kanten.
Strahlen & Wasserbasiert
Strahlverfahren verwenden Schleifmittel oder Hochdruckwasserstrahlen, um Grate von Oberflächen und Kanten zu entfernen. Beim Hochdruckwasserstrahlentgraten wird ein starker Wasserstrahl verwendet, um Grate zu entfernen und Innenkanäle zu reinigen. Dieses Verfahren wird häufig in der Automobil- und Hydraulikindustrie eingesetzt.
Erweiterte/automatisierte Prozesse
- Abrasive Flow Machining (AFM): Bei der AFM wird Schleifkitt unter einem Druck von 200 bis 800 PSI durch interne Kanäle bewegt. Dieser Prozess entfernt versteckte Grate aus komplizierten Formen.
- Elektrochemisches Entgraten (ECD): ECD nutzt elektrolytische Wirkung bei Spannungen zwischen 5 und 25 Volt, um Grate aufzulösen. Es eignet sich gut für leitfähige Kanten, die schwer erreichbar sind.
- Kryogenes Entgraten: Bei dieser Methode werden die Teile auf -195 °F abgekühlt, wodurch die Grate spröde werden. Durch das anschließende Trommeln mit Kunststoffmedien werden die spröden Grate entfernt.
Elektropolieren & Chemisch
Elektropolieren eignet sich gut für Edelstahl und andere leitfähige Legierungen. Es entfernt Mikrograte im mikroskopischen Maßstab und verbessert zudem die Oberflächenbeschaffenheit des Teils. Beim chemischen Entgraten werden spezielle Säurelösungen verwendet, um Grate aufzulösen. Dieses berührungslose Verfahren ist schonend und schützt empfindliche Teile.
So wählen Sie eine Entgratungsmethode aus (Schnelle Entscheidungshilfe)
Die Wahl der richtigen Entgratmethode ist entscheidend für die Qualität und Kostenkontrolle. Beachten Sie diese Schlüsselfaktoren
- Teilemerkmale: Trommeln oder Bürsten eignet sich gut für einfache, offene Kanten. Für komplizierte Innenpassagen eignen sich Methoden wie AFM, ECD oder TEM liefern bessere Ergebnisse.
- Material: Der Materialtyp ist wichtig. Kryogenes Entgraten eignet sich am besten für Kunststoffe. ECD hingegen funktioniert nur mit leitfähigen Metallen.
- Sicherheit & Umwelt: Prüfen Sie die Möglichkeiten Ihrer Werkstatt. Chemische und elektrochemische Prozesse erfordern den Umgang mit Elektrolyten. Strahlverfahren hingegen erzeugen Staub, der einer sorgfältigen Kontrolle bedarf.
Wenn Sie unsicher sind, welche Methode für Ihr Teil geeignet ist, RichconnDie Experten von können Ihnen basierend auf Ihren Material-, Geometrie- und Produktionsanforderungen die ideale Lösung vorschlagen.
Um zusammenzufassen
Grate können die Teilemontage, Qualität und Sicherheit beeinträchtigen, wenn sie nicht frühzeitig beseitigt werden. Indem Sie sich über Gratarten, ihre Entstehung und die Techniken zur Gratentfernung informieren, können Sie glattere, zuverlässigere Komponenten herstellen und zusätzliche Kosten vermeiden. Für präzise, gratfreie Bearbeitung und Endbearbeitung vertrauen Sie auf RichconnCNC-Dienstleistungen, um die Qualitätsstandards Ihres Projekts zu erfüllen. Sie können Kontakt aufnehmen jederzeit.
Verwandte Fragen
Eine vollständige Gratbeseitigung ist nicht möglich, aber Sie können die Grate durch die Verwendung spezieller Bohrerformen, die Anpassung der Austrittswinkel und die Kontrolle der Schnittparameter auf 0.002–0.005 Zoll reduzieren.
Bei Löchern unter 1 mm liefert das elektrochemische Entgraten (ECD) die besten Ergebnisse. Auch das Abrasiv-Fließschleifen und Mikro-Entgratwerkzeuge mit Feinsteuerung sind wirksam.
Ja. Viele CNC-Maschinen unterstützen automatische Entgratungszyklen. Sie können auch Gravur-, Kontur- oder spezielle Werkzeugwege verwenden, um Kanten automatisch zu entgraten.



