
Das Aufkohlen ist nach wie vor das am häufigsten angewandte Oberflächenhärtungsverfahren in der modernen Fertigung. Es verbessert die Dauerfestigkeit und Verschleißfestigkeit gängiger Stahlsorten durch Modifizierung des Kohlenstoffgehalts an der Oberfläche. In diesem Blogbeitrag untersuchen wir die verschiedenen Aufkohlungsverfahren, die wichtigsten Prozessschritte und vergleichen diese Wärmebehandlung mit anderen Oberflächenhärtungsoptionen.
Was ist Wärmebehandlung?
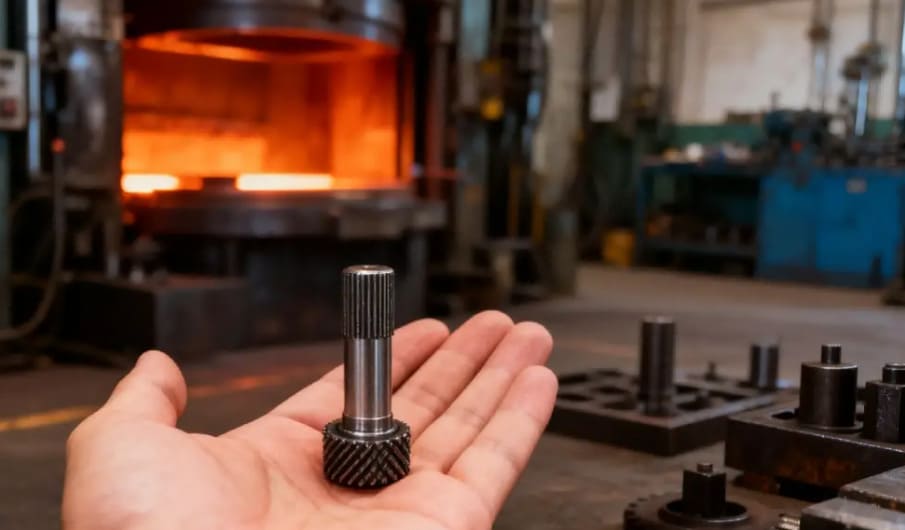
Die Wärmebehandlung ist ein kontrollierter Prozess des Erhitzens und Abkühlens von Metallen, um deren Eigenschaften zu verändern. Dadurch wird die innere Struktur des Metalls verändert, was Eigenschaften wie Festigkeit und Härte erhöht. Dieses Verfahren macht Materialien haltbarer, ohne ihre Form zu verändern.
Siehe auch : Was ist der Unterschied zwischen Festigkeit, Härte und Steifigkeit?
Was ist Aufkohlen?
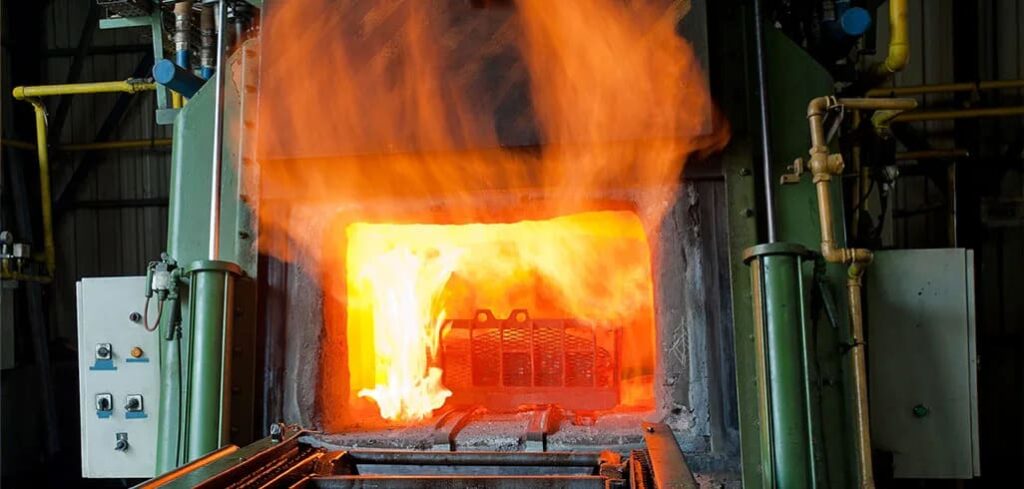
Das Aufkohlen ist eine Wärmebehandlung, bei der die Stahloberfläche mit Kohlenstoff angereichert wird. Üblicherweise werden kohlenstoffarme Stähle in einer kohlenstoffreichen Atmosphäre auf etwa 900 bis 950 °C erhitzt, um Kohlenstoffatome in die äußere Schicht einzubringen. Dadurch bildet sich eine harte, kohlenstoffreiche Randschicht um einen zähen, duktilen Kern.
Welche Vorteile bietet das Aufkohlen?
Das Aufkohlen bietet erhebliche Vorteile für Bauteile, die Langlebigkeit und Festigkeit erfordern. Lassen Sie uns einige der wichtigsten Vorteile näher betrachten.
Erhöhte Oberflächenhärte
Durch Aufkohlen wird eine steinharte Oberfläche mit einer Härte von üblicherweise 55 bis 65 HRC erzielt , während der Kern zäh bleibt. Diese duale Struktur verhindert Sprödbruch selbst unter hoher Stoßbelastung.
Verbesserte Ermüdungsbeständigkeit
Dieses Verfahren verbessert die Dauerfestigkeit von Stahl um bis zu 30 %. Es erzeugt Druckspannungen an der Oberfläche, die die Rissbildung unter zyklischer Belastung verhindern und somit die Lebensdauer des Bauteils verlängern.
Verschleiß- und Korrosionsbeständigkeit
Eine gehärtete Außenschicht bietet außergewöhnlichen Schutz vor abrasivem Verschleiß und Fressen in Umgebungen mit hoher Reibung. Sie erhöht zudem die Oberflächenbeständigkeit gegenüber Zersetzung im Vergleich zu unbehandeltem Stahl.
Günstig für kohlenstoffarme Stähle
Durch das Aufkohlen können kostengünstige, kohlenstoffarme Stähle wie 1018 oder 8620 anstelle teurer, hochlegierter Alternativen verwendet werden. Hersteller erzielen so eine werkzeugstahlähnliche Oberflächenhärte, ohne dafür hohe Materialpreise zahlen zu müssen.
Kompatibilität mit komplexen Formen und Massenproduktion
Dieses Verfahren lässt sich problemlos auf große Serien skalieren und eignet sich hervorragend zur Behandlung von Teilen mit komplexen Geometrien oder Sacklöchern. Methoden wie das Gasaufkohlen gewährleisten eine gleichmäßige Beschichtung auch bei unregelmäßig geformten Bauteilen.
Minimale Dimensionsverzerrung
Im Vergleich zu anderen Verfahren verursacht das Aufkohlen nur minimale Maßänderungen. Dies ist ideal für Präzisionsteile und reduziert den Bedarf an Nachbearbeitung.
Arten von Aufkohlungsverfahren
Das Aufkohlen erfolgt mit verschiedenen Verfahren. Die beste Wahl hängt von den Anforderungen des Bauteils, dem Produktionsvolumen und den Kosten ab. Jedes Verfahren verwendet ein anderes Medium, um Kohlenstoff in den Stahl einzubringen.
Gasaufkohlung
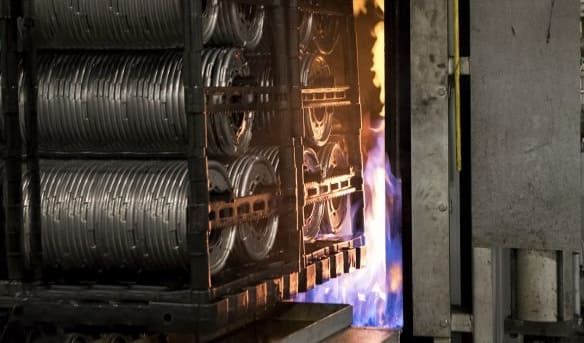
Dies ist ein weit verbreitetes und hochpräzises Verfahren. Die Teile werden in einem geschlossenen Ofen auf 900 °C bis 950 °C erhitzt. Dabei wird ein kohlenstoffreiches Gas, wie Erdgas oder Propan, zugeführt. Dies ermöglicht eine genaue Kontrolle der Einsatzhärtungstiefe und des Kohlenstoffgehalts.
Packung (fest) Aufkohlen
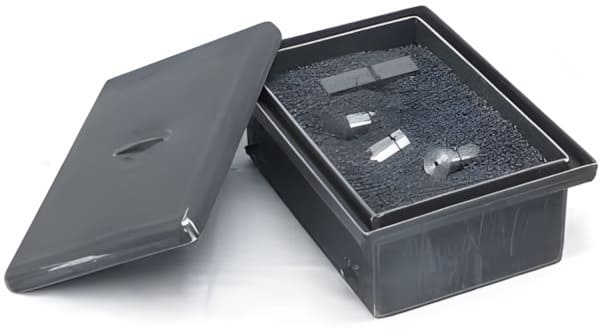
Bei diesem traditionellen Verfahren werden die Teile in einer Stahlkiste mit festen kohlenstoffhaltigen Materialien wie Holzkohle verpackt. Die Kiste wird auf 900 °C bis 950 °C erhitzt. Es handelt sich um ein einfaches Verfahren, das jedoch im Vergleich zum Gasaufkohlen weniger Kontrolle und Gleichmäßigkeit bietet.
Flüssigaufkohlung (Salzbadaufkohlung)
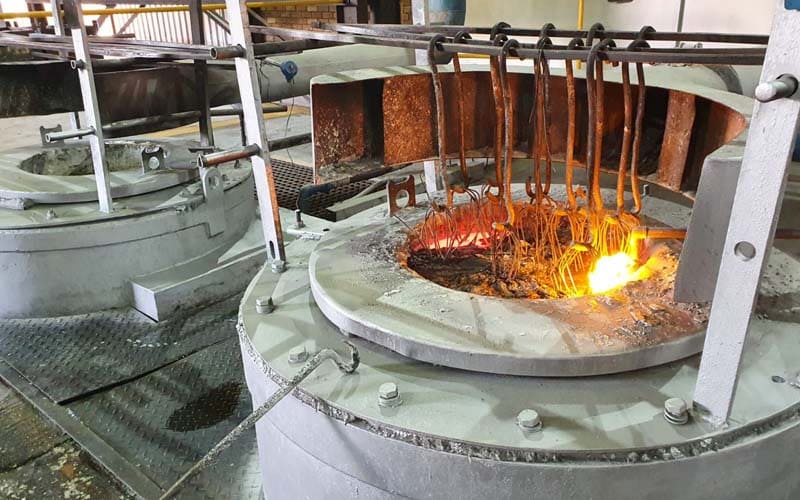
Bei diesem Verfahren werden die Bauteile in ein 850 bis 950 °C heißes Salzbad getaucht. Dieses Bad, üblicherweise eine Cyanid-Chlorid-Mischung, überträgt rasch Kohlenstoff auf die Stahloberfläche. Obwohl der Prozess schnell abläuft, entstehen dabei giftige Abfälle, was Umweltbedenken aufwirft.
Vakuumaufkohlung (Niederdruckaufkohlung)
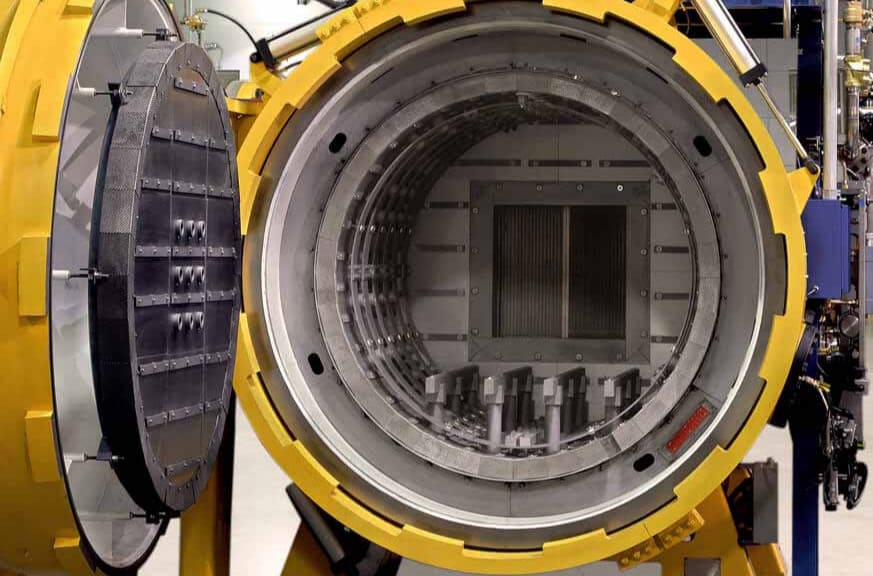
Bei diesem modernen Verfahren werden die Teile im Vakuum erhitzt, bevor ein Aufkohlungsgas wie Acetylen zugeführt wird. Es bietet eine außergewöhnliche Gleichmäßigkeit und minimalen Verzug. Die saubere, kontrollierte Umgebung verhindert Oberflächenoxidation und verbessert die Dauerfestigkeit.
Plasma- (Ionen-)Aufkohlung
Dieses fortschrittliche Verfahren nutzt ein Hochspannungsfeld im Vakuum zur Plasmaerzeugung. Kohlenstoffionen aus diesem Plasma bombardieren die Oberfläche des Werkstücks und ermöglichen so eine schnelle Behandlung bei niedrigeren Temperaturen. Es erzielt eine hervorragende Gleichmäßigkeit auch bei komplexen Formen.
Aufkohlungsprozess – Schritt für Schritt
Das Aufkohlen ist eine präzise Abfolge von Arbeitsgängen, die zur Erreichung bestimmter metallurgischer Ziele gesteuert werden. Jeder einzelne Schritt spielt eine entscheidende Rolle für die endgültige Qualität, Tiefe und Härte der Einsatzschicht.
1. Vorbereitung des Werkstücks
Zunächst wird das Werkstück gründlich gereinigt, um Verunreinigungen wie Schmutz, Öl und Rost zu entfernen. Bestimmte Bereiche werden gegebenenfalls mit Spezialfarbe oder Kupfer beschichtet, um ein Aufkohlen zu verhindern. Dadurch wird eine gleichmäßige Kohlenstoffaufnahme nur an den gewünschten Stellen gewährleistet.
2. Heizung & Kohlenstoff Einführung
Das gereinigte Werkstück wird anschließend in einem Ofen auf die Austenitisierungstemperatur , typischerweise 900 bis 950 °C, erhitzt. Bei dieser Temperatur ändert sich die Kristallstruktur des Stahls. Danach wird ein kohlenstoffreiches Medium zugeführt. Dadurch können Kohlenstoffatome in die Stahloberfläche diffundieren.
3. Einweich- und Diffusionsphase
Nach dem Einbringen von Kohlenstoff wird das Bauteil bei der Aufkohlungstemperatur getempert. Dadurch diffundiert der Kohlenstoff tiefer in die Oberfläche und bildet die Randschicht. Die Temperzeit, die von Stunden bis zu Tagen reichen kann, bestimmt die endgültige Härtetiefe – die häufig etwa 1.5 mm beträgt.
4. Abschrecken (Schnellabkühlung)
Unmittelbar nach dem Einweichen wird das heiße Teil durch Eintauchen in Salzlösung, Öl oder Wasser rasch abgekühlt. Durch diesen Abschreckprozess werden Kohlenstoffatome in der Stahlstruktur eingeschlossen, wodurch Martensit entsteht . Dieses neue Gefüge ist extrem hart und für die einsatzgehärteten Eigenschaften verantwortlich.
5. Anlassen
Durch Abschrecken wird die Oberfläche zwar hart, aber auch spröde. Um die Zähigkeit zu verbessern, wird das Bauteil durch Wiedererwärmen auf eine niedrige Temperatur, typischerweise 150 bis 200 °C, angelassen. Dieser Prozess baut die durch das Abschrecken entstandenen inneren Spannungen ab, während die Oberflächenhärte weitgehend erhalten bleibt.
6. Qualitätskontrolle/Gehäusetiefenmessung
Im letzten Schritt werden die Ergebnisse überprüft. Dazu gehört die Prüfung der Oberflächenhärte, beispielsweise mit Methoden wie der Rockwell-Skala . Techniker messen außerdem die Einsatzhärtungstiefe durch mikroskopische Untersuchung eines Probenquerschnitts, um sicherzustellen, dass sie den Konstruktionsvorgaben entspricht.
At RICHCONNWir wenden ähnliche strenge Qualitätsrichtlinien an und überprüfen die Abmessungen und die Materialhärte, bevor ein Teil unser Werk verlässt.
Geeignete Werkstoffe zum Aufkohlen
Das Aufkohlen eignet sich am besten für niedriggekohlte Stähle (typischerweise 0.1 % bis 0.3 % Kohlenstoff ). Da diese Werkstoffe ursprünglich nicht genügend Kohlenstoff enthalten, um beim Abschrecken zu härten, fügt das Aufkohlen den notwendigen Oberflächenkohlenstoff hinzu und erhält gleichzeitig einen zähen, duktilen Kern. Hochgekohlte Stähle sind im Allgemeinen ungeeignet, da sie bereits hart und spröde sind und bei weiterer Kohlenstoffanreicherung bruchgefährdet sind.
Gängige einsatzgehärtete Stahlsorten sind:
- Unlegierte Kohlenstoffstähle (z. B. 1018, 1020): Ideal für einfache, kostengünstige Bauteile, die Verschleißfestigkeit, aber nur mäßige Kernfestigkeit erfordern.
- Legierte Stähle (z. B. 8620, 9310, 4320): Aufgrund ihres hervorragenden Verhältnisses von Zähigkeit und Härtbarkeit werden sie häufig in Automobilgetrieben eingesetzt.
Wenn Sie sich nicht sicher sind, welche Note für Ihr Projekt geeignet ist, RICHCONNDas Ingenieurteam von [Name des Unternehmens] kann Ihnen bei der Auswahl des idealen kohlenstoffarmen oder legierten Stahls für optimale Aufkohlungsergebnisse behilflich sein.
Anwendungen des Aufkohlens
Automobilindustrie
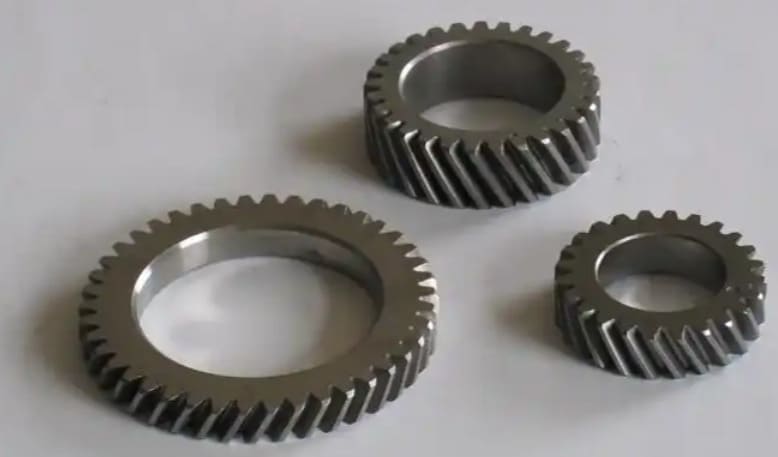
Dieser Sektor ist stark auf das Einsatzhärten von Getriebeteilen wie Nockenwellen, Zahnrädern und Differentialritzeln angewiesen. Diese Bauteile sind wiederholten hohen Stoßbelastungen und Reibung ausgesetzt, weshalb die harte, verschleißfeste Oberfläche, die durch das Einsatzhärten entsteht, vorzeitigem Verschleiß vorbeugt.
Luft- und Raumfahrtkomponenten
Sicherheitskritische Bauteile für die Luft- und Raumfahrt, wie Fahrwerkskomponenten und Triebwerkswellen, erfordern ein hervorragendes Verhältnis von Festigkeit zu Gewicht, das durch Aufkohlen erreicht wird. Vakuumaufkohlen ist hier besonders geeignet, um präzise, hochermüdungsbeständige Bauteile herzustellen, die extremen Start- und Landebelastungen standhalten.
Schwere Maschinen/Industriewerkzeuge
Im Schwermaschinenbau wird das Aufkohlen für Bauteile wie große Zahnräder in Bergbau- und Baumaschinen eingesetzt. Auch Industriewerkzeuge wie Schmiedegesenke und Stempel werden so gehärtet. Dies sorgt für extreme Oberflächenhärte und damit für hohe Verschleißfestigkeit bei starker Belastung.
Kraftübertragungssysteme
Industriegetriebe und Antriebswellen sind auf das Aufkohlen angewiesen, um hohen Drehmomenten und Dauerbelastungen standzuhalten. Durch die Erzeugung einer verschleißfesten Oberfläche ermöglicht dieses Verfahren den Getriebekomponenten eine effiziente Kraftübertragung über lange Lebensdauern, ohne dass es zu Materialermüdung oder Kontaktbeanspruchung kommt.
Unterhaltungselektronik und Präzisionsinstrumente
Selbst Alltagsgegenstände wie Rasenmähermesser, Zahnräder von Elektrowerkzeugen und hochwertige Fahrradketten sind auf das Aufkohlen angewiesen. Bei Präzisionsinstrumenten erhält das Aufkohlen die Genauigkeit von Mikrometern und Lehren, indem es Oberflächenverschleiß verhindert, der andernfalls im Laufe der Zeit kritische Messabmessungen verändern würde.
Aufkohlen im Vergleich zu anderen Oberflächenhärtungsverfahren
| Funktion | Aufkohlen | Nitrieren | Induktionshärten |
|---|---|---|---|
| Gehäusetiefe | Tief (0.5 bis 3.0 mm) | Flach (<0.5 mm) | Mittel bis tief |
| Prozesstemperatur | Hoch (850 bis 950 °C) | Niedrig (500 bis 600 °C) | Hoch (lokalisiert) |
| Verzerrung | Moderat | Sehr niedrig | Niedrig |
| Beste Anwendung | Hohe Belastungen, starker Verschleiß | Präzisionsteile, Korrosion | Einfache Formen, Geschwindigkeit |
Das Aufkohlen eignet sich hervorragend für Bauteile, die tiefe, tragende Schichten benötigen, um starken Stößen standzuhalten. Im Gegensatz dazu bietet das Nitrieren zwar eine höhere Präzision, aber eine geringere Härte. Auch die Induktionshärtung ist schneller, jedoch im Vergleich zur Fähigkeit des Aufkohlens, komplexe Formen gleichmäßig zu bearbeiten, auf einfachere Geometrien beschränkt.
Da jede Anwendung unterschiedliche Anforderungen an Belastung, Verschleiß und Geometrie stellt, haben wir bei Richconn Prüfen Sie die Details Ihres Bauteils und helfen Sie uns bei der Auswahl des Verfahrens – Aufkohlen, Nitrieren oder Induktionshärten –, das am besten zu Ihren Anforderungen an die Haltbarkeit und Ihrem Budget passt.
Um zusammenzufassen
Aufkohlen ist eine leistungsstarke Wärmebehandlung, die Stahlteilen eine harte, verschleißfeste Oberfläche verleiht und gleichzeitig den Kern zäh erhält. Sie findet breite Anwendung in der Luft- und Raumfahrt, der Automobilindustrie und im Schwermaschinenbau für langlebige und leistungsstarke Bauteile. Für hochwertige Aufkohlungs- und Wärmebehandlungsdienstleistungen vertrauen Sie uns. RichconnDie Expertise von [Name] in der Präzisionsmetallbearbeitung. Sie können Kontakt aufnehmen jederzeit.
Verwandte Fragen
Niedriggekohlte Stähle (0.10 bis 0.25 % C) wie 1018 und legierte Stähle wie 8620, 9310 und 4320 sind ideal, da sie eine Oberflächenhärtung ermöglichen und gleichzeitig die Zähigkeit im Kern erhalten.
Der Hauptunterschied liegt in der Kohlenstoffquelle. Beim Gasaufkohlen wird kohlenstoffreiches Gas verwendet, beim Flüssigaufkohlen ein Salzbad, während beim Packaufkohlen feste Holzkohle oder Koks zum Einsatz kommt.
Dabei diffundieren Kohlenstoffatome in das Oberflächengitter des Stahls. Beim Abschrecken wandelt sich diese kohlenstoffreiche Schicht in Martensit um , eine superharte Kristallstruktur, die Verformung und Verschleiß widersteht.
Durch das Abschrecken wird der heiße, kohlenstoffreiche Bereich rasch abgekühlt, um seine Struktur zu hartem Martensit zu „einfrieren“ . Ohne diese plötzliche Abkühlung würde der Kohlenstoff die notwendige harte Phase nicht bilden.
Die Gehäusetiefen liegen typischerweise zwischen 0.5 mm und 2.5 mm (0.020‐‐0.100 Zoll), abhängig von Zeit und Temperatur; bei besonders beanspruchten Bauteilen können sie jedoch bis zu 6 mm erreichen.
Ja. Legierte Stähle wie 8620 und 9310 eignen sich hervorragend. Legierungselemente wie Nickel und Chrom verbessern die Kernfestigkeit, Zähigkeit und Härtbarkeit im Vergleich zu unlegierten Stählen.



