
Mecanizado por torneado-fresado de un volante con brida de acero AISI 630 con rosca lisa M14×1.5
Richconn Se mecanizó un volante con brida de acero AISI 630 para equipos de automatización. El cliente requería un funcionamiento suave de la rosca M14×1.5 y un acabado impecable en la zona del arco. El proyecto exigió control de la secuencia del proceso, optimización de los parámetros de mecanizado por arco y pulido final para eliminar las marcas de vibración.
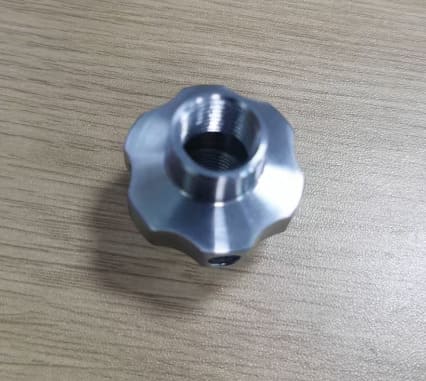
Volante con brida que requiere un montaje de rosca suave y control de la superficie de apariencia.
Este caso consistió en el mecanizado por torneado y fresado de un volante con brida fabricado en acero AISI 630 para equipos de automatización. La pieza presentaba una rosca fina M14×1.5 y superficies de arco visibles, por lo que era necesario controlar tanto la funcionalidad del ensamblaje como la calidad estética.
El principal problema del cliente era que la rosca M14×1.5 no quedaba lisa tras el mecanizado, y la zona del arco presentaba evidentes marcas de vibración. Dado que se trataba de un componente estético, tanto la suavidad de la superficie como la funcionalidad de la rosca eran importantes para la aceptación final.

Dibujo técnico de referencia para el volante con brida de acero AISI 630, que muestra la rosca M14×1.5, el orificio lateral y el área de arco de seis ángulos.
¿Por qué la rosca M14×1.5 no quedó lisa después del mecanizado?
El cliente informó que la rosca M14×1.5 no giraba con suavidad durante su uso. Además, la zona curva visible del volante presentaba evidentes marcas de vibración, lo que afectaba la apariencia de la pieza.
La rosca era fina, y el taladrado lateral posterior al mecanizado provocó rebabas o bordes elevados cerca de la abertura del orificio. Esto afectó la suavidad de la rosca y redujo la fiabilidad del montaje y el funcionamiento.
Principales riesgos de fabricación
- La rosca fina M14×1.5 requiere un corte limpio y un acoplamiento suave.
- El taladrado lateral posterior al mecanizado de la rosca podría crear rebabas y bordes elevados en la abertura del orificio.
- Las rebabas cerca del hilo pueden hacer que este se sienta áspero o irregular.
- La superficie arqueada de seis ángulos era propensa a generar marcas de vibración durante el mecanizado CNC.
- Como elemento estético, la zona del arco visible necesitaba un acabado final liso.
La principal dificultad radicaba en la secuencia del proceso y el control de vibraciones en el arco de apariencia.
El problema radicaba en dos aspectos: la secuencia del proceso de roscado y la estabilidad del mecanizado de la superficie por arco. Al taladrar el orificio lateral después de la rosca M14×1.5, el material en la abertura del orificio podía deformarse o generar rebabas, lo que provocaba que la rosca resultara irregular. Al mismo tiempo, el mecanizado por arco generaba marcas de vibración que reducían la calidad del acabado.
| Riesgo de suavidad del hilo | La rosca fina M14×1.5 necesitaba un acoplamiento suave, pero las rebabas del taladrado lateral podían interferir con el rendimiento de la rosca. |
|---|---|
| Riesgo de secuencia de procesos | El mecanizado del orificio lateral después de la rosca aumentaba la probabilidad de que aparecieran rebabas o bordes elevados que afectaran a la rosca. |
| Riesgo de superficie de arco | La zona visible del arco de seis ángulos era propensa a sufrir marcas de vibración durante el mecanizado CNC. |
| Requisito de apariencia | El volante era un componente estético, por lo que la suavidad final y la calidad del arco pulido eran importantes. |
Cómo mejoramos la suavidad de la rosca y la apariencia del arco
Richconn Se modificó la secuencia de mecanizado y se utilizó el torneado-fresado para controlar tanto la funcionalidad de la rosca como la calidad de su apariencia. Primero se mecanizó el orificio lateral y luego la rosca M14×1.5. La zona de arco de seis ángulos se mecanizó mediante parámetros CNC controlados, seguida de un pulido manual.
Selección del proceso de torneado-fresado
Se optó por el mecanizado torneado-fresado para abordar las características de torneado, orificio lateral, rosca y arco del volante mediante un proceso controlado.
Agujero lateral antes de roscar
Primero se perforó el orificio lateral hasta alcanzar su estado final, y posteriormente se mecanizó la rosca M14×1.5 para evitar rebabas que afectaran la suavidad de la rosca.
Parámetros de mecanizado por arco controlado
El arco de seis ángulos se mecanizó en la máquina CNC con un avance de 300, una cantidad de corte de 0.2 y una velocidad del husillo de 1500 para reducir las marcas de vibración.
Pulido manual por arco
La zona del arco se pulió y desbarbó manualmente para garantizar una superficie de aspecto liso y un mejor tacto.
piezas terminadas con hilo liso y acabado superficial
El hilo quedó liso después de ajustar la secuencia del proceso y controlar las rebabas.

Superficie lisa y rosca M14×1.5 lisa logradas.
Tras optimizar el proceso, la superficie del producto quedó lisa, la rosca M14×1.5 funcionó sin problemas y los volantes terminados cumplieron con los requisitos de montaje y uso del cliente.
- Material: AISI 630
- Proceso: mecanizado por torneado y fresado
- Cantidad: 70 piezas
- Característica principal: Rosca fina M14×1.5
- Problema principal: irregularidades en el hilo y marcas de vibración en el arco de apariencia.
- Control del proceso: primero el orificio lateral, después la rosca, parámetros de corte de arco optimizados.
- Resultado final: superficie lisa y rosca lisa
Lo que los compradores deben saber sobre el mecanizado torneado-fresado para piezas con apariencia roscada
En las piezas con rosca, la calidad del mecanizado no se limita a la precisión dimensional. La suavidad de la rosca, el control de las rebabas, el orden del proceso, la textura de la superficie y el pulido final influyen en la facilidad de montaje y uso de la pieza.
En este caso, modificar la secuencia de orificios laterales y roscado, reducir las vibraciones en la superficie del arco y pulir manualmente la zona visible ayudó a que el volante cumpliera con los requisitos funcionales y estéticos.
RichconnExperiencia práctica
- Planifique cuidadosamente el orden de perforación y roscado de los agujeros laterales cuando estos se crucen o se influyan entre sí.
- Controla las rebabas cerca de las roscas finas para garantizar un montaje y funcionamiento fluidos.
- Ajuste el avance, la cantidad de corte y la velocidad del husillo cuando las superficies curvas presenten marcas de vibración.
- Utilice el pulido manual cuando un arco de apariencia requiera un acabado final liso.
- Evalúe las piezas roscadas mediante mediciones y mediante el montaje real o la percepción táctil.
Servicios de mecanizado CNC relacionados
Richconn Admite el mecanizado por torneado y fresado de piezas roscadas, volantes, pomos, piezas de ajuste de ejes, componentes de equipos de automatización y piezas metálicas de acabado que requieren control de rebabas, acabado superficial y rendimiento de montaje.
Preguntas frecuentes sobre el mecanizado por torneado-fresado y la suavidad de las roscas en acero inoxidable AISI 630
¿Por qué una rosca M14×1.5 puede volverse irregular después del mecanizado?
Las roscas finas pueden volverse irregulares cuando aparecen rebabas, bordes elevados o deformaciones cerca de la rosca. En este caso, taladrar el orificio lateral después de roscar provocó rebabas en la abertura del orificio, lo que afectó la suavidad de la rosca.
¿Por qué se mecanizó el orificio lateral antes que la rosca?
El mecanizado previo del orificio lateral redujo el riesgo de que las rebabas dañaran o interfirieran con la rosca M14×1.5 terminada. Posteriormente, se mecanizó la rosca para restablecer un acoplamiento suave.
¿Cómo se redujeron las marcas de vibración en la superficie del arco?
El arco de seis ángulos se mecanizó utilizando parámetros CNC controlados, que incluían un avance de 300, una cantidad de corte de 0.2 y una velocidad del husillo de 1500, seguido de un pulido manual del área del arco.
Can Richconn ¿Máquina con piezas de apariencia roscada similar?
Sí. Richconn Puede soportar el mecanizado por torneado y fresado de componentes roscados, volantes, pomos, piezas de equipos de automatización y piezas de acabado que requieren superficies lisas y un rendimiento de montaje fiable.
¿Necesita una pieza con apariencia roscada mecanizada con un ensamblaje suave?
Envíenos sus dibujos 2D, archivos 3D, requisitos de material, especificaciones de rosca, detalles de orificios laterales, requisitos de acabado superficial, áreas de apariencia y cantidad. RichconnEl equipo de ingeniería revisará los riesgos del proceso y proporcionará una solución de mecanizado práctica.