
Mecanizado CNC de un soporte lateral para módulo de aleación de magnesio para una aplicación aeroespacial.
Richconn Se fabricó un soporte lateral de módulo de aleación de magnesio para una aplicación aeroespacial. El proyecto requería superficies de referencia mecanizadas con precisión, orificios de precisión H7, tolerancia de espaciado de orificios para pasadores js6 y control de deformación dentro de 0.05 mm.
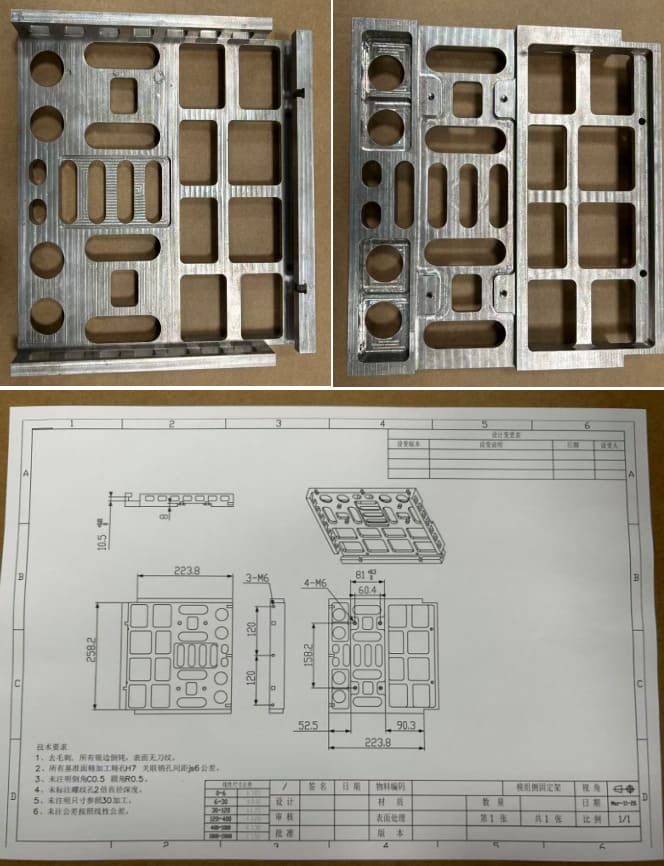
Soporte aeroespacial de aleación de magnesio con orificios H7 y espaciado entre pasadores js6.
Este proyecto consistió en el mecanizado CNC de un soporte de fijación lateral para módulo fabricado en aleación de magnesio. Aunque el pedido era de una sola pieza, los requisitos de fabricación eran exigentes, ya que la pieza requería superficies de referencia precisas, orificios de precisión H7, control de tolerancia js6 para el espaciado de los orificios de los pasadores y control de deformación dentro de 0.05 mm.
Para los componentes de aleación de magnesio utilizados en la industria aeroespacial, la estabilidad del mecanizado es fundamental. El proceso debe controlar simultáneamente la precisión dimensional, el aspecto superficial y la deformación, especialmente cuando la pieza tiene una gran superficie cuadrada y múltiples orificios de precisión.
Por qué fue difícil mecanizar este soporte
El cliente exigió que todas las superficies de referencia estuvieran mecanizadas con precisión, con orificios de precisión H7 y una tolerancia js6 para el espaciado de los orificios de los pasadores. Al mismo tiempo, la deformación de la pieza debía mantenerse dentro de 0.05 mm.
El componente tenía una estructura cuadrada y una gran superficie total, lo que dificultaba el control de la planitud y la deformación durante el mecanizado.
Principales riesgos de fabricación
- Los orificios de precisión H7 requerían una exactitud de mecanizado estable y un control cuidadoso de la herramienta.
- La tolerancia de espaciado de los orificios del pin JS6 requiere una relación posicional precisa entre los orificios relacionados.
- La gran superficie cuadrada dificultaba el control de la planitud.
- El mecanizado de aleaciones de magnesio requiere un manejo cuidadoso de las tensiones del material y la calidad de la superficie.
- El pulido o rectificado secundario podría afectar la apariencia de la superficie mecanizada y la consistencia dimensional.
La principal dificultad radicaba en la combinación de la precisión del orificio, la posición del orificio y el control de la deformación.
La dificultad del mecanizado se debió a la interacción de varios factores. La tolerancia de precisión de los orificios era alta, la distancia entre orificios relacionados requería un control estricto y la gran superficie cuadrada aumentaba el riesgo de variación en la planitud. Si la liberación de tensiones, la excentricidad de la herramienta, la secuencia de acabado o el tratamiento de la superficie no se controlaban adecuadamente, la pieza final podría no cumplir con la precisión de los orificios ni con el objetivo de deformación requerido.
| Requisito de precisión del orificio | La pieza requería orificios de precisión H7, lo que exigía un acabado estable y un control estricto de las condiciones de mecanizado. |
|---|---|
| Requisito de espaciado de los orificios | El espaciado entre los orificios debe cumplir con la tolerancia js6, lo que hace que la precisión posicional entre los orificios sea fundamental. |
| Requisito de deformación | Tras el mecanizado, la deformación total debía controlarse dentro de un margen de 0.05 mm. |
| Riesgo de planitud | Su forma cuadrada y su gran superficie dificultaron el control de la planitud durante y después de la eliminación del material. |
Cómo controlamos la tensión, la precisión de los orificios y el aspecto de la superficie.
Richconn Se empleó un proceso controlado para reducir el riesgo de deformación y preservar la relación dimensional final entre las superficies de referencia, los orificios de precisión y el espaciado entre pasadores. La clave consistió en gestionar la liberación de tensiones antes del mecanizado final y mantener condiciones de acabado estables.
Mecanizado basto con tolerancia
Primero se mecanizó en bruto el perfil exterior, dejando un margen de 0.5 mm para el acabado posterior.
Recocido para aliviar la tensión
Tras el desbaste inicial, la pieza se sometió a un proceso de recocido para liberar las tensiones internas y reducir el riesgo de deformación antes del acabado de precisión.
Excentricidad de la herramienta controlada a 0.01
Durante el proceso de acabado, la excentricidad de la herramienta se controló dentro de 0.01 para garantizar un mecanizado estable de los orificios H7 y un acabado de alta velocidad.
Inspección completa durante el mecanizado
Durante el proceso de mecanizado se realizó una inspección completa para verificar la precisión de los orificios, la separación entre ellos y el control de la deformación.
Se logró el objetivo de control de deformación en mm después de la optimización del proceso.
Se lograron orificios de precisión H7, espaciado de orificios de pasador js6 y control de deformación.
Tras la optimización del proceso, se mecanizaron todas las superficies de referencia necesarias. Se garantizó la precisión de los orificios H7 y la tolerancia js6 para el espaciado de los orificios de los pasadores asociados, y la deformación se controló dentro de 0.05 mm, cumpliendo así con los requisitos del cliente.
- Material: aleación de magnesio
- Proceso: Centro de mecanizado CNC
- Orificios de precisión: H7
- Espaciado de orificios asociado: tolerancia js6
- Control de deformación: dentro de 0.05 mm
- Tratamiento de la superficie: las marcas de las herramientas mecanizadas se conservan sin necesidad de pulido secundario.
Lo que los compradores deben saber sobre el mecanizado de soportes aeroespaciales de aleación de magnesio
Los soportes aeroespaciales de aleación de magnesio requieren más que un simple mecanizado CNC. Cuando una pieza incluye superficies de referencia, orificios H7, relaciones de espaciado de orificios js6 y requisitos de deformación, el proceso de mecanizado debe planificarse teniendo en cuenta el control de tensiones, el margen de acabado, la estabilidad de la herramienta y la estrategia de inspección.
Para este tipo de componente, el aspecto de la superficie también es importante. Un pulido o rectificado innecesario después del mecanizado puede alterar la textura original y suponer un riesgo adicional para la consistencia dimensional.
RichconnExperiencia práctica
- Utilice el mecanizado por etapas para reducir la deformación antes del acabado final.
- Aplique un tratamiento antitensión después del mecanizado en bruto cuando la estabilidad de la precisión sea fundamental.
- Controla la excentricidad de la herramienta para lograr agujeros de precisión y un acabado de alta velocidad.
- Conserve las superficies mecanizadas cuando el pulido secundario pueda afectar la precisión o la apariencia.
- Utilice una inspección completa para verificar la precisión de los orificios, la separación entre ellos y la deformación durante la producción.
Servicios de mecanizado CNC relacionados
Richconn Ofrece servicios de mecanizado CNC a medida para piezas aeroespaciales de precisión, componentes de aleación de magnesio, soportes de aluminio, carcasas de módulos, fijaciones y piezas metálicas complejas personalizadas según los planos del cliente.
Preguntas frecuentes sobre el mecanizado CNC de precisión de aleaciones de magnesio
¿Por qué es difícil el mecanizado de soportes de aleación de magnesio?
Las piezas de aleación de magnesio pueden ser sensibles a la tensión del material, la manipulación de la superficie y la deformación. Cuando el componente también requiere orificios de precisión, un espaciado exacto entre ellos y un control preciso de la planitud, el proceso de mecanizado necesita una planificación minuciosa.
¿Qué significa H7 en el mecanizado de agujeros de precisión?
H7 es un grado de tolerancia de orificio común que se utiliza cuando el tamaño del orificio debe controlarse con precisión para el ensamblaje o el posicionamiento. Requiere herramientas estables, parámetros de acabado adecuados y una inspección correcta.
¿Por qué se utilizaba el recocido después del mecanizado en bruto?
El recocido ayuda a liberar las tensiones internas del material tras el mecanizado en bruto. Esto reduce el riesgo de que la pieza se deforme durante o después del acabado de precisión.
Can Richconn ¿Máquinas similares a los soportes aeroespaciales?
Sí. Richconn Puede ofrecer servicios de mecanizado CNC a medida para soportes, carcasas, fijaciones y componentes estructurales relacionados con la industria aeroespacial, basándose en los planos, materiales, tolerancias, requisitos de superficie y necesidades de inspección del cliente.
¿Necesita una pieza de aleación de magnesio mecanizada con requisitos estrictos de orificio y deformación?
Envíenos sus dibujos 2D, archivos 3D, requisitos de material, notas sobre tolerancias de agujeros, requisitos de superficie y cantidad. RichconnEl equipo de ingeniería de la empresa revisará la viabilidad de fabricación y proporcionará una solución práctica de mecanizado CNC.