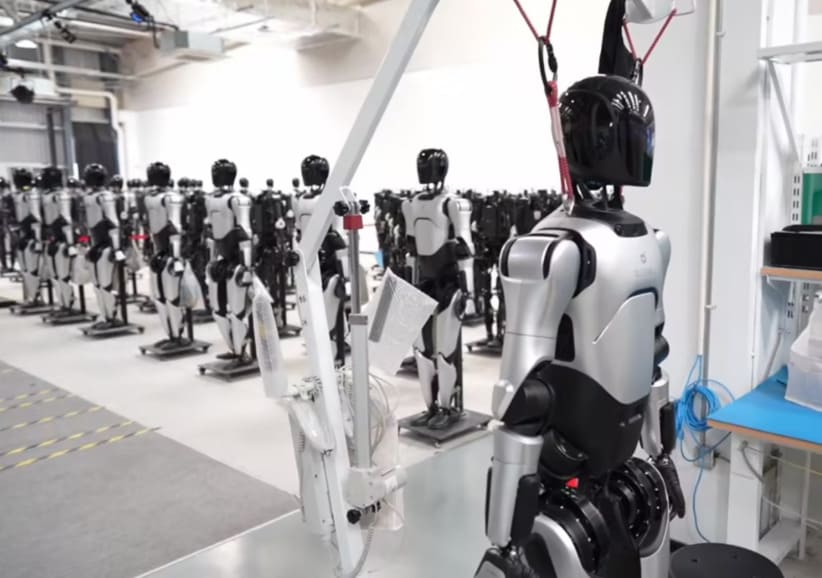
Para gran parte del trabajo de fabricación de la carcasa de robots humanoides, el mecanizado CNC no es el proceso adecuado. Figure AI lo reconoció públicamente al presentar Figure 03: el robot está recubierto de textiles suaves en lugar de piezas mecanizadas rígidas, y el programa de fabricación BotQ de la compañía se orientó deliberadamente hacia el moldeo por inyección, la fundición a presión, el moldeo por inyección de metal y el estampado. Las piezas que antes requerían más de una semana en una máquina CNC ahora salen de las herramientas de acero en segundos.
Ese es el punto de partida honesto. Y esa es también la razón de ser de esta guía.
Porque la consecuencia lógica es igualmente cierta: en cada plataforma humanoide existen carcasas donde el mecanizado CNC no solo es apropiado, sino insustituible, y saber cuáles son cuáles es más valioso para su proyecto que cualquier lista de capacidades de un proveedor. Esta guía analiza los cuatro conceptos distintos que se entienden por "carcasa robótica", los seis procesos que compiten para fabricarlas, los umbrales de volumen a partir de los cuales la rentabilidad cambia y los requisitos técnicos (paredes delgadas, acabados estéticos, recortes para sensores, sellado, seguridad) que determinan si una carcasa es viable.
Si estás buscando carcasas para un programa de humanoides, el objetivo aquí es que al terminar este artículo seas capaz de decidir por ti mismo si usar una máquina o un molde, pieza por pieza, con datos numéricos que lo respalden.
Cuatro tipos de “carcasa robótica” (y por qué la distinción lo decide todo)
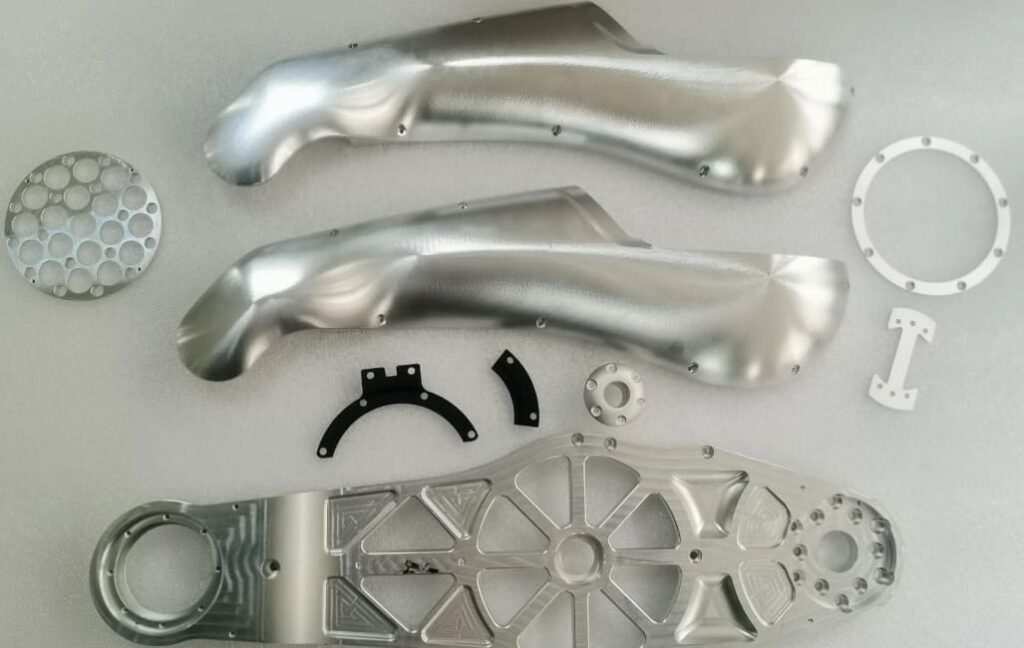
Si le preguntas a cinco ingenieros sobre las carcasas de los robots, obtendrás cinco imágenes mentales distintas. Uno piensa en la carcasa de aluminio que aloja los rodamientos del actuador de la cadera. Otro imagina el panel esculpido del muslo que le da al robot su silueta. Un tercero tiene en mente la cabeza, con sus ventanas para la cámara y los puertos del micrófono.
Se trata de piezas realmente distintas con requisitos diferentes, y confundirlas es la causa más común de malas decisiones de fabricación en programas humanoides. Así que, antes que nada, la taxonomía.
Carcasas de actuadores y juntas: cerramientos estructurales bajo carga
Estas son las carcasas que alojan los motores, reductores y cojinetes dentro de cada articulación accionada. Son elementos estructurales en el sentido más estricto: limitan la alineación de los cojinetes, transmiten el par de torsión de la articulación a la estructura del brazo y actúan como disipadores de calor para la electrónica del motor y del controlador.
Los requisitos son claros: orificios para cojinetes con una dureza H6 o superior, planitud de la brida de montaje con una tolerancia de 0.02 mm, geometría de la ranura de sellado que mantenga una junta tórica con una compresión uniforme y conductividad térmica suficiente para disipar el calor del motor hacia la estructura circundante. La estética es irrelevante, ya que estas piezas se encuentran debajo de todo lo demás.
Ya hemos tratado estos temas en profundidad en nuestra guía sobre componentes de articulaciones de robots . Para este artículo, lo importante es que pertenecen sin duda a la categoría de mecanizado, independientemente del volumen de producción, por razones que explicaremos más adelante.
Chasis y estructuras de bastidor: El esqueleto portante
Un nivel más allá de las articulaciones, se encuentran las estructuras que conforman el torso, la pelvis y las extremidades del robot. Estas estructuras transmiten la carga entre las articulaciones, albergan las baterías y los componentes informáticos, y definen la rigidez estructural general del robot.
Suelen ser de gran tamaño —la coraza de un torso humanoide puede medir entre 400 y 600 mm en su dimensión más larga— y generalmente tienen paredes delgadas con nervaduras integradas. Los requisitos se centran en la relación rigidez-masa, la estabilidad dimensional y las interfaces de montaje precisas donde se fijan las articulaciones y los subsistemas. Algunas son visibles; muchas se encuentran bajo paneles exteriores.
Paneles exteriores de la carrocería: las partes que la gente ve y toca
Estas son las cubiertas cosméticas: protectores de muslos, placas pectorales, hombreras y fundas para los antebrazos. No soportan prácticamente ninguna carga estructural. Su función es encerrar, proteger y definir la identidad visual del robot.
Esta categoría tiene un requisito que ningún otro tipo de carcasa tiene: debe tener un aspecto impecable. La uniformidad de la superficie, la consistencia del color entre lotes, la alineación de los paneles y la calidad táctil son factores importantes, y ninguno de ellos aparece en un plano de ingeniería convencional. Además, esta es la categoría con mayor probabilidad de dejar de requerir mecanizado a medida que aumenta el volumen de producción.
Carcasas y cabezales para sensores: precisión donde la percepción depende de ello.
Las carcasas para la cabeza, las cubiertas para el LiDAR, los marcos de las cámaras y los conjuntos de micrófonos pertenecen a una categoría aparte. Son elementos estéticos y, a la vez, cruciales para la precisión.
Una ventana de la cámara desplazada 0.3 mm modifica el eje óptico de la cámara con respecto al marco cinemático del robot, lo que obliga a recalibrarla o degrada permanentemente la precisión de la percepción. Las tolerancias de posición del recorte del sensor en las carcasas de los cabezales de los robots suelen ser de ±0.1 a ±0.2 mm, un orden de magnitud más ajustadas que las que requiere un panel cosmético y más allá de lo que la mayoría de los procesos de conformado de bajo coste pueden garantizar de forma fiable.
Referencia rápida: ¿Qué tipo de shell se corresponde con qué proceso?
| Tipo de carcasa | ¿Estructural? | ¿Cosmético? | ¿De precisión crítica? | Proceso óptimo típico |
|---|---|---|---|---|
| Actuador / carcasa de la junta | Sí: | No | Sí: | Mecanizado CNC en todos los volúmenes; fundición a presión + mecanizado en volúmenes muy altos. |
| Chasis/estructural | Sí: | A veces | Moderado | Mecanizado CNC hasta aproximadamente 500 unidades, luego fundición a presión + mecanizado secundario. |
| Panel exterior de la carrocería | No | Sí: | No | Mecanizado CNC hasta aproximadamente 200 unidades, luego termoformado o moldeo por inyección. |
| Sensor / carcasa del cabezal | Parcialmente | Sí: | Sí: | CNC que supera con creces las 1,000 unidades, o moldeado + CNC secundario |
Tenga presente esta tabla a lo largo del resto del artículo. Casi todas las recomendaciones que siguen se basan en una de estas cuatro filas.
¿Qué cambió en 2026?: La industria pasó a utilizar procesos estandarizados.
El debate sobre las carcasas humanoides ha cambiado sustancialmente en los últimos dos años, y cualquier estrategia de abastecimiento basada en suposiciones de 2023 está ahora desactualizada.
Figura 03 y el cambio hacia acabados exteriores menos pulidos.
Cuando Figure AI presentó Figure 03 en octubre de 2025, el encargo de diseño fue explícito: el robot debía ser seguro para las personas en entornos domésticos. La solución de la empresa fue recubrir el robot con textiles suaves y espuma de densidad variable en lugar de dejar expuestas las piezas mecanizadas rígidas. Estos materiales se diseñaron para ser lavables y extraíbles sin necesidad de herramientas.
Las especificaciones que lo acompañan cuentan una historia coherente: 1,676 mm de altura, 60 kg, aproximadamente un 9 % más ligero que la Figura 02, y la reducción de masa se debe en gran medida al abandono de los exteriores de metal mecanizado. Cada superficie de unión se diseñó para eliminar los puntos de pellizco.
Figure no es la única. 1X Technologies envía su robot doméstico NEO con un traje de nailon tejido. La tendencia de la industria para los humanoides de consumo es inconfundible: exteriores suaves, flexibles y recubiertos de tela que transmiten una imagen cercana en lugar de industrial.
BotQ: Lo que realmente te revela la transición manufacturera de Figure
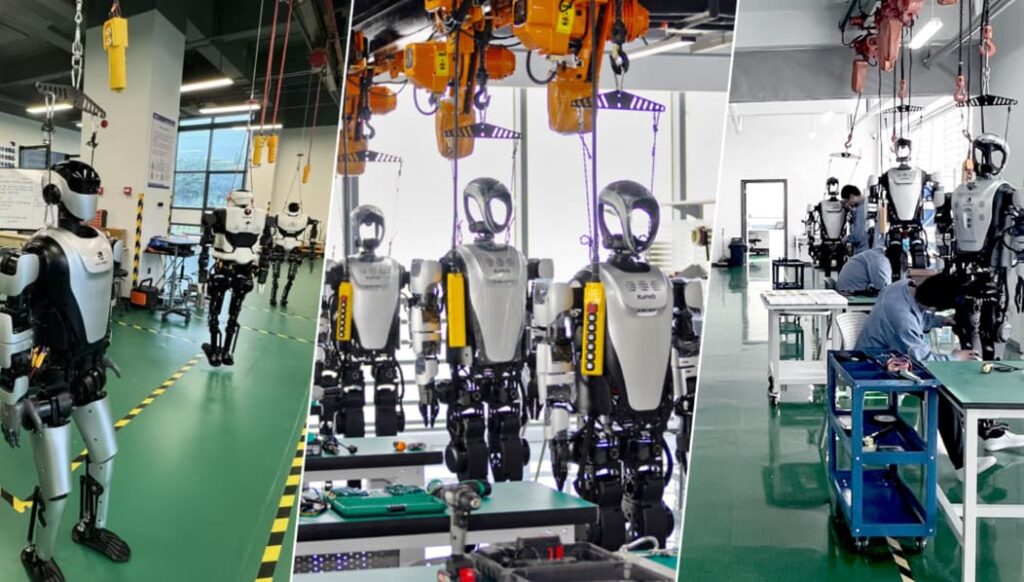
La información más instructiva provino del programa de fabricación BotQ de Figure. Para alcanzar los niveles de producción deseados, la empresa recurrió a procesos de mecanizado: moldeo por inyección, fundición a presión, moldeo por inyección de metal y estampado. Su explicación fue directa: las piezas que antes tardaban más de una semana en fabricarse con una máquina CNC podían producirse en menos de veinte segundos utilizando moldes de acero complejos. El costo de capital de estas herramientas fue elevado, pero la recuperación de la inversión se produjo rápidamente con los volúmenes proyectados.
Una empresa de mecanizado podría verse tentada a argumentar en contra de esto. Nosotros no lo haremos, porque la lógica económica es innegable. Una vez que se define el diseño de una carcasa y el volumen anual de producción alcanza los miles de unidades, el utillaje tradicional resulta más económico por pieza, con una ventaja que ninguna optimización del mecanizado puede igualar.
Lo que no cuenta el artículo de BotQ —y lo que se pierde cuando se cita como «los humanoides no necesitan CNC»— es que cada uno de esos moldes se validó comparándolo con prototipos mecanizados, que las carcasas fundidas y moldeadas aún requieren mecanizado secundario en las características de precisión, y que toda la transición presupone un diseño definitivo. Los programas que aún no han alcanzado ese nivel operan bajo una economía completamente diferente.
Productos blandos, textiles y cubiertas conformes: una nueva categoría de carcasas
El auge de los revestimientos exteriores de tela y espuma crea una categoría de carcasas totalmente nueva que no existía en el diseño humanoide hace cinco años, y esto tiene un efecto dominó en las partes rígidas que se encuentran debajo.
Cuando la capa exterior es de tela, la carcasa rígida que se encuentra debajo deja de ser un elemento meramente estético. Ya no necesita una superficie de primera calidad, una coincidencia de color perfecta ni un acabado táctil de alta gama. Lo que sí necesita es una superficie lisa y sin enganches para que la funda blanda se adhiera correctamente, puntos de fijación seguros y repetibles para los textiles extraíbles y bordes con radios amplios para evitar que la tela se desgaste en los puntos de contacto.
Eso supone una reducción significativa en los requisitos estéticos, lo que cambia el cálculo entre máquina y molde, generalmente a favor del mecanizado para programas de volumen medio, porque la parte costosa del mecanizado de una carcasa cosmética es el acabado, no el corte.
Qué significa esto para su estrategia de abastecimiento
Tres conclusiones prácticas:
- No des por sentado que el exterior de tu vehículo necesita un acabado mecanizado de primera calidad. Si le pones una funda blanda encima, estás pagando por cosméticos que nadie verá.
- No des por sentado que el utillaje es la solución solo porque Figure optó por ese camino. La cifra está creciendo a un ritmo que la mayoría de los programas no alcanzarán en años.
- Separe su lista de materiales de la carcasa según las cuatro categorías anteriores. Antes de solicitar un presupuesto único, tenga en cuenta que cada línea de productos requiere procesos diferentes, y un proveedor que las cotice como un solo lote le dará una respuesta incorrecta en la mayoría de los casos.
El panorama de los procesos: seis maneras de fabricar la carcasa de un robot.
Aquí les presentamos un panorama honesto de los procesos que compiten entre sí, incluyendo los cuatro que no realizamos. No se puede tomar una buena decisión sobre qué máquina o molde usar sin comprender a qué se está renunciando.
Mecanizado CNC a partir de un bloque
Se retira material de un bloque sólido de aluminio, magnesio, titanio o plástico hasta que solo queda la carcasa. No se requiere ninguna herramienta adicional, salvo los dispositivos de sujeción de la pieza.
Ventajas: Coste de utillaje cero. Los cambios de diseño solo implican tiempo de reprogramación. Tolerancias alcanzables de ±0.02 mm o mejores en cualquier característica. Conservación total de las propiedades del material: una carcasa mecanizada de 6061-T6 conserva la resistencia del 6061-T6, a diferencia de una pieza fundida. Las características estructurales y de precisión se obtienen de forma natural con el proceso, sin necesidad de operaciones secundarias.
Desventajas: El costo por pieza se mantiene prácticamente constante con el volumen de producción. Una carcasa de torso grande y de paredes delgadas puede ocupar una máquina de 5 ejes durante cuatro a ocho horas. El desperdicio de material es considerable: una carcasa puede comenzar como un bloque de 20 kg y terminar pesando 1.5 kg.
Ventana realista: Prototipos hasta producción en bajo volumen, además de características estructurales y de precisión en cualquier volumen.
Die Casting
El aluminio o el magnesio fundido se inyecta a alta presión en un molde de acero endurecido.
Ventajas: Coste unitario muy bajo a gran volumen. Excelente para geometrías complejas de paredes delgadas. Tiempos de ciclo rápidos, medidos en segundos.
Desventajas: La inversión en utillaje es considerable y los plazos de entrega son de varios meses. Los cambios de diseño requieren nuevo utillaje. Las propiedades del material fundido son inferiores a las de sus equivalentes forjados. Las tolerancias dimensionales son más amplias que en el mecanizado, y puede aparecer porosidad en secciones gruesas. Las características críticas casi siempre requieren mecanizado secundario.
Ventana realista: Estructuras de miles de unidades al año con un diseño fijo.
Moldeo por inyección
El termoplástico fundido se inyecta en un molde de acero. Es el proceso predominante para las carcasas de productos de consumo.
Ventajas: El menor coste por pieza de cualquier proceso a gran escala. Excelente acabado superficial directamente desde la herramienta. Se pueden moldear directamente clips, nervaduras, salientes y canales para cables, lo que reduce el número de piezas de ensamblaje.
Debilidades: Los costos de utillaje suelen oscilar entre decenas y cientos de miles de dólares, con plazos de entrega generalmente de dos a tres meses. Los cambios de diseño son costosos. Las carcasas de plástico no son estructurales; requieren soportes metálicos para la carga. La deformación y las marcas de hundimiento exigen un diseño riguroso.
Ventana realista: Paneles exteriores estéticos en miles de viviendas cada año.
Termoformado y Formado al Vacío
Una lámina de plástico calentada se desliza sobre un molde mediante vacío.
Ventajas: Los costes de utillaje son mucho menores que en el moldeo por inyección. Excelente para geometrías grandes, poco profundas y con forma de concha, tal como se hace con muchos paneles de carrocería de robots. Buena calidad superficial sin líneas de capa. Plazos de entrega del utillaje de semanas en lugar de meses.
Desventajas: Limitado a geometrías relativamente simples con ángulo de desmoldeo adecuado. El espesor de la pared varía a lo largo de la pieza. Los detalles de precisión requieren recorte y mecanizado adicionales. No apto para piezas estructurales.
Ventana realista: Paneles cosméticos en el rango de cientos a miles: el punto óptimo entre el mecanizado y el moldeo por inyección.
Fundición al vacío con uretano
A partir de un modelo maestro, se fabrica un molde de silicona y, a continuación, se vierte resina de uretano en él al vacío.
Ventajas: Coste de utillaje muy bajo. Plazos de entrega rápidos. Buena reproducción de la superficie. Puede simular una amplia gama de plásticos de producción.
Desventajas: El costo por pieza no mejora con el volumen; generalmente se mantiene entre cien y trescientos dólares por pieza, independientemente de la cantidad. Los moldes de silicona se degradan después de aproximadamente veinte a cincuenta usos. Las propiedades del material son inferiores a las de los termoplásticos moldeados por inyección.
Ventana realista: De diez a cien piezas cosméticas donde la apariencia importa más que el rendimiento del material. Cabe destacar que el patrón maestro generalmente se mecaniza mediante CNC.
Fabricación aditiva: MJF, SLS y FDM
Las piezas se construyen capa a capa a partir de polvo o filamento.
Ventajas: No requiere utillaje. Libertad geométrica inigualable. Rápido para cantidades muy pequeñas.
Desventajas: El acabado superficial muestra la estructura de capas, que se transparenta a través de la pintura. Propiedades anisotrópicas del material. El costo por pieza no mejora mucho con la cantidad. La precisión dimensional suele ser menor que la del mecanizado.
Ventana realista: De una a diez unidades, soportes internos y fijaciones. Para más de diez piezas cosméticas, el termoformado o el mecanizado suelen ofrecer un mejor resultado por dólar.
Comparación de procesos lado a lado
| Proceso | Costo de herramienta | Tendencia del costo por pieza | Tiempo de entrega de herramientas | Tolerancia alcanzable | Calidad de la superficie | ¿Estructural? |
|---|---|---|---|---|---|---|
| Mecanizado CNC | Ninguna | Las rebabas | Ninguna | ±0.02 mm | Excelente con acabado | Sí: |
| fundición a presión | Alto | Cae abruptamente | Meses | ± 0.1-0.3 mm | Bien, necesita terminarse | Moderado |
| El moldeo por inyección | Alto | Cae abruptamente | 2-3 meses | ± 0.1-0.2 mm | Excelente herramienta | No |
| Termoformado | Bajo-moderado | Caídas moderadas | Semanas | ±0.5 mm | Bueno | No |
| Fundición al vacío | Bajo | Las rebabas | Días | ±0.3 mm | Bueno | No |
| Aditivo (MJF/SLS) | Ninguna | Casi plano | Ninguna | ±0.3 mm | Líneas de capa visibles | No |
El patrón que se observa en esa tabla es la clave del argumento. Dos procesos presentan curvas de costo por pieza planas y no requieren herramientas: el mecanizado y la fundición al vacío. En todos los demás casos, se sacrifica la inversión inicial a cambio de ahorros por pieza. El volumen de producción determina qué opción se ajusta mejor a cada caso.
La decisión del volumen: dónde gana y dónde pierde CNC
Esta es la sección que la mayoría de los proveedores no escriben. Aquí están los umbrales reales.
1-50 Unidades: CNC casi siempre es correcto
Con este volumen de producción, la amortización de las herramientas es imposible. Un molde de inyección de cincuenta mil dólares, distribuido en cincuenta piezas, supone un coste adicional de mil dólares por pieza antes incluso de haber fabricado nada.
En esta etapa, el mecanizado también ofrece algo más valioso que el costo unitario: la mutabilidad del diseño . Los programas de prototipos cambian constantemente. Una carcasa mecanizada puede incorporar una revisión de diseño en un solo día de reprogramación. Una carcasa mecanizada no puede hacerlo en absoluto.
El único competidor legítimo en este segmento es la fabricación aditiva para piezas donde la precisión realmente no importa: soportes internos, paneles de prueba, modelos de estudio ergonómicos.
50-500 Unidades: La zona gris donde el análisis importa
Aquí es donde la cosa se pone interesante, y donde se sitúan actualmente la mayoría de los programas humanoides.
Para paneles exteriores de uso cosmético , el termoformado comienza a ser competitivo a partir de cien o doscientas unidades. Sus costos de utillaje son lo suficientemente bajos como para amortizarse, sus plazos de entrega son de semanas en lugar de meses y produce una superficie cohesiva que admite bien la pintura.
Para carcasas estructurales y de precisión , el mecanizado suele seguir siendo la mejor opción en todo este rango. Las herramientas de fundición a presión no se amortizan tan rápido, y las propiedades del material fundido a menudo no cumplen con los requisitos estructurales.
Las preguntas decisivas:
- ¿El diseño está definitivo o cambiará en los próximos seis meses?
- ¿La pieza soporta carga estructural?
- ¿Tiene características con una tolerancia inferior a ±0.2 mm?
- ¿Le van a poner una funda blanda encima?
Si responde "sí" a dos o más preguntas sobre las últimas tres, o "no" a la primera, probablemente la respuesta siga siendo el mecanizado.
500-5,000 unidades: Herramientas puente y estrategias híbridas
Con este volumen de producción, el mecanizado puro de paneles cosméticos deja de ser económicamente viable, pero el utillaje completo sigue siendo un compromiso importante para un diseño que puede no ser definitivo.
Las herramientas puente cubren la brecha: moldes de inyección de aluminio en lugar de acero endurecido, herramientas de termoformado en lugar de moldeo por inyección, o enfoques híbridos de fundición y mecanizado. Las herramientas puente cuestan mucho menos que las herramientas de producción y se fabrican más rápido, aunque a costa de una menor vida útil.
La estrategia híbrida que funciona bien aquí consiste en fundir o moldear la geometría principal y luego mecanizar solo los detalles de precisión. Una carcasa de torso fundida a presión con interfaces de montaje de articulaciones y recortes para sensores mecanizados por CNC permite obtener los beneficios de la fundición en la masa y la precisión de mecanizado donde realmente importa.
Más de 5,000 unidades: Territorio de herramientas de alta resistencia
Con una producción anual de aproximadamente cinco mil unidades y un diseño fijo, el utillaje rígido resulta claramente superior en las carcasas cosméticas y no estructurales. Este es el ámbito para el que se diseñó el programa BotQ de Figure, y su razonamiento sigue siendo válido.
El papel del mecanizado no desaparece, sino que cambia. Con este volumen de producción, el mecanizado genera los patrones maestros, las fijaciones, las operaciones secundarias en las piezas fundidas y las carcasas de precisión que las herramientas no pueden sujetar.
Las excepciones: donde el CNC gana en cualquier volumen.
Algunas piezas nunca salen del proceso de mecanizado, independientemente de la cantidad:
- Asientos de cojinetes y cualquier característica que requiera H6 o más ajustado.
- Superficies de sellado donde la geometría de la ranura determina la clasificación IP.
- Interfaces ópticas y de sensores con requisitos de posición inferiores a 0.2 mm
- Elementos estructurales donde las propiedades del material fundido son insuficientes
- Cualquier parte donde el diseño no esté congelado
Donde el mecanizado CNC es insustituible
Tras haber sido sinceros sobre las desventajas del mecanizado, aquí les mostramos dónde no las tiene, y estas categorías representan la mayor parte del contenido mecanizado en una plataforma humanoide madura.
Estructuras de cáscara que soportan carga
El aluminio fundido tiene una menor resistencia a la fluencia que el aluminio forjado de la misma aleación nominal, y las piezas fundidas pueden contener porosidad que se convierte en un punto de inicio de fatiga bajo cargas cíclicas. Las estructuras de un robot humanoide soportan millones de ciclos de carga a lo largo de su vida útil.
Para las carcasas donde el fallo estructural es un evento crítico para la seguridad —estructuras pélvicas, vías de carga del torso, interfaces de montaje de extremidades— el mecanizado en bloque ofrece todas las propiedades mecánicas del temple especificado sin riesgo de porosidad. Esto no es una preferencia; en muchas plataformas es un requisito.
Ventanas de sensores de precisión e interfaces ópticas
Los sistemas de percepción se calibran según un sistema de referencia cinemático. Si la cámara se mueve con respecto a ese sistema, la calibración es incorrecta.
Las tolerancias de posición del recorte del sensor de ±0.1 a ±0.2 mm son habituales en las carcasas de cabezas humanoides y deben mantenerse durante toda la producción, no solo en la primera unidad. El mecanizado cumple con estas tolerancias de forma nativa. El termoformado y el moldeo por inyección generalmente requieren un mecanizado adicional para lograrlo, lo que significa que, además del utillaje, se incurre en un coste adicional.
Asientos de cojinetes, ranuras de sellado y características funcionales
Cualquier carcasa que aloje un cojinete, selle contra la entrada de contaminantes o proporcione una interfaz de acoplamiento precisa, posee características que los procesos de moldeo no pueden lograr. Las ranuras de las juntas requieren una profundidad y anchura uniformes para garantizar una compresión homogénea; la compresión desigual de las juntas es la principal causa de fallos en la clasificación IP en condiciones reales de funcionamiento. Los orificios de los cojinetes requieren una tolerancia H6 y un acabado superficial controlado.
En las carcasas fundidas a presión, estas características se mecanizan después de la fundición. El mecanizado no desaparece; simplemente se vuelve más costoso porque ahora se está fijando una pieza fundida con su propia variación dimensional.
Patrones maestros y utillaje puente para carcasas fundidas y moldeadas.
La fundición al vacío requiere un modelo maestro, que casi siempre se mecaniza mediante CNC debido a la necesidad de una precisión dimensional y una superficie impecable. Las herramientas para termoformado se mecanizan. Las cavidades de los moldes de inyección se mecanizan mediante electroerosión.
Cada proceso mecanizado descrito en este artículo depende de algún paso previo del mecanizado. Cuando un programa se aleja del control numérico computarizado (CNC), lo que suele ocurrir es que el mecanizado pasa de producir piezas a producir los medios para producirlas.
Mecanizado secundario de carcasas fundidas y moldeadas
La última y más extensa categoría. Las carcasas fundidas requieren que sus superficies de montaje estén mecanizadas para que queden planas, sus orificios para cojinetes perforados, sus orificios roscados roscados y sus recortes para sensores ajustados a la posición correcta. Las carcasas moldeadas requieren recorte, colocación precisa de los orificios y mecanizado de la interfaz.
En un programa humanoide avanzado que utiliza estructuras de fundición a presión, el mecanizado secundario suele representar entre el veinte y el cuarenta por ciento del gasto total en mecanizado, y continúa indefinidamente, porque cada pieza fundida lo necesita.
Materiales para las carcasas de robots humanoides
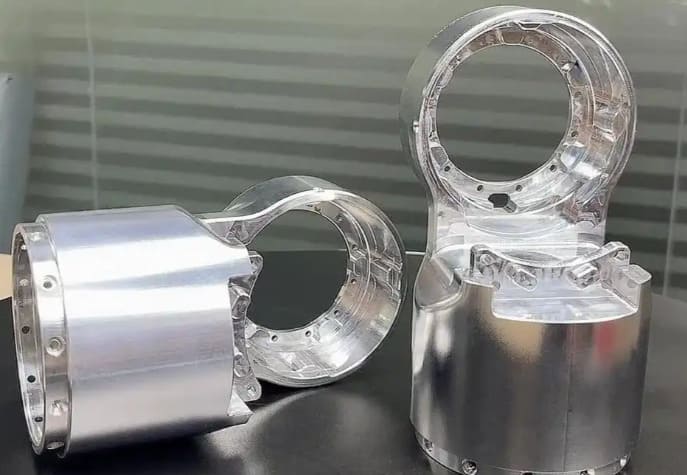
La elección del material para la carcasa de un robot es una negociación a tres bandas entre masa, rigidez y calidad del acabado, donde la facilidad de fabricación es la limitación que decide si la combinación elegida es viable.
6061-T6: El valor predeterminado cosmético y de uso general
La aleación 6061-T6 es la opción por defecto por una razón. Se mecaniza con facilidad, es dimensionalmente estable, está disponible en placas y lingotes, y —algo fundamental para las carcasas exteriores— admite el anodizado de forma impecable y uniforme.
Su límite elástico de aproximadamente 276 MPa es adecuado para la mayoría de las estructuras no estructurales y ligeramente estructurales. Su densidad es de 2.7 g/cm³. Su coste es el más bajo entre las opciones de aluminio.
Para paneles cosméticos y carcasas de cabezales donde la apariencia es un requisito, la aleación 6061 suele ser la respuesta correcta, incluso cuando una aleación más resistente funcionaría estructuralmente, porque la calidad del acabado es más uniforme.
7075-T6: Estructuras laminares y la compensación del anodizado
La aleación 7075-T6 prácticamente duplica la resistencia a la fluencia de la 6061 (alrededor de 503 MPa) con la misma densidad. En el caso de las carcasas de chasis estructurales, donde se minimiza el espesor de las paredes, esta diferencia de resistencia se traduce directamente en un ahorro de masa.
Existe un inconveniente que suele afectar a muchos equipos de diseño, y conviene aclararlo: la aleación 7075 no se anodiza igual que la 6061. Su contenido de zinc tiende a producir un tono amarillento en los procesos de anodizado transparente y un color menos uniforme en los acabados teñidos. Para una estructura oculta bajo una cubierta, esto no supone ningún problema. Sin embargo, para un panel estético visible, puede significar que un lote de piezas no coincida entre sí.
La regla práctica que sugerimos es la siguiente: 7075 para la estructura, 6061 para todo lo que el cliente vea, y nunca mezclar las dos aleaciones en un mismo conjunto visible si la coincidencia de color es importante.
Magnesio AZ31 y AZ91: 30 % más ligeros, con requisitos de manipulación reales.
El magnesio es el metal estructural más ligero disponible, aproximadamente un treinta por ciento más ligero que el aluminio, con una densidad de 1.74 a 1.81 g/cm³ según la aleación. En una plataforma humanoide, donde la masa de las extremidades se amplifica debido al par de torsión requerido en cada articulación, esta reducción tiene un valor incalculable.
Las aleaciones forjadas más comunes para carcasas mecanizadas son la AZ31 (buena conformabilidad y soldabilidad, resistencia moderada) y la AZ91 (mayor resistencia, más común en forma fundida). El magnesio también amortigua mejor las vibraciones que el aluminio y se mecaniza rápidamente, con fuerzas de corte menores que el aluminio a tasas de remoción de material comparables.
La razón por la que no hay más proveedores que lo ofrezcan es la seguridad. Las virutas de magnesio son combustibles, y el polvo fino de magnesio representa un verdadero riesgo de incendio y explosión. El mecanizado seguro del magnesio requiere la selección adecuada del refrigerante (los refrigerantes a base de agua reaccionan con el magnesio liberando hidrógeno), un sistema específico para la manipulación y contención de las virutas, un sistema de extinción de incendios de clase D en la máquina y capacitación del operario, algo que la mayoría de los talleres no ofrecen.
Richconn Las máquinas utilizan componentes de magnesio para la carcasa de robots en producción. Si está considerando el magnesio para un programa de carcasas, las preguntas clave que debe hacer a cualquier proveedor son qué refrigerante utilizan, cómo manipulan y almacenan las virutas, y si el magnesio trabaja en una misma celda con acero o aluminio; las respuestas le indicarán rápidamente si la capacidad es real.
Titanio Ti-6Al-4V: Donde la masa y la resistencia importan.
La aleación Ti-6Al-4V tiene una densidad de 4.43 g/cm³ y un límite elástico de alrededor de 880 MPa; es más pesada que el aluminio, pero ofrece una relación resistencia-masa sustancialmente mejor y un excelente rendimiento ante la fatiga.
En las carcasas humanoides, el titanio aparece de forma selectiva: soportes estructurales de alta resistencia dentro del conjunto de la carcasa, interfaces de montaje sometidas a impactos y robots médicos o de laboratorio donde la compatibilidad con la esterilización es fundamental. Las carcasas completamente de titanio son poco comunes porque el elevado coste de mecanizado —normalmente de tres a cuatro veces superior al del aluminio para una geometría equivalente— resulta difícil de justificar en una superficie tan grande.
El mecanizado CNC de titanio tiene requisitos particulares en cuanto a velocidad de corte, suministro de refrigerante y control de virutas que conviene analizar antes de decidir el diseño.
Plásticos de ingeniería: ABS, PC, PEEK y carcasas de polímero mecanizado.
El mecanizado de carcasas de plástico es poco común, pero en ocasiones correcto; normalmente, cuando se necesita un pequeño número de piezas en la resina de producción exacta para validar el ajuste, la apariencia o el rendimiento óptico antes de comprometerse con la fabricación de las herramientas.
- ABS — Admite bien la imprimación y la pintura, se mecaniza sin problemas, la opción estándar para prototipos cosméticos pintados.
- Polycarbonate — esencial para ventanas transparentes y cubiertas de sensores; mecanizado y pulido hasta alcanzar una claridad casi óptica.
- OJEADA — Alta resistencia y capacidad de temperatura, utilizada donde una cubierta de polímero necesita ser estructural o esterilizable.
- Acetal (POM) — Es dimensionalmente estable y se mecaniza perfectamente, pero la pintura se adhiere mal; evitar para piezas cosméticas pintadas.
Un consejo de diseño que evita problemas: si la carcasa de producción se va a moldear por inyección en ABS, mecanice el prototipo en ABS en lugar de acrílico o acetal. El comportamiento de la pintura y el acabado coincidirán, y detectará los problemas de apariencia antes de la fabricación de las herramientas.
Matriz de selección de materiales por tipo de carcasa
| Tipo de carcasa | Primera opción | Alternative | Evitando |
|---|---|---|---|
| Actuador / carcasa de la junta | 6061-T6 | 7075-T6, magnesio | Plásticos |
| Chasis estructural | 7075-T6 | Magnesio AZ31, 6061-T6 | Aleaciones fundidas en bajo volumen |
| Panel exterior (visible) | 6061-T6 | ABS, PC | 7075 (inconsistencia de color) |
| Panel exterior (debajo de una cubierta blanda) | 6061-T6, magnesio | ABS | Titanio (coste innecesario) |
| Cabezal / carcasa del sensor | 6061-T6 | PC para Windows | Acetal (adhesión de pintura) |
| Carcasa de extremidad crítica al peso | Magnesio AZ31 | 7075-T6 | Acero |
Mecanizado de paredes delgadas: El desafío técnico fundamental
Si hay un problema técnico que define el mecanizado de carcasas robóticas, es este. Casi todas las carcasas de una plataforma humanoide son estructuras grandes, de paredes delgadas y curvas, precisamente la geometría más propensa a la distorsión.
¿Por qué las carcasas de los robots son propensas a la deformación por naturaleza?
Generalmente, se considera que una pared es delgada por debajo de unos 2 mm. Las carcasas de los robots suelen especificar paredes de 1.5 a 2.5 mm en superficies que miden cientos de milímetros, lo que, por definición, sitúa a casi todas las carcasas en la categoría de difíciles.
Tres mecanismos causan el problema. Deflexión por fuerza de corte : una pared delgada se comporta como una viga en voladizo, flexionándose alejándose de la herramienta y recuperando su forma original tras su paso, lo que resulta en paredes más gruesas en la parte superior que en la base. Distorsión térmica : las secciones delgadas tienen poca masa térmica, por lo que el calentamiento localizado produce una expansión localizada, y el alto coeficiente de dilatación térmica del aluminio la amplifica. Liberación de tensiones residuales : las tensiones atrapadas en el tocho durante el laminado o la extrusión se liberan a medida que se elimina material y la pieza se mueve.
El tercer mecanismo es el que sorprende a la gente, porque la pieza mide correctamente en la máquina y luego se deforma de la noche a la mañana.
Hemos abordado este problema con mayor profundidad en nuestra guía para prevenir la deformación de piezas de paredes delgadas , que cubre los principios generales. A continuación, explicamos cómo se aplican esos principios específicamente a las carcasas de los robots.
Alivio de tensiones residuales y tensiones previas al mecanizado
Para cualquier capa que elimine más del setenta por ciento del material inicial (lo cual describe la mayoría de ellas), recomendamos aliviar las tensiones antes del mecanizado final.
La secuencia práctica consiste en desbastar la pieza dejando entre 1.5 y 2 mm de material en todas las superficies, aliviar las tensiones térmicamente, dejar que la pieza se estabilice y, finalmente, mecanizarla. En las grandes carcasas de torso, la diferencia entre seguir este procedimiento y no hacerlo suele radicar en que las piezas mantienen una tolerancia de ±0.1 mm en el perfil, mientras que las que no la mantienen, pueden presentar una tolerancia de ±0.5 mm.
La selección del material también es importante en este caso. Las planchas tratadas para aliviar tensiones se comportan de forma mucho más predecible que los perfiles extruidos para grandes carcasas, y conviene especificarlo en lugar de dejarlo a criterio del proveedor.
Estrategia de fijación: Mandriles de vacío, mordazas blandas y soporte de sacrificio
La fuerza de sujeción es en sí misma una fuente de deformación. Una carcasa delgada sujeta firmemente en un tornillo de banco convencional se mecanizará correctamente, pero al soltarla se deformará y perderá su tolerancia.
Las estrategias que funcionan en las carcasas de los robots:
- Fijación al vacío Para piezas con una cara plana o casi plana, distribuyendo la fuerza de sujeción por toda el área de contacto.
- Mandíbulas blandas personalizadas mecanizado para adaptarse al contorno de la pieza: una pequeña inversión en herramientas que se amortiza inmediatamente en un lote.
- Costillas de soporte de sacrificio Se conservaron en el diseño y se eliminaron en una operación final, manteniendo rígidas las regiones delgadas a través de los cortes agresivos.
- Cera de soporte de bajo punto de fusión o soporte moldeable para cáscaras curvas complejas sin una buena geometría de sujeción
- Liberación secuencial — mecanizar y liberar las regiones progresivamente en lugar de retirar toda la sujeción a la vez.
En las grandes estructuras curvas, la instalación de fijaciones a medida es imprescindible. Inclúyala en el presupuesto del primer artículo.
Estrategia de trayectoria de herramienta y parámetros de corte para paredes delgadas
El principio general consiste en mantener una fuerza de corte baja y constante, en lugar de cortar lentamente.
- rugosidad trocoidal Con un acoplamiento radial del cinco al diez por ciento del diámetro de la herramienta, las fuerzas se mantienen predecibles y se puede utilizar toda la longitud de la ranura.
- eliminación simétrica de material — alternar los lados en lugar de terminar completamente una cara antes de comenzar la otra, lo que equilibra la liberación de estrés.
- Múltiples pasadas de acabado ligero en lugar de una sola pasada pesada, con la última pasada tomando de 0.1 a 0.2 mm
- Subida de fresado durante todo el proceso de acabado para una carga de virutas uniforme y un mejor acabado superficial.
- Herramientas afiladas — una herramienta desgastada aumenta drásticamente la presión de corte, lo que las paredes delgadas traducen directamente en deflexión.
- Ambiente térmico constanteIdealmente, dentro de ±1 °C durante el acabado de carcasas de precisión.
Espesor de pared alcanzable según el material
| Material | Mínimo cómodo | Se puede lograr con un proceso cuidadoso. | Notas |
|---|---|---|---|
| Aluminio 6061-T6 | 1.5 mm | 0.8 mm | Lo más predecible; la mejor opción en general. |
| Aluminio 7075-T6 | 1.2 mm | 0.7 mm | Una mayor rigidez ayuda; mayor tensión residual |
| Magnesio AZ31 | 1.5 mm | 1.0 mm | Ayuda una fuerza de corte baja; se aplican restricciones de manipulación. |
| Ti-6Al-4V | 1.0 mm | 0.6 mm | Alta rigidez, pero la gestión del calor es fundamental. |
| ABS / PC | 2.0 mm | 1.5 mm | El límite es el ablandamiento térmico, no la fuerza. |
| OJEADA | 1.5 mm | 1.0 mm | Funciona bien, pero alivia el estrés de forma impredecible. |
Estas cifras presuponen un soporte de nervaduras y relaciones de aspecto razonables. Un muro sin soporte de 0.8 mm de espesor y 300 mm de longitud es muy diferente a uno de 50 mm; si su diseño exige demasiado tanto espesor como longitud, consúltelo con la revisión de diseño lo antes posible.
Requisitos estéticos: ¿Qué hace que las carcasas exteriores sean diferentes?
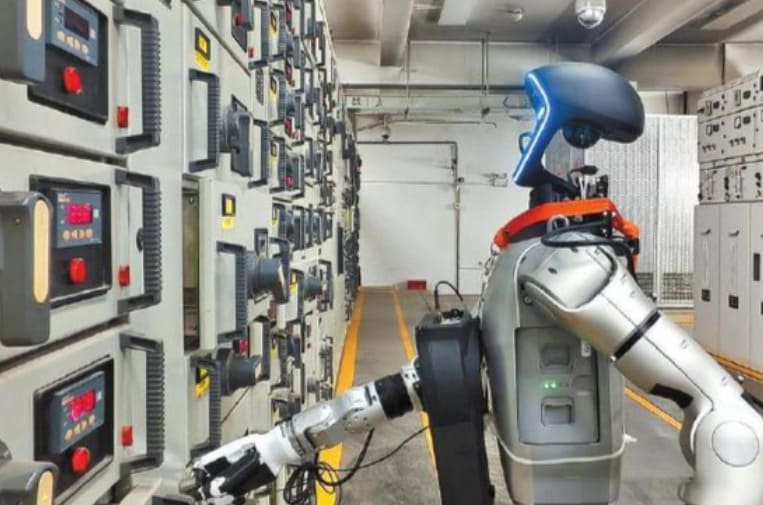
Los componentes internos se evalúan mediante un plano. Las carcasas exteriores se evalúan visualmente, y los requisitos que se derivan de ello no suelen aparecer en la mayoría de los planos de ingeniería.
Marcas de trayectoria de herramienta y trayectoria hacia una superficie uniforme
Una superficie de aluminio mecanizada presenta marcas visibles de la trayectoria de la herramienta. El mecanizado estándar suele producir una rugosidad superficial (Ra) de aproximadamente 3.2 μm, e incluso un acabado fino deja un patrón direccional que el ojo percibe inmediatamente bajo luz rasante.
En el caso de las carcasas cosméticas, la cadena de acabado es tan importante como el mecanizado. El proceso típico consiste en una pasada de acabado fino con un avance uniforme y sin marcas de retención, seguida de un granallado para homogeneizar la superficie y, finalmente, un anodizado o pintura.
El requisito para el mecanizado es la consistencia, más que la mera suavidad: una superficie con una rugosidad Ra uniforme de 1.6 μm produce un mejor resultado que una que alterna entre Ra 0.8 y Ra 3.2 μm en diferentes regiones, ya que el granallado revela las variaciones en lugar de ocultarlas. Las transiciones de la trayectoria de la herramienta, los cambios de paso y los cambios de herramienta a mitad de la superficie se hacen visibles después del acabado.
Granallado con microesferas: medio abrasivo, presión y consistencia del lote.
El granallado crea una textura mate uniforme que da la impresión de ser un "producto" en lugar de una "pieza". Es económico (normalmente cuesta unos pocos dólares por pieza, con un plazo de entrega inferior a un día) y es el primer paso estándar para casi todas las carcasas de aluminio destinadas al consumidor.
Las variables que determinan el resultado son el tipo y tamaño del material abrasivo, la presión de chorro, la distancia y el ángulo de la boquilla, y el tiempo de permanencia. La uniformidad en un lote depende del control de estas cuatro variables, razón por la cual el granallado robótico manual produce resultados visiblemente variables y por la cual el granallado con equipo fijo o robótico es preferible para trabajos de acabado.
Richconn Coordinamos el acabado superficial a través de socios externos de confianza, en lugar de realizarlo internamente. En la práctica, esto significa que especificamos y controlamos los requisitos de acabado, gestionamos las piezas durante el proceso y las inspeccionamos al recibirlas; sin embargo, somos transparentes en cuanto a que el granallado y el anodizado se realizan en las instalaciones de nuestros socios. Para programas de acabado de carrocería, recomendamos acordar los estándares de acabado con una muestra de referencia física antes de que comience la producción, lo cual es recomendable independientemente de quién realice el trabajo.
Anodizado: Tipo II vs. Tipo III, y por qué el 7075 se vuelve amarillo.
El anodizado de tipo II (decorativo) produce un recubrimiento de entre 5 y 25 μm de espesor, admite fácilmente tintes en una amplia gama de colores y es el estándar para las carcasas cosméticas.
El anodizado tipo III (duro) produce un recubrimiento mucho más duro de 25 a 75 μm con una resistencia al desgaste superior, pero las opciones de color son limitadas y el acabado suele ser más oscuro y menos uniforme. Es un acabado funcional, no estético.
La consecuencia dimensional es la misma trampa que atrapa a los diseñadores en las carcasas de juntas: el anodizado aumenta el espesor de la superficie, con aproximadamente la mitad del recubrimiento acumulándose hacia afuera y la otra mitad penetrando el sustrato. En un recubrimiento de tipo III, esto representa un cambio dimensional significativo. Cualquier característica de precisión en una carcasa cosmética —recortes para sensores, interfaces de rodamientos, superficies de acoplamiento— requiere enmascaramiento o bien se debe considerar el margen de recubrimiento en el diseño.
Y para reiterar el punto sobre la aleación, ya que causa problemas reales en la producción: el contenido de zinc del 7075 produce un color inconsistente durante el anodizado, tendiendo al amarillear bajo la capa transparente. Si las carcasas visibles son de 7075, acepte su apariencia o considere pintarlas.
Uniformidad del color entre lotes de producción
Este es el requisito que con mayor frecuencia se descubre demasiado tarde.
El color anodizado depende de la composición de la aleación, la preparación de la superficie, la química del baño, la temperatura y el tiempo de permanencia. Las piezas anodizadas en lotes diferentes —o procedentes de lotes de material distintos— pueden presentar diferencias visibles incluso cuando todos los parámetros cumplen las especificaciones. En un robot con ocho paneles visibles que deben coincidir, esto supone un riesgo de rechazo en cada lote.
¿Qué lo controla en la práctica?
- Especifique una única aleación y temple para todas las piezas del mismo color.
- Para cada lote de producción, utilizar como materia prima un único lote siempre que sea posible.
- Anodizar todas las piezas del mismo color de un conjunto en el mismo baño.
- Establecer muestras de referencia físicas aprobadas: un límite de aceptación superior e inferior, no un único objetivo.
- Defina la condición de inspección, ya que el color se percibe de manera diferente bajo distintas condiciones de iluminación.
Líneas de separación, holguras entre paneles y tolerancias de ajuste de ensamblaje
Las separaciones entre paneles son el indicador de calidad más visible en un robot terminado. Una separación uniforme de 1.5 mm indica intencionalidad; una separación que varía entre 1.0 y 2.5 mm indica una mala fabricación, incluso si cada pieza cumple con la tolerancia de su plano individual.
La consistencia de la separación es un problema de acumulación de tolerancias, y se resuelve de la misma manera que cualquier otro: se utiliza GD&T funcional referenciada a los planos de montaje en lugar de tolerancias de tamaño acumuladas, especificando la separación como una dimensión controlada en lugar de dejarla que se desplace libremente. Para ensamblajes estéticos, sugerimos especificar explícitamente la separación del panel y las condiciones de nivelación en el plano de ensamblaje, ya que es la única forma en que un proveedor puede mecanizarlas de manera precisa.
Requisitos funcionales de la carcasa más allá de la apariencia
Más allá de la apariencia, las carcasas de los robots conllevan una serie de requisitos funcionales que determinan las especificaciones reales de mecanizado.
Calibración de la tolerancia de posición y la percepción del recorte del sensor
Una carcasa humanoide para la cabeza puede albergar entre diez y veinte aberturas para sensores: cámaras estéreo, sensores de profundidad, ventanas LiDAR, puertos para micrófonos e indicadores de estado. Las tolerancias de posición suelen ser de ±0.1 a ±0.2 mm, con respecto al punto de referencia de montaje de la carcasa, en lugar de a sus bordes.
La elección del punto de referencia es más importante que el valor de la tolerancia. Si las dimensiones de los recortes se toman a partir del borde de la carcasa, que a su vez varía, la tolerancia resulta irrelevante para el montaje. Lo que hace que la especificación sea factible y útil es referenciarla a la interfaz de montaje, es decir, a los elementos que posicionan la carcasa con respecto al sistema de coordenadas cinemático del robot.
Cuando un sensor requiere claridad óptica a través de una ventana, la abertura de la ventana también necesita un acabado superficial controlado en su zona de sellado y un borde definido, ya que una rebaba o una astilla en el borde de la abertura puede dispersar la luz hacia el sensor.
Clasificación IP: Geometría de la ranura de la junta y superficies de sellado
La mayoría de las plataformas humanoides buscan una clasificación IP54 para su uso en interiores, mientras que las variantes para exteriores o resistentes al agua alcanzan una clasificación IP65 o superior. Esta clasificación depende menos del material del sello que de la ranura que lo aloja.
La principal causa de fallas de IP en el campo es la compresión desigual de la junta. ¿Qué produce una compresión uniforme?
- Una geometría de junta machihembrada o escalonada que crea una trayectoria de sellado controlada.
- La profundidad y el ancho de la ranura se mantienen dentro de una tolerancia uniforme en todo el perímetro, típicamente ±0.05 mm en profundidad.
- Acabado superficial de la zona de sellado con una rugosidad superficial Ra de aproximadamente 1.6 μm o mejor, sin marcas de mecanizado que atraviesen la trayectoria del sellado.
- El espaciado de los sujetadores es lo suficientemente pequeño como para mantener una compresión uniforme entre los puntos de fijación.
- Los radios de las esquinas en la ranura son lo suficientemente amplios como para que la junta no se acumule.
La dispensación de juntas mediante formación in situ es una opción a considerar para perímetros de carcasa complejos, ya que se adapta a contornos que una junta moldeada no puede. Requiere una trayectoria de dispensación con una geometría de ranura uniforme, lo cual es una especificación de mecanizado.
El blindaje EMI y el conflicto del anodizado
Las carcasas de los robots suelen funcionar también como cajas de protección contra interferencias electromagnéticas (EMI), conteniendo las emisiones de los controladores de motor y protegiendo la electrónica de los sensores. Las juntas conductoras pueden lograr una atenuación considerable en el rango de frecuencias relevante, pero solo si existe un contacto eléctrico real entre la junta y la carcasa.
He aquí el problema recurrente en los diseños: el anodizado es un aislante eléctrico. Una carcasa que debe estar completamente anodizada y que además debe proporcionar conexión a tierra contra interferencias electromagnéticas (EMI) no superará las pruebas de compatibilidad electromagnética (EMC), y este fallo resulta costoso porque suele detectarse tarde.
La solución es sencilla una vez que se sabe dónde buscar: basta con enmascarar las superficies de conexión a tierra y de contacto de la junta antes del anodizado, o bien especificar un recubrimiento de conversión de cromato (Alodine) en dichas superficies, que mantiene la conductividad a la vez que proporciona protección contra la corrosión. Cualquiera de las dos opciones debe figurar en el plano desde el principio, ya que su adaptación implica decapar y volver a acabar las piezas.
Cabe destacar un problema secundario: las juntas conductoras contienen rellenos metálicos, y el contacto entre metales diferentes en presencia de humedad acelera la corrosión galvánica. En el caso de las carcasas de magnesio, en particular, la selección del relleno es importante más allá del rendimiento de apantallamiento.
Gestión térmica mediante el diseño de la carcasa.
Los robots humanoides disipan una cantidad considerable de calor proveniente de sus actuadores, controladores y sistemas de procesamiento. Las carcasas participan en esa disipación térmica, independientemente de si fueron diseñadas para ello o no.
Las carcasas de aluminio y magnesio mecanizadas conducen bien el calor, lo que permite que actúen como disipador térmico distribuido si se acoplan correctamente a la fuente de calor. Las características de diseño que favorecen esto son: almohadillas de interfaz térmica mecanizadas con planitud controlada en las zonas de montaje de los componentes, geometría de aletas integrada en las superficies internas y continuidad del material en la trayectoria de conducción en lugar de roturas térmicas en las uniones.
La contrapartida es que una carcasa que conduce bien el calor también se calienta al tacto. En los robots que operan cerca de personas —un caso de diseño cada vez más frecuente— la temperatura de la superficie externa se convierte en una especificación de seguridad, lo que puede justificar el uso de una barrera térmica y una vía de refrigeración independiente en lugar de conducir el calor al exterior.
Características de seguridad para el usuario: bordes redondeados, eliminación de puntos de pellizco e interfaces de cubierta suave.
Los humanoides colaborativos y domésticos están sujetos a requisitos de seguridad en el contacto, y la geometría de la carcasa es donde se satisfacen muchos de esos requisitos.
Características relevantes para el mecanizado:
- radios de los bordes en todos los bordes accesibles, normalmente un mínimo de 2 mm, con radios mayores en las superficies que probablemente entren en contacto con una persona.
- Eliminación de puntos de estrangulamiento en las cubiertas de las juntas: las láminas que se mueven unas con respecto a otras necesitan una geometría que cierre los huecos progresivamente en lugar de crear una cizalladura.
- Interfaces de tapa blanda — Donde se adhieren las cubiertas de tela o espuma, la carcasa subyacente necesita superficies libres de enganches, elementos de fijación seguros y condiciones de borde que no desgasten la cubierta.
- Rebaje de sujetadores de modo que ninguna cabeza sobresalga por encima de una superficie en contacto
- Especificación de desbarbado tratado como un requisito funcional en lugar de una ocurrencia tardía cosmética
Si su plataforma sigue la dirección de la Figura 03 hacia exteriores suaves, la carcasa subyacente es un sustrato para esa cubierta, y sus requisitos cambian en consecuencia, generalmente volviéndose menos exigentes en lo estético y más exigentes en cuanto al estado de los bordes y la precisión de los elementos de fijación.
Diseño para la Fabricación: Guía DFM para la Carcasa del Robot
La información más valiosa que te aporta un socio fabricante se produce antes de la cotización. Estos son los puntos que más solemos mencionar en los diseños de carcasas.
Objetivos de espesor mínimo de pared por material y proceso
Diseña pensando en el proceso que usarás finalmente, no solo en el que estás probando. La diferencia entre ambos genera sorpresas costosas.
| Material | CNC mínimo | Fundición a presión mínima | Moldeo por inyección mínimo |
|---|---|---|---|
| Aluminio | 0.8-1.5 mm | 1.5-2.5 mm | - |
| Magnesio | 1.0-1.5 mm | 1.0-2.0 mm | - |
| ABS / PC | 1.5-2.0 mm | - | 1.5-3.0 mm |
Si diseñas una pared de aluminio de 1.0 mm porque el mecanizado lo permite y luego pasas a la fundición a presión, tendrás que rediseñarla. Diseñar desde el principio para el proceso más restrictivo reduce ligeramente el peso y evita un ciclo de rediseño.
Diseño de una carcasa que pueda migrar del mecanizado CNC al utillaje.
Este es el principio DFM de mayor valor en este artículo, y casi nadie diseña teniendo en cuenta este principio.
La mayoría de los programas de humanoides comienzan con carcasas mecanizadas y pretenden pasar a la fabricación de herramientas más adelante. Pero una carcasa diseñada exclusivamente para el mecanizado a menudo no se puede adaptar sin un rediseño sustancial, lo que significa que la transición implica un ciclo completo de rediseño más una revalidación, justo en el momento en que el programa está intentando escalar.
Así es como luce una consola preparada para la migración:
- Ángulos de desmoldeo diseñados desde el principio, aunque el mecanizado no los necesita
- Espesor uniforme de paredDado que tanto la fundición como el moldeo no toleran la variación de espesor, mientras que el mecanizado es indiferente a ella,
- Sin cortes inferiores a menos que esté dispuesto a pagar por acciones secundarias en herramientas
- Acanaladuras en lugar de secciones gruesas para rigidez, que se adapta a cada proceso
- Características de precisión aisladas a las regiones mecanizables., de modo que puedan convertirse en operaciones secundarias en una pieza fundida en lugar de requerir el mecanizado de toda la pieza.
- Radios en lugar de esquinas internas puntiagudas, que requiere el utillaje y que el mecanizado prefiere de todos modos
El coste de diseñar de esta manera se reduce a una pequeña pérdida de masa y a una libertad geométrica ligeramente limitada. La ventaja es que el mismo diseño se mantiene desde el prototipo hasta la producción sin necesidad de rediseñarlo, lo que en un programa de humanoides suele suponer meses de trabajo.
Ángulos de inclinación: Por qué deberías añadirlos antes de necesitarlos
Merece una mención aparte porque es el elemento más ignorado de la lista anterior.
El mecanizado no requiere ángulo de desmoldeo. Una pared de 90° se mecaniza con la misma facilidad que una de 92°. Por lo tanto, los prototipos mecanizados suelen tener ángulo de desmoldeo cero; sin embargo, la carcasa no se puede fundir ni moldear sin añadirlo, lo que modifica todas las dimensiones de acoplamiento.
En la fase de diseño inicial, añade uno o dos grados de inclinación a todas las caras verticales. No supone ningún coste de mecanizado, es imperceptible en el producto final y te permite conservar tus opciones de utillaje.
Consolidación de piezas frente a división de paneles
En este caso, el mecanizado y las herramientas actúan en direcciones opuestas, por lo que la decisión debe tomarse con detenimiento.
El mecanizado favorece la consolidación : una sola carcasa mecanizada en 5 ejes que reemplaza a cuatro piezas fijadas elimina la acumulación de tolerancias, reduce la mano de obra de montaje y mejora la rigidez. El costo de preparación es el factor dominante, por lo que una pieza compleja suele ser más rentable que cuatro piezas simples.
El utillaje favorece la división : las piezas más pequeñas implican moldes más pequeños y económicos, ciclos más rápidos y una geometría de herramienta más sencilla.
Para un programa que pretende migrar, la opción intermedia más razonable es dividir el proceso siguiendo líneas que tengan sentido para el utillaje, pero mecanizando las piezas divididas como un conjunto emparejado en la misma plantilla. De esta forma, se obtiene la mayor parte de las ventajas de la consolidación del ensamblaje, manteniendo abierta la ruta de utillaje.
Estrategia de fijación e inserción para carcasas delgadas
Las carcasas de paredes delgadas no pueden soportar roscas de forma fiable. Una pared de aluminio de 1.5 mm apenas permite un único enganche de rosca en un tornillo M3, y cualquier desmontaje repetido acabará por dañarla.
Las opciones, aproximadamente en orden de preferencia:
- Inserciones roscadas — helicoidal o de inserción a presión, en un saliente mecanizado con un espesor de pared adecuado a su alrededor.
- jefes locales — Engrosar la pared localmente a 3-4 mm en los puntos de fijación en lugar de engrosar toda la carcasa.
- Atornillado pasante a una estructura de soporte en lugar de enhebrar el propio shell
- Tuercas o placas de tuerca cautivas donde se espera un acceso frecuente al servicio
Y un detalle importante que a menudo se pasa por alto: definir los valores de torque para los sujetadores de la carcasa. Las carcasas delgadas se deforman con un torque excesivo, y la uniformidad del espacio entre paneles se ve afectada de inmediato.
¿Cuándo incorporar la fabricación a la conversación sobre el diseño?
Antes que la mayoría de los programas.
La aportación de información al departamento de fabricación durante el diseño CAD permite ahorrar habitualmente entre un veinte y un cuarenta por ciento del coste de producción mediante la racionalización del espesor de las paredes, la consolidación de piezas, la simplificación de las características y la sustitución de materiales. La misma aportación tras la finalización del diseño suele generar ahorros inferiores al diez por ciento, ya que los cambios restantes repercuten en los componentes vecinos.
El punto de máximo valor se alcanza cuando la geometría externa y las interfaces de montaje de la carcasa están definidas, pero los detalles internos aún no se han especificado. En ese momento, los ángulos de desmoldeo, la estrategia de espesor de pared y la preparación para la migración aún pueden diseñarse sin inconvenientes.
Planificación de la transición del prototipo a la producción
Integrar las secciones anteriores en una secuencia ejecutable.
Etapa 1: Validación del diseño (1-20 unidades)
Proceso: Mecanizado CNC, con fabricación aditiva para piezas internas no críticas.
Objetivo: Validar el ajuste, el ensamblaje, el comportamiento térmico, la alineación de los sensores y la apariencia. Se prevén varias revisiones.
Qué hacer bien: No invierta demasiado en el acabado en esta etapa; aplique el granallado solo a las piezas que vaya a mostrar a las partes interesadas. Aplique ahora las reglas de diseño preparadas para la migración, ya que adaptarlas posteriormente resulta costoso. Mecanice el material con el que pretende producir, de modo que el comportamiento térmico y estructural se mantengan.
Plazo típico: De una a tres semanas por iteración.
Etapa 2: Producción piloto (20-200 unidades)
Proceso: Sigue siendo predominantemente CNC. La fundición al vacío se vuelve viable para paneles estéticos si la apariencia importa más que las propiedades del material.
Objetivo: Pruebas de campo, demostraciones a clientes, validación del proceso de fabricación. El diseño debe ser estabilizante.
Qué hacer bien: Este es el momento de invertir en utillaje personalizado, ya que se amortiza a lo largo del lote. Establezca muestras de referencia estéticas y una especificación de acabado. Inicie la conversación sobre utillaje aunque aún no lo haya hecho: los presupuestos y los plazos de entrega le servirán de base para la Fase 3.
Plazo de entrega habitual: De cuatro a ocho semanas por lote.
Etapa 3: Herramientas para puentes (200-2,000 unidades)
Proceso: Termoformado para paneles cosméticos, utillaje puente para piezas de mayor volumen, mecanizado CNC para carcasas estructurales y de precisión.
Objetivo: Reducir el coste por pieza sin comprometerse con la inversión en utillaje fijo para un diseño que aún puede sufrir modificaciones.
Qué hacer bien: Dividir la lista de materiales de forma deliberada utilizando el marco de cuatro categorías. No mecanizar todas las piezas; mecanizar solo las de mayor volumen y menor riesgo de cambio. Considerar las operaciones de mecanizado de precisión como secundarias.
Plazo típico: De tres a ocho semanas para la preparación de las herramientas, y luego semanas por lote.
Etapa 4: Fabricación de herramientas de precisión (más de 2,000 unidades)
Proceso: Fundición a presión y moldeo por inyección para geometrías en masa, mecanizado CNC para operaciones secundarias y carcasas de precisión.
Objetivo: Coste mínimo por pieza a gran volumen.
Qué hacer bien: El diseño debe estar completamente definido. Presupuestar el mecanizado secundario: es un proceso inevitable. Mantener una relación de suministro de mecanizado para las piezas que nunca salen del proceso y para los cambios que inevitablemente surgen durante la producción.
Plazo típico: De dos a cuatro meses para la fabricación de las herramientas.
Modelado de costos: Cómo crear su propio análisis del punto de equilibrio
El cálculo es bastante sencillo y puede hacerlo usted mismo, y merece la pena hacerlo por parte en lugar de por programa:
Coste total de mecanizado = (coste de mecanizado por pieza × cantidad) + coste de utillaje
Costo total de utillaje = costo de utillaje + (costo de utillaje por pieza × cantidad) + costo de mecanizado secundario × cantidad
Igualar las cantidades, despejar la cantidad y obtendrá el punto de equilibrio. Luego, ajustar por los factores que no se tienen en cuenta en los cálculos:
- Probabilidad de cambio de diseño — cada revisión posterior al utillaje implica nuevo utillaje
- Hora de comprar — El tiempo de entrega de las herramientas puede costar más en retraso que lo que ahorra en costo unitario.
- Flujo de fondos — Las herramientas representan una inversión inicial; el mecanizado es un gasto que se realiza a medida que se avanza.
- Confianza en el volumen — El punto de equilibrio a 3,000 unidades es irrelevante si solo se van a fabricar 1,200.
En nuestra experiencia, el punto de equilibrio aritmético y la decisión correcta suelen diferir, y normalmente es el riesgo de un cambio de diseño el que genera esa diferencia.
Errores comunes en la transición
- Herramientas demasiado pronto, antes de que el diseño esté realmente congelado, entonces pagar por las revisiones de herramientas
- Herramientas demasiado tardías, continuando con el mecanizado mucho más allá del punto en que cuesta dinero real
- Herramientas para todo en lugar de dividir la lista de materiales por categoría de carcasa
- Olvidar el mecanizado secundario en el modelo de costos de piezas mecanizadas
- Diseñar sin borradorlo que obliga a un rediseño en la transición
- Cambio de proveedores en la transición y la pérdida del conocimiento del proceso acumulado durante la creación de prototipos.
Cómo elegir un socio de fabricación para las carcasas de los robots
Lista de verificación de capacidades para proveedores de fabricación de carcasas
Lo que realmente importa para el trabajo con caparazones humanoides:
- Mecanizado de ejes 5 con un espacio adecuado para grandes torsos y extremidades.
- Capacidad demostrada para paredes delgadas — pregunte específicamente sobre su enfoque respecto a las tensiones residuales y la fijación, no solo sobre su afirmación de tolerancia.
- Diseño y fabricación de accesorios a medida. internamente, ya que los sistemas de sujeción estándar no sujetan las carcasas curvas.
- Amplia capacidad de materiales en aleaciones de aluminio, magnesio, titanio y plásticos de ingeniería
- Competencia en el manejo del magnesio Si la reducción de peso es importante, pregunte sobre el refrigerante, la manipulación de los chips y la segregación de celdas.
- Acabado de superficies controlado con especificaciones de acabado documentadas y control de muestras de referencia, ya sea internamente o a través de socios.
- Inspección de MMC con capacidad para verificar tolerancias de perfil de piezas grandes, no solo dimensiones puntuales.
- Compromiso de DFM durante la elaboración del presupuesto en lugar del servicio de solo presupuesto
- Orientación honesta sobre el proceso — Un proveedor que nunca sugiere que modifiques una pieza está optimizando sus ingresos, no tu programa.
RichconnEnfoque de la empresa para la producción de carcasas de robots humanoides
At RichconnFabricamos carcasas de robots humanoides que abarcan las cuatro categorías descritas en este artículo: carcasas de actuadores y articulaciones, carcasas de chasis estructurales, paneles exteriores y carcasas de sensores de precisión.
Nuestra capacidad para este trabajo se centra en el mecanizado de 5 ejes para grandes carcasas curvas, con diseño propio de utillajes personalizados, ya que la geometría de las carcasas rara vez se adapta a los sistemas de sujeción estándar. Podemos trabajar con diversos materiales, como aluminio 6061-T6 y 7075-T6, magnesio, titanio Ti-6Al-4V y plásticos de ingeniería mecanizables, como ABS, policarbonato y PEEK.
En lo que respecta al magnesio: mecanizamos componentes de carcasas de robots de magnesio en producción y con gusto explicaremos en detalle nuestros protocolos de manipulación y refrigeración a los proyectos que lo consideren. Dadas las exigencias de seguridad, le recomendamos que formule estas preguntas a cualquier proveedor que le ofrezca presupuestos para trabajos con magnesio.
En cuanto al acabado superficial, queremos ser transparentes sobre cómo funciona: el granallado, el anodizado y la pintura los realizan socios externos de confianza, en lugar de internamente. Nosotros proporcionamos control de especificaciones, gestión de muestras de referencia, gestión de piezas durante el proceso de acabado e inspección al devolverlas. Para programas de acabado de carrocería, colaboraremos con usted para establecer muestras de referencia aprobadas antes de que comience la producción, lo que previene la mayoría de los problemas de uniformidad entre lotes, independientemente de dónde se realice el acabado.
También realizamos mecanizado secundario en carcasas fundidas y moldeadas, que es donde terminan muchos programas de fabricación de carcasas a medida que aumentan de tamaño. Si su programa se dirige hacia la fabricación de utillaje, esa transición no tiene por qué implicar un cambio de proveedor de mecanizado.
Cómo empezar: Acuerdo de confidencialidad, revisión del diseño y presupuesto
- Contacto inicial vía richconn.com con una breve descripción de su programa, volúmenes objetivo y cronograma.
- Acuerdo de confidencialidad mutuo — Práctica estándar para trabajos de robótica precomercial
- Revisión de diseño abarcando la categorización de la carcasa, recomendaciones de materiales, estrategia de paredes delgadas, preparación para la migración y orientación honesta sobre el proceso, incluyendo dónde sugeriríamos usar herramientas en su lugar.
- Cotización con precios claros, plazos de entrega y desglosado de costos de accesorios.
- Primer artículo con informe de inspección completo y, para piezas cosméticas, aprobación de referencia de acabado.
- Planeación de producción a medida que aumentan los volúmenes, incluyendo la estrategia de mecanizado secundario si se está pasando a herramientas
Conclusión
La respuesta honesta a la pregunta "¿debería mecanizar con CNC las carcasas de mis robots humanoides?" es: algunas de ellas, en ciertos volúmenes, por razones específicas.
Mecaniza tus carcasas estructurales, porque las propiedades del material fundido y el riesgo de porosidad no son aceptables en las trayectorias de carga. Mecaniza las carcasas de los sensores y cabezales, porque una posición de recorte de ±0.15 mm no se puede lograr de otra manera a un costo razonable. Mecaniza todo mientras tu diseño aún está en desarrollo, porque el mecanizado de un diseño que cambia es el error más costoso de todo el proceso. Y mecaniza tus patrones maestros y operaciones secundarias indefinidamente, porque todo proceso mecanizado depende del mecanizado en algún punto.
Una vez que el diseño esté definido y los volúmenes lo justifiquen, configure sus paneles cosméticos. La transición de Figure fue la decisión correcta, y la misma lógica se aplicará eventualmente a su programa, aunque probablemente no todavía, y probablemente no a todas las piezas.
El socio de fabricación que vale la pena tener es aquel que te dice cuál es cuál. En Richconn Preferimos aconsejar a un cliente que mecanice una pieza y que mantenga su negocio de mecanizado en las piezas que realmente lo necesitan, en lugar de mecanizarlo todo y perder la relación cuando la situación económica se vuelva crítica.