
Un soporte parece la pieza más simple de un conjunto. A menudo es lo último que se diseña, lo primero que se optimiza en términos de valor y la pieza en la que nadie quiere gastar dinero.
Además, con una frecuencia desproporcionada, es la parte que falla.
No se rompen por rotura —los soportes mecanizados rara vez se rompen—, sino por pérdida de tensión. Los pernos pierden precarga y el conjunto se desalinea. Una superficie de montaje que se midió plana en la máquina de medición por coordenadas (CMM) se apoya en tres puntos en lugar de cuatro y, al apretarla, provoca una torsión en todo el conjunto. Un soporte de motor hace que su primera frecuencia natural coincida con el rango de funcionamiento del variador, convirtiendo una máquina silenciosa en una ruidosa.
Cada uno de esos fallos se remonta a una especificación de mecanizado. No a la que aparece en el plano, normalmente, sino a la que debería haber estado ahí.
Esta guía abarca los soportes y fijaciones mecanizados por CNC desde la perspectiva del fabricante: cómo decidir si mecanizarlos o no, qué ventajas ofrecen realmente los materiales, cómo la rigidez y la frecuencia natural influyen en la geometría, qué exige la unión atornillada a la pieza, cómo especificar los patrones de orificios para su correcto ensamblaje y dónde se concentra realmente el coste. Incluye datos reales de tolerancia y proceso de dos programas de soportes que realizamos —una pieza aeroespacial de magnesio y una pieza delgada de acero cromado— porque los detalles son más útiles que las afirmaciones de capacidad.
Los soportes y las fijaciones no son la misma pieza.
La mayoría de los artículos usan ambos términos indistintamente. No deberían. Las prioridades de ingeniería difieren lo suficiente como para que tratarlas como una sola categoría dé como resultado una pieza con especificaciones excesivas en lo que cuesta dinero y con especificaciones insuficientes en lo que realmente importa.
Soportes: Conectores estructurales que transfieren carga
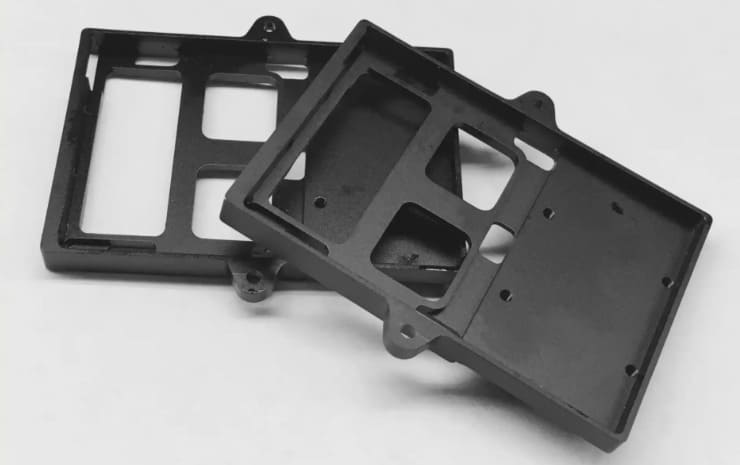
La función de un soporte es transportar carga de un lugar a otro. Un soporte para estante, un soporte con refuerzo, un soporte en forma de L que une un panel a un marco: todos ellos son, ante todo, vías de transmisión de carga.
Lo que define un soporte es su resistencia y rigidez bajo carga . ¿Soportará la carga de diseño sin ceder? ¿Se deformará más de lo que tolera el conjunto? ¿Resistirá los ciclos de fatiga? La precisión dimensional es importante, pero generalmente se refiere a que "los agujeros deben coincidir", no a micrómetros.
Soportes: Interfaces que posicionan, alinean o aíslan
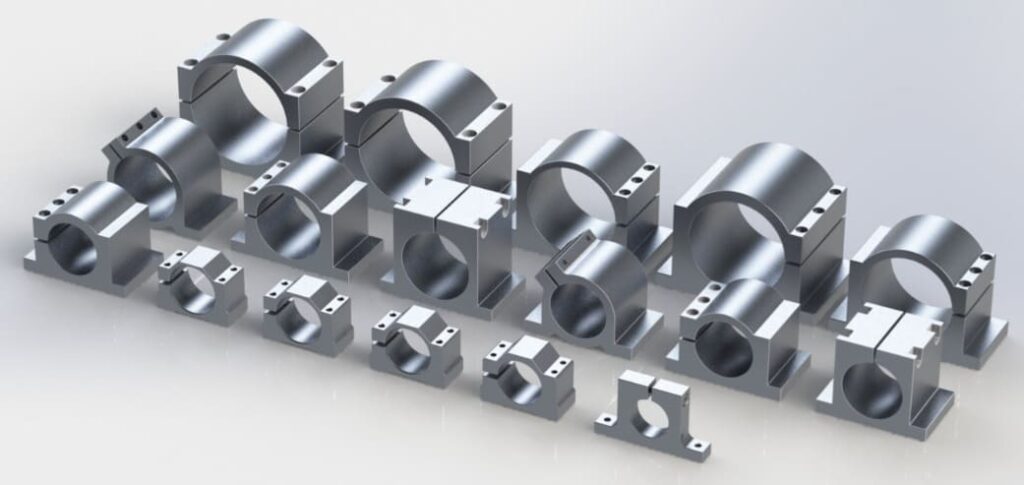
La función de un soporte es mantener algo en una posición definida y en una relación dinámica. Soportes para motores, sensores, componentes ópticos, sistemas de aislamiento: la trayectoria de la carga suele ser insignificante en comparación con el requisito de posicionamiento.
Lo que rige un soporte es la precisión de alineación y el comportamiento dinámico . ¿El motor es concéntrico con el elemento que acciona? ¿El sensor se encuentra en la posición que presupone su calibración? ¿La frecuencia natural del soporte se mantiene alejada de la excitación a la que estará expuesto? La resistencia suele ser la parte más sencilla.
Por qué la distinción modifica sus especificaciones
Consideremos un caso sencillo: un soporte de acero que soporta una carga de 200 N frente a un soporte de aluminio que sostiene una cámara.
El soporte requiere un módulo de sección adecuado, un tamaño de fijación apropiado y orificios bien posicionados para su ensamblaje. Una planitud de ±0.2 mm probablemente sea aceptable. El costo por pieza es lo más importante.
El soporte necesita una interfaz de montaje plana y coplanar para que no se deforme al atornillarlo, orificios con la precisión suficiente para que la cámara se alinee con la calibración prevista y un primer modo de vibración muy superior al de la máquina. Puede que no soporte prácticamente ninguna carga y, aun así, sea la pieza más difícil de fabricar.
Si especificas el soporte como si fuera una abrazadera, se atornillará bien, pero nunca apuntará exactamente donde debería. Si especificas la abrazadera como si fuera un soporte, pagarás el triple de lo que debería costar.
Referencia rápida: Prioridades de requisitos por tipo de pieza
| Tipo de parte | Conductor principal | Secundaria | Generalmente sobredimensionado | Generalmente insuficientemente especificado |
|---|---|---|---|---|
| Soporte estructural | Resistencia, rigidez | Costo | Acabado superficial, posición del orificio | Dimensionamiento del sujetador, distancia al borde |
| Soporte para motor/actuador | Concentricidad, alineación | Rigidez | dimensiones máximas | Planitud de la superficie de montaje |
| Montura para sensor/óptica | Estabilidad de posición | Estabilidad térmica | Capacidad de carga | Coplanaridad, definición de dato |
| Soporte de aislamiento | Ajuste de rigidez, amortiguación | Durabilidad | Precisión | objetivo de separación de frecuencias |
| Placa adaptadora | Precisión del patrón de agujeros | Planitud | La clase de material | Tolerancia de posición y puntos de referencia |
En qué fallan realmente los soportes
Replantear el problema, porque eso determina todo lo que viene después.
La mayoría de las fallas en los soportes son fallas en las uniones.
Cuando un soporte falla durante su uso, la pieza suele estar intacta. Lo que falló fue la unión que sostenía: la precarga disminuyó, la interfaz se deslizó, la alineación se desajustó o el conjunto entró en resonancia.
Por eso, un plano de soporte que solo especifica el material, las dimensiones y el tamaño de los orificios es una especificación incompleta. La función de la pieza es mantener una conexión rígida, alineada y precargada. Nada en ese plano describe esa función, y las características que realmente la controlan —planitud de la superficie de apoyo, coplanaridad entre las caras de montaje, profundidad de rosca, acabado superficial bajo la cabeza del sujetador— a menudo se dejan a criterio del taller.
Pérdida de precarga: El fallo que parece no ser nada
Una unión atornillada funciona porque el elemento de fijación se estira, sujetando firmemente las piezas. Esa fuerza de sujeción es el resultado. El perno es simplemente el dispositivo que lo transmite.
La precarga se pierde de forma imperceptible. Las irregularidades de la superficie bajo la cabeza del perno y en la interfaz de la junta se aplastan bajo carga, y cada micrón de ese aplanamiento representa una pérdida de estiramiento del perno, un efecto denominado incrustación, que suele costar entre un 5 % y un 10 % de la precarga instalada , a veces incluso más en superficies rugosas o recubiertas. Los ciclos térmicos provocan relajación a medida que la dilatación diferencial actúa sobre la junta. Nada gira, no parece haber ningún problema y la junta deja de funcionar silenciosamente.
La relación de mecanizado es directa: las superficies de apoyo más rugosas y menos planas soportan mayor carga. Un soporte cuya superficie de montaje se dejó con una rugosidad superficial Ra de 3.2 μm y un error de planitud de 0.3 mm perderá mucha más precarga que uno con acabado plano y liso, con el mismo perno y el mismo par de apriete.
Desalineación y deriva de posición
El segundo modo de fallo es posicional. El conjunto se ensambla, funciona inicialmente y luego se desajusta.
A veces se trata de una pérdida de precarga que se manifiesta como deslizamiento en la interfaz. Otras veces, es un soporte que era plano al medirlo sin fijarlo, pero que se deforma al atornillarlo a una superficie que no lo es. En ocasiones, es un patrón de orificios que, según las especificaciones, cumplía con las tolerancias en el papel, pero que no encaja correctamente con la pieza de acoplamiento.
En el caso de los soportes, este modo de fallo lo es todo. Un soporte de sensor que se desplaza 0.1 mm tras un ciclo térmico invalida su calibración.
Resonancia: Cuando el soporte amplifica en lugar de sostener
El tercer modo, y el más incomprendido. Un soporte tiene masa y rigidez, por lo que posee frecuencias naturales. Si una de ellas se aproxima a una frecuencia de excitación durante su funcionamiento, el soporte no solo transmite la vibración, sino que la amplifica.
Los síntomas incluyen ruido, aflojamiento acelerado de los sujetadores, agrietamiento por fatiga en los filetes y disminución del rendimiento del componente que sujeta el soporte. El diagnóstico suele ser lento, ya que el soporte parece estar en buen estado y el problema se atribuye al motor, al rodamiento o al controlador.
Volveremos sobre este tema con cifras, porque la respuesta del diseño suele ser la opuesta a lo que sugiere la intuición.
Qué significa esto para la forma de especificar un corchete
Hay cuatro características que merecen una especificación explícita en casi todos los planos de soportes, y que habitualmente están ausentes:
- Planitud de las superficies de apoyo atornilladasporque controla la incrustación y, por lo tanto, la retención de la precarga.
- Coplanaridad entre caras de montaje separadasporque las caras no coplanares deforman la pieza al aplicarle torsión.
- Acabado superficial bajo las cabezas de los sujetadores y en las interfaces de unión., por la misma razón que la planitud
- Profundidad de enganche de la rosca donde se cortan roscas en el soporte, especialmente en aluminio
Ninguno de estos elementos resulta caro de mantener si se especifican de antemano. Sin embargo, descubrirlos posteriormente resulta costoso.
La decisión del proceso: cinco maneras de hacer un cuadro
Antes que nada, decide si el soporte debe mecanizarse. A menudo, el mecanizado es la solución adecuada, pero otras veces no, y una evaluación honesta de esta comparación es más útil que cualquier argumento de venta.
Fabricamos soportes en ambos sentidos.
Vale la pena aclararlo, porque cambia la forma en que debes leer esta sección: Richconn ejecuta ambos Mecanizado CNC y fabricación de chapaNo tenemos ningún motivo comercial para orientarle hacia ninguno de los dos procesos.
La mayoría de las comparaciones de procesos que encontrará en el sitio web de un taller mecánico concluyen que el mecanizado es superior, mientras que la mayoría de las que se encuentran en el sitio web de un fabricante concluyen lo contrario. Ambas responden a una pregunta sobre la utilización de su propia capacidad, no sobre la de su pieza.
Fabricación de chapa
Lámina plana, cortada con láser o punzonadora, doblada para darle forma.
Ventajas: Coste mínimo con una amplia diferencia a gran escala. Tiempos de ciclo rápidos. Excelente aprovechamiento del material: un buen anidamiento suele desperdiciar solo entre el 15 % y el 25 % de la chapa. Ligereza inherente, gracias a su delgadez inherente. Las soldaduras y los insertos de hardware amplían las posibilidades de fabricación.
Debilidades: La geometría se limita a lo que se despliega a partir de un patrón plano. Cada curvatura genera un efecto de recuperación elástica, un radio interior mínimo (normalmente aproximadamente 1 × espesor del material) y acumulación de tolerancias. Es difícil mantener tolerancias de posición de los orificios más ajustadas que ±0.3 mm. Solo se puede obtener un espesor de pared uniforme. No es posible obtener un espesor localizado para un rodamiento o una rosca sin operaciones secundarias.
Ventana realista: Geometría simple a moderada, tolerancias de orificios de ±0.3 mm o más amplias, cantidades superiores a unos pocos cientos aproximadamente.
Perfil extruido más mecanizado
Una ruta poco utilizada. Partir de un perfil de aluminio extruido —extrusión estructural estándar o una matriz personalizada— y mecanizar únicamente las características que requieren precisión.
Ventajas: La extrusión proporciona la geometría de la sección transversal, incluyendo nervaduras y canales internos, a un costo casi nulo por unidad de longitud. Solo se mecanizan las caras de montaje, los orificios y las interfaces. El aprovechamiento del material es mucho mejor que con un bloque sólido. Para soportes con una sección transversal constante, esto puede reducir drásticamente el costo en comparación con el mecanizado a partir de un bloque sólido.
Desventajas: Solo funciona con geometría de sección constante. Los troqueles personalizados implican costos de utillaje y plazos de entrega. Las tolerancias de extrusión son amplias, por lo que cualquier característica de precisión requiere mecanizado. El temple y la estructura granular de la extrusión difieren de los de la placa.
Ventana realista: Soportes y rieles con un perfil uniforme, de volumen moderado a alto, donde la sección transversal cumple una función estructural real.
Fabricación soldada
Se corta la chapa o el tubo, se suelda para darle forma y luego se mecaniza donde se requiere precisión.
Ventajas: Muy eficiente en el uso de materiales para soportes grandes o voluminosos. Permite geometrías que requerirían enormes bloques de acero. Las estructuras soldadas de acero son económicas en términos absolutos.
Desventajas: La soldadura introduce distorsión y tensiones residuales, lo que implica alivio de tensiones y mecanizado posterior a la soldadura en las superficies críticas. La calidad de la soldadura varía. El comportamiento a la fatiga en los bordes de la soldadura es significativamente inferior al del material base. La soldadura de aluminio degrada gravemente la resistencia de la zona afectada por el calor: un soporte de 6061-T6 soldado es sustancialmente más débil en la soldadura que el material base.
Condiciones realistas: Grandes soportes de acero, estructuras de apoyo pesadas, volumen de producción bajo a moderado donde el tamaño de la pieza hace que el mecanizado de bloques sea poco práctico.
Casting
Se vierte metal fundido en un molde y luego se mecanizan las características funcionales.
Ventajas: Excelente relación coste por pieza a gran escala. Geometría tridimensional compleja con nervaduras y salientes incluida sin coste adicional. Buen aprovechamiento del material.
Puntos débiles: Coste y plazo de entrega de las herramientas. Las propiedades mecánicas de la fundición son inferiores a las de los materiales forjados, y puede aparecer porosidad en las secciones gruesas, lo que supone un problema real para los soportes sometidos a fatiga. Las tolerancias dimensionales son amplias, por lo que las características de precisión aún requieren mecanizado. Los cambios de diseño implican nuevas herramientas.
Ventana realista: Miles de unidades al año con un diseño fijo.
Mecanizado a partir de un bloque sólido
Material extraído de una placa o barra sólida.
Ventajas: No requiere herramientas. Posee todas las propiedades del material forjado, sin porosidad ni zonas afectadas por el calor. Tolerancia precisa y ajustada a cualquier requisito: ±0.02 mm o menos en cualquier característica. Espesor localizado justo donde lo exige la trayectoria de carga. Los cambios de diseño solo implican tiempo de reprogramación. Las características de precisión y las estructurales se procesan en la misma operación.
Debilidades: El costo por pieza se mantiene prácticamente constante con el volumen de producción. El desperdicio de material es considerable: un soporte mecanizado complejo puede consumir entre tres y cuatro veces su peso final en material bruto. Los soportes grandes requieren mucho tiempo de mecanizado.
Ámbito de aplicación realista: Prototipos para volúmenes bajos o moderados, además de cualquier cantidad en la que la tolerancia, las propiedades del material o la geometría descarten las alternativas.
La ruta híbrida: corte láser más mecanizado
La opción que se suele pasar por alto, y que nosotros utilizamos habitualmente en trabajos con soportes.
Corte el perfil exterior con láser, deje margen de mecanizado en las zonas que requieren precisión y mecanice solo esas áreas. De esta forma, obtendrá la eficiencia del material de la chapa metálica en el perfil principal y la precisión de mecanizado donde realmente importa, sin tener que pagar por ninguna de las dos en toda la pieza.
Este es precisamente el proceso que seguimos para el soporte de automatización SS400 que se describe a continuación: corte láser del perfil exterior, mantenimiento de una tolerancia de 0.5 mm en las cavidades internas y, posteriormente, fresado CNC con pórtico hasta alcanzar el tamaño final. Para un soporte plano o casi plano con un contorno irregular y algunas características de precisión, suele ser más eficaz que ambos procesos.
Dónde se sitúa realmente el crossover
Para un soporte típico, el mecanizado y el trabajo con chapa metálica suelen coincidir entre 250 y 400 piezas . Por debajo de esa cantidad, el mecanizado suele ser el coste total más bajo, incluso antes de tener en cuenta la flexibilidad: la chapa metálica aún requiere el desarrollo de patrones planos, la deducción de pliegues, el anidamiento y la validación de la secuencia de plegado, incluso para una sola pieza, y ese tiempo de ingeniería no se amortiza con cantidades bajas.
Por encima del punto de inflexión, la economía de la chapa metálica cambia drásticamente. El anidamiento permite empaquetar muchas piezas por lámina, los ciclos de corte son de segundos y el doblado se realiza de forma repetible.
Considere ese rango como un punto de partida, no como una regla. Varía considerablemente según la complejidad geométrica, el grosor del material y la cantidad de características de precisión que tenga la pieza.
Criterios de decisión: Seis preguntas que lo resuelven
- ¿La geometría se despliega a partir de un patrón plano? Si la respuesta es sí, se trata de chapa metálica. Si la respuesta es no, se trata de mecanizado o fundición.
- ¿Existe alguna tolerancia en los orificios o interfaces inferior a ±0.15 mm? En caso afirmativo, mecanizado o un sistema híbrido con características de precisión mecanizadas.
- ¿La pieza requiere un espesor localizado? Soportes de cojinetes, secciones roscadas, engrosamiento de la trayectoria de carga: la chapa metálica no puede lograrlo sin operaciones secundarias.
- ¿El diseño está finalizado? De lo contrario, evite cualquier cosa que requiera herramientas.
- ¿Cuál es la cantidad anual? Si bien unos pocos cientos impulsan el mecanizado, miles se inclinan hacia los procesos con herramientas.
- ¿La pieza es crítica en cuanto a fatiga del material? En ese caso, tenga cuidado con las piezas fundidas y soldadas: la porosidad y los bordes de las soldaduras son puntos de inicio de grietas.
Dos programas de brackets y sus requisitos
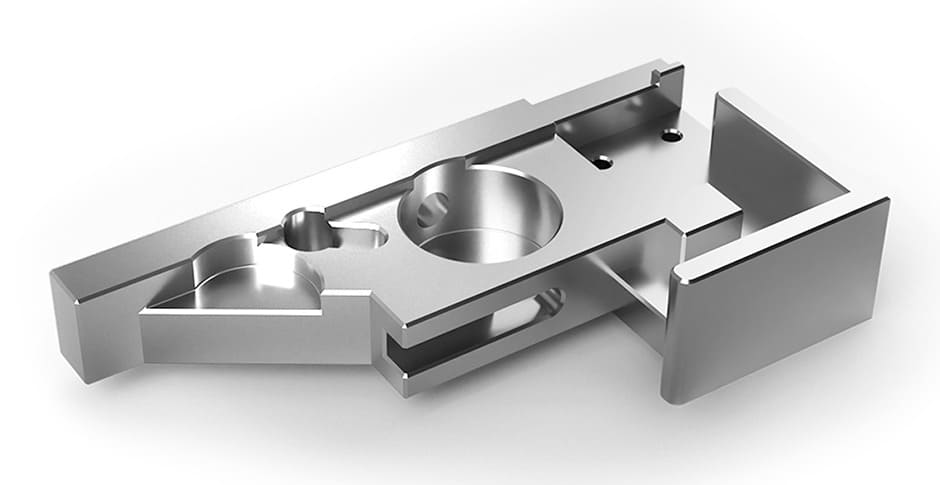
La guía abstracta es sencilla. Aquí hay dos ejemplos reales de trabajos con soportes, con los números reales, porque lo que realmente es difícil de encontrar son los detalles de tolerancia y proceso.
Soporte aeroespacial de magnesio: orificios H7, espaciado js6, deformación de 0.05 mm.
Soporte lateral para módulo de aleación de magnesio para aplicación aeroespacial. Cantidad por pedido: una unidad.
Los requisitos eran exigentes para una pieza sin volumen de producción. Todas las superficies de referencia se mecanizaron con precisión. Agujeros de precisión H7. Tolerancia js6 en el espaciado de los orificios de los pasadores. Deformación total controlada dentro de 0.05 mm. La pieza tenía un perfil cuadrado grande, lo que hacía que la planitud fuera el principal riesgo; las grandes áreas planas en el magnesio son precisamente donde se manifiestan las tensiones residuales.
La ruta del proceso que llevó hasta allí:
- Mecanizar en bruto el perfil exterior, dejando tolerancia de 0.5 mm para terminar
- Recocer después del desbaste para liberar la tensión interna antes del trabajo de precisión
- Terminar con Excentricidad de la herramienta controlada dentro de 0.01 mm para soportar el mecanizado estable de agujeros H7
- Inspección completa durante el proceso verificar los agujeros, el espaciado y la deformación a medida que avanzaba la pieza
Un detalle que vale la pena destacar: las marcas de mecanizado se conservaron sin pulido secundario. Si bien un cliente podría especificar el pulido por motivos estéticos, un acabado adicional en una pieza como esta pone en riesgo tanto la consistencia dimensional como la textura superficial ya lograda. A veces, la mejor opción de acabado es no realizar ningún acabado.
Soporte de automatización SS400: 5 mm de espesor, cromado, 0.05 mm de espesor plano.
Soporte de acero SS400 para equipos de automatización. Tres piezas, 5 mm de espesor , perfil exterior irregular con cavidades internas, planitud de 0.05 mm , cromado.
Los soportes de acero delgados suelen subestimarse. Con 5 mm de espesor, la pieza tiene muy poca rigidez frente a la fuerza de corte, y cada operación (corte láser, fresado, recubrimiento) supone una oportunidad para introducir deformaciones.
La ruta:
- Corte por láser el perfil exterior para establecer la forma aproximada de manera eficiente
- Abandonar tolerancia de 0.5 mm en las cavidades internas para el fresado final
- Fresado de pórtico CNC del perfil exterior y las cavidades a las dimensiones finales
- Corrección manual de planitud para que la pieza quede dentro de 0.05 mm
- Cromado según el requisito de superficie
- Corrección posterior al recubrimiento — La planitud se corrigió nuevamente después del recubrimiento.
- Inspección dimensional y de apariencia de cada pieza.
El sexto paso es uno que la mayoría de las especificaciones omiten por completo, y volveremos a él en la sección de tratamiento de superficies. El recubrimiento no es una operación dimensionalmente neutra. Suponer que una pieza que era plana antes del recubrimiento seguirá siéndolo después es la razón por la que no se cumplen los requisitos de planitud en piezas que se fabricaron correctamente.
Lo que ambos tenían en común
Dos materiales diferentes, dos industrias diferentes, dos rutas de proceso diferentes. La misma estrategia subyacente:
Planifica el trabajo, estabilízalo en el medio y termina al final.
Ambas piezas se procesaron en bruto con una tolerancia deliberada de 0.5 mm. Ambas contaron con una etapa de estabilización antes o después del mecanizado final: recocido en un caso y corrección manual en el otro. En ambos casos, la precisión final se estableció después de que la pieza se hubiera asentado, no antes. Ambas se inspeccionaron durante la producción, no solo al final.
Esa secuencia es la respuesta general a la deformación en los soportes. El paso de estabilización específico varía según el material y la geometría, pero la forma del proceso de mecanizado no. Un soporte mecanizado directamente desde la materia prima hasta las dimensiones finales en una sola pasada mantendrá la tolerancia hasta que la tensión en el material determine lo contrario.
Geometrías de los soportes y lo que requiere cada una
Escuadras en L y escuadras angulares
La forma más sencilla, y la que suele fabricarse mejor con chapa metálica. Mecanizar un soporte en L a partir de un bloque sólido tiene sentido cuando la esquina necesita ser realmente rígida (sin debilidad en el radio de curvatura), cuando se necesita un espesor localizado en los puntos de fijación o cuando las tolerancias de los orificios son más ajustadas de lo que permite la flexión.
La consideración de mecanizado es que una forma de L a partir de un bloque macizo desperdicia la mayor parte del material. Si la geometría es simple y la cantidad es significativa, conviene cotizar ambas opciones.
Soportes reforzados y acanalados
Los refuerzos y las nervaduras aportan rigidez sin añadir mucha masa; es la solución estructural más eficaz que se puede aplicar a un soporte.
Consideraciones de mecanizado: un espesor de nervadura inferior a 1.5 mm en aluminio comienza a causar vibraciones y problemas de deflexión. Las esquinas internas donde las nervaduras se unen a las paredes requieren un radio al menos igual al radio de la herramienta, lo que implica especificar radios de esquina que sean factibles de mecanizar. Un radio de esquina de 0.5 mm requiere una herramienta de 1 mm, que es lenta y frágil, excepto en detalles poco profundos.
Soportes con brida y multiplano
En los soportes con superficies de montaje en más de un plano, el mecanizado supera con creces al conformado, y la estrategia de configuración determina tanto el coste como la precisión.
Si las caras se pueden mecanizar en una sola operación, su relación entre sí solo está limitada por la precisión de la máquina. Si requieren operaciones separadas, cada relación entre caras hereda el error de sujeción entre operaciones. Para un soporte cuya función principal es mantener dos elementos en una relación definida, esa diferencia es importante.
Este es el principal argumento a favor del mecanizado de 5 ejes en soportes: no se trata de geometrías exóticas, sino de obtener todas las caras funcionales en una sola configuración.
Soportes para motores y actuadores
Los soportes del motor son piezas de alineación. El diámetro piloto que sitúa el motor, su concentricidad con el elemento que acciona y la planitud de la superficie de montaje determinan si el sistema de transmisión funciona correctamente.
Requisitos típicos: orificio piloto H7, concentricidad con el eje accionado de entre 0.02 y 0.05 mm según el tipo de acoplamiento, planitud de la superficie de montaje de 0.05 mm y tolerancia de posición del patrón de pernos de aproximadamente ±0.05 mm. Los soportes del motor también reciben directamente la excitación de funcionamiento de la máquina, por lo que conviene tener en cuenta la frecuencia natural.
Soportes para sensores y ópticas
La categoría más exigente en relación con su aparente simplicidad. La función de un soporte para sensores es mantener un dispositivo en la posición que adopta durante la calibración y conservar dicha posición durante los ciclos térmicos y las vibraciones.
Las características importantes son: la planitud de la superficie de montaje (un sensor atornillado a una superficie irregular se encuentra en una posición impredecible), la tolerancia de posición del patrón de montaje con respecto a un punto de referencia funcional y la estabilidad térmica del material y la geometría. La capacidad de carga suele ser irrelevante.
Placas adaptadoras y soportes de transición
Las placas adaptadoras sirven para conectar dos patrones de orificios que no coinciden. Su función principal es garantizar la precisión en la posición de los orificios, y se trata de un ejercicio de tolerancias geométricas (GD&T) puro: dos patrones en una misma pieza, cada uno referenciado a su interfaz de acoplamiento correspondiente, con la relación entre ellos controlada.
Fabricamos muchas de estas piezas como placas de herramientas y bases de fijación personalizadas , donde se aplica la misma lógica a mayor escala.
Aislamiento y soportes amortiguados
Los soportes que incorporan aisladores elastoméricos o de resorte presentan un problema de diseño diferente: el aislador proporciona la flexibilidad y la pieza mecanizada debe ser lo suficientemente rígida como para no participar en ella.
El fallo más común se produce cuando un soporte mecanizado tiene una frecuencia natural que se encuentra dentro del rango para el que se seleccionó el aislador. El aislador cumple su función, el soporte resuena y el conjunto vibra más que si estuviera montado rígidamente. Las estructuras de montaje mecanizadas en sistemas aislados deben ser sustancialmente más rígidas que la frecuencia de aislamiento; un factor de separación de frecuencia de cinco o más es un objetivo inicial razonable.
Rigidez, masa y frecuencia natural
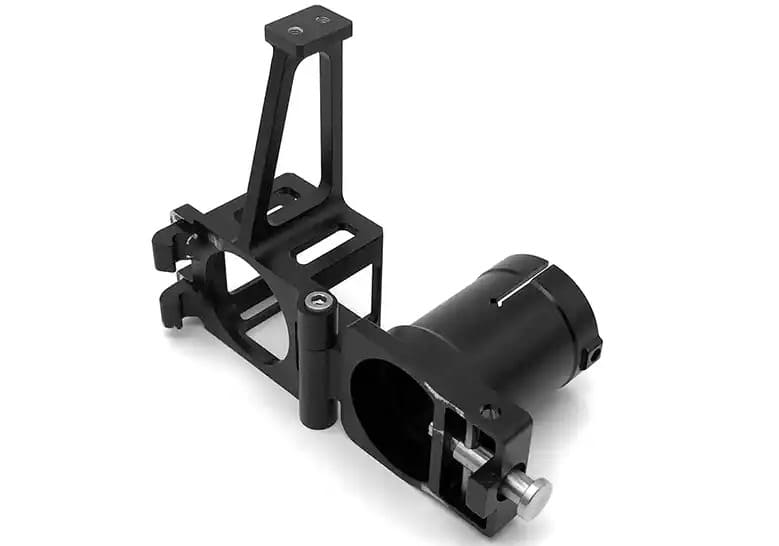
El contenido técnico que suelen omitir la mayoría de los artículos sobre soportes, y la parte que con mayor frecuencia determina si un soporte funciona.
Por qué la rigidez importa más que la resistencia en la mayoría de los soportes
Los soportes rara vez tienen un límite de resistencia. Tomemos como ejemplo un soporte típico de aluminio mecanizado que soporta unos cientos de newtons: al calcular las tensiones, normalmente se obtienen factores de seguridad de entre cinco y quince. La pieza está lejos de alcanzar el límite elástico.
Es muy probable que sea demasiado flexible. La deflexión bajo carga desplaza lo que sujeta el soporte. Una baja rigidez implica una baja frecuencia natural, lo que provoca resonancia en el rango de funcionamiento. Además, un soporte flexible experimenta ciclos de deformación más amplios, lo que supone un riesgo de fatiga incluso con baja tensión.
Diseñar soportes que sean rígidos y resistentes suele ser una solución sencilla. Si solo se diseñan para que sean resistentes, se obtendrán piezas fuertes, flexibles y decepcionantes.
Rigidez específica: por qué el aluminio, el acero y el titanio son prácticamente idénticos.
Este es el dato que sorprende a la mayoría de los ingenieros la primera vez que lo comprueban.
La rigidez específica —módulo elástico dividido por la densidad— es notablemente similar en todos los metales estructurales comunes:
| Material | Módulo de elasticidad E (GPa) | Densidad ρ (g/cm³) | rigidez específica E/ρ |
|---|---|---|---|
| Aluminio 6061-T6 | 68.9 | 2.70 | 25.5 |
| Aluminio 7075-T6 | 71.7 | 2.81 | 25.5 |
| Acero (todos los grados) | ~ 200 | 7.85 | 25.5 |
| Titanio Ti-6Al-4V | 113.8 | 4.43 | 25.7 |
| Magnesio AZ31 | 45 | 1.77 | 25.4 |
Todas se encuentran dentro de un margen de aproximadamente el 1 % entre sí. Esto no es una coincidencia, sino que refleja la física subyacente de los enlaces atómicos de los metales.
La implicación es significativa y contraintuitiva: con la misma masa y geometría, todos estos materiales ofrecen la misma rigidez. Elegir acero en lugar de aluminio para obtener un soporte más rígido no funciona si se mantiene la misma masa, ya que la versión de acero tendrá un tercio del grosor.
La diferencia radica en que el aluminio, con la misma masa, ofrece el triple de volumen , lo que se traduce en secciones mucho más gruesas. Además, la rigidez a la flexión de la sección aumenta con el cubo del espesor. Un soporte de aluminio de 30 mm de espesor es considerablemente más rígido que uno de acero de 10 mm de espesor con la misma masa, no porque el aluminio sea más rígido, sino porque se necesita mayor cantidad de este material.
Esa es la verdadera razón por la que el aluminio predomina en los soportes donde la rigidez es fundamental. No es el material en sí, sino la geometría que permite dicho material.
El acero sigue siendo la mejor opción cuando el espesor está limitado por la envolvente, cuando la resistencia es realmente determinante, cuando la resistencia al desgaste importa o cuando la expansión térmica debe coincidir con la de un conjunto de acero.
La geometría de la sección supera la selección de materiales.
Como consecuencia de lo anterior: en un soporte donde la rigidez es primordial, las decisiones geométricas predominan sobre las decisiones relativas a los materiales por un amplio margen.
La rigidez a la flexión es proporcional al momento de inercia, que para una sección rectangular es proporcional al cubo del espesor. Duplicar la profundidad de una sección multiplica su rigidez a la flexión por ocho. Ningún material alternativo disponible se acerca a este efecto.
Consecuencias prácticas:
- La profundidad supera a la anchura. Hacer que un soporte sea más profundo en la dirección de la flexión es mucho más efectivo que hacerlo más ancho.
- El material que se encuentra en los extremos es el que realiza el trabajo. El material cercano al eje neutro prácticamente no contribuye a la rigidez a la flexión, razón por la cual las secciones en I y las estructuras nervadas son eficientes y los bloques sólidos no lo son.
- Los bolsillos están casi libres. Eliminar material del centro de una sección apenas afecta a la rigidez y ahorra masa real y tiempo de mecanizado.
- Las secciones cerradas superan a las abiertas en torsión., por un orden de magnitud o más.
Frecuencia natural y objetivos de separación de frecuencias
La primera frecuencia natural de un paréntesis sigue la relación conocida:
f = (1/2π) × √(k/m)
Mayor rigidez, mayor frecuencia. Mayor masa, menor frecuencia. Ambos factores son importantes y actúan en direcciones opuestas al añadir material; por eso, «hacerlo más robusto» no siempre soluciona un problema de resonancia. Añadir una placa gruesa aumenta la masa y puede disminuir la frecuencia a un nivel peor.
La solución correcta casi siempre consiste en añadir rigidez sin añadir mucha masa : nervaduras, refuerzos, secciones más profundas, tramos sin soporte más cortos, condiciones de contorno mejor definidas.
Para objetivos de separación, mantenga el primer modo del soporte muy por encima de la frecuencia de excitación significativa más alta. Un factor de dos es un mínimo común; tres o más es aceptable. Cuando una máquina aumenta gradualmente su velocidad, el soporte debe superar el límite superior de dicho rango, no solo el punto de operación.
Fuentes de excitación que conviene comprobar: velocidad de funcionamiento del motor y sus armónicos, frecuencia de engranaje, frecuencia de paso de las palas o álabes, ancho de banda del servomotor y modos estructurales de aquello a lo que se fija el soporte.
Estrategia de nervaduras: donde el material realmente gana su masa
Las nervaduras son la herramienta de refuerzo más eficaz disponible, pero solo cuando se colocan correctamente.
- Alinee las nervaduras con la trayectoria de la carga. Una nervadura perpendicular a la dirección de flexión contribuye muy poco.
- La altura supera al grosor. Una costilla alta y delgada es mucho más rígida por unidad de masa que una corta y gruesa, hasta el límite de pandeo.
- Triangula las esquinas. Los refuerzos en la unión de dos planos son el elemento de rigidez más importante en la mayoría de los soportes.
- Respete la maquinabilidad. En aluminio, un espesor de nervadura inferior a unos 1.5 mm provoca vibraciones. Las relaciones altura-espesor de la nervadura superiores a aproximadamente 8:1 requieren un trabajo de trayectoria de herramienta cuidadoso.
- Las intersecciones de las nervaduras necesitan radios. Las esquinas internas afiladas constituyen una concentración de tensiones y, además, dificultan el mecanizado.
Cuando la amortiguación importa más que la rigidez
En ocasiones, no es posible desplazar la frecuencia natural fuera del rango de excitación, ya sea porque la excitación es de banda ancha o porque la envolvente no permite mayor rigidez. En ese caso, la solución es la amortiguación.
Los metales tienen una amortiguación intrínseca muy baja, y las diferencias entre ellos son pequeñas en términos absolutos (el magnesio y el hierro fundido son algo mejores que el aluminio o el acero, pero no lo suficiente como para resolver el problema por sí solos). Generalmente, es necesario añadir amortiguación efectiva: mediante tratamientos de amortiguación de capa restringida, elementos de interfaz elastoméricos o amortiguadores de masa sintonizados.
La consecuencia del diseño para una pieza mecanizada es proporcionar los elementos de montaje: superficies de unión planas para tratamientos de amortiguación, puntos de fijación para amortiguadores sintonizados e interfaces definidas para elementos elastoméricos.
La unión atornillada: lo que realmente sostiene tu soporte
Cada soporte termina en tornillos, y es aquí donde las especificaciones de mecanizado se encuentran con la función real de la pieza.
La precarga es el producto, no el sujetador.
Una unión atornillada bien diseñada transmite la carga mediante la fricción entre los elementos sujetos, no mediante el esfuerzo cortante del perno. La función del perno es generar y mantener la fuerza de sujeción que posibilita dicha fricción.
Esto replantea la función del soporte. El soporte debe proporcionar superficies que permitan generar la precarga con precisión y mantenerla a lo largo del tiempo. Todo lo que sigue se deriva de ello.
Planitud de la superficie de apoyo y relajación de la incrustación
Ninguna superficie mecanizada es verdaderamente plana a escala microscópica. Bajo precarga, los puntos más altos se comprimen, y cada micrón de ese aplanamiento representa una pérdida de elasticidad del perno.
La incrustación se produce rápidamente —principalmente durante el apriete y en los primeros ciclos de carga o térmicos— y suele costar entre el 5 % y el 10 % de la precarga instalada , siendo mayor en superficies rugosas o recubiertas. Si se añade la relajación térmica y la fluencia, una pérdida de precarga del 10 % es una suposición de diseño común.
La clave del mecanizado es sencilla: las superficies de apoyo más lisas y planas presentan menor incrustación. Para uniones donde la retención de la precarga es importante, especifique la superficie de apoyo, no solo la pieza. Un valor Ra de 1.6 μm o mejor bajo las cabezas de los sujetadores y en las interfaces de sujeción es un objetivo razonable, especificando la planitud en toda el área de apoyo en lugar de en toda la pieza.
Coplanaridad y base blanda en monturas multipunto
El fallo que afecta a más ensamblajes que cualquier otro de esta lista.
Cuando un soporte se atornilla en tres o más puntos, las superficies de montaje deben ser coplanares. Si una sobresale, el soporte se balancea sobre las demás, y al apretar los tornillos, la pieza se deforma. Esto es el equivalente mecánico de la "base blanda" en la instalación de equipos rotativos.
Las consecuencias son las siguientes: el soporte se precarga hasta un estado de flexión antes incluso de que reciba la carga de servicio, la deformación se propaga a lo que sujeta, la alineación cambia a medida que se aprietan los sujetadores en secuencia y la distribución de la precarga a lo largo del patrón se vuelve impredecible.
Dos cosas solucionan el problema. Especificar la coplanaridad como una tolerancia de perfil en todas las caras de montaje simultáneamente , no la planitud en cada cara individualmente; las caras planas a diferentes alturas siguen sin ser coplanares. Y cuando no se puede confiar en que la estructura de acoplamiento sea plana, diseñar teniendo esto en cuenta: menos puntos de montaje, arandelas esféricas o regiones deliberadamente flexibles entre las almohadillas de montaje.
Acoplamiento de rosca en aluminio: La regla 1.5-2×
Cuando un elemento de fijación de acero se enrosca en aluminio, las roscas de aluminio son el punto débil. El acoplamiento debe ser lo suficientemente largo para que la resistencia al corte de la rosca en el aluminio supere la resistencia a la tracción del perno; de lo contrario, la pieza se desgastará antes de que el perno ceda y la unión nunca alcanzará su precarga de diseño.
La regla general para unir acero con aluminio es de 1.5 a 2 veces el diámetro nominal de la pieza , frente a aproximadamente 1 vez para unir acero con acero. El magnesio y los plásticos requieren aún más.
Datos prácticos: un tornillo M6 en aluminio requiere de 9 a 12 mm de rosca. Un tornillo M4 requiere de 6 a 8 mm. Esto supone una limitación de diseño importante para soportes delgados, y es donde muchos planos especifican implícitamente algo inalcanzable: un orificio roscado M6 en un soporte de 6 mm de espesor no puede proporcionar la rosca necesaria para el tornillo.
Puntos relacionados igualmente importantes: no cuente la primera o las dos primeras roscas, ya que soportan poca carga. Bisele las entradas de los agujeros roscados. Y en agujeros ciegos, asegúrese de que la profundidad de perforación permita el paso de la broca.
Insertos roscados: Cuando el material base no es suficiente
Cuando la sección es demasiado delgada para un acoplamiento adecuado, o cuando la junta se desmontará repetidamente, los insertos roscados desplazan la rosca hacia un material más resistente.
Opciones en orden aproximado de frecuencia: insertos de alambre helicoidal (económicos, eficaces, requieren un orificio roscado específico), insertos con bloqueo de llave (mayor resistencia, mejores para el montaje repetido), insertos a presión y autoencajonados (rápidos, requieren un orificio controlado y material adecuado a su alrededor) e insertos termoendurecibles (para plásticos).
Todos requieren un orificio controlado y un material de refuerzo adecuado a su alrededor. Especifique el inserto en el plano en lugar de dejarlo para el ensamblaje; la preparación del orificio varía según el tipo y no es intercambiable.
Requisitos de avellanado y acabado superficial
Pequeños rasgos, efecto desproporcionado.
El apoyo de la cabeza de un sujetador sobre una superficie sin mecanizar, angulada o redondeada produce una precarga desigual y ejerce una carga lateral sobre el sujetador. En cualquier superficie del soporte que no sea plana y perpendicular al eje del orificio (superficies fundidas, caras anguladas, perfiles curvos), especifique una superficie plana.
Requisitos importantes: diámetro de la superficie de contacto al menos 1.5 veces el diámetro de la cabeza del tornillo, perpendicular al eje del orificio con una tolerancia de aproximadamente 0.5°, acabado superficial Ra de 1.6 μm o mejor, y ausencia de rebabas en el borde del orificio. Una rebaba bajo la cabeza del tornillo aumenta el riesgo de incrustación.
Dispersión de la precarga y por qué el control de par no es de precisión
El ajuste de la precarga mediante llave dinamométrica es el método estándar, pero su precisión es mucho menor de lo que la mayoría de la gente cree. Dado que la mayor parte del par aplicado se destina a vencer la fricción bajo la cabeza y en las roscas, y que los coeficientes de fricción varían considerablemente según el acabado superficial, el recubrimiento, la lubricación y la limpieza, es habitual que se produzca una variación de la precarga de ±25-30% incluso con herramientas calibradas.
La solución de diseño consiste en dejar margen: asumir que la precarga podría ser muy inferior a la nominal y comprobar que la unión sigue funcionando, y muy superior a la nominal y comprobar que nada cede.
La respuesta del mecanizado es que un acabado superficial y un recubrimiento uniformes generan una fricción constante, lo que reduce la dispersión. Este es un caso en el que una especificación que parece meramente estética cumple una función estructural.
Especificación de la planitud como requisito de precarga
Integrando esta sección en la práctica del dibujo.
Para un soporte cuya función depende de mantener la precarga, el dibujo debe incluir:
- Planitud en cada superficie de apoyo atornillada, típicamente de 0.05 a 0.1 mm en el área de apoyo.
- Tolerancia de perfil que controla la coplanaridad en todas las caras de montaje como un grupo
- Acabado superficial bajo las cabezas de los sujetadores y en las interfaces de sujeción, Ra 1.6 μm o mejor
- Profundidad de acoplamiento de la rosca especificada explícitamente, con llamadas de inserción donde se utilice
- Requisitos de superficie puntual en cualquier asiento de fijación no plano o no perpendicular
- Una nota que se aplica la planitud después cualquier tratamiento de superficie
Ese último punto es más importante de lo que parece, como demostró el caso del SS400. El chapado y el recubrimiento modifican la planitud, y una especificación que no mencione este punto se interpretará como aplicable al estado que mida el proveedor.
Materiales para soportes y fijaciones
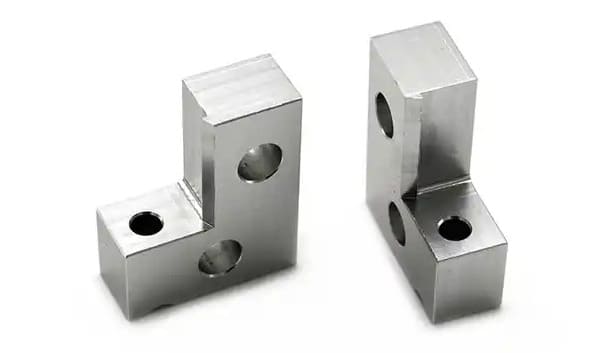
6061-T6: El estándar por defecto y por qué suele ser el ganador
La aleación 6061-T6 es la respuesta correcta para la mayoría de los soportes, y con mucha diferencia. Tiene un límite elástico de aproximadamente 276 MPa, excelente maquinabilidad, buena resistencia a la corrosión, está fácilmente disponible en placas y barras, y se anodiza de forma consistente.
Si a esto se le suma el punto específico de rigidez mencionado anteriormente (la ventaja del aluminio es que una misma masa proporciona mucha más sección), el 6061 cubre la mayoría de los requisitos de soporte al menor coste total.
Utilice otra cosa cuando tenga una razón específica, no por defecto.
7075-T6: Cuando la resistencia justifica el costo
El 7075-T6 prácticamente duplica la resistencia a la fluencia del 6061 con una densidad y rigidez prácticamente idénticas. Esto permite utilizar secciones más delgadas en zonas con limitaciones de resistencia, lo cual es importante cuando el espacio disponible es reducido.
Las desventajas: mayor costo del material, menor resistencia a la corrosión, mala soldabilidad y apariencia de anodizado inconsistente debido al contenido de zinc. Cabe destacar que no aumenta la rigidez; el módulo es prácticamente idéntico. Si la rigidez es un factor limitante en lugar de la resistencia, el acero 7075 resulta más caro y no aporta ningún cambio.
Acero y acero inoxidable: donde se acaba el aluminio
El acero se gana su lugar cuando la envolvente limita tanto el espesor que el aluminio no puede obtener la sección que necesita, cuando la resistencia al desgaste o al rozamiento es importante, cuando la expansión térmica debe coincidir con la de un conjunto de acero, o cuando el costo absoluto por pieza es determinante y el aumento de masa es aceptable.
Los grados más comunes para los soportes incluyen aceros estructurales generales como el SS400 (como en el soporte de automatización mencionado anteriormente), el 1045 para mayor resistencia y el acero inoxidable 304 o 316 cuando se requiere resistencia a la corrosión. El 17-4 PH cubre los casos que necesitan alta resistencia y resistencia a la corrosión.
Los soportes de acero se mecanizan más lentamente que los de aluminio y, por consiguiente, son más caros por unidad de tiempo de mecanizado; sin embargo, el coste del material es menor, lo que a veces lo compensa en geometrías sencillas.
Titanio: Rara vez justificado, ocasionalmente esencial.
El Ti-6Al-4V posee una excelente relación resistencia-densidad y una extraordinaria resistencia a la corrosión. Su rigidez específica, como se muestra arriba, es la misma que la del aluminio; por lo tanto, los soportes de titanio se caracterizan por su resistencia, resistencia a la fatiga, a la temperatura o a la corrosión, nunca por su rigidez.
El coste de mecanizado es aproximadamente tres o cuatro veces superior al del aluminio para una geometría equivalente. Se justifica en aplicaciones aeroespaciales, médicas, navales y de alta temperatura. Rara vez se justifica en otros ámbitos.
Magnesio: La opción más ligera, con requisitos de manejo reales.
Las aleaciones de magnesio son aproximadamente un 30 % más ligeras que el aluminio con una rigidez específica prácticamente idéntica, además de ofrecer una buena amortiguación de vibraciones y bajas fuerzas de corte.
La principal limitación es la seguridad. Las virutas de magnesio son combustibles y el polvo fino representa un riesgo real de incendio y explosión, lo que exige la selección de un refrigerante adecuado, un sistema de manipulación de virutas específico, un sistema de extinción de incendios de clase D en la máquina y operarios capacitados. Son relativamente pocos los talleres que ofrecen estas prestaciones.
En producción, mecanizamos componentes de soporte de magnesio. El soporte lateral del módulo aeroespacial descrito anteriormente era de magnesio, con orificios H7 y una deformación de 0.05 mm. Si está evaluando proveedores para trabajos con magnesio, pregunte qué refrigerante utilizan y cómo gestionan las virutas; las respuestas permiten distinguir rápidamente la capacidad real de la capacidad declarada.
Plásticos de ingeniería y soportes de aislamiento térmico
En ocasiones, es la respuesta correcta. Los plásticos se utilizan para soportes donde el aislamiento eléctrico, el aislamiento térmico, la resistencia a la corrosión o la reducción de peso son más importantes que la rigidez.
Las opciones más comunes son: acetal (dimensionalmente estable, se mecaniza fácilmente), PEEK (alta resistencia y capacidad para soportar altas temperaturas, pero es caro) y nylons reforzados con fibra de vidrio (buena rigidez para un polímero, pero abrasivos para las herramientas). Cabe destacar que todos los polímeros tienen módulos elásticos entre uno y dos órdenes de magnitud inferiores a los de los metales, por lo que los soportes de plástico son flexibles en comparación y se deforman bajo carga sostenida.
Selección de materiales según el requisito principal
| Requisito rector | Primera opción | Alternative | Evitando |
|---|---|---|---|
| Rigidez en una envoltura no restringida | 6061-T6 | Magnesio AZ31 | Acero en masa igual |
| Fuerza en un envoltorio ajustado | 7075-T6 | Acero, Ti-6Al-4V | 6061-T6 |
| Masa mínima | Magnesio AZ31 | 7075-T6 | Acero |
| Coste más bajo, volumen moderado | Acero (SS400 o similar) | 6061-T6 | Titanium |
| Resistencia a la corrosión | Acero inoxidable 316 | Ti-6Al-4V, 6061 anodizado | Magnesio (sin protección) |
| Compatibilidad térmica con el conjunto de acero | Acero | 17-4PH | Aluminio |
| Aislamiento electrico | PEEK, acetal | Nailon relleno de vidrio | cualquier metal |
| Crítico por fatiga | Ti-6Al-4V | 7075-T6 | Fundiciones, soldaduras |
Patrones de agujeros, tolerancias y GD&T
Los soportes son, funcionalmente, patrones de agujeros con material que los conecta. La forma en que se especifican esos agujeros determina si la pieza se ensambla y cuál es su costo.
Tolerancia de posición frente a dimensionamiento de coordenadas
El dimensionamiento por coordenadas (X e Y con tolerancias de ±) produce una zona de tolerancia cuadrada. La tolerancia de posición real produce una zona redonda.
La diferencia no es meramente teórica. Una tolerancia de coordenadas de ±0.1 mm permite un error diagonal de hasta 0.141 mm en las esquinas de la zona, a la vez que rechaza un error de 0.11 mm en el eje X. El requisito funcional —que el orificio esté lo suficientemente cerca de su ubicación nominal— no tiene en cuenta la dirección. Por lo tanto, la tolerancia de coordenadas permite rechazar simultáneamente las piezas aceptables y aceptar las marginales.
La posición exacta con una zona de tolerancia redonda se ajusta a la función y proporciona aproximadamente un 57 % más de área de tolerancia útil para la misma desviación en el peor de los casos. Esto representa un margen de fabricación adicional para un cambio en el diseño.
Selección de referencia: Por qué la cara de montaje suele ser la referencia A
Los puntos de referencia definen cómo se mide la pieza y, idealmente, cómo se utiliza. El valor predeterminado para un corchete es:
- Dato A: la cara de montaje principal: la superficie que se asienta contra la estructura de acoplamiento
- Dato B: un elemento de localización dentro de esa cara, a menudo un orificio para pasador o el propio centro del patrón.
- Dato C: una característica secundaria que controla la rotación
El principio es que los puntos de referencia deben reflejar cómo se restringe la pieza durante el ensamblaje. Un soporte dimensionado desde un borde arbitrario tendrá medidas diferentes a su funcionamiento real, y la tolerancia especificada no será la que importe.
Tolerancia adicional de MMC: Tolerancia gratuita que probablemente no estás reclamando
La herramienta menos utilizada en el dimensionamiento de soportes.
Cuando se especifica una tolerancia de posición en la condición de material máximo (MMC), la pieza obtiene tolerancia de posición adicional a medida que el orificio supera su tamaño mínimo. Para un orificio de holgura, esto es funcionalmente correcto: un orificio más grande tiene mayor holgura alrededor del sujetador, por lo que puede tolerar un mayor error de posición y aun así ensamblarse.
Concretamente: un orificio de holgura de Ø6.2 +0.2/0 con una posición de ⌀0.2 en MMC. Con un tamaño mínimo de 6.2 mm, la tolerancia de posición es de 0.2 mm. Con un tamaño máximo de 6.4 mm, la tolerancia adicional es de 0.2 mm, lo que da un total de ⌀0.4 mm, el doble de tolerancia , sin coste funcional.
La mayoría de los planos de soportes especifican la posición sin modificador de condición del material, lo que anula por completo esta ventaja. Para los orificios de holgura, el MMC es casi siempre apropiado y prácticamente no supone ningún coste.
La excepción: los orificios para pasadores y posicionamiento, donde el ajuste en sí es funcional. Estos deben ser iguales independientemente del tamaño de la característica (RFS), ya que un orificio para pasador más grande no ayuda.
Acumulación de tolerancias en un conjunto de soporte
Un soporte que conecta dos subconjuntos forma parte de un conjunto que incluye el patrón de acoplamiento en cada lado, los dos patrones propios del soporte y las holguras en cada interfaz.
Los dos análisis útiles:
El peor escenario suma todas las tolerancias en sus extremos. Es conservador, garantiza el ensamblaje y, a menudo, impone tolerancias más estrictas de lo necesario.
El método estadístico (RSS) calcula la raíz cuadrada de la suma de los cuadrados de los contribuyentes, suponiendo que no todos estarán en valores extremos simultáneamente. Es más realista para volúmenes de producción y, por lo general, permite tolerancias individuales significativamente más amplias.
Para los soportes, el enfoque práctico consiste en considerar el peor escenario posible en cualquier caso donde un fallo en el montaje sea inaceptable, y aplicar RSS en los demás casos. Recuerde que la holgura es una herramienta de diseño válida: los orificios ranurados en una interfaz pueden absorber una pila completa que, de otro modo, obligaría a aplicar tolerancias costosas en todas partes.
Objetivos de tolerancia realistas por característica
| Elemento | Estándar | Precisión | Notas |
|---|---|---|---|
| Posición del orificio de holgura | ±0.1 mm | ±0.05 mm | Especifique en MMC para obtener bonificación |
| Pasador / orificio de posicionamiento | H8 | H7 | H7 era el requisito en el soporte de magnesio |
| Espaciado entre agujeros | ±0.1 mm | js6 o ±0.02 mm | El espaciado js6 se mantuvo en el soporte de magnesio. |
| Planitud de la superficie de montaje | 0.1 mm | 0.05 mm | Se logró una reducción de 0.05 mm en ambas partes de la carcasa. |
| Coplanaridad entre caras | 0.15 mm | 0.05 mm | Perfil en todos los rostros como grupo |
| Orificio piloto para el soporte del motor | H8 | H7 | La concentricidad con el eje accionado es más importante |
| perfil general | ±0.2 mm | ±0.05 mm | Rara vez necesita estar ajustado |
| Acabado superficial, caras de apoyo | Ra 3.2 μm | Ra 1.6 μm | Un grosor menor reduce la incrustación. |
| Espesor | ±0.1 mm | ±0.03 mm | Generalmente no crítico |
Dónde vale la pena pagar por tolerancias estrictas y dónde no.
El coste del mecanizado aumenta drásticamente a medida que se reducen las tolerancias, y este aumento no es lineal. En términos generales: una tolerancia de ±0.1 mm es prácticamente gratuita en una pieza fresada; ±0.05 mm requiere atención; ±0.02 mm exige control de procesos e inspección; y tolerancias aún menores implican una estrategia específica y, a menudo, operaciones adicionales.
Merece la pena pagar por: características de localización que establecen la posición, planitud de la superficie de montaje en juntas críticas para la precarga, coplanaridad entre las superficies de montaje, ajustes de orificios para cojinetes y guías.
Por lo general, no: dimensiones generales del perfil, espesor no crítico, tamaños de orificios de holgura, acabado superficial cosmético, características que no tocan nada.
Un patrón común y costoso consiste en un dibujo con una tolerancia general de ±0.05 mm aplicada a cada dimensión. Esto indica que nadie identificó qué características son realmente importantes y, por lo tanto, el precio de la pieza se fija como si todas lo fueran.
Estrategia de mecanizado y control de la distorsión
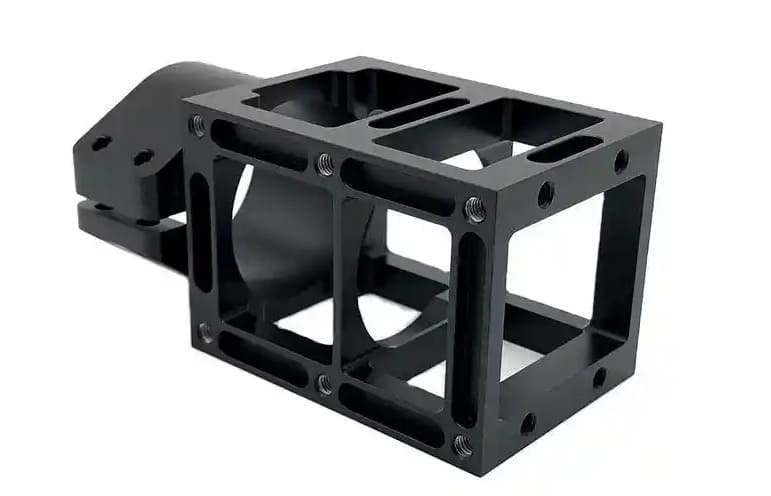
Estrategia de configuración: Por qué el mecanizado en una sola configuración es importante para los patrones de agujeros
La relación entre las características mecanizadas en una misma configuración está limitada por la precisión de la máquina, que suele ser muy inferior a 0.01 mm en un buen centro de mecanizado. La relación entre las características mecanizadas en diferentes configuraciones hereda el error de sujeción y de toma de referencia entre ellas, que suele ser de un orden de magnitud mayor.
En el caso de los soportes, donde las relaciones cara a cara y patrón a patrón constituyen la función principal, esto determina directamente la estrategia. Lograr que todas las funciones se integren en una misma configuración suele ser más valioso que cualquier otra decisión individual.
Soportes multiplanares de 3 ejes frente a soportes multiplanares de 5 ejes
Un soporte con caras de montaje en dos o tres planos normalmente requiere de tres a cinco configuraciones en una máquina de 3 ejes, o de una a dos en una de 5 ejes.
La comparación de costos suele ser más ajustada de lo que parece: las tarifas de las máquinas de 5 ejes son más altas, pero el número de configuraciones disminuye drásticamente, y la mano de obra para la configuración, junto con los utillajes, suele ser el factor dominante. La comparación de precisión no es similar en absoluto: el mecanizado con una sola configuración elimina por completo el error entre configuraciones.
Para soportes planos sencillos, el método de 3 ejes es correcto y el de 5 ejes resulta innecesario. Para soportes multiplanares con elementos relacionados en diferentes planos, el método de 5 ejes suele ser la mejor opción en ambos casos.
Tensión residual y estabilidad de planitud
El mecanismo de distorsión que confunde a la gente, porque la pieza mide correctamente y luego se mueve.
Las chapas laminadas y las barras extruidas presentan tensiones residuales acumuladas durante el proceso de fabricación. El mecanizado elimina material de forma asimétrica, las tensiones restantes se redistribuyen y la pieza cambia de forma, a veces durante el mecanizado, a veces horas después.
La gravedad del daño aumenta en función de la cantidad de material que se elimine y de la asimetría de dicha eliminación. Un soporte mecanizado a partir de una placa gruesa hasta obtener una estructura delgada y acanalada representa el peor de los casos.
Las contramedidas, en el orden en que las aplicamos:
- Especifique material con tratamiento térmico para aliviar tensiones. La chapa sometida a un tratamiento térmico para aliviar las tensiones se comporta de forma mucho más predecible que la chapa laminada en frío.
- Desbastar con margen, luego estabilizar y finalmente dar el acabado final. En ambas piezas del estudio de caso se utilizó un margen de 0.5 mm antes del mecanizado final.
- Agregar una operación intermedia de alivio de tensión donde la precisión lo requiere. El soporte de magnesio fue recocido después del desbaste específicamente por esta razón.
- Eliminar el material simétricamente Cuando la geometría lo permite, se alternan los lados en lugar de terminar primero una cara por completo.
- Deje tiempo para que se asiente entre el desbaste y el acabado en piezas de alta precisión.
Fijación de brackets delgados y asimétricos
La fuerza de sujeción deforma las piezas, y esta deformación se recupera tras la liberación. Un soporte delgado sujeto firmemente en un tornillo de banco se mecanizará correctamente, pero estará fuera de tolerancia al soltarlo.
Enfoques que funcionan en la geometría del soporte: fijación por vacío para piezas con una cara plana, mordazas blandas personalizadas que se adaptan al contorno de la pieza, pestañas de sacrificio que sujetan la pieza en stock y se retiran al final, y baja fuerza de sujeción con un mayor número de puntos de contacto.
En el caso específico de los soportes de chapa delgada —la pieza de acero inoxidable SS400 de 5 mm es un ejemplo representativo—, la fuerza de corte es tan importante como la sujeción. Un acabado ligero con herramientas afiladas reduce la deflexión de forma más eficaz que intentar sujetar la pieza con la rigidez suficiente para resistir cortes profundos.
Aplicamos los mismos principios a las plantillas y los dispositivos de fijación , que suelen ser estructuras de placas delgadas con patrones de orificios de precisión y la misma sensibilidad a la distorsión.
Cómo lograr y mantener la planitud en grandes superficies de montaje.
La planitud en una superficie grande es una combinación de estrategia de mecanizado y gestión de tensiones, y a veces requiere un paso de corrección.
Factores que influyen: el estado del material y las tensiones residuales, la distorsión causada por la fijación y el apriete, la fuerza de corte y el aporte térmico, el estado de la herramienta y los procesos posteriores al mecanizado, incluido el tratamiento de la superficie.
Las estrategias consisten en: fresar la superficie con una fresa de gran diámetro en una sola pasada siempre que sea posible, en lugar de realizar pasadas escalonadas; realizar una pasada final ligera para eliminar la desviación causada por la fuerza de corte; mecanizar ambos lados cuando sea práctico para equilibrar la tensión; y, cuando sea necesario, aplicar una corrección mecánica después del mecanizado.
Esta última opción es legítima y, en ocasiones, necesaria. En el soporte SS400, se aplicó una corrección manual de planitud después del mecanizado y, posteriormente, tras el cromado, para mantener una tolerancia de 0.05 mm en una pieza de 5 mm de espesor. Algunas geometrías no cumplen con este requisito solo mediante el mecanizado.
Tratamiento de la superficie y su efecto en el ajuste
El tratamiento de la superficie es donde los brackets que se fabricaron correctamente dejan de serlo.
Cambios en las dimensiones del recubrimiento
Cada recubrimiento modifica las dimensiones de la pieza, y este cambio suele ser mayor que la tolerancia con la que queda.
En el caso del anodizado duro, el efecto dimensional es severo: debido a que el anodizado transforma el sustrato en lugar de añadirle material, expandiéndose aproximadamente la mitad hacia afuera y la otra mitad hacia adentro, los diámetros de los orificios se reducen aproximadamente en el espesor total del recubrimiento. Un recubrimiento de tipo III de 50 μm reduce el diámetro de un orificio en unos 50 μm, más del triple de lo que reduce una banda H7 en un orificio típico para pasadores de soporte.
El recubrimiento se comporta de manera diferente y, por unidad de espesor, peor: los recubrimientos depositados suman su espesor total a cada superficie, por lo que el diámetro de un orificio se reduce al doble del espesor del recubrimiento.
Hemos tratado este tema en profundidad en nuestra guía sobre el control dimensional del anodizado duro , que incluye las tasas de crecimiento según el tipo de recubrimiento y las cuatro estrategias para su manejo. En el caso específico de los soportes, las características que requieren atención son los orificios para pasadores y posicionamiento, los orificios roscados y cualquier interfaz con un ajuste específico.
Corrección de la planitud después del recubrimiento: un paso que la mayoría de las especificaciones omiten.
El recubrimiento cambia de forma y de tamaño, y es ahí donde los soportes delgados se atascan.
Los procesos de recubrimiento implican baños químicos, cambios de temperatura y, en el caso de la galvanoplastia, tensiones internas en la capa depositada. En una pieza delgada o asimétrica, todos estos factores pueden alterar su geometría. Un soporte que era plano con una tolerancia de 0.05 mm antes del recubrimiento puede dejar de serlo después.
El soporte de automatización SS400 es un ejemplo claro. El proceso incluyó una corrección manual de la planitud tras el mecanizado y una segunda corrección tras el cromado . Sin este segundo paso, el requisito de planitud de 0.05 mm no habría superado la operación de acabado, en una pieza que se fabricó correctamente.
Dos implicaciones prácticas. Primero, indique en el plano si la planitud se aplica antes o después del recubrimiento; si no se especifica, se estará confiando en la suposición del proveedor. Segundo, en soportes chapados delgados con requisitos de planitud estrictos, presupueste la corrección posterior al chapado como una operación planificada en lugar de una reparación.
Recubrimiento de las superficies de apoyo y su efecto en la precarga
Los recubrimientos modifican el comportamiento de la fricción en las interfaces donde se genera la precarga, lo que cambia la relación entre el par y la precarga.
Los efectos son reales, pero no siempre intuitivos: un recubrimiento que reduce la fricción aumenta la precarga alcanzada con un par determinado, lo que puede sobrecargar el sujetador o las roscas. Un recubrimiento que aumenta la fricción reduce la precarga, dejando la unión con una sujeción insuficiente. Algunos recubrimientos también son más blandos que el sustrato, lo que aumenta la incrustación y acelera la pérdida de precarga.
Si una unión es crítica en cuanto a la precarga, se deben enmascarar las superficies de apoyo o establecer la especificación de par en función de la condición recubierta, no del valor del material desnudo de una tabla de sujetadores.
Continuidad eléctrica a través de las interfaces de los soportes
Cuando se espera que un soporte proporcione conexión a tierra, unión o continuidad EMI, el recubrimiento es importante.
El anodizado es un aislante eléctrico. Un soporte que requiera anodizado completo y que además necesite conexión a tierra no la proporcionará. La solución estándar consiste en aplicar un recubrimiento de conversión de cromato en las superficies de contacto, lo que mantiene la conductividad con un espesor inferior a un micrómetro y, por lo tanto, prácticamente no tiene efecto dimensional; o bien, enmascarar dichas superficies y dejarlas al descubierto.
Cualquiera de los dos enfoques debe estar presente en el dibujo desde el principio.
Consideraciones sobre corrosión y efectos galvánicos en uniones de metales diferentes.
Los soportes se ubican, por su naturaleza, en las transiciones de materiales; un soporte de aluminio atornillado a un marco de acero con sujetadores de acero inoxidable es una disposición común y galvánicamente activa.
Cuando metales diferentes entran en contacto en presencia de humedad, el material menos noble se corroe preferentemente. El aluminio y el acero inoxidable forman una buena combinación; el magnesio y casi cualquier otro material, una combinación peligrosa.
Medidas de mitigación: aislamiento de arandelas y casquillos en el elemento de fijación, recubrimientos en una o ambas superficies, selladores en la interfaz o selección de materiales que reduzcan la diferencia de potencial. En el caso específico de los soportes de magnesio, el aislamiento de los elementos de fijación de acero es indispensable en cualquier entorno con presencia de humedad.
Diseño para la Manufacturabilidad
Espesor mínimo de pared y nervadura
| Material | Mínimo cómodo | Realizable | Notas |
|---|---|---|---|
| Aluminio 6061-T6 | 1.5 mm | 0.8 mm | Lo más predecible |
| Aluminio 7075-T6 | 1.2 mm | 0.7 mm | Una mayor rigidez ayuda |
| Magnesio AZ31 | 1.5 mm | 1.0 mm | La baja fuerza de corte ayuda |
| Acero | 1.0 mm | 0.6 mm | Rígido, pero lento de mecanizar. |
| Ti-6Al-4V | 1.0 mm | 0.6 mm | La gestión del calor es fundamental |
| Acetal / PEEK | 2.0 mm | 1.5 mm | El ablandamiento térmico es el límite |
Por debajo del mínimo aceptable, cabe esperar marcas de vibración, variaciones dimensionales inducidas por la deflexión y un mayor coste debido a los parámetros de corte conservadores. La longitud del tramo sin soporte es tan importante como el espesor: una nervadura delgada, corta y bien soportada es mucho más fácil de fabricar que una del mismo espesor con una longitud de 200 mm.
Radios de esquinas internas y acceso a herramientas
Las esquinas internas deben tener un radio al menos igual al radio de la herramienta de corte, y preferiblemente mayor. Este es el problema de DFM más común en los planos de soportes.
Recomendaciones: especifique radios de esquina internos de al menos 1.2 veces el tamaño de la herramienta más grande que pueda alcanzar la pieza. Radios mayores permiten que las herramientas más grandes corten más rápido y con mejor acabado. Cada reducción en el radio de esquina especificado obliga a usar una herramienta más pequeña, que corta más lentamente, se desvía más y se rompe con mayor frecuencia.
Para una cavidad de 20 mm de profundidad, un radio de esquina de 3 mm requiere una herramienta de 5 mm o menor con una relación longitud-diámetro de 4:1, lo cual es viable. Un radio de esquina de 1 mm en la misma cavidad requiere una herramienta de 1.6 mm con una relación de 12:1, lo cual es lento, frágil y costoso.
Relación profundidad-ancho de los bolsillos
Las cavidades profundas y estrechas son costosas. La relación entre la longitud y el diámetro de la herramienta determina la rigidez, y la rigidez determina la velocidad a la que se puede eliminar el material.
Como referencia: una relación profundidad/diámetro de herramienta de hasta 3:1 es sencilla; de 3:1 a 5:1 se requiere cuidado; de 5:1 a 8:1 es lento con parámetros reducidos; y más allá de 8:1 se necesitan herramientas especializadas y un coste adicional considerable.
Si se necesita un bolsillo profundo, hágalo lo suficientemente ancho como para poder usar una herramienta grande.
Consolidación de una pieza soldada en una pieza mecanizada — y cuándo no hacerlo
Sustituir un conjunto soldado por una sola pieza mecanizada elimina la distorsión de la soldadura, elimina la pérdida de resistencia en la zona afectada por el calor, mejora el rendimiento ante la fatiga, elimina la mano de obra de montaje y elimina la acumulación de tolerancias en las juntas soldadas.
Además, suele costar más por pieza y se desperdicia mucho más material.
La consolidación merece la pena cuando el ensamblaje es crítico en cuanto a fatiga, cuando se requiere precisión en las juntas de soldadura, cuando la cantidad es lo suficientemente baja como para que la configuración de la soldadura sea el factor dominante, o cuando la versión soldada sigue fallando.
No merece la pena cuando la pieza es lo suficientemente grande como para que el coste del material base resulte prohibitivo, cuando la geometría es simple y las trayectorias de carga no son exigentes, o cuando la cantidad es alta y la versión soldada funciona adecuadamente.
Diseño para una configuración única
Dado que el número de preparaciones influye tanto en el coste como en la precisión, diseñar para reducirlo resulta doblemente rentable.
- Mantenga las funciones accesibles desde la menor cantidad de direcciones posible.
- Evitar rasgos en rostros opuestos que requieran relaciones estrechas entre sí.
- Proporcione una superficie de referencia clara y una superficie de sujeción de la pieza que no tenga características críticas.
- Deje suficiente material para la fijación; una pieza sin superficie de agarre necesita una fijación personalizada.
- Cuando una segunda configuración sea inevitable, coloque allí las funciones no críticas.
Estandarización de componentes de hardware en una familia de soportes
Una herramienta de control de costes subestimada en programas con muchos tramos.
Utilizar tres tamaños de sujetadores en lugar de ocho en una misma familia de soportes reduce los cambios de herramientas, simplifica el ensamblaje, disminuye el inventario y reduce la probabilidad de errores de ensamblaje. Lo mismo se aplica a los radios de las esquinas: estandarizar un conjunto reducido de radios implica menos cambios de herramientas y una mejor reutilización de las trayectorias.
Para los clientes que utilizan varias series de soportes, este suele ser el mayor ahorro posible sin que ello suponga renunciar a la funcionalidad.
Factores de costo y plazo de entrega
¿Qué es lo que realmente impulsa el costo de los soportes?
En orden aproximado de impacto:
- Recuento de configuraciones — la variable dominante en la mayoría de los paréntesis
- Volumen de eliminación de material — El tiempo de la máquina se ajusta a lo que se elimina, no a lo que se conserva.
- Tolerancia y acabado — marcadamente no lineal más allá de ±0.05 mm
- Accesibilidad de la herramienta — Los radios pequeños y las cavidades profundas obligan a un mecanizado lento.
- Material — tanto el costo de las existencias como la maquinabilidad
- Cantidad — Configuración de la amortización y el perfeccionamiento del proceso
- Tratamiento de superficies — incluyendo cualquier enmascaramiento y corrección posterior al tratamiento
- Inspección — inspección completa frente a muestreo
Fíjese en lo que aparece cerca del final: la calidad del material. Los diseñadores suelen optimizar el coste del material sin tener en cuenta la cantidad de preparaciones, que normalmente tiene un impacto mucho mayor.
Utilización de materiales y el problema de los lingotes
Un soporte mecanizado complejo suele requerir entre tres y cuatro veces su peso final en materia prima. Un soporte terminado de 1 kg puede comenzar como una placa de 4 kg.
Por eso, el coste de mecanizado se basa en el tamaño inicial de la pieza, en lugar de en el tamaño final. Dos soportes con la misma masa final pueden tener costes muy diferentes si uno cabe en un bloque más pequeño.
Consejos prácticos: diseñe con espesores de placa estándar para no tener que mecanizar a partir de una pieza en bruto sobredimensionada, mantenga las dimensiones generales ajustadas y considere si un perfil extruido o una pieza en bruto cortada con láser podrían proporcionar la forma aproximada.
El recuento de configuraciones como variable dominante
Cada configuración adicional implica la colocación de fijaciones, la manipulación de piezas, la toma de referencia, el cambio de programa y la verificación de la primera pieza. En un soporte con un tiempo de mecanizado moderado, el coste total de la configuración puede superar fácilmente el tiempo de corte.
Por eso, un cambio de diseño que permite mecanizar una pieza en una sola configuración en lugar de tres suele ahorrar más que cualquier otra optimización disponible, y por eso el mecanizado de 5 ejes suele ser más barato para soportes multiplano a pesar de la mayor velocidad de mecanizado.
Multiplicadores de costos de tolerancia y acabado
Multiplicadores aproximados en una característica fresada, en relación con el estándar ±0.1 mm:
| Tolerancia | Multiplicador de costo aproximado |
|---|---|
| ±0.1 mm | 1.0× (línea base) |
| ±0.05 mm | 1.2-1.4 × |
| ±0.02 mm | 1.8-2.5 × |
| ±0.01 mm | 3 veces o más |
Estas tolerancias se aplican a las características que las soportan, no a la pieza completa; precisamente por eso, las tolerancias estrictas generalizadas resultan tan ineficientes. Ajustar las diez características importantes cuesta mucho menos que ajustar las sesenta.
Descuentos por cantidad y dónde se aplican
La fijación de precios por tramos suele establecerse en los siguientes puntos:
- 1-5 piezas: La configuración es completamente dominante; el costo por pieza es el más alto.
- 5-25 piezas: La configuración se amortiza significativamente; a menudo la mayor caída de precio individual.
- 25-100 piezas: El uso de fijaciones a medida resulta rentable; el proceso se optimiza.
- 100-500 piezas: aproximándose al cruce de chapa metálica para obtener la geometría adecuada.
- 500 +: evaluar seriamente los procesos de las herramientas
Ambos casos de estudio se situaron en el extremo inferior del rango: una pieza y tres piezas. Con esas cantidades, el coste total corresponde a la planificación del proceso, la fijación de los dispositivos y la inspección, y la forma de controlarlo es mediante la viabilidad de la fabricación, no mediante la negociación.
Suministro de soportes y fijaciones
Qué enviar con una solicitud de cotización
Un paquete completo de solicitud de cotización (RFQ) permite obtener un mejor precio y una cotización más rápida, principalmente porque elimina el margen de riesgo que un proveedor agrega por ambigüedad:
- Modelo 3D en STEP o Parasolid
- Dibujo 2D con tolerancias, GD&T, referencias y notas
- Especificación de material incluyendo aleación y temple
- Tratamiento de superficies con estándar y espesor, y si las dimensiones se aplican antes o después
- Cantidad, incluyendo probables volúmenes posteriores
- Características críticas identificadas — qué tolerancias son funcionales y cuáles son predeterminadas
- Contexto de ensamblaje donde sea pertinente: a qué se puede acoplar, qué cargas soporta, qué excitación experimentará.
Ese penúltimo punto es más valioso de lo que la mayoría de la gente piensa. Un proveedor que sabe cuáles de las cuarenta dimensiones son realmente importantes puede mecanizar e inspeccionar en consecuencia. Un proveedor que se enfrenta a un plano donde todo parece igualmente crítico, o bien lo valorará todo como crítico o simplemente adivinará.
Preguntas que revelan si un proveedor comprende la relación
Útil para evaluar a cualquier proveedor de soportes:
- ¿Cómo controlará la planitud y la coplanaridad de las superficies de montaje?
- ¿Cuál es su enfoque para abordar la tensión residual en una pieza con tanta eliminación de material?
- ¿Las tolerancias de planitud y de los orificios se aplican antes o después del tratamiento superficial, y cómo se verifica esto?
- ¿Qué tipo de rosca recomienda para estos sujetadores en este material?
- ¿Cuáles de mis límites de tolerancia relajarías si pudieras, y cuáles endurecerías?
- ¿Cuántas configuraciones serán necesarias y qué podría cambiar eso?
Los dos últimos proveedores distintos que piensan en tu pieza de proveedores que simplemente la cotizan.
RichconnEnfoque de [nombre de la empresa] para soportes y fijaciones
Fabricamos soportes y fijaciones para aplicaciones en los sectores aeroespacial , de maquinaria industrial , robótica y equipos de automatización , desde prototipos individuales hasta series de producción en serie.
Capacidades relevantes: fresado CNC, incluyendo fresado de pórtico para estructuras de soporte grandes o irregulares; mecanizado de 5 ejes para soportes multiplano que requieren precisión en una sola configuración; mecanizado suizo para herrajes de montaje de precisión pequeños; electroerosión por hilo para características internas afiladas; y fabricación de chapa metálica cuando este sea realmente el mejor proceso. Los materiales abarcan aleaciones de aluminio, aceros, acero inoxidable, titanio, magnesio y plásticos de ingeniería.
Los dos casos prácticos mencionados en este artículo ilustran nuestro enfoque para el trabajo con soportes. En el soporte aeroespacial de magnesio , un pedido de una sola pieza requirió un proceso por etapas con recocido posterior al desbaste y control de la excentricidad de la herramienta de 0.01 mm, dado que los orificios H7 y la deformación de 0.05 mm no dependen de la cantidad. En el soporte de automatización SS400 , un proceso híbrido láser-mecanizado, con corrección antes y después del cromado, permitió mantener una planitud de 0.05 mm en una pieza de 5 mm de espesor.
Ambos ejemplos ilustran lo mismo: en los corchetes, la ruta del proceso importa más que la lista de máquinas.
Cómo empezar
- Envía tus archivos atravesar richconn.com / contacto — Modelo 3D, dibujo 2D, material, tratamiento, cantidad
- Revisión de capacidad de fabricación — Antes de cotizar, señalamos posibles conflictos de tolerancia y recubrimiento, reducciones en el número de configuraciones y alternativas de materiales o procesos.
- Cotización con el plazo de entrega y cualquier coste de instalación desglosado
- Primer artículo con inspección dimensional contra las características críticas
- Producción con un plan de inspección que se ajuste a lo que realmente importa en la pieza.
Conclusión
Los soportes y fijaciones se consideran piezas de uso común, y la mayoría lo son. Pero las que dan problemas lo hacen por razones consistentes y predecibles, y casi ninguna de esas razones tiene que ver con si la pieza fue mecanizada con precisión.
Se trata de comprobar si las superficies de montaje eran lo suficientemente coplanares como para que al apretar los tornillos no se torciera la pieza. Si las superficies de apoyo eran lo suficientemente planas y lisas como para soportar la precarga. Si el acoplamiento de la rosca en el aluminio era lo suficientemente profundo como para alcanzar la carga de sujeción de diseño. Si la primera frecuencia natural se encontraba fuera de la excitación. Si el proceso de recubrimiento alteró la geometría después de que todo lo demás fuera correcto.
Ninguno de ellos aparece en un plano típico de soportes. Todos son baratos de especificar, pero caros de descubrir.
Resumen práctico:
- Los soportes y las fijaciones son piezas diferentes. — una es una ruta de carga, la otra es una interfaz de posicionamiento
- La rigidez específica es prácticamente idéntica en todos los metales estructurales. — El aluminio gana en rigidez porque una misma masa proporciona una mayor sección, no porque el material sea más rígido.
- La geometría de la sección supera la selección de materiales., ya que la rigidez a la flexión aumenta con el cubo del espesor
- La planitud y la coplanaridad en las caras de montaje son especificaciones de precarga.no cosméticos
- El acero en aluminio requiere un acoplamiento de rosca de 1.5 a 2 veces el diámetro. — compruébalo con el grosor de tu pared
- Especifique la posición del orificio de holgura en MMC. y cobrar la tolerancia adicional que actualmente estás perdiendo
- Preparar el mecanizado — desbastar con margen, estabilizar, terminar último
- El recubrimiento cambia tanto el tamaño como la forma. — indique si las tolerancias se aplican antes o después, y presupueste la corrección para piezas chapadas delgadas.
- El número de configuraciones impulsa el costo más que el grado del material
Y si la geometría se despliega a partir de un patrón plano y sus tolerancias son de ±0.3 mm, utilice chapa metálica. También se lo diremos: las fabricamos de ambas maneras.
Si tiene en marcha un proyecto de soporte o fijación, envíenos el plano . Lo revisaremos para comprobar su viabilidad de fabricación antes de ofrecerle un presupuesto y le indicaremos qué tolerancias son las que realmente influyen en el resultado.



