
Inicio » Bujes de precisión a medida
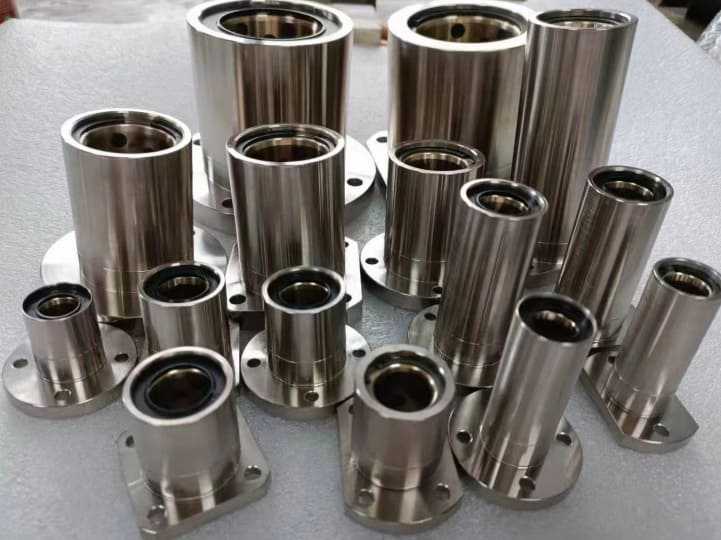
Bujes de precisión a medida
Casquillos, manguitos con brida, plantillas de perforación y casquillos de revestimiento mecanizados con una tolerancia de ±0.005 mm en acero, latón, bronce, acero inoxidable y aluminio. El torneado tipo suizo permite un diámetro mínimo de 0.5 mm con un acabado superficial Ra≤0.4 µm. Producción certificada según las normas IATF 16949 y AS9100D.
Todos los tipos principales de bujes, mecanizados a medida.
Un casquillo de precisión es un componente cilíndrico que recubre un orificio para controlar la alineación del eje, reducir la fricción, transferir la carga o guiar una herramienta de corte. A diferencia de las piezas de catálogo, los casquillos mecanizados a medida se fabrican según sus dimensiones exactas de diámetro interior/exterior, longitud, clase de ajuste y acabado superficial, sin comprometer la concentricidad ni la geometría del orificio.
RichconnLos centros de torneado de tipo suizo (CITIZEN A20, Tsugami B206, YM LM-06Y) y las máquinas de torneado-fresado MAZAK nos brindan la capacidad de equipamiento necesaria para mantener tolerancias de orificio ajustadas en bujes de precisión de diámetro pequeño, bujes con brida de gran diámetro exterior y todo lo demás, desde cantidades de prototipos hasta volúmenes de producción de cientos de miles de piezas.
Casquillos / Bujes lisos
Revestimiento cilíndrico insertado a presión en el orificio de la carcasa. Reduce la fricción entre el eje y la carcasa. Se utiliza en motores, bombas, reductores y sistemas hidráulicos.
Diámetro interior: Ø0.5–150 mm · Ajuste: H7/f6 o personalizado
Bujes con bridas
Manguito con collarín de brida integrado que proporciona posicionamiento axial e impide que el casquillo se desplace a través de la carcasa bajo carga.
Diámetro exterior de la brida: personalizado · Holgura axial: según plano
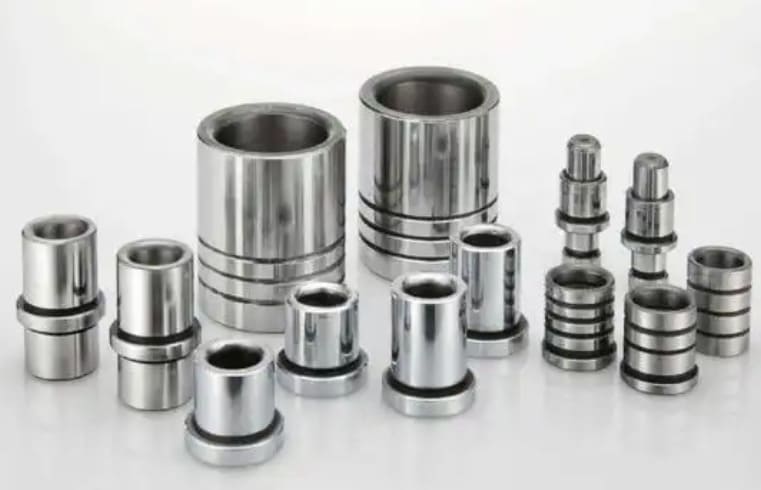
Plantilla de perforación / Bujes de revestimiento
Casquillos endurecidos y rectificados que guían brocas o escariadores en un dispositivo de fijación. De ajuste a presión permanente o deslizantes, con una concentricidad precisa entre el diámetro interior y el exterior.
Concentricidad: ≤0.003 mm · HRC 58–62 disponible
Casquillos reductores/escalonados
Transiciones entre dos diámetros de eje o tamaños de orificio en una misma pieza. Son comunes en adaptadores de herramientas, racores hidráulicos y soportes de motor.
Perfiles de varios pasos · geometría OD compleja
Bujes de pared delgada
Espesor de pared de tan solo 0.3 mm para ensamblajes con espacio limitado en dispositivos médicos, robótica y electrónica de consumo. El mecanizado tipo suizo garantiza la redondez incluso en paredes delgadas.
Espesor de pared: ≥0.3 mm · Redondez del diámetro exterior: ≤0.002 mm
Bujes Roscados
Roscas internas o externas para aplicaciones con insertos o tuercas cautivas en ensamblajes que requieren desmontaje frecuente. Roscas según norma ISO/ASME/DIN o paso personalizado.
Rosca clase 6H/6g estándar · disponible a medida
Capacidades de precisión por característica
Cada componente del buje cumple con los objetivos de capacidad de proceso definidos. A continuación, se muestran los límites que nuestros equipos y rutinas de inspección pueden soportar de forma fiable en todos los volúmenes de producción.
Mecanizado de orificios (diámetro interior)
Torneado y mandrinado suizo · Ra verificado por lote
- Diámetro mínimo del orificio0.5 mm
- Diámetro máximo del orificio150 mm
- Tolerancia del diámetro del orificio±0.005 mm
- Redondez del orificio≤0.002 mm
- Acabado de la superficie del orificioRa ≤0.4 µm
- Cilindricidad≤0.005 mm
- Clases de entrenamiento estándarH5, H6, H7, H8
Diámetro exterior y concentricidad
Torneado-fresado CNC · Verificación CMM ±0.001 mm
- Tolerancia OD±0.005 mm
- redondez del diámetro exterior≤0.002 mm
- concentricidad ID–OD≤0.003 mm
- acabado superficial ODRa ≤0.8 µm
- Ajuste de diámetro exterior estándarh6, k6, n6, s6
- Verificación CMM±0.001 mm
- Capacidad de ajuste a presión ODClase n6 / s6
Longitud y geometría
Fresado con herramienta motorizada · Operaciones secundarias del subhusillo
- Tolerancia de longitud±0.01 mm
- Perpendicularidad de la brida≤0.005 mm
- Tolerancia del ángulo de chaflán± 0.5 °
- Ranuras / agujeros transversalesFresado con herramienta motorizada
- Moleteado / ranuraEn OD o ID
- Cuadratura (caras extremas)≤0.005 mm
- Longitud máxima de la pieza300 mm (barra)
Garantías dimensionales clave
Todos los valores representan la capacidad de proceso (Cpk ≥1.33) alcanzable en la producción rutinaria, no en piezas únicas de exhibición. Los informes de inspección de la primera muestra y los registros dimensionales están disponibles bajo petición.
Diámetro interior (DI)
Torneado suizo · CITIZEN A20 / Tsugami B206
Diámetro exterior (DE)
Torno-fresadora MAZAK / YM LM-06Y
Concentricidad ID-OD
Diseño del husillo del casquillo guía
Redondez del orificio
Instrumento de perfilado CMM verificado
Acabado de la superficie del orificio
Medidor de rugosidad + bruñido disponible
Precisión de medición de la CMM
Máquina de medición por coordenadas Mitutoyo · Calibración ISO 10012
Materiales comunes para bujes que mecanizamos
La selección del material es fundamental para el rendimiento de los bujes. La aleación adecuada debe equilibrar la resistencia al desgaste, la maquinabilidad, la resistencia a la corrosión y el costo para el entorno operativo. Disponemos de todos los grados comunes o los conseguimos por nuestra cuenta.
Acero al carbono / Acero aleado
los grados: 1045, 4140, 4340, 52100
Dureza: Hasta HRC 62 (después del tratamiento térmico)
Maquinabilidad: Excelente (grados de fácil corte)
Ideal para: casquillos para plantillas de perforación, casquillos de manguito de alta carga, aplicaciones de ajuste a presión. Se puede cementar para mejorar la resistencia al desgaste.
Acero Inoxidable
los grados: SS303, SS304, SS316L, SS17-4PH
Corrosión: Excelente (304/316L)
Resistencia mecánica: 17-4PH hasta 1310 MPa UTS
Ideal para: equipos de procesamiento de alimentos, marinos, médicos y químicos donde se requiere resistencia a la corrosión junto con tolerancias estrictas.
Latón (C360 / C272)
Maquinabilidad: Excelente (C360 = 100% de calificación)
Fricción: Bajas propiedades autolubricantes
Eléctrico: Buena conductividad
Ideal para: casquillos de carga ligera, conectores eléctricos, componentes de válvulas neumáticas y aplicaciones que requieren propiedades no magnéticas.
Aleación de bronce fosforoso/cobre
los grados: C510, C630 (bronce de aluminio), SAE 841
Clasificación de rodamientos: Excelente factor PV
Autolubricante: Disponible en versión porosa/impregnada en aceite.
Ideal para: cojinetes de ejes giratorios de alta carga, sistemas hidráulicos y cojinetes marinos. Ofrece propiedades de deslizamiento superiores en comparación con el acero sobre acero.
Aleación de aluminio
los grados: 6061-T6, 7075-T6, 2024-T3
Peso: ~2.7 g/cm³ (frente a 7.8 g/cm³ del acero)
Anodizado: Anodizado duro (Tipo III) disponible
Ideal para: soportes aeroespaciales, robótica y ensamblajes automotrices ligeros donde la baja masa es fundamental. El anodizado duro mejora la dureza superficial hasta aproximadamente 450 HV.
Inconel / Titanio
los grados: Inconel 625/718, Ti-6Al-4V
Resistencia a la temperatura: Inconel hasta 980 °C
Corrosión: Excepcional (ambas aleaciones)
Ideal para: componentes de motores aeroespaciales, herramientas para yacimientos petrolíferos subterráneos, equipos de procesamiento de semiconductores con fluidos de alta temperatura o altamente corrosivos.
Tratamientos Post-Mecanizado
Operaciones secundarias que mejoran la resistencia a la corrosión, la dureza superficial, la lubricidad o el aspecto, aplicadas internamente o a través de nuestra red de proveedores cualificados.
Bruñido
Se puede lograr una rugosidad superficial Ra≤0.2 µm. Contamos con 5 máquinas de bruñido Shannen en nuestras instalaciones.
Tratamiento térmico
Templado en toda su masa o cementación hasta HRC 62. Grado de casquillo para plantilla de perforación.
Revestimiento de cromo duro
Recubrimiento del diámetro exterior según las especificaciones tras el chapado. Resistencia al desgaste y a la corrosión.
Óxido negro
Protección contra la corrosión leve con neutralidad dimensional (espesor ≤0.001 mm).
Níquel Electroless
Recubrimiento uniforme en el interior de los orificios, ideal para casquillos de acero inoxidable y aluminio.
Anodizado duro (Al)
Anodizado tipo III para casquillos de aluminio. Dureza superficial ~450 HV.
Dónde se utilizan nuestros casquillos de precisión
Nuestro equipo de ingeniería comprende los requisitos funcionales de cada entorno. Seleccionamos el material, la clase de ajuste y el acabado adecuados en función de la carga operativa, la velocidad, la temperatura y el medio, no de las opciones predeterminadas del catálogo.
Maquinaria industrial y automatización
Casquillos con brida y manguitos en sistemas de transporte, carcasas de actuadores e indexadores rotativos, donde la alineación del eje afecta directamente a la precisión del ciclo y a la vida útil de la pieza.
- Casquillo de acero o bronce, compatible con H7/f6 o H7/g6.
- Superficie: Ra ≤0.8 µm de diámetro interior / óxido negro OD
- Volumen: 500–100,000 piezas
Aeroespacial
Casquillos de articulación de la superficie de control, revestimientos de pivote del brazo de control y componentes del tren de aterrizaje. Certificación de materiales, trazabilidad de materiales e informes de primera muestra según AS9100D.
- Ti-6Al-4V / Inconel 718 / Al-Bronce
- Certificación AS9100D · FAIR disponible
- Verificación de la composición por XRF por lote
Automoción y vehículos eléctricos
Casquillos de pivote de suspensión, revestimientos de horquilla selectora de transmisión, insertos de montaje de motor EV y cojinetes del mecanismo del asiento. Control de procesos IATF 16949, objetivo de calidad PPM ≤1000.
- Certificación IATF 16949:2016
- Acero 4140 / SS304 / Al 6061-T6
- Ensayo de niebla salina según ASTM B117
Medicina y laboratorio
Casquillos guía de precisión en brazos robóticos quirúrgicos, carros para instrumental de laboratorio y etapas lineales de equipos de diagnóstico. Se requiere una concentricidad estricta para una precisión de movimiento repetible.
- SS316L / Titanio / PEEK
- Acabado del orificio Ra ≤0.4 µm
- Concentricidad ≤0.003 mm
Hidráulica y Neumática
Casquillos guía para vástagos de cilindros e insertos para cuerpos de válvulas, donde la concentricidad entre el diámetro interior y el exterior, así como el acabado superficial, determinan la tasa de fugas y la vida útil del sello. Disponibles en bronce y acero inoxidable para medios corrosivos.
- Bronce C630 / Acero SS303 / 4140
- Estándar de clase de ajuste H7/f6 o H7/g6
- Diámetro interior Ra ≤0.4 µm para sellado dinámico
Robótica y semiconductores
Casquillos de pivote de articulaciones en robots colaborativos, revestimientos de brazos de manipuladores de obleas y manguitos guía de cámaras de vacío donde se requiere una generación de partículas ultrabaja y materiales no magnéticos.
- SS304 / SS316L / BeCu / Titanio
- Pared delgada: pared ≥0.3 mm capaz
- Robótica de Hyundai: experiencia con programas existentes
Medición y certificación
Nuestro sistema de calidad se basa en procesos documentados, instrumentos calibrados y planes de control preventivo, no en la clasificación al final de la línea de producción. Cada lote de casquillos de precisión se envía con sus registros dimensionales.
Paquete de documentación estándar
- Informe de inspección del primer artículo (FAIR / PPAP bajo petición)
- Registro de inspección dimensional (diámetro interior, diámetro exterior, longitud, concentricidad)
- Informe de medición de la rugosidad superficial Ra
- Certificación de materiales con trazabilidad por lote/cola.
- Verificación de la composición mediante XRF (lotes aeroespaciales/médicos)
- Informe de prueba de niebla salina (cuando se especifique)
Inspección de Equipos
- MMC Mitutoyo — Verificación dimensional de ±0.001 mm
- Calibre de orificio y calibre de aire — comprobación del diámetro del orificio de alto volumen
- Medidor de rugosidad superficial — Medición de Ra según ISO 4287
- Instrumento de perfilado — redondez y cilindricidad
- Medidor de altura — verificación de longitud y pasos
- Comparador óptico (CCD) — inspección de perfil y rosca
- Micrómetros y calibres de pasador — Medición SPC en línea
- Analizador XRF (Seiko SII SEA1000A) — verificación de la composición de la aleación
- Cámara de niebla salina — Ensayo de corrosión ASTM B117
La ventaja de la fabricación
Seis razones por las que los ingenieros y los equipos de compras eligen Richconn Para programas de bujes de precisión, desde prototipos hasta contratos de gran volumen.
Torneado tipo suizo para orificios delgados y pequeños.
Nuestras máquinas CITIZEN A20 Swiss guían la pieza de trabajo en el punto de corte, eliminando la desviación. Por eso podemos mantener con fiabilidad una tolerancia de orificio de ±0.005 mm en piezas de Ø0.5 mm a Ø25 mm que se flexionan bajo las fuerzas de corte en tornos convencionales.
Más de 54 máquinas. Sin cuellos de botella de capacidad.
15 máquinas CITIZEN A20, 20 Tsugami B206, 18 centros de torneado y fresado MAZAK, 2 centros de mecanizado horizontal MAZAK HCN5000L y más. Gestionamos grandes volúmenes de producción sin aumentar los plazos de entrega ni subcontratar a proveedores no cualificados.
Certificado para su sector
IATF 16949:2016 para el sector automotriz. AS9100D para el sector aeroespacial. ISO 10012 para la calibración de sistemas de medición. ISO 14001 para el medio ambiente. Estas certificaciones reflejan procesos documentados, no solo un certificado; podemos proporcionar registros de auditoría.
Programa completo en uno
Torneado, fresado, roscado, bruñido, tratamiento térmico, coordinación de recubrimientos e inspección con CMM: todo gestionado bajo una sola orden de compra. Sin cadenas de suministro fragmentadas que requieran la coordinación de distintos proveedores para operaciones secundarias.
Información de DFM antes de cortar acero
Nuestros ingenieros revisan su plano antes de elaborar un presupuesto. Identificamos las características que aumentan el costo sin mejorar la funcionalidad: tolerancias estrictas en zonas no críticas, acabados especiales donde basta con uno estándar o geometrías que se pueden simplificar sin sacrificar el ajuste.
Del prototipo a la producción, todo bajo un mismo techo.
Mismo equipo, mismos parámetros de proceso, mismo plan de control de calidad desde el primer prototipo hasta el lanzamiento a producción. No es necesario volver a validar al aumentar la producción. Los programas comienzan con 5 unidades y alcanzan habitualmente más de 500 000 unidades al año.
Desde el dibujo hasta el envío de los casquillos
Un proceso predecible de 7 etapas con traspasos definidos, puntos de inspección y documentación en cada paso.
1. Revisión de la solicitud de cotización y del diseño para la fabricación
Revisión de planos, comentarios sobre DFM, confirmación de materiales, verificación de viabilidad de tolerancias.
2. Cita
Presupuesto detallado: mecanizado, material, acabado, inspección, utillaje (si fuera necesario).
3. Planificación de procesos
Programación CNC, diseño de sujeción de piezas, plan de control, plan de inspección.
4. Primer artículo
FAIR dimensional completo. Todas las características medidas. Aprobación del cliente antes del lanzamiento de la producción.
5. Fabricación
Procesos de mecanizado controlados mediante SPC. Inspección en proceso a intervalos definidos.
6. Inspección final
Verificación con CMM, comprobación del acabado superficial, inspección visual, paquete de documentación compilado.
7. Empaquetar y enviar
Embalaje de precisión, protección contra la corrosión. Certificado de conformidad y documentación incluidos con las piezas.
Solicite un presupuesto para bujes.
Envíenos su plano y especificaciones. Le responderemos con un presupuesto detallado y comentarios sobre el diseño para la fabricación (DFM) en un plazo de 24 horas.
Entrega de cotización en 24 horas
Presupuesto detallado que incluye materiales, mecanizado, acabado e inspección; no se trata de una estimación aproximada.
Revisión gratuita de DFM
Le informamos sobre posibles problemas de tolerancia o geometría que podrían aumentar los costos antes de que se comprometa con el utillaje o los dispositivos de fijación.
Sin obligación
El presupuesto y la información sobre el diseño y fabricación se proporcionan sin cargo alguno, independientemente de si procede o no con un pedido.
Acuerdo de confidencialidad disponible
Firmamos acuerdos de confidencialidad mutuos antes de revisar dibujos confidenciales para diseños nuevos o no patentados.