Inicio » Mecanizado de ejes de precisión a medida

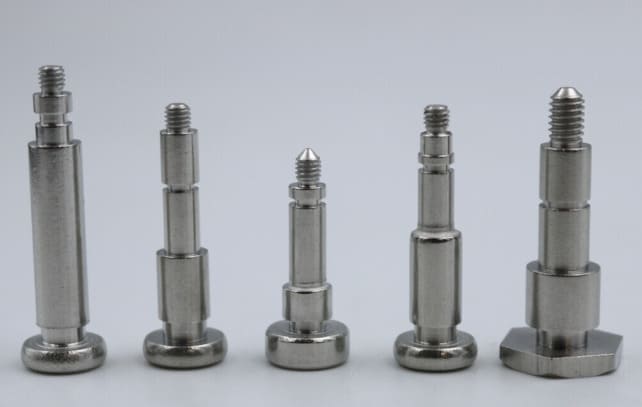
Mecanizado de ejes de precisión a medida según plano.
Mecanizamos internamente ejes escalonados, ejes estriados, ejes excéntricos y conjuntos de ejes multifuncionales mediante CNC, con tolerancias tan ajustadas como ±0.002 mm, desde ejes miniatura de Ø1 mm hasta ejes de alta resistencia de Ø150 mm.
tolerancia alcanzable en mm
rango de diámetro en mm
Acabado superficial de μm (pulido)
Sistema de calidad certificado
Cada configuración de eje que producimos
Los ejes son una de las piezas más sensibles a las especificaciones en la ingeniería de precisión: un muñón de cojinete con 3 micras de sobremedida genera interferencias; una estría con 5 micras de submedida genera holgura. Lo entendemos y basamos nuestros procesos en ello.
Si su eje tiene orificios transversales, características excéntricas, superficies planas o marcas grabadas, los procesamos en la misma configuración, sin necesidad de volver a sujetarlo ni acumular errores.

Ejes escalonados
Múltiples escalones de diámetro con ubicaciones de hombro precisas y geometría de socavado. Comunes en ejes de entrada/salida de cajas de engranajes, ejes de motor y husillos de precisión. Controlamos la excentricidad del escalón y la perpendicularidad del hombro con una precisión de ±0.003 mm.

Ejes estriados
Estrías de chaveta involutas y paralelas mecanizadas según DIN 5480, ANSI B92.1 o perfiles definidos por el cliente. Fresamos o desbastamos la zona de la estría durante el mismo ciclo de torneado-fresado para mantener la coaxialidad entre los diámetros de la estría y el muñón.

Excéntricos y árboles de levas
Diámetros descentrados, perfiles de leva y muñones excéntricos que requieren relaciones de fase precisas. Fundamentales en bombas, compresores, mecanismos de indexación y actuadores de dispositivos médicos. Excentricidad verificada mediante CMM.

Ejes de husillo de bolas y husillos de avance
Roscas de precisión (perfiles ACME, trapezoidales y de husillo de bolas) en cuerpos de eje con paso preciso y control del ángulo de flanco. Se utilizan en actuadores lineales, accionamientos de ejes CNC y sistemas de imágenes médicas.

Ejes huecos y pasantes
Ejes con orificio central para el paso de fluidos o corriente eléctrica, o para la reducción de peso en aplicaciones aeroespaciales y robóticas. La concentricidad del orificio y la uniformidad del espesor de la pared se verifican mediante una máquina de medición por coordenadas (MMC).

Ejes multifuncionales
Ejes que combinan torneado, fresado, taladrado, chaveteros, agujeros transversales y roscas, todo ello en una única máquina de torneado y fresado. Aquí es donde nuestras máquinas de tipo suizo y multieje ofrecen una ventaja real sobre los talleres convencionales.

Ejes miniatura y micro
Ejes ultradelgados de Ø1 mm, mecanizados en máquinas CITIZEN A16 de tipo suizo con soporte de casquillo guía. Se utilizan en contactos de pines pogo, actuadores de cámaras, accionamientos de catéteres médicos y pivotes de instrumentos de precisión.

Conjuntos y subconjuntos de ejes
Mecanizamos y suministramos subconjuntos completos de ejes, incluyendo tuercas de acoplamiento, anillos de retención y espaciadores de precisión, lo que reduce el tiempo de inspección y montaje. Todos los componentes de un solo proveedor, con un único control de calidad.
Los compradores que acuden a nosotros y por qué.
Los ejes de precisión a medida son especificados por ingenieros mecánicos e ingenieros de compras que ya saben lo que necesitan. Nosotros no vendemos, entregamos.
- Usted dispone de un dibujo o modelo 3D y necesita un proveedor que pueda mantener la tolerancia requerida.
- Su proveedor actual está fallando en la repetibilidad dimensional entre los diferentes lotes de producción.
- Necesitas ejes multifuncionales que requieran menos configuraciones para eliminar los errores de interoperabilidad.
- Su programa requiere trazabilidad y documentación conforme a las normas IATF 16949 o AS9100D.
- Necesitas cantidades de prototipos rápidamente y aumentar la producción en masa dentro de la misma relación.
¿Es posible mecanizar ejes que requieran tanto estrías como roscas?
Sí. Nuestros centros de torneado y fresado realizan fresado en vivo, roscado y corte de estrías en una sola operación. La principal ventaja es la coaxialidad: el diámetro primitivo de la estría, los muñones de los cojinetes y el eje de la rosca comparten un mismo punto de referencia, lo que elimina el error de transferencia de la fijación.
¿Cómo se verifica la rectitud y la excentricidad de los ejes largos?
Durante el mecanizado, utilizamos soportes fijos para evitar la deflexión en ejes con una relación L/D > 5:1. Tras el mecanizado, se verifica la excentricidad entre centros en una máquina de medición por coordenadas (MMC) con una precisión de ±0.001 mm. La rectitud se mide en varios puntos de referencia a lo largo del eje.
¿Qué tipo de acabado superficial se puede obtener en los diámetros de los muñones de los cojinetes?
El acabado estándar es Ra 0.4–0.8 μm tras el torneado. Para el ajuste de cojinetes, realizamos un rectificado cilíndrico o un bruñido de precisión hasta alcanzar Ra 0.2 μm o mejor. La precisión de forma (redondez, cilindricidad) se mantiene dentro de 0.002 mm en las zonas de apoyo.
Cómo se gestiona un pedido de Shaft a través de nuestras instalaciones
Revisión de DFM
Revisamos cada plano de eje para comprobar la estructura de referencia, la acumulación de tolerancias y la maquinabilidad. Detectamos conflictos antes de cotizar, no después de que falle la primera muestra.
Planificación de procesos
La selección de la máquina, la estrategia de sujeción, la secuencia de corte y el plan de control de calidad se definen antes de la producción. Los soportes fijos, los puntos giratorios y la selección del calibre se especifican para cada tipo de eje.
Primer artículo
Informe dimensional completo de CMM del primer eje fabricado. Cada referencia en su plano recibe un valor medido. Las piezas se envían solo después de su aprobación por escrito.
Producción con IPQC
Medición durante el proceso a intervalos definidos. Las características críticas del eje (diámetro exterior, excentricidad, ancho de chavetero) se verifican cada N piezas según el plan de control. Datos de control estadístico de procesos (SPC) disponibles bajo solicitud.
Inspección final y documentación
Muestreo OQC o inspección al 100% según AQL. El informe CMM, el certificado de material, el certificado de conformidad y los informes de recubrimiento/acabado se envían con cada lote. Los códigos de lote son trazables al número de colada de la materia prima.
Cómo se gestiona un pedido de Shaft a través de nuestras instalaciones
Seleccionamos la máquina adecuada para cada eje en función del diámetro, la relación L/D, la complejidad de las características y la tolerancia requerida. Aquí presentamos nuestro equipo especializado para el mecanizado de ejes:
Máquina | Tipo | Naranja | Tolerancia | Cantidad |
|---|---|---|---|---|
CIUDADANO A20 | Torno-fresadora CNC suiza | Ø0.5–25 mm | ±0.005 mm | 15 |
CIUDADANO A16 | Torno-fresadora CNC suiza | Ø0.5–15 mm | ±0.005 mm | 4 |
CIUDADANO BNC 40# | Torno-fresadora de cabezal fijo | Ø5–120 mm | ±0.005 mm | 4 |
Torno-fresadora MAZAK | Torneado-fresado multieje | Hasta Ø120 mm | ±0.005 mm | 18 |
Tsugami B206 | Torno suizo CNC | Ø1–20 mm | ±0.005 mm | 20 |
YM LM-06Y 46# | Torno-fresadora de cabezal fijo | Ø5–150 mm | ±0.005 mm | 2 |
MAZAK HCN5000L | Centro de mecanizado horizontal | - | ±0.005 mm | 2 |
Torno automático Nomura | Torno automático suizo | Ø1–6 mm | ±0.005 mm | 4 |
Operaciones secundarias (internas)
Bruñido abrasivo
5 máquinas: acabado de orificios y diámetros exteriores a Ra ≤0.2 μm
Fresado de 4 y 5 ejes
Más de 80 mesas rotativas/indexables: chaveteros, superficies planas, funciones transversales.
Rectificado sin centro
Control del diámetro exterior para ejes largos
Bruñido abrasivo
5 máquinas: acabado de orificios y diámetros exteriores a Ra ≤0.2 μm
Fresado de 4 y 5 ejes
Más de 80 mesas rotativas/indexables: chaveteros, superficies planas, funciones transversales.
Rectificado sin centro
Control del diámetro exterior para ejes largos
Prácticas de fijación específicas para ejes
Los ejes largos se deforman bajo las fuerzas de corte. Nuestro protocolo estándar para ejes con una relación L/D > 5:1 incluye soporte fijo, reducción de la profundidad de corte en las pasadas de acabado y comprobación de la excentricidad durante el proceso entre operaciones. No dejamos la rectitud al azar.
Capacidades de tolerancia y ajuste
Especificamos la clase de tolerancia por tipo de característica, no con un valor único general. Los muñones de los cojinetes requieren un control más estricto que los diámetros no funcionales. Así es como debería funcionar el mecanizado de precisión de ejes.
Redondez ≤ 0.002 mm en las zonas de apoyo
Redondez ≤ 0.002 mm en las zonas de apoyo
Redondez ≤ 0.002 mm en las zonas de apoyo
Redondez ≤ 0.002 mm en las zonas de apoyo
Elemento | Tolerancia estándar | Realizable |
|---|---|---|
OD — muñón del cojinete | ±0.005 mm | ±0.002 mm |
OD — no funcional | ±0.01 mm | ±0.005 mm |
Longitud / ubicación del paso | ±0.01 mm | ±0.005 mm |
Ancho de chavetero | Ajuste JS9 / P9 | Personalizado |
Diámetro del paso de rosca | Clase 6g / 6H | Clase 4h / 4H |
Spline — Ø mayor | ±0.01 mm | ±0.005 mm |
Concentricidad del orificio | ±0.005 mm | ±0.003 mm |
Acabado superficial: torneado | Ra 0.8 μm | Ra 0.4 μm |
Acabado superficial: pulido | Ra 0.4 μm | Ra 0.2 μm |
Para obtener valores alcanzables, se requiere una configuración específica y una verificación de medición. Consúltelo durante la revisión DFM; confirmaremos la viabilidad antes de presentar un presupuesto.
De qué mecanizamos los ejes
La selección del material influye directamente en la maquinabilidad, la calidad del acabado superficial y la vida útil. Trabajamos con toda la gama de materiales para ejes y le asesoraremos sobre la selección del grado durante el análisis DFM si aún no se ha decidido.
Material | grados | Aplicaciones típicas de ejes |
|---|---|---|
Acero Inoxidable | 303, 304, 316L, 17-4PH, 440C | Ejes de dispositivos médicos, equipos para la industria alimentaria, aplicaciones críticas frente a la corrosión. |
Acero al carbono y aleado | 1045, 4140, 4340, 8620 | Ejes de cajas de cambios, ejes de transmisión, aplicaciones de transmisión de alto par |
Aluminio: | 6061-T6, 7075-T6, 2024 | Ejes aeroespaciales y robóticos donde la reducción de peso es fundamental. |
Titanium | Grado 5 (Ti-6Al-4V), Grado 2 | Industria aeroespacial, instrumental para implantes médicos, ejes ligeros de alta resistencia. |
Cobre latón | C360, C932, C260 | Conectores eléctricos, vástagos de válvulas, ejes de pivote de alta conductividad. |
Herramienta de acero | D2, H13, A2 | Ejes de matrices de alto desgaste, pasadores de conformado, cuerpos de punzones de precisión |
Acero de fácil mecanizado | 12L14, 1215, SUM22L | Ejes de producción de alto volumen donde el acabado superficial y el tiempo de ciclo son cruciales. |
Sobre aleaciones exóticas
Mecanizamos Inconel 625/718, Hastelloy y acero inoxidable dúplex bajo pedido. Estos materiales requieren herramientas y parámetros de corte especializados; el plazo de entrega y el precio difieren de los de las aleaciones estándar. Contáctenos con su plano para una evaluación específica.
Acabado superficial de ejes
Acabado superficial | |
|---|---|
Rectificado cilíndrico | Tamaño OD / Ra ≤0.2 μm |
Bruñido abrasivo | Diámetro interior / Diámetro exterior Ra ≤0.2 μm |
Electropulido (EP) | Ejes de UHP / semiconductores |
Níquel Electroless | Protección contra el desgaste y la corrosión |
Revestimiento de cromo duro | Superficies de eje de alto desgaste |
Óxido negro | Ejes de acero: protección contra la corrosión leve. |
Pasivación | Acero inoxidable — ASTM A967 |
Anodizado (Tipo II/III) | ejes de aluminio |
Galvanizado | Protección contra la corrosión del acero al carbono |
Nitrocarburación (Tenifer) | Endurecimiento superficial para resistencia al desgaste |
Nota sobre las dimensiones posteriores al recubrimiento
El niquelado y cromado químico añade material al diámetro exterior del eje. Mecanizamos diámetros previos al recubrimiento para compensar el espesor especificado, de modo que el eje final tenga las dimensiones correctas. Confirme el espesor del recubrimiento con nosotros al solicitar un presupuesto.
De qué mecanizamos los ejes
La selección del material influye directamente en la maquinabilidad, la calidad del acabado superficial y la vida útil. Trabajamos con toda la gama de materiales para ejes y le asesoraremos sobre la selección del grado durante el análisis DFM si aún no se ha decidido.
01
Equipos semiconductores
Ejes de pivote para manipuladores de obleas, vástagos de válvulas de gas de proceso y ejes de accionamiento de brazos robóticos para la automatización de fábricas. Requieren superficies ultralimpias, acabado electropulido o EP y verificación dimensional según las especificaciones GD&T de nivel semiconductor.
02
Aeroespacial
Ejes de actuadores críticos para el vuelo, componentes del tren de aterrizaje y pasadores de pivote de precisión: todos ellos fabricados bajo la norma AS9100D con trazabilidad completa de los materiales y documentación de la inspección del primer artículo.
03
Motorium
Producción certificada según la norma IATF 16949 de ejes de entrada/salida de transmisión, ejes de motor para vehículos eléctricos, ejes de sensores y componentes de pivote de precisión para sistemas de suspensión y frenado.
04
Dispositivos médicos
Ejes de accionamiento de instrumental quirúrgico, ejes de articulación de endoscopios, mecanismos de suministro de catéteres y husillos de herramientas de implantes: todos ellos requieren un acabado superficial ultrafino, repetibilidad dimensional y certificados de materiales biocompatibles.
05
Robótica industrial
Ejes de transmisión de articulaciones, ejes de entrada de transmisión armónica, pivotes de brazos robóticos delta y ejes de antebrazos de robots SCARA. La alta repetibilidad y coaxialidad son fundamentales, ya que los errores de posición se acumulan en las articulaciones.
06
Instrumentos de precisión y óptica
Ejes de pivote de ultraprecisión, ejes de entrada para codificadores rotativos y pasadores de pivote para galvanómetros, donde la repetibilidad angular se mide en segundos de arco. Hemos suministrado equipos a RED Digital Cinema y a clientes de metrología de precisión.
Cómo verificamos cada eje que enviamos
La selección del material influye directamente en la maquinabilidad, la calidad del acabado superficial y la vida útil. Trabajamos con toda la gama de materiales para ejes y le asesoraremos sobre la selección del grado durante el análisis DFM si aún no se ha decidido.
Verificación dimensional de CMM
La máquina de medición por coordenadas (CMM) Mitutoyo, con una precisión de ±0.001 mm, verifica todas las dimensiones críticas del eje: diámetro exterior, ubicación de los escalones, concentricidad del orificio, excentricidad y tolerancias de posición de las características transversales. Los informes de la CMM están disponibles para cada lote.
Medición en proceso
Durante la producción, se miden los diámetros exteriores críticos de los ejes cada N piezas utilizando calibres neumáticos y calibres de precisión para interiores. No esperamos a la inspección final del lote para detectar una desviación; la detectamos en la primera pieza que presenta dicha desviación.
Paquete de documentación completo
Cada envío de ejes incluye: Certificado de Conformidad, informe de prueba de materiales (certificado de fábrica), informe dimensional completo de CMM, informe de acabado superficial (cuando se especifique) y certificado de recubrimiento (si corresponde). Todo ello con trazabilidad al número de lote.
Comprobación de excentricidad y rectitud
Se verifica la excentricidad total de los ejes largos entre centros. Para las comprobaciones intermedias, utilizamos un bloque en V y un comparador de cuadrante, y para la verificación final, una máquina de medición por coordenadas (MMC). La rectitud se mide en un mínimo de 5 puntos a lo largo del eje para relaciones L/D > 5.
Inspección óptica y visual
Los sistemas ópticos 2D/2.5D de Rational verifican el paso de rosca, el perfil de la ranura y la geometría de las características de la superficie. Los clasificadores automáticos CCD de RKE se utilizan para lotes de gran volumen para detectar defectos superficiales, rebabas y problemas en el estado de los bordes.
Verificación de materiales
El analizador XRF Seiko SII verifica la composición del material y el cumplimiento de la normativa RoHS. Se realizan pruebas de dureza (Vickers) cuando se especifica tratamiento térmico o endurecimiento superficial. Toda la materia prima se obtiene con certificados de fábrica.
Equipo de medición utilizado para la inspección de ejes
Mitutoyo CMM (3 coordenadas)
Modelo 4078M-1211 · 400×800×200 mm
±0.001 mm · Japón
Perfilado/contorno de Mitutoyo
Medición de superficies y contornos
Redondez y cilindricidad · Japón
Juego de micrómetros Mitutoyo
Rango de 0 a 25 mm · 30 unidades
±0.001 mm · Japón
Sistema Rational 2D / 2.5D
CPJ-3025 / CDP-1018 · 4 unidades
±0.001 mm · China
Medidor de rugosidad Mitutoyo
Modelo 178-560-01DC
±0.1 nm · Japón
Probador de dureza Vickers
Verificación posterior al tratamiento térmico
±0.5 HV
Clasificador automático RKE CCD
RK-1500 / RK-2201 · 6 unidades
±0.002 mm · detección de defectos visuales
Analizador XRF Seiko SII
SEA1000A · Pruebas de sustancias conforme a la normativa RoHS
Japón · certificación de materiales
Lo que nos diferencia en el trabajo de pozos
Mecanizado multifunción con una sola configuración
Los ejes con chaveteros, orificios transversales, estrías y roscas se mecanizan en un solo ciclo de torneado-fresado. Cada elemento comparte el mismo punto de referencia, sin errores de reajuste acumulados ni tolerancias de transferencia entre operaciones.
Capacidad tipo suizo para ejes delgados
El soporte mediante casquillos guía en nuestras máquinas CITIZEN Swiss elimina la deflexión en ejes con una relación L/D de hasta 30:1. Los tornos convencionales de cabezal fijo no pueden mantener la tolerancia en estas geometrías; nosotros sí.
Rango de diámetro de Ø1 a Ø150 mm
Cubrimos toda la gama de ejes con un único proveedor. Ejes para codificadores en miniatura de Ø1 mm y ejes para válvulas de alta resistencia de Ø150 mm: mismo sistema de calidad, misma documentación, mismo punto de contacto.
Doble certificación: IATF y sector aeroespacial.
La mayoría de los proveedores de ejes de precisión cuentan con una sola certificación. Nosotros contamos con las certificaciones IATF 16949 y AS9100D, lo que significa que sus programas para los sectores automotriz y aeroespacial pueden consolidarse bajo un único proveedor cualificado.
Bruñido para un acabado de calidad de rodamiento
No nos limitamos al torneado. Nuestros equipos internos de bruñido por abrasión y extrusión logran que las superficies internas y externas alcancen una rugosidad superficial (Ra) ≤0.2 μm con una redondez ≤0.002 mm, la especificación que realmente exigen los fabricantes de rodamientos.
Asociación DFM, más que solo ejecución de órdenes
Si el plano de su eje tiene una tolerancia que exige demasiado al proceso, se lo indicamos antes de cotizarle, no después de que falle la primera muestra. Le sugerimos alternativas, le explicamos las ventajas y desventajas y documentamos nuestra recomendación. Usted decide.
Preguntas frecuentes
Para ejes con una relación L/D superior a 5:1, utilizamos soportes fijos durante el torneado final para evitar la deflexión bajo las fuerzas de corte. En máquinas tipo suizo, el casquillo guía proporciona soporte justo en la zona de corte. Tras el mecanizado, verificamos la excentricidad total entre centros mediante una placa de superficie de precisión y un comparador de cuadrante para la verificación intermedia, y una máquina de medición por coordenadas (MMC) para la validación dimensional final. Los valores de excentricidad se registran en el informe de inspección de cada lote.
En nuestras máquinas de tipo suizo (CITIZEN A20, TSUGAMI B206), la longitud máxima de barra está limitada por el recorrido de la máquina; normalmente, hasta 200-300 mm de longitud final para ejes de diámetro pequeño. Para ejes de mayor diámetro en centros de torneado-fresado de cabezal fijo, podemos mecanizar hasta 500 mm de longitud, según el diámetro. Si su eje supera estos límites, contáctenos; podemos analizar el torneado entre centros como proceso alternativo para ejes muy largos.
El tratamiento térmico produce distorsión. Nuestro método estándar para ejes endurecidos consiste en un desbaste inicial, envío a tratamiento térmico o cementación, y posterior rectificado o pulido final hasta alcanzar la dimensión final. No realizamos el tratamiento térmico internamente, pero colaboramos con subproveedores cualificados y verificamos la dureza con nuestro durómetro Vickers al recibir la pieza. Las dimensiones finales se verifican tras el acabado. Si su eje requiere una tolerancia de diámetro exterior estricta después del endurecimiento, especifíquelo en la cotización para que podamos incorporar el margen de tratamiento térmico en el proceso de mecanizado.
Para nuevos programas, trabajamos con cantidades mínimas de prototipo de tan solo 5 a 10 unidades, lo que incluye la inspección del primer artículo y la validación de ingeniería. Para la producción en grandes volúmenes con máquinas tipo suizo, los lotes suelen oscilar entre 1,000 y más de 100 000 unidades. No existe un mínimo fijo; el precio simplemente refleja la amortización de las herramientas y la configuración en función de la cantidad del pedido. Le proporcionaremos precios unitarios para diferentes niveles de cantidad, lo que le permitirá optimizar su estrategia de inventario.
Sí. Nuestras máquinas de torneado y fresado admiten roscas métricas (M), unificadas (UNC/UNF), NPT, BSPT, ACME y trapezoidales. El fresado de roscas en centros de torneado y fresado con herramientas motorizadas nos brinda flexibilidad en la clase de rosca, desde la estándar 6g hasta la más ajustada 4h para ajustes de precisión. Verificamos la medición de la rosca con calibres pasa/no pasa y medición óptica para la precisión del paso.
Sí, los informes de pruebas de materiales (certificados de fábrica) son documentación estándar en cada pedido. Para programas aeroespaciales, los certificados incluyen el número de lote, la composición química y las propiedades mecánicas según la especificación aplicable (p. ej., AMS, ASTM). Para ejes de dispositivos médicos, podemos proporcionar documentación compatible con los registros de calidad de la FDA 21 CFR Parte 820. Todos los materiales provienen de cadenas de suministro trazables; no utilizamos barras de origen desconocido.
Aceptamos dibujos 2D en formato PDF, DXF y DWG, y archivos CAD 3D en formato STEP, IGES y Parasolid. Se prefiere STEP para geometrías de ejes complejas con múltiples características, ya que elimina la ambigüedad en la interpretación de la ubicación y el perfil de las mismas. Para pedidos de primera muestra, el dibujo 2D con todas las anotaciones de GD&T es el documento de referencia que rige la inspección, independientemente del modelo 3D. Si solo dispone de una muestra física del eje (ingeniería inversa), contáctenos; podemos realizar la captura dimensional.
El marcado láser y el marcado por micropuntos para la identificación de piezas, códigos de lote o números de serie se pueden realizar a través de nuestra red de socios. Para los requisitos de trazabilidad aeroespacial, garantizamos que las especificaciones de marcado (profundidad, altura de los caracteres, ubicación) cumplan con los requisitos de la norma AS9100D. Especifique los requisitos de marcado en la fase de cotización para que podamos incluirlos en el plan de proceso y la estimación de costos.
Envíenos el dibujo de su eje.
Analizaremos su maquinabilidad, comprobaremos que cumple con los requisitos de tolerancia según nuestra capacidad de producción y le enviaremos un presupuesto detallado en un plazo de 24 a 48 horas. Sin compromiso alguno en la fase de cotización.
- Revisión DFM incluida sin cargo
- Plazo de entrega del presupuesto: 24-48 horas
- Cantidades de prototipo a partir de 5 unidades.
- Documentación IATF 16949 y AS9100D disponible
- Informes CMM y certificados de materiales con cada envío.
- Ø1–150 mm · Todas las aleaciones de eje comunes