
El fresado frontal es un proceso de mecanizado importante para producir diseños complejos y geometrías planas. Este proceso ofrece una gran precisión dimensional, un excelente acabado superficial y la capacidad de trabajar con piezas de gran tamaño. Hoy veremos qué es el fresado frontal, sus tipos, proceso y mejores prácticas.
¿Qué es el fresado frontal?
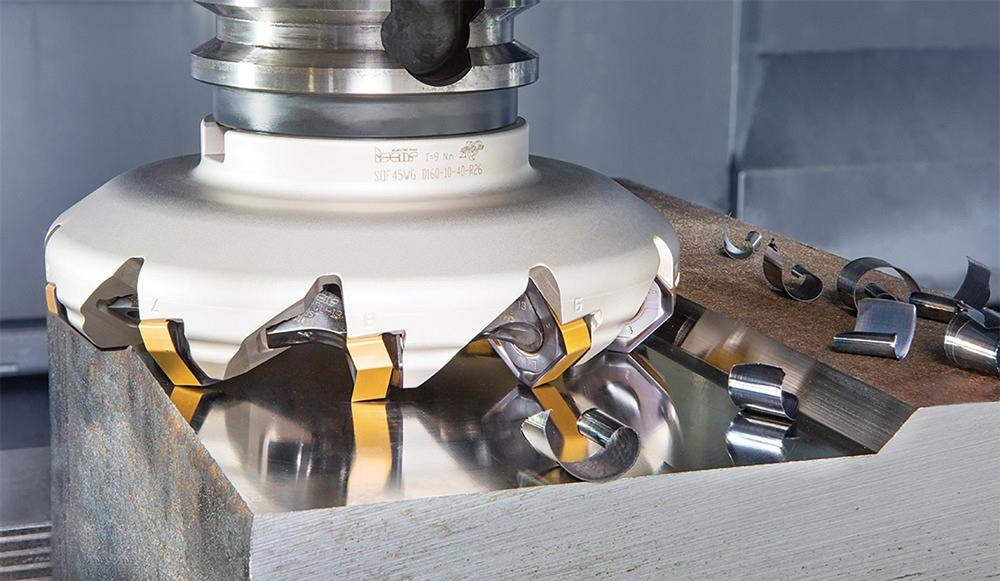
El fresado frontal corta materiales con precisión para crear acabados superficiales lisos y planos. Utiliza una fresa giratoria que elimina el material de forma perpendicular a la pieza de trabajo. El proceso cuenta con herramientas de corte especializadas con muchos insertos en la cara, lo que lo hace adecuado para hacer cavidades, aplanar superficies y eliminar material.
¿Cómo funciona el fresado frontal?
1er paso: posicionamiento de la pieza de trabajo
El primer paso en el fresado frontal es colocar la pieza de trabajo en la posición correcta sobre la mesa de la máquina. Por lo general, hay que utilizar accesorios, abrazaderas o un tornillo de banco para asegurar la pieza de trabajo. Esto ayudará a producir un corte uniforme y preciso durante el fresado. Se puede hacer de forma manual o automática con el uso de controles de máquina CNC.
2do Paso: Alineación de la máquina y selección de herramientas
Una vez que se ha colocado la pieza de trabajo, se alinea la máquina y se selecciona la herramienta de corte adecuada. Para obtener los mejores resultados, la superficie de la pieza de trabajo debe estar perpendicular al eje del husillo. La selección de la herramienta también es muy importante. Esta selección depende del material de la pieza de trabajo y del acabado requerido. Por lo tanto, se debe seleccionar una fresa adecuada, por ejemplo, una fresa de cono o una fresa de planear.
Paso 3: Ajuste de los parámetros de corte
A continuación, se modifican los parámetros de corte. Estos parámetros son la profundidad de corte, la velocidad de corte y la velocidad de avance. Para operaciones de avance alto, utilice una velocidad de corte de 1,000 m/min y una profundidad de corte de 0.5 a 2 mm para trabajos de precisión y una velocidad de avance de 0.2 a 0.6 mm para cortes de trabajo medio.
Paso final: mecanizado
Por último, después de cambiar los parámetros de corte, comienza el proceso de fresado. Durante el mecanizado, la fresa giratoria retira material de la pieza de trabajo y proporciona a la superficie producida un acabado liso y plano. En este punto, generalmente se utiliza refrigerante para reducir la fricción, controlar el calor y eliminar las virutas del área de corte.
Los 5 tipos principales de operaciones de fresado frontal
1. Fresado frontal convencional
Para lograr un mejor control de la fuerza de corte, el fresado frontal convencional hace girar la fresa en sentido contrario a la dirección de avance. Para las operaciones de acabado y semiacabado, esta técnica utiliza una fresa con un ángulo de avance de 45°. Y el movimiento de corte radial se desplaza desde el centro hacia la periferia en este método de fresado. Esto garantiza una calidad de superficie extraordinaria y una alta precisión dimensional.
2. Fresado frontal general
Se trata de una operación de fresado más amplia para mecanizar superficies planas. En el proceso general de fresado frontal se emplean fresas con diámetros mayores que el ancho de la pieza de trabajo y un ángulo de entrada de 45°. Esta operación básica permite obtener superficies uniformes para operaciones de mecanizado posteriores.
3. Fresado parcial de caras
El diámetro de la fresa utilizada en el fresado parcial es menor que el ancho de la pieza de trabajo, lo que requiere múltiples pasadas para completar las superficies. Al utilizar esta técnica de fresado, se pueden controlar con precisión áreas localizadas y se pueden generar huecos o cavidades con límites claros. El proceso también es excelente para la eliminación selectiva de material para crear geometrías complicadas, manteniendo tolerancias dimensionales estrictas.
4. Fresado frontal de alto avance
Este fresado combina una profundidad de corte reducida con velocidades de avance muy elevadas (hasta 2.0 mm por diente) y una velocidad de corte de hasta 1000 m/min o más. En este caso, se utilizan fresas especializadas con ángulos de entrada de 10 grados para dirigir las fuerzas de corte axialmente y así reducir la vibración y aumentar la estabilidad. Se trata de una operación muy adecuada para procesar grandes cantidades de material rápidamente.
5. Fresado frontal de alta resistencia
En el fresado frontal de alta resistencia para la eliminación de material pesado se utilizan fresas robustas con ángulos de entrada de 60 grados. Este proceso permite realizar cortes de hasta 18 mm de profundidad y velocidades de avance de 0.4 a 0.7 mm por diente. Esta técnica es la mejor para mecanizar piezas de fundición y forjado de gran tamaño. El fresado de alta resistencia suele necesitar herramientas con punta de carburo y husillos de alta potencia para funcionar de forma óptima.
Fresas y herramientas para fresado frontal
Fresas de cara
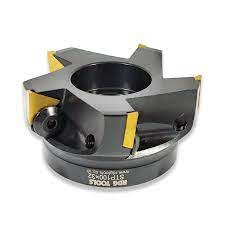
Las fresas de planear constan de cuerpos de corte de gran diámetro con insertos que se fijan mecánicamente al cuerpo de corte. Estas robustas herramientas destacan por su gran capacidad de eliminación de material, lo que hacen al realizar cortes radiales profundos y al mismo tiempo mantener la precisión dimensional. La selección del diámetro de corte se basa en la especificación de espacio libre de la máquina y la longitud de la pieza de trabajo.
Fresas de extremo
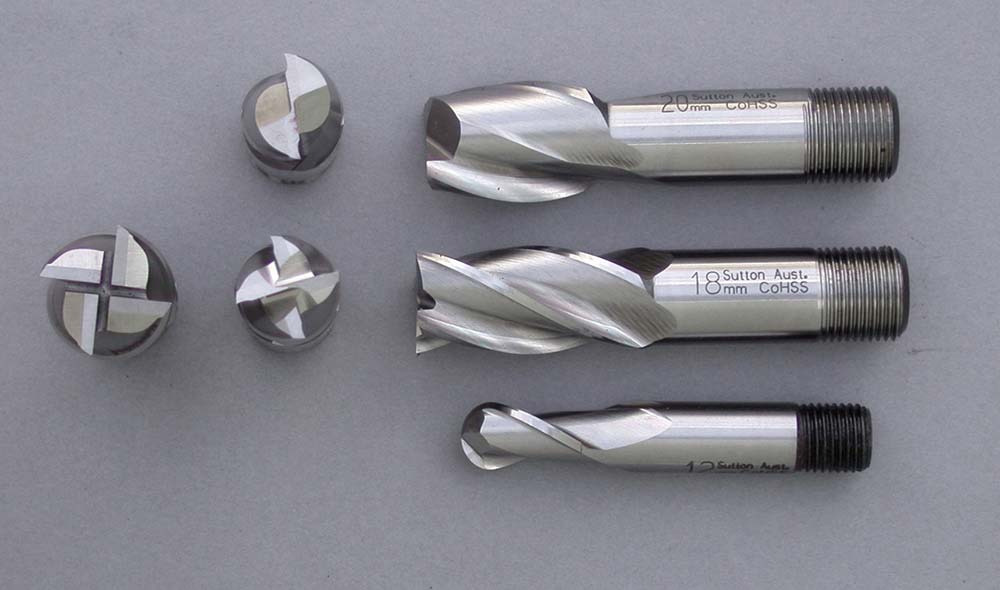
Los filos de corte se encuentran tanto en la cara como en la periferia de una fresa de extremo, disponible en una configuración de 2 a 4 flautas. Se destacan en el ranurado, el fresado de perfiles y algunos fresados frontales, pero sus filos de corte no están diseñados para eliminar grandes cantidades de material, por lo que no son la mejor herramienta para trabajos pesados.
Fresas de concha
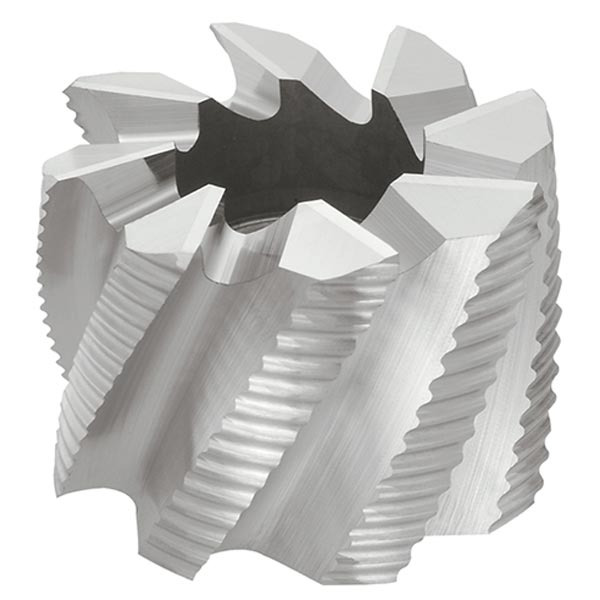
En las fresas de cono, la fuerza de corte se equilibra mediante el uso de múltiples dientes de corte con insertos reemplazables en sus bordes exteriores. Para piezas de trabajo más grandes, son una buena opción y la gestión del desgaste es más flexible a través de ellas, porque los insertos se pueden reemplazar sin tener que reemplazar toda la herramienta.
Cortadores de moscas
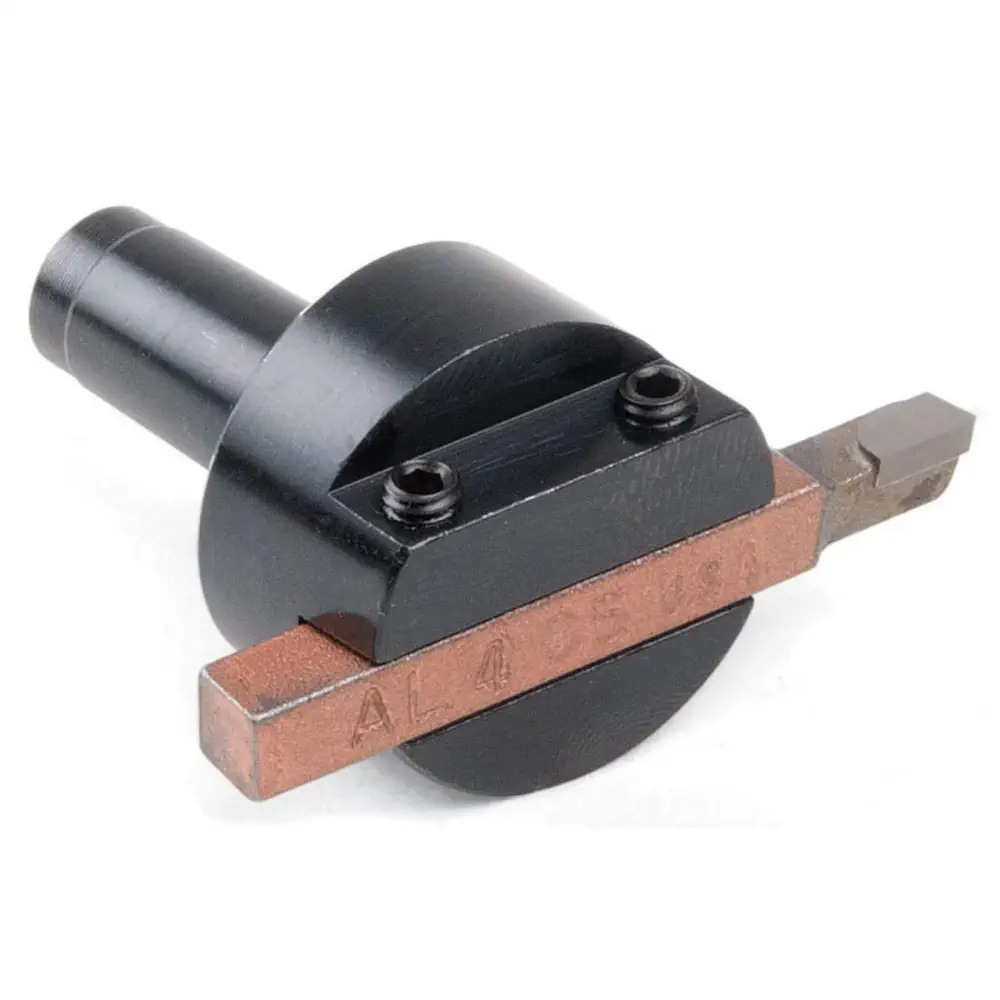
Se trata de herramientas de una sola punta que constan de un gran cuerpo giratorio y un inserto de corte. Realizan cortes precisos y ligeros en superficies planas. Pueden ser más lentas que las fresas de dientes múltiples, pero proporcionan un acabado suave y se utilizan para trabajos de alta precisión y de precisión.
Fresas con insertos indexables
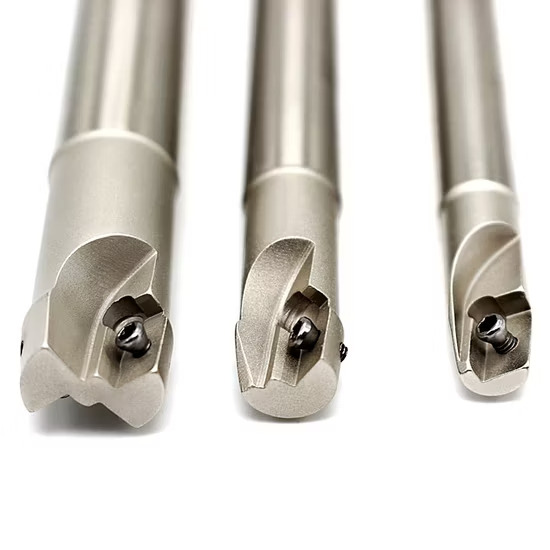
Las fresas indexables tienen múltiples filos y cuentan con insertos de carburo reemplazables con geometrías especializadas para diferentes materiales. Disponibles en diámetros de 40 a 250 mm, en su mayoría tienen recubrimientos de CVD y ángulos de corte positivos para una mayor resistencia al desgaste.
Parámetros clave en el fresado frontal
Profundidad del corte

El espesor del material eliminado en una pasada es la profundidad de corte. Para el desbaste, la profundidad de corte suele ser de 2 a 5 mm y para las operaciones de acabado es de 0.2 a 1 mm, según el material.
Velocidad cortante
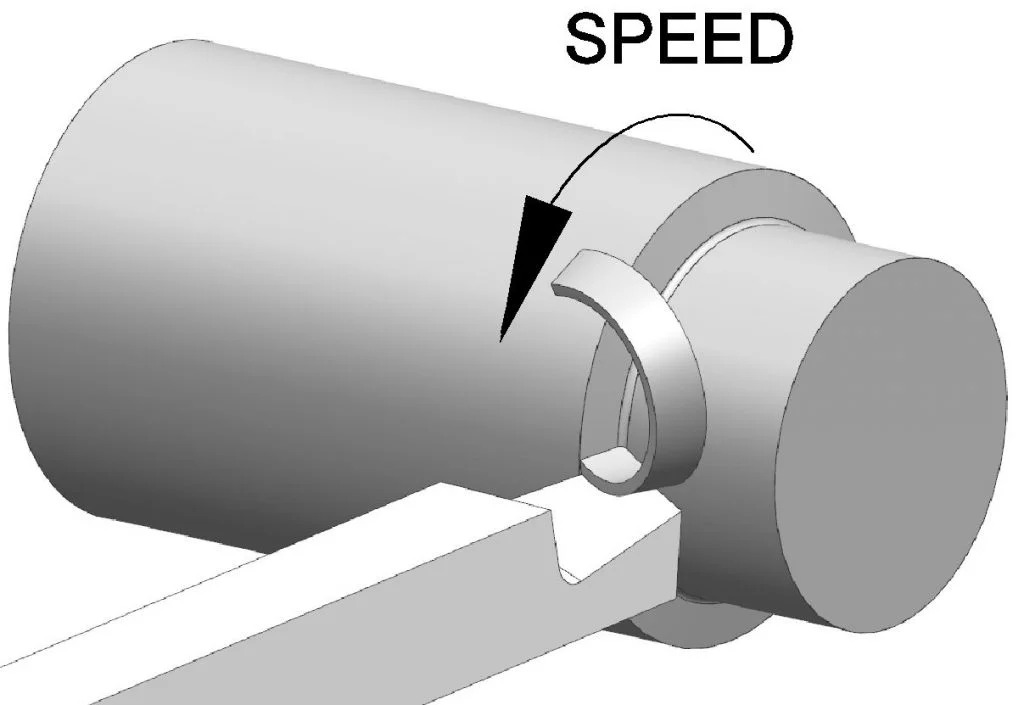
El material que se mecaniza determina la velocidad de corte. El aluminio puede alcanzar hasta 1,000 m/min, los aceros estándar tienen alrededor de 500 SFM y los materiales endurecidos tienen una velocidad más baja por lo general.
Tasa de alimentación
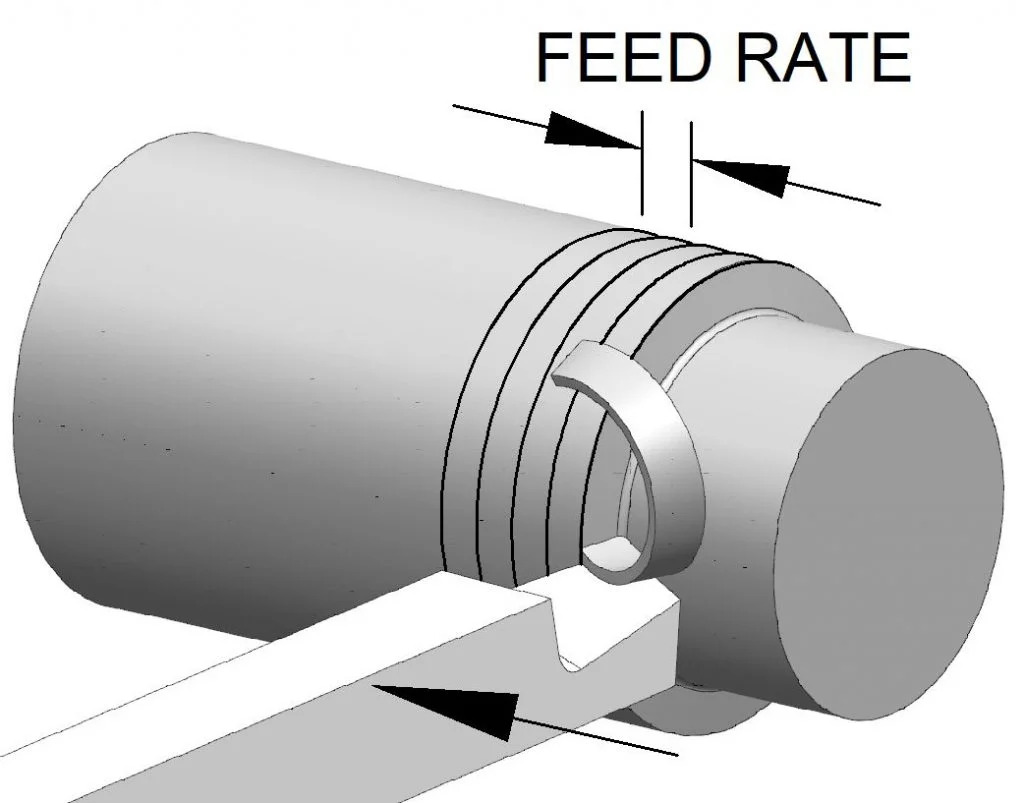
La velocidad de avance de una herramienta con respecto a la pieza de trabajo depende de la velocidad de avance. Utilice entre 0.005 y 0.020 pulgadas/revolución para desbaste; entre 0.002 y 0.004 pulgadas para acabado.
Eje de velocidad
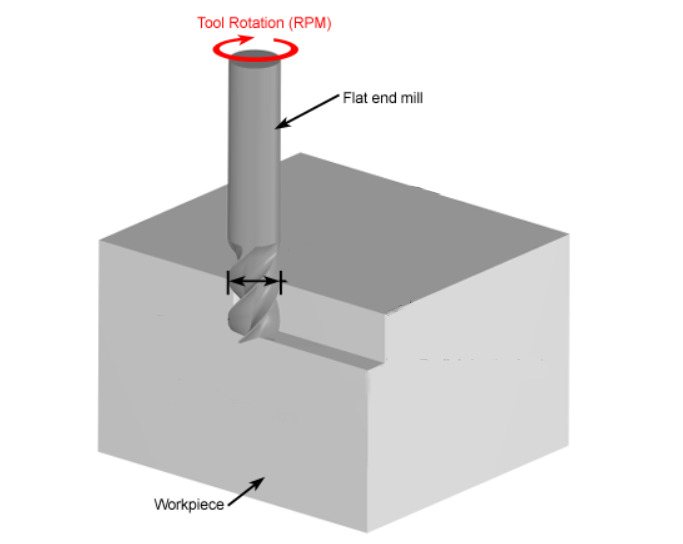
La velocidad a la que gira la fresa es la velocidad del husillo. La velocidad del husillo suele estar entre 500 y 3,000 RPM, dependiendo de la velocidad de corte, el material que se mecaniza y el diámetro de la herramienta.
Geometría de la herramienta
La eficiencia de corte se ve afectada por la geometría de la herramienta, que incluye el ángulo de incidencia, el ángulo de ataque y el radio de la herramienta. Para materiales más blandos, es habitual utilizar un ángulo de ataque positivo de entre 5 y 10°, mientras que para materiales más duros, como el acero, se utiliza un ángulo de ataque negativo de entre 0 y 5°.
Rigidez de la máquina herramienta
La rigidez de una máquina herramienta es la rigidez de la máquina que influye en la precisión de corte y la vibración. Para operaciones de alta precisión, los valores de rigidez de las máquinas rígidas varían de 10,000 a 50,000 N/μm.
Técnicas avanzadas de fresado frontal
Técnicas de fresado frontal de alto avance
El fresado de alto avance ofrece un aumento sustancial de la productividad gracias a las profundidades de corte reducidas y a las velocidades de avance rápidas. Este fresado depende de fresas especializadas con ángulos de entrada muy bajos (10-12 grados) que transforman las fuerzas radiales en cargas axiales. Como resultado, se reduce la vibración y se pueden alcanzar velocidades de hasta 1000 m/min. El fresado frontal de alto avance es un proceso más estable con un mayor rendimiento en materiales difíciles de mecanizar.
Fresado en ascenso versus fresado convencional
La única diferencia entre el fresado ascendente y el fresado convencional es la forma en que la fresa gira en relación con el avance. El fresado ascendente mueve la fresa en la misma dirección del avance. Esto ayuda a obtener un mejor acabado superficial y a reducir el desgaste de la herramienta. Por el contrario, en el fresado convencional, el avance gira contra la fresa, lo que provoca una mayor acumulación de calor y más tensión en la herramienta.
Diseños de cortadores avanzados
En los diseños de fresas de planear más nuevos, ahora se utilizan insertos de carburo procesados con pulvimetalurgia y que tienen superficies planas integradas y geometrías complicadas. Estos diseños avanzados logran acabados superficiales finos de hasta 0.1 μm mediante el desplazamiento radial y axial escalonado. Además, se pueden lograr resultados más consistentes (con precisión de nivel micrométrico de los filos de corte) mediante configuraciones de múltiples dientes con mecanismos de posicionamiento ajustables.
Integración de tecnologías digitales
La aplicación de la tecnología de gemelos digitales permite la monitorización continua del desgaste de las herramientas mediante enlaces IoT y sensores inteligentes. Los nuevos sistemas CNC utilizan algoritmos de aprendizaje automático para predecir las necesidades de mantenimiento y ajustar los parámetros de corte simultáneamente. Estos sistemas alcanzan una precisión predictiva de hasta el 96 % en menos de 0.1 segundos.
Materiales y recubrimientos de herramientas optimizados
Para mejorar los resultados del fresado frontal, es necesario utilizar recubrimientos adecuados y optimizar los materiales de las herramientas. Los recubrimientos de TiN, DLC y TiAlN aumentan la resistencia al desgaste, reducen la fricción y prolongan la vida útil de la herramienta. La mínima distorsión térmica de las herramientas de carburo recubiertas de diamante también las hace eficaces para el mecanizado de materiales abrasivos.
Mejores prácticas para un fresado frontal exitoso
Consejos para optimizar el acabado de la superficie
Se obtiene un acabado de alta calidad utilizando insertos afilados con ángulos de inclinación positivos y ángulos de avance de 45°. Además, mantenga cortes de acabado ligeros entre 0.003 y 0.010 pulgadas y asegúrese de la evacuación correcta de las virutas. Se deben incorporar insertos limpiadores para suavizar la superficie a medida que pasan sobre ella y se deben seleccionar portaherramientas precisos para reducir el descentramiento de la herramienta.
Importancia de una sujeción adecuada de la pieza de trabajo
Fije la pieza de trabajo firmemente a la misma altura que el material con la ayuda de abrazaderas de posición para evitar desviaciones y movimientos durante el mecanizado. También debe utilizar bloques escalonados ajustables para aplicar la presión de sujeción correcta y colocar pernos cerca de la pieza de trabajo para distribuir la fuerza de manera uniforme.
Estrategias para minimizar el desgaste de las herramientas
Debe elegir avances y velocidades adecuados para optimizar los parámetros de corte. Además, proporcione un suministro eficaz de refrigerante. Las herramientas recubiertas de TiN o TiAlN mejorarán la longevidad de la herramienta, así que utilícelas. Y emplee trayectorias de herramientas programadas para distribuir el desgaste a lo largo de los filos de corte y utilice un sistema de monitoreo en tiempo real para detectar el patrón de desgaste.
Función de la lubricación y los refrigerantes
Para lograr la mejor disipación de calor, se debe suministrar refrigerante a alta presión a 1000 PSI a la zona de corte. Las operaciones de alta velocidad se enfrían principalmente con emulsiones solubles en agua con una concentración del 5 al 7 % y se utilizan fluidos semisintéticos para mejorar la lubricidad. Además, la colocación de boquillas dobles garantiza una evacuación eficaz de las virutas y evita daños térmicos en las superficies de las piezas de trabajo.
Conclusión
En resumen, las tecnologías de herramientas de nueva generación y la integración digital están haciendo avanzar el fresado frontal. Los métodos modernos utilizan recubrimientos inteligentes y formas de herramientas optimizadas para producir acabados superficiales extraordinarios. También se pueden adoptar los parámetros correctos y las técnicas de alto avance para maximizar la productividad en las operaciones.
Si necesita cualquier tipo de servicio de fresado CNC, entonces RICHCONN es tu mejor opción. Siempre estamos aquí para ti, así que no dudes en contactarnos. conmigo nosotros en cualquier momento.
preguntas relacionadas
¿Cuál es la diferencia entre fresado periférico y fresado frontal?
La herramienta en el fresado frontal corta perpendicularmente a la superficie utilizando su punta, mientras que el fresado periférico corta paralelamente a la superficie utilizando los lados de la herramienta.
¿Es importante el fresado frontal para los putters?
Sí, es importante porque cambia el rendimiento, la sensación y el sonido del putter. Proporciona una respuesta constante y también controla el movimiento de la pelota.
¿Cuál es la diferencia entre fresado frontal y fresado de extremos?
El fresado frontal crea superficies planas con la fresa perpendicular a la superficie y el fresado de extremos realiza ranuras, perfiles y contorneados con la herramienta trabajando paralela al material.
¿En qué industrias se utiliza el proceso de fresado frontal?
El fresado frontal se utiliza en la industria aeroespacial, de fabricación de equipos pesados y automotriz para crear superficies planas precisas en componentes con altos requisitos de calidad de superficie.
¿De qué manera el fresado frontal puede reducir los costos de producción?
El fresado frontal reduce los costos de producción al reducir el desgaste de la herramienta, aumentar la tasa de remoción de material, simplificar la operación y aumentar la precisión. Estos factores ayudan a reducir los costos de mano de obra, el tiempo de mecanizado y la repetición del trabajo.



