
Si buscas piezas de aluminio mecanizadas por CNC con mejor aspecto y mayor durabilidad, el anodizado es el tratamiento superficial ideal; sin embargo, no todos los anodizados son iguales. Puedes optar por el anodizado convencional (Tipo II) para un acabado brillante o por el anodizado duro (Tipo III) para una mayor resistencia. Esta elección dependerá de las necesidades de tu proyecto.
En esta publicación de blog analizaremos ambos procesos y destacaremos las principales diferencias para que pueda elegir el tipo de anodizado adecuado para su próximo proyecto.
¿Qué es el anodizado ordinario (estándar/sulfúrico tipo II)?

El anodizado ordinario, o sulfúrico Tipo II, utiliza un proceso electroquímico para aumentar el espesor de la capa de óxido de aluminio a aproximadamente entre 1.8 y 25 μm. Se realiza a temperatura ambiente, normalmente entre 15 y 25 °C.
Esta técnica proporciona a la superficie una dureza moderada (generalmente de 150 a 250 HV) y un acabado poroso. Presenta una excelente resistencia a la corrosión y permite la tinción de colores brillantes. Por lo tanto, se utiliza ampliamente para la decoración de piezas de aluminio.
¿Qué es el anodizado duro (tipo III/capa dura)?
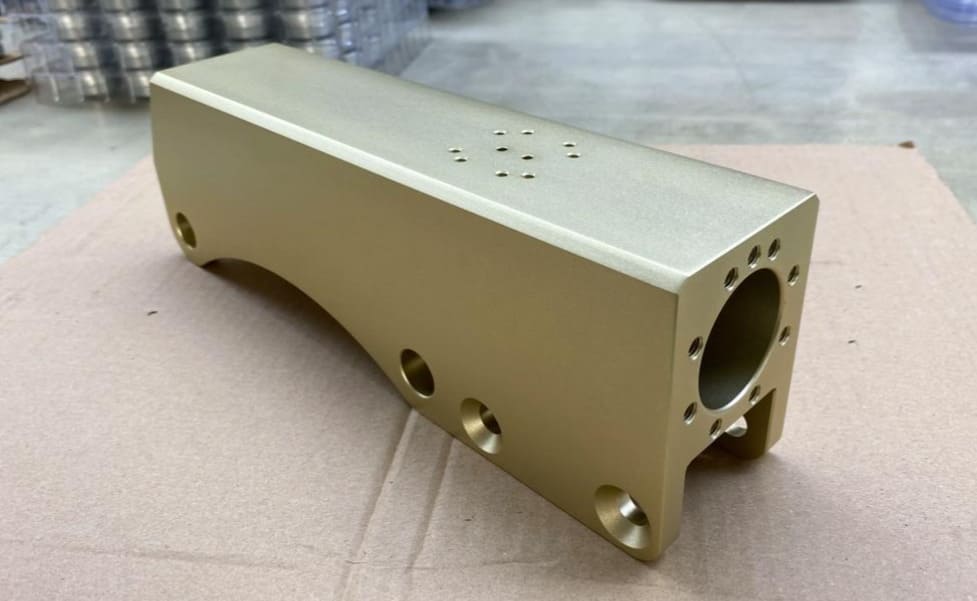
El anodizado duro, también conocido como Tipo III o capa dura, forma una capa de óxido mucho más gruesa y resistente sobre el aluminio. Se realiza a bajas temperaturas y alto voltaje, lo que da como resultado una capa de entre 13 y 150 µm de espesor.
La superficie puede alcanzar durezas superiores a 400 HV y, en ocasiones, hasta 1000 HV gracias a este anodizado. Esta densa capa confiere al aluminio una extraordinaria resistencia a la corrosión y al desgaste. Por lo tanto, es ideal para aplicaciones mecánicas e industriales exigentes.
10 diferencias principales entre el anodizado ordinario y el anodizado duro
Hemos cubierto los fundamentos de ambos métodos de anodizado. Ahora veremos las principales diferencias entre el anodizado tipo II y el tipo III.
1. Espesor del revestimiento
El anodizado ordinario, Tipo II, forma una capa fina. Su espesor suele ser de entre 1.8 y 25 micrómetros (µm). El anodizado duro (Tipo III), en cambio, forma una capa mucho más gruesa y resistente, con un espesor de entre 13 y 150 µm.
2. Dureza y densidad
Una superficie anodizada estándar tiene una dureza de 150 a 250 HV, lo cual constituye una protección básica. Mientras que el anodizado duro tiene una dureza de 300 a 600 HV y puede alcanzar hasta 1000 HV. Esta dureza es tan resistente como la de muchos aceros y proporciona a las piezas CNC resistencia al desgaste.
3. Voltaje y densidad de corriente
Las propiedades finales del recubrimiento dependen de los parámetros eléctricos. En cualquier proceso de anodizado, la capa de óxido se forma como resultado de la densidad de corriente aplicada. El anodizado convencional utiliza una densidad de corriente menor , generalmente entre 1.0 y 1.5 A/dm² y entre 15 y 30 voltios. En cambio, el anodizado duro requiere mayor potencia eléctrica, utilizando entre 2 y 5.5 A/dm² y hasta 100 V para obtener una superficie más gruesa y resistente.
4. Electrolito y temperatura
Ambos procesos utilizan ácido sulfúrico como electrolito , pero a temperaturas diferentes. El anodizado estándar se realiza a temperatura ambiente, generalmente entre 15 y 25 °C. Este ambiente más cálido forma una capa más porosa. El anodizado duro, por otro lado, utiliza un electrolito mucho más frío, a menudo por debajo de 5 °C. La temperatura más baja ralentiza la disolución del óxido y ayuda a formar un recubrimiento más denso y duro.
5. Resistencia al desgaste y a la abrasión
La diferencia en la resistencia al desgaste es enorme. El anodizado duro produce una superficie extremadamente resistente al desgaste, incluso más dura que el acero cementado. Es ideal para piezas expuestas a alta fricción o uso industrial intensivo.
A diferencia del anodizado duro, el anodizado regular solo ofrece una protección moderada contra arañazos y rozaduras. Por lo tanto, es ideal para artículos decorativos o piezas que no sufren mucho desgaste mecánico.
6. Resistencia a la corrosión
Tanto el anodizado regular como el duro aumentan la resistencia a la corrosión. El anodizado duro produce un recubrimiento más denso y grueso que ofrece una mejor protección. Esto es ideal para uso marino o industrial. Una capa de anodizado duro de alta calidad puede durar más de 336 horas en una prueba de niebla salina sin presentar corrosión.
El anodizado regular protege bien las piezas de uso general, pero depende de un paso de sellado para cerrar los poros de la superficie y mejorar su defensa.
7. Porosidad y necesidades de sellado
El anodizado regular produce una superficie con muchos poros, lo cual favorece la absorción del tinte. Sin embargo, estos poros deben sellarse, a menudo con agua caliente o productos químicos, para evitar la corrosión.
El anodizado duro, por otro lado, produce una capa mucho más densa y menos porosa. Para mantener la superficie lo más dura y resistente posible al desgaste, esta capa suele dejarse sin sellar; para mayor lubricidad, se puede añadir PTFE (teflón) a la superficie.
8. Efectos dimensionales y superficiales
El proceso de anodizado hace que el recubrimiento crezca tanto hacia adentro como hacia afuera de la superficie del aluminio. El anodizado regular (Tipo II) añade de 1.8 a 25 µm de espesor por capa, con aproximadamente la mitad en cada lado. Esto produce una pequeña variación en el tamaño de la pieza y mantiene la superficie lisa.
Por otro lado, el anodizado duro (Tipo III) produce capas mucho más gruesas, de hasta 150 µm, y puede hacer que la superficie sea de 2 a 3 veces más rugosa que el metal desnudo. Además, las piezas CNC de precisión requieren un control dimensional más estricto al utilizar el anodizado duro.
9. Propiedades térmicas y eléctricas
El anodizado crea una capa de óxido de aluminio que actúa como aislante eléctrico. El anodizado duro produce una capa más gruesa y resistente, lo que la hace más aislante y resistente a hasta 2000 V. Este recubrimiento también conduce menos calor que el aluminio puro, lo que facilita su control. Además, las superficies anodizadas duras resisten bien el calor y pueden soportar una breve exposición a 2000 °C.
10. Apariencia y costo
Los dos procesos producen diferentes apariencias. El anodizado convencional es adecuado para fines decorativos. Al ser poroso, puede absorber una amplia gama de tintes y producir colores brillantes y variados. Además, es más económico porque consume menos energía, requiere una configuración más sencilla y su acabado es más rápido.
A diferencia del anodizado convencional, el anodizado duro produce una capa mucho más gruesa. Esto limita la variedad de colores, por lo que la mayoría de las piezas terminan con un acabado negro o gris oscuro. Es más caro, a menudo entre 1.5 y 2.5 veces más caro que el anodizado estándar. Un proceso más largo, un mayor consumo de energía y equipos más complejos aumentan el coste.
Pero para aplicaciones industriales, RICHCONNEl proceso optimizado y el procesamiento masivo pueden ayudar a mantener bajos los costos totales.; particularmente Cuando necesitas una calidad constante a alto volumen.
Anodizado duro vs. anodizado convencional: usos

Anodizado ordinario
1. Electrónica de Consumo:
Los fabricantes utilizan el anodizado convencional para dar a los productos electrónicos de consumo un aspecto de alta gama. Auriculares resistentes, fundas coloridas para smartphones y carcasas delgadas para portátiles suelen tener este acabado.
2. Automotriz (piezas estéticas no críticas)
Los fabricantes de automóviles utilizan el anodizado convencional para piezas no esenciales que necesitan una buena apariencia. Las palancas de cambios personalizadas, las molduras interiores y los detalles del tablero suelen someterse a este proceso para lograr un acabado limpio y elegante.
3. Interiorismo y Arquitectura
Los proyectos arquitectónicos se benefician del anodizado convencional. Este protege los paneles de fachada, los marcos de ventanas y las manijas de las puertas de la intemperie y, al mismo tiempo, proporciona una superficie decorativa resistente en una amplia gama de colores.
4. Embalaje y venta minorista
El anodizado de color revaloriza los envases de cosméticos, las botellas reutilizables y los envases de aluminio de marca. Estos productos destacan visualmente y obtienen una protección adicional de la superficie.
5. Iluminación y Mobiliario
Los muebles e iluminación modernos suelen utilizar anodizado convencional. Las carcasas de lámparas, las patas de las sillas y otros accesorios obtienen un acabado atractivo y resistente que se adapta a los diseños modernos.
Anodizado duro
Aeroespacial
Las carcasas de los actuadores, el tren de aterrizaje y los bloques de válvulas de los aviones reciben recubrimientos de anodizado duro. Estas gruesas capas protegen las piezas de la corrosión y el desgaste en condiciones de vuelo adversas.
Equipo Médico
Los mangos quirúrgicos y las carcasas para instrumentos ortopédicos requieren capas de anodizado duro. Estas resisten la esterilización y limpieza repetidas, así como muchos años de uso clínico.
Defensa y armas de fuego
Los fabricantes aplican recubrimientos duros a las monturas ópticas, los guardamontes y los receptores de armas. Esto proporciona a la superficie la máxima resistencia a los arañazos y prolonga su vida útil, incluso con un manejo frecuente.
Marina y Offshore
Los colectores submarinos, las carcasas de las hélices y las piezas hidráulicas marinas cuentan con anodizado duro en su superficie. Este recubrimiento resiste la corrosión y la abrasión del agua salada.
Maquinaria pesada y automatización industrial
Los cilindros neumáticos, brazos robóticos y guías de desgaste utilizan anodizado duro. Este acabado les permite soportar cargas pesadas, alta fricción y condiciones industriales rigurosas.
Anodizado duro vs. anodizado convencional: ventajas y desventajas

Anodizado ordinario (tipo II)
Ventajas
- Accesibles: El anodizado convencional es más económico que el anodizado duro. Además, consume menos energía y tiempo.
- Acabado ligero: La capa de óxido es más delgada (1.8 a 25 µm), por lo que añade poco peso o volumen. Esto la hace ideal para piezas de precisión y ligeras.
- Versatilidad estética: Puedes teñir estas piezas en casi cualquier color. Por lo tanto, son ideales para productos de consumo y diseños de marcas específicas.
- Tiempo de respuesta rápido: El proceso de anodizado ordinario es más rápido, por lo tanto, tiene plazos de entrega más cortos y menos tiempo de inactividad.
- Resistencia a la corrosión mejorada: Cuando están selladas correctamente, las superficies resisten la humedad y el desgaste diario.
Desventajas
- Menor resistencia al desgaste: Esta capa no es tan resistente. Puede rayarse o desgastarse más rápido con el uso intensivo.
- Espesor limitado: El anodizado ordinario no funciona para piezas que necesitan recubrimientos gruesos y profundos para alta abrasión o impacto.
- Desvanecimiento del color con el tiempo: Los colores brillantes o la exposición frecuente a los rayos UV pueden provocar que este tipo de anodizado se decolore antes en comparación con los acabados naturales. Para abordar este asunto, RICHCONN Aplica técnicas de sellado avanzadas para ayudar a que los tintes duren más y se mantengan vibrantes incluso en piezas utilizadas al aire libre o bajo la luz solar.
Anodizado duro (Tipo III)
Ventajas
- Extraordinaria resistencia al desgaste: La capa de óxido formada mediante anodizado duro es gruesa y resistente (de 13 a 150 µm o más). Por lo tanto, resiste muy bien la fricción y el uso repetido.
- Resistencia a la corrosión excepcional: Este recubrimiento denso previene la oxidación y los daños químicos. Ofrece un excelente rendimiento en entornos marinos y otros entornos industriales.
- Alta Dureza: Los recubrimientos anodizados duros suelen tener una dureza superior a 400 HV y pueden alcanzar hasta 1000 HV. Es más duro en comparación con la mayoría de los casos. aceros endurecidos y es bueno para ajustes de máquina exigentes.
- Aislamiento electrico: Los recubrimientos más gruesos de anodizado duro proporcionan una mayor rigidez dieléctrica. Los componentes electrónicos sensibles reciben una protección adicional gracias a ellos.
- Tolerancia de alto rendimiento: El acabado anodizado duro permanece estable bajo temperaturas extremas, alta presión o durante lavados.
Desventajas
- Costo más alto: El proceso es más complicado. Requiere más energía para enfriar el baño y un voltaje más alto, por lo que su coste es mayor.
- Mayor tiempo de procesamiento: La creación de una capa gruesa y densa requiere mucho más tiempo en comparación con el anodizado estándar.
- Menos opciones de color: Este recubrimiento hace que la superficie sea oscura y densa, lo que la hace difícil de teñir, limitando así las posibilidades de coloración a solo bronce, negro o gris.
Artículo relacionado en el blog : ¿Cuánto cuesta el anodizado?
Anodizado duro vs. anodizado convencional: Comparación directa
| Aspecto | Anodizado ordinario (tipo II) | Anodizado duro (Tipo III) |
|---|---|---|
| Espesor del recubrimiento | 1.8 a 25 µm | 13 a 150+ µm |
| Temperatura del electrolito | 15 a 25 °C (temperatura ambiente) | 0 a 5 °C (cerca del punto de congelación) |
| Dureza | C~150 a 300 HV | >400 HV (hasta 1000 HV) |
| Corriente de voltaje | Moderado (~15 a 30 V; 1 a 1.5 A/dm²) | Alto (≥100 V; 1.5 a 5.5 A/dm²) |
| Porosidad y sellado | Poroso; se necesita sellado para resistencia a la corrosión. | Más denso; puede permanecer sin sellar; impregnación de PTFE común |
| Resistencia a la Corrosión: | Bueno (cuando está sellado) | Excepcional (especialmente cuando está sellado o impregnado) |
| Resistencia al desgaste | Moderado | Extraordinario; adecuado para piezas de alta fricción o que soportan carga. |
| Propiedades Eléctricas | Buen aislante; utilizado para aplicaciones de bajo voltaje. | Aislante fuerte; mayor rigidez dieléctrica |
| Impacto superficial y dimensional | Superficie lisa y de baja rugosidad; impacto dimensional mínimo | Superficie más rugosa; mayor cambio dimensional: se necesita tolerancia de diseño |
| Costo | Menor costo, procesamiento más rápido | Mayor costo debido al mayor tiempo y control más estricto |
| Apariencia y teñibilidad | Amplia gama de colores mediante teñido. | Teñibilidad limitada; mayormente gris oscuro/negro |
¿Qué proceso de anodizado debo elegir?

La elección entre anodizado duro y estándar depende de la pieza y su uso previsto. El anodizado estándar es mejor para acabados de bajo costo, con colores vivos o con un desgaste ligero. Por otro lado, el anodizado duro es la mejor opción si necesita máxima durabilidad, la mayor resistencia al desgaste o una alta protección contra la corrosión. Siempre revise su presupuesto, tolerancias y el entorno en el que se colocará la pieza antes de tomar una decisión.
Si necesita ayuda para elegir el tipo de anodizado adecuado para su proyecto, RICHCONNLos ingenieros de pueden ayudarle y sugerirle el mejor proceso.
Para resumir
Tanto el anodizado estándar como el duro aumentan la durabilidad de las piezas CNC de aluminio, pero cada proceso se adapta a diferentes aplicaciones. El anodizado estándar es recomendable si se busca una protección asequible y colores brillantes. Por el contrario, el anodizado duro es mejor si se necesita una alta resistencia a la corrosión y al desgaste en entornos hostiles.
Si no está seguro de qué tipo de anodizado se adapta a sus necesidades, conmigo RichconnNuestro equipo ofrece asesoramiento especializado y brinda servicios de acabado de piezas CNC de calidad superior que satisfacen las necesidades de su proyecto.
preguntas relacionadas
Las aleaciones de las series 6000 y 7000, como 6061 y 6082, son las mejores para el anodizado duro. Las aleaciones de las series 5000 y 6000, como 6063, son las mejores para el anodizado estándar (decorativo).
Sellar la capa anodizada es fundamental, especialmente para el anodizado Tipo II. Cierra los poros, lo que aumenta considerablemente la estabilidad del color, la resistencia a la corrosión y al desgaste. Este paso mejora tanto la vida útil como el rendimiento de la pieza.
Sí, el anodizado forma una capa superficial que puede acumularse en zonas roscadas. Esta capa adicional puede modificar las dimensiones de la rosca y desplazar la pieza fuera de tolerancia.
Elija proveedores de anodizado con personal capacitado, un estricto control de calidad y buenas reseñas de clientes. Muchos ingenieros eligen RICHCONN Porque ofrecen acabado certificado (ISO 9001) y mecanizado CNC avanzado en un solo lugar. Es ideal para proyectos complejos o de varios pasos que requieren resultados confiables.



