
Para que las piezas metálicas funcionen correctamente, suele ser esencial un proceso de tratamiento térmico. Este suele constar de tres fases: calentamiento, remojo y enfriamiento. Dependiendo de la velocidad de enfriamiento, el momento de mantener la temperatura y el método de recalentamiento, se obtendrá temple, revenido, normalizado o recocido. Es importante comprender qué hace cada proceso y cuándo aplicarlo.
En muchas configuraciones de fabricación, incluido el mecanizado CNC de precisión, el tratamiento térmico adecuado garantiza que las piezas cumplan con los estándares de dureza, tenacidad y estabilidad dimensional. Richconn, por ejemplo, utiliza un conocimiento profundo de estos procesos para ofrecer piezas mecanizables y de alto rendimiento.
Enfriamiento: qué significa y por qué se utiliza
El temple se produce cuando un metal, especialmente el acero, se calienta por encima de una temperatura crítica (Ac₃ para aceros hipoeutectoides o Ac₁ para aceros hipereutectoides), se mantiene hasta que se vuelve austenítico y luego se enfría rápidamente superando la velocidad crítica de enfriamiento por debajo de Ms (inicio de martensita). Esto produce una estructura martensítica o bainítica. En metales no ferrosos (aluminio, titanio, cobre), el enfriamiento rápido desde una temperatura de solución también se denomina temple.
El propósito del enfriamiento:
(1) Mejorar las propiedades mecánicas del metal en materiales o piezas. Por ejemplo: mejorar la dureza y la resistencia al desgaste de herramientas, cojinetes, etc., mejorar el límite elástico del resorte, mejorar las propiedades mecánicas generales de las piezas del eje.
(2) Mejorar las propiedades materiales o químicas de algunos aceros especiales, como mejorar la resistencia a la corrosión del acero inoxidable o aumentar el magnetismo permanente del acero magnético.
Temple y enfriamiento, además de la necesidad de una elección razonable del medio de temple, pero también del método de temple correcto, los métodos de temple comúnmente utilizados, principalmente temple de un solo líquido, temple de doble líquido, temple graduado, temple isotérmico, temple localizado, etc.
La pieza de acero después del temple tiene las siguientes características:
① Se obtienen martensita, bainita, austenita residual y otras organizaciones desequilibradas (es decir, inestables).
② la existencia de una gran tensión interna.
③ Las propiedades mecánicas no cumplen con los requisitos. Por lo tanto, el temple de las piezas de acero generalmente debe pasar por un revenido.
Templado: Cómo controlar la dureza y el estrés
El revenido consiste en recalentar un metal previamente templado a una temperatura inferior (por debajo de la temperatura crítica) y mantenerla a esa temperatura antes de enfriarlo. Este proceso ajusta las propiedades y alivia las tensiones.
Los principales objetivos del temple y revenido son:
(1) reducir la tensión interna y reducir la fragilidad, las piezas templadas existen mucho estrés y fragilidad, como por ejemplo un revenido no oportuno a menudo produce deformación o incluso agrietamiento.
(2) ajustar las propiedades mecánicas de la pieza de trabajo, temple de la pieza de trabajo, alta dureza, fragilidad, con el fin de cumplir con los diferentes requisitos de rendimiento de una variedad de piezas de trabajo se pueden ajustar mediante templado, dureza, resistencia, plasticidad y tenacidad.
(3) Estabilizar el tamaño de la pieza de trabajo. Mediante el templado se puede lograr que la organización metalúrgica tienda a estabilizarse, con el fin de garantizar que no se produzcan más deformaciones en el futuro uso del proceso.
(4) Mejorar el rendimiento de corte de ciertos aceros aleados.
La función del templado es:
(1) mejorar la estabilidad de la organización, de modo que la pieza de trabajo en el uso del proceso ya no se produzca en la organización de la transformación, de modo que la geometría y el rendimiento de la pieza de trabajo mantengan la estabilidad.
② eliminar tensiones internas para mejorar el rendimiento de la pieza de trabajo y estabilizar la geometría de la pieza de trabajo.
③ Ajustar las propiedades mecánicas del acero para cumplir con los requisitos de uso.
En la producción, a menudo de acuerdo con los requisitos de las propiedades de la pieza de trabajo. De acuerdo con las diferentes temperaturas de calentamiento, el revenido se divide en revenido a baja temperatura, revenido a temperatura media y revenido a alta temperatura. El temple y el posterior revenido a alta temperatura combinan el proceso de tratamiento térmico conocido como revenido, es decir, con un alto grado de resistencia al mismo tiempo, pero también una buena tenacidad plástica.
(1) Revenido a baja temperatura: 150-250 ℃, M back, reduce la tensión interna y la fragilidad, mejora la tenacidad del plástico, alta dureza y resistencia al desgaste. Se utiliza en la producción de calibres, herramientas de corte y rodamientos.
(2) Revenido a temperatura media: 350-500 ℃, T-back, con alta elasticidad, cierto grado de plasticidad y dureza. Se utiliza para fabricar resortes, moldes de forja, etc.
(3) Revenido a alta temperatura: 500-650 ℃, revenido en S, con buenas propiedades mecánicas generales. Se utiliza para fabricar engranajes, cigüeñales, etc.
Normalización: un tratamiento intermedio
La normalización se sitúa entre el temple y el recocido. El acero se calienta por encima de su temperatura crítica (Ac3 + 30–50 °C), se mantiene y luego se enfría al aire. Esta velocidad de enfriamiento es más rápida que la del recocido, pero más lenta que la del temple.
La normalización tiene los siguientes propósitos y usos:
① en el acero subeutéctico, normalizando para eliminar la fundición, forja, piezas de soldadura de la organización cristalina gruesa de sobrecalentamiento y la organización de Wei, material laminado en la organización en bandas; refinamiento de grano; y se puede utilizar como un temple antes del tratamiento de precalentamiento.
② Acero eutéctico, la normalización puede eliminar la red de carburación secundaria y hacer que el refinamiento de la perlita, no solo mejore las propiedades mecánicas, sino que también favorezca el recocido esférico posterior.
③ Placa de acero delgada embutida profundamente con bajo contenido de carbono, la normalización puede eliminar la carburación libre de los límites de grano para mejorar sus propiedades de embutición profunda.
④ En el acero de bajo carbono y el acero de baja aleación con bajo contenido de carbono, el uso de la normalización permite obtener una organización perlítica de escamas más finas, de modo que la dureza aumenta a HB140-190, para evitar el fenómeno de corte de "cuchillo pegajoso", mejorando la procesabilidad del corte. Para el acero de medio carbono, tanto en las ocasiones de normalización como de recocido disponibles, la normalización es más económica y conveniente.
⑤ Para el acero estructural de medio carbono ordinario, en las propiedades mecánicas requeridas para la ocasión no es alta, se puede utilizar en lugar de temple, revenido y revenido a alta temperatura, no solo es fácil de operar, sino que también hace que la organización del acero y la estabilidad dimensional.
⑥ La normalización a alta temperatura (Ac3 por encima de 150 ~ 200 ℃) debido a la mayor tasa de difusión a alta temperatura puede reducir la segregación de la composición de las piezas fundidas y forjadas. La normalización a alta temperatura después de que los granos gruesos se pueden refinar a través de la segunda normalización a temperatura inferior posterior.
⑦ Para algunas turbinas y calderas de acero de aleación de bajo y medio carbono, a menudo se utiliza normalización para obtener la organización bainita, y luego mediante templado a alta temperatura, para 400 ~ 550 ℃ con buena resistencia a la fluencia.
⑧ Además de las piezas de acero y el acero, la normalización también se usa ampliamente en el tratamiento térmico de hierro dúctil, de modo que obtiene una matriz de perlita y mejora la resistencia del hierro dúctil.
Debido a las características de la refrigeración por aire normalizada y, por lo tanto, a la temperatura del aire ambiente, el modo de apilamiento, el flujo de aire y el tamaño de la pieza de trabajo, la organización y las propiedades después de la normalización tienen un impacto. La organización normalizada también se puede utilizar como método de clasificación para el acero de aleación. Por lo general, según el diámetro de la muestra de 25 mm calentada a 900 ℃, la organización enfriada por aire, el acero de aleación se divide en acero perlítico, acero bainítico, acero martensítico y acero austenítico.
Recocido: ablandamiento, alivio de tensiones y refinamiento del grano
El recocido es un tratamiento más lento y suave: se calienta a una temperatura específica, se mantiene y luego se enfría lentamente (generalmente en un horno). Esto promueve la difusión atómica, la recristalización y la eliminación de defectos.
El propósito del recocido es:
① Mejorar o eliminar el acero en el proceso de fundición, forjado, laminado y soldadura causado por una variedad de defectos organizativos, así como la tensión residual, para evitar la deformación de la pieza de trabajo, el agrietamiento.
② Suavizar la pieza de trabajo para cortarla.
③ refinar el grano, mejorar la organización para mejorar las propiedades mecánicas de la pieza de trabajo.
④ para el tratamiento térmico final (temple, revenido) para preparar la organización.
Proceso de recocido comúnmente utilizado:
① recocido completo. Se utiliza para refinar el acero de bajo y medio carbono mediante fundición, forjado y soldadura después de que las propiedades mecánicas de la organización sobrecalentada gruesa sean deficientes. La pieza de trabajo se calentará para transformar toda la ferrita en austenita a una temperatura superior a 30 ~ 50 ℃, se mantendrá durante un período de tiempo y luego se enfriará lentamente con el horno, la austenita en el proceso de enfriamiento nuevamente, puede hacer que la organización del acero sea fina.
② recocido esferoidal. Se utiliza para reducir la alta dureza del acero para herramientas y el acero para cojinetes después del forjado. La pieza de trabajo se calentará hasta que el acero comience a formar austenita a una temperatura superior a 20 ~ 40 ℃, aislamiento y enfriamiento lento, en el proceso de enfriamiento de la perlita en el carburo laminar en forma esférica, reduciendo así la dureza.
③ Recocido isotérmico. Se utiliza para reducir la alta dureza de ciertos aceros estructurales de aleación con alto contenido de níquel y cromo para el corte. Generalmente, primero se enfría a la austenita a un ritmo más rápido hasta la temperatura más inestable, se aísla durante un período de tiempo adecuado, la austenita se transforma en tosita o sostenita, se puede reducir la dureza.
④ Recocido de recristalización. Se utiliza para eliminar el fenómeno de endurecimiento (aumento de la dureza y disminución de la plasticidad) de los alambres y láminas de metal durante el proceso de estirado en frío y laminado en frío. La temperatura de calentamiento suele ser de 50 a 150 ℃ inferior a la temperatura a la que el acero comienza a formar austenita, y esta es la única forma de eliminar el efecto de endurecimiento por deformación para que el metal se pueda ablandar.
⑤ Recocido de grafitización. Este proceso se utiliza para transformar el hierro fundido con alto contenido de carburación en hierro fundido maleable con buena plasticidad. El proceso consiste en calentar la pieza fundida a unos 950 ℃, mantenerla a esa temperatura durante un tiempo determinado y luego enfriarla adecuadamente, de modo que la carburación se descomponga y forme grafito floculento.
⑥ Recocido por difusión. Se utiliza para uniformizar la composición química de las piezas fundidas de aleación y mejorar su rendimiento. Este método no se basa en la fusión, ya que la pieza fundida se calienta a la temperatura más alta posible y se conserva durante un largo período de tiempo, de modo que los diversos elementos de la aleación tienden a distribuirse de manera uniforme después de un enfriamiento lento.
(7) Recocido de alivio de tensión. Se utiliza para eliminar la tensión interna de las piezas fundidas y soldadas de acero. Para los productos de hierro y acero que comienzan a formar austenita después de calentarlos a una temperatura por debajo de 100 a 200 ℃, aislarlos y enfriarlos en el aire, se puede eliminar la tensión interna.
Tabla comparativa de procesos de tratamiento térmico
| Proceso | Calentamiento / Remojo | Método de enfriamiento | Efectos clave / Uso | Desventajas / Riesgos |
|---|---|---|---|---|
| Temple | Calentar por encima de Ac3/Ac1, remojar para austenizar | Enfriamiento rápido (aceite, agua, polímero) | Produce martensita / alta dureza, resistencia mejorada, resistencia al desgaste. | Alta tensión interna, distorsión, fragilidad. |
| Temperamento | Recalentar el acero templado a una temperatura más baja y mantener | Enfriamiento lento | Alivia el estrés, mejora la tenacidad, estabiliza las dimensiones, ajusta la dureza. | El sobretemperado reduce la dureza |
| La normalización | Calentar por encima de la temperatura crítica + margen, remojar | Aire acondicionado | Refinamiento de grano, alivio de tensiones, equilibrio entre resistencia y ductilidad. | Enfriamiento influenciado por las condiciones ambientales |
| Recocido | Calentar a temperatura de recocido, remojar. | Enfriamiento lento del horno | Suaviza, alivia la tensión, mejora la ductilidad, refina la estructura. | Consume mucho tiempo y tiene un rendimiento más lento |
Cómo se relacionan y secuencian estos procesos
Los cuatro tratamientos térmicos principales —temple, revenido, normalizado y recocido— pueden combinarse en flujos de trabajo. La ruta industrial más común es:
- Austenitizar y templar (endurecer)
- Templar para reducir la fragilidad
- Opcionalmente Normalizar or Recocer en pasos intermedios
Adapte siempre la secuencia a la aleación, la geometría de la pieza y el equilibrio de propiedades deseado.
- La normalización puede servir como pretratamiento o tratamiento final cuando no se requiere un endurecimiento completo.
- El recocido se utiliza a menudo antes del conformado o después del trabajo pesado en frío.
- El temple produce el estado más duro, pero debe equilibrarse con el revenido para evitar la fragilidad.
- El templado y austemperado son métodos especiales para reducir la distorsión: enfriar parcialmente y luego finalizar la transformación en condiciones controladas.
Consideraciones prácticas y desafíos
- Control de distorsión Es esencial al enfriar piezas gruesas o complejas.
- Selección de medios de refrigeración Cada materia (petróleo, agua, polímero o gas) produce diferentes tasas y tensiones.
- Elementos de aleación (C, Mo, Cr, Ni, V) influyen en la templabilidad, la estabilidad de fase y el comportamiento de revenido.
- Tamaño, masa y espesor de sección influyen en el gradiente de enfriamiento y por tanto en la microestructura.
- Control de la atmósfera (gas inerte, vacío) puede prevenir la oxidación o descarburación.
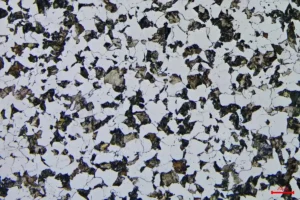
Un programa de tratamiento térmico debe validarse con cupones de prueba y análisis de microestructura para garantizar la consistencia.
Elija Richconn para la integración de mecanizado de precisión + tratamiento térmico
Cuando las piezas requieren no solo un mecanizado CNC de alta precisión sino también un tratamiento térmico óptimo, Richconn es tu socio ideal. Con un profundo conocimiento de Temple, revenido, normalizado, y recocido, Richconn Garantiza que las piezas no solo sean dimensionalmente precisas, sino también mecánicamente fiables. Adaptamos los programas de tratamiento térmico según el material, la geometría y el uso. Desde prototipos hasta grandes volúmenes, Richconn Entrega piezas totalmente tratadas térmicamente y listas para usar. Visita Richconn para explorar sus servicios.
Conclusión
El tratamiento térmico no es un simple paso secundario, sino un elemento fundamental para garantizar que las piezas metálicas ofrezcan el rendimiento requerido. El temple aporta dureza, el revenido equilibra la tenacidad, la normalización refina la estructura y el recocido ablanda y estabiliza. Cada uno tiene funciones y limitaciones específicas. En aplicaciones reales, estos procesos se combinan cuidadosamente para evitar grietas o deformaciones, logrando al mismo tiempo el equilibrio adecuado entre resistencia, ductilidad y estabilidad.
Seleccionar la secuencia de proceso, los medios y los parámetros de control adecuados es esencial. En el mecanizado industrial, la combinación de precisión... Mecanizado CNC Con un tratamiento térmico adecuado se obtienen piezas preparadas para entornos exigentes. Con RichconnGracias a nuestra experiencia en mecanizado y tratamiento térmico, puede confiar en que sus piezas cumplen con estándares rigurosos tanto en geometría como en rendimiento del material.



