
Los chaveteros desempeñan un papel importante en la fijación de los ejes a las poleas o engranajes. Mantienen la transmisión de potencia fiable y fluida. Lograr esta fiabilidad depende de un mecanizado preciso; incluso un pequeño error puede provocar fallos o desalineación.
En esta entrada del blog, explicaremos qué es el mecanizado de chaveteros y sus principales métodos. También veremos procedimientos paso a paso, problemas comunes y usos importantes para la producción de ejes de alta precisión.
¿Qué es un chavetero?
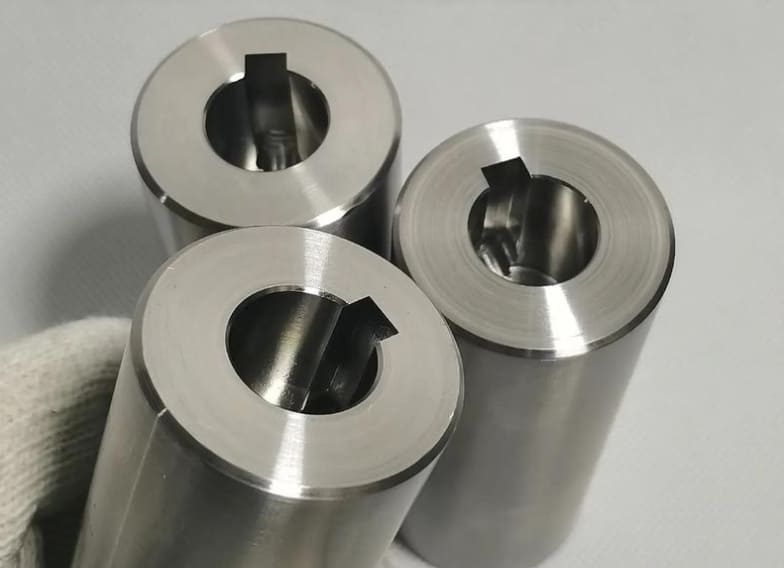
Básicamente, una chaveta es una ranura o hendidura mecanizada con alta precisión en un cubo o eje. Aloja una chaveta metálica que fija las piezas giratorias, como poleas o engranajes, al eje. Este diseño evita el deslizamiento y garantiza una transmisión de par fiable en los sistemas de potencia. El ancho de la chaveta suele oscilar entre 4 mm y 45 mm, según el tamaño del eje.
¿Qué es el mecanizado de chaveteros?
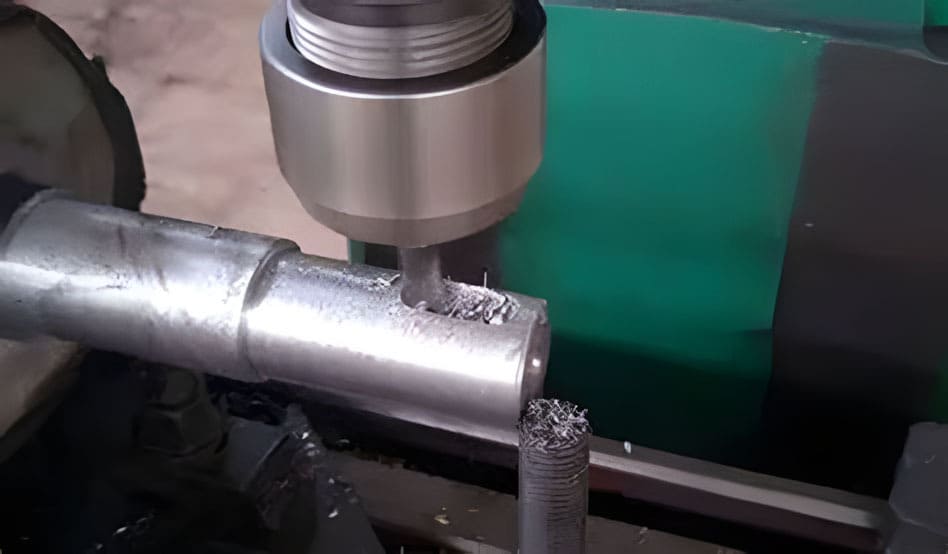
El mecanizado de chaveteros se refiere al proceso de crear ranuras precisas en cubos o ejes. Para ello, los fabricantes utilizan técnicas especiales como el brochado, el fresado y la electroerosión (EDM). Cada método elimina material de forma controlada para crear una ranura con dimensiones precisas. Esto garantiza un ajuste perfecto de la chaveta y una conexión segura.
¿Cómo funciona el mecanizado de chaveteros?
Para crear un chavetero, primero se selecciona el mejor método de mecanizado según el material y el diseño de la pieza. A continuación, el operario fija la pieza y ajusta el avance, la velocidad y la profundidad correctos. Después, la herramienta de corte da forma a la ranura retirando material en varios pasos controlados.
Las tolerancias se mantienen ajustadas, a menudo dentro de ±0.01 mm. Para controlar el calor y prolongar la vida útil de la herramienta, también se aplican refrigerantes. Posteriormente, el operador desbarba el chavetero y verifica la precisión de su profundidad, ancho y acabado superficial.
Métodos de mecanizado de chaveteros

1. Fresado de chaveteros
Fresadoras de chaveteros para realizar ranuras curvas o rectas en cubos o ejes mediante fresas giratorias.
Mejores escenarios de uso
Este método es el más eficaz tanto para chaveteros internos como externos. Además, es una buena opción para prototipos y lotes de producción pequeños.
Herramental:
Las fresas de madera, las fresas para ranurar y los cabezales angulares son las herramientas más utilizadas para este proceso.
Pros y contras
El fresado proporciona dimensiones precisas y flexibilidad. Sin embargo, es más lento que el brochado al fabricar grandes cantidades.
BUENAS PRÁCTICAS
Utilice fresas afiladas, fije la máquina firmemente y aplique el refrigerante adecuado. Estos pasos ayudan a reducir la vibración y mejorar el acabado superficial.
Al trabajar con un fabricante calificado como RICHCONN Puede acceder a conocimientos especializados y a las herramientas adecuadas. Este apoyo reduce el desgaste de las herramientas y aumenta la eficiencia.
2. Brochado
El brochado elimina material empujando o tirando de una herramienta de múltiples dientes a través de la pieza de trabajo.
Mejores escenarios de uso
Para realizar chaveteros externos o internos en grandes cantidades, este método funciona mejor.
Herramental:
Para este proceso se utilizan brochas personalizadas y brochadoras mecánicas o hidráulicas.
Pros y contras
El brochado es preciso y rápido. Sin embargo, requiere herramientas específicas para cada tamaño de chavetero.
BUENAS PRÁCTICAS
Utilice el lubricante correcto, mantenga las brocas afiladas e inspeccione las piezas terminadas para verificar su consistencia.
3. Encajado de llaves / Ranurado / Modelado
El chavetero permite cortar chaveteros ciegos o rectos con una herramienta de una sola punta que se mueve hacia adelante y hacia atrás.
Mejores escenarios de uso
Para ranuras ciegas o profundas, este método funciona mejor, en particular cuando no es posible realizar un orificio pasante.
Herramental:
Para este proceso se necesitan máquinas ranuradoras con fresas reciprocantes guiadas.
Pros y contras
El chavetero proporciona alta precisión para formas especiales. Sin embargo, para la producción a gran escala, es menos adecuado.
BUENAS PRÁCTICAS
Utilice velocidades de avance lentas y constantes, alinee la configuración cuidadosamente y controle el desgaste de la herramienta con frecuencia.
4. Brochado CNC
El brochado CNC corta chaveteros en múltiples pasadas utilizando plaquitas de carburo indexables en fresadoras y tornos CNC.
Mejores escenarios de uso
Para chaveteros ciegos y series cortas, este método es eficaz. Además, resulta útil cuando no se dispone de brochadoras especializadas.
Herramental:
Se requieren portabarras y portaplacas. También se utilizan sistemas de sujeción adecuados, como pinzas ER o hidráulicas.
Pros y contras
El brochado CNC ofrece flexibilidad y permite mantener las piezas en la misma máquina. Sin embargo, en comparación con el brochado tradicional, su velocidad es menor.
BUENAS PRÁCTICAS
Comience cada corte al menos a 0.625 cm de la pieza de trabajo. Para agujeros ciegos, añada siempre ranuras de alivio.
5. Electroerosión por hilo
La electroerosión por hilo forma ranuras erosionando el material con un electrodo de hilo fino mediante descarga eléctrica.
Mejores escenarios de uso
Este método es ideal para cortar formas complejas y materiales endurecidos. Además, se recomienda su uso cuando las tolerancias de las chaveteras deben estar dentro de ±0.0002 pulgadas.
Herramental:
Se requieren electrodos de alambre recubiertos de zinc o latón. Para la gestión del calor y el control de chispas, también se requieren fluidos dieléctricos.
Pros y contras
La electroerosión por hilo ofrece alta precisión y permite cortar materiales duros. Sin embargo, en comparación con otros métodos, es más lenta y costosa.
BUENAS PRÁCTICAS
Elija el diámetro de alambre correcto para el trabajo. Mantenga la pieza de trabajo y el alambre correctamente alineados en todo momento.
Ver también : Electroerosión por penetración frente a electroerosión por hilo
Descripción general de herramientas y equipos
Fresas
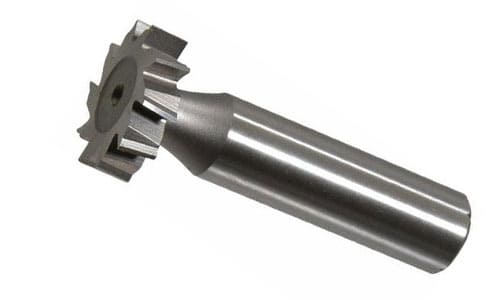
El fresado de chaveteros se realiza con fresas especiales. Se utilizan principalmente fresas de media luna y fresas de ranurar, con anchos disponibles de 2 mm a 25 mm. Para acceder a zonas internas o de difícil acceso, los cabezales angulares proporcionan el alcance necesario. Con materiales resistentes, las fresas de acero rápido y carburo son las más adecuadas.
Brochas y unidades de brochado
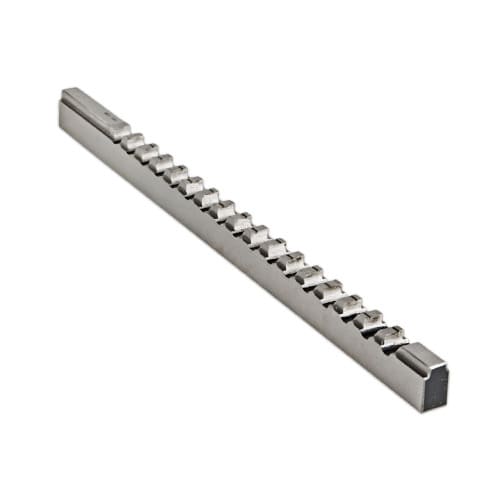
Básicamente, las brochas son herramientas largas con una serie de dientes de corte escalonados. Estas herramientas se utilizan tanto en brochadoras CNC como en unidades manuales. Para ranuras estándar, las brochas rectas son las más adecuadas. En cambio, para formas personalizadas o para producciones de gran volumen, las brochas accionadas por CNC e insertadas son las más adecuadas.
Las unidades de brochado proporcionan resultados precisos y rápidos, lo cual es importante para aplicaciones como acoplamientos y engranajes que necesitan tolerancias estrictas.
Herramientas de modelado y de inserción de llaves
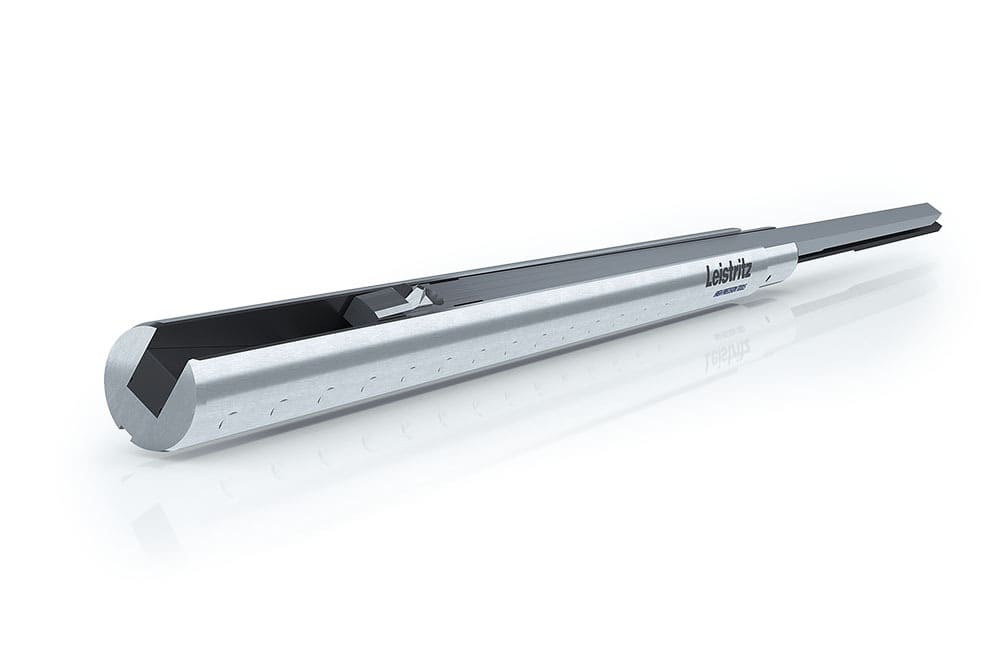
Las herramientas de chavetero y perfilado utilizan fresas que se mueven hacia adelante y hacia atrás bajo la guía de sistemas robustos. Para chaveteros ciegos o rectos, estas fresas son ideales. Se desplazan horizontal o verticalmente y forman la ranura paso a paso.
Las chaveteras pueden producir perfiles de hasta 125 mm de ancho y 1500 mm de largo. Los sistemas de guía mantienen los cortes rectos y alineados durante el proceso.
Configuración de la electroerosión por hilo
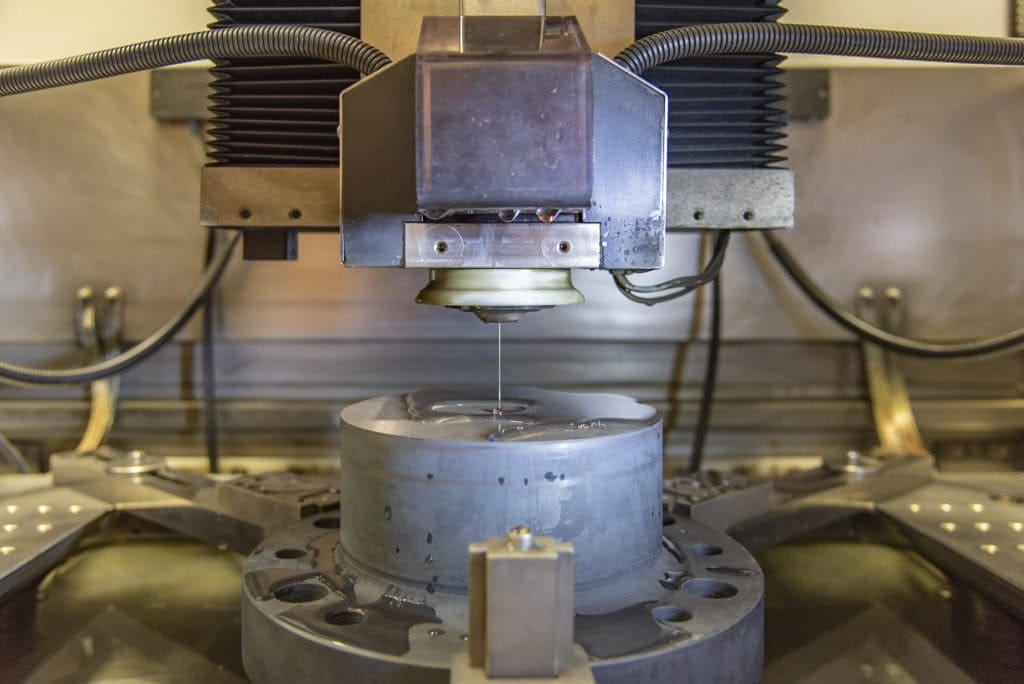
Las configuraciones de electroerosión por hilo utilizan hilos delgados, generalmente de cobre o latón, con diámetros de tan solo 0.1 mm. Durante el proceso, se requiere un fluido dieléctrico, principalmente agua desionizada, para permitir la electroerosión. Al trabajar con tolerancias ajustadas o formas complejas, es fundamental programar la máquina.
Proceso de mecanizado de chaveteros: paso a paso
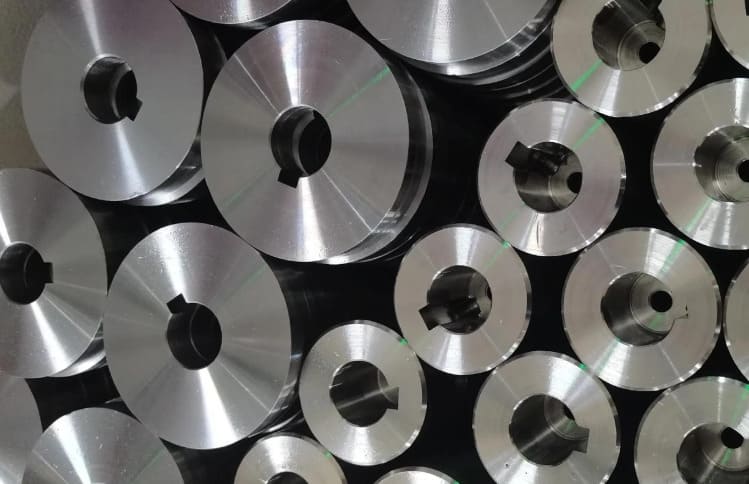
Para un mecanizado preciso de chaveteros, es fundamental una planificación minuciosa y un enfoque metódico. Cada fase depende de la anterior para lograr alta precisión y calidad. A continuación, se detallan los pasos principales.
1. Planificación y diseño
Primero, verifique las especificaciones del eje y el tamaño del chavetero necesario. Determine qué método de brochado, fresado o electroerosión se adapta mejor a los requisitos de producción y al material. A continuación, marque la posición del chavetero con tinta de diseño o utilice lectores digitales para una colocación precisa. Confirme todas las mediciones antes de continuar.
Durante la fase de planificación, RICHCONNEl equipo de ingeniería de ofrece análisis DFM. Este análisis facilita la fabricación del diseño de chaveteros y puede reducir los costos de producción hasta en un 25 %.
2. Trayectoria de la herramienta y configuración de la máquina
A continuación, sujete firmemente la pieza de trabajo en un dispositivo de sujeción o tornillo de banco. Seleccione una brocha o fresa adecuada para el material y el ancho de chavetero requerido. Ajuste la velocidad, el avance y la profundidad de corte de la máquina según el material. Generalmente, el acero utiliza de 500 a 1000 RPM, mientras que el aluminio necesita hasta 3000 RPM. Para chaveteros más anchos o profundos, configure trayectorias de herramienta de varias pasadas.
3. Corte y aplicación de refrigerante
Inicie el proceso de corte con cortes ligeros para definir el perfil de la chaveta y evitar la rotura de la herramienta. Para un mejor control del calor, aplique refrigerante a alta presión de 200 a 2000 PSI directamente en la zona de corte. Durante el proceso, vigile de cerca la eliminación de viruta para mantener un acabado superficial uniforme.
4. Controles de calidad e inspección
Después del corte, utilice calibres de precisión para medir la profundidad y el ancho de la ranura. Compruebe también la concentricidad con sistemas CMM (precisión de ±0.002 mm) y relojes comparadores (precisión de ±0.01 mm). A continuación, utilice rugosímetros para confirmar que el acabado cumpla con los requisitos del cliente. Para fines de control de calidad y registros de procedimientos, registre todos los resultados.
Desafíos y soluciones comunes del mecanizado de chaveteros
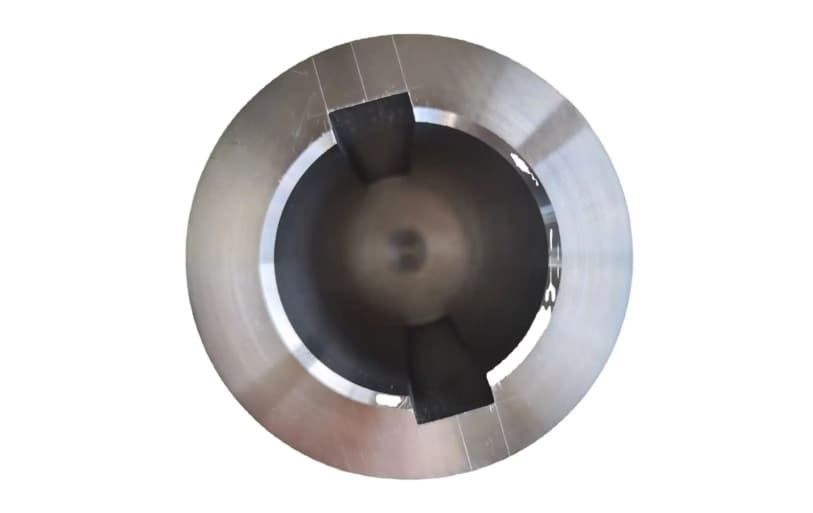
Durante el mecanizado de chaveteros surgen numerosos problemas recurrentes. Al identificarlos a tiempo y aplicar las soluciones adecuadas, se puede mantener la eficiencia del proceso y la precisión de las piezas.
Rotura y desgaste de herramientas
Desafío
Durante las operaciones de chavetero, se generan altas fuerzas de corte y calor, lo que provoca el rápido desgaste de las herramientas. El desgaste de las herramientas provoca errores dimensionales y acabados superficiales deficientes.
Solución
Para reducir el calor y la fricción, utilice refrigerante a alta presión de 3 a 5 bares. Revise periódicamente el desgaste de las herramientas y seleccione herramientas de carburo con recubrimientos de TiN para prolongar su vida útil.
Alineación de herramientas y piezas de trabajo
Desafío
Los accesorios desgastados, una configuración deficiente de la máquina o la colocación incorrecta de la pieza pueden desalinear las chaveteras. Como resultado, se producen problemas de montaje y la chaveta no encaja correctamente.
Solución
Coloque las piezas con precisión mediante relojes comparadores con una precisión de ±0.01 mm. Para garantizar configuraciones consistentes, utilice bloques en V o útiles de alineación.
Vibración y parloteo
Desafío
Durante el mecanizado de chaveteros, la deflexión de la herramienta y los cortes interrumpidos suelen causar vibraciones. Este problema reduce la eficiencia del mecanizado y reduce considerablemente la vida útil de la herramienta.
Solución
Para reducir las vibraciones por resonancia, reduzca la velocidad del husillo un 5 %. Además, elija herramientas rígidas y cortas con espaciado desigual entre flautas.
Perfiles internos y esquinas cuadradas
Desafío
Las fresas estándar no pueden crear perfiles complejos ni esquinas internas agudas en los chaveteros. Sus esquinas redondeadas dejan marcas de radio que impiden el correcto ajuste y montaje de la chaveta.
Solución
Para obtener esquinas afiladas de 90 grados, seleccione fresas de electroerosión por hilo o fresas de chavetero de punta cuadrada. Además, utilice el brochado con insertos de corte de forma personalizada para perfiles internos complejos.
Rebajes y chaveteros ciegos o profundos
Desafío
Los agujeros ciegos y los chaveteros profundos restringen el acceso a la herramienta y dificultan enormemente la extracción de viruta. Las herramientas estándar no pueden alcanzar las profundidades requeridas sin riesgo de deflexión o rotura.
Solución
Para aplicaciones de agujeros ciegos, elija herramientas de brochado insertadas con ranuras de alivio. Además, aplique ciclos de taladrado por penetración para eliminar las virutas eficazmente.
Ver también : ¿Qué son los socavados y el mecanizado de socavados?
Aplicaciones del mecanizado de chaveteros
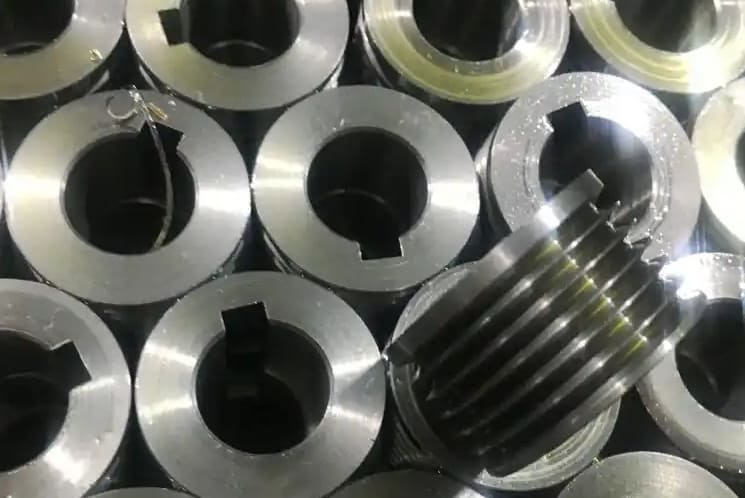
Maquinaria Industrial
Las chaveteras desempeñan un papel fundamental en componentes industriales como tornos, bombas y transportadores. Las plantas de fabricación también dependen del mecanizado de chaveteras para sistemas de transporte , accionamientos de motores y máquinas de procesamiento. Estas chaveteras garantizan un funcionamiento fiable y continuo.
Componentes de transmisión de potencia
Las poleas, engranajes, ruedas dentadas y acoplamientos requieren el mecanizado de chaveteros para transmitir el par sin fallos. Unos chaveteros precisos evitan el deslizamiento y mantienen sincronizada la transferencia de potencia. Mantienen la conexión entre las piezas giratorias y los ejes de transmisión, tanto en cajas de engranajes grandes como en poleas de distribución pequeñas.
Automoción y transporte
En sistemas automotrices, el mecanizado de chaveteros se utiliza en piezas de transmisión, árboles de levas y cigüeñales. Para mantener la sincronización y el rendimiento de las válvulas correctos, los sistemas de sincronización del motor también requieren una ubicación precisa de los chaveteros. Los chaveteros en las piezas del tren de transmisión transmiten la potencia del motor a las ruedas y evitan el deslizamiento.
Construcción y maquinaria pesada
Las máquinas de construcción, como excavadoras y cargadoras, necesitan chaveteros para un funcionamiento fiable. Además, en equipos pesados, los chaveteros fijan las ruedas dentadas y los engranajes a los ejes, lo que garantiza una transmisión de potencia robusta en trabajos exigentes. Este ajuste firme evita que las piezas se deslicen incluso con un par elevado en la obra.
Aeroespacial y Energía
Los ejes de hélice, trenes de aterrizaje y piezas de turbinas en aplicaciones aeroespaciales utilizan chaveteros mecanizados para un ajuste preciso. Además, en la industria energética, se utilizan chaveteros en turbinas y ejes de generadores para lograr un suministro de potencia estable y sin vibraciones.
Empresas como RICHCONN, expertos en el manejo de materiales aeroespaciales y tolerancias estrictas, utilizan inspección CMM avanzada (precisión de ±0.002 mm). Este proceso garantiza que las dimensiones de las chaveteras cumplan con los estrictos estándares de rendimiento y seguridad.
Sistemas marinos y de propulsión
En los sistemas marinos, las chavetas desempeñan un papel fundamental. Aseguran los acoplamientos, las hélices y los ejes de transmisión para evitar deslizamientos ante cambios bruscos de dirección o velocidad. Al fijar estos componentes, las chavetas ayudan a prevenir la rotura de los ejes. En consecuencia, los buques, las embarcaciones y las plataformas marinas mantienen una propulsión fiable incluso en entornos adversos.
Para resumir
En resumen, el mecanizado de chaveteros proporciona conexiones de eje precisas, resistentes y duraderas para usos industriales exigentes. Conocer los diferentes métodos de mecanizado, tipos de chaveteros y las mejores prácticas ayuda a lograr una transferencia de par fiable y la fiabilidad del sistema.
Si necesita cualquier tipo de servicios de mecanizado CNC personalizados, incluido el mecanizado de chaveteros, entonces Richconn es tu mejor opción. Puedes Contactar con nosotros en cualquier momento.
preguntas relacionadas
¿Es el brochado CNC más asequible que el mecanizado por electroerosión para chaveteros?
Sí, en comparación con la electroerosión, el brochado CNC es más económico. Esto se debe a que acorta el tiempo de mecanizado, reduce los pasos de configuración y permite terminar las piezas en un solo ciclo.
¿Cómo se puede mecanizar un chavetero en un agujero ciego sin perforar el eje?
Mediante el chavetero, el fresado de extremos o el brochado, se puede mecanizar un chavetero en un agujero ciego. Sin embargo, para el brochado, es mejor añadir un agujero transversal o una zona de alivio en el extremo.
¿Las chaveteros Woodruff funcionan bien en ejes cónicos?
Sí, funcionan bien en ejes cónicos porque su forma semicircular los ayuda a alinearse y asentarse de forma segura en el cono.
¿Cuál es el mejor método para realizar prototipos frente a la producción en masa?
Para prototipos, la impresión 3D y el mecanizado CNC son los más eficaces, ya que ofrecen flexibilidad y velocidad. Mientras que, para la producción en masa, el brochado o la electroerosión ofrecen mayor eficiencia y repetibilidad.
¿Es posible realizar brochados de chaveteros ciegos en tornos CNC estándar?
Sí, es posible. Sin embargo, para la eliminación de virutas es necesario utilizar herramientas de brochado especiales y ranuras de alivio.



