
Las industrias del petróleo y el gas, la marina y la aeroespacial dependen en gran medida del mecanizado de ejes largos. En este proceso, se utilizan el torneado y el fresado de precisión para dar forma a ejes mucho más largos que los estándar.
En esta publicación de blog obtendrá información sobre los equipos, los desafíos, los métodos técnicos y las aplicaciones de la fabricación de ejes a gran escala.
¿Qué es el mecanizado de ejes largos?
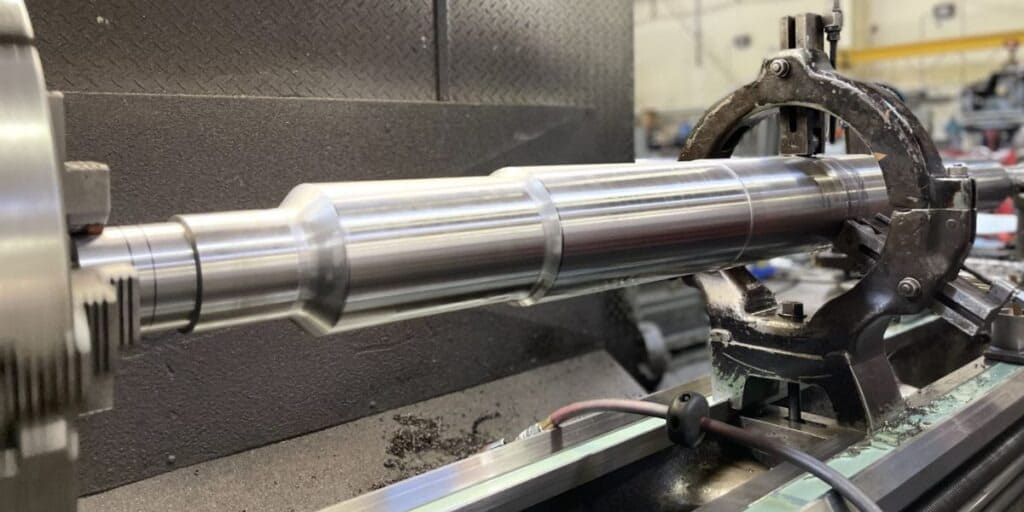
En términos sencillos, el mecanizado de ejes largos se refiere generalmente al corte, conformado y acabado de ejes de más de un metro de longitud. Se requieren equipos y configuraciones especiales para mantener una precisión constante en todo el eje.
Este proceso es importante para la fabricación de piezas giratorias como turbinas, cigüeñales, ejes de hélice y rodillos industriales que se utilizan en entornos de ingeniería y fabricación hostiles.
Equipos principales y configuraciones
Lunetas y contrapuntos
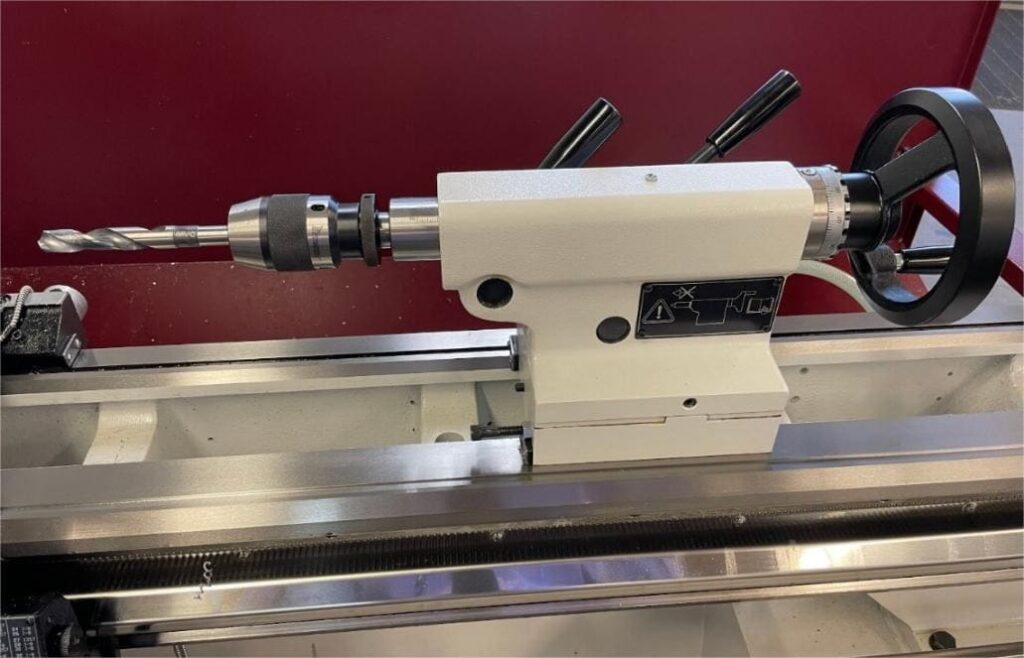
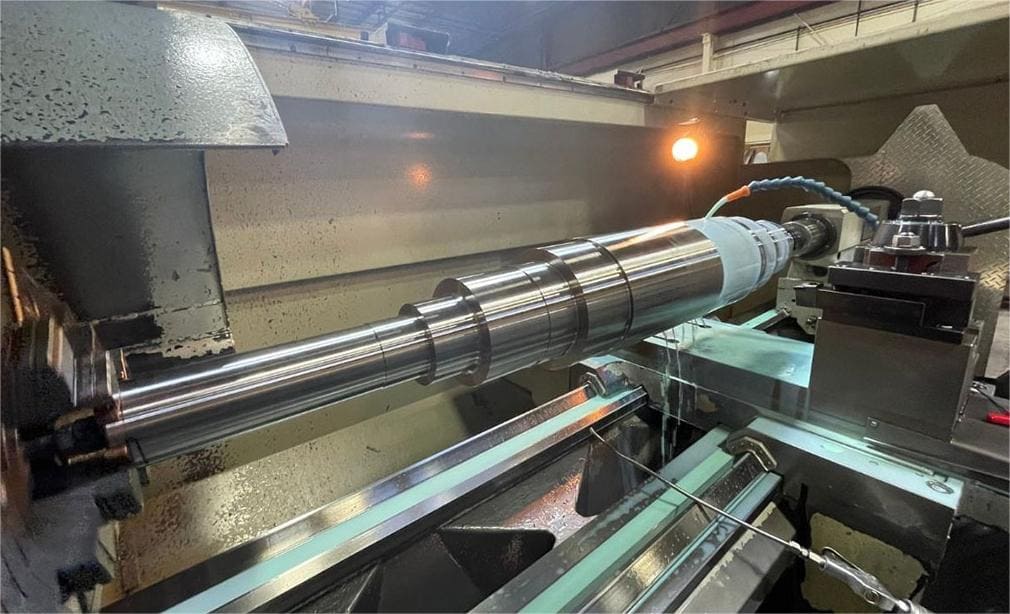
Los soportes fijos sostienen el eje en su centro y evitan que se doble. Los contrapuntos, por su parte , sujetan el extremo del eje y lo mantienen recto. El uso de ambos ayuda a mantener la precisión, reducir las vibraciones y aumentar la seguridad. Estos soportes son especialmente importantes para ejes largos, ya que la deflexión puede provocar vibraciones o errores dimensionales durante el mecanizado.
Tornos (horizontales vs verticales)
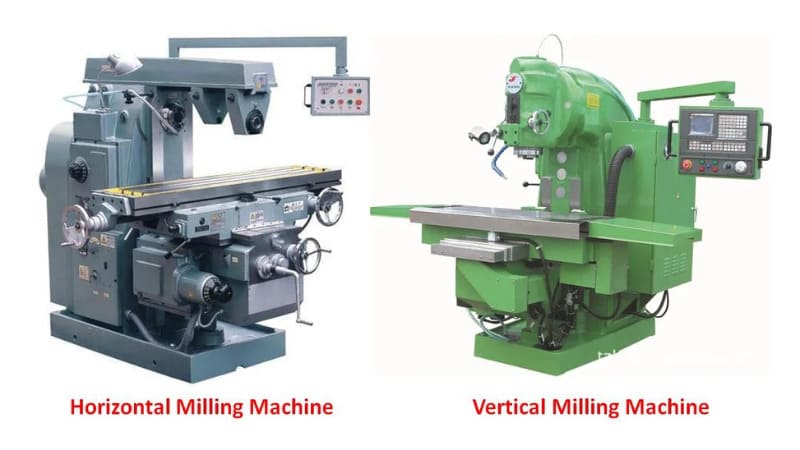
Los tornos horizontales son ideales para tornear ejes largos. Cuentan con soporte de contrapunto y facilitan la extracción de virutas. Por otro lado, los tornos verticales son ideales para ejes de gran diámetro y también ahorran espacio.
La selección depende del diámetro, la longitud y el espacio disponible del eje. Ambos tipos de torno requieren una alineación precisa y una configuración robusta para lograr una alta precisión en el mecanizado de ejes pesados.
Ver también: Explorar RichconnServicios de torneado CNC de
Herramental:
Elija herramientas y barras de mandrinar de mayor longitud que reduzcan la vibración. Las plaquitas de carburo con rompevirutas ayudan a reducir el calor y a controlar las virutas. Utilice portaherramientas equilibrados para conservar el acabado superficial y evitar vibraciones.
Accesorios y cabezales indexadores

Los dispositivos de sujeción mantienen el eje firmemente fijo para evitar cualquier movimiento. Los cabezales indexadores permiten que el eje gire para mecanizarlo por diferentes lados. Ambos son esenciales para ejes complejos que presentan estrías, chaveteros o perforaciones a lo largo de toda su longitud.
Diferentes procesos de mecanizado
Fresado y ranurado
El fresado produce ranuras, chaveteros y superficies planas en un eje. Asimismo, el ranurado crea características de torsión, como muescas de transmisión. Para cortes multifacéticos o angulares, se utilizan indexadores o herramientas motorizadas. Una sujeción robusta es fundamental para la precisión. Estos procesos preparan los ejes para acoplamientos, engranajes u otros sistemas de transmisión mecánica en maquinaria rotativa.
Torneado
En el torneado, se forma el diámetro exterior de ejes largos. En este método, se requieren contrapuntos y lunetas para evitar que el eje se doble. Tenga cuidado con la conicidad que puede aparecer en ejes largos. Utilice herramientas de corte afiladas y mantenga una velocidad constante. Una alineación y un soporte uniformes garantizan rectitud, un tamaño uniforme y un buen acabado superficial.
CNC multieje y herramientas motorizadas
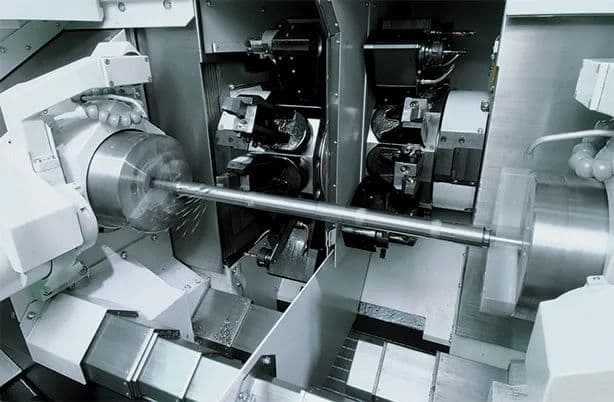
Las máquinas CNC multieje permiten combinar fresado y torneado en una sola configuración. Este método reduce el número de configuraciones y acelera el mecanizado de ejes complejos. Las herramientas motorizadas facilitan el taladrado o ranurado lateral sin cambiar la posición de la pieza. Estas características reducen el tiempo de manipulación, aumentan la precisión y son adecuadas para ejes largos con tolerancias ajustadas.
Véase también: ¿Qué es el mecanizado multieje?
brochado
El brochado crea chaveteros o estrías internas en ejes perforados. Este procedimiento se utiliza cuando los componentes deben encajar perfectamente con acoplamientos o engranajes. El brochado se realiza después del taladrado o torneado y proporciona resultados uniformes y de alta precisión. Durante el proceso de brochado, se debe sujetar firmemente el eje para evitar daños o movimientos indeseados.
Limitaciones en el mecanizado de ejes largos
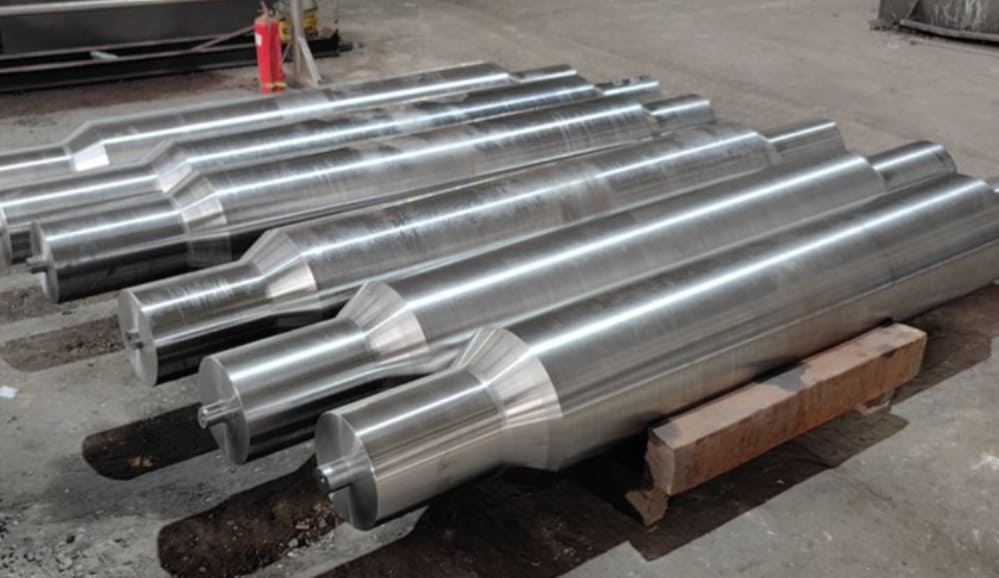
Errores de conicidad y dimensionales
La inclinación, el calor y una configuración incorrecta pueden provocar que los ejes se ahusen o tengan un grosor desigual. Incluso una ligera desalineación puede causar variaciones de tamaño.
Cómo resolver:
Para evitar esto, mantenga siempre la temperatura estable, compruebe la alineación y apoye bien el eje. Además, tome medidas a intervalos regulares. La precisión de las dimensiones en longitudes largas depende del control adecuado de la herramienta y de una configuración uniforme.
Vibración y baja rigidez
La presión de corte dobla los ejes largos. Esto daña las herramientas y genera vibraciones. Si no se utiliza un soporte adecuado o lunetas, la pieza se desplaza, lo que disminuye la precisión.
Cómo resolver:
Utilice contrapuntos, amortiguadores de vibraciones y fijaciones seguras para mantener la rigidez del eje. Con el soporte adecuado, sus herramientas estarán protegidas, obtendrá cortes suaves y mantendrá tolerancias ajustadas.
Problemas de acabado superficial
Es difícil lograr un acabado uniforme en ejes largos. Las variaciones de velocidad, la deflexión de la herramienta y las marcas de viruta pueden crear áreas opacas.
Cómo resolver:
Mantenga velocidades de avance constantes, seleccione insertos lisos y utilice un flujo de refrigerante robusto. Inspeccione la superficie con frecuencia y prontitud. Un acabado limpio es esencial para un ajuste, sellado y rotación a alta velocidad correctos.
Control de envoltura o chip
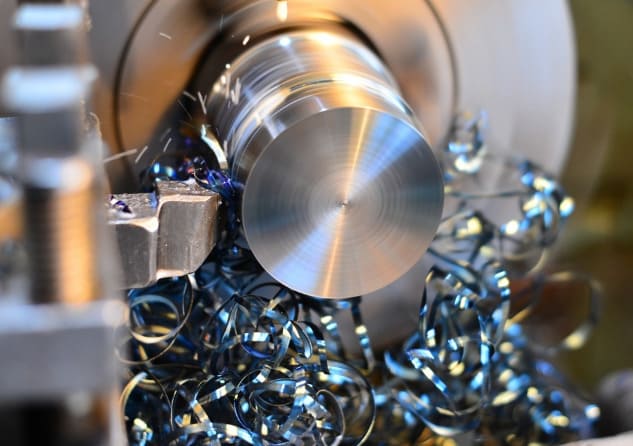
Durante el mecanizado de ejes largos, suelen formarse virutas con forma de alambre. Estas virutas pueden enrollarse alrededor del eje, rayar la superficie, obstruir la visión y dañar las herramientas.
Cómo resolver:
Ajuste las velocidades correctas, utilice plaquitas afiladas con rompevirutas y detenga la máquina con frecuencia para limpiar las virutas cuando sea necesario. Además, los refrigerantes facilitan la eliminación de las virutas. Un control adecuado de las virutas también mejora la calidad de la superficie, la vida útil de la herramienta y la seguridad.
Mejores prácticas y técnicas
Herramientas y soportes óptimos
Elija herramientas de carburo con rompevirutas y filos afilados. Utilice portaherramientas diseñados para reducir la vibración y aumentar el alcance. Un uso cuidadoso del herramental mejora el acabado superficial, reduce el ruido y el calor, y prolonga la vida útil de la herramienta. Revise cada herramienta para detectar grietas, astillas o desequilibrio antes de usarla.
Configuración de utillaje y mecanizado
Comience por comprobar si su máquina está rígida y nivelada. Apoye la longitud del eje con lunetas y contrapuntos. Compruebe que todos los accesorios estén correctamente alineados y fijados. Una configuración incorrecta puede provocar deflexión, conicidad o vibraciones. Una base sólida prolonga la vida útil de la herramienta, mejora la precisión y reduce los tiempos de ciclo.
Parámetros de mecanizado y control de vibraciones
Para ejes largos, mantenga velocidades de avance bajas y ajuste una velocidad de husillo más lenta. Una presión alta provocará vibración. Comience con un corte ligero y luego realice ajustes lentamente. Regule el flujo constante de refrigerante para controlar el calor.
Además, preste atención a los ruidos de vibración. Si los detecta, deténgase inmediatamente y ajuste la configuración. El mecanizado continuo produce un acabado más suave, mejores tolerancias y operaciones más seguras.
Aplicaciones del mecanizado de ejes largos
Construcción naval y marina
En la construcción naval y el sector náutico, los ejes de hélice, los ejes de transmisión y los postes de timón de su maquinaria deben resistir la corrosión y mantenerse completamente rectos. Tanto la alineación como el acabado superficial son necesarios para un funcionamiento fluido. El bronce y el acero inoxidable son los materiales más utilizados. Un rendimiento fiable en condiciones marinas extremas depende de una fijación adecuada para el equilibrio.
Generación de energía y potencia
Los ejes de bombas, generadores y rotores de turbinas requieren mecanizado de ejes largos. Estas piezas funcionan a altas velocidades, temperaturas extremas y cargas pesadas. Las tolerancias ajustadas son esenciales para evitar vibraciones y daños. Las aleaciones de alta resistencia son ideales para estos usos.
Minería / Petróleo y gas / Maquinaria pesada
Las secciones de la sarta de perforación, las transmisiones de cintas transportadoras y las varillas de bombeo son ejes largos comunes en esta industria. Estas piezas deben ser capaces de soportar tensiones, torque y entornos hostiles. Se suelen utilizar aceros aleados y otros materiales de alta resistencia. El proceso de mecanizado debe tener en cuenta tanto el peso como la longitud de los ejes. Tras el mecanizado, la liberación de tensiones y el recubrimiento, los ejes se preparan para entornos hostiles.
¿Necesitas más detalles sobre la selección de materiales? Consulta nuestra guía de materiales para CNC.
Automoción y transporte
En este campo se utilizan a gran escala ejes de transmisión, semiejes y columnas de dirección. Estas piezas requieren precisión y equilibrio para reducir las vibraciones. El torneado y fresado CNC se utilizan para crear conos, estrías y ranuras.
Industrial y Manufactura
Los ejes largos se utilizan ampliamente en sistemas de transporte, prensas de impresión y líneas de envasado. Estos ejes deben ser muy lisos, encajar perfectamente y tener diámetros uniformes. El acero inoxidable o el aluminio son los materiales más utilizados en la fabricación de ejes largos; sus procesos de acabado suelen incluir recubrimiento o pulido.
Defensa y Aeroespacial
Los ejes del tren de aterrizaje, los ejes del rotor y los actuadores deben cumplir estrictos requisitos de precisión. Los fabricantes suelen optar por titanio, Inconel o aleaciones endurecidas para estas piezas.
Las estrictas normas de cumplimiento y las altas tensiones son limitaciones comunes. Todas y cada una de las características (es decir, ranuras, roscas o estrías) deben cumplir con precisión los requisitos. Las máquinas multieje y los sistemas de inspección desempeñan un papel fundamental en la fabricación de piezas aeroespaciales certificadas y seguras.
Para resumir
El mecanizado de ejes largos requiere herramientas adecuadas, una planificación minuciosa y alta precisión. Ya sean componentes para la industria aeroespacial o la energía marina, su calidad debe ser siempre uniforme. Trabajar con profesionales experimentados garantiza mejores resultados, productos más seguros y menos retrabajos.
Richconn Proporciona un mecanizado de eje largo preciso y confiable para cualquier industria o necesidad personalizada.
preguntas relacionadas
¿Cómo se puede evitar que el eje se doble durante el mecanizado?
Apoye el eje con lunetas, contrapuntos y fijaciones resistentes. Ajuste la geometría de la herramienta y reduzca la velocidad de avance. Compruebe que el eje esté apoyado uniformemente en toda su longitud para que se mantenga dentro de las tolerancias y recto.
En el mecanizado, ¿de qué aspectos depende la longitud de un eje mecanizable?
La longitud de un eje depende en gran medida del diámetro del orificio del husillo, del tamaño de la bancada del torno y de su rigidez. El uso de una luneta o herramientas de soporte similares permite mecanizar ejes largos, evitando que se doblen y manteniendo la precisión.
¿Con qué frecuencia es necesario reemplazar las herramientas de mandrilado largo?
Inspeccione la herramienta después de cada trabajo. Reemplácela si observa ruido, vibración o un acabado superficial deficiente. Las herramientas largas se desgastan rápidamente. Por eso, siempre debe vigilar el filo y repararlo o reemplazarlo si es necesario.
¿Podemos mecanizar ejes largos sin utilizar lunetas de apoyo?
No, no deberías hacer esto. Sin lunetas de apoyo, tus ejes vibrarán, se doblarán y perderán precisión. Por eso, siempre debes usar un soporte adecuado para evitar problemas de conicidad, vibraciones en la herramienta y superficies rugosas.
Torno horizontal o vertical ¿cuál debo utilizar para ejes largos?
Seleccione un torno horizontal para ejes largos y delgados. Elija un torno vertical para ejes pesados, de gran diámetro y de gran tamaño. La decisión final depende en gran medida de su plan de soporte y del diámetro y peso del eje.



