
No conocer las diferencias entre el magnesio y el aluminio puede llevar a elegir mal el material. Ambos tienen sus propias propiedades especiales que afectan su costo y comportamiento. En esta publicación, analizaremos sus diferencias y casos prácticos de uso para que pueda tomar mejores decisiones para su próxima tarea.
Magnesio vs. aluminio: descripción general
El magnesio y el aluminio son dos metales estructurales ligeros , cada uno con sus propias ventajas en aplicaciones industriales. El aluminio ofrece resistencia natural a la corrosión gracias a su capa de óxido, mientras que el magnesio posee propiedades de apantallamiento electromagnético y amortiguación de vibraciones. Además, el magnesio es el metal estructural más ligero, un 33 % más ligero que el aluminio.
1. Propiedades físicas
Densidad y Peso
El aluminio tiene una densidad de 2.70 g/cm³, por lo que es un metal ligero pero lo suficientemente resistente para la mayoría de aplicaciones mecánicas y estructurales, mientras que el magnesio tiene una densidad menor de 1.74 g/cm³ y es un 34% más ligero que el aluminio.
Puntos de fusión y ebullición
El aluminio tiene un punto de ebullición de 2519 °C y un punto de fusión de 660 °C y necesita temperaturas de procesamiento más altas. Por el contrario, el magnesio tiene un punto de ebullición de 1090 °C y un punto de fusión de 650 °C, que es mucho más bajo que el aluminio.
2. Propiedades mecánicas
Fuerza y rigidez
Las aleaciones de aluminio tienen una resistencia a la tracción de 70 a 700 MPa y las de magnesio de 120 a 420 MPa. Algunas variantes de magnesio, como el magnesio fundido y el forjado, tienen resistencias a la tracción de 280 MPa y 360 MPa. Además, el magnesio tiene una rigidez menor con un módulo de elasticidad de 45 GPa en comparación con el aluminio, que tiene una elasticidad de 68 a 70 GPa.
Relación fuerza-peso
El magnesio tiene una relación resistencia-peso mayor (158 kN·m/kg) que el aluminio (130 kN·m/kg). Aunque el aluminio tiene una mayor resistencia absoluta, el peso más ligero del magnesio lo hace mejor en aplicaciones estructurales donde el peso es crítico.
Resistencia a la Corrosión:
El aluminio forma de forma natural una capa de óxido inerte de 5 a 10 nm que lo protege contra la corrosión ambiental. Excepto en el agua salada, esta barrera autorreparadora hace que el aluminio sea resistente a la corrosión en la mayoría de los entornos. Por otro lado, el magnesio es más reactivo y necesita tratamientos superficiales o recubrimientos particulares para evitar la corrosión, especialmente en situaciones salinas o húmedas.
Maquinabilidad y Formabilidad
El aluminio se puede mecanizar, pero puede formar acumulaciones gomosas debido a su naturaleza blanda y su bajo punto de fusión. Necesita herramientas afiladas y una velocidad de corte rápida para un mejor rendimiento. El magnesio, por otro lado, se puede mecanizar con fuerzas de corte más bajas y genera menos desgaste de la herramienta, pero requiere un manejo especial para la seguridad contra incendios.
El aluminio ofrece una capacidad de deformación plástica excepcional, mientras que el magnesio tiene una plasticidad deficiente a temperatura ambiente y necesita calentarse por encima de los 250 °C para su conformado.
3. Conductividad térmica y eléctrica
El aluminio tiene una conductividad térmica de 237 W/m·K y una conductividad eléctrica de 37.7 MS/m. En cambio, el magnesio tiene una conductividad térmica más baja, pero aún suficiente, de 156 W/m·K y una conductividad eléctrica de 22 MS/m. Esto se debe a la estructura atómica más densa del aluminio y a la estructura cristalina hexagonal del magnesio.
4. aplicaciones
Tanto el magnesio como el aluminio se utilizan en muchas industrias como:
Industria aeroespacial:
El aluminio se utiliza ampliamente en la industria aeroespacial en hasta el 80% de las estructuras de las aeronaves, particularmente en la construcción de piezas de alas y componentes del fuselaje.
El magnesio se utiliza en carcasas electrónicas, carcasas de transmisión de helicópteros y bastidores de motores, donde su menor densidad es importante para la reducción de peso.
Electrónica y Bienes de Consumo
El aluminio se utiliza para fabricar carcasas de ordenador, marcos de iluminación LED y disipadores de calor. Por otro lado, el magnesio se utiliza en los marcos de los teléfonos inteligentes, los chasis de los ordenadores portátiles y los cuerpos de las cámaras para el blindaje contra interferencias electromagnéticas y la disipación del calor. Ambos metales permiten diseños de dispositivos ultradelgados con una protección robusta.
Construcción y Arquitectura
El aluminio se utiliza para fabricar ventanas, sistemas de techado, fachadas y marcos estructurales con una vida útil de más de 80 años. Por el contrario, el magnesio se utiliza en paneles prefabricados, sistemas de encofrado y elementos de construcción modulares, donde ofrece una excelente relación resistencia-peso para aplicaciones de montaje rápido.
industria del embalaje
Debido a su alta resistencia a la corrosión y formabilidad, el aluminio se utiliza en envases de alimentos, latas de aerosol y contenedores de bebidas.
Si bien el magnesio tiene aplicaciones de embalaje limitadas debido a problemas de reactividad, se utiliza principalmente en contenedores de equipos de alta gama y cajas protectoras especiales.
Industria automotriz:
El aluminio se utiliza preferentemente para fabricar componentes de chasis, radiadores, bloques de motor, paneles de carrocería y ruedas, pero el magnesio se utiliza en volantes, cajas de transmisión, estructuras de paneles de instrumentos y marcos de asientos.
5. Consideraciones de costos
En la actualidad, los lingotes de magnesio se comercializan a un precio de entre 2,000 y 3,000 dólares por tonelada, mientras que el precio del aluminio oscila entre 1,600 y 2,874 dólares por tonelada en el mercado mundial. Aunque el magnesio es más caro, su relación resistencia-peso puede justificar el coste en aplicaciones donde el peso es crítico.
6. Impacto Ambiental y Sostenibilidad
- El reciclaje de aluminio necesita sólo el 5% de la energía de la producción de aluminio original y su mejor infraestructura de reciclaje puede reducir aún más las emisiones de CO2 a 0.6 kg/kg de material.
- Las piezas de magnesio tienen un mejor comportamiento ambiental en aplicaciones automotrices y disminuyen el calentamiento global en un 40% en comparación con el aluminio.
Ambos metales son infinitamente reciclables, pero el reciclaje del magnesio requiere un procedimiento especial que incluye extrusión en estado sólido y lavado con agua.
¿Cómo elegir entre magnesio y aluminio para tu proyecto?
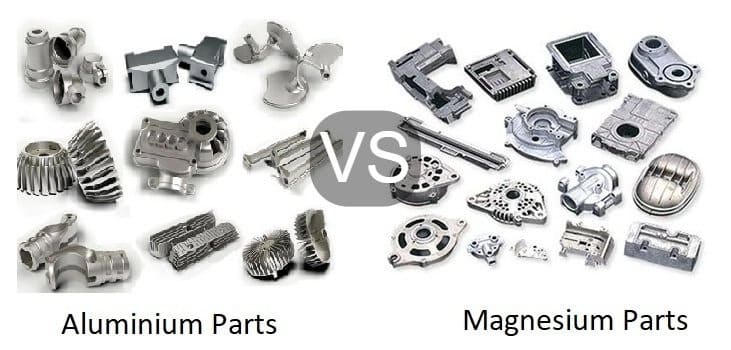
Tenga en cuenta el peso, la exposición a la corrosión y la temperatura de funcionamiento. Cuando se trata de situaciones corrosivas y aplicaciones con altas temperaturas (de más de 200 °C), debe elegir aluminio. Pero si la temperatura de funcionamiento es inferior a 150 °C y prefiere reducir el peso, elija magnesio.
Caso práctico: Mecanizado de precisión de aleación de magnesio para la industria aeroespacial.
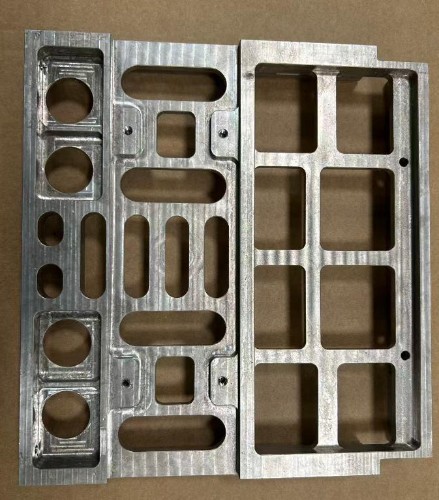
Las propiedades analizadas anteriormente —la excepcional relación resistencia-peso del magnesio, su ventaja en maquinabilidad sobre el aluminio y los requisitos de tratamiento superficial que conlleva— convergen en una sola pieza cuando las tolerancias son estrictas y la geometría es implacable. El siguiente caso de RichconnEl equipo de ingeniería de demuestra lo que se necesita para mantener la precisión H7/js6 en un componente grande y plano de aleación de magnesio para la industria aeroespacial.
- Parte: Soporte lateral del módulo
- Industria: Aeroespacial
- Material: Aleación de magnesio
- Proceso: Centro de mecanizado CNC
- Cantidad: pieza 1
El desafío
Este soporte presentaba tres dificultades interrelacionadas. En primer lugar, todas las caras de referencia requerían un mandrinado de precisión con tolerancia H7, un grado de ajuste preciso que exige una geometría de mandrinado uniforme y repetible en toda la pieza. En segundo lugar, la distancia entre los orificios de los pasadores debía cumplir con la tolerancia JS6, una tolerancia simétrica bilateral centrada en la dimensión nominal, que prácticamente no permite errores de posición acumulados entre los orificios. En tercer lugar, la geometría de la pieza en sí misma dificultaba el cumplimiento de estos requisitos: un soporte grande de perfil cuadrado con extensas superficies planas es inherentemente propenso a desviaciones de planitud. La planitud debía mantenerse dentro de 0.05 mm en toda la pieza.
La causa principal era estructural. Las grandes superficies planas de aleación de magnesio acumulan y redistribuyen tensiones internas a medida que se elimina material durante el mecanizado. Si estas tensiones no se controlan antes de realizar los cortes de precisión finales, la pieza se deforma ligeramente tras soltarla, alterando así la planitud, la posición de los orificios y la distancia entre ellos. Para lograr una distancia entre orificios de pasador js6 y, al mismo tiempo, mantener la calidad del orificio H7 y una planitud de 0.05 mm en una pieza de este tamaño, fue necesario considerar la gestión de tensiones como un paso fundamental del proceso, no como algo secundario.
La solución: Primero el alivio del estrés, después la precisión.
RichconnEl equipo de ingeniería estructuró el proceso en torno a un principio claro: eliminar las fuentes de distorsión antes de comprometerse con las dimensiones de precisión.
- Mecanizado basto con material de 0.5 mm, seguido de recocido. — Primero se desbasó el perfil exterior, dejando 0.5 mm en todas las superficies. A continuación, se recoció la pieza para aliviar las tensiones residuales generadas por el desbaste. Omitir este paso implicaría que el acabado de precisión se enfrentaría a fuerzas internas invisibles; cualquier tensión liberada tras el acabado provocaría que las superficies y los orificios quedaran fuera de tolerancia.
- Mecanizado de acabado de alta velocidad con control de la excentricidad de la herramienta a 0.01 mm. — Tras el recocido, se realizó el mecanizado de acabado con una desviación de la herramienta de 0.01 mm. Con niveles de tolerancia H7, la desviación de la herramienta contribuye directamente al error de geometría del orificio. Controlarla a 0.01 mm garantiza que la trayectoria de la herramienta de corte refleje con precisión la geometría programada, en lugar de introducir su propia excentricidad en el orificio.
- Acabado superficial mecanizado conservado tal como se cortó — sin pulir Tras el mecanizado final, las marcas de las herramientas se dejaron intactas, sin pulir ni acabar a mano. Esta es una decisión deliberada del proceso: el pulido manual introduce cambios microgeométricos incontrolados que pueden comprometer la planitud y la redondez del orificio, cuidadosamente establecidas durante el mecanizado. En componentes aeroespaciales de precisión, la superficie mecanizada es la superficie de referencia; modificarla posteriormente añade variabilidad, no calidad.
- Inspección 100% en proceso — Se inspeccionó cada detalle durante el mecanizado, no solo al final. En un trabajo aeroespacial de una sola pieza, donde el desperdicio implica volver a empezar desde la materia prima, la verificación en proceso en cada etapa es la única forma de detectar desviaciones antes de que se agraven.
El Resultado
Todas las superficies de referencia se mecanizaron con una tolerancia H7. El espaciado entre los orificios cumplió con el requisito de tolerancia bilateral js6. La distorsión en toda la pieza se mantuvo dentro de una planitud de 0.05 mm, cumpliendo con la especificación completa. La pieza se envió al cliente aeroespacial cumpliendo con todos los requisitos dimensionales.
Lo que ilustra este caso
Como se mencionó anteriormente en este artículo, la mayor relación resistencia-peso del magnesio lo hace más adecuado para aplicaciones estructurales donde el peso es un factor crítico. Richconn —y los soportes aeroespaciales son precisamente ese tipo de aplicación. Sin embargo, la ventaja de maquinabilidad del material solo se traduce en calidad de la pieza terminada cuando el proceso se diseña en función de su comportamiento específico. La tendencia de los componentes grandes de magnesio a deformarse bajo tensiones residuales implica que el paso de recocido entre el desbaste y el acabado no es opcional; es lo que permite alcanzar las estrictas tolerancias.
Para los ingenieros que especifican aleaciones de magnesio en componentes estructurales de precisión, este caso refuerza una idea recurrente: la selección del material y el diseño del proceso son dos caras de la misma moneda. El material correcto mecanizado con la secuencia incorrecta no dará como resultado la pieza adecuada.
Para resumir
Tanto el aluminio como el magnesio tienen usos industriales particulares. El aluminio es mejor para aplicaciones estructurales (debido a su mejor resistencia a la corrosión) y el magnesio es mejor cuando la reducción de peso es una prioridad.
Si necesita cualquier tipo de servicio de fabricación o mecanizado de metales relacionado con el aluminio o el magnesio, entonces RICHCONN es tu mejor opción. Estamos aquí 24/7, no dudes en contactarnos. Contactar con nosotros en cualquier momento.
Preguntas Frecuentes
¿Es el magnesio más fuerte que el aluminio?
Las aleaciones de aluminio tienen mayor resistencia a la tracción (70-700 MPa) que las de magnesio (120-420 MPa). Pero el magnesio tiene una mejor resistencia específica debido a su menor densidad.
¿Qué es más ligero, el aluminio o el magnesio?
El magnesio tiene una densidad de 1.74 g/cm³, por lo que es un 34 % más ligero que el aluminio (2.70 g/cm³), lo que lo convierte en el metal estructural más ligero disponible para uso comercial.
¿El magnesio es un metal ferroso?
No, el magnesio es un metal no ferroso. Pertenece al grupo de los metales alcalinotérreos y no tiene hierro en su composición.



