
Los tornos multihusillo de estilo suizo son excelentes para tornear piezas complejas con un diámetro máximo de 3,2 cm (1¼ pulgadas), especialmente cuando la relación longitud-diámetro es alta. Se pueden mecanizar piezas de hasta 61 cm (24 pulgadas) de largo sin problema. Sin embargo, la estrategia de selección de materiales determinará si el proceso se desarrolla sin contratiempos o si, por el contrario, consume demasiados recursos y tiempo de taller.
El precio de las barras de material es solo el punto de partida. El impacto real en los costos se refleja en el desgaste de las herramientas, los problemas de control de virutas y el tiempo que una máquina puede funcionar sin supervisión. Elegir los materiales adecuados para el torno suizo —ya sea acero inoxidable, titanio o latón de fácil mecanizado— influye en cada partida de su presupuesto.
Esta guía explica cómo los distintos grados y formas de los materiales influyen en la optimización de costes del mecanizado suizo. Aprenderá qué aleaciones se mecanizan con eficiencia, dónde se esconden los gastos adicionales y cómo alinear la selección de materiales con la economía real de la producción, y no solo con los precios de catálogo.
Comprender el mecanizado suizo y sus requisitos de materiales
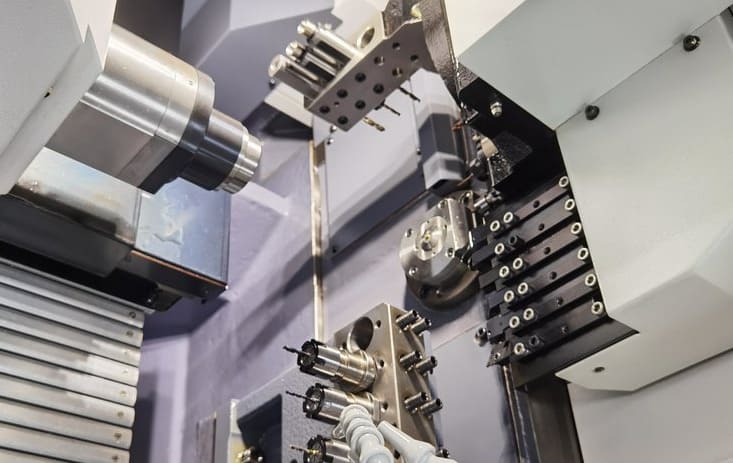
Antes de seleccionar un material para su próximo proyecto, es fundamental comprender cómo funciona el proceso de torneado suizo y por qué impone exigencias únicas a la materia prima que se introduce en la máquina. La relación entre el diseño de la máquina y la elección del material influye directamente en la calidad de la pieza, el tiempo de ciclo y el costo.
El proceso de mecanizado suizo y los requisitos de las barras de material
Los tornos tipo suizo alimentan largas barras de material a través del husillo y cortan las piezas una tras otra. Cuando se separa una pieza terminada, la cara cortada se convierte en la cara frontal de la siguiente pieza. Esto significa que el desperdicio de material se mantiene muy bajo; el único desecho es un pequeño remanente demasiado pequeño para superar el soporte.
Es fundamental cumplir con las especificaciones correctas de la barra. Debes adaptar el diámetro y la forma de la barra al diseño de tu pieza. Elegir diámetros estándar reduce los costos y te brinda más opciones de suministro. El software CAM avanzado puede optimizar el proceso de torneado suizo en función de estos tamaños estándar.
Consideraciones sobre la tecnología y la forma del material de los bujes guía
El mecanismo de casquillo guía es lo que distingue a las máquinas suizas de los tornos convencionales. Actúa como un punto de sujeción de precisión justo al lado de la herramienta de corte, estabilizando la barra mientras el cabezal se desliza hacia adelante y hacia atrás. Esta configuración ofrece una precisión excepcional, especialmente en piezas delgadas o complejas que se deformarían en un torno estándar.
Debido a que la barra gira dentro de este casquillo ajustado, los requisitos de forma del material son estrictos:
- La barra debe ser redonda y recta con una desviación mínima.
- El acabado superficial de la barra de crudo debe ser liso y uniforme.
- La tolerancia del diámetro debe estar dentro del rango de funcionamiento del buje.
Por qué las barras rectificadas son esenciales para la precisión
Cualquier imperfección o falta de redondez en la barra se transferirá directamente a la pieza terminada. Se observarán errores de concentricidad, defectos de redondez y acabados superficiales inconsistentes. El rectificado de barras elimina estos riesgos al proporcionar un diámetro estrictamente controlado y una superficie lisa y uniforme que funciona en armonía con la sujeción precisa del mecanismo de buje guía.
Invertir en barras rectificadas que cumplan con estrictos requisitos de forma del material puede costar más inicialmente, pero protege la calidad de las piezas y reduce los desperdicios en cada ciclo de producción.
Materiales comunes utilizados en el mecanizado de tornillos suizos
El mecanizado de tornillos suizo produce una amplia gama de piezas de precisión, desde carretes de válvulas y acoplamientos hasta conectores, ejes, manguitos y elementos de fijación. La elección de los materiales para el mecanizado suizo depende de la aplicación de la pieza terminada. Cada aplicación exige propiedades físicas y químicas específicas.
Grados de acero inoxidable para aplicaciones resistentes a la corrosión
Cuando las piezas se exponen a la humedad, productos químicos o entornos hostiles, los aceros inoxidables son la opción ideal. Grados como el 303, el 304 y el 316 ofrecen una excelente resistencia a la corrosión para dispositivos médicos, racores hidráulicos y componentes marinos. Las barras hexagonales de acero inoxidable son muy populares para acoplamientos que requieren superficies planas para llave, como los conectores de sistemas hidráulicos o de combustible.
Aluminio y titanio para componentes sensibles al peso.
El peso es crucial en la industria aeroespacial y en los equipos médicos portátiles. Las piezas de aluminio ofrecen una excelente relación resistencia-peso a un menor costo, lo que las hace ideales para la producción en serie. Los componentes de titanio se utilizan en aplicaciones que requieren ligereza y resistencia superior, como implantes ortopédicos y fijaciones aeroespaciales. El titanio resiste la corrosión en fluidos corporales, lo que lo convierte en la opción preferida para instrumental quirúrgico.
Aceros al carbono para piezas de contacto deslizante
Las piezas que implican contacto deslizante, como pasadores, casquillos y ejes, se benefician del uso de aceros al carbono. Grados como el 12L14 y el 1215 se mecanizan rápidamente y admiten bien el tratamiento térmico. Estos aceros ofrecen una buena resistencia al desgaste a una fracción del costo de las aleaciones especiales.
Materiales de cobre y no metálicos para aplicaciones eléctricas
Los espaciadores eléctricos requieren propiedades específicas de conductividad o aislamiento. El cobre y el latón ofrecen una excelente conductividad para conectores y terminales. Los materiales no metálicos, como el PEEK y el Delrin, se utilizan como espaciadores eléctricos en aplicaciones donde el aislamiento y la resistencia química son fundamentales. Estos plásticos de ingeniería mantienen acabados superficiales uniformes y ofrecen un rendimiento fiable en entornos exigentes.
| Material | Propiedad clave | Aplicaciones principales |
|---|---|---|
| Acero inoxidable 303 | Resistencia a la corrosión, fácil mecanizado. | Accesorios, componentes de válvulas |
| 6061 Aluminio | Ligero, buena maquinabilidad. | Soportes y carcasas para la industria aeroespacial |
| Titanio de grado 5 | Alta relación resistencia / peso | Implantes, fijaciones aeroespaciales |
| Acero al carbono 12L14 | Excelente maquinabilidad, resistencia al desgaste | Pasadores, ejes, casquillos |
| C36000 Latón | Conductividad eléctrica | Conectores, terminales |
| OJEADA | Aislamiento, resistencia química | Separadores eléctricos, aislantes |
Cómo la elección del material afecta al coste en el mecanizado suizo
Para comprender el impacto del costo de los materiales en su proyecto, basta con una pregunta sencilla: ¿qué exige realmente su aplicación? Si la resistencia a la corrosión es indispensable, un acero con bajo contenido de carbono no será suficiente. Sin embargo, explorar opciones de acabado superficial, como el recubrimiento o la pasivación, a veces puede abrir la puerta a materiales base más económicos.
Los criterios para seleccionar materiales adecuados van más allá del precio de la materia prima. El grado de aleación y el formato de la barra que elija influyen directamente en la rentabilidad del mecanizado suizo. Un grado de fácil mecanizado puede aumentar drásticamente la eficiencia, reduciendo los tiempos de ciclo y prolongando la vida útil de las herramientas. Por otro lado, una aleación difícil de cortar incrementa los costos de mano de obra, herramientas y desperdicio, incluso si la barra en bruto cuesta menos por libra.
Los tornos tipo suizo pueden mantener tolerancias tan ajustadas como ±0.0001 pulgadas (±2.5 micras). Esta precisión es fundamental para dispositivos médicos implantables, sensores aeroespaciales y sistemas de guiado de defensa, campos donde incluso los errores dimensionales más pequeños pueden provocar fallos en el sistema. El material seleccionado debe ser lo suficientemente estable como para alcanzar y mantener dichas tolerancias durante todo el proceso de producción.
Aquí tienes un breve resumen de los factores clave del coste de producción relacionados con la elección de materiales:
- Precio de las barras de materia prima por libra o por pie.
- Clasificación de maquinabilidad y su efecto en el tiempo de ciclo
- Tasa de desgaste de la herramienta y frecuencia de reemplazo
- Comportamiento del control del chip durante el funcionamiento sin supervisión
- Tasa de desecho determinada por la inestabilidad dimensional.
| Factor de costo | Aleación de fácil mecanizado (por ejemplo, acero inoxidable 303) | Aleación estándar (por ejemplo, acero inoxidable 304) |
|---|---|---|
| Costo de la materia prima | Moderado | Moderado |
| Tiempo del ciclo | Shorter | 15–20% más largo |
| Herramienta de vida | extendido | Con oferta |
| Control de virutas | Excelente | Problemático |
| Eficiencia general del mecanizado | Alto | Más Bajo |
Equilibrar las necesidades de la aplicación con la economía del proceso durante el diseño de las piezas le brinda la mejor oportunidad de controlar los costos sin sacrificar el rendimiento. El material adecuado, junto con el grado correcto, marca la diferencia en su rentabilidad.
Factores de maquinabilidad que influyen en los costes de producción
El índice de maquinabilidad del material elegido influye directamente en el costo por pieza. Esta clasificación refleja tres elementos clave: las fuerzas de corte necesarias, la facilidad con la que las virutas se fragmentan y el desgaste de la herramienta. Al comprender estos factores, podrá elegir materiales más adecuados y controlar los costos de producción.
Formación de virutas y problemas de virutas filamentosas
El control eficaz de las virutas es uno de los mayores desafíos en el mecanizado suizo. Las aleaciones dúctiles, como el aluminio, los aceros con bajo contenido de carbono, las aleaciones de níquel y el titanio, tienden a generar virutas largas y fibrosas. Estas virutas se enredan en las herramientas y las piezas, provocando paradas de la máquina y defectos en el acabado superficial.
Los materiales que suelen describirse como "gomosos" se adhieren a los filos de corte y obstruyen los conductos de evacuación de virutas. Ajustar correctamente los parámetros de corte (velocidad de avance, velocidad y profundidad de corte) ayuda a fragmentar las virutas en trozos manejables y reduce el tiempo de inactividad.
Consideraciones sobre el desgaste de la herramienta y la acumulación de filo
La prevención de la acumulación de material en el filo es fundamental para mantener la calidad de las piezas y reducir los desperdicios. Cuando el material de la pieza se suelda al filo de corte, altera la geometría de la herramienta y deteriora el acabado superficial. El titanio es especialmente propenso a este comportamiento.
Puede reducir el riesgo de acumulación de bordes mediante:
- Seleccionar materiales con un índice de maquinabilidad más alto cuando los requisitos de diseño lo permitan.
- Utilizando insertos de carburo recubiertos optimizados para la aleación específica.
- Aplicar la presión y concentración adecuadas del refrigerante.
Priorizar la optimización de la vida útil de las herramientas de esta manera prolonga la vida útil de los insertos y reduce el coste por pieza en series de producción largas.
Fuerzas de corte y ductilidad del material
Una mayor ductilidad implica mayores fuerzas de corte, mayor generación de calor y una degradación más rápida de la herramienta. La siguiente comparación muestra las diferencias entre los materiales comunes mecanizados en Suiza en estos aspectos.
| Material | Índice de maquinabilidad relativa | Tipo de chip | Riesgo de borde construido | Nivel de fuerza de corte |
|---|---|---|---|---|
| Acero inoxidable 303 | 78% | Corto, roto | Bajo | Moderado |
| Acero inoxidable 304 | 45% | Largo y fibroso | Moderado | Alto |
| 6061 Aluminio | 90% | Fibroso | Moderado | Bajo |
| Ti-6Al-4V Titanio | 22% | Fibroso, gomoso | Alto | Muy Alta |
| Acero al carbono 12L14 | 100% (línea de base) | Corto, roto | Bajo | Bajo |
Elegir un grado de fácil mecanizado, siempre que la aplicación lo permita, es una de las formas más eficaces de reducir los costes de producción antes de cortar una sola pieza.
Desafíos específicos de los materiales en las operaciones de mecanizado suizo
Cada material que se introduce en una máquina de tornillos suiza presenta sus propios desafíos. Dado que estas máquinas suelen funcionar sin supervisión durante largos periodos, un pequeño problema puede agravarse antes de que alguien lo detecte. Comprender qué puede fallar —y por qué— es el primer paso para evitar costosos tiempos de inactividad.
Algunos de los problemas más comunes en el mecanizado suizo durante operaciones sin supervisión incluyen:
- Las virutas filamentosas se enredan en las herramientas y atascan la máquina.
- La acumulación de virutas genera suficiente calor por fricción como para provocar una ignición, lo que supone un verdadero problema de estabilidad térmica.
- Rotura inesperada de la herramienta que pasa desapercibida durante varios ciclos.
- Desviación dimensional causada por problemas de endurecimiento por deformación en aceros inoxidables austeníticos.
Tomemos como ejemplo el acero inoxidable 304. Este tipo de acero es propenso a un endurecimiento rápido durante el corte. A medida que el material se endurece en la zona de corte, produce virutas largas y fibrosas que se resisten a romperse. Estas virutas se enredan en los husillos y las herramientas, provocando atascos que detienen la producción. La superficie endurecida desgasta las herramientas más rápidamente, lo que aumenta los costos de reemplazo y ralentiza los ciclos de producción.
| Desafío | Materiales afectados | Soluciones específicas para materiales |
|---|---|---|
| Endurecimiento de trabajo | Acero inoxidable 304, Inconel | Opte por grados de fácil mecanizado como el acero inoxidable 303. |
| Riesgo de ignición del chip | Magnesio, titanio | Utilice sistemas adecuados de flujo de refrigerante y evacuación de virutas. |
| Formación de virutas fibrosas | Cobre, acero bajo en carbono | Ajuste la velocidad de avance y utilice plaquitas rompevirutas. |
| Desgaste rápido de la herramienta | Aleaciones endurecidas, titanio | Seleccione herramientas de carburo recubierto o PCD. |
La buena noticia es que las máquinas suizas cuentan con 12 o más ejes. Esto permite a los operarios realizar fresado, taladrado, roscado, moleteado y ranurado en un único ciclo continuo. Menos ajustes implican menor riesgo de desviación dimensional, y elegir las soluciones adecuadas para cada material desde el principio garantiza que estas operaciones multieje se desarrollen sin problemas durante cada turno.
Comparación de grados de materiales para la optimización de costos
Una comparación exhaustiva de los grados de los materiales le ayudará a detectar posibles ahorros. La clave está en sopesar el rendimiento de las piezas frente a la eficiencia de la producción, y eso comienza por comprender cómo se comportan los distintos grados en la máquina.
Ventajas e inconvenientes del acero inoxidable 304 frente al 303
El debate entre el acero inoxidable 303 y el 304 es uno de los más comunes en los talleres de mecanizado suizos. El acero 304 ofrece una excelente resistencia a la corrosión, pero tiende a endurecerse rápidamente. Produce virutas fibrosas que pueden enredarse en las herramientas y provocar paradas de la máquina.
El acero inoxidable 303 se diseñó para solucionar precisamente este problema. Su mayor contenido de azufre mejora la rotura de virutas y reduce el desgaste de las herramientas. Un análisis sencillo de costo-beneficio suele demostrar que el 303 reduce los tiempos de ciclo entre un 25 % y un 40 % en comparación con el 304. ¿La contrapartida? Un límite elástico ligeramente inferior y una menor resistencia a la corrosión.
| Propiedad | Acero inoxidable 303 | Acero inoxidable 304 |
|---|---|---|
| Clasificación de maquinabilidad (AISI) | 78% | 45% |
| Resistencia a la tracción (ksi) | 85 | 90 |
| Resistencia a la Corrosión: | Bueno | Excelente |
| Formación de virutas | Fichas cortas y rotas | Chips fibrosos y problemáticos |
| Costo relativo de las existencias de barras | Moderado | Moderado |
Selección de diámetro estándar para la reducción de costos
Diseñar piezas a partir de diámetros estándar de barras es una estrategia de optimización de materiales sencilla pero eficaz. Los tamaños no estándar requieren pedidos especiales a la fábrica, con requisitos de cantidad mínima y plazos de entrega más largos. Utilizar diámetros comunes, como 1/4″, 3/8″ o 1/2″, mantiene bajos los costos de materia prima y garantiza la fiabilidad de la cadena de suministro.
Equilibrar los requisitos de rendimiento con la maquinabilidad.
No todas las piezas requieren la aleación de mayor rendimiento. Antes de seleccionar un grado, pregúntese: ¿este componente realmente necesita una resistencia a la corrosión superior? En muchos casos, un acabado posterior al mecanizado, como la pasivación o el recubrimiento, ofrece una protección comparable a un costo mucho menor. Revisar los índices de maquinabilidad al inicio de la fase de diseño le permite explorar alternativas que reducen el tiempo de ciclo sin sacrificar la calidad.
Eficiencia de producción y selección de materiales
Las máquinas suizas realizan múltiples operaciones en un solo ciclo. Esto elimina preparativos adicionales, reduce la tasa de desperdicio y aumenta la producción, pero solo si se combina el material adecuado con el proceso correcto. Los indicadores de eficiencia de producción varían drásticamente según la aleación que se utilice en el casquillo guía.
Analicemos cómo la elección de materiales influye en tu capacidad para operar sin supervisión, minimizar el tiempo de inactividad y aumentar la producción por hora.
Riesgos de operación sin supervisión con diferentes materiales
El mecanizado automatizado y fiable es el objetivo de todo taller suizo. Sin embargo, ciertos materiales dificultan considerablemente su consecución. Los materiales que generan virutas filamentosas, como el acero inoxidable 304 y el cobre puro, pueden enredarse en las herramientas, atascar los transportadores de virutas o crear acumulaciones peligrosas cerca del husillo. Las virutas de magnesio y titanio representan un riesgo de incendio si se acumulan sin una gestión adecuada.
Los aceros de fácil mecanizado, como el acero inoxidable 303 y el acero 12L14, producen virutas cortas y quebradizas. Estos materiales permiten trabajar durante la noche con un riesgo mucho menor para la tasa de utilización de la máquina.
Impacto material en el tiempo de inactividad de la máquina
El desgaste de las herramientas es una de las principales causas de paradas no planificadas. Los materiales abrasivos como el titanio y el Inconel desgastan rápidamente los insertos, lo que obliga a realizar cambios frecuentes de herramienta. Cada cambio de herramienta interrumpe los esfuerzos para reducir el tiempo de ciclo y reduce las horas productivas.
| Material | Vida útil relativa de la herramienta | Control de virutas | Riesgo de tiempo de inactividad |
|---|---|---|---|
| Acero al carbono 12L14 | Excelente | Fichas cortas y rotas | Bajo |
| Acero inoxidable 303 | Bueno | chips manejables | Bajo |
| Acero inoxidable 304 | Moderado | Chips fibrosos | Media |
| 6061 Aluminio | Excelente | Riesgo de borde urbanizado | Bajo-medio |
| Ti-6Al-4V Titanio | Pobre | patatas fritas moderadas | Alto |
Tasas de producción basadas en las propiedades del material
La optimización del rendimiento depende de la velocidad de corte sin sacrificar la calidad. Las aleaciones más blandas y de fácil mecanizado permiten avances y velocidades agresivas. Las aleaciones más duras requieren parámetros más lentos, lo que reduce directamente la cantidad de piezas por hora.
- Las aleaciones de aluminio pueden funcionar a velocidades de husillo de 3 a 5 veces más rápidas que el acero inoxidable.
- Los aceros de fácil mecanizado permiten ciclos de producción más cortos con una calidad constante entre las piezas.
- Las aleaciones exóticas como el Inconel pueden reducir la productividad en un 50 % o más en comparación con el acero al carbono.
Elegir el material adecuado antes de que comience la producción le proporciona una calidad predecible, bajos índices de desperdicio y menores costos de inspección, factores todos ellos fundamentales para los programas de fabricantes de equipos originales (OEM) a gran escala.
Requisitos de acabado superficial y consideraciones sobre los materiales
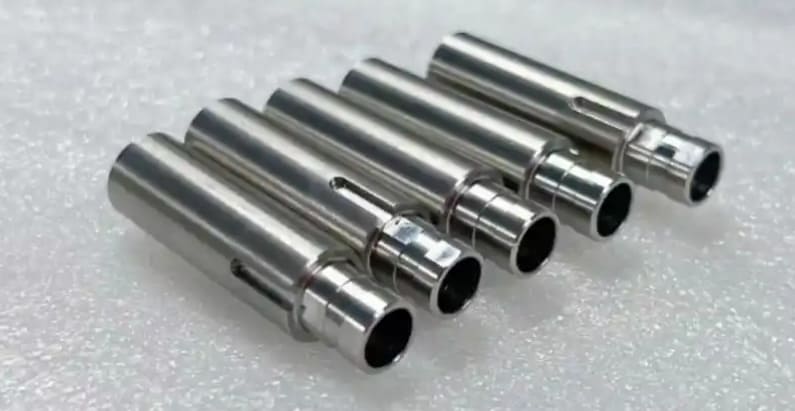
El material que elija para el mecanizado suizo influye directamente en la rugosidad superficial que puede lograr, así como en el costo para conseguirla. Algunos materiales se mecanizan hasta obtener acabados de espejo directamente desde el torno. Otros requieren operaciones de acabado adicionales que incrementan el tiempo y el costo del proyecto.
El torneado suizo destaca por lograr acabados superficiales precisos gracias al diseño de su casquillo guía. Este casquillo sujeta la pieza cerca de la zona de corte, reduciendo la deflexión y la vibración. Esta configuración proporciona una calidad superficial excepcional en una amplia gama de metales y plásticos, desde acero inoxidable y titanio hasta aluminio y polímeros de ingeniería.
Para aplicaciones como implantes médicos, componentes ópticos y fluidos, los valores de Ra son importantes. Un acabado más liso reduce la fricción, mejora el sellado y prolonga la vida útil de la pieza. A continuación, se muestra una comparación de materiales típicos al ser mecanizados en tornos tipo suizo:
| Material | Valores de Ra alcanzables (μin) | Se requiere acabado secundario |
|---|---|---|
| Acero inoxidable 303 | 8-16 | Rara vez |
| 6061 Aluminio | 8-16 | Rara vez |
| Titanio de grado 5 | 16-32 | A veces |
| Acero inoxidable 304 | 16-32 | A menudo |
| C360 Latón | 8-16 | Rara vez |
Los aceros de fácil mecanizado, como el acero inoxidable 303 y el latón C360, logran una excelente rugosidad superficial directamente de la máquina. En muchos casos, se puede prescindir del pulido o rectificado secundario. Los materiales gomosos, como el acero inoxidable 304, tienden a generar acumulación de material en el filo de las herramientas de corte, lo que degrada el acabado y requiere operaciones de acabado adicionales.
Seleccionar un material que se mecanice con las especificaciones de acabado superficial requeridas en la primera pasada supone un ahorro considerable. Se eliminan pasos secundarios, se reduce la manipulación y se mantienen ciclos de producción más rápidos; factores que influyen directamente en la eficiencia de producción que analizamos en la sección anterior y en el análisis de costes por volumen que se presenta a continuación.
Análisis de volumen de producción y costos de materiales
Al pasar de prototipos a series de producción completas, la elección del material se convierte en un factor determinante del costo. Un análisis exhaustivo del costo del material ayuda a comprender cómo interactúan los precios de las materias primas, los tiempos de ciclo y las tasas de rechazo en miles o millones de piezas. El mecanizado suizo está diseñado para trabajos repetibles de alto volumen: una vez configurado el programa, la máquina funciona con muy pocos ajustes.
Comprender la economía de la producción en volumen desde las primeras etapas de la fase de diseño le brinda la mejor oportunidad de controlar los costos por pieza en programas que abarcan varios años.
Consideraciones para la selección de materiales en producciones de alto volumen
La escalabilidad de la producción depende de elegir el material adecuado antes de comprometerse con un programa anual. Los aceros de fácil mecanizado, como el acero inoxidable 303 o el acero al carbono 12L14, permiten ciclos de producción más rápidos y menos cambios de herramienta. Esto se traduce en más piezas por turno con menor intervención del operario.
Para piezas complejas con una elevada relación longitud-diámetro, el mecanizado suizo suele ser muy competitivo en cuanto a costes. La clave está en adaptar el material al volumen de producción previsto:
| Volumen anual | Enfoque recomendado | Mejor estrategia de materiales |
|---|---|---|
| 1,000-10,000 | Optimización a corto plazo | Grados estándar de fácil mecanizado |
| 10,000-100,000 | Configuración de herramientas dedicadas | Barras de material pre-rectificadas en diámetros estándar |
| 100,000+ | Programas capaces de apagar las luces | Máximo grado de maquinabilidad que cumple con las especificaciones. |
Reducción del índice de desperdicio mediante la selección óptima de materiales.
La reducción del índice de desperdicio comienza con la selección de materiales que se mecanizan de forma predecible. Las aleaciones difíciles provocan virutas filamentosas, rotura de herramientas y desviaciones dimensionales, lo que incrementa los informes de no conformidad. Los materiales más fáciles de mecanizar mantienen tolerancias más estrictas con mayor consistencia, lo que reduce el índice de rechazo.
- Las aleaciones de fácil mecanizado reducen la variación dimensional hasta en un 40 %.
- La rotura constante de virutas evita las paradas de la máquina.
- Los patrones de desgaste estables de las herramientas significan menos piezas fuera de especificación.
Beneficios económicos a largo plazo de una mejor maquinabilidad
El ahorro a largo plazo que supone elegir un compuesto de mayor maquinabilidad se traduce en menos gastos en la sustitución de herramientas, menor tiempo de inactividad y un rendimiento constante en contratos plurianuales. Incluso una pequeña reducción del coste por pieza —digamos 0.02 $— supone un ahorro de 20 000 $ en una producción de un millón de piezas.
Invertir tiempo en la selección inicial de materiales genera beneficios en cada fase del ciclo de vida de la producción. Esta idea se relaciona directamente con los requisitos de cumplimiento y especificación que analizaremos a continuación en aplicaciones específicas del sector.
Requisitos de materiales específicos del sector e implicaciones en los costos
Las industrias reguladas exigen más que tolerancias estrictas: requieren trazabilidad completa, fuentes de materiales certificadas y documentación rigurosa. Al mecanizar piezas para aplicaciones médicas, aeroespaciales o de defensa, el material en sí tiene un precio superior ligado al cumplimiento de las normativas. La elección del material influye directamente tanto en el coste unitario como en la carga administrativa de la producción.
Normas de materiales para dispositivos médicos y costes de cumplimiento
El mecanizado suizo desempeña un papel fundamental en la producción de implantes, instrumental quirúrgico e instrumentos de diagnóstico. Estos componentes requieren materiales de grado médico —normalmente acero inoxidable 316L o aleaciones de titanio— con trazabilidad completa del lote y certificaciones de fábrica. Los talleres que trabajan con materiales que cumplen con la normativa de la FDA deben mantener la certificación ISO 13485 y respaldar los protocolos de validación (IQ, OQ, PQ). Esta documentación supone un coste adicional real para cada ciclo de producción.
Especificaciones de materiales aeroespaciales y precios premium
Los sistemas aeronáuticos dependen de piezas mecanizadas en Suiza, como carcasas de sensores , soportes ligeros y pequeños componentes estructurales. Cumplir con las especificaciones aeroespaciales implica obtener materiales que cumplan con estándares como AMS 5643 o AMS 4928. Estas aleaciones certificadas cuestan considerablemente más que sus equivalentes comerciales. Las tolerancias estrictas son imprescindibles: incluso una vibración mínima o una desviación de una pieza durante el vuelo pueden ser catastróficas.
Consideraciones sobre materiales controlados por la normativa ITAR y de defensa
La producción de piezas para subsistemas de armas, componentes de guiado y conectores supone un coste adicional. Las normativas ITAR restringen quién puede manejar datos técnicos y de dónde se obtienen los materiales. Los talleres deben cumplir con las cláusulas de DFARS y mantener los estándares de defensa en toda la cadena de suministro. Esto limita las opciones de proveedores y aumenta los plazos de entrega.
| Experiencia | Certificación de claves | Material típico | Impacto de los costes |
|---|---|---|---|
| Médical Scientific | ISO 13485, | Acero inoxidable 316L, Ti-6Al-4V | Prima del 20 al 40 % |
| Aeroespacial | AS9100D | Inconel 718, 15-5 PH | Prima del 30 al 60 % |
| Deportacion | ITAR / DFARS | Acero 4340, A286 | Prima del 25 al 50 % |
Comprender de antemano estos costes derivados del cumplimiento normativo le ayudará a presupuestar con precisión y a elegir el socio de fabricación adecuado para su proyecto.
Conclusión
La selección de materiales es uno de los factores más críticos para la optimización del mecanizado suizo. Cada decisión, desde el grado de aleación hasta la forma de la barra, repercute en todo el proceso de producción. Afecta la vida útil de las herramientas, los tiempos de ciclo, los índices de desperdicio y la rentabilidad. Seguir las mejores prácticas en la selección de materiales implica sopesar las necesidades de la aplicación con los datos reales de maquinabilidad antes de elegir un grado de aleación.
Las estrategias eficaces de reducción de costes comienzan en la fase de diseño. Elegir un grado de mecanizado sencillo cuando las especificaciones lo permitan, seleccionar diámetros de barra estándar y planificar el funcionamiento sin supervisión puede reducir significativamente los costes por pieza. Estas decisiones cobran aún más importancia en grandes volúmenes, donde las pequeñas mejoras de eficiencia se multiplican en miles de piezas. Las soluciones de fabricación de precisión dependen de lograr este equilibrio desde el principio.
Richconn aporta una profunda experiencia en Mecanizado de tornillos suizoRespaldados por equipos de vanguardia y certificaciones del sector, nuestro equipo de ingeniería se especializa en optimizar cada trabajo para lograr calidad y rentabilidad, garantizando que cada componente mecanizado cumpla con estrictos estándares de rendimiento y conformidad. A medida que las necesidades futuras impulsan los diseños hacia tolerancias más ajustadas y materiales más exigentes, asociarse con un taller de mecanizado suizo con experiencia le brinda una clara ventaja en el competitivo panorama manufacturero actual.



