
Las rebabas en las máquinas de aleación de aluminio no solo afectan la apariencia de las piezas mecanizadas, sino que también dificultan su ajuste, lo que provoca fallos de funcionamiento. Para desbarbarlas o repararlas, es necesario realizar pasos adicionales, lo que complica el proceso y aumenta los costes de fabricación.
Para ahorrarle estos problemas, le traemos unas pautas para la optimización de herramientas y parámetros para reducir las rebabas en el mecanizado de aleaciones de aluminio:
¿Qué son las rebabas en el mecanizado de aleaciones de aluminio?
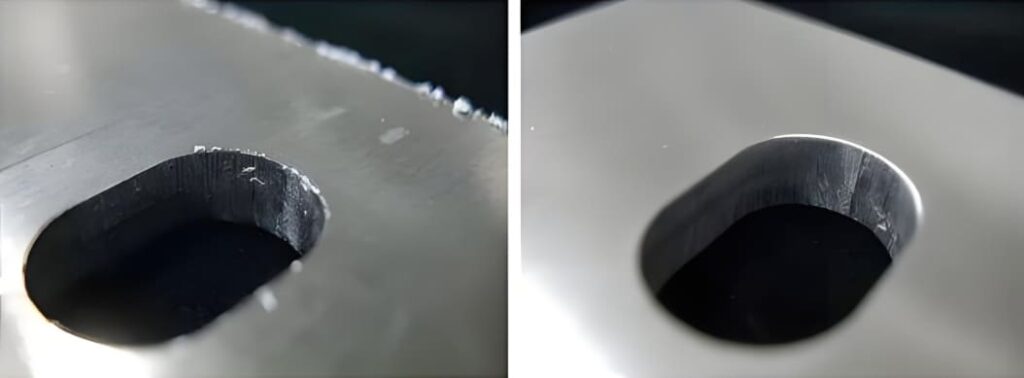
Las rebabas son las asperezas no deseadas que se forman al mecanizar piezas metálicas de alta ductilidad, como las aleaciones de aluminio. Esto puede ocurrir durante procesos de mecanizado como el fresado, el taladrado, el torneado o el rectificado.
Además de la propiedad del material, las rebabas se producen debido a varias razones, como defectos de la herramienta, velocidad de corte inexacta, etc. Estas rebabas no solo afectan la apariencia de las piezas mecanizadas, sino que también afectan los accesorios y el rendimiento de la pieza mecanizada.
Peligros de rebabas durante el mecanizado CNC de aleaciones de aluminio
Precisión reducida
Las rebabas dificultan el moldeado y la dimensión de la pieza de aleación de aluminio mecanizada. Además, afectan la precisión de instalación y ajuste.
Daños en las piezas y vida útil reducida
Las fuerzas de corte y la fricción repetidas endurecen aún más las rebabas. Esto puede causar grietas en la pieza de la máquina al retirarla. Por lo tanto, las rebabas dañan las piezas y provocan fallos prematuros.
Riesgos de lesiones
Al trabajar con piezas mecanizadas con rebabas, el operador o el usuario corren el riesgo de sufrir lesiones debido a los bordes ásperos y afilados de las rebabas.
Cortos eléctricos
Si quedan rebabas en las superficies de contacto, pueden impedir una conexión eléctrica adecuada. Esto provoca caídas de tensión, sobrecalentamiento o fallos eléctricos.
Desgaste más rápido y fallos de la máquina
Las rebabas que se generan en los bordes de las piezas de la máquina sufren una colisión continua, lo que acelera el desgaste. Esto provoca un desgaste más rápido y riesgo de fallos de la máquina.
¿Por qué se forman rebabas en el mecanizado de aleaciones de aluminio? Causas
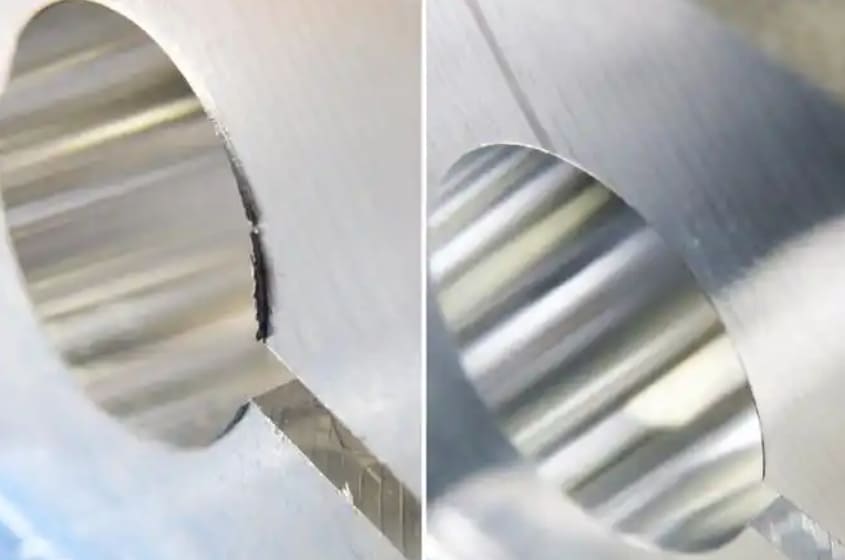
Ductilidad del aluminio
Por naturaleza, el aluminio es blando y muy dúctil, lo que facilita su deformación plástica bajo tensión. Esta propiedad física del aluminio provoca la formación de rebabas durante el mecanizado de piezas metálicas de aleación de aluminio.
Desgaste de la herramienta o geometría incorrecta de la herramienta
Las herramientas desgastadas o con una geometría inadecuada dificultan un corte limpio en la aleación de aluminio. Si la herramienta de corte no está lo suficientemente afilada, puede doblar o rasgar el aluminio, causando rebabas.
Alta velocidad de corte y avance
Una velocidad de corte alta ejerce una presión excesiva sobre la pieza mecanizada y desgarra el metal, lo que provoca rebabas. Además, cuando la velocidad de avance es alta, se genera un calor excesivo que provoca una mayor deformación del aluminio. Como resultado, se dificulta el corte limpio de la pieza mecanizada, lo que produce rebabas.
Evacuación deficiente de virutas
Una extracción inadecuada de viruta requiere un nuevo corte, lo que genera rebabas adicionales. Además, si no se evacuan las virutas a altas velocidades de avance, estas rozan contra la zona de corte, creando rebabas secundarias.
Tipos de rebabas en el mecanizado de aleaciones de aluminio
Rebabas venenosas
Las rebabas de Poisson aparecen en los bordes del metal de trabajo. Se producen debido a la expansión lateral de la pieza al comprimirse durante el corte.
Rebaba de rollover
Al mover las herramientas de corte al salir de materiales blandos como las aleaciones de aluminio, los bordes se doblan en lugar de lograr un corte limpio. Esto forma rebabas a lo largo de los bordes cortados, difíciles de eliminar.
Rebaba de lágrima
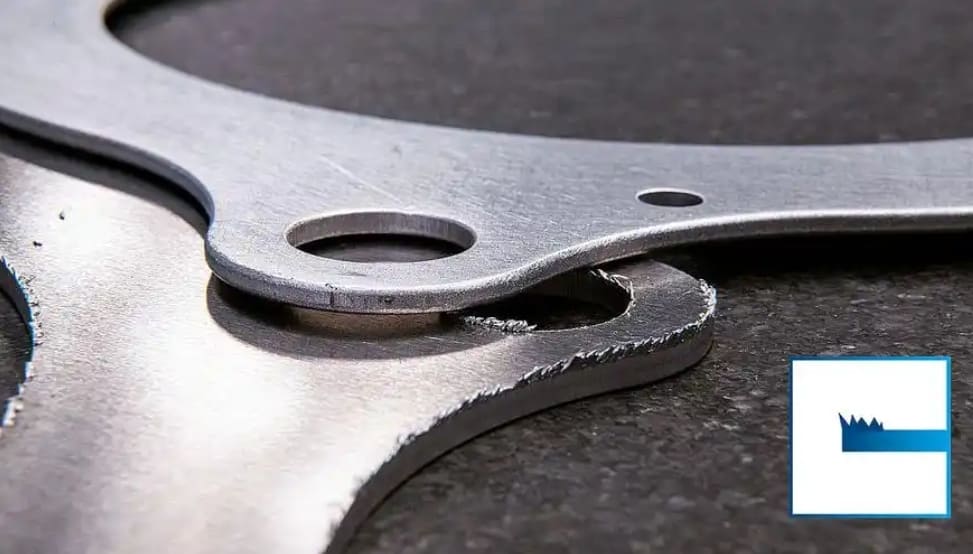
Las rebabas de desgarro se generan al utilizar una herramienta desgastada o sin afilar para cortar, lo que desgarra el material en lugar de un corte limpio. Esto deja una rebaba áspera, afilada o dentada en la pieza mecanizada.
Rebabas de ruptura/rebabas de corte
Las rebabas de rotura o de corte son los bordes irregulares o ásperos que se forman al cortar una pieza del material para su mecanizado. Esto ocurre porque el material no se corta limpiamente, dejando rebabas.
¿Cómo reducir las rebabas en el mecanizado de aluminio?
Use herramientas de corte afiladas
La tenacidad y ductilidad de las aleaciones de aluminio requieren herramientas afiladas para lograr cortes limpios y reducir la formación de rebabas. Por ello, la selección de herramientas es crucial para el mecanizado de aleaciones de aluminio. Los mejores materiales para herramientas de mecanizado de aluminio son los siguientes:
- Herramientas de acero rápido (HSS)
- Herramientas de carburo y
- Herramientas de diamante policristalino (PCD)
Usar la misma herramienta de corte durante mucho tiempo la desgasta y afecta su filo. Si es posible, afile los filos o sustitúyala por una nueva. Sin embargo, para una mayor durabilidad, opte por herramientas de PCD, ya que ofrecen una alta resistencia al desgaste.
Para un proceso de corte refinado, es recomendable elegir herramientas compuestas, como fresas o brocas compuestas. Además de mejorar la calidad del mecanizado, estas herramientas ayudan a eliminar las rebabas formadas por herramientas anteriores. De esta forma, se reduce la probabilidad de que se formen rebabas en los siguientes pasos del mecanizado.
Optimización de la trayectoria de la herramienta
Las rebabas se forman principalmente cuando las herramientas de corte entran en la pieza. Estas rebabas son más grandes que las que se forman al introducir la herramienta en la pieza. La dirección de paso de las herramientas es crucial en su formación. Por ejemplo, el uso de una trayectoria tradicional en zigzag para fresar aleaciones de aluminio genera rebabas más grandes.
Puede minimizar las rebabas optimizando el recorrido de la herramienta. En lugar de un recorrido en zigzag, opte por el fresado ascendente o el fresado de contornos.
Fresado de ascenso:
En el fresado ascendente, la herramienta de corte se mueve en la misma dirección que el avance. Esto arrastra la pieza, lo que resulta en un acabado más limpio y con menos rebabas.
Fresado de contorno:
En el fresado de contornos, la herramienta se mueve suavemente por los bordes sin levantarse ni reintroducirse. Al permanecer en contacto con el material durante todo el proceso, se logra un corte limpio, reduciendo la formación de rebabas.
Optimizar la geometría de la herramienta
El ángulo de corte de la aleación de aluminio afecta la formación de rebabas. Aquí, debe considerar el ángulo de ataque, el ángulo de alivio, el radio de punta y el biselado. Ajustando estos factores, puede reducir las rebabas en la aleación de aluminio.
| Factor de geometría de la herramienta | ¿Qué es? | Rango recomendado | ¿Cómo ayuda a reducir las rebabas? |
|---|---|---|---|
| Ángulo de ataque | El ángulo entre la cara de la herramienta y una línea perpendicular a la superficie de la pieza de trabajo. | Inclinación positiva: 10° a 30° (más alto para aleaciones de aluminio muy blandas) | – Reduce las fuerzas de corte – Previene el endurecimiento del trabajo – Minimiza la acumulación de calor |
| Ángulo de alivio | El ángulo entre la cara del flanco de la herramienta y la superficie mecanizada. | 5° a 15° (depende de la velocidad de alimentación) | – Evita el roce de la herramienta – Reduce la fricción – Minimiza el desgarro del material |
| Radio de la nariz | El radio del filo de corte en la punta de la herramienta. | 0.2 mm a 1.6 mm | – Fortalece el borde – Controla el flujo de viruta – Reduce la deformación |
| Achaflanado | Un borde pequeño y en ángulo en el filo de la herramienta. | Ancho: 0.05 mm a 0.2 mm Ángulo: 5° a 20° | – Fortalece el filo – Mejora la evacuación de viruta – Evita rebabas de salida |
Ajuste de la velocidad de corte
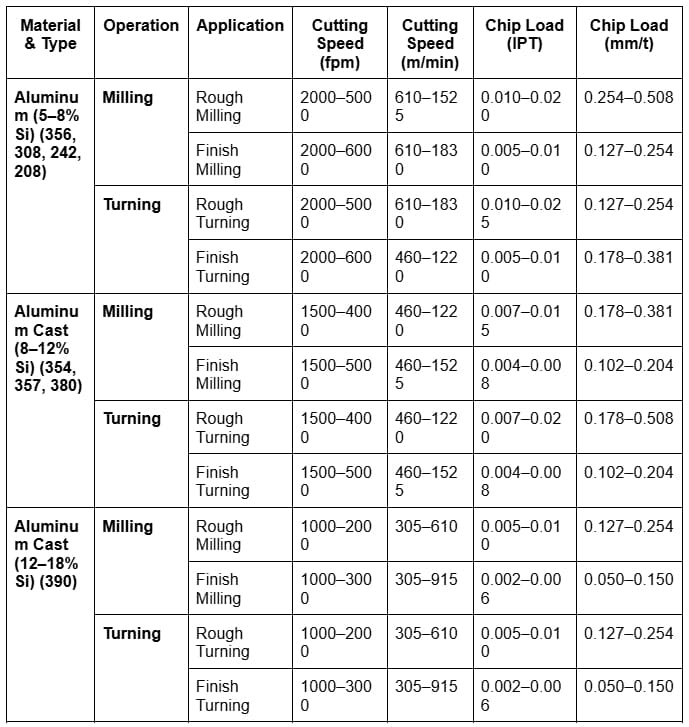
Una mayor velocidad de corte mejora la capacidad de arranque de material, pero puede aumentar el desgaste de la herramienta y la generación de calor, lo que provoca la formación de rebabas. Por ello, es esencial mantener una velocidad de corte óptima. Sin embargo, la velocidad de corte varía según la aleación de aluminio.
Velocidad de avance (IPR – pulgadas por revolución)
La velocidad de avance determina la rapidez con la que la herramienta retira material de la pieza. Sin embargo, una velocidad de avance más rápida facilita la eliminación rápida del material; suele dejar rebabas. Por el contrario, una velocidad de avance más lenta proporciona un corte uniforme con mínima formación de rebabas. Los rangos de velocidad de avance para cortes de desbaste y acabado en aleaciones de aluminio son los siguientes.
| Tipo de corte | Corte de desbaste | Corte de acabado |
|---|---|---|
| Tasa de alimentación | 0.005 – 0.020 IPR | 0.002 – 0.004 IPR |
Profundidad de corte (DOC)
La profundidad de corte (DOC) se refiere a la profundidad de penetración de la herramienta en el material en cada pasada. Se mide en pulgadas o milímetros. Una mayor profundidad de corte penetra más profundamente en la pieza, pero desgasta las herramientas más rápido, aumentando la formación de rebabas. Sin embargo, la DOC y la velocidad de avance están interrelacionadas.
- DOC más grande = velocidad de alimentación más lenta
- DOC más pequeño = velocidad de alimentación más rápida
Nota: Esta relación no es una regla fija; puede variar en función de las propiedades del material, la geometría de la herramienta, etc.
A continuación, agregamos la correspondencia DOC a la velocidad de avance para el mecanizado de torno de aleación de aluminio:
| Tipo de corte | Profundidad del corte | Tasa de alimentación (IPM) |
|---|---|---|
| Corte de acabado en torno | 0.01 pulg. A 0.03 pulg. | 0.005 – 0.020 ipm |
| Corte de acabado en torno | 0.002 pulg. A 0.012 pulg. | 0.002 – 0.004 ipm |
Elija el fluido de corte adecuado: refrigerante y lubricación
El refrigerante y la lubricación previenen el sobrecalentamiento de las herramientas durante el mecanizado. Esto también suaviza el corte para lograr un acabado uniforme, eliminando las rebabas. Los lubricantes comunes para aleaciones de aluminio son los siguientes:
- Maxisol Al
- Recorte SC520
- Fluidos de corte Hai Lu Jya He (formulados específicamente para aluminio)
- Aceites derivados del petróleo (por ejemplo, aceite mineral)
- Aceites solubles (por ejemplo, emulsiones)
Inspección y control de calidad
Las inspecciones periódicas de su mecanizado le ayudan a identificar los posibles riesgos de rebabas y a solucionarlos antes de que generen problemas graves. Por lo tanto, ajustar parámetros como la velocidad de corte, el avance, la profundidad de corte y el estado de la herramienta minimiza las rebabas.
¿Cómo eliminar rebabas de aleación de aluminio? Desbarbado
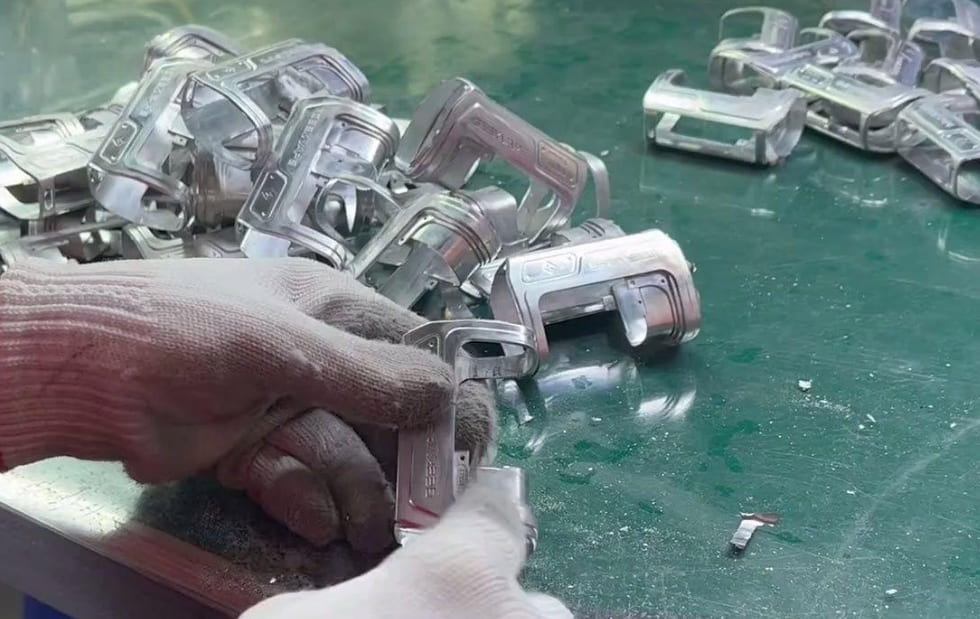
Herramientas de desbarbado
Para eliminar pequeñas rebabas en el mecanizado de aleaciones de aluminio, puede utilizar herramientas manuales como cuchillas desbarbadoras. Para piezas más grandes o complejas, las herramientas rotativas son muy útiles. Sin embargo, para obtener el mejor resultado, debe aplicar una presión constante y tener un pulso firme.
Desbarbado químico
El desbarbado químico se aplica en zonas de difícil acceso, donde las herramientas no pueden acceder. Estos productos químicos disuelven las rebabas de las piezas de aluminio, dándoles un acabado impecable. Los productos químicos más adecuados para el desbarbado de aleaciones de aluminio son los siguientes:
- Solución de ácido fosfórico
- Ácido acético (Acetum)
- Ácido nítrico (solución de salitre)
- Nitrato de cobre
- Agente químico desbarbador y pulido de aluminio Q/Ys. 204-2
- Proceso Al-chem 300
- Compuesto desbarbador no ferroso M-111
- Compuesto desbarbador no ferroso M-222
Sin embargo, es necesario mantener el protocolo de seguridad y manipular los productos químicos con cuidado durante el desbarbado.
Métodos abrasivos
Los métodos abrasivos son una solución rápida para eliminar rebabas y suavizar el envejecimiento de las piezas mecanizadas de aleación de aluminio. Sin embargo, debe elegir los métodos abrasivos con cuidado para asegurarse de que no dañen el aluminio. Los métodos abrasivos más comunes son los siguientes:
| Método abrasivo | Mareas Ideales para Lecciones | Efectivo para |
|---|---|---|
| Lijado | Utiliza papel abrasivo o almohadillas para suavizar los bordes. | Pequeñas rebabas o bordes |
| Trituración | Utiliza una rueda abrasiva giratoria para desgastar las rebabas. | Rebabas medianas |
| Limpieza abrasiva | Utiliza aire comprimido para impulsar materiales abrasivos (por ejemplo, arena, perlas) hacia la pieza. | Rápido y eficaz para grandes volúmenes. |
Conclusión
La formación de rebabas puede deberse al desgaste de las herramientas, a una velocidad de corte y avance inadecuados, a la vibración de la máquina, etc. Por lo tanto, antes de mecanizar la aleación de aluminio, es necesario optimizar las herramientas y los parámetros de la máquina. Además, el uso de lubricantes también ayuda a reducir las rebabas.
Sin embargo, manténgase libre de tensiones con RICHCONN Servicios de mecanizado CNC de aleación de aluminioNuestras piezas de maquinaria son aptas para la industria aeroespacial, automotriz, dispositivos médicos y más. Además, no se preocupe por las rebabas, ya que estamos certificados y mantenemos niveles de tolerancia estrictos. Así que, sin más demora, Contactar con nosotros ¡Haz tu pedido lo antes posible!
Preguntas Frecuentes
¿Cuál es la mejor manera de desbarbar el aluminio?
La mejor manera de desbarbar aluminio varía según la aplicación. Para rebabas pequeñas y medianas, las herramientas de desbarbado manuales o rotativas son las más adecuadas. Para espacios reducidos o áreas complejas, el desbarbado químico es la mejor opción. Si se trata de desbarbar rebabas más grandes, el lijado o el rectificado son opciones muy eficaces. Para una producción de gran volumen, opte por el chorreado abrasivo.
¿Por qué es importante eliminar las rebabas en las aleaciones de aluminio?
Las rebabas alteran la forma original de la aleación de aluminio mecanizada, lo que afecta el ajuste o el funcionamiento de los componentes durante el ensamblaje. Esto supone un riesgo de fallo repentino de funcionamiento, desprendimiento o atasco de piezas. Además, los bordes afilados forman las rebabas y causan cortes o lesiones durante la manipulación y el ensamblaje.
¿Por qué debo utilizar refrigerante al mecanizar aluminio?
El aluminio genera calor durante el corte, lo que provoca desgaste de la herramienta y distorsión del material. El uso de refrigerante previene el sobrecalentamiento del aluminio y lo lubrica para lograr un corte más suave. Además, ayuda a eliminar las virutas de la zona de corte.
¿Se pueden eliminar rebabas con una máquina CNC?
Sí, con máquinas CNC, se pueden eliminar rebabas, ya que muchas están equipadas con accesorios de desbarbado, o se pueden programar para operaciones de desbarbado específicas. Este proceso de desbarbado es ideal para lotes grandes, ya que garantiza una eliminación uniforme de rebabas.



