
El mecanizado de precisión ha cambiado por completo la industria manufacturera, siendo la electroerosión una de las principales innovaciones. Pero elegir entre electroerosión por penetración y por hilo puede resultar complicado para los fabricantes. Hoy veremos las principales diferencias, los mejores usos y los beneficios de estos dos métodos. Nuestro objetivo es ayudarlo a tomar las decisiones correctas para sus distintas necesidades de fabricación.
¿Qué es el mecanizado por descarga eléctrica (EDM)?
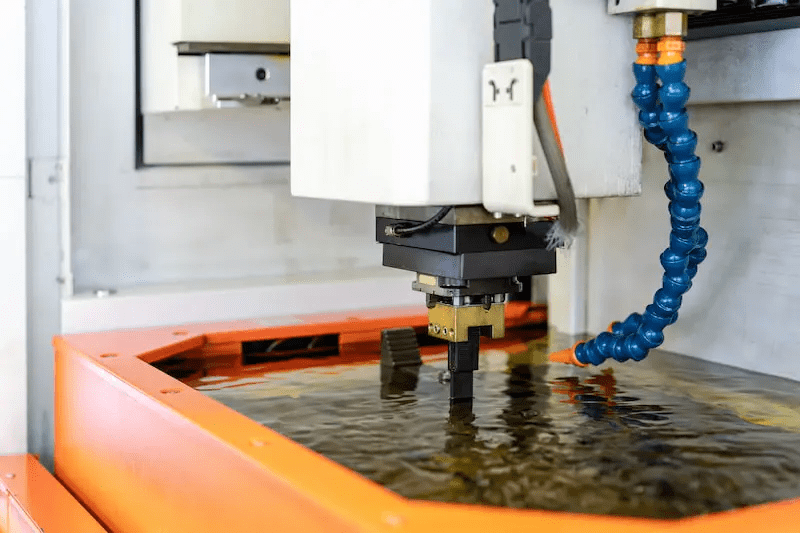
El mecanizado por descarga eléctrica (EDM) es un proceso de mecanizado que utiliza la energía de chispas eléctricas controladas. Este método sin contacto erosiona metales conductores con gran precisión para crear formas complejas y alcanzar tolerancias estrictas. El proceso se lleva a cabo en un fluido dieléctrico, generalmente aceite o agua desionizada. Las temperaturas de la chispa en el fluido pueden alcanzar los 12 000 °C. El EDM puede lograr tolerancias de ±0.005 mm y acabados superficiales de hasta 0.1 μm Ra. Es muy eficaz para mecanizar geometrías complejas y metales duros, lo que lo convierte en una técnica indispensable en las industrias médica, aeroespacial y de herramientas.
Electroerosión por inmersión
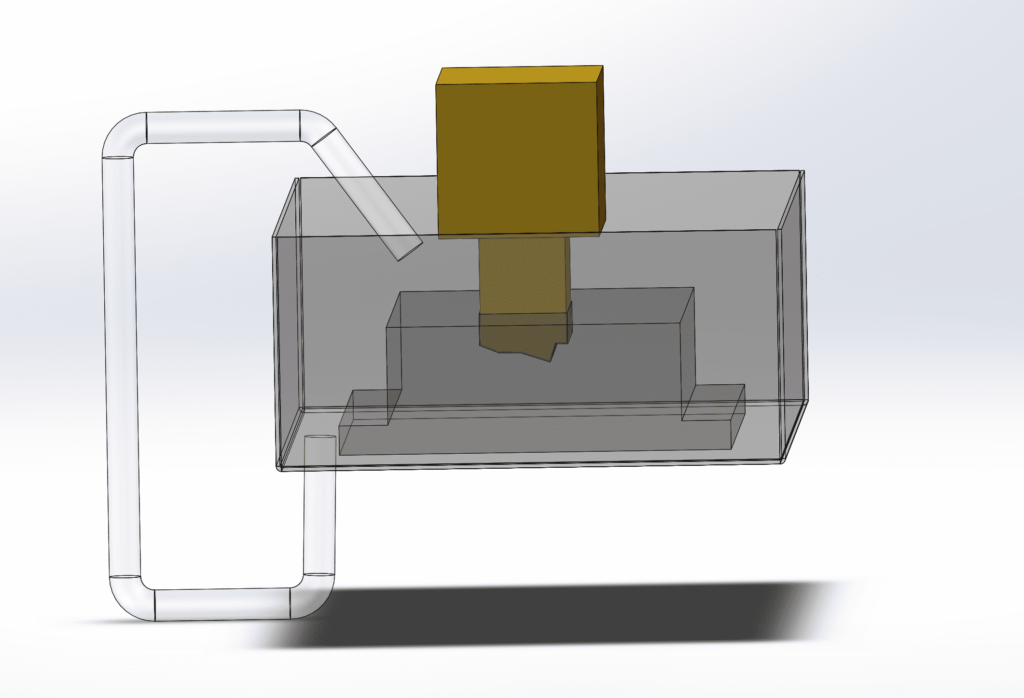
Sinker EDM utiliza un electrodo moldeado para fabricar cavidades exactas en materiales conductores. El electrodo, generalmente de cobre o grafito, se sumerge en un tanque lleno de fluido dieléctrico. Luego, descargas eléctricas controladas vaporizan el material de la pieza de trabajo. Da como resultado geometrías 3D complicadas que tienen alta precisión.
Esta técnica tiene muchos beneficios para una fabricación precisa. Destaca por producir geometrías internas complicadas con buenas tolerancias. Y puede lograr acabados superficiales tan refinados como 0.1 μm Ra. La electroerosión por penetración es particularmente buena para mecanizar materiales duros como carburo y acero para herramientas sin ejercer tensión mecánica sobre la pieza de trabajo. Además, puede producir cavidades con buena profundidad y relaciones de aspecto de hasta 40:1.
A pesar de sus ventajas, Sinker EDM también tiene algunas limitaciones. El proceso es relativamente lento con velocidades de eliminación de material normalmente entre 2 y 400 mm³/min. Además, el desgaste de los electrodos requiere múltiples electrodos para trabajos de alta precisión, lo que aumenta los costos de producción.
La electroerosión por penetración tiene numerosas aplicaciones en diversos sectores. En la industria aeroespacial , se utiliza para fabricar orificios de refrigeración para álabes de turbina con diámetros de tan solo 0.3 mm. La industria automotriz la emplea para producir cavidades de moldes complejas para piezas de plástico y componentes de motor. La industria de dispositivos médicos depende de la electroerosión por penetración para fabricar componentes de implantes e instrumental quirúrgico con una precisión de ±0.005 mm.
Alambre EDM
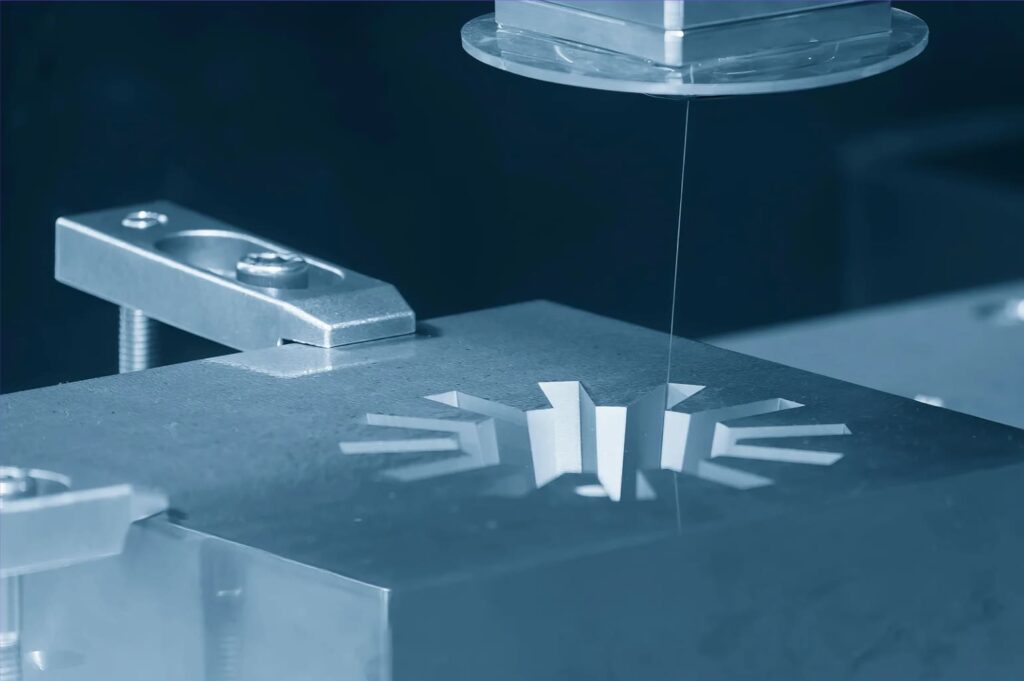
La electroerosión por hilo (EDM) amplía los límites del corte de precisión mediante el uso de un hilo delgado cargado eléctricamente para cortar materiales conductores. El hilo, que suele tener un diámetro de entre 0.1 y 0.3 mm, actúa como electrodo y genera descargas eléctricas controladas que erosionan la pieza. Esta técnica avanzada permite realizar cortes delicados con anchos de tan solo 0.02 mm y alcanzar tolerancias de ±0.001 mm.
Las distintas capacidades de Wire EDM ofrecen muchas ventajas. Esta técnica puede cortar materiales mucho más rápido que otros métodos. El proceso no aplica fuerza de corte, lo que permite el mecanizado de piezas delicadas sin distorsión. Wire Machining también puede cortar metales endurecidos hasta 400 HRC sin alterar sus propiedades. Y este proceso produce un desperdicio mínimo ya que corta muy cerca de la pieza de trabajo.
Como cualquier otra técnica, la electroerosión por hilo no está exenta de limitaciones. Sólo se puede utilizar en materiales eléctricamente conductores. El electrodo de alambre también se desgasta, lo que requiere su reemplazo cada cierto tiempo.
Muchas industrias se benefician de la precisión de Wire EDM. Los fabricantes médicos lo utilizan para producir implantes ortopédicos con superficies porosas que pueden tener tamaños tan pequeños como 0.1 mm. En el sector de la electrónica, el mecanizado con alambre produce microcomponentes como marcos de plomo con espesores de hasta 0.05 mm. Los fabricantes de herramientas lo utilizan para fabricar matrices de extrusión con un acabado superficial de 0.1 μm Ra y perfiles complicados.
Comparación entre electroerosión por penetración y electroerosión por hilo
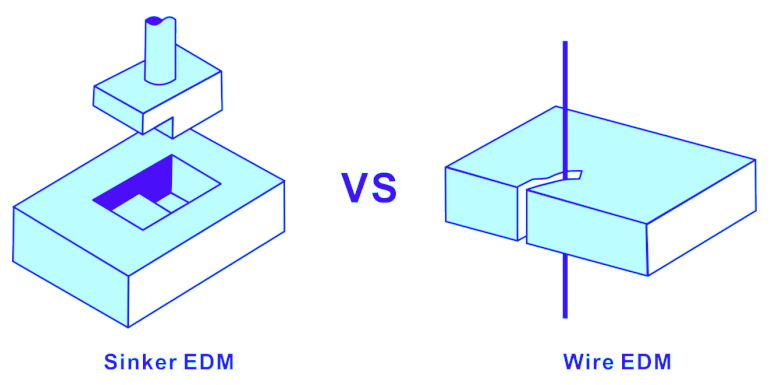
El mecanizado por descarga eléctrica tiene dos técnicas distintas: electroerosión por penetración y electroerosión por hilo. Estos métodos comparten el uso de descargas eléctricas para la eliminación de material, pero difieren mucho en sus capacidades, procesos y aplicaciones.
| Criterios | Electroerosión por inmersión | Alambre EDM |
| Proceso de mecanizado | Utiliza un electrodo con forma que se “hunde” en la pieza de trabajo y forma una forma o cavidad 3D. | Utiliza un alambre delgado que se mueve continuamente para cortar material a lo largo de una ruta 2D programada |
| Capacidades de geometría y diseño | Destaca en la producción de moldes complejos, geometrías 3D complicadas y cavidades ciegas. | Lo mejor para crear perfiles 2D detallados y piezas de alta tolerancia y patrones complicados |
| Acabado superficial y precisión | Generalmente produce un acabado ligeramente más rugoso en comparación con la electroerosión por hilo. | Generalmente logran mayor precisión y un acabado más fino. |
| Compatibilidad de materiales | Adecuado para una amplia gama de materiales conductores, incluidos metales duros como acero para herramientas y carburo de tungsteno. | Funciona con materiales conductores de electricidad, incluidos aleaciones y metales. |
| Rapidez y eficiencia | Comúnmente más lento que Wire EDM, pero brinda más control para formas complejas | Por lo general, una tasa de eliminación de material más rápida, especialmente para diseños complicados y componentes pequeños. |
| Requisitos de herramientas | Requiere electrodos personalizados (generalmente grafito/cobre) para cada forma/cavidad | Utiliza electrodo de alambre continuo (comúnmente latón o metal revestido), más sencillo de configurar. |
| Consideraciones operativas y de costos | Mayores costos de herramientas, pero pueden ser rentables para volúmenes bajos. | Menos costoso debido a menores costos de herramientas y una producción más rápida |
1. Proceso de mecanizado
La principal diferencia entre estas técnicas está en los tipos y movimientos de sus electrodos. La electroerosión por inmersión utiliza un electrodo moldeado que se sumerge en la pieza de trabajo y produce cavidades tridimensionales. Funciona principalmente a lo largo del eje Z y tiene una distancia de chispa de 0.010 a 0.500 mm.
La electroerosión por hilo, por el contrario, utiliza un alambre delgado (de 0.02 a 0.33 mm de diámetro) que se mueve a lo largo de los ejes X e Y. Este alambre corta todo el espesor de la pieza de trabajo. Se desenrolla constantemente de una bobina y mantiene un diámetro fijo en todo el proceso de corte.
Ambos métodos funcionan en fluidos dieléctricos, pero sus preferencias difieren. Sinker suele utilizar fluidos a base de aceite. Por otro lado, la electroerosión por hilo suele utilizar agua desionizada por sus mayores cualidades de lavado.
2. Geometría y capacidades de diseño
Cada técnica brilla en diferentes áreas del diseño y la geometría. Sinker EDM fabrica formas complicadas y cavidades 3D complejas con profundidades de hasta 400 mm. Produce características como ángulos pronunciados de hasta 45 grados y esquinas internas afiladas que lo convierten en el mejor para cavidades profundas y fabricación de moldes.
La electroerosión por hilo es muy buena para cortar agujeros pasantes y perfiles 2D precisos. Puede alcanzar anchos de corte muy estrechos de 0.02 mm y producir contornos complicados con radios estrictos. Este método funciona muy bien cuando se producen componentes con perímetros complejos y piezas planas complicadas.
3. Acabado superficial y precisión
Ambos métodos de electroerosión brindan alta precisión, pero la electroerosión por hilo generalmente puede alcanzar acabados superficiales más finos. La electroerosión por penetración genera una rugosidad de la superficie de entre 0.4 y 1.6 μm Ra, mientras que la electroerosión por hilo puede ser tan fina como 0.1 μm Ra.
En cuanto a la precisión, la electroerosión por penetración suele tener tolerancias de ±0.013 mm. Y la electroerosión por hilo puede alcanzar tolerancias estrictas de ±0.003 mm. El proceso de alambre también facilita un mejor control sobre la textura de la superficie, por lo que es mejor para aplicaciones que necesitan microtexturas particulares o superficies muy lisas.
4. Compatibilidad de materiales
La electroerosión por penetración y la electroerosión por hilo tienen diferentes resistencias de compatibilidad de materiales. La electroerosión por penetración es ideal para mecanizar materiales duros y conductores como carburos, aceros para herramientas y superaleaciones. Funciona particularmente bien con metales de alto punto de fusión y aleaciones resistentes al calor.
La electroerosión por hilo ofrece más flexibilidad en los materiales. Si bien también es bueno para materiales conductores, funciona con una gama más amplia de materiales como latón, aluminio y algunas aleaciones exóticas. Ambos necesitan piezas de trabajo eléctricamente conductoras con un nivel de resistividad eléctrica inferior a 100 Ω·cm para un mejor rendimiento.
5. Velocidad y Eficiencia
La electroerosión por hilo suele eclipsar a la electroerosión por penetración en eficiencia y velocidades de corte, especialmente para piezas de trabajo más grandes. La electroerosión por hilo puede realizar cortes continuos, por lo que elimina el material más rápido, especialmente en piezas de trabajo más grandes.
Aunque es más lento, la electroerosión por penetración brilla cuando se fabrican cavidades 3D complicadas en un solo paso. Para piezas pequeñas y complejas que necesitan múltiples configuraciones de electroerosión por hilo, la electroerosión por penetración puede ser más rápida.
6. Requisitos de herramientas
Las dos técnicas difieren mucho en sus necesidades de herramientas. La electroerosión por inmersión necesita electrodos con formas personalizadas, que normalmente están hechos de cobre o grafito. Estos moldes están diseñados para adaptarse a la forma de cavidad necesaria. Estos electrodos pueden ser costosos y difíciles de fabricar, especialmente para formas complicadas.
La electroerosión por hilo, por otro lado, utiliza un electrodo de alambre de latón simple y alimentado continuamente, que comúnmente está hecho de latón. Los electrodos personalizados de Sinker EDM permiten crear formas 3D más elaboradas, mientras que Wire EDM se limita a contornos de corte 2D.
7. Consideraciones operativas y de costos
La electroerosión por hilo suele tener menores gastos operativos debido a sus velocidades de corte más rápidas y herramientas más simples. Pero la necesidad constante de cables nuevos puede aumentar los costos generales.
La electroerosión por penetración puede tener mayores gastos de herramientas iniciales debido a la fabricación de electrodos personalizados. Pero puede resultar más asequible para geometrías 3D complicadas o cuando se necesitan muchas piezas idénticas.
Elegir la mejor técnica de electroerosión para sus necesidades
Hay muchos elementos que ayudan a encontrar el método de electroerosión adecuado para su proyecto:
- Complejidad de la forma: La electroerosión por penetración funciona mejor para cavidades profundas y formas 3D complicadas. Pero el mecanizado de alambre brilla en el corte 2D preciso.
- Propiedades materiales: La técnica del plomo suele ser buena con materiales más duros y gruesos como el acero. Y la electroerosión por hilo se utiliza habitualmente para cortar metales finos y delicados, como las aleaciones de titanio.
- Volumen de producción: Wire EDM es más rápido que Sinker, lo que lo hace mejor para producir grandes cantidades.
- Consideraciones de costo: Para fabricar formas simples, la electroerosión por hilo suele ser menos costosa.
Conclusión
Los procesos de mecanizado de plomo y alambre son métodos de alto rendimiento. Cada técnica sobresale en un área diferente. Sinker brilla en la fabricación de cavidades 3D complicadas. Por otro lado, Wire EDM ofrece buenas velocidades de corte y mayor calidad superficial para contornos 2D. Elegir entre ellos depende de variables como las características del material de la pieza, la forma, los factores de costo y el volumen de producción. Es muy importante que conozca estas diferencias para obtener los resultados deseados e impulsar sus flujos de trabajo de fabricación.
Preguntas frecuentes
1. ¿Se pueden utilizar electroerosión por penetración y electroerosión por hilo en materiales no conductores?
Tanto el alambre como el plomo, ambos tipos de mecanizado, necesitan materiales conductores para funcionar bien. Utilizan chispas eléctricas para erosionar el metal, por lo que el material debe conducir electricidad. No podemos procesar directamente elementos no conductores con electroerosión. Pero podemos recubrir materiales no conductores con una capa conductora para permitir el mecanizado por electroerosión.
2. ¿Cuál es el nivel de precisión que se puede lograr con Sinker vs. Wire?
Ambos métodos de electroerosión ofrecen una alta precisión, pero la electroerosión por hilo tiene la ventaja. La electroerosión por penetración normalmente alcanza tolerancias de ±0.013 mm. La electroerosión por hilo, por otro lado, puede adquirir ±0.003 mm de tolerancia. Ambos métodos pueden producir acabados superficiales tan suaves como 0.1 μm Ra. La mayor precisión de la electroerosión por hilo proviene de su herramienta de corte más pequeña. Los diámetros de los cables suelen estar entre 0.02 y 0.33 mm.
3. ¿Qué materiales son los más adecuados para la electroerosión por hilo y por plomo?
Los materiales duros y conductores son los mejores para ambos procesos de electroerosión. Las opciones habituales son carburos, aceros para herramientas y superaleaciones. Sinker EDM brilla en la fabricación de formas 3D complicadas en aleaciones como Inconel. La electroerosión por hilo es particularmente buena para cortar piezas delicadas y delgadas de aleaciones como las aleaciones de titanio. La mejor opción depende de las propiedades del metal y de la forma de la pieza.



