
La creación de roscas en piezas más pequeñas que un grano de arroz exige un nivel de control que pocos métodos de fabricación pueden ofrecer. El mecanizado CNC suizo , una tecnología con raíces en los talleres de relojería de Suiza de la década de 1870, se ha convertido en el proceso de referencia para el microroscado de precisión en los sectores médico, aeroespacial y electrónico. Hoy en día, las máquinas fabricadas por líderes como Tornos y Star Micronics pueden cortar roscas en componentes de tan solo 0.5 mm de diámetro con tolerancias de ±0.001 mm.
Esta guía le explicará los principios de diseño, la selección de materiales, las estrategias de utillaje y los métodos de control de calidad que distinguen los proyectos de microroscado exitosos de los costosos fracasos. Ya sea que esté especificando tornillos óseos para implantes ortopédicos o sujetadores en miniatura para ensamblajes de satélites, los consejos que encontrará a continuación le ayudarán a evitar los errores más comunes en la producción de microcomponentes roscados.
Comprender la tecnología de mecanizado suizo para roscado de precisión
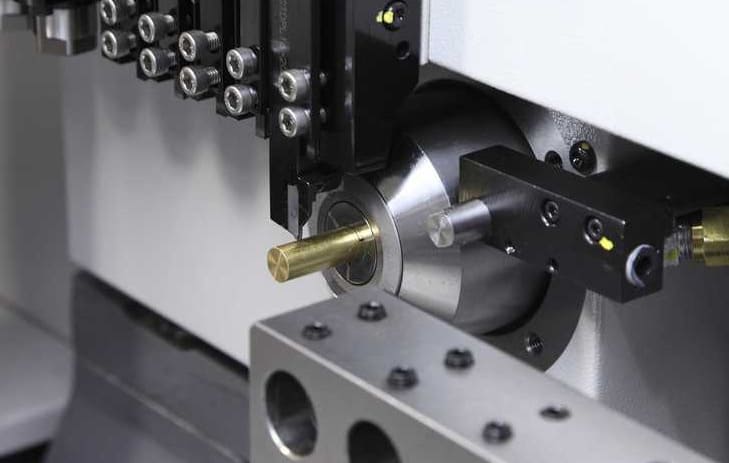
La tecnología de tornos suizos tiene sus orígenes en la década de 1870, una época en la que los artesanos expertos necesitaban métodos fiables para producir diminutos componentes de relojería. Hoy en día, ese mismo principio fundamental impulsa las modernas máquinas CNC, capaces de coordinar hasta 13 ejes simultáneamente. Antes de analizar los detalles, veamos qué hace que este método sea tan eficaz para el microroscado.
Evolución de la relojería suiza a la microfabricación moderna.
La tradición relojera suiza dio origen a un método de mecanizado diseñado para una precisión extrema. Los primeros tornos suizos eran herramientas manuales diseñadas para dar forma a tornillos y pasadores minúsculos. Las versiones modernas utilizan automatización CNC completa, lo que permite el roscado de precisión a velocidades y con tolerancias que aquellos artesanos originales jamás hubieran imaginado.
Cómo el soporte del buje guía permite una precisión de rosca submicrométrica
El casquillo guía es el arma secreta del mecanizado suizo. Mantiene la pieza de trabajo a escasos milímetros de la herramienta de corte, lo que elimina la desviación y la vibración. Los sistemas avanzados ahora utilizan actuadores piezoeléctricos y etapas con cojinetes de aire para alcanzar una resolución a nivel nanométrico, algo fundamental al mecanizar roscas en piezas más pequeñas que un grano de arroz.
Sistemas multiherramienta para operaciones de roscado simultáneas
Una de las mayores ventajas que se obtienen es la capacidad de realizar operaciones de mecanizado simultáneas. Varias herramientas pueden realizar torneado , fresado y taladrado al mismo tiempo. Este enfoque ofrece beneficios clave:
- Reducciones en el tiempo de ciclo de entre el 40 % y el 60 % en comparación con las configuraciones de una sola operación.
- Perfiles de subprocesos complejos completados en una única configuración
- Menor manipulación de piezas, lo que minimiza el riesgo de contaminación.
Ventajas del cabezal deslizante en la formación de roscas
El movimiento deslizante del cabezal alimenta la barra a través del casquillo guía en pequeños incrementos controlados. Esto significa que solo una pequeña sección del material queda expuesta durante el corte. Se obtiene un soporte constante durante todo el proceso de roscado, algo fundamental para mantener tolerancias estrictas en piezas delgadas y delicadas.
Mecanizado suizo para microcomponentes roscados: consejos de diseño y posibles problemas
Para lograr un diseño de microroscas óptimo, es fundamental prestar atención a una serie de factores críticos. Cuando se trabaja con piezas más pequeñas que la punta de un lápiz, incluso los errores más pequeños pueden arruinar toda una producción. Analicemos los parámetros clave, los errores comunes y las estrategias que distinguen los proyectos exitosos de los costosos fracasos.
Parámetros de diseño críticos para el éxito de las microroscas
Comience manteniendo la profundidad mínima de la rosca en aproximadamente 0.6 veces el diámetro nominal. Evite transiciones bruscas cerca de la raíz de la rosca, ya que estas generan concentraciones de tensión que debilitan las piezas diminutas. La dilatación térmica durante el mecanizado puede alterar las dimensiones, por lo que mantener la temperatura del taller dentro de ±0.5 °C es fundamental para lograr una precisión submicrométrica.
Errores comunes de roscado en componentes de menos de 0.5 mm de diámetro
En diámetros inferiores a 0.5 mm, los errores de roscado se vuelven mucho más frecuentes. Los problemas más comunes incluyen:
- Evacuación deficiente de las virutas que obstruye la zona de corte.
- Formación de rebabas a lo largo de las crestas de los hilos.
- Deflexión de la herramienta causada por velocidades de avance excesivas
- Inconsistencia en el paso de la marcha debido a variaciones en la velocidad del husillo.
Los husillos de alta velocidad, combinados con velocidades de avance bajas y precisas, le ayudarán a superar estos desafíos.
Impacto de la selección de materiales en la calidad de la rosca y la vida útil de la herramienta
Los criterios de selección de materiales influyen directamente en el acabado superficial y la durabilidad de la herramienta. El aluminio requiere herramientas extremadamente afiladas para evitar que se manche la rosca. El acero inoxidable se endurece rápidamente, lo que acelera el desgaste de los filos de corte. La estructura del grano a esta escala es importante: los granos más finos producen roscas más limpias.
Cómo evitar la deflexión y la vibración en piezas roscadas delgadas.
La deflexión de los componentes representa un riesgo grave cuando la relación longitud-diámetro supera 10:1. Coloque el casquillo guía a una distancia de 1 a 2 mm de la zona de corte para proporcionar un soporte rígido. Un control eficaz de las vibraciones a esta escala requiere equilibrar la velocidad del husillo, la profundidad de corte y la rigidez de la pieza como un sistema unificado, no como variables aisladas.
Especificaciones esenciales de roscas y requisitos de tolerancia
Para lograr roscas micrométricas precisas, es fundamental comprender las especificaciones exactas que requiere su proyecto. Las modernas máquinas suizas pueden mantener tolerancias de ±0.001 mm en el control del diámetro primitivo, un nivel de precisión prácticamente imposible hace apenas una década. Los valores de acabado superficial entre Ra 0.2 y 0.4 micrómetros son ahora el estándar para la mayoría de las aplicaciones.
Los estándares de tolerancia de roscas han evolucionado rápidamente. La Organización Internacional de Normalización (ISO) continúa desarrollando nuevas especificaciones que rigen los sistemas de calidad integrados con IA para la validación automatizada de roscas. Al mismo tiempo, el Instituto Nacional de Estándares y Tecnología (NIST) proporciona métodos de calibración que permiten mediciones submicrométricas para componentes roscados de última generación.
Al definir las especificaciones de las microroscas, es necesario tener en cuenta varios parámetros críticos:
- El diámetro primitivo se mantiene dentro de tolerancias de micras de un solo dígito.
- Requisitos del perfil de rosca verificados mediante documentación 100% digital.
- Los índices de capacidad de proceso en tiempo real (Cpk) se mantuvieron por encima de 2.0.
- Uniformidad del acabado superficial en todas las series de producción.
- Precisión del ángulo del flanco dentro de ±0.5 grados para aplicaciones críticas.
La precisión dimensional a esta escala no deja lugar a conjeturas. Algunas aplicaciones médicas y aeroespaciales alcanzan ahora una precisión a nivel nanométrico, un rango en el que incluso la dilatación térmica debida a los cambios de temperatura en el taller puede afectar a los resultados. Debe planificar los requisitos del perfil de la rosca en función de las peores condiciones ambientales, no de las ideales.
El control del diámetro primitivo sigue siendo el factor más importante en la calidad de la rosca. Influye directamente en el ajuste, la función y la fiabilidad a largo plazo. Al combinar tolerancias estrictas para la rosca con un control riguroso del proceso, se sientan las bases para una producción consistente y de alta calidad, un tema que analizaremos con mayor profundidad en la sección de selección de materiales que sigue.
Consideraciones sobre los materiales para la fabricación de microroscas
La elección del material influye en todos los aspectos de la calidad de las microroscas, desde el acabado superficial hasta la precisión dimensional. Cada metal y polímero reacciona de forma diferente ante las fuerzas de corte del mecanizado suizo. Comprender la maquinabilidad del material ayuda a predecir el desgaste de la herramienta, ajustar las velocidades de avance correctas y producir roscas que cumplan con tolerancias estrictas.
Materiales óptimos para la durabilidad y precisión de las roscas
El mecanizado de acero inoxidable sigue siendo una de las mejores opciones para microcomponentes roscados. Grados como el 303 y el 316L ofrecen una excelente resistencia a la corrosión y robustez. Estos aceros requieren herramientas afiladas y un flujo de refrigerante adecuado para evitar el endurecimiento por deformación en la raíz de la rosca.
El roscado de titanio es ideal para componentes aeroespaciales y médicos donde la reducción de peso es crucial. La aleación Ti-6Al-4V ofrece una notable relación resistencia-peso. Sin embargo, su baja conductividad térmica provoca una rápida acumulación de calor en el filo de corte, lo que requiere ajustes precisos de velocidad y avance.
Las aleaciones de aluminio (6061, 7075) y el latón permiten ciclos de producción más rápidos para conectores electrónicos y aeroespaciales. Los plásticos PEEK y Delrin se utilizan en aplicaciones que requieren resistencia química y aislamiento eléctrico.
Factores de maquinabilidad que afectan la formación de roscas
La maquinabilidad del material depende de la dureza, la ductilidad y el comportamiento de formación de virutas. Debe evaluar estos factores antes de seleccionar los perfiles de rosca:
- Control de virutas: los materiales gomosos como el titanio producen virutas largas y fibrosas que se enredan alrededor de las microherramientas.
- Tendencia al endurecimiento por deformación: los aceros inoxidables austeníticos se endurecen durante el corte, acelerando el desgaste de la herramienta.
- Conductividad térmica: la baja conductividad concentra el calor en la cresta y el flanco del hilo.
Materiales biocompatibles para componentes médicos roscados
Los materiales biocompatibles, como el acero inoxidable 316L, el titanio comercialmente puro y el PEEK, son esenciales para los tornillos quirúrgicos y los dispositivos implantables. Estos materiales deben cumplir con las normas ASTM F138 e ISO 5832 para garantizar un contacto seguro con los tejidos.
Efectos del tratamiento térmico sobre la integridad de las roscas
Las especificaciones del tratamiento térmico influyen directamente en la estabilidad dimensional de la rosca. Los aluminuros de titanio y las aleaciones de magnesio biodegradables requieren temperaturas de corte inferiores a umbrales críticos para preservar la estructura granular. Siempre que sea posible, mecanice las roscas antes de los tratamientos de endurecimiento por envejecimiento; esto protege tanto la geometría como la integridad de la superficie.
Selección de herramientas y geometría para operaciones de roscado
Elegir la herramienta adecuada para el microroscado puede ser crucial para la calidad de la pieza. La geometría de la herramienta influye directamente en el acabado superficial, la precisión dimensional y la velocidad de producción. Analicemos las decisiones clave que debe tomar antes de realizar su primer roscado.
Fresa de roscar frente a herramientas de roscado de un solo punto
La tecnología de fresado de roscas crea un perfil de rosca completo en una sola pasada helicoidal. Este método reduce los tiempos de ciclo entre un 30 % y un 50 % en comparación con las herramientas de un solo filo durante la producción en serie. Las fresas de roscas son ideales cuando se necesita cambiar entre diferentes tamaños de rosca, ya que una sola herramienta puede manejar varios pasos. Las herramientas de un solo filo siguen siendo excelentes para tolerancias extremadamente ajustadas en diámetros muy pequeños, donde la precisión de la interpolación se convierte en un factor limitante.
Aplicaciones de herramientas con recubrimiento de carburo y diamante
Las modernas herramientas de corte de carburo con sustratos nanoestructurados mantienen el filo a temperaturas superiores a 1,000 °C. Esta capacidad permite el mecanizado en seco de superaleaciones, eliminando los riesgos de contaminación por refrigerante en la producción de dispositivos médicos. Para materiales con una dureza superior a 70 HRC, los recubrimientos de diamante prolongan la vida útil de la herramienta hasta 10 veces más que las opciones sin recubrimiento. Las estructuras de recubrimiento autorreparables pueden incluso reparar microfracturas durante el corte, manteniendo una geometría de roscado uniforme a lo largo de toda la producción.
Monitorización del desgaste de las herramientas en la producción de alto volumen
Un análisis fiable del desgaste de las herramientas es esencial para la producción de miles de microcomponentes roscados. Los sistemas de monitorización actuales utilizan:
- Sensores de emisión acústica que detectan variaciones de dureza en tiempo real.
- Algoritmos de análisis de vibraciones que predicen fallos semanas antes de que ocurran.
- Sistemas inteligentes de reconocimiento de materiales que ajustan automáticamente los parámetros de corte.
Estas tecnologías evitan el desgaste prematuro de las herramientas de corte de carburo y los recubrimientos de diamante, ya que responden a las condiciones cambiantes en el filo de corte. La combinación de un análisis adecuado del desgaste de la herramienta con las estrategias de programación correctas —que se abordan en la siguiente sección— proporciona un marco completo para obtener microroscas uniformes y de alta calidad.
Estrategias de programación para perfiles de subprocesos complejos
Lograr la rosca correcta en un microcomponente comienza mucho antes de que la herramienta toque la pieza. Las técnicas modernas de programación CNC exigen una precisión nanométrica, especialmente al trabajar con perfiles complejos en piezas más pequeñas que la punta de un lápiz. El método de programación puede determinar el éxito o el fracaso de todo el trabajo.
Las soluciones de software CAM actuales, como Mastercam y Esprit, permiten simular el comportamiento de la herramienta con extrema precisión. Estas plataformas predicen la dilatación térmica, la tensión del material y la deflexión antes de que se produzca el primer corte. Los algoritmos de aprendizaje automático integrados en estos sistemas analizan miles de variables de producción anteriores. Optimizan los parámetros de corte mucho más allá de lo que se puede lograr con ajustes manuales, reduciendo los tiempos de preparación hasta en un 70 %.
Las estrategias de trayectoria de herramienta eficaces son esenciales para mantener la precisión dimensional en geometrías de rosca variables. Considere estas prioridades de programación clave:
- Utilice la rotación sincronizada del husillo con el movimiento del eje Z para un roscado multientrada preciso con indexación angular exacta.
- Programar ajustes continuos de la velocidad de avance para roscas de paso variable con el fin de mantener una carga de viruta constante.
- Ejecute ciclos de simulación completos para detectar colisiones y verificar la optimización del perfil de subprocesos antes de la puesta en producción.
- Aproveche el análisis de datos históricos asistido por IA para mejorar la calidad de las primeras piezas y reducir los índices de desperdicio.
El roscado de múltiples entradas presenta un desafío único. Cada entrada debe indexarse a intervalos angulares exactos, mientras que el husillo y los ejes lineales permanecen perfectamente sincronizados. Incluso un error de una fracción de grado se acumula a lo largo de la rosca, lo que resulta en una pieza defectuosa.
La optimización del perfil de los hilos mediante una programación inteligente sienta las bases para los métodos de control de calidad que exploraremos a continuación, porque lo que no se puede programar correctamente, no se puede inspeccionar para verificar su conformidad.
Métodos de control de calidad para microcomponentes roscados
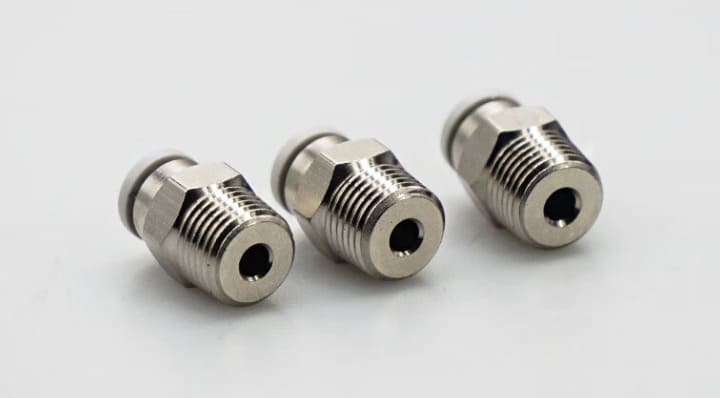
Producir una microrosca perfecta no sirve de nada si no se puede verificar. Los métodos fiables de inspección de roscas son esenciales para detectar defectos a tiempo, antes de que se conviertan en costosos desperdicios o fallos en el campo. Las modernas instalaciones de mecanizado suizas emplean un enfoque de calidad por capas, que combina la monitorización en tiempo real con la verificación posterior al proceso.
Tecnologías de medición de roscas en proceso
Los micrómetros láser integrados directamente en las máquinas suizas permiten medir diámetros de rosca en tiempo real con una precisión submicrométrica. Estos sensores capturan datos durante el mecanizado, sin necesidad de desmontar la pieza. Las lecturas se envían directamente al controlador de la máquina, que compensa automáticamente el desgaste de la herramienta y la deriva térmica. Este sistema de circuito cerrado garantiza que las roscas cumplan con las especificaciones durante toda la producción.
Control estadístico de procesos para la consistencia del hilo
El control estadístico de procesos ha evolucionado mucho más allá del muestreo aleatorio. Los sistemas de medición automatizados ahora inspeccionan el 100 % de las piezas roscadas, creando bases de datos de calidad completas en tiempo real. Es posible realizar un seguimiento de tendencias como la degradación gradual de la herramienta o las variaciones de temperatura del husillo mucho antes de que provoquen que las piezas se salgan de tolerancia. Las métricas clave a monitorizar incluyen:
- Variación del diámetro del paso a lo largo del tiempo
- uniformidad en la profundidad del hilo entre lotes
- Valores Cpk para dimensiones críticas de la rosca
- curvas de progresión del desgaste de la herramienta
Sistemas de inspección sin contacto para roscas delicadas
Las roscas en piezas con un diámetro inferior a 0.5 mm son demasiado frágiles para las sondas táctiles. Los sistemas de metrología sin contacto, que utilizan sensores láser o de luz blanca, escanean las características de las roscas sin riesgo de dañarlas. Estos sistemas detectan la rugosidad superficial, las rebabas y los defectos de forma durante los ciclos de corte.
Análisis del perfil de rosca mediante interferometría de luz blanca
La interferometría de luz blanca ofrece una resolución a nanoescala para el análisis del perfil de roscas. Mapea la geometría superficial tridimensional completa del flanco de una rosca, revelando imperfecciones invisibles para los comparadores ópticos. Para las aplicaciones más exigentes, como los tornillos óseos médicos, los ingenieros combinan los datos de interferometría con la microscopía electrónica de barrido para una verificación completa.
Técnicas avanzadas de roscado en máquinas CNC suizas
Las máquinas CNC suizas ofrecen una gama de métodos de roscado avanzados que amplían los límites de lo posible en la microfabricación. Estas técnicas van mucho más allá del roscado estándar de un solo punto: permiten geometrías complejas, tiempos de ciclo más rápidos y perfiles especializados para industrias exigentes como la de dispositivos médicos y la aeroespacial.
Roscado de alta velocidad para tornillos óseos
La tecnología de roscado giratorio utiliza un cabezal de corte anular que rota a velocidades de hasta 120 000 RPM alrededor de la pieza de trabajo. Este método es el estándar de oro en la fabricación de tornillos óseos. Produce acabados superficiales superiores que favorecen la osteointegración, el proceso mediante el cual el tejido óseo se une directamente al implante.
Entre los principales beneficios del hilado por remolino se incluyen:
- Fuerzas de corte reducidas en piezas de trabajo delgadas.
- Excelente evacuación de virutas durante cortes de rosca profundos.
- Finalización de subprocesos en una sola pasada para una producción más rápida.
- Las superficies libres de rebabas son fundamentales para los dispositivos implantables.
Métodos de producción de hilos de arranque múltiple
La producción de roscas de múltiples entradas se basa en el control sincronizado de múltiples ejes para crear de dos a cuatro entradas de rosca en una sola operación. Esta técnica reduce el tiempo de ensamblaje en dispositivos médicos e instrumentos de precisión. Se requiere una sincronización precisa del husillo y un posicionamiento exacto de la herramienta para mantener una precisión uniforme en el avance de la rosca en todas las entradas.
Estrategias de fabricación de roscas de paso variable
La creación de roscas de paso variable para sujetadores autoblocantes requiere un ajuste continuo de la velocidad de avance durante todo el proceso de corte. Su programa CNC debe adaptarse en tiempo real para mantener condiciones de corte óptimas a medida que la geometría de la rosca cambia a lo largo de la pieza.
Estos métodos avanzados de roscado, combinados con enfoques híbridos como la integración de micro-EDM para canales de refrigeración en componentes de combustible aeroespaciales, eliminan operaciones secundarias y reducen los costos totales de producción. Dominar estas técnicas le brinda una clara ventaja competitiva en la fabricación de microcomponentes roscados de alta precisión.
Desafíos y soluciones habituales en la fabricación
Al trabajar con microcomponentes roscados, te enfrentarás a una serie de desafíos de roscado únicos que pueden descarrilar incluso las series de producción mejor planificadas. Comprender estos problemas —y saber cómo solucionarlos— es clave para obtener resultados consistentes y de alta calidad.
La evacuación de virutas es una de las principales preocupaciones en orificios de menos de 0.5 mm de diámetro. Los ciclos de perforación intermitentes, combinados con un suministro de refrigerante a alta presión, son soluciones de fabricación probadas que evitan la soldadura de virutas y la rotura de la herramienta. Se recomienda utilizar presiones de refrigerante superiores a 1,000 PSI para eliminar los residuos de estas diminutas cavidades.
El endurecimiento por deformación en acero inoxidable y titanio supone otro obstáculo importante. La prevención eficaz de defectos comienza con el mantenimiento de velocidades de corte constantes y la sustitución de las herramientas afiladas a intervalos regulares, no cuando se desgastan. Una herramienta desafilada genera calor excesivo, lo que acelera el endurecimiento y perjudica la calidad de la rosca.
Estas son las áreas más críticas donde la optimización de procesos marca una diferencia tangible:
- Control de la distorsión térmica: utilice refrigerante con temperatura regulada que se mantenga dentro de ±0.5 °C durante cada ciclo de mecanizado para proteger las piezas largas y delgadas.
- Gestión de rebabas en las salidas de rosca: utilice herramientas de microdesbarbado especializadas o limpieza ultrasónica para componentes de menos de 1 mm.
- Reducción de la deflexión: agregue apoyos intermedios para piezas que superen una relación longitud-diámetro de 10:1, o reduzca las fuerzas de corte mediante una geometría de herramienta optimizada.
Para solucionar problemas de producción con éxito, se requiere un enfoque sistemático. Monitoree cada variable (desgaste de la herramienta, temperatura del refrigerante, velocidad del husillo) y aísle los cambios uno por uno. Este método disciplinado le ayudará a identificar las causas raíz en lugar de perseguir síntomas en múltiples variables.
Dominar estas soluciones de fabricación te prepara para afrontar las exigentes especificaciones que se encuentran en las aplicaciones médicas, aeroespaciales y electrónicas que se tratan en la siguiente sección.
Aplicaciones industriales y estudios de casos
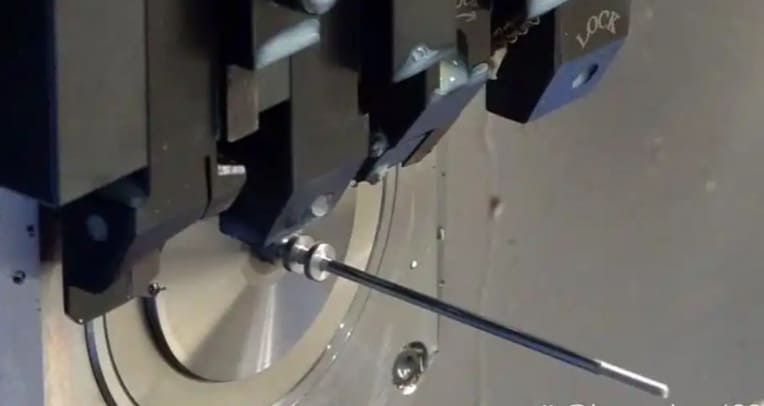
Los microcomponentes roscados mecanizados en Suiza se utilizan en una amplia gama de sectores críticos. Cada sector presenta exigencias únicas, sujetas a estrictas normas industriales. Exploremos cómo cuatro campos clave dependen del roscado de precisión para ampliar los límites de la ingeniería moderna.
Requisitos y estándares para el roscado de dispositivos médicos
Las roscas de los dispositivos médicos deben cumplir con las rigurosas regulaciones de la FDA y la certificación ISO 13485. Los tornillos óseos, los implantes espinales y los adaptadores para catéteres requieren tratamientos superficiales biocompatibles, que a menudo se aplican mediante sistemas de plasma atmosférico durante el mecanizado. Estos componentes requieren perfiles de rosca impecables para garantizar un rendimiento seguro y fiable dentro del cuerpo humano.
Producción de elementos de fijación aeroespaciales a microescala
Los elementos de fijación aeroespaciales utilizados en las boquillas de los inyectores de combustible y las carcasas de los sensores requieren tolerancias de ±0.0005 pulgadas. A este nivel, incluso una ligera desviación puede comprometer la fiabilidad del sistema de la aeronave. Los fabricantes certificados según la norma AS9100, como Shamrock Precision, producen estas piezas con una precisión constante en series de producción de gran volumen.
Especificaciones de roscado de conectores electrónicos
La tendencia hacia la miniaturización de dispositivos ha impulsado la demanda de conectores electrónicos con roscas de menos de 0.5 mm de diámetro. Los teléfonos inteligentes, los dispositivos portátiles y los sensores médicos utilizan estos diminutos pines roscados. Un control preciso del paso y un acabado sin rebabas son esenciales para garantizar un contacto eléctrico adecuado y la integridad de la señal.
Aplicaciones de roscado de precisión en la industria óptica
Los componentes ópticos, como las monturas de lentes roscadas y los mecanismos de ajuste fino, requieren una rugosidad superficial inferior a 0.1 micrómetros. Estas roscas permiten una alineación precisa en microscopios, sistemas láser y conjuntos de cámaras. Los requisitos clave incluyen:
- Bordes de hilo ultrasuaves para evitar la dispersión de la luz.
- Perfiles de rosca concéntricos para un ajuste de rotación preciso.
- Mecanizado libre de contaminación para proteger las superficies ópticas sensibles.
En los cuatro sectores, cumplir con los estándares industriales adecuados es fundamental. Las decisiones de diseño de la rosca, desde el material hasta la tolerancia, deben ajustarse a las exigencias normativas y de rendimiento específicas de cada aplicación.
Conclusión
Los avances tecnológicos en el mecanizado suizo están transformando la producción de microcomponentes roscados en los sectores médico, aeroespacial y electrónico. Los sistemas basados en IA analizan simultáneamente decenas de variables de producción, ajustando en tiempo real la velocidad de avance, la velocidad del husillo y la trayectoria de la herramienta. Este nivel de integración tecnológica se traduce en tolerancias más estrictas y una menor cantidad de piezas defectuosas en cada ciclo de producción.
Los esfuerzos por mejorar la calidad se orientan hacia la inspección en proceso al 100 % mediante sistemas de medición sin contacto y controles estadísticos avanzados. Las tecnologías emergentes, como los sensores cuánticos, prometen capacidades de medición a escala atómica, mientras que la fabricación híbrida —que combina métodos aditivos y sustractivos— abrirá nuevas posibilidades de diseño para geometrías de rosca complejas. Al planificar su próximo proyecto de microcomponentes roscados, mantenerse al día con estas herramientas y técnicas le brinda una clara ventaja competitiva en la fabricación de precisión.



