
Los agujeros roscados son fundamentales en la fabricación, ya que permiten un montaje preciso y una fijación firme. Esta guía cubre diferentes tipos de agujeros roscados, métodos de mecanizado, materiales, herramientas y mejores prácticas. Al obtener este conocimiento, puede optimizar el mecanizado de agujeros roscados para lograr una mejor calidad y eficiencia.
¿Qué son los agujeros roscados?
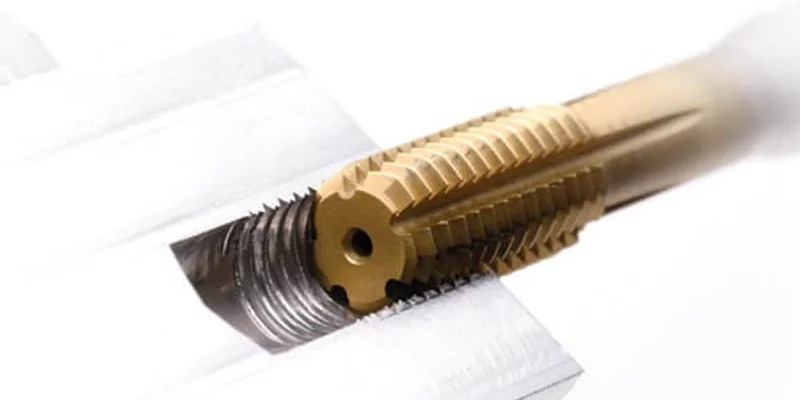
Un orificio roscado circular se denomina orificio roscado. En el interior de un orificio roscado encontrará ranuras helicoidales diseñadas con precisión cortadas en las paredes de la cavidad cilíndrica. Estas ranuras siguen perfiles que tienen diámetros y pasos definidos. Esto garantiza conexiones firmes con elementos de fijación como pernos y tornillos.
Tipos de agujeros roscados
En los sectores de fabricación se utilizan distintos tipos de orificios roscados y cada uno de ellos está diseñado para su finalidad específica. A continuación, se detallan los principales tipos:
A traves de los hoyos
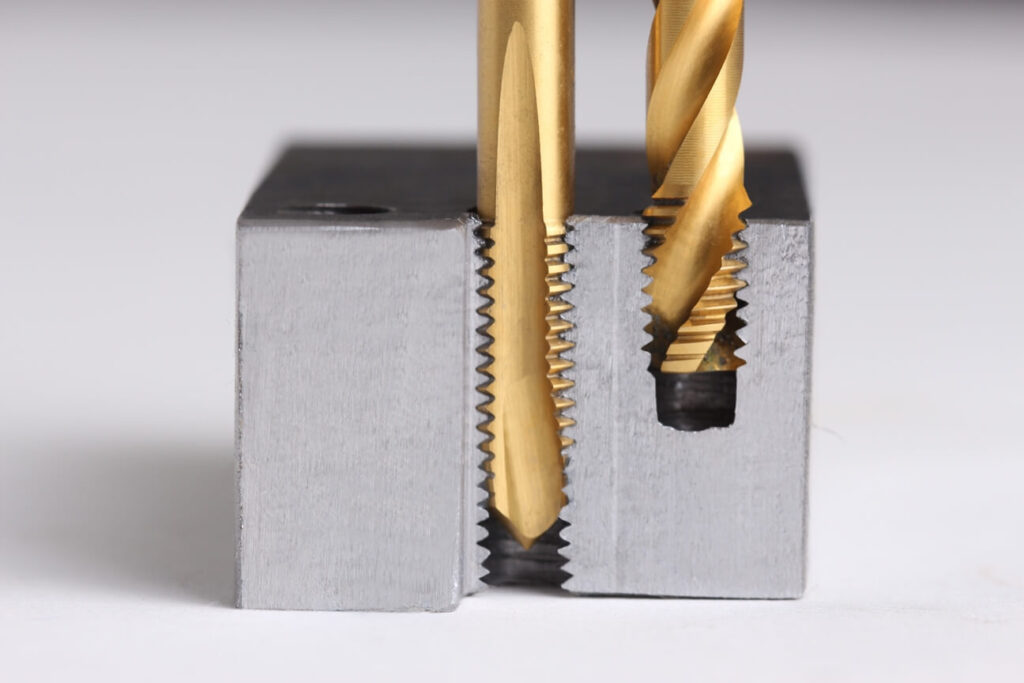
Desde la entrada hasta la salida, los orificios pasantes forman un paso completo a través del material de la pieza de trabajo. Su rosca es uniforme en toda su longitud. Se utilizan cuando los elementos de fijación deben pasar por el material. Los ingenieros especifican orificios pasantes en situaciones en las que la evacuación de virutas es una necesidad.
Agujeros ciegos
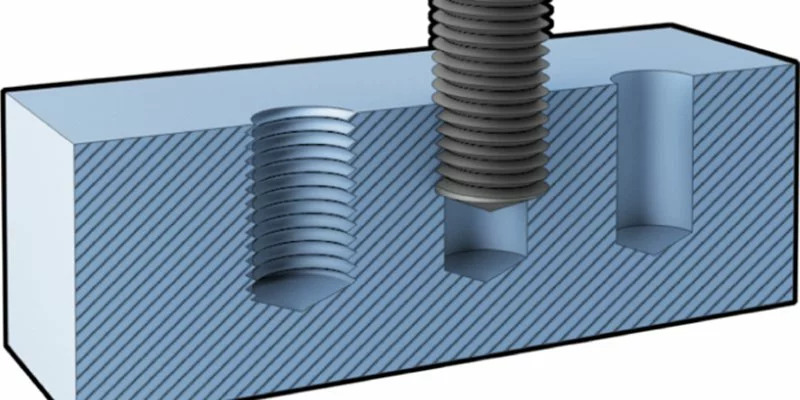
A diferencia de los agujeros pasantes, los agujeros ciegos terminan en una profundidad predeterminada en la pieza de trabajo. Estas profundidades controladas con precisión terminan en fondos cónicos o planos. Los maquinistas deben gestionar la evacuación de virutas y asegurar el enganche de la rosca al roscar estos agujeros.
Agujeros roscados
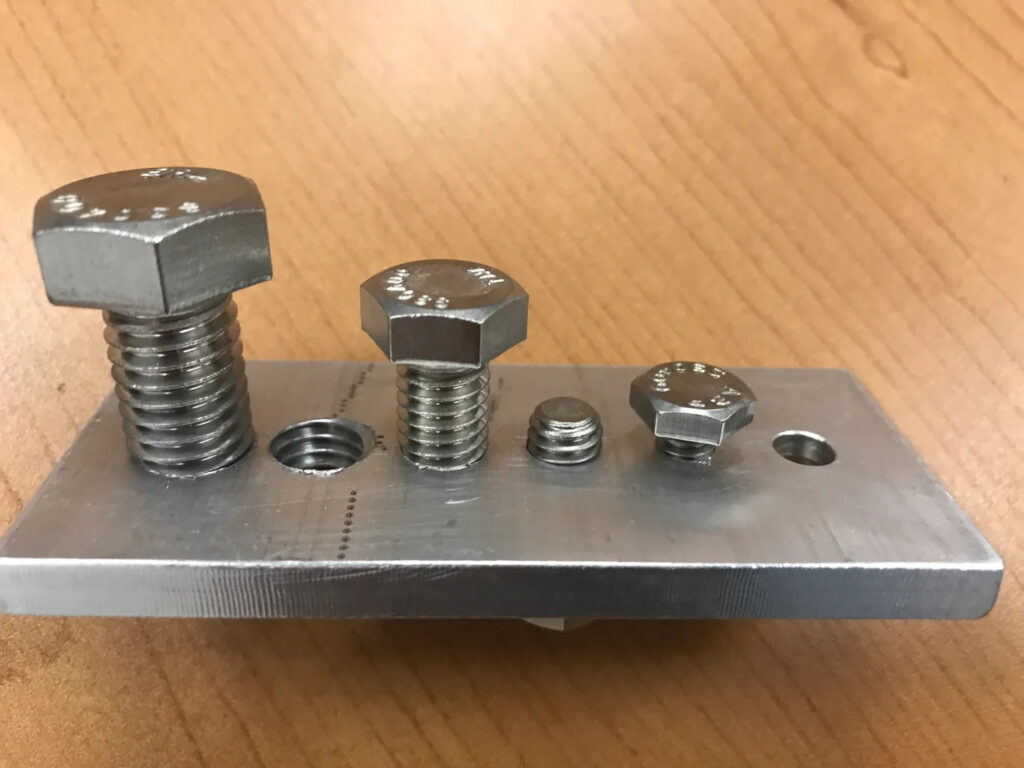
En este tipo, las roscas se cortan en agujeros pretaladrados con la ayuda de machos de roscar. En diferentes situaciones se necesitan diferentes dimensiones de macho de roscar y pasos de rosca. Estos agujeros son habituales en piezas de vehículos y otros conjuntos en los que hay que desmontar piezas de vez en cuando.
Inserciones roscadas
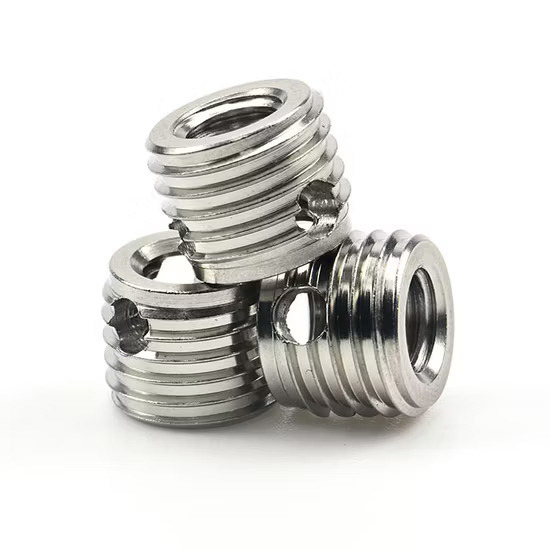
Los manguitos metálicos que tienen roscas en el interior y una superficie texturizada en el exterior se denominan insertos roscados. Su diseño resiste las fuerzas de aflojamiento y mejora la durabilidad de las roscas en materiales blandos. La industria aeroespacial, automotriz y médica utilizan estos insertos debido a su facilidad de uso durante ciclos de ensamblaje repetidos y su mejor capacidad de soportar cargas.
Insertos helicoidales
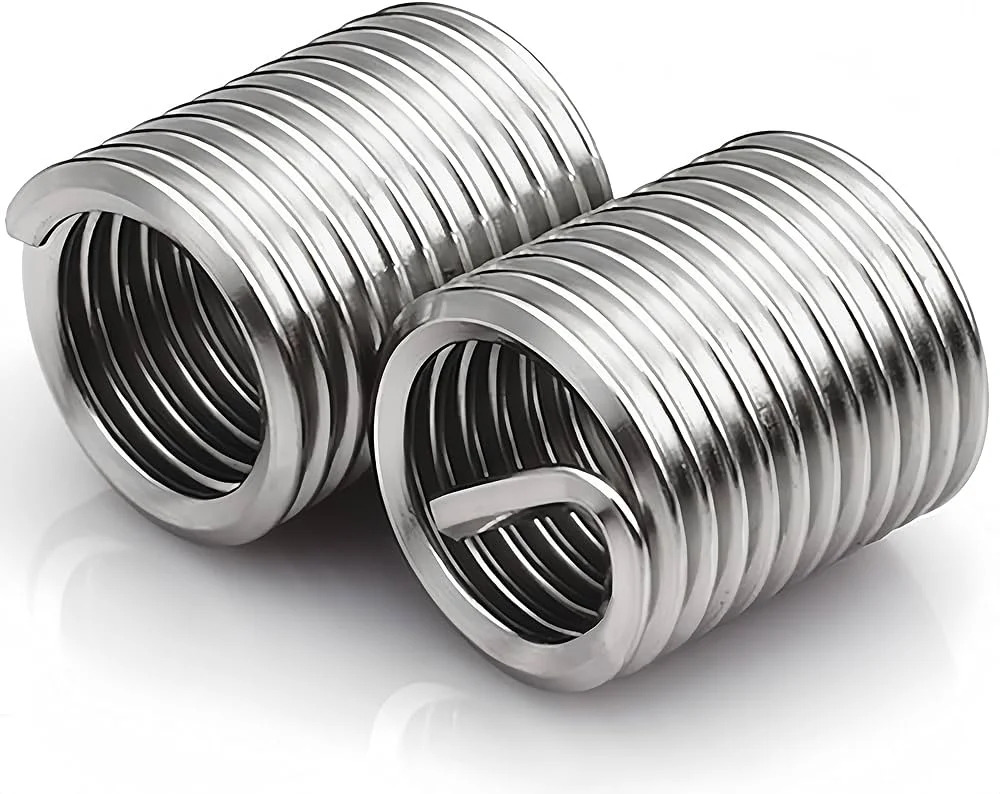
Fabricados con alambre de acero inoxidable, los insertos helicoidales son un refuerzo permanente de roscas. Pueden mantener su integridad en temperaturas extremas, es decir, de -320 a +800 °F y distribuir las cargas de manera uniforme en todo el perfil de la rosca. Su diseño tipo resorte minimiza la concentración de tensiones, particularmente en aluminio, plásticos y otros materiales blandos.
Métodos de mecanizado para agujeros roscados
Existen diferentes métodos para hacer agujeros roscados y cada agujero tiene sus propios beneficios para diferentes usos.
1. Corte de hilo
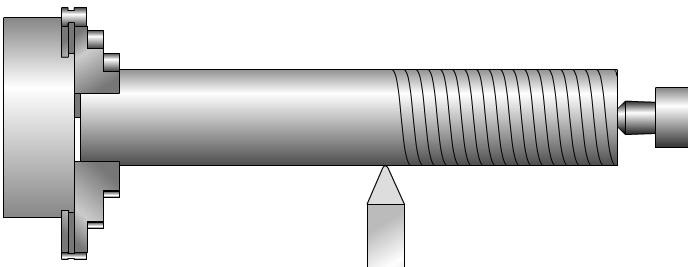
Un taladro de roscar forma el orificio inicial ligeramente más pequeño que el diámetro de rosca deseado. Luego, herramientas de corte especialmente diseñadas eliminan material sistemáticamente para formar las roscas. Este método proporciona una calidad de rosca estable en la mayoría de los materiales de ingeniería.
2. Formación de hilos
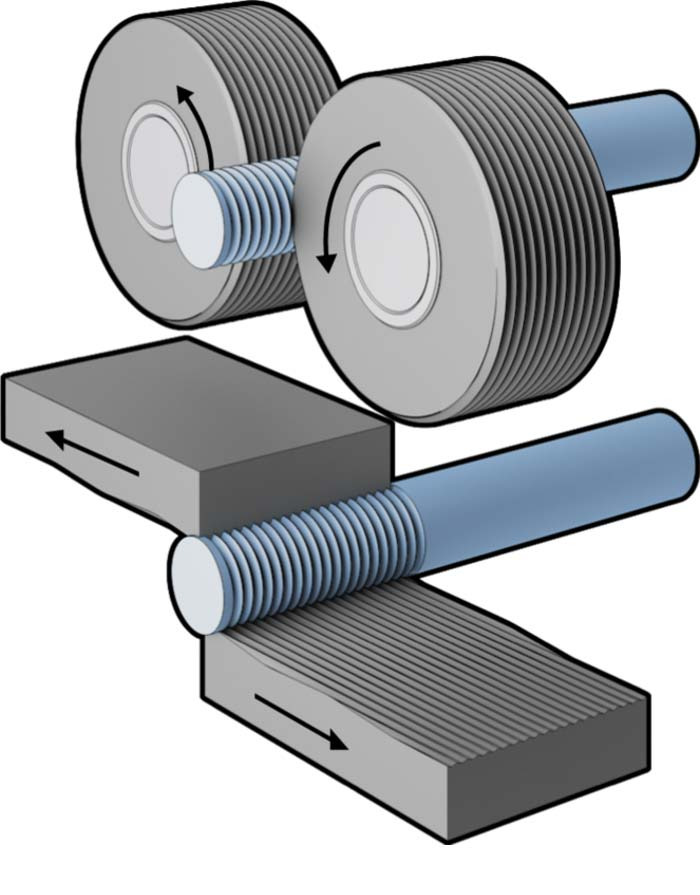
En este método, los rodillos de alta presión desplazan el material para generar roscas sin quitarlo. Las roscas formadas en frío tienen una mayor resistencia al desgaste debido al endurecimiento por deformación. Si bien este método procesa materiales dúctiles rápidamente, el éxito depende de las características del material.
3. Fresado de roscas
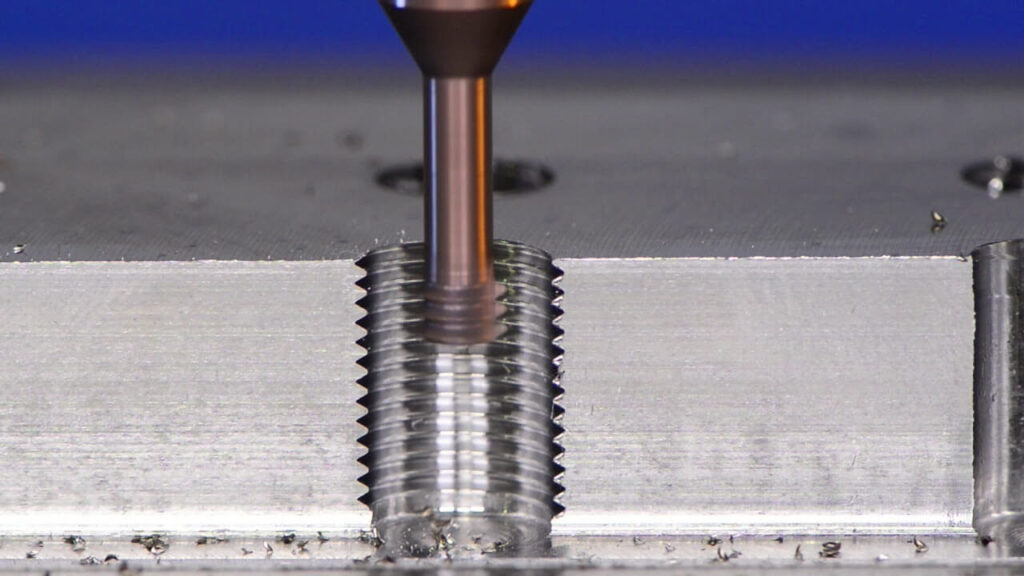
En este tipo de fresado, las máquinas CNC con herramientas rotativas personalizadas generan roscas internas con la ayuda de movimientos helicoidales. Una sola herramienta puede producir varias roscas y este método es rentable para diámetros grandes porque minimiza el desgaste de la herramienta y preserva la precisión.
4. Tocando
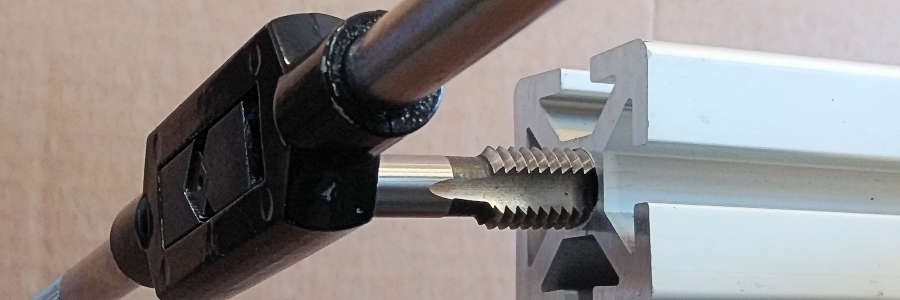
Se utilizan machos de roscar especialmente diseñados para realizar orificios pretaladrados y roscar durante el roscado. El éxito depende de la lubricación y de la velocidad del husillo, que normalmente es de 40 a 60 RPM. Los centros de roscado CNC avanzados ofrecen resultados consistentes para producciones de gran volumen.
5. Rectificado de roscas
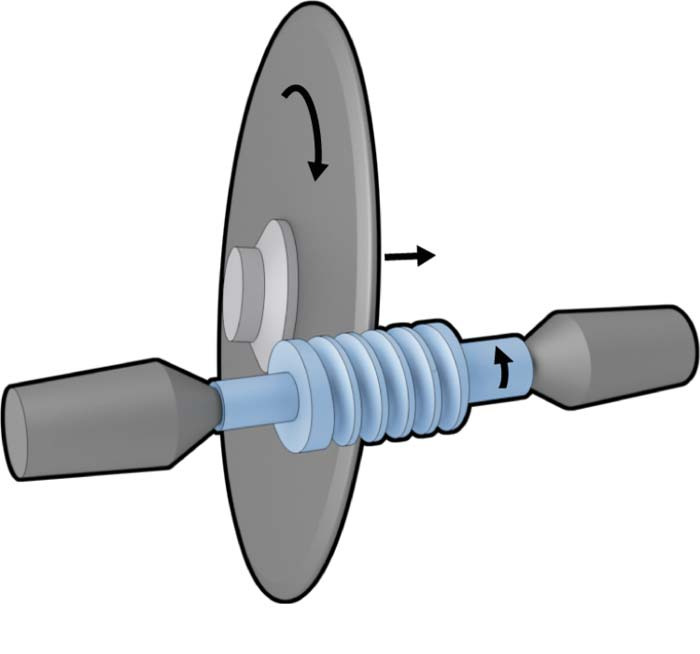
En este tipo de mecanizado, las muelas abrasivas rectifican roscas internas y externas bajo control CNC. Este método es mejor para piezas tratadas térmicamente y materiales endurecidos. Los ingenieros eligen el rectificado de roscas cuando el acabado de la superficie y el perfil de la rosca son vitales.
Materiales y su maquinabilidad
El éxito del roscado depende de la comprensión de la respuesta de los diferentes materiales al mecanizado. Algunos materiales son los siguientes:
Metales
Las aleaciones de aluminio 2011 y 6061 se mecanizan bien y generan virutas limpias durante el roscado. El acero inoxidable 303 es moderadamente mecanizable, pero los aceros con alto contenido de carbono requieren parámetros de corte controlados. La adición de azufre y plomo a las fórmulas del acero mejora la maquinabilidad y la evacuación de virutas.
Plásticos
Los plásticos acetal, PEEK y policarbonato se utilizan principalmente para piezas roscadas debido a sus excelentes propiedades de mecanizado. Necesitan control de temperatura para evitar que se deformen. El nailon y el UHMW son buenos para situaciones que requieren buena durabilidad y resistencia química, pero sus puntos de fusión más bajos significan que hay que utilizar estrategias de enfriamiento y velocidades de corte particulares.
composites
Estos materiales añaden problemas notables al roscado porque tienen refuerzos de fibras abrasivas como carbono, vidrio o grafito que pueden afectar a los parámetros de corte. A diferencia de los metales, los materiales compuestos se rompen por fractura frágil en lugar de por deformación plástica.
Herramientas y equipo
Para realizar orificios roscados con precisión se necesitan algunas herramientas especiales. A continuación se indican las piezas necesarias para realizar el roscado.
Matrices y machos de roscar
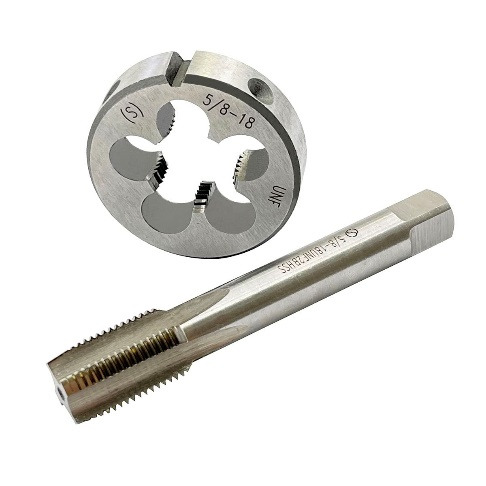
El acero al carbono endurecido y el acero de alta velocidad (HSS) son la base de las matrices y los machos de roscar de calidad, ya que son las herramientas de corte necesarias. Existen tres tipos de machos de roscar, conocidos como cónicos, de fondo e intermedios para roscado interno.
Para el roscado externo se utilizan matrices que cortan roscas en piezas cilíndricas y varillas. Estas herramientas de precisión funcionan con todo tipo de materiales, desde aluminio hasta acero endurecido, y vienen en juegos con especificaciones de rosca y tamaños de brocas correspondientes.
Molinos de hilo
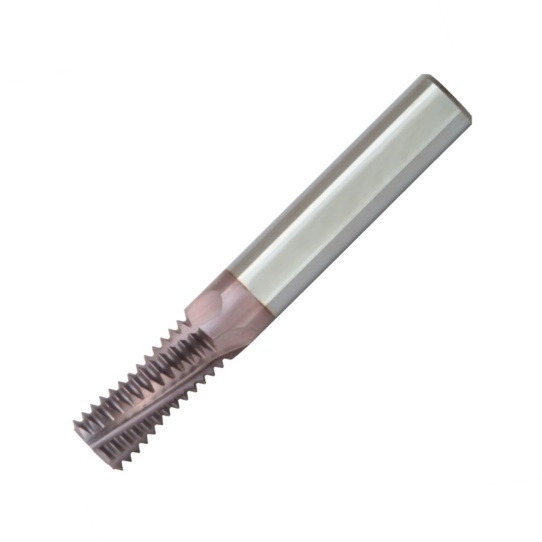
El roscado avanzado requiere fresas de roscar especiales. Estas herramientas, disponibles en configuraciones de varios dientes y de perfil único, suelen tener canales de refrigeración internos. La serie T740TX es un diseño moderno de fresa de roscar CNC que combina un recubrimiento de carburo con geometrías de corte modernas para maximizar la evacuación de virutas.
Brocas
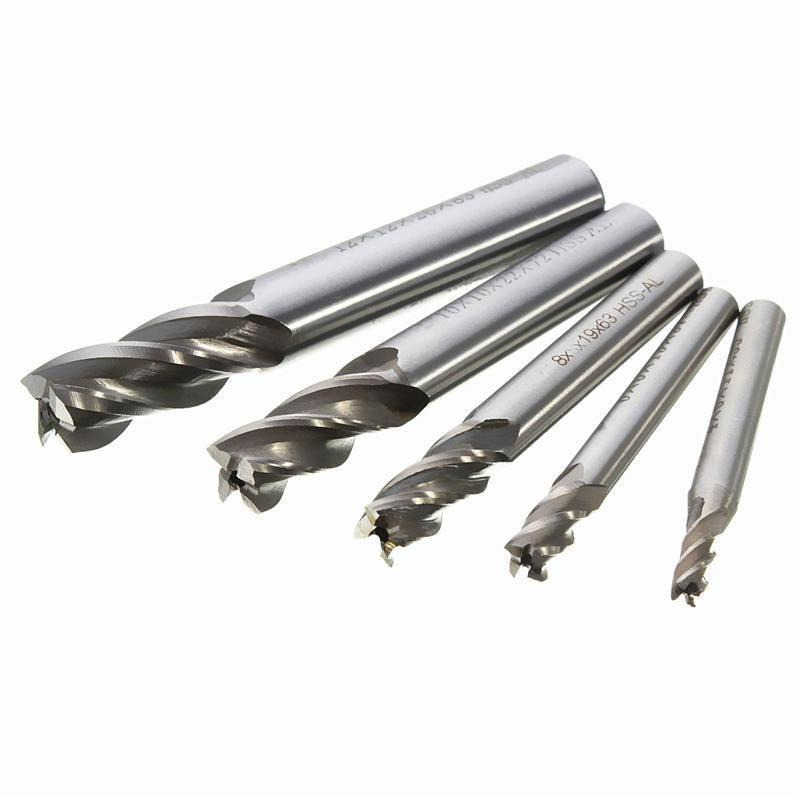
La preparación adecuada de los orificios comienza con la broca adecuada. Los gráficos de roscas ayudan a los operarios a seleccionar el diámetro de broca correcto, ya sea que utilicen medidas métricas o fraccionarias. Las brocas con punta de carburo son mejores para situaciones difíciles, mientras que las brocas HSS son buenas para propósitos estándar. Muchos fabricantes ahora están agregando recubrimientos personalizados a las brocas para una mejor usabilidad en diferentes materiales.
Máquinas CNC
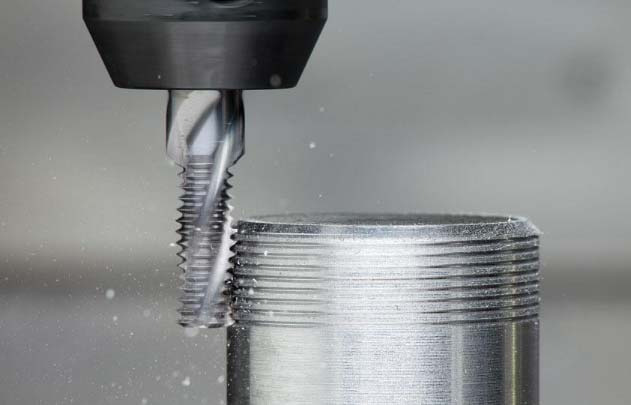
El roscado depende en gran medida de la tecnología CNC con ciclos de código G dedicados, como G32, G33 y G76. Las fresadoras CNC estándar son buenas para el roscado básico, pero las geometrías complejas requieren máquinas de 5 ejes para obtener los mejores resultados. Los mandriles de roscado flexibles integrados compensarán automáticamente las variaciones de avance y proporcionarán roscas precisas de forma continua.
Refrigerantes y Lubricantes
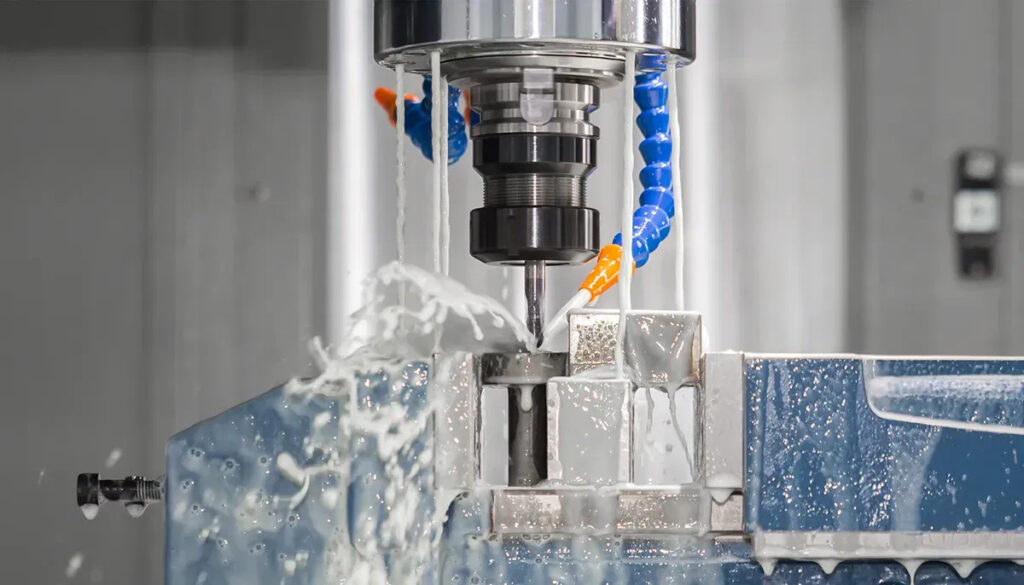
El mecanizado de roscas se basa en la selección de fluidos. El trabajo pesado necesita aceites puros y el trabajo a alta velocidad necesita aceites solubles en agua para enfriar. El aluminio necesita fluidos de base vegetal y el mecanizado de acero inoxidable necesita fluidos sintéticos. La concentración correcta de fluidos en el mecanizado prolongará la vida útil de la herramienta y protegerá la pieza de trabajo de la corrosión.
Variables que afectan el mecanizado de agujeros roscados
El mecanizado de agujeros roscados implica comprender estos aspectos que le ayudarán a maximizar el proceso y obtener mejores resultados.
Dureza material
La dureza del material determina la herramienta y los parámetros de operación. Los materiales más duros necesitan velocidades de corte más lentas y herramientas de carburo para obtener roscas precisas. La lubricación es lo principal para evitar la distorsión del material y mantener la herramienta en buenas condiciones. Los ingenieros tienen que hacer coincidir los parámetros de corte con las características del material.
Fragilidad y ductilidad
La capacidad de deformación del material determina el método de roscado. El roscado funciona bien con materiales dúctiles como el latón y el aluminio, ya que estos metales fluyen sin generar virutas. Los materiales frágiles requieren procesos de corte que eliminen los residuos. Esto le ayudará a elegir el método y las herramientas adecuadas.
Propiedades termales
Cada material tiene su propia capacidad para conducir el calor. Los que tienen mayores índices de conducción se pueden mecanizar más rápido, ya que disipan el calor del área de corte. Por otro lado, los materiales como el titanio, que tienen una conductividad térmica deficiente, necesitan métodos de enfriamiento avanzados y también velocidades más lentas. Un control adecuado de la temperatura garantiza la estabilidad dimensional y prolonga la vida útil de la herramienta.
Mejores prácticas en el mecanizado de agujeros roscados
El éxito en el mecanizado de agujeros roscados se logra siguiendo las pautas técnicas y los procedimientos establecidos. Estas prácticas necesarias le brindarán resultados duraderos y de alta calidad.
Preparación del agujero
Se diseña una marca de perforación en el centro para guiar la broca para la preparación de un orificio. Las brocas se utilizan según el tipo de material y se aplica una presión descendente constante durante toda la operación. El tamaño final del perno debe ser mayor que el diámetro del orificio inicial para avanzar en el proceso de roscado. Los orificios piloto pueden reducir la tensión de la herramienta para materiales duros y una capa de fluido de corte mejorará el acabado general.
Velocidades y velocidades de alimentación
Las fases de mecanizado necesitan distintas combinaciones de avance y velocidad para funcionar correctamente. El desbaste funciona mejor con un avance de entre 0.005 y 0.02 pulgadas por revolución y el acabado con un avance de entre 0.002 y 0.004 pulgadas por revolución.
El tipo de material determina la velocidad de corte, ya que las aleaciones de níquel, que son más duras, necesitan solo de 30 a 60 RPM, pero el aluminio requiere de 300 a 400 RPM. Los agujeros profundos necesitan velocidades más lentas para proteger las herramientas.
Control de calidad
Debe utilizar calibres de rosca y micrómetros para verificar parámetros importantes como la perpendicularidad y las dimensiones de las roscas. Úselos en la medición de procesos para realizar ajustes rápidos y en el control estadístico de procesos para verificar la consistencia de la rosca.
Eliminación de virutas
Las virutas de metal se deben eliminar correctamente para obtener una buena calidad de rosca y prolongar la vida útil de la herramienta. Una mezcla de refrigerante a alta presión y machos de roscar descompone y elimina los residuos. Para agujeros profundos, los machos de roscar con punta espiral generan una ruta ascendente natural para la eliminación de virutas. Utilice la combinación correcta de velocidades de avance y fluidos de corte para mantener limpia la zona de corte.
Conclusión
El control de herramientas, materiales y procesos son los aspectos principales a tener en cuenta para un mejor mecanizado de agujeros roscados. Puede obtener roscas duraderas si se implementan controles de calidad, se conocen las propiedades del material y se proporcionan las velocidades y avances correctos.
Si necesita cualquier tipo de servicio de mecanizado de roscas, entonces RICHCONN es la mejor opción. Puedes Contactar con nosotros en cualquier momento.
Preguntas Frecuentes
1. ¿Podemos utilizar máquinas CNC para roscar?
Sí, podemos. El fresado de roscas, el rectificado, el roscado con macho y el torneado son algunos métodos conocidos.
2. ¿Cuáles son algunos signos de mala calidad del hilo y cómo se pueden solucionar?
Las superficies rugosas, los perfiles irregulares y las dimensiones incorrectas son síntomas habituales. En la mayoría de los casos, puede solucionarlos fácilmente si utiliza los parámetros de corte correctos y elige la herramienta adecuada.
3. ¿Cómo reparo hilos dañados?
Los insertos helicoidales pueden ser una buena opción en este caso. En el primer paso, retire las roscas antiguas (puede utilizar un taladro). Después, utilice un macho de roscar para hacer un orificio y, a continuación, introduzca el nuevo inserto helicoidal en él.
4. ¿Cuáles son algunas diferencias entre un hilo UNF y UNC?
UNF tiene más hilos en 1 pulgada y sus hilos son siempre más pequeños. Por otro lado, los hilos UNC son más pequeños en una pulgada. También son más grandes.
5. ¿Cómo selecciono el grifo adecuado para un material en particular?
El macho de roscar adecuado se puede seleccionar según el material, como machos de roscar de flauta recta para metales no ferrosos, HSS para hierro fundido y acero, mientras que machos de roscar HSS de cobalto con revestimiento de TiCN para acero inoxidable.



