
Quizás haya notado un borde afilado o áspero en una pieza recién mecanizada. Este borde se llama rebaba. Las rebabas pueden parecer insignificantes, pero pueden causar graves problemas de ensamblaje, rendimiento de la pieza y costo total. En esta entrada del blog, aprenderá qué son las rebabas, cómo prevenirlas y qué métodos de eliminación son los más eficaces.
¿Qué es una rebaba?
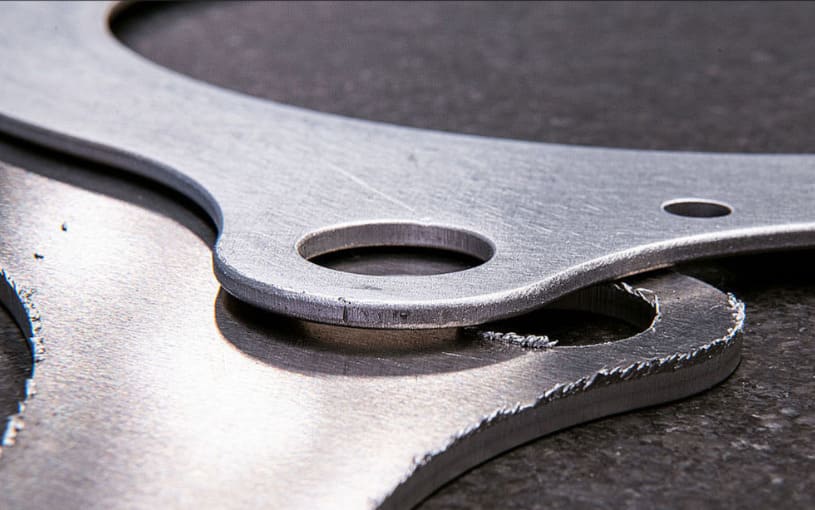
Se forma una rebaba cuando sobresale material de un borde mecanizado. Esta cresta afilada suele ser visible después de taladrar, fresar o cortar metal. Las rebabas generalmente aparecen en las entradas y salidas de los orificios, a lo largo de los bordes de las ranuras o en paredes delgadas. Si se dejan las rebabas, pueden dificultar el montaje, aumentar la fricción y acortar la vida útil de las piezas, especialmente cerca de los orificios.
Distinciones útiles
Varios términos importantes pueden ayudarle a comprender mejor las rebabas.
- Macrorebabas vs microrebabas: Las macrorrebabas son lo suficientemente grandes como para ser visibles fácilmente. Las microrrebabas, en cambio, parecen una película fina y casi invisible a lo largo del borde.
- Estado del borde frente a rugosidad de la superficie: Las rebabas son una condición del borde. Esto no es lo mismo que rugosidad de la superficie.
- Las rebabas se originan en el corte. Esto las distingue de la rebaba, que es material sobrante que queda tras la fundición o el moldeo.
¿Cómo afectan las rebabas a las piezas y la producción?
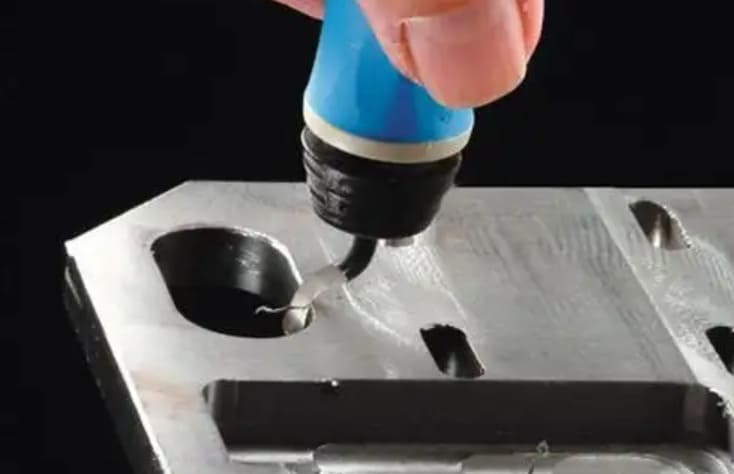
Una pequeña rebaba puede parecer insignificante, pero puede causar problemas graves. A continuación, analizamos cómo las rebabas afectan tanto la producción como el rendimiento de las piezas.
1. Montaje y ajuste
Las rebabas a menudo impiden que las piezas encajen correctamente. Pueden causar desalineación y atascamiento durante el ensamblaje. Además, los sujetadores pueden no encajar correctamente. En piezas con tolerancias ajustadas, las rebabas son responsables de hasta el 20% de los fallos de ensamblaje. Estos fallos a veces crean problemas misteriosos y confusos.
2. Rendimiento y fatiga
Las muescas afiladas de las rebabas actúan como elevadores de tensión. Esto es especialmente grave cerca de los orificios, donde pueden formarse grietas por fatiga. Además, las rebabas pueden acortar considerablemente la vida útil de una pieza.
3. Acabado, lubricación y corrosión
Las superficies irregulares causadas por rebabas interfieren con la adherencia del recubrimiento y la pintura. Además, retienen la humedad y los productos químicos, lo que acelera la corrosión. Asimismo, los lubricantes no pueden formar una película adecuada sobre los bordes rugosos, por lo que el desgaste se produce antes.
4. Costo y plazo de entrega
El desbarbado manual cuesta entre $0.46 y $6.25 por pieza. Esto depende de su complejidad. El desbarbado puede tardar hasta 15 minutos por pieza. Si no se planifica, estos pasos de acabado pueden aumentar discretamente entre un 10 % y un 30 % los costos totales de producción.
Elegir un fabricante de servicio completo como Richconn Puede ayudar a abordar el desbarbado con anticipación. Esto reduce costos ocultos y mantiene su proyecto en marcha.
5. Seguridad y manipulación
Las rebabas afiladas pueden cortar a los trabajadores durante la manipulación y el montaje. Las rebabas sueltas pueden contaminar los sistemas hidráulicos, los componentes electrónicos y los conjuntos de precisión. De igual manera, en los dispositivos médicos, incluso las partículas diminutas de rebabas pueden causar infecciones o inutilizar un dispositivo.
Tipos comunes de rebabas
Por mecanismo
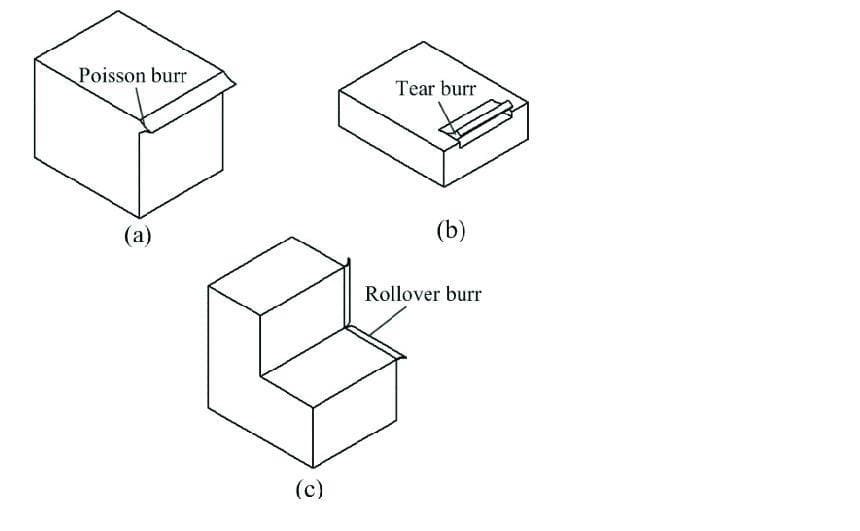
Comprender la formación de rebabas le ayudará a predecir dónde aparecerán en las piezas. Cuatro mecanismos principales producen diferentes tipos de rebabas.
- Rebaba de vuelco (salida)En ocasiones, la herramienta de corte se sale de la pieza y el material no se corta limpiamente. En cambio, se deforma y rueda por el borde, lo que genera esta rebaba.
- Rebaba de ruptura/corte:Esta rebaba aparece cuando el último trozo de material se rompe o se fractura antes de finalizar el corte.
- Rebaba de Poisson (flujo lateral)La presión de la herramienta empuja el material lateralmente. El material desplazado sobresale por los lados del corte, lo que forma esta rebaba.
- Rebaba de desgarroCuando el material se desgarra en lugar de cortarse, queda un borde áspero e irregular. Esta rebaba suele aparecer en las operaciones de punzonado.
Por ubicación y proceso (pistas rápidas)
También se pueden identificar las rebabas por dónde se forman y qué proceso de mecanizado las causó. Cada operación deja sus propias marcas.
- In TríoLas rebabas pequeñas, similares a plumas, se desarrollan principalmente en la entrada del agujero, mientras que las rebabas más grandes se forman principalmente en la salida.
- En fresado/torneadoLas rebabas tienden a aparecer a lo largo de los bordes de la trayectoria. Son más comunes en la salida de la ranura o pasada, donde el material no tiene soporte.
- Aserrado/EsquiladoEstos procesos suelen generar rebabas. La pieza se fractura y se separa justo antes de completar el corte.
- Secciones delgadasEl mecanizado de paredes delgadas puede provocar que el material se doble en lugar de permanecer rígido. El borde puede mancharse en el labio en lugar de cortar con precisión.
Ver también: La diferencia entre fresado CNC y torneado
¿Cómo se forman las rebabas?
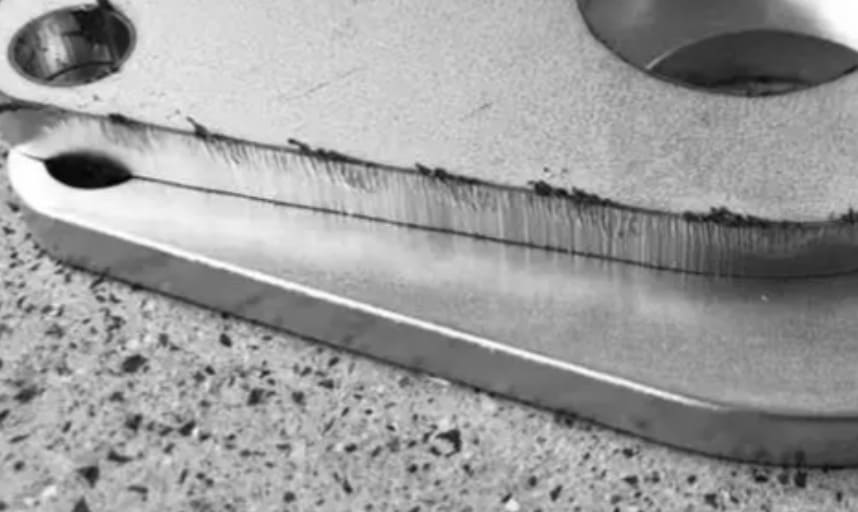
Puede controlar la formación de rebabas comprendiendo sus patrones predecibles. Conocer estos mecanismos le permite ajustar las variables del proceso con antelación. Por lo tanto, las piezas terminadas evitan problemas relacionados con las rebabas.
1. Caminos de formación
Tres vías principales causan la deformación del material: la flexión de la viruta en los bordes, la extrusión lateral por fuerzas de corte y el desgarro del material por falta de soporte. Los estudios demuestran que estos tres mecanismos explican casi todas las rebabas generadas durante el mecanizado. Cada vía reacciona de forma diferente a los cambios en el proceso de mecanizado.
2. Factores del proceso
El afilado de la herramienta influye significativamente en el tamaño de la rebaba. Las herramientas sin filo pueden triplicar la altura de la rebaba en comparación con las afiladas. De igual manera, al duplicar la velocidad de avance, la altura de la rebaba aumenta de 0.075 mm a 0.141 mm. La rigidez de la sujeción y el flujo de refrigerante también modifican las dimensiones finales de la rebaba.
Véase también: Velocidad de avance y velocidad de corte en el mecanizado CNC
3. Factores de material y geometría
El tipo de material también es muy importante. Las aleaciones blandas y dúctiles, como el aluminio, tienden a deformarse, lo que genera rebabas más grandes. Por el contrario, los materiales duros y quebradizos, como el hierro fundido, normalmente se rompen limpiamente. Esto produce virutas más pequeñas en lugar de rebabas. La geometría de la pieza, incluyendo paredes delgadas o bordes sin soporte, también influye considerablemente en el tamaño de las rebabas.
4. Señales de advertencia en la máquina
Ciertas señales durante el mecanizado indican problemas de rebabas. Un alto ruido de corte y vibraciones a menudo indican la formación de rebabas. Por lo tanto, esté atento a las virutas fibrosas que no se eliminan o al calor que decolora la pieza. De igual manera, los bordes elevados durante el mecanizado indican la formación de rebabas y requieren una acción rápida.
Especificación y medición de bordes (para aclarar el concepto de "desbarbado")
Utilice estándares y símbolos
La industria utiliza un sistema de cinco clases para describir las rebabas según su apariencia. Este método ayuda a los equipos a evaluar rápidamente la calidad del filo. Los ingenieros se basan en la norma ISO 13715 para los planos formales. Esta norma les permite establecer requisitos y tolerancias de filo exactos, lo que elimina cualquier confusión. Según la norma ISO 13715, las rebabas se clasifican en cinco clases principales.
| Clase | Tipo de rebaba | Apariencia visual |
|---|---|---|
| Clase 1 | Micro rebabas | Sólo se puede ver con un microscopio. |
| Clase 2 | Rebabas pequeñas/plumas | Visible a simple vista |
| Clase 3 | Pequeñas rebabas | Rebabas bien adheridas a la pieza de trabajo |
| Clase 4 | rebabas grandes | Rebabas grandes y bien adheridas a la pieza de trabajo |
| Clase 5 | Rebabas extendidas | Material deformado plásticamente, no una rebaba verdadera |
Qué capturar en dibujos/POS
Las órdenes de compra y los planos deben incluir información detallada. Indique siempre la altura máxima de rebaba permitida en milímetros o milésimas de pulgada. Además, marque las ubicaciones exactas donde se requiere el desbarbado, ya que el desbarbado selectivo reduce los costos y protege los bordes funcionales importantes.
Metrología práctica
La medición de rebabas requiere prestar atención tanto a la altura como al grosor de la raíz. El grosor de la raíz indica principalmente la dificultad para eliminar la rebaba. Los microscopios ópticos, los escáneres láser y las sondas táctiles son herramientas comunes para esta tarea. Para garantizar la consistencia de los resultados, defina puntos de referencia claros y establezca un plan de muestreo para cada lote.
Alineación comprador-proveedor
Los compradores y proveedores deben comunicarse con claridad. Los compradores deben marcar los bordes críticos en los planos y establecer normas de aceptación como "Sin rebabas > 0.05 mm en los puertos de sellado". También deben indicar cuándo se requieren bordes afilados para ciertas funciones, como en cuchillas o sellos.
At RichconnNuestros ingenieros trabajan directamente con los clientes para establecer las especificaciones de vanguardia y las normas de aceptación. Este trabajo en equipo garantiza el consenso general desde la etapa de diseño hasta la entrega.
¿Cómo prevenir y minimizar las rebabas durante el mecanizado?
Ajustes de proceso
- Herramientas y avances afiladosUtilice siempre herramientas de corte afiladas, ya que las herramientas sin filo pueden generar rebabas hasta tres veces más grandes. Reduzca la velocidad de avance solo cuando la herramienta atraviese el material para reducir las rebabas de salida. Diversos estudios demuestran que aumentar el avance en un 20 % puede reducir considerablemente el grosor de las rebabas.
- Estrategia de trayectoriaLa dirección de rotación de la herramienta afecta el tamaño de la rebaba. Fresar en sentido horario suele producir rebabas más pequeñas que fresar en sentido antihorario. Siempre que sea posible, termine el corte en material de sacrificio. Planifique las trayectorias de la herramienta de modo que los filos críticos no se utilicen como puntos de salida.
- Rigidez de la sujeciónAsegure firmemente los accesorios para evitar que la pieza se mueva. Una buena estabilidad evita la deflexión y las manchas de material. Mantenga los voladizos cortos para evitar vibraciones y rebabas irregulares.
Herramientas y geometría
- Herramientas de corte especializadasUtilice brocas con formas modificadas para reducir la altura de la rebaba. Los mejores resultados se obtienen con un ángulo de 10°. ángulo de chaflán y una longitud de chaflán de 2 mm. Las brocas en U con insertos de carburo controlan las rebabas mejor que las brocas sólidas.
- Características de la entradaAñada chaflanes o cortes de borde a las piezas para controlar los bordes. Coloque placas de soporte debajo de las láminas delgadas para sujetarlas durante el corte. Utilice material de sacrificio en los bordes importantes para evitar rebabas.
DFM y dibujos
- Especificaciones clarasUtilice símbolos ISO 13715 en lugar de notas poco claras de "eliminar todas las rebabas". Establezca las alturas máximas de rebaba solo para los bordes más importantes. Indique dónde se necesitan bordes afilados para que la pieza funcione.
- Decisiones de diseño inteligentesFacilite el acceso a las características para evitar que las rebabas se escondan en agujeros profundos. Solicite un desbarbado selectivo solo donde sea necesario; esto puede reducir los costos de fabricación en un 30 %. Elija la orientación de la pieza para evitar la formación de rebabas en superficies importantes.
Métodos de desbarbado (desde simples hasta especializados)
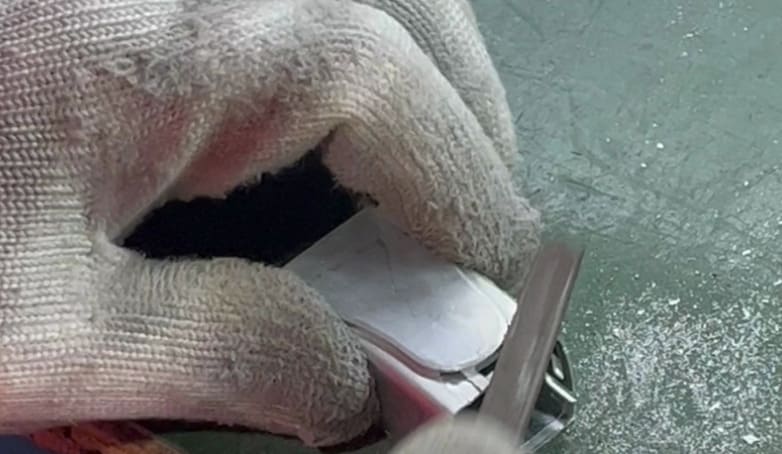
Cuando no es posible evitar las rebabas, la elección del método de desbarbado adecuado puede ahorrar tiempo y dinero. El mejor método depende de factores como la complejidad de la pieza, el tipo de material y la cantidad de piezas a procesar.
Acabado manual y mecánico
El desbarbado manual utiliza herramientas como limas, avellanadores, raspadores y cepillos abrasivos para eliminar rebabas de los bordes y agujeros.
Por otro lado, las máquinas mecánicas, incluidos los tambores y cepillos rotativos, funcionan bien para procesar lotes de piezas.
La mayoría de las herramientas manuales pueden alisar rebabas de menos de 0.1 mm. En cambio, las máquinas mecánicas funcionan mejor con bordes más duros.
Granallado y a base de agua
Los métodos de granallado utilizan abrasivos o chorros de agua a alta presión para eliminar rebabas de superficies y bordes. El desbarbado con chorro de agua a alta presión utiliza un potente chorro de agua para eliminar rebabas y limpiar los conductos internos. Este método es común en aplicaciones automotrices e hidráulicas.
Procesos avanzados/automatizados
- Mecanizado de flujo abrasivo (AFM)En el AFM, la masilla abrasiva se desplaza por conductos internos bajo presiones de 200 a 800 PSI. Este proceso elimina las rebabas ocultas de formas complejas.
- Desbarbado electroquímico (ECD)El ECD utiliza la acción electrolítica a voltajes de entre 5 y 25 voltios para disolver las rebabas. Funciona bien en bordes conductores de difícil acceso.
- Desbarbado criogénicoEste método enfría las piezas a -195 °F, lo que provoca que las rebabas se vuelvan quebradizas. El pulido con medios plásticos elimina las rebabas quebradizas.
Electropulido y químico
El electropulido es eficaz para el acero inoxidable y otras aleaciones conductoras. Elimina las microrrebabas a escala microscópica y mejora el acabado superficial de la pieza. El desbarbado químico utiliza soluciones ácidas específicas para disolver las rebabas. Este método sin contacto es suave y protege las piezas delicadas.
Cómo elegir un método de desbarbado (Ayuda para una decisión rápida)
Elegir el método de desbarbado adecuado es fundamental para mantener la calidad y gestionar los gastos. Revise estos factores clave.
- Características de la piezaEl pulido o cepillado funciona bien para bordes simples y abiertos. Para pasajes internos complejos, métodos como AFM, ECD o TEM proporcionan mejores resultados.
- MaterialEl tipo de material es importante. El desbarbado criogénico es más adecuado para plásticos. Mientras que el ECD solo funciona con metales conductores.
- Seguridad y medio ambienteVerifique las capacidades de su taller. Los procesos químicos y electroquímicos requieren el manejo de electrolitos. Los métodos de granallado, por otro lado, generan polvo que requiere un control adecuado.
Si no está seguro de qué método se adapta a su situación, RichconnLos expertos de pueden sugerir la solución ideal en función de sus necesidades de material, geometría y producción.
Para resumir
Las rebabas pueden afectar el ensamblaje, la calidad y la seguridad de las piezas si no se gestionan a tiempo. Al conocer los tipos de rebabas, cómo se forman y sus técnicas de eliminación, puede producir componentes más lisos y fiables, y evitar costes adicionales. Para un mecanizado y acabado precisos y sin rebabas, confíe en RichconnServicios CNC para cumplir con los estándares de calidad de su proyecto. Puede Contactar con nosotros en cualquier momento.
preguntas relacionadas
No es posible eliminar totalmente las rebabas, pero se pueden reducir a 0.002-0.005″ utilizando formas de broca especiales, ajustando los ángulos de salida y controlando los parámetros de corte.
Para agujeros inferiores a 1 mm, el desbarbado electroquímico (ECD) ofrece los mejores resultados. El mecanizado por flujo abrasivo y las herramientas de microdesbarbado con control fino también son eficaces.
Sí. Muchas máquinas CNC admiten ciclos de desbarbado automático. También puede usar grabado, contorneado o trayectorias de herramientas específicas para desbarbar los bordes automáticamente.



