
La carburación sigue siendo el método de endurecimiento superficial más utilizado en la fabricación moderna. Mejora la resistencia a la fatiga y al desgaste en los grados de acero comunes al modificar el contenido de carbono superficial. En esta entrada del blog, analizaremos los diferentes métodos de carburación, los pasos clave del proceso y cómo se compara este tratamiento térmico con otras opciones de endurecimiento superficial.
¿Qué es el tratamiento térmico?
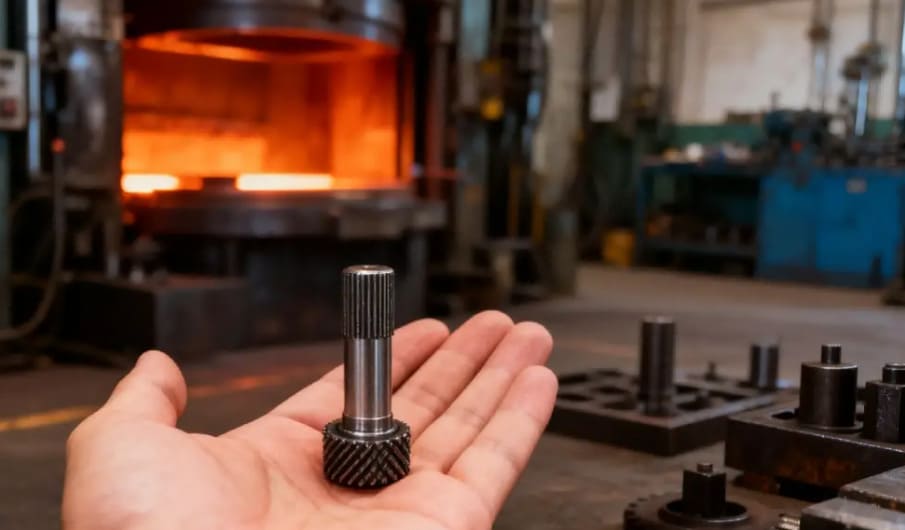
El tratamiento térmico es un proceso controlado de calentamiento y enfriamiento de metales para modificar sus propiedades. Esto altera la estructura interna del metal, lo que aumenta características como la resistencia y la dureza. Este proceso aumenta la durabilidad de los materiales sin alterar su forma.
Ver también : ¿Cuál es la diferencia entre resistencia, dureza y rigidez?
¿Qué es la carburación?
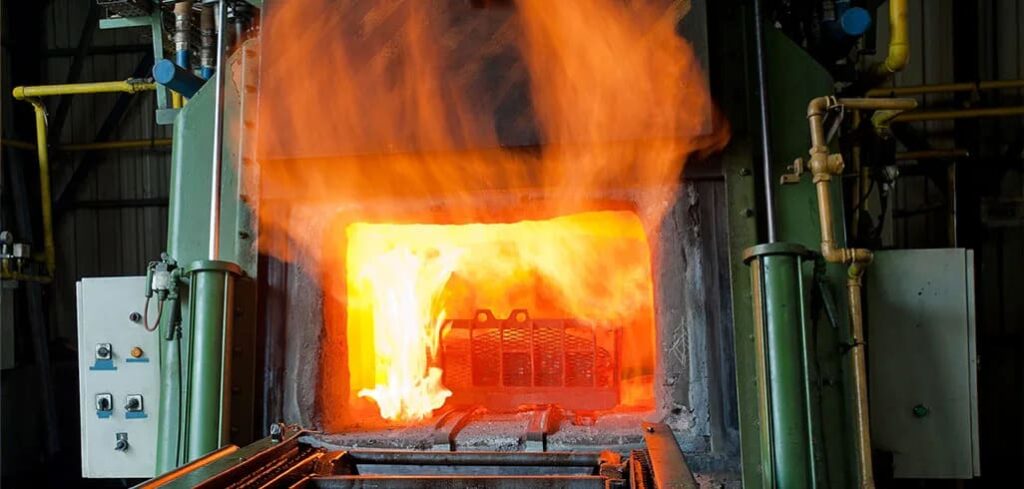
La carburación es un tipo de tratamiento térmico que enriquece la superficie del acero con carbono. Generalmente, calienta aceros con bajo contenido de carbono a entre 900 y 950 °C en una atmósfera rica en carbono para añadir átomos de carbono a la capa exterior. Esto forma una capa dura y rica en carbono alrededor de un núcleo resistente y dúctil.
¿Cuáles son los beneficios de la carburación?
La carburación ofrece importantes ventajas para piezas que requieren durabilidad y resistencia. Exploremos algunas de sus principales ventajas.
Mayor dureza de la superficie
El proceso de carburación logra una superficie extremadamente dura, que normalmente alcanza entre 55 y 65 HRC, a la vez que conserva un núcleo resistente. Esta doble estructura evita la fractura frágil incluso bajo fuertes cargas de impacto.
Resistencia a la fatiga mejorada
Este proceso mejora el límite de fatiga del acero hasta en un 30 %. Induce tensiones de compresión superficial que impiden la formación de grietas bajo cargas cíclicas, prolongando así la vida útil del componente.
Resistencia al desgaste y a la corrosión
Una capa exterior endurecida proporciona una protección excepcional contra el desgaste abrasivo y el agarrotamiento en entornos de alta fricción. Además, aumenta la durabilidad de la superficie frente a la degradación en comparación con el acero sin tratar.
Asequible para aceros con bajo contenido de carbono
La carburación permite el uso de aceros económicos con bajo contenido de carbono, como el 1018 o el 8620, en lugar de alternativas costosas de alta aleación. Los fabricantes logran una dureza superficial similar a la del acero para herramientas sin tener que pagar precios elevados por los materiales.
Compatibilidad con formas complejas y producción en masa
Este proceso se adapta fácilmente a lotes de gran volumen y trata eficazmente piezas con geometrías complejas o agujeros ciegos. Métodos como la carburación por gas garantizan una cobertura uniforme incluso en componentes con formas irregulares.
Distorsión dimensional mínima
En comparación con otros métodos, la carburación produce cambios dimensionales mínimos. Esto es ideal para piezas de precisión y reduce la necesidad de mecanizado posterior.
Tipos de procesos de carburación
La carburación se realiza mediante varios métodos. La mejor opción depende de los requisitos de la pieza, el volumen de producción y el coste. Cada método utiliza un medio diferente para introducir carbono en el acero.
Carburación de gas
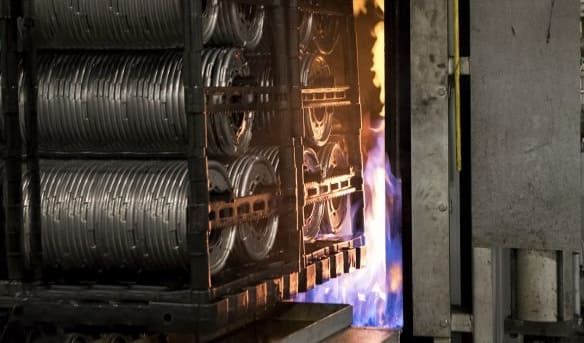
Este es un método ampliamente utilizado y altamente controlado. Las piezas se calientan entre 900 °C y 950 °C en un horno sellado. Se introduce un gas rico en carbono, como gas natural o propano. Esto permite un control preciso de la profundidad de la capa y el contenido de carbono.
Paquete (Sólido) Carburación
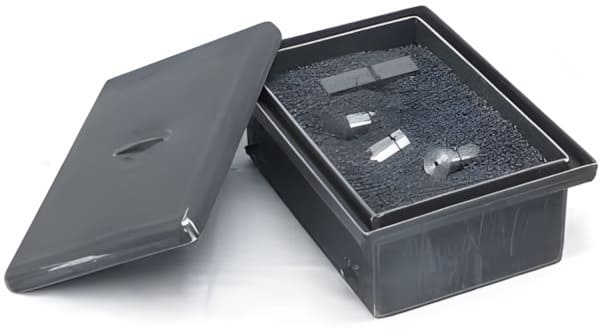
Este método tradicional consiste en embalar las piezas en una caja de acero con materiales carbonosos sólidos, como carbón vegetal. Esta caja se calienta a una temperatura de entre 900 °C y 950 °C. Es un proceso sencillo, pero ofrece menos control y uniformidad que la carburación con gas.
Carburación líquida (baño de sal)
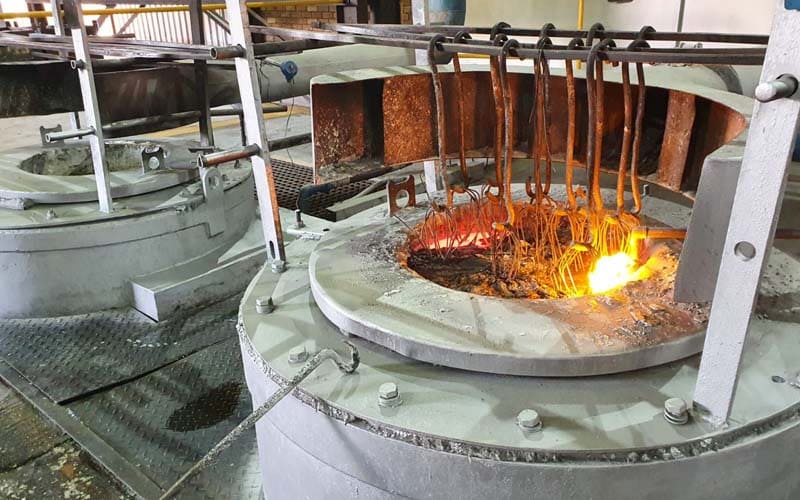
En este método, las piezas se sumergen en un baño de sales fundidas a una temperatura de entre 850 y 950 °C. Este baño, normalmente una mezcla de cianuro y cloruro, transfiere rápidamente el carbono a la superficie del acero. Si bien es rápido, produce residuos tóxicos y, por lo tanto, plantea riesgos ambientales.
Cementación al vacío (Cementación a baja presión)
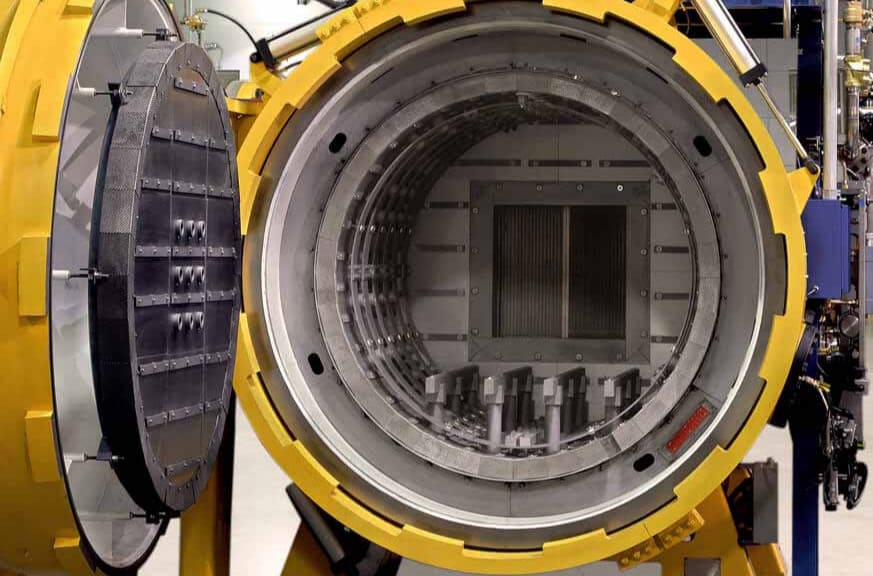
Este moderno proceso calienta las piezas al vacío antes de introducir un gas carburante como el acetileno. Ofrece una uniformidad extraordinaria y una mínima distorsión de las piezas. El entorno limpio y controlado previene la oxidación de la superficie y mejora la resistencia a la fatiga.
Cementación por plasma (iones)
Este método avanzado utiliza un campo eléctrico de alto voltaje en el vacío para crear un plasma. Los iones de carbono de este plasma bombardean la superficie de la pieza, lo que permite un tratamiento rápido a temperaturas más bajas. Proporciona una excelente uniformidad en formas complejas.
Proceso de carburación paso a paso
La carburación es una secuencia precisa de operaciones controladas para alcanzar objetivos metalúrgicos específicos. Cada etapa desempeña un papel crucial en la determinación de la calidad, la profundidad y la dureza finales de la capa de revestimiento.
1. Preparación de la pieza de trabajo
Primero, la pieza de trabajo se limpia a fondo para eliminar contaminantes como suciedad, aceite y óxido. Algunas áreas pueden cubrirse con una pintura especial o un recubrimiento de cobre para evitar su carburación. Esto garantiza una absorción uniforme del carbono solo en las superficies deseadas.
2. Introducción a la calefacción y el carbón
La pieza limpia se calienta en un horno hasta alcanzar la temperatura de austenización , que suele oscilar entre 900 y 950 °C. A esta temperatura, la estructura cristalina del acero cambia. A continuación, se introduce un medio rico en carbono, lo que permite que los átomos de carbono se difundan en la superficie del acero.
3. Etapa de remojo y difusión
Tras introducir el carbono, la pieza se sumerge a la temperatura de carburación. Esto permite que el carbono penetre más profundamente en la superficie y genere la capa. El tiempo de inmersión, que puede durar horas o días, determina la profundidad final de la capa, que suele rondar los 1.5 mm.
4. Enfriamiento rápido
Inmediatamente después del remojo, la pieza caliente se enfría rápidamente sumergiéndola en salmuera, aceite o agua. Este proceso de enfriamiento atrapa átomos de carbono en la estructura del acero, formando martensita . Esta nueva microestructura es extremadamente dura y es la responsable de las propiedades de cementación.
5. Templado
El temple endurece la superficie, pero también la vuelve frágil. Para mejorar la tenacidad, la pieza se templa recalentándola a baja temperatura, normalmente entre 150 y 200 °C. Este proceso alivia las tensiones internas del temple, conservando al mismo tiempo la mayor parte de la dureza superficial.
6. Control de calidad/Medición de la profundidad de la caja
El último paso consiste en verificar los resultados. Esto incluye medir la dureza superficial mediante métodos como la escala Rockwell . Los técnicos también miden la profundidad de la capa endurecida examinando microscópicamente una sección transversal de la muestra para asegurar que cumple con las especificaciones de diseño.
At RICHCONNAplicamos protocolos de calidad rigurosos similares, verificando las dimensiones y la dureza del material antes de que cualquier pieza salga de nuestras instalaciones.
Materiales adecuados para la carburación
La carburación funciona mejor en aceros con bajo contenido de carbono (normalmente entre un 0.1 % y un 0.3 % ). Dado que estos materiales carecen originalmente de suficiente carbono para endurecerse durante el temple, la carburación añade el carbono superficial necesario, manteniendo un núcleo resistente y dúctil. Los aceros con alto contenido de carbono generalmente no son adecuados, ya que son duros y frágiles, con riesgo de fractura si se enriquecen aún más.
Los grados comúnmente carburizados son:
- Aceros al carbono simples (por ejemplo, 1018, 1020): Ideal para piezas simples y de bajo costo que requieren resistencia al desgaste pero una resistencia del núcleo moderada.
- Aceros aleados (por ejemplo, 8620, 9310, 4320): Ampliamente utilizado en engranajes de automóviles por su excelente equilibrio de tenacidad y templabilidad.
Si no está seguro de qué grado se adapta a su proyecto, RICHCONNEl equipo de ingeniería de puede ayudarle a seleccionar el acero de aleación o con bajo contenido de carbono ideal para obtener resultados de carburación óptimos.
Aplicaciones de la carburación
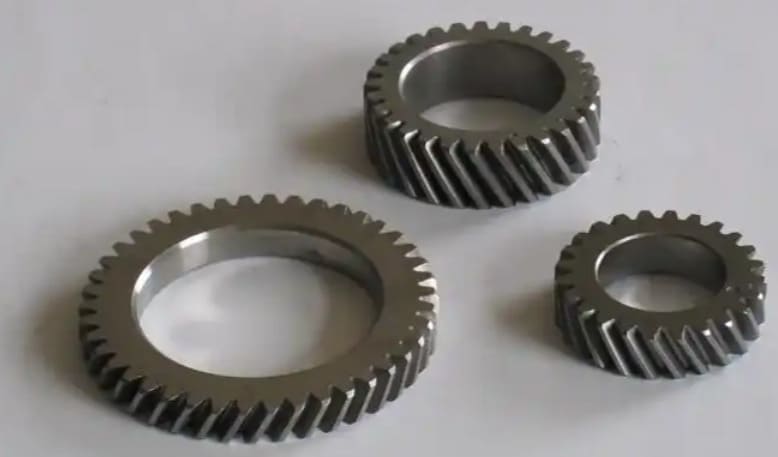
Industria automotriz:
Este sector depende en gran medida de la carburación para piezas de transmisión como árboles de levas, engranajes y piñones diferenciales. Estos componentes soportan cargas de alto impacto y fricción repetitivas, lo que requiere la superficie dura y resistente al desgaste que proporciona la carburación para evitar fallos prematuros.
Componentes aeroespaciales
Las piezas aeroespaciales esenciales para la seguridad, como los componentes del tren de aterrizaje y los ejes de los motores a reacción, requieren una excelente relación resistencia-peso, que la carburación proporciona. La carburación al vacío es especialmente adecuada en este caso para producir piezas precisas y resistentes a la fatiga, capaces de soportar cargas extremas durante el despegue y el aterrizaje.
Maquinaria pesada/Herramientas industriales
En maquinaria pesada, la carburación se utiliza para piezas como engranajes grandes en equipos de minería y construcción. Herramientas industriales como matrices y punzones de forja también se endurecen de esta manera. Esto proporciona una dureza superficial extrema para una mayor resistencia al desgaste bajo impactos fuertes.
Sistemas de transmisión de energía
Las cajas de engranajes y ejes de transmisión industriales dependen de la carburación para soportar un alto par y cargas continuas. Al crear una superficie resistente al desgaste, este proceso permite que los componentes de la transmisión transmitan la potencia eficientemente durante una larga vida útil sin sufrir fatiga ni tensión de contacto.
Equipos de consumo e instrumentos de precisión
Incluso artículos cotidianos como cuchillas de cortacésped, engranajes de herramientas eléctricas y cadenas de bicicleta de alta calidad requieren carburación. En instrumentos de precisión, la carburación mantiene la precisión de micrómetros y calibres al evitar el desgaste superficial que, de otro modo, alteraría las dimensiones de medición críticas con el tiempo.
Cementación comparada con otros procesos de endurecimiento de superficies
| Elemento | Carburación | Nitruración | Endurecimiento por induccion |
|---|---|---|---|
| Profundidad de la caja | Profundo (0.5 a 3.0 mm) | Poco profundo (<0.5 mm) | Medio a profundo |
| Temperatura del proceso | Alta (850 a 950°C) | Baja (500 a 600°C) | Alto (Localizado) |
| Distorsión | Moderado | Muy Bajo | Bajo |
| Mejor aplicación | Cargas pesadas, desgaste profundo | Piezas de precisión, corrosión. | Formas simples, velocidad. |
La carburación destaca cuando las piezas requieren capas profundas y resistentes a impactos fuertes, a diferencia de la nitruración , que ofrece mayor precisión pero menor dureza. De manera similar, el endurecimiento por inducción es más rápido, pero se limita a geometrías más simples en comparación con la capacidad de la carburación para tratar formas complejas de manera uniforme.
Debido a que cada aplicación tiene diferentes demandas de carga, desgaste y geometría, en Richconn Revise los detalles de su pieza y ayude a elegir el proceso (carburación, nitruración o endurecimiento por inducción) que mejor se adapte a sus objetivos de durabilidad y su presupuesto.
Para resumir
La carburación es un potente tratamiento térmico que proporciona a las piezas de acero una superficie dura y resistente al desgaste, manteniendo un núcleo resistente. Se utiliza ampliamente en la industria aeroespacial, automotriz y maquinaria pesada para obtener piezas duraderas y de alto rendimiento. Para servicios de carburación y tratamiento térmico de alta calidad, confíe en... RichconnLa experiencia de en el procesamiento de metales de precisión. Puede Contactar con nosotros en cualquier momento.
preguntas relacionadas
Los aceros con bajo contenido de carbono (entre 0.10 y 0.25 % C), como el 1018 , y los aceros aleados como el 8620, el 9310 y el 4320 son ideales, ya que permiten el endurecimiento superficial a la vez que conservan la tenacidad del núcleo.
La principal diferencia radica en la fuente de carbono. La carburación con gas utiliza gases ricos en carbono, la carburación líquida utiliza un baño de sales fundidas, mientras que la carburación en paquete utiliza carbón vegetal sólido o coque.
Difunde átomos de carbono en la red cristalina superficial del acero. Tras el enfriamiento, esta capa con alto contenido de carbono se transforma en martensita , una estructura cristalina superdura que resiste la deformación y el desgaste.
El enfriamiento rápido enfría la parte caliente y enriquecida con carbono para "congelar" su estructura y convertirla en martensita dura . Sin este enfriamiento repentino, el carbono no formaría la fase dura necesaria.
La profundidad de la capa endurecida suele oscilar entre 0.5 mm y 2.5 mm (0.020-0.100 pulgadas), dependiendo del tiempo y la temperatura; aunque las piezas de alta resistencia pueden alcanzar hasta 6 mm.
Sí. Los aceros aleados como el 8620 y el 9310 son excelentes candidatos. Los elementos de aleación como el níquel y el cromo mejoran la resistencia, la tenacidad y la templabilidad del núcleo en comparación con los aceros al carbono convencionales.



