
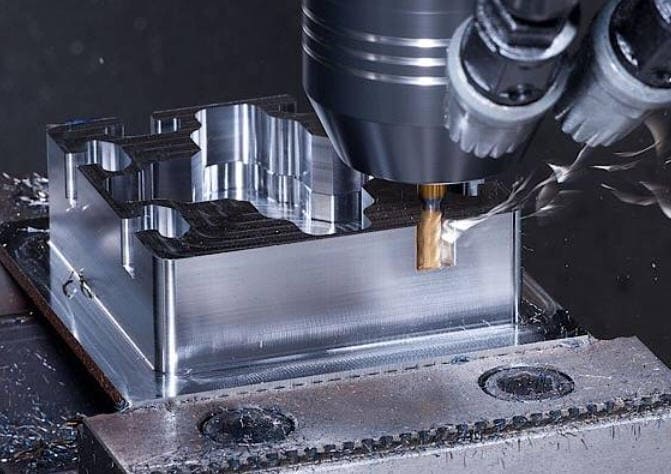
Quatre façons dont une pièce en aluminium peut se retrouver hors spécifications – et comment nous y remédions.
L'aluminium présente rarement des défauts dus à une incapacité de l'outil de coupe à enlever la matière. Les défauts surviennent plutôt en raison de mouvements de la matière : lors de l'ébauche, du bridage, du vieillissement ou du revêtement. Ce sont ces quatre points que nous prenons en compte avant même le premier éclat.
Le bloc se courbe après l'ébauche
Les tôles laminées et traitées thermiquement présentent des contraintes résiduelles dues à la trempe. En enlevant 70 % de leur masse, ces contraintes se rééquilibrent : une tôle initialement plane à la découpe présente une courbure de 0.3 mm à la sortie de la machine. Les tôles 7075-T6 et 6061-T651 épaisses sont les plus concernées ; la pièce passe généralement le contrôle qualité du premier article avant de se détendre pendant la nuit.
Les parois minces s'éloignent de la lame de coupe
Une paroi de 1 mm se déforme sous une charge latérale ; la fraise enlève donc moins de matière que prévu et la paroi finit par être épaisse, conique ou irrégulière. Le serrage est tout aussi problématique : un étau qui se referme sur un cadre à paroi mince imprime sa propre déformation sur les dimensions finales.
L'alésage s'ajuste avant l'anodisation, pas après.
L'anodisation est une transformation, et non un placage : environ la moitié de l'épaisseur du revêtement se développe à partir de la surface d'origine. Une anodisation dure de 25 µm ajoute environ 12 µm par surface, soit environ 0.025 mm de diamètre. Les alésages de paliers, les trous de goujons et les ajustements glissants parfaitement ajustés à l'usinage deviennent des ajustements serrés après une anodisation de type III.
Les alliages tendres s'étalent au lieu de couper.
Les aciers 5052, 6063 et 1100 sont collants. L'aluminium adhère au tranchant, puis se détache et arrache la surface ; on obtient une finition Ra 6.3 abîmée là où le plan exigeait 1.6, des filetages grippés et des bavures qu'un ébavurage manuel ne permet pas d'éliminer complètement dans un angle interne.
Où se situe réellement la tolérance sur une pièce en aluminium sujette aux contraintes ?
Pour une simple équerre, nous utilisons une méthode classique. Pour les parois fines, les plaques épaisses, l'aluminium 7075 ou toute pièce dont la planéité ou la précision de positionnement doit être inférieure à 0.05 mm, nous appliquons une méthode en six étapes. Cela engendre davantage de réglages, mais c'est ce qui garantit la conformité des pièces jusqu'à trois semaines après leur réception.

Matériaux et certificats
L'alliage et le revenu sont vérifiés par rapport au certificat d'usine avant la découpe. Les substitutions ne sont jamais effectuées sans autorisation.
Soulagement du stress
Recuit de pré-usinage sur plaque à haut risque et 7075 afin de libérer les contraintes internes de la machine.
Ébauchage symétrique
Enlèvement de matière équilibré, 0.3 à 0.5 mm laissé partout, puis une période de repos pour laisser la pièce se stabiliser.
Réaménagement
Plaque à vide ou mors souples usinés au profil de la pièce. Force de serrage répartie, jamais concentrée.
Finition aux dimensions de pré-placage
Les passes finales sont usinées à la dimension compensée lorsqu'un revêtement est spécifié, et non à la dimension nominale du dessin.
Vérification après application du revêtement
Caractéristiques critiques remesurées sur la machine à mesurer tridimensionnelle après traitement de surface — la dimension que vous recevez réellement.
Les étapes 02 et 06 sont les deux plus souvent négligées par les ateliers. Ce sont pourtant elles qui déterminent si une pièce de précision en aluminium réussit le contrôle qualité à réception chez vous.
Les alliages d'aluminium que nous usinons — et leur comportement lors de la découpe
Les fiches techniques indiquent la résistance à la traction. Elles ne précisent pas quel alliage vibrera sur une nervure fine, lequel bave sur un filetage, ni lequel s'anodise en un noir uniforme. Ce tableau est établi du point de vue de la machine.
| Aluminium | tempérament typique | Comportement dans la coupe | Le mieux adapté à | réponse à l'anodisation |
|---|---|---|---|---|
| 6061 | T6/T651 | La référence absolue. Écaillage prévisible, filetage propre, bonne finition. La tôle T651 présente des contraintes résiduelles significatives sur les parties minces. | Pièces structurelles générales, boîtiers, supports, plaques, fixations | Couleur excellente, claire et de type II ; constante |
| 6082 | T6/T651 | Usinage quasi identique à celui de l'alliage 6061, légèrement plus résistant en tôle épaisse. Surface d'usinage légèrement moins mate. | Dessins conformes aux normes EN, chaînes d'approvisionnement européennes, plaques de structure | Bien ; très proche de 6061 |
| 6063 | T5/T6 | Plus tendre et plus collant que le 6061 — sujet à l'accumulation d'arêtes lors des passes de finition et à la formation de bavures aux sorties. | Profilés extrudés usinés à longueur, boîtiers, garnitures, corps de dissipateurs thermiques | Excellent — le choix standard pour l'anodisation décorative |
| 5052 | H32 | Non traitable thermiquement et particulièrement collant. Nécessite un outillage affûté non revêtu et une forte charge de copeaux pour éviter les bavures. | Pièces marines et d'extérieur, composants en tôle formée, pièces en contact avec les fluides | Bonne anodisation transparente ; la couleur peut varier d'un lot à l'autre. |
| 5083 | H111 | Dur et fibreux ; les longs copeaux nécessitent une évacuation contrôlée. Meilleure résistance à la corrosion du groupe, soudable. | Accastillage maritime, composants cryogéniques et pour réservoirs sous pression, travaux de soudure | Transparence acceptable ; non recommandé pour la coloration cosmétique |
| 7075 | T6/T651 | Résistance comparable à celle de l'acier et bonne usinabilité, mais alliage le plus sensible aux contraintes que nous utilisons. Les parois minces et les cavités asymétriques nécessitent systématiquement un ébauche par étapes. | Structures aérospatiales, supports haute résistance, plaques de moule, outillage | Les types II et III sont tous deux viables ; la couleur est plus foncée et moins uniforme que celle du 6061. |
| 7050 | T7451 | Similaire au 7075 avec un meilleur comportement à la corrosion sous contrainte dans les sections épaisses ; le choix préféré lorsque la plaque 7075 est trop instable. | Structure aérospatiale épaisse, plaque usinée haute résistance | Comparable à 7075 |
| 2024 | T351 | Usinage propre avec un excellent contrôle des copeaux et une grande résistance à la fatigue. Faible résistance à la corrosion : un revêtement est presque toujours nécessaire. | Accessoires aéronautiques, structures soumises à la fatigue, arbres de précision | Nécessite une anodisation ou un traitement chimique pour la protection contre la corrosion |
| 2017A | T4 | Comportement d'usinage libre proche de celui de 2011 ; excellent pour les pièces tournées en grande série avec des filetages fins. | Raccords tournés, connecteurs, inserts filetés | Résultat cosmétique médiocre ; privilégiez plutôt le film chimique. |
| MIC-6 / ATP-5 | Plaque moulée | Coulée et traitée thermiquement pour une stabilité accrue — pratiquement sans contrainte résiduelle, elle conserve sa planéité même après un enlèvement de matière important. Plus tendre et plus poreuse que la pièce forgée. | plaques de fixation, gabarits, plaques de base, outillage optique et d'inspection | Irrégulière et poreuse — l’anodisation n’est utilisée qu’à des fins de protection, jamais à des fins esthétiques. |
Vous hésitez sur le choix de l'alliage ? Envoyez-nous le dessin et le cas de charge : nos ingénieurs vous feront une recommandation et vous indiqueront son coût par rapport à votre devis actuel. Pour en savoir plus : consultez notre guide sur l'usinage CNC de l'aluminium.
Nous choisissons la machine en fonction de votre pièce, et non l'inverse.
L'aluminium est usiné sur chacune de nos plateformes. Le choix de la méthode dépend de la géométrie, du nombre de réglages et du budget que vous pouvez consacrer au réoutillage.

fraisage CNC
Plaques, couvercles, corps de collecteurs, supports et boîtiers. La solution la plus courante et la plus rentable pour les pièces en aluminium prismatique, quel que soit le volume de production.

Usinage sur axe 5
Faces angulaires, contre-dépouilles et surfaces organiques en une seule configuration. Moins de configurations signifie moins d'erreurs de repositionnement, principale source de dérive de la position réelle sur les boîtiers complexes.

Tournage CNC
Arbres, entretoises, bagues, adaptateurs et corps à brides. L'outillage motorisé permet de réaliser les trous transversaux et les méplats sans machine supplémentaire.

Usinage par tournage-fraisage
Pièces de rotation avec zones fraisées, assemblées en une seule opération de serrage. La concentricité entre les zones tournées et fraisées est assurée car la pièce reste constamment dans la broche.

Usinage d'aluminium suisse
Pièces en aluminium de petit diamètre et de grande longueur — broches, contacts, micro-arbres. Un support à douille de guidage empêche le fouettement des pièces en aluminium minces.

EDM de fil
Angles internes aigus et profils fins inaccessibles à une fraise, sans force de coupe — utile sur les éléments qui se déformeraient autrement.
Ce que nous détenons, et ce que cela vous coûte de le demander
La tolérance est un budget, pas un gage de qualité. Nous pouvons garantir une tolérance de ±0.005 mm — sur une caractéristique spécifique, dans une configuration spécifique, avec un contrôle en cours de production. Appliquer cette valeur à chaque dimension du dessin multiplie le prix unitaire sans aucun gain fonctionnel. Vous trouverez ci-dessous la signification concrète de chaque plage de tolérance en production.
| Caractéristique | Standard (par défaut) | Précision (sur demande) | Remarques |
|---|---|---|---|
| Dimensions linéaires | ISO 2768-m | ISO 2768-f / ±0.01 mm | S'applique à toutes les dimensions non tolérées, sauf indication contraire dans votre cartouche. |
| Caractéristiques essentielles | ± 0.02 mm | ± 0.005 mm | Par fonctionnalité, avec configuration dédiée et mesure en cours de processus ; il convient de les mentionner explicitement. |
| Diamètre du trou | H8 | H7 (alésé / percé) | Les alésages H7 et plus serrés nécessitent une opération d'alésage ou de réalésage — alésages pour paliers de drapeau et goujons |
| Planéité, plaque ≤ 200 mm | 0.1 mm | 0.03 mm | Un écart inférieur à 0.05 mm sur une plaque forgée nécessite généralement un traitement de relaxation des contraintes ou le passage à l'acier MIC-6. |
| Concentricité, tournée | TIR de 0.05 mm | TIR de 0.01 mm | La bande de précision nécessite un usinage tour-fraisage ou suisse à réglage unique. |
| État de surface, tel qu'usiné | Ra 3.2 µm | Ra 0.8 µm | Une rugosité Ra inférieure ou égale à 0.4 µm sur l'aluminium nécessite un polissage ou un tournage diamant — renseignez-vous avant de passer commande. |
| Angulaire | ± 0.5 ° | ± 0.1 ° | Configuration simple à 5 axes recommandée pour la bande de précision |
Toutes les dimensions finales sont vérifiées sur des machines à mesurer tridimensionnelles . Des rapports dimensionnels sont fournis avec chaque expédition ; la documentation complète du premier article et du PPAP est disponible sur demande.
Les finitions, et précisément leur impact sur vos dimensions
La plupart des tableaux de finition indiquent l'aspect et la résistance à la corrosion. La colonne qui entraîne le rejet des pièces est celle des dimensions ; nous la plaçons donc en premier.

| Finition | Épaisseur typique | Changement dimensionnel | Pourquoi le préciser ? |
|---|---|---|---|
| Tel qu'usiné | - | Aucun | Coût minimal ; marques d'outils visibles. Convient aux pièces internes et non esthétiques. |
| Grenaillage de billes | - | ≈0.01 mm de retrait | Texture mate uniforme ; élimine les marques d'outils avant l'anodisation |
| Anodisation de type II | 5 à 25 µm | ≈ +½ d'épaisseur par surface | Résistance à la corrosion et couleur. Le choix par défaut pour les pièces en aluminium visibles. |
| Anodisation dure de type III | 25 à 50 µm | ≈ +12–25 µm par surface | Surfaces d'usure, ajustements coulissants, alésages pneumatiques. Masquer ou précompenser les éléments critiques |
| Film chimique / chromate | <1 µm | négligeable | Protection contre la corrosion assurant la conductivité électrique de la surface — composants de mise à la terre et RF |
| Revêtement en poudre | 60 à 120 µm | Substantiel — le masque convient à tous | Finition colorée durable pour boîtiers et enveloppes extérieures |
| Nickel autocatalytique | 5 à 25 µm | + épaisseur totale par surface | Dureté et résistance à l'usure avec une couverture uniforme dans les alésages et les zones borgnes |
| Brossage / polissage | - | ablation de 0.01 à 0.05 mm | Surfaces à grain cosmétique ou à effet miroir ; généralement suivies d'une anodisation transparente |
| marquage laser | - | Aucun | Numéros de pièces permanents, logos, codes de traçabilité et codage de date |
Indiquez-nous la classe de revêtement sur le plan et nous usinerons aux dimensions de pré-placage. Si le plan ne mentionne rien, nous vous demandons ; nous ne faisons pas de suppositions.
Règles de conception permettant de réduire le coût d'une pièce en aluminium
Environ 60 à 70 % du prix d'une pièce en aluminium usinée dépend du modèle, et non du devis. Voici les cinq principaux facteurs qui influent sur ce prix, et les limites que nous respectons.

| Fonctionnalité | Recommandé | Réalisable |
|---|---|---|
| Epaisseur de paroi | 1.5 mm | 0.8 mm |
| Rayon d'angle interne | ≥ ⅓ profondeur de la cavité | R0.5mm |
| Profondeur de poche / diamètre de l'outil | 4: 1 | 10: 1 |
| Profondeur/diamètre du trou | 4: 1 | 10: 1 |
| Diamètre minimal du trou | 1.0 mm | 0.3 mm |
| Profondeur de filetage | 2× diamètre | 3× diamètre |
| Hauteur du texte gravé | 2.0 mm | 0.5 mm |
| Rapport d'aspect bossage/nervure | 3: 1 | 8 : 1 (pris en charge) |
Cinq changements qui permettent de réduire le prix de manière fiable
- Arrondissez généreusement vos angles intérieurs. Une cavité avec des angles de rayon R1 impose l'utilisation d'un outil de 2 mm et une faible avance. En ouvrant ces mêmes angles à R3, on peut utiliser un outil de 6 mm avec un taux d'enlèvement de matière quatre fois supérieur.
- La tolérance ne concerne que les partenaires. Tolérance de ±0.01 mm pour l'alésage du palier et conformité du profil extérieur à la norme ISO 2768-m. Des dessins parfaitement étanches allongent le temps d'inspection de chaque élément.
- Gardez les poches profondes peu profondes autant que possible. Au-delà d'environ 4 fois le diamètre de l'outil, nous passons à des outils plus longs et plus flexibles avec des coupes plus légères — la même poche prend deux à trois fois plus de temps.
- Conception nécessitant moins de configurations. Chaque élément nécessitant une sixième face engendre une opération supplémentaire : réglage, fixation et erreur d’empilage. Se concentrer sur cinq faces permet souvent de supprimer une opération entière.
- Décrivez le rôle de la surface. « Ra 0.8, cosmétique » et « Ra 0.8, face d'étanchéité » désignent deux pièces différentes. Veuillez nous indiquer laquelle, et nous finaliserons la pièce concernée en laissant l'autre brute d'usinage.
Envoyez-nous un fichier STEP et nous vous retournerons un rapport DFM annoté avec les facteurs de coûts identifiés — gratuitement et avant tout engagement de votre part.
Demander un examen DFMNous usinons des pièces en aluminium chaque semaine.
Chaque secteur industriel privilégie différents modes de défaillance. Ce qui change entre eux, ce n'est pas l'alliage, mais la tolérance que l'on ne peut se permettre de dépasser.

Industrie aerospatiale
Structure 7075 et 2024 où la réduction des contraintes et la traçabilité complète des matériaux sont non négociables.
Supports · nervures · boîtiers · raccords
Robotique et automatisation
Structure légère en 6061 et 7075 où la masse à l'extrémité d'un bras coûte directement la charge utile.
Boîtiers d'articulation · liaisons de bras · supports d'effecteur terminal
La gestion thermique
Dissipateurs thermiques 6061 et 6063 à haute densité d'ailettes, y compris des plaques froides pour les racks de serveurs d'IA.
Dissipateurs thermiques · plaques froides · corps de collecteur
Automobile et véhicules électriques
Boîtiers de batterie, supports de capteurs et transitions prototype-production sur le même outillage.
Boîtiers · supports · blocs de fluide
Dispositifs médicaux
Boîtiers d'instruments et châssis d'imagerie en aluminium 6061 anodisé avec procédés de finition documentés.
Boîtiers · châssis · composants de positionnement
Outillage et dispositifs de fixation
Plaques de montage et d'outillage MIC-6 moulées qui restent planes même lors d'usinages intensifs.
Plaques de fixation · gabarits · bases d'inspectionCe qui est livré avec les pièces
Chaque commande d'aluminium est expédiée avec les documents nécessaires à votre inspection à réception, car une pièce sans justificatif est une pièce que votre équipe d'assurance qualité doit mesurer à nouveau entièrement.
- Certificat matériel — Rapport d'essai en usine identifiant l'alliage, l'état de trempe et le lot de coulée
- Rapport dimensionnel — Résultats de la MMT par rapport aux caractéristiques critiques de votre dessin
- Première inspection de l'article — Documentation FAI ou PPAP complète sur demande pour les programmes de production
- Contrôle en cours de fabrication — Inspection de la première pièce, en cours de production et finale selon notre système ISO 9001:2015
- Vérification après revêtement — les caractéristiques critiques sont remesurées après le traitement de surface, et non avant.
- visibilité de la production — Suivi MES pour que vous puissiez consulter l'état de votre commande à chaque étape.
 Volume et délai de livraison
D'une partie à cent mille
Nous ne gérons pas un atelier de prototypage et un atelier de production comme des entreprises distinctes, ce qui vous oblige généralement à requalifier un fournisseur au pire moment possible.
| Stage | Quantité | Délai de livraison typique |
|---|---|---|
| Prototype | 1-10 | 7 à 10 jours |
| Passerelle / pilote | 10-500 | 10 à 20 jours |
| Production | 500–100,000 + | Sortie prévue |
Les délais de livraison dépendent de la finition, de la disponibilité de l'alliage et de l'étendue du contrôle qualité ; ils seront précisés dans votre devis. Aucune quantité minimale de commande.
Du dessin à la livraison des pièces
Quatre étapes, un seul ingénieur comme interlocuteur privilégié tout au long du processus.

Envoyez vos fichiers
Format STEP ou IGES, plus un PDF coté. Accord de confidentialité requis au préalable.
Devis et DFM
Prix, délai de livraison et une évaluation de faisabilité majorée sous deux heures ouvrables.
Usinage et contrôle
Production sous contrôle ISO 9001:2015, avec validation du premier article avant la poursuite de la production.
Finition et expédition
Traitement de surface, vérification après application du revêtement, emballage protecteur et livraison dans le monde entier.
Que faut-il inclure dans votre demande de devis ?
- Modèle 3D (STEP / IGES / X_T / SLDPRT)
- Dessin 2D avec tolérances et références
- Alliage et trempe, ou l'application si vous souhaitez une recommandation
- Quelles sont les fonctionnalités essentielles, et pourquoi ?
- classe de finition de surface et de revêtement
- Que les dimensions revêtues soient avant ou après placage
- Quantité actuelle et volume annuel prévu
- Certifications ou documents d'inspection requis
Questions sur l'usinage CNC de l'aluminium
Quel alliage d'aluminium choisir pour l'usinage CNC ?
L'acier 6061-T6 est le choix par défaut pour environ 70 % des pièces usinées : il offre un bon compromis entre résistance, usinabilité, résistance à la corrosion et qualité d'anodisation, et est largement disponible. Optez pour le 7075-T6 lorsque vous avez besoin d'une résistance comparable à celle de l'acier et que vous êtes prêt à accepter un coût plus élevé et un risque de déformation lié aux contraintes. Choisissez le 5052 ou le 5083 pour les environnements marins et corrosifs. Privilégiez le 6063 lorsque l'aspect et la couleur de l'anodisation sont plus importants que la résistance. Choisissez la tôle coulée MIC-6 lorsque la planéité après un enlèvement de matière important est requise. Si votre dessin est conforme aux normes EN, le 6082 est l'équivalent direct du 6061.
Quelle tolérance minimale pouvez-vous maintenir sur l'aluminium ?
Nous garantissons une tolérance de ±0.005 mm sur les éléments critiques grâce à des configurations dédiées et des mesures en cours de production. Notre norme par défaut pour les dimensions non tolérancées est la norme ISO 2768-m. En pratique, la tolérance doit être appliquée de manière sélective : identifier les deux ou trois éléments qui déterminent réellement l’ajustement et le fonctionnement, les optimiser et laisser les autres avec une tolérance générale. Cette approche permet d’obtenir une pièce fonctionnelle à un coût bien inférieur à celui d’un dessin uniformément précis.
L'anodisation modifiera-t-elle les dimensions de ma pièce ?
Oui, et c'est la cause la plus fréquente de non-conformité des pièces en aluminium lors du contrôle à réception. L'anodisation modifie la surface au lieu de l'épaissir ; ainsi, environ la moitié de l'épaisseur du revêtement s'étend vers l'extérieur. Une anodisation dure de type III de 25 µm ajoute environ 12 µm par surface, soit environ 0.025 mm sur un diamètre — suffisant pour transformer un ajustement glissant en un ajustement serré. Nous usinons soit selon une dimension compensée avant le prétraitement, soit nous masquons la zone critique. Nous confirmons votre choix avant de commencer l'usinage.
Pourquoi ma pièce en aluminium à paroi mince s'est-elle déformée ?
Il s'agit presque toujours de contraintes résiduelles. Les tôles laminées et traitées thermiquement présentent des contraintes figées issues de la trempe ; lors de l'usinage, qui enlève la majeure partie de la masse, ces contraintes se rééquilibrent et la pièce se déforme, souvent des heures ou des jours après sa sortie de machine. Parmi les facteurs contribuant à ce phénomène, on peut citer l'enlèvement asymétrique de matière, la déformation due au bridage et la chaleur de coupe. Les solutions consistent en un recuit de détente avant usinage, un ébauche équilibrée avec une surépaisseur de finition, une période de stabilisation avant les passes finales et un bridage sous vide ou à mors souples qui répartit la charge de serrage. Nous intégrons ces étapes au processus d'usinage de toute pièce dont la planéité ou la position exacte doit être inférieure à 0.05 mm.
Quelle est l'épaisseur minimale de paroi que l'on peut usiner dans de l'aluminium ?
Une épaisseur de 0.8 mm est réalisable avec un outillage et une finition appropriés ; nous recommandons une épaisseur de 1.5 mm si votre conception offre une certaine flexibilité. En dessous de 1 mm environ, la paroi se déforme sous l'effet de la charge de coupe, ce qui affecte la précision dimensionnelle et l'état de surface, et la pièce devient sensible à son mode de fixation. Des épaisseurs inférieures à 0.8 mm sont possibles sur les petites pièces avec des supports sacrificiels, mais nous discuterons de la géométrie avec vous avant d'établir le devis.
Combien coûte l'usinage CNC de l'aluminium ?
Le coût est bien plus lié au temps d'usinage qu'au matériau. Les principales variables sont la complexité de la pièce, le nombre de réglages, la précision des tolérances, les exigences de finition de surface, la quantité et le revêtement. L'aluminium est peu coûteux et s'usine rapidement, ce qui explique pourquoi il est généralement le métal usinable le plus rentable. La meilleure façon de réduire vos coûts est de réaliser une analyse de conception avant la mise en production : envoyez-nous un fichier STEP et nous identifierons gratuitement les facteurs de coût dans votre modèle.
Usinez-vous à la fois des prototypes et des volumes de production ?
Oui, sans quantité minimale de commande. Nous réalisons des prototypes à l'unité et des programmes de production en série de plus de 100 000 pièces dans le même site de production. Ainsi, vous n'avez pas besoin de sélectionner un nouveau fournisseur lorsque votre conception passe de la phase de validation à la production en série. La documentation de processus créée lors du prototypage est automatiquement réutilisée pour la production.
Quelle documentation de qualité fournissez-vous avec les pièces en aluminium ?
Les livraisons standard comprennent un certificat de matériau identifiant l'alliage, le revenu et le lot de coulée, ainsi qu'un rapport d'inspection dimensionnelle détaillant les caractéristiques critiques de votre plan. Une inspection complète du premier article et la documentation PPAP sont disponibles pour les programmes de production. Notre usine est certifiée ISO 9001:2015 et les dimensions finales sont vérifiées sur des machines à mesurer tridimensionnelles après traitement de surface, le cas échéant.
Envoyez-nous la pièce qui présente systématiquement des valeurs hors tolérance.
Téléchargez un fichier STEP et un dessin. Vous recevrez sous deux heures ouvrables un prix, un délai de livraison et l'évaluation d'un ingénieur sur les éléments susceptibles de bouger.
Obtenez votre devis pour l'aluminiumToutes les données téléchargées sont confidentielles · Accord de confidentialité disponible sur demande · sales@richconn.com