
Usinage CNC d'une bande magnétique en aluminium 5052 avec contrôle de planéité de 0.05 mm
Richconn J'ai usiné une bande magnétique en aluminium 5052 en forme de croix pour un équipement d'automatisation. La pièce comportait quatre nervures sujettes au gauchissement et à la déformation ; le processus d'usinage nécessitait donc un contrôle précis des contraintes du matériau, de l'épaisseur, du positionnement des trous et de la planéité finale.
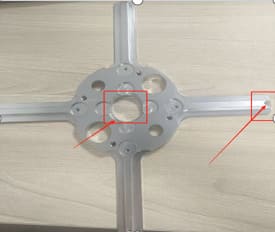
Pièce en aluminium en forme de croix avec quatre nervures et risque de déformation élevé
Ce cas concernait l'usinage CNC d'une bande magnétique en aluminium 5052 utilisée dans des équipements d'automatisation. La pièce présentait une structure en forme de croix, et les quatre nervures étaient susceptibles de se déformer lors de l'usinage en raison du matériau aluminium et de la configuration structurelle.
Le client exigeait que la pièce finale reste stable, sans déformation visible, et que sa planéité soit contrôlée à 0.05 mm près. Pour ce type de pièce en aluminium de précision, un bon équipement ne suffit pas. Un processus de fabrication adapté est essentiel pour maîtriser les déformations.

Dessin technique de référence pour la bande magnétique en aluminium 5052, montrant la structure en forme de croix et les caractéristiques des nervures qui ont nécessité un contrôle de la déformation lors de l'usinage CNC.
Pourquoi cette bande magnétique en aluminium 5052 était-elle difficile à usiner ?
Le principal problème du client était la déformation. En raison de la structure en forme de croix du produit, comportant quatre nervures, ces dernières étaient susceptibles de se soulever, de se déformer ou de se tordre facilement lors de l'usinage.
Si la déformation n'était pas maîtrisée, la pièce ne pourrait pas satisfaire aux exigences de planéité du client ni permettre un assemblage de précision stable dans les équipements automatisés.
Principaux risques liés à la fabrication
- Les quatre nervures se déformaient facilement lors de l'enlèvement de matière.
- Le matériau en aluminium 5052 et la structure de la pièce ont créé un risque de déformation.
- L'usinage prématuré de trous de précision pourrait entraîner un écart de position après déformation.
- Il était nécessaire de contrôler l'épaisseur de finition après l'ébauche et la correction de la forme.
- La planéité finale devait rester inférieure à 0.05 mm.
La principale difficulté résidait dans la déformation de l'aluminium causée par les contraintes structurelles et d'usinage.
Le risque de déformation provenait à la fois du comportement du matériau et de la structure du produit. La pièce en aluminium 5052 présentait quatre nervures disposées en croix, ce qui la rendait sensible à la relaxation des contraintes internes et à l'enlèvement de matière irrégulier lors de l'usinage CNC.
| Facteur matériel | L'aluminium 5052 peut se déformer lorsque les contraintes d'usinage et l'enlèvement de matière ne sont pas correctement contrôlés. |
|---|---|
| Facteur structurel | La structure en forme de croix et les quatre nervures ont accru la tendance à la déformation et au soulèvement. |
| Risque lié aux processus | Si les trous de précision étaient usinés trop tôt, une déformation ultérieure pourrait affecter la précision des trous et l'alignement de l'assemblage. |
| Exigence de planéité | Le produit fini devait être exempt de déformation et conserver une planéité inférieure à 0.05 mm. |
Comment nous avons contrôlé le gauchissement et la planéité finale
Richconn Le parcours d'usinage a été adapté en fonction du contrôle de la déformation. Le procédé comprenait un recuit, une ébauche par étapes, un usinage de précision différé et une correction finale de la forme avant la finition de l'épaisseur et le perçage de précision.
Recuit du matériau 5052
Le matériau en aluminium 5052 a d'abord été recuit pour aider à réduire les contraintes internes avant les principales opérations d'usinage CNC.
Usinage d'épaisseur brute
Lors de l'usinage d'ébauche, Richconn On a laissé une marge de 1 mm sur l'épaisseur pour éviter que la pièce n'atteigne sa taille finale trop tôt.
Usinage de trous de précision retardé
Les trous de précision n'ont pas été usinés lors de la première étape. Les autres dimensions ont été traitées en premier, tandis que les trous critiques ont été usinés ultérieurement.
Correction de la forme et finition finale
Après correction de la forme, l'épaisseur a été ajustée à la dimension finale, puis les trous de précision ont été usinés aux dimensions requises.
planéité de mm atteinte conformément aux exigences du client
Après recuit, contrôle progressif des tolérances, correction de forme et usinage final de précision des trous
Absence de déformation et planéité contrôlée à 0.05 mm près.
Après optimisation du procédé, la bande magnétique finie ne présentait aucune déformation et sa planéité était contrôlée à 0.05 mm près. Le résultat final répondait aux exigences du client pour l'application d'équipement d'automatisation.
- Matériau: aluminium 5052
- Processus: usinage CNC
- Quantité: pièces 8
- Problème principal : quatre nervures sujettes à la déformation
- Contrôle du processus : recuit, surépaisseur d’ébauche de 1 mm, usinage de précision différé des trous
- Résultat final : aucune déformation
- Planéité obtenue : inférieure à 0.05 mm
Ce que les acheteurs doivent savoir sur l'usinage CNC des pièces en aluminium sensibles à la déformation
Pour les pièces en aluminium de haute précision, la précision d'usinage dépend non seulement des capacités de l'équipement, mais aussi du processus. Lorsqu'une pièce présente des nervures, des zones minces, des structures en croix ou un enlèvement de matière asymétrique, le contrôle des déformations doit être planifié avant le début de l'usinage.
Dans ce cas précis, le recuit, le surfaçage par étapes, l'usinage de précision différé des trous et la correction finale de la forme ont permis à la pièce d'atteindre la planéité requise sans déformation.
Richconnson expérience pratique
- Utilisez le recuit lorsque la relaxation des contraintes de l'aluminium peut affecter la planéité finale.
- Prévoyez une marge d'ébauche suffisante avant la finition de l'épaisseur finale.
- Évitez d'usiner trop tôt des trous de précision sur des pièces sensibles à la déformation.
- Effectuez une correction de forme avant les opérations de finition finales.
- Planifiez le processus d'usinage en fonction de la structure de la pièce, et non uniquement en fonction des dimensions du dessin.
Services d'usinage CNC connexes
Richconn prend en charge l'usinage CNC sur mesure de pièces en aluminium, de composants d'équipements d'automatisation, de pièces structurelles sensibles à la déformation, de plaques de précision, de composants de bandes magnétiques, de supports et de pièces usinées sur mesure selon les plans du client.
FAQ sur l'usinage CNC de l'aluminium 5052 et le contrôle de la planéité
Pourquoi les pièces en aluminium 5052 se déforment-elles lors de l'usinage CNC ?
Les pièces en aluminium 5052 peuvent se déformer en raison de la libération de contraintes internes, d'un enlèvement de matière inégal, de structures minces ou nervurées et d'une séquence d'usinage inappropriée.
Comment contrôler la planéité des pièces en aluminium nervurées ?
La planéité peut être contrôlée par recuit du matériau, en prévoyant une marge d'ébauche suffisante, en usinant par étapes, en corrigeant la forme avant la finition finale et en retardant l'usinage de précision des trous jusqu'à ce que la pièce soit stable.
Pourquoi les trous de précision ont-ils été usinés ultérieurement ?
Si les trous de précision sont usinés avant que la forme de la pièce ne soit stabilisée, des déformations ultérieures peuvent affecter leur position et la précision de l'assemblage. L'usinage des trous de précision après correction de la forme contribue à préserver la précision dimensionnelle finale.
Pouvez Richconn machine similaire pièces en aluminium sensibles à la déformation ?
Oui. Richconn peut prendre en charge l'usinage CNC de pièces en aluminium sensibles à la déformation, de structures nervurées, de plaques de précision, de pièces d'équipements d'automatisation et de composants sur mesure nécessitant un contrôle de la planéité et de la précision des trous.
Besoin d'une pièce en aluminium 5052 usinée avec contrôle de planéité ?
Envoyez-nous vos dessins 2D, vos fichiers 3D, vos exigences en matière de matériaux, vos tolérances de planéité, vos tolérances de perçage, les détails de la structure et la quantité. RichconnL'équipe d'ingénierie de [Nom de l'entreprise] examinera le risque de déformation et proposera une solution d'usinage CNC pratique.