
Usinage par tournage-fraisage d'une manivelle à bride en acier AISI 630 avec filetage lisse M14×1.5
Richconn J'ai usiné une manivelle à bride en acier AISI 630 pour un équipement d'automatisation. Le client exigeait un filetage M14×1.5 parfaitement régulier et une finition impeccable au niveau de l'arc. Le projet a nécessité la maîtrise de la séquence d'usinage, l'optimisation des paramètres d'usinage de l'arc et un polissage final pour éliminer les marques de vibration.
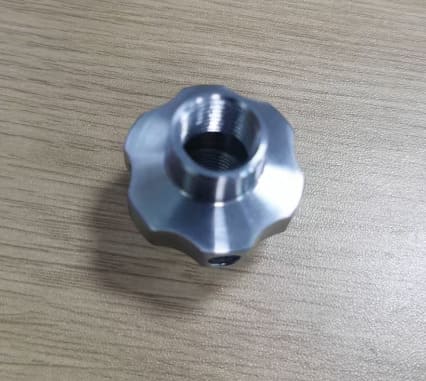
Volant à bride nécessitant un filetage lisse et un contrôle de surface esthétique
Ce cas concernait l'usinage par tournage-fraisage d'un volant à bride en acier inoxydable AISI 630 destiné à un équipement d'automatisation. La pièce comportait un filetage fin M14×1.5 et des surfaces arquées apparentes ; il était donc impératif de maîtriser à la fois le fonctionnement et l'aspect.
Le principal problème du client était que le filetage M14×1.5 n'était pas lisse après usinage et que la zone d'arc présentait des marques de vibration évidentes. S'agissant d'un élément d'aspect, la régularité de surface et la facilité d'utilisation du filetage étaient toutes deux essentielles pour la réception finale.

Référence de dessin technique pour le volant à bride AISI 630, montrant le filetage M14×1.5, le trou latéral et la zone d'arc à six angles.
Pourquoi le filetage M14×1.5 n'était-il pas lisse après usinage ?
Le client a signalé que le filetage M14×1.5 n'était pas fluide à l'usage. De plus, la zone visible de l'arc de la manivelle présentait des marques de vibrations importantes, ce qui altérait l'aspect de la pièce.
Le filetage était fin, et le perçage latéral après l'usinage a provoqué des bavures ou des aspérités près de l'orifice. Cela a affecté la régularité du filetage et a rendu l'assemblage ou le fonctionnement moins fiables.
Principaux risques liés à la fabrication
- Le filetage fin M14×1.5 exigeait une coupe nette et un engagement en douceur.
- Le perçage latéral après le filetage peut créer des bavures et des bords surélevés à l'ouverture du trou.
- Les bavures près du fil peuvent donner à celui-ci une sensation rugueuse ou irrégulière.
- La surface en arc à six angles était sujette aux marques de vibration lors de l'usinage CNC.
- Sur le plan esthétique, la zone arquée visible nécessitait une finition lisse.
La principale difficulté résidait dans la séquence des processus et le contrôle des bavardages sur l'arc d'apparence
Le problème provenait de deux sources : la séquence d’usinage du filetage et la stabilité de l’usinage de la surface de l’arc. Lors du perçage du trou latéral après le filetage M14×1.5, la matière à l’ouverture du trou pouvait se déformer ou former des bavures, rendant le filetage irrégulier. Parallèlement, l’usinage de l’arc générait des marques de vibration qui nuisaient à la qualité d’aspect.
| Risque de lissage du fil | Le filetage fin M14×1.5 nécessitait un engagement en douceur, mais les bavures dues au perçage latéral pouvaient nuire au bon fonctionnement du filetage. |
|---|---|
| Risque lié à la séquence de processus | L'usinage du trou latéral après le filetage augmentait le risque de bavures ou d'arêtes vives susceptibles d'affecter le filetage. |
| Risque de surface d'arc | La zone visible en forme d'arc à six angles était sujette aux marques de vibration lors de l'usinage CNC. |
| Exigence d'apparence | La manivelle était un élément esthétique, la finition lisse et la qualité du polissage de l'arc étaient donc importantes. |
Comment nous avons amélioré la régularité du filetage et l'aspect de l'arc
Richconn La séquence d'usinage a été modifiée et un usinage tournage-fraisage a été utilisé afin de contrôler à la fois le fonctionnement du filetage et la qualité d'aspect. Le trou latéral a été réalisé en premier, puis le filetage M14×1.5 a été usiné. La zone en arc à six angles a été usinée à l'aide de paramètres CNC contrôlés, suivie d'un polissage manuel.
Sélection du processus de tournage-fraisage
L'usinage tournage-fraisage a été choisi pour gérer le tournage, le trou latéral, le filetage et les caractéristiques en arc de la manivelle dans un processus contrôlé.
Trou latéral avant filetage
Le trou latéral a d'abord été percé à l'état final, puis le filetage M14×1.5 a été usiné ensuite pour éviter les bavures affectant la régularité du filetage.
Paramètres d'usinage à arc contrôlé
L'arc à six angles a été usiné sur la CNC avec une avance de 300, une quantité de coupe de 0.2 et une vitesse de broche de 1500 pour réduire les marques de vibration.
Polissage manuel à l'arc
La zone de l'arc a été polie et ébavurée manuellement afin d'assurer une surface d'aspect lisse et un meilleur toucher.
pièces finies avec un fil lisse et une finition de surface impeccable
Le filetage est devenu lisse après ajustement de la séquence de processus et contrôle des bavures.

Surface lisse et filetage M14×1.5 lisse obtenus
Après optimisation du processus, la surface du produit est devenue lisse, le filetage M14×1.5 a fonctionné sans problème et les volants finis ont répondu aux exigences d'assemblage et d'utilisation du client.
- Matériel: AISI 630
- Procédé : usinage tournage-fraisage
- Quantité: pièces 70
- Caractéristique principale : filetage fin M14×1.5
- Problème principal : filetage irrégulier et marques de frottement sur l’arc de surface.
- Contrôle du processus : perçage latéral d’abord, filetage ensuite, paramètres de coupe d’arc optimisés
- Résultat final : surface et fil lisses
Ce que les acheteurs doivent savoir sur l'usinage par tournage-fraisage de pièces filetées.
Pour les pièces filetées, la qualité d'usinage ne se limite pas à la précision dimensionnelle. La régularité du filetage, la maîtrise des bavures, l'ordre d'usinage, l'état de surface et le polissage final influencent tous la facilité d'assemblage et d'utilisation de la pièce.
Dans ce cas précis, la modification de la séquence des trous latéraux et du filetage, la réduction des vibrations sur la surface arquée et le polissage manuel de la zone visible ont permis à la roue de répondre aux exigences fonctionnelles et esthétiques.
Richconnson expérience pratique
- Planifiez soigneusement l'ordre de perçage et de taraudage des trous latéraux lorsqu'ils se croisent ou s'influencent mutuellement.
- Éliminer les bavures à proximité des filetages fins afin de garantir un assemblage et un fonctionnement fluides.
- Ajustez l'avance, la profondeur de coupe et la vitesse de broche lorsque les surfaces arquées présentent des marques de vibration.
- Utilisez le polissage manuel lorsqu'un arc d'aspect nécessite une finition finale lisse.
- Évaluer les pièces filetées à la fois par la mesure et par un assemblage réel ou par un retour d'information tactile.
Services d'usinage CNC connexes
Richconn prend en charge l'usinage par tournage-fraisage de pièces filetées, de volants, de boutons, de pièces de montage d'arbre, de composants d'équipements d'automatisation et de pièces métalliques d'aspect nécessitant un contrôle des bavures, une finition de surface et des performances d'assemblage.
FAQ sur l'usinage par tournage-fraisage et la régularité du filetage de l'acier AISI 630
Pourquoi un filetage M14×1.5 peut-il devenir irrégulier après usinage ?
Les filetages fins peuvent devenir irréguliers lorsque des bavures, des aspérités ou des déformations apparaissent à proximité du filetage. Dans ce cas précis, le perçage du trou latéral après le filetage a provoqué des bavures à l'ouverture du trou, ce qui a affecté la régularité du filetage.
Pourquoi le trou latéral a-t-il été usiné avant le filetage ?
L'usinage préalable du trou latéral a permis de réduire le risque de bavures susceptibles d'endommager ou de perturber le filetage M14×1.5 fini. Le filetage a ensuite été usiné afin d'assurer un engagement fluide.
Comment a-t-on réduit les marques de vibration sur la surface de l'arc ?
L'arc à six angles a été usiné à l'aide de paramètres CNC contrôlés, notamment une avance de 300, une quantité de coupe de 0.2 et une vitesse de broche de 1500, suivis d'un polissage manuel de la zone de l'arc.
Pouvez Richconn des pièces d'apparence filetée similaires à la machine ?
Oui. Richconn peut prendre en charge l'usinage par tournage-fraisage de composants filetés, de volants, de boutons, de pièces d'équipements d'automatisation et de pièces d'aspect nécessitant des surfaces lisses et des performances d'assemblage fiables.
Besoin d'une pièce filetée usinée avec un assemblage lisse ?
Envoyez-nous vos dessins 2D, vos fichiers 3D, vos exigences en matière de matériaux, les spécifications du filetage, les détails des trous latéraux, les exigences en matière de finition de surface, les zones d'aspect et la quantité. RichconnL'équipe d'ingénierie de [Nom de l'entreprise] examinera les risques liés au processus et proposera une solution d'usinage pratique.