
Usinage par tournage-fraisage d'un disque d'engrenage en aluminium 6082 pour équipement d'automatisation
Richconn Nous avons contribué à l'optimisation d'un disque d'engrenage monobloc sur mesure pour un équipement d'automatisation. La conception originale, en acier inoxydable 304, présentait une structure complexe, ce qui engendrait un coût d'usinage élevé pour une seule pièce. Après analyse de l'application concrète avec le client, la pièce a été fabriquée en alliage d'aluminium 6082. Les angles vifs internes ont été redessinés en angles en R et une anodisation dure a été appliquée pour une protection optimale de la surface.
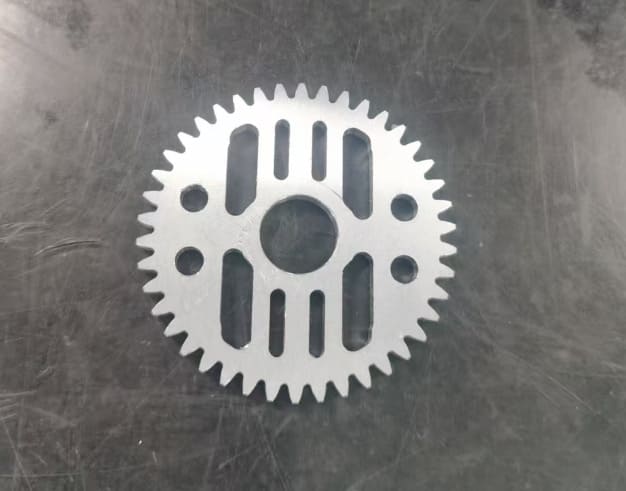
Disque d'engrenage monobloc à structure complexe et exigences d'optimisation des coûts
Ce projet consistait en l'usinage par tournage-fraisage d'une dent d'engrenage sur mesure destinée à un équipement d'automatisation. La conception initiale prévoyait de l'acier inoxydable 304, mais la quantité était limitée à une seule pièce, et la structure de celle-ci rendait le processus difficile et coûteux.
Au lieu de simplement citer le dessin original, Richconn Nous avons d'abord discuté de l'utilisation concrète de la pièce avec le client. Après confirmation des exigences d'application, le matériau a été modifié : l'acier inoxydable 304 a été remplacé par un alliage d'aluminium 6082, et les angles droits internes ont été optimisés en angles en R afin de faciliter l'usinage.

Dessin technique de référence pour le disque d'engrenage, montrant la structure personnalisée qui a été examinée en vue d'une substitution de matériaux et d'une optimisation de la fabricabilité des coins R internes.
Pourquoi ce disque d'engrenage était difficile à produire de manière rentable
Le client n'avait besoin que d'un seul disque d'engrenage, mais la structure de la pièce d'origine et le matériau en acier inoxydable 304 rendaient l'usinage complexe. De nombreux fournisseurs ont refusé la commande, la quantité étant trop faible et le coût trop élevé.
Pour un composant monobloc sur mesure, le principal défi consistait non seulement à fabriquer la pièce, mais aussi à trouver un processus pratique permettant de répondre aux exigences d'utilisation réelles sans coûts de fabrication inutiles.
Principaux risques liés à la fabrication
- Une seule pièce était nécessaire, ce qui rendait le coût unitaire difficile à contrôler.
- La conception originale en acier inoxydable 304 augmentait la difficulté et le coût d'usinage.
- Les angles droits internes ont rendu l'usinage moins efficace et ont accru la difficulté d'accès aux outils.
- Sa structure complexe a dissuadé de nombreux fournisseurs de proposer un devis ou de produire la pièce.
- Toute optimisation de processus nécessitait la confirmation du client afin de ne pas impacter l'utilisation réelle.
- Il fallait encore tenir compte de la durabilité de la surface après le changement de matériau pour l'aluminium.
La principale difficulté résidait dans l'inadéquation entre la conception initiale, la quantité et le coût.
Le coût élevé s'explique principalement par la combinaison de la production en une seule pièce, de la complexité de la structure du produit et du matériau d'origine, l'acier inoxydable 304. Pour ce projet, le simple respect du plan initial, sans tenir compte de l'utilisation réelle, aurait maintenu la difficulté d'usinage et le coût à un niveau élevé.
| Risque quantitatif | La quantité commandée n'étant que d'une seule pièce, la complexité du processus a eu un impact direct sur le coût unitaire. |
|---|---|
| Risque matériel | Le matériau d'origine, l'acier inoxydable 304, a augmenté le temps d'usinage et le coût par rapport à l'alliage d'aluminium 6082 confirmé ultérieurement. |
| Risque de structure | Les angles vifs internes rendaient l'accès aux outils et l'usinage plus difficiles, notamment pour une pièce unique sur mesure. |
| Ajustement de l'application | Toute modification de conception ou de matériau devait être validée en fonction de l'utilisation réelle de la pièce, et non pas modifiée uniquement pour des raisons de facilité d'usinage. |
| Protection de surface | Après le passage à l'aluminium 6082, une anodisation dure a été ajoutée avec une épaisseur de film de 0.025 mm pour assurer les performances de surface requises. |
Comment nous avons optimisé le matériau, la structure et le traitement de surface
Richconn Nous avons abordé ce projet comme un cas d'optimisation de la fabricabilité. Avant la production, nous avons communiqué avec le client concernant l'application réelle, puis ajusté le matériau et la conception des angles internes avec son accord.
Rédaction de CV
Richconn Nous avons d'abord discuté de l'utilisation réelle du produit avec le client au lieu d'usiner directement le modèle original coûteux.
Matériau modifié : aluminium 6082
Après confirmation du client, le matériau d'origine en acier inoxydable 304 a été remplacé par un alliage d'aluminium 6082 afin de réduire la difficulté d'usinage et le coût.
Les angles vifs internes ont été remplacés par des angles en R.
Les éléments internes à angle droit ont été repensés en angles R afin d'améliorer l'accès aux outils et de rendre l'usinage plus pratique.
Usinage par tournage-fraisage
Le disque d'engrenage a été produit par usinage tournage-fraisage afin de réaliser les caractéristiques de rotation et de fraisage requises dans un processus contrôlé.
Anodisation dure ajoutée
Un traitement d'anodisation dure a été ajouté en tant que traitement de surface pour répondre aux exigences d'application de la pièce en aluminium.
Épaisseur du film : 0.025 mm
L'épaisseur du film d'anodisation dure a été spécifiée à 0.025 mm conformément aux exigences du processus optimisé.
Optimisation des processus axée sur les coûts
Le procédé a été optimisé afin de réduire la complexité d'usinage inutile tout en conservant une pièce adaptée à son utilisation réelle.
Confirmation finale
La pièce finie a été produite conformément aux exigences de conception optimisée et de traitement de surface validées par le client.
Une épaisseur de film d'anodisation dure de mm a été ajoutée après le remplacement du disque d'engrenage par un alliage d'aluminium 6082.
disque d'engrenage monobloc sur mesure fabriqué avec des matériaux et une structure optimisés
Réduction des coûts sans incidence sur les besoins d'utilisation réels
Après optimisation, le changement de matériau et l'ajustement de la structure n'ont pas affecté l'utilisation réelle de la pièce. Le coût pour le client a été réduit, le processus de fabrication simplifié et l'usinage considérablement facilité par rapport à la conception originale en acier inoxydable 304.
- Matériau d'origine : acier inoxydable 304
- Matériau optimisé : alliage d'aluminium 6082
- Procédé : usinage tournage-fraisage
- Quantité: 1 pièce
- Optimisation de la conception : les angles droits internes ont été remplacés par des angles en R.
- Traitement de surface : anodisation dure
- Épaisseur du film : 0.025 mm
- Résultat : coût réduit, usinage simplifié, respect des exigences d'utilisation réelles
Ce que les acheteurs doivent savoir sur l'usinage de disques d'engrenages monoblocs sur mesure
Pour les pièces monoblocs sur mesure, le coût est souvent déterminé par le choix des matériaux, la géométrie interne, l'accessibilité des outils, le traitement de surface et la correspondance entre la conception originale et les besoins réels d'utilisation.
Dans ce cas précis, l'étape cruciale n'était pas seulement l'usinage de la pièce, mais aussi la vérification de la nécessité de la conception initiale en acier inoxydable 304. En confirmant l'application réelle avec le client, Richconn a pu proposer une solution plus pratique en aluminium 6082 avec anodisation dure.
Richconnson expérience pratique
- Examinez les exigences réelles de l'application avant de proposer un devis pour une pièce unique coûteuse.
- Envisagez le remplacement des matériaux lorsque cela n'affecte pas la fonction.
- Optimiser les angles vifs internes en angles en R pour améliorer l'usinabilité.
- Utilisez l'usinage tournage-fraisage lorsque des fonctions de rotation et de fraisage sont nécessaires.
- Appliquer un traitement de surface approprié lors du passage de l'acier à l'aluminium.
- Confirmer toutes les modifications de faisabilité avec le client avant la production.
Services d'usinage CNC connexes
Richconn prend en charge l'usinage CNC personnalisé et l'usinage tournage-fraisage de pièces d'équipements d'automatisation, de disques d'engrenage, de composants en aluminium, de prototypes monoblocs, de pièces de rechange fonctionnelles et de composants métalliques complexes sur mesure basés sur les dessins du client.
FAQ sur l'usinage CNC de disques d'engrenages sur mesure
Pourquoi le disque d'engrenage a-t-il été changé de l'acier inoxydable 304 à l'aluminium 6082 ?
La commande ne portait que sur une seule pièce, et la conception initiale en acier inoxydable 304 rendait l'usinage coûteux. Après validation de l'application avec le client, un alliage d'aluminium 6082 a été choisi afin de simplifier et de réduire les coûts d'usinage sans compromettre l'utilisation.
Pourquoi les angles droits internes ont-ils été remplacés par des angles en R ?
Les angles vifs internes sont souvent difficiles à usiner efficacement car les outils de coupe ont un rayon. Les transformer en angles en R améliore l'accès à l'outil et réduit la complexité d'usinage inutile.
Pourquoi a-t-on ajouté une anodisation dure après le passage à l'aluminium ?
Après le passage de l'acier inoxydable à l'aluminium, une anodisation dure a été ajoutée afin de garantir les performances de surface requises pour l'application de la pièce.
Pouvez Richconn aider à optimiser des pièces personnalisées monoblocs similaires ?
Oui. Richconn peuvent examiner les matériaux, la structure, le processus d'usinage et le traitement de surface des pièces sur mesure, qu'elles soient uniques ou en petites séries, puis proposer une solution de fabrication pratique en fonction des besoins réels d'utilisation.
Besoin d'un disque d'engrenage monobloc sur mesure ou d'une pièce d'automatisation usinée ?
Envoyez-nous vos dessins 2D, vos fichiers 3D, vos exigences en matière de matériaux, vos exigences fonctionnelles, vos notes sur les angles internes, vos exigences en matière de traitement de surface et la quantité. RichconnL'équipe d'ingénierie de [Nom de l'entreprise] examinera la faisabilité de la fabrication et proposera une solution d'usinage CNC pratique.