
Usinage CNC d'un support latéral de module en alliage de magnésium pour une application aérospatiale
Richconn Nous avons fabriqué un support latéral de module en alliage de magnésium pour une application aérospatiale. Ce projet exigeait des surfaces de référence usinées avec précision, des perçages de précision H7, une tolérance d'espacement des trous de goupille JS6 et un contrôle de la déformation à 0.05 mm près.
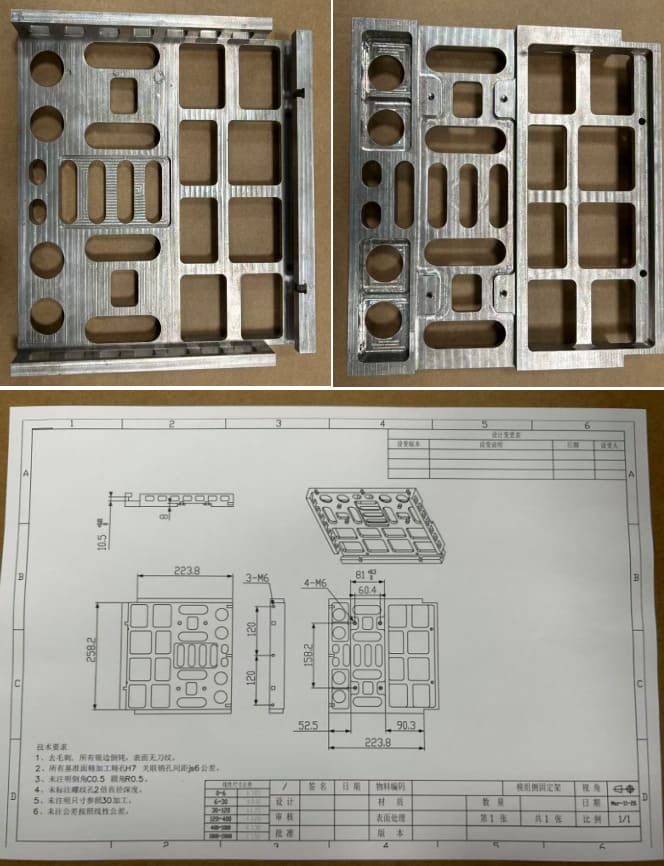
Support aérospatial en alliage de magnésium avec trous H7 et espacement des trous de goupille js6
Ce projet consistait en l'usinage CNC d'un support de fixation latéral de module en alliage de magnésium. Bien que la commande ne portât que sur une seule pièce, les exigences de fabrication étaient élevées : la pièce nécessitait des surfaces de référence précises, des perçages de précision H7, un contrôle de tolérance JS6 pour l'espacement des trous de goupille et un contrôle de la déformation à 0.05 mm près.
Pour les composants en alliage de magnésium destinés à l'aérospatiale, la stabilité d'usinage est primordiale. Le procédé doit garantir simultanément la précision dimensionnelle, l'aspect de surface et la déformation, notamment lorsque la pièce présente une grande surface carrée et de multiples perçages de précision.
Pourquoi ce support était difficile à usiner
Le client exigeait que toutes les surfaces de référence soient usinées avec précision, avec des perçages de précision H7 et une tolérance de 6 mm pour l'espacement des trous de goupille associés. Parallèlement, la déformation de la pièce devait être maintenue en dessous de 0.05 mm.
La pièce présentait une structure carrée et une grande surface totale, ce qui rendait difficile le contrôle de la planéité et de la déformation lors de l'usinage.
Principaux risques liés à la fabrication
- Les trous de précision H7 nécessitaient une précision d'usinage stable et un contrôle précis des outils.
- La tolérance d'espacement des trous d'épingle js6 exigeait une relation de position précise entre les trous concernés.
- La grande surface carrée rendait le contrôle de la planéité plus difficile.
- L'usinage des alliages de magnésium exigeait une gestion attentive des contraintes du matériau et de la qualité de surface.
- Un polissage ou un meulage secondaire pourrait affecter l'aspect de la surface usinée et sa régularité dimensionnelle.
La principale difficulté résidait dans la combinaison de la précision du perçage, de la position du perçage et du contrôle de la déformation.
La difficulté d'usinage résultait de plusieurs facteurs combinés. La tolérance de précision des perçages était élevée, la distance entre les perçages adjacents nécessitait un contrôle rigoureux et la grande surface carrée augmentait le risque de variations de planéité. Un contrôle insuffisant de la relaxation des contraintes, du faux-rond de l'outil, de la séquence de finition ou du traitement de surface pouvait compromettre la précision des perçages et le respect des contraintes de déformation requises pour la pièce finale.
| Exigence de précision des trous | La pièce nécessitait des trous de précision H7, ce qui exigeait une finition stable et un contrôle rigoureux des conditions d'usinage. |
|---|---|
| Exigence d'espacement des trous d'épingle | L'espacement des trous d'épingle correspondant doit respecter la tolérance js6, ce qui rend la précision de positionnement entre les trous essentielle. |
| Exigence de déformation | La déformation globale devait être maîtrisée à 0.05 mm près après usinage. |
| Risque de platitude | La forme carrée et la grande surface ont rendu le contrôle de la planéité difficile pendant et après l'enlèvement de matière. |
Comment nous avons maîtrisé les contraintes, la précision des perçages et l'aspect de surface
Richconn Un procédé contrôlé a été utilisé afin de réduire les risques de déformation et de garantir la précision dimensionnelle finale entre les surfaces de référence, les alésages de précision et l'espacement des trous de pion. La clé du succès résidait dans la gestion de la relaxation des contraintes avant l'usinage final et le maintien de conditions de finition stables.
Ébauche avec tolérance
Le profil extérieur a d'abord été ébauché, laissant une marge de 0.5 mm pour la finition ultérieure.
Recuit pour la réduction des contraintes
Après l'ébauche, la pièce a été recuite pour libérer les contraintes internes et réduire le risque de déformation avant la finition de précision.
Faux-rond contrôlé à 0.01
Lors de la finition, le faux-rond de l'outil a été contrôlé à 0.01 près pour assurer un usinage stable des trous H7 et une finition à grande vitesse.
Inspection complète pendant l'usinage
Un contrôle complet a été effectué pendant le processus d'usinage afin de vérifier la précision des trous, leur espacement et le contrôle des déformations.
Objectif de contrôle de la déformation en mm atteint après optimisation du processus
Des trous de précision H7, un espacement des trous d'épingle js6 et un contrôle de la déformation ont été obtenus.
Après optimisation du processus, toutes les surfaces de référence requises ont été usinées avec précision. La précision H7 des alésages et la tolérance JS6 pour l'espacement des trous de goupille associés ont été pleinement garanties, et la déformation a été maîtrisée à 0.05 mm près, conformément aux exigences du client.
- Matériau : alliage de magnésium
- Processus : Centre d'usinage CNC
- Trous de précision : H7
- Espacement des trous d'épingle associés : tolérance js6
- Contrôle de la déformation : à 0.05 mm près
- Traitement de surface : marques d'outils usinées préservées sans polissage secondaire
Ce que les acheteurs doivent savoir sur l'usinage des supports aérospatiaux en alliage de magnésium
La fabrication de supports aérospatiaux en alliage de magnésium exige bien plus qu'un simple usinage CNC. Lorsqu'une pièce comporte des surfaces de référence, des trous H7, des relations d'espacement entre trous JS6 et des contraintes de déformation, le processus d'usinage doit être planifié en tenant compte du contrôle des contraintes, des tolérances de finition, de la stabilité de l'outil et de la stratégie d'inspection.
Pour ce type de composant, l'aspect de surface est également important. Un polissage ou un meulage inutile après usinage peut altérer la texture d'origine et engendrer des risques supplémentaires pour la régularité dimensionnelle.
Richconnson expérience pratique
- Utiliser un usinage par étapes pour réduire la déformation avant la finition finale.
- Appliquer une méthode de relaxation des contraintes après l'ébauche lorsque la stabilité de précision est essentielle.
- Contrôle du faux-rond de l'outil pour les perçages de précision et la finition à grande vitesse.
- Préserver les surfaces usinées lorsque le polissage secondaire peut affecter la précision ou l'aspect.
- Effectuez un contrôle complet pour vérifier la précision des trous, leur espacement et les déformations pendant la production.
Services d'usinage CNC connexes
Richconn prend en charge l'usinage CNC sur mesure de pièces aérospatiales de précision, de composants en alliage de magnésium, de supports en aluminium, de boîtiers de modules, de dispositifs de fixation et de pièces métalliques complexes sur mesure, selon les plans du client.
FAQ sur l'usinage CNC de précision des alliages de magnésium
Pourquoi l'usinage des supports en alliage de magnésium est-il difficile ?
Les pièces en alliage de magnésium sont sensibles aux contraintes mécaniques, à l'usinage de surface et à la déformation. Lorsque la pièce exige également des perçages de précision, un espacement précis et un contrôle de la planéité, le processus d'usinage nécessite une planification rigoureuse.
Que signifie H7 dans l'usinage de trous de précision ?
La norme H7 est une classe de tolérance d'alésage courante, utilisée lorsque le diamètre des trous doit être contrôlé avec précision pour l'assemblage ou le positionnement. Elle requiert un outillage stable, des paramètres de finition adaptés et un contrôle rigoureux.
Pourquoi a-t-on utilisé un recuit après l'ébauche ?
Le recuit permet de relâcher les contraintes internes du matériau après l'ébauche. Cela réduit le risque de déformation de la pièce pendant ou après la finition de précision.
Pouvez Richconn machine similaire à des supports aérospatiaux ?
Oui. Richconn peut prendre en charge l'usinage CNC sur mesure de supports, boîtiers, dispositifs de fixation et composants structurels liés à l'aérospatiale, en fonction des dessins, matériaux, tolérances, exigences de surface et besoins d'inspection du client.
Vous avez besoin d'une pièce en alliage de magnésium usinée avec des exigences strictes en matière de perçage et de déformation ?
Envoyez-nous vos dessins 2D, vos fichiers 3D, vos exigences en matière de matériaux, vos notes sur les tolérances de perçage, vos exigences de surface et la quantité. RichconnL'équipe d'ingénierie de [Nom de l'entreprise] examinera la faisabilité de la fabrication et proposera une solution d'usinage CNC pratique.