
Étude de cas : Amélioration de la déformation lors de l’usinage CNC de précision non métallique
Solution systématique pour l'usinage de composants en POM, PP et PE, offrant une tolérance de planéité très stricte de ≤ 0.02 mm pour les applications d'assemblage industriel.
Accueil » Études de cas » Amélioration de la déformation lors de l'usinage CNC de pièces non métalliques
Résumé du projet
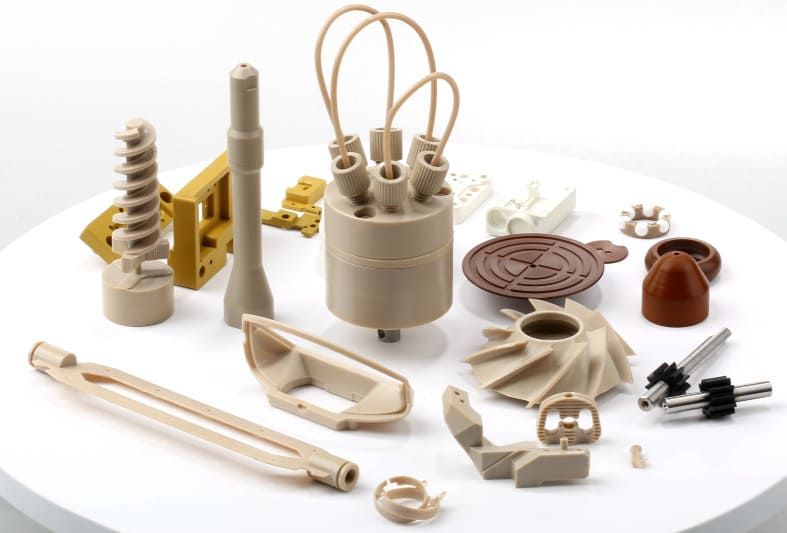
Ce projet a été réalisé par Richconn Notre équipe d'ingénierie de précision a travaillé pour un client du secteur industriel qui exigeait des composants non métalliques de haute précision pour des applications d'assemblage critiques. Notre expertise en usinage CNC de matières plastiques et polymères nous a permis de résoudre un problème de production récurrent : la déformation incontrôlée des pièces et les défauts de planéité après les opérations de fraisage et de tournage.
Exigences essentielles du client
- Tolérance de planéité stricte de ≤0.02 mm pour tous les composants finis
- Précision dimensionnelle constante tout au long de la production par lots
- Réduction du taux de rebut et de retouche pour diminuer les coûts de production
- Une production continue et fiable pour respecter les délais de livraison.
Matériaux de base traités
- POM (Polyoxyméthylène / Acétal)
- PP (Polypropylène)
- PE (polyéthylène)
Les principaux défis
Avant notre intervention, le client rencontrait des problèmes récurrents de déformation, de gauchissement et de planéité des pièces, avec un écart de planéité maximal de 0.1 mm, soit cinq fois la tolérance autorisée. Notre équipe d'ingénieurs a mené une analyse complète des causes profondes et a identifié quatre points de défaillance critiques :
1. Limitations inhérentes aux propriétés des matériaux
Le POM, le PP et le PE présentent des coefficients de dilatation thermique nettement supérieurs et une rigidité inférieure à celle des matériaux métalliques. La chaleur de coupe générée lors de l'usinage provoque une dilatation et une contraction thermiques, entraînant des déformations après usinage. La faible rigidité du matériau induit également une déformation élastique sous l'effet des forces de serrage et de coupe.
2. Méthodes de fixation sous-optimales
La conception originale du serrage à haute pression en un seul point créait une contrainte concentrée sur les pièces non métalliques peu rigides. Ceci provoquait une déformation élastique pendant l'usinage, qui se relâchait après le desserrage, entraînant un écart dimensionnel permanent et des dommages de surface.
3. Paramètres de coupe et outillage non optimisés
Des vitesses de coupe excessives, des passes profondes et l'utilisation d'outils de coupe inadaptés ont engendré une résistance à la coupe et une accumulation de chaleur excessives. L'émoussement des arêtes de coupe a accru le frottement, provoquant des contraintes locales irrégulières et la fusion du matériau, aggravant ainsi la déformation.
4. Conception inadéquate du refroidissement et de la trajectoire d'outil
Un refroidissement par émulsion inadapté risquait de modifier les propriétés du matériau et de provoquer l'accumulation de résidus, tandis qu'une absence d'évacuation ciblée de la chaleur favorisait l'accumulation de chaleur de coupe. Les trajectoires d'outil de coupe unidirectionnelles engendraient une répartition inégale des contraintes, entraînant une relaxation irrégulière des contraintes et une déformation des pièces après usinage.
Notre solution systématique et sa mise en œuvre
Notre équipe d'ingénieurs a mis au point une stratégie d'optimisation complète du procédé en 5 dimensions, adaptée aux propriétés uniques des matériaux POM, PP et PE. Tous les ajustements ont été validés par une production pilote en petite série avant leur mise en œuvre à grande échelle.
1. Optimisation du montage : serrage flexible à faible contrainte
Nous avons remplacé le système de serrage haute pression à point unique par un système de support uniforme multipoint et de serrage flexible à basse pression :
- Gabarits de fixation conçus sur mesure avec 3 à 4 points d'appui uniformément répartis pour assurer une force uniforme sur la pièce
- Joint en caoutchouc aux points de contact de serrage pour éliminer les contraintes concentrées et les rayures superficielles
- Pression de serrage ajustée avec précision pour éviter toute déformation élastique pendant l'usinage
2. Réglage personnalisé des paramètres de coupe pour le contrôle de la chaleur
Nous avons adopté une stratégie de « découpe par couches à faible vitesse et faible avance » afin de minimiser la génération de chaleur, avec des paramètres spécifiques au matériau :
- Matériau POM : vitesse de coupe 80-100 m/min, avance 0.1-0.15 mm/tr, ébauche par couches (profondeur de 0.8 à 1.0 mm) et finition (profondeur de 0.2 à 0.3 mm)
- Matériau PP/PE : Vitesse de coupe 60-80 m/min, avance 0.08-0.12 mm/tr, profondeur de coupe maximale 0.5-0.8 mm pour éviter la fusion du matériau.
3. Sélection d'outillage spécialisé pour une résistance à la coupe réduite
Nous avons sélectionné des outils en carbure non métalliques, spécifiques à l'usinage et optimisés pour une coupe à faible friction :
- Angle de coupe augmenté à 15°-20° et angle de dépouille réduit à 5°-8° pour des arêtes de coupe ultra-affûtées
- Finition polie des bords pour minimiser la friction et la résistance à la coupe
- Outillage spécifique au matériau : fraises à bout pointu pour le POM, fraises hélicoïdales spécialisées pour le PP/PE afin d’améliorer la régularité de coupe.
4. Système de refroidissement ciblé pour la prévention des déformations thermiques
Pour éviter les modifications des propriétés des matériaux dues au refroidissement par émulsion, nous avons mis en œuvre un système de refroidissement par air directionnel :
- Buses d'air alignées avec précision dirigées vers la zone de coupe pour éliminer la chaleur en temps réel
- Arrêts intermittents de l'usinage pour le refroidissement naturel et la relaxation des contraintes internes
- Élimination des résidus d'émulsion et des risques de compatibilité des matériaux
5. Stratégie de trajectoire d'outil optimisée pour la distribution des contraintes
Nous avons repensé le parcours d'usinage afin de garantir une relaxation uniforme des contraintes tout au long du processus :
- Ébauche symétrique pour enlever uniformément l'excédent de matière et éliminer la concentration des contraintes de coupe unidirectionnelles
- Finition par couches successives d'une profondeur maximale de 0.1 mm par passe pour garantir la précision dimensionnelle
- Parcours d'usinage intérieur-extérieur pour libérer progressivement les contraintes internes et éviter les déformations après usinage
Résultats mesurables du projet
Après la mise en œuvre complète de notre processus optimisé, le problème de déformation lors de l'usinage des pièces non métalliques a été entièrement résolu, avec des performances constantes vérifiées tout au long de la production par lots.
- Conformité aux tolérances : La planéité des pièces finies s'est stabilisée à ≤0.02 mm, répondant pleinement aux exigences de précision strictes du client, contre un écart maximal de 0.1 mm hors spécifications auparavant.
- Amelioration de la qualite: Le taux de rebuts de produits a été réduit de 12 % à moins de 1.5 %, avec des améliorations significatives de la finition de surface et de la régularité dimensionnelle entre les lots.
- Gain d'efficacité : L'efficacité de la production a augmenté de plus de 25 % grâce à l'élimination des ajustements et des retouches répétitifs, garantissant ainsi une livraison à 100 % dans les délais pour le client.
- Réduction des coûts: Des économies annuelles d'environ 8 000 $ sur les coûts de production grâce à la réduction du gaspillage de matériaux, des coûts de main-d'œuvre liés aux retouches et des temps d'arrêt de production.
Impact commercial à long terme
Ce projet a établi un cahier des charges standardisé pour l'usinage CNC de précision de pièces non métalliques. Richconnce qui nous permet de fournir des résultats constants et précis à nos clients industriels américains et européens. Depuis, le client a augmenté ses commandes de production annuelles avec Richconn de 40 %, en citant notre qualité fiable et nos capacités de résolution de problèmes d'ingénierie.
Principaux enseignements et perspectives d'ingénierie
La réussite de l'usinage de précision des matériaux non métalliques repose sur une approche systématique privilégiant le matériau, plutôt que sur des ajustements isolés de paramètres. Les principaux enseignements de ce projet sont les suivants :
- La maîtrise des déformations exige une optimisation complète du processus, depuis le montage et l'outillage jusqu'aux paramètres de coupe et au refroidissement, et non pas seulement des modifications ponctuelles du processus.
- Les matériaux non métalliques nécessitent des stratégies d'usinage spécifiques, car les procédés de coupe de métaux génériques entraîneront systématiquement des écarts de tolérance.
- La gestion des contraintes et de la chaleur sont les deux piliers fondamentaux de l'usinage de précision des matériaux non métalliques, chaque étape du processus étant conçue pour minimiser l'accumulation de contraintes et de chaleur.
- La validation par petits lots est essentielle pour garantir la stabilité du processus avant la production par lots à grande échelle, réduisant ainsi les risques pour notre équipe et nos clients.
Vous avez besoin d'un partenaire fiable pour vos projets d'usinage CNC de précision ?
Envoyer Richconn Veuillez nous indiquer vos plans, les matériaux, les quantités et les tolérances requises. Notre équipe d'ingénieurs analysera les risques d'usinage, vous proposera une solution adaptée et vous fournira un devis pour votre projet.