
Usinage CNC d'un boîtier inférieur en aluminium 6061-T6 à paroi mince pour une application aérospatiale
Richconn Ce projet a permis de réaliser un boîtier inférieur en aluminium à paroi mince répondant à des exigences strictes de planéité et de parallélisme de 0.05 mm. Grâce à la combinaison de techniques de relaxation des contraintes, de surépaisseur d'ébauche contrôlée, de dispositifs de fixation sous vide sur mesure, d'usinage à grande vitesse et d'un contrôle complet, le projet a atteint des dimensions stables et un rendement de production de 99 %.
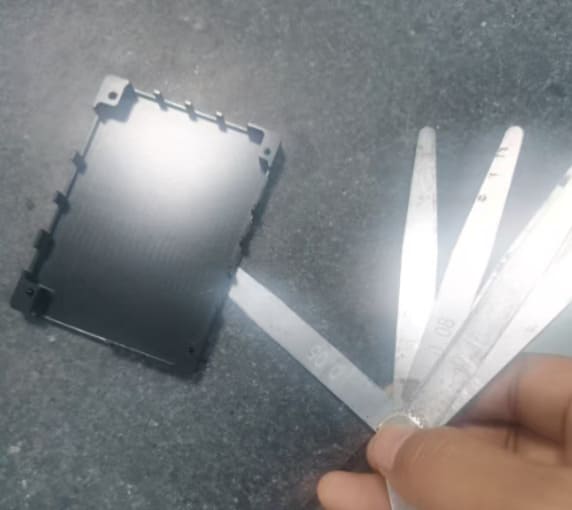
Boîtier en aluminium à paroi mince avec tolérances géométriques serrées
Il s'agissait d'un carter inférieur destiné à une application aérospatiale. Malgré une production limitée à 20 exemplaires, l'usinage s'avérait complexe en raison de la faible épaisseur de paroi (environ 1 mm) et des exigences de planéité et de parallélisme de 0.05 mm.
Pour les pièces en aluminium à parois minces, le principal risque de fabrication ne consiste pas seulement à obtenir les dimensions requises, mais aussi à maintenir la stabilité de la pièce après l'introduction des contraintes internes du matériau, de la force de serrage, de la pression de l'outil et du traitement de surface.
Pourquoi cette pièce était difficile à usiner
Le client avait besoin d'un boîtier en aluminium à paroi mince, présentant des tolérances de forme et d'orientation très strictes. La planéité et le parallélisme requis étaient tous deux de 0.05 mm. L'épaisseur de paroi étant d'environ 1 mm seulement, la pièce était extrêmement sensible aux déformations lors de l'usinage et après le desserrage.
Principaux risques liés à la fabrication
- La structure à parois minces rendait la pièce facile à déformer sous l'effet de la force de coupe et de la pression de serrage.
- L'aluminium 6061-T6 pourrait libérer des contraintes internes lors de l'enlèvement de matière.
- Il était difficile de maintenir une planéité et un parallélisme de 0.05 mm après l'ébauche et la finition.
- Les retouches ou les rebuts augmenteraient le coût unitaire car la quantité commandée n'était que de 20 pièces.
- Le traitement de surface pourrait introduire des variations dimensionnelles supplémentaires, nécessitant une inspection finale avant expédition.
Le problème principal était la déformation des parois minces.
Le problème majeur ne résidait pas dans un seul paramètre d'usinage, mais dans l'effet combiné des contraintes du matériau, de l'épaisseur de paroi, de la méthode de serrage et des exigences de tolérance. Pour un boîtier à paroi mince en aluminium 6061-T6, un enlèvement de matière excessif ou une force de serrage irrégulière peuvent facilement provoquer une déformation. Une fois la pièce déformée, il devient difficile de garantir une planéité et un parallélisme de 0.05 mm.
| Comportement matériel | L'aluminium 6061-T6 peut se déformer lorsque les contraintes internes sont libérées lors de l'enlèvement de matière, en particulier dans les structures à parois minces. |
|---|---|
| Risque structurel | L'épaisseur de paroi d'environ 1 mm réduisait la rigidité de la pièce et rendait le boîtier sensible à la force de coupe. |
| Exigence de tolérance | La pièce nécessitait une planéité de 0.05 mm et un parallélisme de 0.05 mm, ce qui exigeait un montage stable et une finition contrôlée. |
| Pression sur les coûts | Étant donné que la quantité commandée était de 20 pièces, il était important de maintenir la stabilité de la première passe afin de maîtriser les coûts d'usinage. |
Comment nous avons maîtrisé la déformation et amélioré la stabilité dimensionnelle
Richconn Nous avons utilisé un procédé axé sur la réduction des contraintes, le maintien stable, la maîtrise des surépaisseurs et le contrôle aux étapes critiques. Au lieu de nous fier uniquement à l'usinage final, nous avons maîtrisé le risque depuis la préparation des matériaux jusqu'au contrôle final avant expédition.
Détensionnement avant usinage
La matière première en aluminium 6061-T6 a été recuite pour libérer les contraintes internes du matériau avant l'usinage de précision.
Allocation de dégrossissage contrôlée
L'ébauche a d'abord été réalisée avec une marge de 0.5 mm pour la finition, réduisant ainsi le risque de déformation soudaine.
Dispositif de vide sur mesure
Un dispositif d'aspiration sous vide spécifique a été conçu pour soutenir plus uniformément la pièce à paroi mince lors de la finition.
Inspection complète
Un contrôle complet a été effectué pendant l'usinage, et les pièces ont été inspectées à nouveau après le traitement de surface avant l'expédition.
Rendement d'usinage en cours de processus après optimisation du processus
Dimensions stables et coûts d'usinage réduits
Après optimisation du processus, le taux de qualification en cours de production a atteint 99 %. Ce processus amélioré a permis de réduire les coûts d'usinage, de stabiliser les dimensions des pièces et de satisfaire aux exigences du client en matière de planéité, de parallélisme et de qualité globale du produit.
- Exigence de planéité : 0.05 mm
- Exigence de parallélisme : 0.05 mm
- Matériau : aluminium 6061-T6
- Procédé : Centre d'usinage CNC à grande vitesse
- Inspection : contrôle complet pendant l'usinage et après traitement de surface
Ce que les acheteurs doivent savoir sur l'usinage CNC de l'aluminium à parois minces
L'usinage de pièces en aluminium à parois minces est souvent plus complexe qu'il n'y paraît. Lorsque la planéité, le parallélisme et la qualité de surface sont essentiels, la stratégie d'usinage doit prendre en compte simultanément les contraintes du matériau, la conception du montage, la séquence d'usinage, la trajectoire de l'outil et la fréquence des contrôles.
Pour les boîtiers et les composants structurels de précision destinés au secteur aérospatial, un processus de fabrication stable est généralement plus important que le simple choix d'une machine CNC à vitesse de broche élevée.
Richconnson expérience pratique
- Comprendre le comportement du matériau avant de définir le processus d'usinage.
- Réduire la déformation des parois minces grâce à la relaxation des contraintes et à l'usinage par étapes.
- Utilisez des dispositifs de fixation sur mesure lorsque le serrage conventionnel risque de déformer la pièce.
- Prévoyez une marge de finition adéquate au lieu de couper trop tôt à la taille finale.
- Effectuer un contrôle après usinage et traitement de surface lorsque des tolérances serrées sont requises.
Services d'usinage CNC connexes
Richconn propose des services d'usinage CNC sur mesure pour les pièces en aluminium de précision, les composants à parois minces, les boîtiers, les dispositifs de fixation et les pièces métalliques complexes sur mesure.
FAQ sur l'usinage CNC de l'aluminium à parois minces
Pourquoi les pièces en aluminium à parois minces se déforment-elles facilement lors de l'usinage CNC ?
Les pièces en aluminium à parois minces présentent une rigidité structurelle moindre. La force de coupe, la pression de serrage, les contraintes internes et la chaleur peuvent toutes provoquer des déformations pendant l'usinage ou après le retrait de la pièce du dispositif de fixation.
Comment contrôler la planéité et le parallélisme des pièces à parois minces ?
Les méthodes courantes comprennent la relaxation des contraintes avant l'usinage, l'ébauche et la finition par étapes, une surépaisseur de finition appropriée, des dispositifs sur mesure, des trajectoires d'outils optimisées, des paramètres de coupe contrôlés et une inspection pendant les étapes clés du processus.
Pourquoi a-t-on utilisé un dispositif de fixation sous vide pour ce boîtier inférieur en aluminium ?
Un dispositif de fixation par le vide offre un maintien plus uniforme qu'un serrage mécanique localisé. Pour les pièces à parois minces, cela contribue à réduire les déformations dues au serrage lors des opérations de finition de précision.
Pouvez Richconn machines similaires à des boîtiers en aluminium aérospatial ?
Oui. Richconn peut prendre en charge l'usinage CNC sur mesure de boîtiers en aluminium, de pièces à parois minces, de composants structurels et de pièces de précision en fonction des dessins du client, des exigences de tolérance, des matériaux, des quantités et des besoins de traitement de surface.
Besoin d'une pièce en aluminium à paroi mince usinée avec des tolérances serrées ?
Envoyez-nous vos plans, les spécifications des matériaux, les tolérances, les exigences en matière de traitement de surface et les quantités annuelles. Notre équipe d'ingénieurs étudiera la faisabilité de la fabrication et vous proposera une solution d'usinage adaptée.