
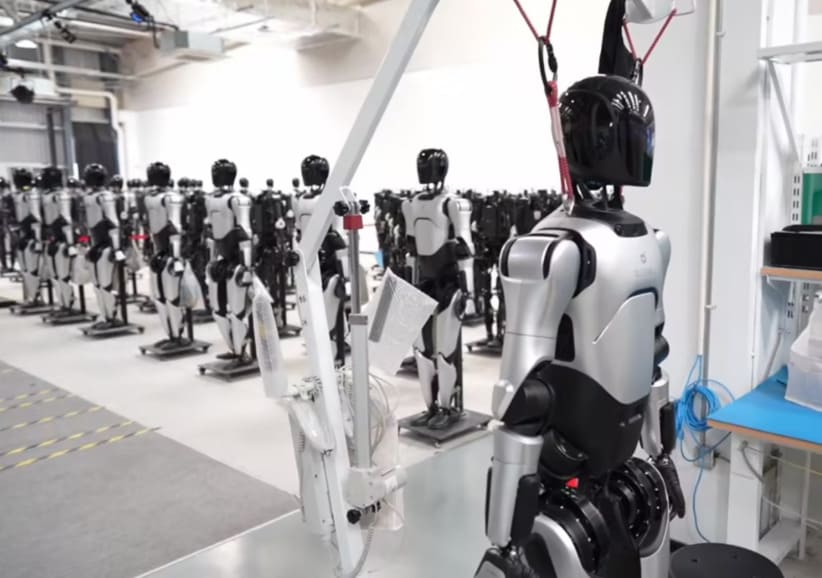
Pour la fabrication de nombreuses coques de robots humanoïdes, l'usinage CNC est inadapté. Figure AI l'a d'ailleurs publiquement affirmé lors du lancement de Figure 03 : le robot est recouvert de textiles souples au lieu de pièces usinées rigides, et le programme de fabrication BotQ de l'entreprise s'est délibérément orienté vers le moulage par injection, le moulage sous pression, le moulage par injection de métal et l'emboutissage. Des pièces qui nécessitaient auparavant plus d'une semaine d'usinage CNC sont désormais produites en quelques secondes grâce à des outillages en acier.
Voilà le point de départ, tout simplement. C'est aussi la raison d'être de ce guide.
Car le corollaire est tout aussi vrai : sur chaque plateforme humanoïde, il existe des coques pour lesquelles l’usinage CNC est non seulement approprié, mais irremplaçable. Savoir les identifier est plus précieux pour votre programme que n’importe quelle liste de capacités d’un fournisseur. Ce guide détaille les quatre significations distinctes du terme « coque de robot », les six procédés concurrents de fabrication, les seuils de volume à partir desquels la rentabilité s’inverse, et les exigences techniques (parois fines, finitions esthétiques, découpes pour capteurs, étanchéité, sécurité) qui déterminent la fonctionnalité d’une coque.
Si vous recherchez des enveloppes pour un programme humanoïde, l'objectif ici est que vous terminiez cet article en étant capable de déterminer vous-même, pièce par pièce, la machine ou le moule adapté, avec des données chiffrées à l'appui.
Quatre types de « coques de robots » (et pourquoi cette distinction est cruciale)
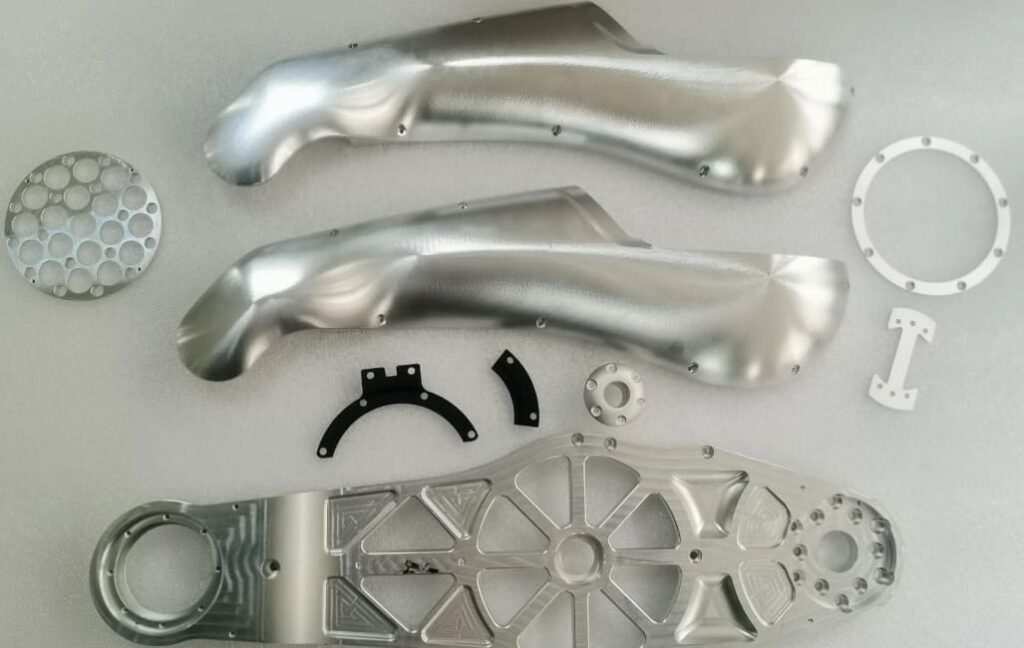
Interrogez cinq ingénieurs sur la conception des coques de robots et vous obtiendrez cinq images mentales différentes. L'un imagine le boîtier en aluminium qui abrite les roulements de l'actionneur de hanche. Un autre visualise le panneau sculpté de la cuisse qui donne au robot sa silhouette. Un troisième pense à la tête, avec ses fenêtres pour la caméra et ses ports pour le microphone.
Ce sont des pièces véritablement différentes, avec des exigences distinctes, et les confondre est la principale cause d'erreurs de fabrication dans les programmes humanoïdes. Avant toute chose, il convient donc d'établir une taxonomie.
Carter d'actionneur et de joint : Enceintes structurelles sous charge
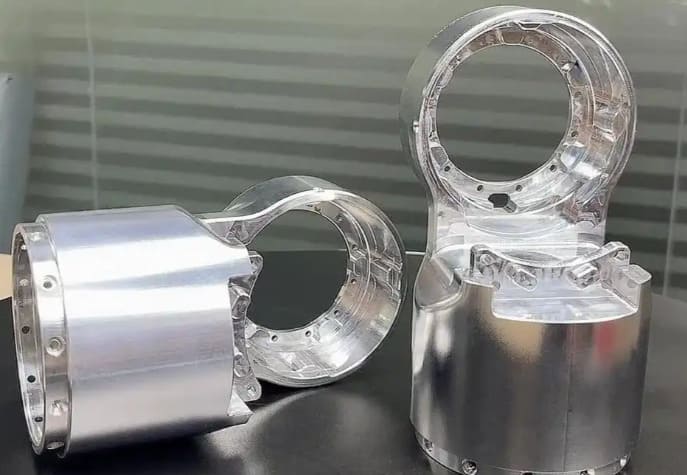
Ce sont les boîtiers qui renferment les moteurs, les réducteurs et les roulements à l'intérieur de chaque articulation motorisée. Ils sont fondamentalement structurels : ils assurent l'alignement des roulements, transmettent le couple articulaire à la structure du membre et servent de dissipateurs thermiques pour le moteur et l'électronique de commande.
Les exigences sont sans équivoque : alésage des paliers H6 ou supérieur, planéité de la bride de montage à 0.02 mm près, géométrie de la gorge d’étanchéité assurant une compression constante du joint torique et conductivité thermique suffisante pour dissiper la chaleur du moteur dans la structure environnante. L’aspect esthétique est sans importance, car ces pièces sont invisibles et se trouvent sous tous les autres éléments.
Nous avons traité ces points en détail dans notre guide sur les composants d'articulations de robots . Pour cet article, il est important de retenir qu'ils relèvent de la catégorie des pièces usinées, quel que soit le volume, pour des raisons que nous expliquerons plus loin.
Châssis et coques de structure : la structure porteuse
Un niveau au-dessus des articulations, on trouve les coques qui constituent le torse, le bassin et les membres du robot. Celles-ci supportent les charges entre les articulations, abritent les batteries et les unités de calcul, et définissent la rigidité structurelle globale du robot.
Ces coques sont souvent volumineuses — la plus grande dimension d'un torse humanoïde peut atteindre 400 à 600 mm — et généralement à parois minces avec des nervures intégrées. Les exigences portent principalement sur le rapport rigidité/masse, la stabilité dimensionnelle et la précision des interfaces de fixation des articulations et des sous-systèmes. Certaines sont visibles ; beaucoup sont dissimulées sous des panneaux extérieurs.
Panneaux de carrosserie extérieurs : les parties que l’on voit et que l’on touche
Il s'agit des coques cosmétiques : protections de cuisses, plaques pectorales, épaulières, protections d'avant-bras. Elles ne supportent aucune charge structurelle. Leur rôle est d'envelopper, de protéger et de définir l'identité visuelle du robot.
Cette catégorie de coques présente une exigence unique : l’aspect esthétique. Uniformité de surface, constance de la couleur d’un lot à l’autre, alignement parfait des panneaux et qualité tactile sont autant d’éléments essentiels, absents des plans techniques classiques. C’est également la catégorie la plus susceptible de délaisser l’usinage à mesure que les volumes augmentent.
Boîtiers de capteurs et coques de tête : la précision là où la perception en dépend
Les coques de casque, les protections LiDAR, les cadres de caméra et les matrices de microphones constituent une catégorie à part. Elles sont à la fois esthétiques et essentielles à la précision.
Un décalage de 0.3 mm au niveau de la fenêtre de la caméra décale l'axe optique de celle-ci par rapport au repère cinématique du robot, ce qui nécessite un réétalonnage ou dégrade définitivement la précision de la perception. Les tolérances de positionnement des découpes de capteurs sur les coques de têtes de robots sont généralement de ±0.1 à ±0.2 mm, soit un ordre de grandeur plus précis que pour un panneau cosmétique, et bien au-delà des limites de fiabilité de la plupart des procédés de formage à bas coût.
Guide de référence rapide : Quel type de shell correspond à quel processus ?
| Type de coque | De construction? | Cosmétique? | D'une précision critique ? | processus optimal typique |
|---|---|---|---|---|
| Boîtier d'actionneur/joint | Oui | Non | Oui | usinage CNC pour tous les volumes ; moulage sous pression + usinage pour les très grands volumes |
| Châssis/cadre structurel | Oui | Sometimes | Modérée | Usinage CNC jusqu'à environ 500 unités, puis moulage sous pression et usinage secondaire |
| Panneau de carrosserie extérieur | Non | Oui | Non | Usinage CNC jusqu'à environ 200 unités, puis thermoformage ou moulage par injection |
| Capteur / coque de tête | Partiellement | Oui | Oui | Usinage CNC bien au-delà de 1 000 unités, ou moulage + usinage CNC secondaire |
Gardez ce tableau à l'esprit tout au long de la suite de cet article. Presque toutes les recommandations qui suivent concernent en réalité l'une de ces quatre lignes.
Ce qui a changé en 2026 : l’industrie est passée à des processus automatisés.
Le débat autour des enveloppes humanoïdes a considérablement évolué au cours des deux dernières années, et toute stratégie d'approvisionnement fondée sur des hypothèses pour 2023 est désormais obsolète.
Figure 03 et l'abandon des extérieurs usinés durs
Lors du lancement de Figure 03 en octobre 2025, Figure AI a formulé une demande claire : le robot devait être sûr pour les personnes dans un environnement domestique. La solution choisie par l’entreprise a été de recouvrir le robot de textiles doux et de mousse multi-densité plutôt que de laisser apparaître des pièces usinées rigides. Ces revêtements souples ont été conçus pour être lavables et amovibles sans outils.
Les spécifications fournies sont sans équivoque : 1 676 mm de hauteur, 60 kg, soit environ 9 % de moins que le modèle de la figure 02. Cette réduction de masse est principalement due à l’abandon des revêtements extérieurs en métal usiné. Chaque surface de jointure a été conçue pour éliminer tout point de pincement.
Figure n'est pas la seule. 1X Technologies livre son robot domestique NEO dans une combinaison en nylon tricoté. La tendance du secteur pour les humanoïdes destinés au grand public est claire : des enveloppes souples, flexibles et recouvertes de textile, qui évoquent un environnement accessible plutôt qu'industriel.
BotQ : Que vous apprend réellement la transition de fabrication de cette figurine ?
L'information la plus instructive provenait du programme de fabrication BotQ de Figure. Pour atteindre les cadences de production requises, l'entreprise a opté pour des procédés d'outillage complexes : moulage par injection, fonderie sous pression, moulage par injection de métal et emboutissage. Leur argument était clair : des pièces qui nécessitaient auparavant plus d'une semaine sur une machine CNC pouvaient désormais être produites en moins de vingt secondes grâce à des moules en acier complexes. Le coût d'investissement initial de cet outillage était élevé, mais le retour sur investissement a été rapide au vu des volumes prévus.
Une entreprise d'usinage pourrait être tentée de contester ce point. Nous ne le ferons pas, car les résultats économiques sont tout simplement incontestables. Dès lors qu'une conception de coque est finalisée et que les volumes annuels atteignent plusieurs milliers d'unités, l'outillage rigide s'avère plus avantageux en termes de coût par pièce, et ce, avec une marge qu'aucune optimisation d'usinage ne peut combler.
Ce que l'article de BotQ omet de dire — et qui est souvent occulté lorsqu'il est cité comme signifiant « les humanoïdes n'ont pas besoin de CNC » — c'est que chaque moule a été validé par rapport à des prototypes usinés, que les coques moulées sous pression nécessitent toujours un usinage secondaire pour les détails de précision, et que toute la transition présuppose une conception figée. Les programmes qui n'en sont pas encore là fonctionnent selon des principes économiques totalement différents.
Articles souples, textiles et housses conformes : une nouvelle catégorie de coques
L'essor des revêtements extérieurs en textile et en mousse crée une catégorie de coque véritablement nouvelle qui n'existait pas dans la conception humanoïde il y a cinq ans — et cela a un effet d'entraînement sur les parties rigides situées en dessous.
Lorsque la couche extérieure est en tissu, la coque rigide sous-jacente n'est plus un simple élément esthétique. Elle n'a plus besoin d'une surface de qualité supérieure, d'une correspondance de couleurs parfaite ni d'un toucher haut de gamme. Ce dont elle a besoin, c'est d'une interface lisse et sans accrocs pour que le revêtement souple puisse s'y insérer, de points de fixation sûrs et réguliers pour les textiles amovibles, et de bords arrondis pour éviter l'usure du tissu aux points de contact.
Cela représente une réduction significative des exigences esthétiques, ce qui modifie le calcul machine ou moule, généralement en faveur de l'usinage pour les programmes de moyenne série, car la partie coûteuse de l'usinage d'une coque cosmétique est la finition, et non la découpe.
Ce que cela signifie pour votre stratégie d'approvisionnement
Trois points pratiques à retenir :
- Ne partez pas du principe que votre extérieur nécessite une finition usinée haut de gamme. Si une housse souple est appliquée par-dessus, vous payez pour des cosmétiques que personne ne verra.
- Ne partez pas du principe que l'outillage est la solution simplement parce que Figure a opté pour cette solution. Ce chiffre augmente à un niveau que la plupart des programmes n'atteindront pas avant des années.
- Veuillez séparer votre nomenclature de coque selon les quatre catégories ci-dessus. Avant de demander un devis unique, sachez que chaque ligne de production requiert un traitement spécifique. Un fournisseur qui les regroupe en un seul lot vous donnera une réponse erronée sur la plupart des points.
Paysage des processus : six façons de fabriquer une coque de robot
Voici un aperçu transparent des procédés concurrents, y compris les quatre que nous n'utilisons pas. Il est impossible de choisir judicieusement une machine ou un moule sans comprendre ce à quoi on renonce.
Usinage CNC à partir de billettes
On enlève de la matière d'un bloc massif d'aluminium, de magnésium, de titane ou de plastique jusqu'à ce qu'il ne reste que la coque. Aucun outillage supplémentaire n'est nécessaire, hormis les dispositifs de maintien de la pièce.
Points forts : Aucun coût d’outillage. Les modifications de conception n’entraînent qu’un temps de reprogrammation. Tolérances atteignables de ±0.02 mm ou mieux sur chaque caractéristique. Conservation intégrale des propriétés du matériau : une coque usinée en aluminium 6061-T6 conserve la résistance de l’aluminium 6061-T6, contrairement à une pièce moulée. Les caractéristiques structurelles et de précision sont intégrées au procédé sans nécessiter d’opérations secondaires.
Points faibles : Le coût unitaire reste globalement stable quel que soit le volume. L’usinage d’une coque de torse de grande taille et à parois fines peut nécessiter entre quatre et huit heures sur une machine 5 axes. Les pertes de matière sont importantes : une coque peut commencer par un lingot de 20 kg et se retrouver avec un poids final de 1.5 kg.
Fenêtre réaliste : prototypes et production en petite série, avec précision et caractéristiques structurelles quel que soit le volume.
Coulée sous pression
De l'aluminium ou du magnésium en fusion est injecté sous haute pression dans une matrice en acier trempé.
Points forts : Coût unitaire très faible pour les grandes séries. Excellent pour les géométries complexes à parois minces. Temps de cycle rapides, de l’ordre de quelques secondes.
Points faibles : L’investissement en outillage est important et les délais de livraison se comptent en mois. Toute modification de conception implique la fabrication de nouveaux outillages. Les propriétés des matériaux moulés sont inférieures à celles des matériaux forgés. Les tolérances dimensionnelles sont plus larges qu’avec l’usinage, et de la porosité peut apparaître dans les sections épaisses. Les éléments critiques nécessitent presque toujours un usinage secondaire.
Fenêtre réaliste : des structures préfabriquées à raison de milliers d’unités par an, avec un design figé.
Moulage par Injection
Du thermoplastique fondu est injecté dans un moule en acier. C'est le procédé dominant pour les boîtiers de produits de consommation.
Points forts : Coût unitaire le plus bas du marché pour les productions en grande série. Excellente finition de surface dès la sortie de l’outil. Possibilité de mouler directement les clips, nervures, bossages et goulottes de câbles, réduisant ainsi le nombre de pièces à assembler.
Points faibles : Le coût de l’outillage varie généralement de plusieurs dizaines de milliers à quelques centaines de milliers de dollars, avec des délais de livraison typiquement de deux à trois mois. Les modifications de conception sont onéreuses. Les coques en plastique ne sont pas structurelles ; elles nécessitent des supports métalliques pour la transmission des charges. La déformation et les retassures exigent une grande rigueur de conception.
Fenêtre réaliste : panneaux extérieurs cosmétiques pour des milliers d’unités chaque année.
Thermoformage et formage sous vide
Une feuille de plastique chauffée est étirée sur un moule par aspiration.
Points forts : Coûts d’outillage bien inférieurs à ceux du moulage par injection. Idéal pour les formes géométriques larges, peu profondes et en coque, comme celles de nombreux panneaux de carrosserie de robots. Excellente qualité de surface, sans lignes de couches. Délais d’outillage de quelques semaines, et non de plusieurs mois.
Points faibles : Convient uniquement aux géométries relativement simples avec un angle de dépouille suffisant. L’épaisseur des parois varie selon la pièce. Les finitions de précision nécessitent un ébarbage et un usinage secondaires. Ne convient pas aux pièces structurelles.
Fenêtre réaliste : panneaux cosmétiques de plusieurs centaines à plusieurs milliers d’euros – le juste milieu entre l’usinage et le moulage par injection.
Moulage sous vide avec de l'uréthane
Un moule en silicone est fabriqué à partir d'un modèle maître, puis de la résine d'uréthane y est coulée sous vide.
Points forts : Coût d’outillage très faible. Délais de production rapides. Bonne reproduction de surface. Capacité à simuler une large gamme de plastiques industriels.
Points faibles : Le coût unitaire ne diminue pas avec le volume de production ; il se maintient généralement entre 100 et 300 dollars par pièce, quelle que soit la quantité. Les moules en silicone se dégradent après une vingtaine à une cinquantaine d’utilisations. Les propriétés du matériau sont inférieures à celles des thermoplastiques moulés par injection.
Fenêtre réaliste : de dix à cent pièces cosmétiques où l’apparence prime sur les performances des matériaux. À noter que le modèle maître est généralement usiné par commande numérique.
Fabrication additive : MJF, SLS et FDM
Les pièces sont fabriquées couche par couche à partir de poudre ou de filament.
Points forts : Absence d’outillage. Liberté géométrique inégalée. Rapidité d’exécution pour les très petites séries.
Points faibles : La finition de surface révèle la structure en couches, visible à travers la peinture. Propriétés du matériau anisotropes. Le coût unitaire ne diminue que très peu avec la quantité. La précision dimensionnelle est généralement inférieure à celle de l'usinage.
Fenêtre réaliste : de une à dix unités, supports internes et fixations. Au-delà d’une dizaine de pièces d’aspect, le thermoformage ou l’usinage offrent généralement un meilleur rapport qualité-prix.
Comparaison côte à côte des processus
| Processus | Coût de l'outillage | Évolution du coût par pièce | Délai de fabrication de l'outillage | Tolérance réalisable | Qualité de surface | De construction? |
|---|---|---|---|---|---|---|
| Usinage CNC | Aucun | Plat | Aucun | ± 0.02 mm | Excellent avec finition | Oui |
| Coulée sous pression | Haute | Chute abrupte | Mois | ± 0.1 à 0.3 mm | Bien, il faut le terminer. | Modérée |
| Le moulage par injection | Haute | Chute abrupte | 2-3 mois | ± 0.1 à 0.2 mm | Excellent outil | Non |
| Thermoformage | Faible-modéré | Chutes modérées | Semaines | ± 0.5 mm | Bon | Non |
| Coulée sous vide | Low | Plat | jours | ± 0.3 mm | Bon | Non |
| Additif (MJF/SLS) | Aucun | Presque plat | Aucun | ± 0.3 mm | Lignes de calque visibles | Non |
Le schéma qui se dégage de ce tableau résume toute l'argument. Deux procédés présentent des coûts unitaires fixes et ne nécessitent aucun outillage : l'usinage et le moulage sous vide. Tous les autres procédés privilégient les économies par pièce au détriment d'un investissement initial. Votre volume de production détermine de quel côté de ce compromis vous vous situez.
Le choix du volume : les points forts et les points faibles du CNC
Voici la section que la plupart des fournisseurs ne rédigeront pas. Voici les seuils réels.
1 à 50 unités : la commande numérique est presque toujours correcte.
À ce volume de production, l'amortissement de l'outillage est illusoire. Un moule d'injection de cinquante mille dollars, réparti sur cinquante pièces, ajoute mille dollars par pièce avant même d'avoir produit quoi que ce soit.
L'usinage offre également un avantage plus précieux que le simple coût unitaire à ce stade : la flexibilité de conception . Les programmes de prototypage évoluent constamment. Une coque usinée peut intégrer une modification de conception en une journée de reprogrammation. Une coque emboutie, en revanche, ne le peut absolument pas.
Le seul concurrent légitime dans cette gamme est la fabrication additive pour les pièces où la précision n'a vraiment pas d'importance — supports internes, panneaux de maquette, modèles d'étude ergonomiques.
50 à 500 unités : la zone grise où l’analyse est essentielle
C'est là que ça devient intéressant, et c'est là que se situent actuellement la plupart des programmes humanoïdes.
Pour les panneaux extérieurs à usage esthétique , le thermoformage devient compétitif pour des séries de 100 à 200 unités. Ses coûts d'outillage sont suffisamment bas pour être amortis, ses délais de livraison sont de quelques semaines plutôt que de plusieurs mois, et il produit une surface homogène qui adhère bien à la peinture.
Pour les coques structurelles et les boîtiers de précision , l'usinage reste généralement la solution privilégiée sur toute cette plage de valeurs. L'outillage de fonderie sous pression n'est pas amorti aussi rapidement, et les propriétés des matériaux moulés ne répondent souvent pas aux exigences structurelles.
Les questions décisives :
- Le design est-il définitif ou sera-t-il modifié au cours des six prochains mois ?
- Cette pièce supporte-t-elle une charge structurelle ?
- Possède-t-il des caractéristiques plus précises que ±0.2 mm ?
- Est-ce qu'une housse souple va le recouvrir ?
Si vous avez répondu « oui » à deux reprises ou plus aux trois dernières questions, ou « non » à la première, l’usinage reste probablement la solution.
500 à 5 000 unités : Outillage de transition et stratégies hybrides
À ce volume, l'usinage pur de panneaux cosmétiques cesse d'être économiquement viable, mais l'outillage complet représente toujours un engagement important pour une conception qui n'est peut-être pas définitive.
L'outillage de transition comble le fossé : moules d'injection en aluminium au lieu d'acier trempé, outillage de thermoformage au lieu de moulage par injection, ou encore approches hybrides combinant fonderie et usinage. Les outils de transition coûtent nettement moins cher que l'outillage de production et sont disponibles plus rapidement, au prix d'une durée de vie plus courte.
La stratégie hybride qui s'avère efficace ici consiste à mouler la pièce principale, puis à usiner uniquement les éléments de précision. Une coque de torse moulée sous pression, avec des interfaces de fixation des articulations et des découpes pour capteurs usinées CNC, permet de réaliser des économies sur la masse grâce au moulage et d'obtenir une précision d'usinage optimale là où c'est nécessaire.
Plus de 5 000 unités : Territoire de l’outillage dur
Au-delà d'environ cinq mille unités par an avec une conception définitive, l'outillage rigide s'avère nettement plus performant pour les éléments cosmétiques et les coques non structurelles. C'est précisément le domaine d'application du programme BotQ de Figure, et leur raisonnement est tout à fait pertinent.
Le rôle de l'usinage ne disparaît pas ; il évolue. À ce niveau de production, l'usinage permet de réaliser les modèles maîtres, les montages, les opérations secondaires sur les pièces moulées et les boîtiers de précision que l'outillage ne peut pas maintenir.
Les exceptions : quand le CNC l'emporte quel que soit le volume
Certaines pièces ne sortent jamais de l'usinage, quelle que soit la quantité :
- Sièges de roulement et toute caractéristique nécessitant une hauteur de 6 ou plus.
- Surfaces d'étanchéité où la géométrie des rainures détermine l'indice de protection IP
- Interfaces optiques et de capteurs avec exigences de positionnement inférieures à 0.2 mm
- Éléments structuraux pour lesquels les propriétés des matériaux de fonderie sont insuffisantes
- Toute partie où le dessin n'est pas figé
Là où l'usinage CNC est irremplaçable
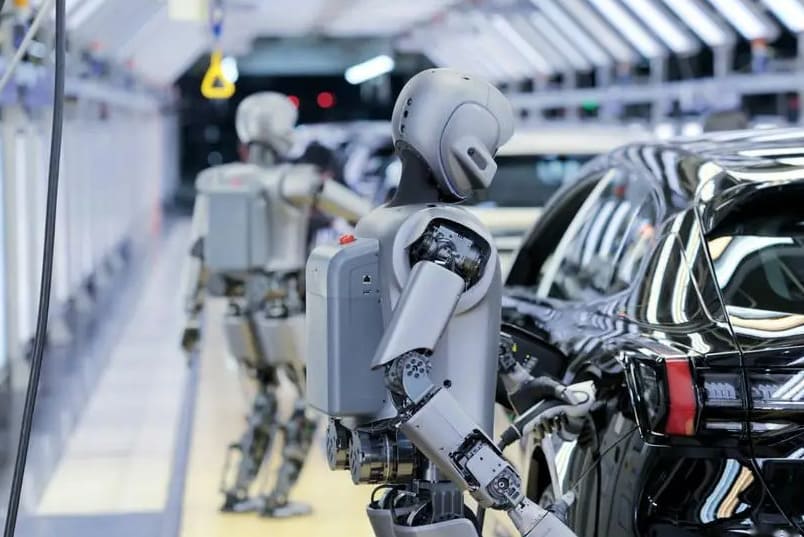
Après avoir été honnête sur les points faibles de l'usinage, voici ses points forts — et ces catégories représentent la majorité du contenu usiné sur une plateforme humanoïde mature.
Coques structurelles supportant une charge
L'aluminium coulé présente une limite d'élasticité inférieure à celle de l'aluminium corroyé de même alliage nominal, et les pièces moulées peuvent contenir des porosités susceptibles d'amorcer la fatigue sous charges cycliques. Les coques structurelles d'un robot humanoïde subissent des millions de cycles de charge au cours de leur durée de vie.
Pour les coques où une défaillance structurelle représente un risque pour la sécurité (structures du bassin, points d'appui du torse, interfaces de fixation des membres), l'usinage de billettes garantit les propriétés mécaniques optimales de l'état trempé spécifié, sans risque de porosité. Il ne s'agit pas d'une option ; sur de nombreuses plateformes, c'est une nécessité.
Fenêtres de capteurs de précision et interfaces optiques
Les systèmes de perception sont calibrés par rapport à un repère cinématique. Si la caméra se déplace par rapport à ce repère, le calibrage est erroné.
Les tolérances de positionnement des découpes pour capteurs, de l'ordre de ±0.1 à ±0.2 mm, sont courantes sur les coques de têtes humanoïdes et doivent être maintenues sur l'ensemble d'un lot de production, et non pas seulement sur le premier exemplaire. L'usinage permet d'obtenir cette précision nativement. Le thermoformage et le moulage par injection nécessitent généralement une opération d'usinage secondaire, ce qui implique des coûts d'usinage supplémentaires, en plus de l'outillage.
Sièges de paliers, rainures d'étanchéité et caractéristiques fonctionnelles
Tout boîtier contenant un roulement, assurant l'étanchéité ou offrant une interface d'assemblage précise, présente des caractéristiques que les procédés de moulage ne peuvent garantir. Les gorges des joints doivent avoir une profondeur et une largeur constantes pour assurer une compression uniforme ; une compression inégale des joints est la principale cause de défaillance de l'indice de protection IP sur le terrain. Les alésages des roulements doivent respecter une tolérance H6 et présenter un état de surface contrôlé.
Sur les pièces moulées sous pression, ces caractéristiques sont usinées après le moulage. L'usinage reste indispensable ; il devient simplement plus coûteux car il faut désormais fixer une pièce moulée présentant ses propres variations dimensionnelles.
Modèles maîtres et outillage de pont pour coques moulées et coulées
Le moulage sous vide nécessite un modèle maître, presque toujours usiné par commande numérique (CNC) car il doit être dimensionnellement précis et présenter une surface impeccable. L'outillage de thermoformage est usiné. Les cavités des moules d'injection sont usinées et traitées par électroérosion (EDM).
Chaque procédé d'outillage décrit dans cet article dépend d'une étape d'usinage en amont. Lorsqu'un programme « s'éloigne de la commande numérique », l'usinage passe généralement de la production de pièces à la production des moyens de production de ces pièces.
Usinage secondaire sur coquilles moulées et coulées
La dernière et la plus importante catégorie. Les boîtiers moulés nécessitent un usinage des faces de montage, un alésage des paliers, un taraudage des trous taraudés et un ébavurage des découpes pour capteurs. Les boîtiers moulés nécessitent un ébavurage, un positionnement précis des trous et un usinage d'interface.
Pour un programme humanoïde mature utilisant des coques structurelles moulées sous pression, l'usinage secondaire représente généralement de vingt à quarante pour cent des dépenses totales d'usinage — et cela se poursuit indéfiniment, car chaque pièce moulée en a besoin.
Matériaux pour coques de robots humanoïdes
Le choix des matériaux pour la coque d'un robot est un compromis à trois volets entre la masse, la rigidité et la qualité de la finition, la faisabilité étant la contrainte qui détermine si la combinaison choisie est réalisable.
6061-T6 : Le défaut cosmétique et à usage général
L'alliage 6061-T6 est le choix par défaut pour une bonne raison : il s'usine facilement, il est dimensionnellement stable, il est disponible en plaques et en billettes, et – point crucial pour les coques extérieures – il supporte l'anodisation de manière optimale et constante.
Une limite d'élasticité d'environ 276 MPa est suffisante pour la plupart des coques non structurelles et légèrement structurelles. Sa densité est de 2.7 g/cm³. Son coût est le plus bas parmi les options en aluminium.
Pour les panneaux cosmétiques et les coques de tête où l'apparence est une exigence, le 6061 est généralement la bonne réponse même lorsqu'un alliage plus résistant conviendrait structurellement, car la qualité de finition est plus uniforme.
7075-T6 : Coques structurelles et compromis en matière d’anodisation
L'alliage 7075-T6 offre une limite d'élasticité quasiment deux fois supérieure à celle de l'alliage 6061 (environ 503 MPa) à densité égale. Pour les châssis structuraux où l'épaisseur des parois est réduite au minimum, cette différence de résistance se traduit directement par un gain de masse.
Il existe un piège fréquent pour les équipes de conception, qu'il convient de préciser : l'acier 7075 ne s'anodise pas comme l'acier 6061. Sa teneur en zinc tend à produire une teinte jaunâtre sous anodisation transparente et une couleur moins uniforme sous les finitions teintées. Pour une structure dissimulée sous un couvercle, cela n'a aucune importance. En revanche, pour un panneau décoratif visible, cela peut entraîner des différences de teinte entre les pièces d'un même lot.
La règle pratique que nous suggérons : 7075 pour la structure, 6061 pour tout ce que le client voit, et ne jamais mélanger les deux alliages dans un même assemblage visible si la correspondance des couleurs est importante.
Magnésium AZ31 et AZ91 : 30 % plus légers, avec des exigences de manipulation réelles
Le magnésium est le métal structurel le plus léger disponible — environ 30 % plus léger que l'aluminium (de 1.74 à 1.81 g/cm³ selon l'alliage). Sur une plateforme humanoïde, où la masse des membres influe considérablement sur le couple exercé sur chaque articulation, cette réduction est extrêmement précieuse.
Les nuances d'acier couramment utilisées pour l'usinage de coquilles sont l'AZ31 (bonne formabilité et soudabilité, résistance modérée) et l'AZ91 (résistance supérieure, plus souvent sous forme moulée). Le magnésium amortit également mieux les vibrations que l'aluminium et s'usine rapidement, avec des forces de coupe inférieures à celles de l'aluminium pour des taux d'enlèvement de matière comparables.
Si peu de fournisseurs proposent cette option, c'est pour des raisons de sécurité. Les copeaux de magnésium sont combustibles et les fines poussières de magnésium présentent un réel risque d'incendie et d'explosion. L'usinage du magnésium en toute sécurité exige le choix d'un liquide de refroidissement adapté (les liquides à base d'eau réagissent avec le magnésium et libèrent de l'hydrogène), une gestion et un confinement spécifiques des copeaux, un système d'extinction de classe D sur la machine et une formation des opérateurs dont la plupart des ateliers d'usinage classiques ne disposent pas.
Richconn Machines en magnésium pour la production de composants de coques de robots. Si vous envisagez d'utiliser du magnésium pour un programme de fabrication de coques, il est important de poser à tout fournisseur les questions suivantes : quel fluide de refroidissement utilise-t-il ? Comment gère-t-il et stocke-t-il les copeaux ? Et est-il possible que les pièces en magnésium soient fabriquées dans le même atelier que celles en acier ou en aluminium ? Les réponses vous permettront de vérifier rapidement la réalité de ses capacités.
Titane Ti-6Al-4V : Quand masse et résistance comptent
Le Ti-6Al-4V a une masse volumique de 4.43 g/cm³ et une limite d'élasticité d'environ 880 MPa — plus lourd que l'aluminium, mais avec un rapport résistance/masse nettement supérieur et d'excellentes performances en fatigue.
Sur les coques humanoïdes, le titane est utilisé de manière sélective : pour les supports structurels soumis à de fortes contraintes au sein de l’assemblage, pour les interfaces de fixation exposées aux chocs et pour les robots médicaux ou de laboratoire où la compatibilité avec la stérilisation est essentielle. Les coques entièrement en titane sont rares car le surcoût d’usinage — généralement trois à quatre fois supérieur à celui de l’aluminium pour une géométrie équivalente — est difficilement justifiable sur une grande surface.
L'usinage CNC du titane impose des exigences particulières en matière de vitesse de coupe, d'alimentation en liquide de refroidissement et de contrôle des copeaux, qu'il convient d'aborder avant de s'engager dans cette voie.
Plastiques techniques : ABS, PC, PEEK et coques en polymère usiné
L'usinage de coques en plastique est inhabituel mais parfois approprié — généralement lorsqu'on a besoin d'un petit nombre de pièces dans la résine de production exacte pour valider l'ajustement, l'apparence ou les performances optiques avant de s'engager dans l'outillage.
- ABS — Adhère bien à l'apprêt et à la peinture, s'usine proprement, le choix standard pour les prototypes cosmétiques peints
- Polycarbonate — indispensable pour les fenêtres transparentes et les couvercles de capteurs ; usine et polit jusqu’à une clarté quasi optique
- PEEK — haute résistance et tenue à la température, utilisée lorsqu'une coque polymère doit être structurelle ou stérilisable
- Acétal (POM) — Stable dimensionnellement et s'usine très bien, mais la peinture adhère mal ; à éviter pour les pièces décoratives peintes
Un conseil de conception qui vous évitera bien des soucis : si votre coque de production est moulée par injection en ABS, usinez votre prototype en ABS plutôt qu’en acrylique ou en acétal. La peinture et la finition seront identiques, et vous pourrez détecter les problèmes d’aspect avant la fabrication de l’outillage.
Matrice de sélection des matériaux par type de coque
| Type de coque | Premier choix | Alternative | Éviter les |
|---|---|---|---|
| Boîtier d'actionneur/joint | 6061-T6 | 7075-T6, magnésium | Les matières plastiques |
| Châssis structurel | 7075-T6 | Magnésium AZ31, 6061-T6 | alliages coulés à faible volume |
| Panneau extérieur (visible) | 6061-T6 | ABS, PC | 7075 (incohérence de couleur) |
| Panneau extérieur (sous housse souple) | 6061-T6, magnésium | ABS | Titane (coût inutile) |
| Coque de tête/capteur | 6061-T6 | PC pour Windows | Acétal (adhérence de la peinture) |
| Coque de membre à poids critique | Magnésium AZ31 | 7075-T6 | Acier |
Usinage de parois minces : le principal défi technique
S'il existe un problème technique qui caractérise l'usinage des coques de robots, c'est bien celui-ci. Presque toutes les coques d'une plateforme humanoïde sont de grandes structures courbes à parois fines — précisément la géométrie la plus sujette à la déformation.
Pourquoi les coques de robots sont-elles sujettes à la déformation par nature ?
On considère généralement qu'une paroi est mince en dessous de 2 mm environ. Les coques de robots spécifient couramment des parois de 1.5 à 2.5 mm sur des surfaces mesurant des centaines de millimètres, ce qui place par définition presque toutes les coques dans la catégorie difficile.
Trois mécanismes sont à l'origine du problème. La déformation due à la force de coupe : une paroi mince se comporte comme un porte-à-faux, se déformant sous l'effet de l'outil puis reprenant sa forme initiale après son passage, ce qui crée des parois plus épaisses en haut qu'à la base. La distorsion thermique : les sections minces ont une faible inertie thermique, de sorte qu'un échauffement localisé engendre une dilatation localisée, amplifiée par le coefficient de dilatation thermique élevé de l'aluminium. La relaxation des contraintes résiduelles : les contraintes emprisonnées dans la billette lors du laminage ou de l'extrusion se relâchent au fur et à mesure que la matière est enlevée et que la pièce se déplace.
Le troisième mécanisme est celui qui surprend, car la pièce est correctement mesurée par la machine puis se déforme pendant la nuit.
Nous avons traité ce problème plus en détail dans notre guide sur la prévention de la déformation des pièces à parois minces , qui expose les principes généraux. Ce qui suit explique comment ces principes s'appliquent spécifiquement aux coques de robots.
Réduction des contraintes résiduelles et des contraintes avant usinage
Pour toute coquille enlevant plus de soixante-dix pour cent environ de la billette de départ — ce qui décrit la plupart d'entre elles —, nous recommandons une relaxation des contraintes avant l'usinage de finition.
Procédure pratique : dégrossir la pièce en laissant une surépaisseur de 1.5 à 2 mm sur toutes les surfaces, effectuer un traitement thermique de détente, laisser la pièce se stabiliser, puis usiner. Sur les grandes coques de torse, la différence entre cette méthode et son absence se traduit souvent par une tolérance de profil de ±0.1 mm au lieu de ±0.5 mm.
Le choix du matériau est également crucial. Pour les grandes coques, les tôles traitées thermiquement offrent un comportement bien plus prévisible que les profilés extrudés ; il est donc préférable de le spécifier plutôt que de laisser ce choix au fournisseur.
Stratégie de montage : mandrins à vide, mors souples et supports sacrificiels
La force de serrage est elle-même une source de déformation. Une fine coque serrée fermement dans un étau classique sera usinée correctement, mais se déformera sous la pression une fois relâchée.
Les stratégies qui fonctionnent sur les coques de robots :
- Dispositifs de vide Pour les pièces à face plane ou quasi plane, répartir la force de maintien sur toute la surface de contact.
- Mâchoires souples personnalisées usiné pour épouser le contour de la pièce — un petit investissement en outillage qui est immédiatement rentabilisé sur une série
- Côtes de soutien sacrificielles laissées en place dès la conception et retirées lors d'une opération finale, les zones fines restant rigides malgré les découpes agressives.
- Cire de support à bas point de fusion ou support coulable pour les coques courbes complexes sans géométrie de serrage adéquate
- Publication séquentielle — usiner et libérer les zones progressivement plutôt que de retirer tout le serrage en une seule fois
Pour les grandes coques courbes, la fabrication de dispositifs sur mesure est indispensable. Prévoyez-en le budget dans le coût initial de l'article.
Stratégie de trajectoire d'outil et de paramètres de coupe pour les parois minces
Le principe général consiste à maintenir une force de coupe faible et constante plutôt que de couper lentement.
- rugosité trochoïdale Un engagement radial de cinq à dix pour cent du diamètre de l'outil permet de maintenir des forces prévisibles et d'utiliser toute la longueur de la cannelure.
- Élimination symétrique de la matière — alterner les côtés plutôt que de terminer entièrement un côté avant de commencer l'autre, ce qui permet de mieux gérer le stress.
- Plusieurs passages de finition légers plutôt qu'une seule passe épaisse, la dernière passe prenant de 0.1 à 0.2 mm
- Fraisage en montée Tout au long de la finition pour une charge de copeaux constante et une meilleure finition de surface
- Outils tranchants — un outil usé augmente considérablement la pression de coupe, ce qui se traduit directement par une déviation des parois fines.
- environnement thermique constant, idéalement à ±1°C près lors de la finition sur des coques de précision
Épaisseur de paroi réalisable selon le matériau
| Source | minimum confortable | Réalisable grâce à un processus rigoureux | Remarques |
|---|---|---|---|
| Aluminium 6061-T6 | 1.5 mm | 0.8 mm | Le plus prévisible ; le meilleur choix général |
| Aluminium 7075-T6 | 1.2 mm | 0.7 mm | Une rigidité plus élevée est bénéfique ; plus de contraintes résiduelles |
| Magnésium AZ31 | 1.5 mm | 1.0 mm | Une faible force de coupe est un avantage ; des contraintes de manipulation s'appliquent. |
| Ti-6Al-4V | 1.0 mm | 0.6 mm | Grande rigidité, mais la gestion de la chaleur est essentielle. |
| ABS / PC | 2.0 mm | 1.5 mm | Le ramollissement thermique est la limite, pas la force. |
| PEEK | 1.5 mm | 1.0 mm | Fonctionne bien mais soulage le stress de façon imprévisible. |
Ces chiffres supposent un support de nervures et des rapports d'aspect raisonnables. Une paroi non supportée de 0.8 mm d'épaisseur et de portée de 300 mm présente un problème différent d'une paroi de 50 mm d'épaisseur ; si votre conception exige à la fois une épaisseur importante et une grande portée, il est conseillé de la soumettre à une revue de conception dès le début.
Exigences esthétiques : Qu’est-ce qui différencie les coques extérieures ?
Les composants internes sont évalués à l'aide d'un dessin. Les coques extérieures sont évaluées visuellement, et les exigences qui en découlent ne figurent généralement pas sur les plans techniques.
Marques de trajectoire d'outil et chemin vers une surface uniforme
Une surface en aluminium usinée présente des marques d'usinage visibles. L'usinage standard produit généralement une rugosité Ra d'environ 3.2 μm, et même une passe de finition fine laisse une empreinte directionnelle immédiatement perceptible à l'œil nu sous un éclairage rasant.
Pour les coques cosmétiques, la chaîne de finition est aussi importante que l'usinage. Le processus typique consiste en une passe de finition fine avec un pas régulier et sans marques d'arrêt, suivie d'un microbillage pour homogénéiser la surface, puis d'une anodisation ou d'une peinture.
L'exigence en usinage est la constance plutôt que la perfection absolue : une surface présentant une rugosité Ra uniforme de 1.6 µm est mieux obtenue par grenaillage qu'une surface présentant des variations de Ra entre 0.8 et 3.2 µm selon les zones, car le grenaillage révèle les variations au lieu de les masquer. Les transitions de trajectoire d'outil, les changements de pas et les changements d'outil en cours d'usinage sont tous visibles après finition.
Sablage par microbilles : média, pression et homogénéité des lots
Le microbillage crée une texture mate uniforme qui donne l'impression d'un « produit » plutôt que d'une « pièce ». C'est un procédé peu coûteux — généralement quelques dollars par pièce avec un délai d'exécution inférieur à une journée — et c'est la première étape standard pour presque tous les boîtiers en aluminium destinés aux consommateurs.
Les variables qui déterminent le résultat sont le type et la granulométrie du média, la pression de sablage, la distance et l'angle de la buse, ainsi que le temps de maintien. L'homogénéité d'un lot dépend de la maîtrise de ces quatre paramètres ; c'est pourquoi le sablage manuel de coques de robots produit des résultats visiblement variables et pourquoi le sablage robotisé ou avec dispositif de fixation est préférable pour les travaux de finition.
Richconn Nous faisons appel à des partenaires de finition externes agréés pour la réalisation des traitements de surface, plutôt que de les effectuer en interne. Concrètement, cela signifie que nous définissons et contrôlons les exigences de finition, gérons les pièces tout au long du processus et procédons à un contrôle à réception. Nous précisons toutefois que le sablage et l'anodisation sont réalisés chez nos partenaires. Pour les programmes de finition de surface, nous recommandons de définir les standards de finition à l'aide d'un échantillon de référence physique avant le lancement de la production, une démarche pertinente quel que soit le prestataire.
Anodisation : type II vs type III, et pourquoi l’alliage 7075 jaunit
L'anodisation de type II (décorative) produit un revêtement généralement de 5 à 25 μm d'épaisseur, accepte facilement les colorants dans une large gamme de couleurs et constitue la norme pour les coques cosmétiques.
L'anodisation de type III (dure) produit un revêtement de 25 à 75 µm beaucoup plus dur et offrant une résistance à l'usure supérieure, mais le choix de couleurs est limité et la finition est généralement plus foncée et moins uniforme. Il s'agit d'une finition fonctionnelle, et non esthétique.
La conséquence dimensionnelle est le même piège que celui rencontré par les concepteurs de boîtiers assemblés : l’anodisation crée une épaisseur de revêtement qui augmente pour moitié vers l’extérieur et pour moitié vers le substrat. Sur un revêtement de type III, cela représente une variation dimensionnelle significative. Toute caractéristique de précision sur une coque d’aspect esthétique — découpes pour capteurs, interfaces de roulements, surfaces d’accouplement — nécessite soit un masquage, soit une marge d’épaisseur de revêtement intégrée dès la conception.
Il est important de rappeler que l'alliage 7075 pose de réels problèmes de production : sa teneur en zinc entraîne une coloration irrégulière après anodisation, avec une tendance au jaunissement sous vernis transparent. Si vos coques visibles sont en 7075, vous devrez soit accepter cet aspect, soit envisager une peinture.
Uniformité de la couleur entre les lots de production
C’est l’exigence que l’on découvre le plus souvent trop tard.
La couleur de l'anodisation dépend de la composition de l'alliage, de la préparation de surface, de la chimie du bain, de la température et du temps de maintien. Des pièces anodisées dans des lots différents — ou à partir de lots de matériaux différents — peuvent présenter des différences visibles, même si tous les paramètres sont théoriquement conformes aux spécifications. Sur un robot comportant huit panneaux visibles qui doivent tous être identiques, cela représente un risque de rejet pour chaque lot.
Ce qui le contrôle en pratique :
- Spécifiez un seul alliage et une seule trempe pour toutes les pièces de couleur assortie.
- Utiliser, dans la mesure du possible, des matières premières provenant d'un seul lot pour un lot de production.
- Anodiser toutes les pièces de couleur identique d'un assemblage dans le même bain.
- Établir des échantillons de référence physiques approuvés — une limite d'acceptation supérieure et inférieure, et non une cible unique
- Définissez les conditions d'inspection, car la perception des couleurs varie selon l'éclairage.
Lignes de séparation, écarts entre panneaux et tolérances d'ajustement d'assemblage
L'écart entre les panneaux est le signal de qualité le plus visible sur un robot fini. Un écart constant de 1.5 mm indique une fabrication intentionnelle ; un écart variant entre 1.0 et 2.5 mm indique une mauvaise fabrication, même si chaque pièce respecte les tolérances de son dessin.
La constance des jeux est un problème d'accumulation de tolérances, et sa résolution est identique à celle de tout autre problème similaire : les tolérances géométriques et dimensionnelles fonctionnelles sont référencées aux points de montage plutôt qu'aux tolérances dimensionnelles cumulées, le jeu lui-même étant spécifié comme une dimension contrôlée et non laissé aléatoire. Pour les assemblages esthétiques, nous recommandons de spécifier explicitement les jeux et les conditions d'affleurement des panneaux sur le plan d'assemblage, car c'est le seul moyen pour un fournisseur de réaliser un usinage précis.
Exigences fonctionnelles de la coque au-delà de l'apparence
Sous leur apparence superficielle, les coques des robots renferment un ensemble d'exigences fonctionnelles qui déterminent les véritables spécifications d'usinage.
Tolérance de position de découpe du capteur et étalonnage de la perception
Une coque de tête humanoïde peut comporter de dix à vingt ouvertures pour capteurs : caméras stéréoscopiques, capteurs de profondeur, fenêtres LiDAR, ports microphone, indicateurs d’état. Les tolérances de positionnement sont généralement de ±0.1 à ±0.2 mm, par rapport au point de fixation de la coque et non à ses bords.
Le choix du point de référence est plus important que la valeur de la tolérance. Si les découpes sont dimensionnées par rapport à un bord de coque variable, la tolérance n'a aucun sens lors de l'assemblage. C'est en les référant à l'interface de montage — les éléments qui positionnent la coque par rapport au repère cinématique du robot — que la spécification devient réalisable et utile.
Lorsqu'un capteur nécessite une clarté optique à travers une fenêtre, l'ouverture de cette fenêtre doit également présenter une finition de surface contrôlée sur sa zone d'étanchéité et un état de bord défini, car une bavure ou un éclat sur le bord de l'ouverture peut diffuser la lumière dans le capteur.
Indice de protection IP : Géométrie des rainures du joint et surfaces d’étanchéité
La plupart des plateformes humanoïdes visent l'indice de protection IP54 pour une utilisation en intérieur, les variantes pour l'extérieur ou résistantes au lavage atteignant IP65, voire plus. Le niveau de protection dépend moins du matériau du joint que de la rainure qui le maintient.
La principale cause de défaillance des joints d'étanchéité sur le terrain est une compression inégale. Comment obtenir une compression uniforme ?
- Une géométrie de joint à rainure et languette ou à gradins qui crée un chemin d'étanchéité contrôlé
- La profondeur et la largeur de la rainure sont maintenues à une tolérance constante sur tout le périmètre — généralement ±0.05 mm en profondeur.
- État de surface du joint d'étanchéité : Ra 1.6 μm ou mieux, sans traces d'usinage traversant la zone d'étanchéité.
- Espacement des fixations suffisamment faible pour assurer une compression uniforme entre les points de fixation
- Les rayons de courbure dans la rainure sont suffisamment importants pour que le joint ne forme pas de pont.
Le formage en place des joints est une solution intéressante pour les périmètres de coque complexes, car il épouse les contours qu'un joint moulé ne peut pas suivre. Il nécessite un parcours de distribution avec une géométrie de rainure constante, ce qui constitue une spécification d'usinage.
Blindage EMI et conflit d'anodisation
Les coques des robots servent souvent également d'enceintes de protection contre les interférences électromagnétiques (EMI), confinant les émissions des moteurs et protégeant l'électronique des capteurs. Les joints conducteurs permettent une atténuation significative sur la plage de fréquences concernée, mais uniquement en cas de contact électrique réel entre le joint et le boîtier.
Voici le problème récurrent en conception : l’anodisation est un isolant électrique. Un boîtier spécifié comme « entièrement anodisé » et censé assurer la mise à la terre contre les interférences électromagnétiques (IEM) échouera aux tests de compatibilité électromagnétique (CEM), et cet échec est coûteux car généralement détecté tardivement.
La solution est simple une fois qu'on sait où chercher : soit masquer les surfaces de contact de la mise à la terre et du joint avant l'anodisation, soit appliquer un revêtement de conversion au chromate (Alodine) sur ces surfaces, ce qui préserve la conductivité tout en assurant une protection contre la corrosion. Quelle que soit la solution choisie, elle doit figurer sur le plan dès le départ, car toute modification ultérieure implique le décapage et la remise en état des pièces.
Un autre problème, de moindre importance, mérite d'être souligné : les joints conducteurs contiennent des charges métalliques, et le contact entre métaux différents en présence d'humidité accélère la corrosion galvanique. Sur les coques en magnésium en particulier, le choix de la charge a des conséquences qui dépassent le simple cadre de la protection.
Gestion thermique par la conception de la coque
Les robots humanoïdes dissipent une chaleur importante provenant des actionneurs, des moteurs et des unités de calcul. Les coques participent à ce processus thermique, qu'elles aient été conçues à cet effet ou non.
Les coques en aluminium et magnésium usinés conduisent bien la chaleur, ce qui leur permet de servir de dissipateur thermique réparti si elles sont correctement couplées à la source de chaleur. Parmi les caractéristiques de conception qui favorisent cela : des plots d’interface thermique usinés à planéité contrôlée aux points de fixation des composants, une géométrie d’ailettes intégrée aux surfaces internes et une continuité du matériau dans le chemin de conduction, plutôt que des ruptures thermiques aux joints.
En revanche, une coque conductrice de chaleur devient également chaude au toucher. Pour les robots évoluant à proximité de personnes — une situation de plus en plus fréquente —, la température de surface externe devient une spécification de sécurité, ce qui peut justifier l'utilisation d'une rupture thermique et d'un circuit de refroidissement séparé plutôt que de conduire la chaleur vers l'extérieur.
Caractéristiques de sécurité pour l'utilisateur : bords arrondis, élimination des points de pincement et interfaces à revêtement souple
Les humanoïdes collaboratifs et domestiques sont soumis à des exigences de sécurité de contact, et c'est au niveau de la géométrie de leur enveloppe que bon nombre de ces exigences sont satisfaites.
Les caractéristiques liées à l'usinage :
- Rayons des bords sur tous les bords accessibles, généralement 2 mm minimum, avec des rayons plus importants sur les surfaces susceptibles d'entrer en contact avec une personne
- Élimination des points de pincement Au niveau des joints de recouvrement — les coques qui se déplacent l'une par rapport à l'autre nécessitent une géométrie qui comble progressivement les espaces plutôt que de créer un cisaillement
- Interfaces à couverture souple — aux endroits où les revêtements en textile ou en mousse sont fixés, la coque sous-jacente doit présenter des surfaces lisses, des fixations sûres et des bords qui n'abîment pas le revêtement.
- Encastrement des fixations ainsi aucune tête ne dépasse d'une surface de contact
- Spécifications d'ébavurage considérée comme une exigence fonctionnelle plutôt que comme une simple considération esthétique.
Si votre plateforme suit la direction de la figure 03 vers des extérieurs souples, la coque sous-jacente est un substrat pour ce revêtement — et ses exigences changent en conséquence, devenant généralement moins exigeantes sur le plan esthétique et plus exigeantes sur l'état des bords et la précision des éléments de fixation.
Conception pour la fabricabilité : Guide DFM pour la coque de robot
L'apport le plus précieux d'un partenaire de fabrication intervient avant même l'établissement du devis. Ce sont les points que nous soulevons le plus souvent concernant la conception de la coque.
Objectifs d'épaisseur minimale de paroi par matériau et procédé
Concevez votre prototype en fonction du processus que vous utiliserez à terme, et non pas seulement de celui que vous utilisez pour le prototypage. L'écart entre les deux peut engendrer des surprises coûteuses.
| Source | CNC minimum | minimum de moulage sous pression | moulage par injection minimum |
|---|---|---|---|
| en aluminium | 0.8-1.5mm | 1.5-2.5mm | - |
| Magnésium | 1.0-1.5mm | 1.0-2.0mm | - |
| ABS / PC | 1.5-2.0mm | - | 1.5-3.0mm |
Si vous concevez une paroi en aluminium de 1.0 mm parce que l'usinage le permet, puis que vous passez au moulage sous pression, vous devrez repenser la conception. Concevoir dès le départ pour le procédé le plus contraignant engendre un léger surpoids et évite un cycle de reconception.
Conception d'une coque pouvant passer de la commande numérique à l'outillage
Il s'agit du principe DFM le plus important de cet article, et pourtant, presque personne ne le prend en compte dans sa conception.
La plupart des programmes humanoïdes débutent par des coques usinées et prévoient de passer à l'outillage ultérieurement. Or, une coque conçue uniquement pour l'usinage ne peut souvent pas être outillée sans une refonte importante ; la transition implique donc un cycle complet de reconception et de revalidation, précisément au moment où le programme cherche à passer à l'échelle supérieure.
Voici à quoi ressemble un shell prêt pour la migration :
- Les angles de dépouille ont été conçus dès le départ., même si l'usinage n'en a pas besoin
- Épaisseur de paroi uniforme, car le moulage et la fonderie sont tous deux sensibles aux variations d'épaisseur, tandis que l'usinage y est indifférent
- Pas de contrefaçons à moins que vous ne soyez prêt à payer pour des actions annexes en matière d'outillage
- Des nervures au lieu de sections épaisses pour la rigidité, ce qui convient à tous les procédés
- Caractéristiques de précision isolées dans les zones usinables, de sorte qu'elles peuvent devenir des opérations secondaires sur une pièce moulée plutôt que de nécessiter l'usinage de la pièce entière
- Des rayons plutôt que des angles internes aigus, ce que l'outillage requiert et que l'usinage préfère de toute façon
Le coût de cette conception réside dans une légère augmentation de la masse et une liberté géométrique légèrement restreinte. L'avantage est que la même conception est conservée du prototype à la production sans modification, ce qui, dans le cadre d'un programme humanoïde, représente généralement un gain de plusieurs mois.
Angles de dépouille : pourquoi les ajouter avant d’en avoir besoin
Cela mérite d'être souligné car c'est l'élément le plus ignoré de la liste ci-dessus.
L'usinage ne nécessite pas de dépouille. Une paroi à 90° est aussi facile à usiner qu'une paroi à 92°. C'est pourquoi les prototypes usinés présentent généralement une dépouille nulle ; or, la coque ne peut être coulée ou moulée sans en ajouter, ce qui modifie toutes les dimensions d'assemblage.
Dès la conception initiale, prévoyez un angle de dépouille de un à deux degrés sur toutes les faces verticales. Cela n'engendre aucun coût d'usinage, est invisible sur le produit fini et préserve vos options d'outillage.
Consolidation de pièces vs. Division de panneaux
L'usinage et l'outillage tirent ici dans des directions opposées, c'est pourquoi la décision doit être prise délibérément.
L'usinage favorise la consolidation : une seule coque usinée 5 axes remplace quatre pièces assemblées, ce qui élimine l'accumulation des tolérances, réduit le temps d'assemblage et améliore la rigidité. Le coût de préparation étant prépondérant, une pièce complexe est généralement plus avantageuse que quatre pièces simples.
L'outillage favorise le fractionnement : des pièces plus petites signifient des moules plus petits et moins chers, des cycles plus rapides et une géométrie d'outil plus simple.
Pour un programme de migration, une solution intermédiaire raisonnable consiste à le diviser selon des lignes logiques pour l'outillage, puis à usiner les pièces ainsi divisées comme un ensemble apparié sur le même montage. On bénéficie ainsi de la plupart des avantages de la consolidation en matière d'assemblage, tout en conservant une grande flexibilité dans l'outillage.
Stratégie de fixation et d'insertion pour les coques minces
Les coques à parois minces ne permettent pas un filetage fiable. Une paroi en aluminium de 1.5 mm d'épaisseur offre à peine plus d'un filet sur une vis M3, et tout démontage répété finira par l'endommager.
Les options, plus ou moins par ordre de préférence :
- Inserts filetés — hélicoïdal ou emmanché à force, dans un bossage usiné avec une épaisseur de paroi adéquate autour de celui-ci
- chefs locaux — épaissir localement la paroi de 3 à 4 mm aux points de fixation plutôt que d'épaissir toute la coque
- Boulonnage traversant à une structure de support plutôt que de fileter la coquille elle-même
- Écrous captifs ou plaques d'écrou où un accès fréquent au service est attendu
Un point important à ne pas négliger : définir les valeurs de couple pour les fixations de la coque. Les coques minces se déforment sous un couple excessif, ce qui compromet immédiatement la régularité des jeux entre les panneaux.
Quand intégrer la fabrication à la discussion sur la conception
Plus tôt que la plupart des programmes.
L'intégration des données de fabrication lors de la conception CAO permet généralement de réaliser des économies de 20 à 40 % sur les coûts de production grâce à la rationalisation de l'épaisseur des parois, la consolidation des pièces, la simplification des fonctionnalités et le remplacement des matériaux. Après la finalisation de la conception, ces mêmes données permettent généralement d'économiser moins de 10 %, car les modifications restantes se répercutent sur les composants voisins.
Le point d'efficacité maximale est atteint lorsque la géométrie externe de la coque et les interfaces de montage sont finalisées, mais que les détails internes restent flexibles. C'est à ce moment-là que les angles de dépouille, la stratégie d'épaisseur des parois et la capacité de migration peuvent encore être intégrés sans frais.
Planification de la transition du prototype à la production
Regrouper les sections précédentes en une séquence exécutable.
Étape 1 : Validation de la conception (1 à 20 unités)
Procédé : Usinage CNC, avec ajout de matière pour les pièces internes non critiques.
Objectif : Valider l’ajustement, l’assemblage, le comportement thermique, l’alignement des capteurs et l’aspect. Plusieurs révisions sont à prévoir.
Points clés : Ne surinvestissez pas dans la finition à ce stade ; sablez uniquement les zones présentées aux parties prenantes. Appliquez dès maintenant les règles de conception adaptées à la migration, car leur mise en œuvre ultérieure est coûteuse. Usinez le matériau prévu pour la production afin d’assurer la compatibilité des propriétés thermiques et structurelles.
Délai typique : une à trois semaines par itération.
Étape 2 : Production pilote (20 à 200 unités)
Procédé : Toujours majoritairement CNC. Le moulage sous vide devient une option viable pour les panneaux cosmétiques si l’apparence prime sur les propriétés du matériau.
Objectif : essais sur le terrain, démonstrations clients, validation du processus de fabrication. La conception doit être stabilisatrice.
Points clés : C’est le moment d’investir dans des outillages sur mesure, car leur coût est amorti au fil des productions. Établissez des échantillons de référence esthétiques et un cahier des charges de finition. Lancez la discussion sur l’outillage même si vous n’avez pas encore commencé : les devis et les délais de livraison vous aideront à planifier la phase 3.
Délai typique : quatre à huit semaines par lot.
Étape 3 : Outillage de pont (200 à 2 000 unités)
Procédé : Thermoformage pour les panneaux cosmétiques, outillage de pont pour les pièces en plus grande série, usinage CNC conservé pour les coques structurelles et de précision.
Objectif : Réduire le coût par pièce sans investir dans un outillage rigide pour une conception susceptible d'évoluer.
Points clés : segmentez la nomenclature de manière réfléchie en utilisant le cadre à quatre catégories. N’usinez pas tout : usinez uniquement les pièces à plus fort volume et présentant le risque de modification le plus faible. Réservez les opérations d’usinage de précision aux opérations secondaires.
Délai typique : trois à huit semaines de délai de fabrication des outils, puis plusieurs semaines par lot.
Étape 4 : Outillage dur (plus de 2 000 unités)
Procédé : Moulage sous pression et moulage par injection pour les géométries volumineuses, usinage CNC pour les opérations secondaires et les boîtiers de précision.
Objectif : Minimiser le coût unitaire pour les volumes importants.
Points clés : La conception doit être définitivement finalisée. Prévoyez un budget pour l’usinage secondaire, car il est permanent. Maintenez une relation privilégiée avec un fournisseur d’usinage pour les pièces qui ne quittent jamais l’atelier, ainsi que pour les inévitables modifications en cours de production.
Délai typique : deux à quatre mois d’avance sur l’outillage.
Modélisation des coûts : Élaborer votre propre analyse du seuil de rentabilité
Le calcul est suffisamment simple pour être effectué soi-même, et il est préférable de le faire par partie plutôt que par programme :
Coût total d'usinage = (coût d'usinage par pièce × quantité) + coût du montage
Coût total de l'outillage = coût de l'outillage + (coût d'outillage par pièce × quantité) + coût d'usinage secondaire × quantité
Égalisez-les, calculez la quantité, et vous obtenez votre seuil de rentabilité. Ensuite, ajustez en fonction des facteurs que le calcul ne prend pas en compte :
- Probabilité de modification de conception — chaque révision après l'outillage implique un nouvel outillage
- Time to market — Les délais d'outillage peuvent engendrer des coûts supplémentaires en termes de retard, supérieurs aux économies réalisées sur le coût unitaire.
- Les flux de trésorerie — L’outillage représente un investissement initial ; l’usinage est une dépense au fur et à mesure.
- Confiance en volume — Le seuil de rentabilité à 3 000 unités n’a aucune importance si vous ne prévoyez d’en construire que 1 200.
D'après notre expérience, le seuil de rentabilité arithmétique et la décision correcte diffèrent le plus souvent, et c'est généralement le risque lié à la modification de la conception qui est à l'origine de cette différence.
Erreurs courantes lors de la transition
- Outillage trop tôt, avant que la conception ne soit véritablement figée, puis payer les modifications d'outillage
- Outillage trop tard, en continuant à usiner bien au-delà du point où cela coûte réellement de l'argent
- Tout l'outillage plutôt que de diviser la nomenclature par catégorie de coque
- Oublier l'usinage secondaire dans le modèle de coût des pièces usinées
- Conception sans brouillon, ce qui oblige à une refonte lors de la transition
- Changer de fournisseur lors de la transition et la perte des connaissances acquises lors du prototypage
Choisir un partenaire de fabrication pour les coques de robots
Liste de contrôle des capacités des fournisseurs de Shell Manufacturing
Ce qui compte réellement pour le travail sur les enveloppes humanoïdes :
- Usinage sur axe 5 avec une enveloppe adéquate pour les coquilles de torse et de membres de grande taille
- Capacité démontrée pour les parois minces — demandez-leur précisément comment ils gèrent les contraintes résiduelles et les dispositifs de fixation, et pas seulement leur déclaration de tolérance.
- Conception et fabrication de dispositifs sur mesure en interne, car les systèmes de fixation standard ne permettent pas de maintenir les coques courbes.
- Capacités matérielles étendues dans les alliages d'aluminium, le magnésium, le titane et les plastiques techniques
- compétences en manipulation du magnésium Si l'allègement est important, renseignez-vous sur le liquide de refroidissement, la manipulation des copeaux et la séparation des cellules.
- Finition de surface contrôlée avec des spécifications de finition documentées et un contrôle des échantillons de référence, que ce soit en interne ou par l'intermédiaire de partenaires
- Contrôle MMT avec la capacité de vérifier les tolérances de profil de pièces de grande taille, et pas seulement les dimensions ponctuelles
- Engagement DFM lors de l'établissement du devis plutôt que par le biais d'un service de devis uniquement
- Conseils honnêtes sur le processus — un fournisseur qui ne vous suggère jamais d'usiner une pièce optimise ses revenus, pas les vôtres.
RichconnL'approche de [Nom de l'entreprise] en matière de production de coques de robots humanoïdes
At Richconn, nous usinons des coques de robots humanoïdes dans les quatre catégories décrites dans cet article — boîtiers d'actionneurs et d'articulations, coques de châssis structurelles, panneaux extérieurs et boîtiers de capteurs de précision.
Notre expertise pour ce type de travaux repose sur l'usinage 5 axes de grandes coques courbes, avec une conception interne de montages sur mesure, car la géométrie des coques se prête rarement aux systèmes de bridage standard. Nous pouvons usiner des aluminiums 6061-T6 et 7075-T6, du magnésium, du titane Ti-6Al-4V et des plastiques techniques usinables tels que l'ABS, le polycarbonate et le PEEK.
Concernant le magnésium : nous usinons des composants de coques de robots en magnésium en production et nous serons ravis de discuter en détail de nos protocoles de manipulation et de refroidissement avec les entreprises qui envisagent d'utiliser cette pièce. Compte tenu des exigences de sécurité, nous vous encourageons à poser ces questions à tout fournisseur proposant des travaux sur magnésium.
Concernant la finition de surface, nous souhaitons être transparents sur notre fonctionnement : le microbillage, l’anodisation et la peinture sont réalisés par des partenaires externes agréés, et non en interne. Nous assurons le contrôle des spécifications, la gestion des échantillons de référence, le suivi des pièces tout au long du processus de finition et le contrôle à réception. Pour les programmes de finition de coque, nous collaborons avec vous afin de définir des échantillons de référence validés avant le lancement de la production ; cette étape est essentielle pour éviter la plupart des problèmes d’homogénéité entre lots, quel que soit le lieu de finition.
Nous réalisons également des usinages secondaires sur les coquilles moulées et coulées, une étape incontournable pour de nombreux programmes de fabrication de coquilles à mesure qu'ils prennent de l'ampleur. Si votre programme s'oriente vers la fabrication d'outillage, cette transition ne nécessite pas forcément de changer de fournisseur d'usinage.
Comment démarrer : Accord de confidentialité, revue de conception et devis
- Premier contact via richconn.com avec une brève description de votre programme, des volumes cibles et du calendrier
- NDA mutuelle — pratique courante pour les travaux de robotique pré-commerciaux
- Examen de la conception Ce guide couvre la catégorisation des coques, les recommandations de matériaux, la stratégie des parois minces, la préparation à la migration et des conseils de processus transparents, notamment sur les cas où nous suggérons un outillage alternatif.
- Devis avec un prix clair, un délai de livraison et un détail des coûts d'installation
- Premier article avec un rapport d'inspection complet et, pour les pièces cosmétiques, une approbation de référence de finition
- La planification de la production à mesure que les volumes augmentent, y compris la stratégie d'usinage secondaire si vous passez à l'outillage
Conclusion
La réponse honnête à la question « Dois-je usiner par commande numérique les coques de mes robots humanoïdes ? » est : oui, pour certaines d'entre elles, en certaines quantités, pour des raisons spécifiques.
Usinez vos coques structurelles, car les propriétés des matériaux moulés et le risque de porosité sont inacceptables dans les zones de charge. Usinez vos coques de capteur et de tête, car une précision de découpe de ±0.15 mm est impossible à obtenir autrement à un coût raisonnable. Usinez l'ensemble des pièces pendant que votre conception évolue, car l'outillage d'une conception évolutive représente l'erreur la plus coûteuse de tout le processus. Enfin, usinez vos modèles maîtres et vos opérations secondaires de manière continue, car tout processus d'outillage dépend d'un usinage partiel ou partiel.
Ajustez vos panneaux cosmétiques une fois le design finalisé et les volumes justifiés. La transition opérée par Figure était judicieuse, et le même raisonnement s'appliquera à votre programme également – probablement pas tout de suite, ni pour chaque pièce.
Le partenaire de fabrication qui vaut la peine d'être choisi est celui qui vous explique clairement la différence. Richconn Nous préférons conseiller à un client d'usiner une pièce et de concentrer son activité d'usinage sur les pièces qui en ont réellement besoin, plutôt que d'usiner tout et de perdre la relation commerciale lorsque les difficultés économiques se présenteront.



