Un support semble être la pièce la plus simple d'un assemblage. C'est souvent la dernière chose conçue, la première à faire l'objet d'une optimisation des coûts, et celle sur laquelle personne ne veut dépenser d'argent.
C'est aussi, et de façon disproportionnée, la partie qui défaillit.
Non pas par rupture — les supports usinés se cassent rarement. Leur défaillance est due à un jeu excessif. Les boulons perdent leur précontrainte et l'ensemble se désaligne. Une surface de montage mesurée plane sur la machine à mesurer tridimensionnelle repose en réalité sur trois points au lieu de quatre, ce qui provoque une torsion de l'ensemble lors du serrage. Un support moteur, dont la première fréquence propre coïncide avec la plage de fonctionnement du variateur, transforme une machine silencieuse en une machine bruyante.
Chacune de ces défaillances trouve son origine dans une spécification d'usinage. Généralement, pas celle figurant sur le plan, mais celle qui aurait dû y être.
Ce guide aborde l'usinage CNC des supports et fixations du point de vue du fabricant : comment décider de leur usinage, quels matériaux privilégier, comment la rigidité et la fréquence naturelle influencent la géométrie, les contraintes liées à l'assemblage boulonné, comment spécifier l'agencement des perçages pour l'assemblage et où se concentrent réellement les coûts. Il inclut des données réelles de tolérance et de processus issues de deux programmes de fabrication de supports que nous avons menés : une pièce en magnésium pour l'aérospatiale et une pièce en acier chromé fin. En effet, les données concrètes sont plus utiles que les affirmations sur les capacités techniques.
Les supports et les fixations ne sont pas la même pièce
La plupart des articles utilisent ces deux termes indifféremment. À tort. Les priorités d'ingénierie diffèrent suffisamment pour que les traiter comme une seule et même catégorie aboutisse à une pièce surdimensionnée sur certains aspects coûteux et sous-dimensionnée sur d'autres points essentiels.
Supports : connecteurs structuraux qui transfèrent la charge
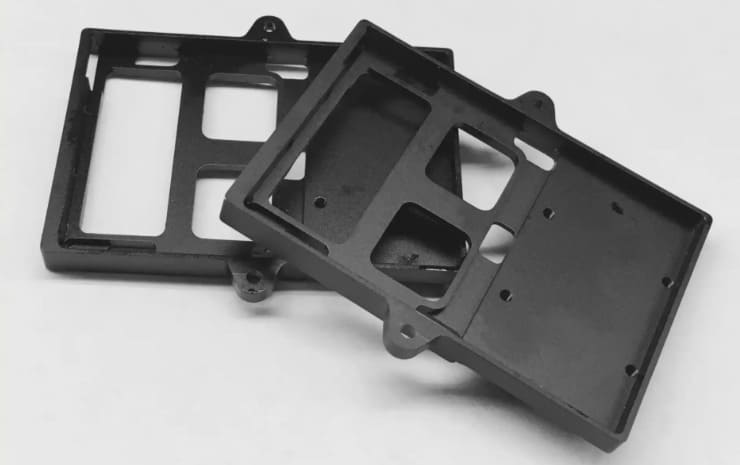
Le rôle d'une équerre est de transmettre une charge d'un point à un autre. Une équerre d'étagère, un support à gousset, une équerre en L fixant un panneau à un cadre : toutes ces équerres constituent avant tout des voies de transmission de charge.
Ce qui détermine la résistance et la rigidité d'un support sous charge , c'est sa capacité à supporter la charge prévue sans se déformer. Sa déformation dépassera-t-elle les limites de tolérance de l'assemblage ? Résistera-t-il aux cycles de fatigue ? La précision dimensionnelle est importante, mais généralement au niveau de l'alignement des trous, et non au micromètre près.
Supports : Interfaces permettant de positionner, d'aligner ou d'isoler
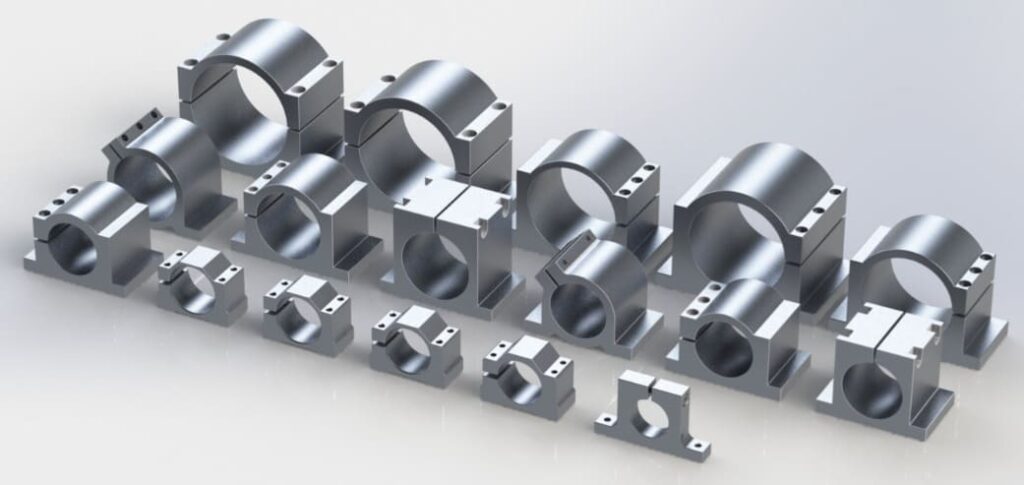
Le rôle d'un support est de maintenir un élément dans une position et une relation dynamique définies. Supports de moteurs, de capteurs, optiques, d'isolation : le chemin de charge est souvent négligeable comparé aux exigences de positionnement.
Ce qui détermine le bon fonctionnement d'une monture, c'est la précision de son alignement et son comportement dynamique . Le moteur est-il concentrique à l'élément qu'il entraîne ? Le capteur est-il positionné conformément à son étalonnage ? La fréquence naturelle de la monture reste-t-elle éloignée des excitations auxquelles elle sera soumise ? La résistance mécanique est souvent la partie la plus facile à gérer.
Pourquoi cette distinction change votre spécification
Prenons un exemple simple : un support en acier supportant une charge de 200 N comparé à un support en aluminium maintenant une caméra.
Le support doit présenter un module de section adapté, des fixations de dimensions appropriées et des trous bien positionnés pour l'assemblage. Une planéité de ±0.2 mm est probablement acceptable. Le coût unitaire est le critère principal.
Le support nécessite une interface de montage plane et coplanaire pour éviter toute déformation lors du boulonnage, un positionnement précis des trous pour que la caméra se place correctement lors de l'étalonnage, et un premier mode de fonctionnement nettement supérieur au niveau de vibration de la machine. Il pourrait ne supporter quasiment aucune charge, tout en étant la pièce la plus complexe à fabriquer.
Spécifiez le support comme une équerre et il se fixera correctement, mais sans jamais pointer exactement comme prévu. Spécifiez l'équerre comme un support et vous paierez trois fois son prix normal.
Référence rapide : Priorités des exigences par type de pièce
| Type de pièce | Conducteur principal | Secondaire | Généralement surspécifié | Généralement sous-spécifié |
|---|---|---|---|---|
| Support structurel | force, rigidité | Prix | État de surface, position des trous | Dimensionnement de la fixation, distance au bord |
| Support moteur/actionneur | Concentricité, alignement | Rigidité | Encombrement | Planéité de la face de montage |
| Support de capteur/optique | Stabilité de la position | stabilité thermique | Capacité de chargement | Coplanarité, définition de la donnée |
| Support d'isolation | Adaptation de la rigidité, amortissement | Durabilité | La précision | Cible de séparation de fréquence |
| Adapter plate | précision du motif de perçage | Platitude | Matériel de qualité | Tolérance de position et références |
Ce à quoi les parenthèses échouent réellement
Il faut reformuler le problème, car cela détermine tout ce qui suit.
La plupart des défaillances de supports sont des défaillances d'articulations.
Lorsqu'un support « cède » en service, la pièce est généralement intacte. C'est l'assemblage qu'il maintenait qui a cédé : la précharge a chuté, l'interface a glissé, l'alignement s'est désaligné ou l'ensemble est entré en résonance.
C’est pourquoi un dessin de support ne spécifiant que le matériau, les dimensions et les diamètres de perçage est une spécification incomplète. La fonction de la pièce est de maintenir une liaison rigide, alignée et précontrainte. Rien sur ce dessin ne décrit cette fonction, et les caractéristiques qui la contrôlent réellement — planéité de la surface d’appui, coplanarité entre les faces de montage, profondeur d’engagement du filetage, état de surface sous la tête de la vis — sont souvent laissées à l’appréciation de l’atelier.
Perte de précharge : la panne qui passe inaperçue
Un assemblage boulonné fonctionne car la vis est tendue, serrant les pièces l'une contre l'autre. Cette force de serrage constitue le résultat. Le boulon n'est que l'outil qui l'applique.
La précharge se dissipe insidieusement, sans laisser de traces visibles. Les aspérités de surface sous la tête du boulon et à l'interface du joint s'aplatissent sous la charge, et chaque micron de cet aplatissement correspond à une perte d'allongement du boulon – un phénomène appelé encastrement, qui représente généralement 5 à 10 % de la précharge initiale , voire davantage sur les surfaces rugueuses ou revêtues. Les cycles thermiques induisent un relâchement dû à la dilatation différentielle du joint. Rien ne tourne, rien ne semble anormal, et le joint cesse silencieusement de remplir sa fonction.
Le lien avec l'usinage est direct : des surfaces d'appui plus rugueuses et moins planes s'enfoncent davantage. Un support dont la face de montage présente une rugosité Ra de 3.2 µm et un défaut de planéité de 0.3 mm subira une perte de précharge nettement supérieure à celle d'un support usiné plat et lisse, avec le même boulon et au même couple de serrage.
Désalignement et dérive de position
Le second mode de défaillance est positionnel. L'ensemble s'assemble, fonctionne initialement, puis dérive.
Il peut s'agir d'une perte de précharge se traduisant par un glissement à l'interface. Parfois, c'est un support qui, initialement plat, se déforme lorsqu'il est boulonné sur une surface non plane. Parfois, c'est un perçage conforme aux tolérances théoriques, mais mal ajusté à la pièce correspondante.
Pour les supports, ce type de défaillance est crucial. Un support de capteur qui se déplace de 0.1 mm après des cycles thermiques voit son étalonnage invalidé.
Résonance : Lorsque le support amplifie au lieu de soutenir
Le troisième mode, et le plus mal compris. Un support possède une masse et une rigidité, donc des fréquences propres. Si l'une d'elles se situe à proximité d'une fréquence d'excitation en service, le support ne se contente pas de transmettre les vibrations ; il les amplifie.
Les symptômes sont du bruit, un desserrage accéléré des fixations, des fissures de fatigue au niveau des congés et une baisse de performance de l'élément maintenu par le support. Le diagnostic est généralement long, car le support paraît en bon état et le problème est souvent attribué au moteur, au roulement ou au contrôleur.
Nous reviendrons sur ce point avec des chiffres, car la réponse en matière de conception est souvent l'inverse de ce que suggère l'intuition.
Ce que cela implique pour la façon dont vous spécifiez une parenthèse
Quatre caractéristiques méritent d'être explicitement spécifiées sur presque tous les schémas de supports, et sont systématiquement absentes :
- Planéité des surfaces d'appui boulonnées, car elle contrôle l'encastrement et donc la rétention de précharge
- Coplanarité entre les faces de montage séparées, car les faces non coplanaires déforment la pièce lorsqu'elle est soumise à un couple
- État de surface sous les têtes de fixation et aux interfaces des joints, pour la même raison que la platitude
- Profondeur d'engagement du filetage là où des filetages sont usinés dans le support, notamment dans l'aluminium
Aucun de ces éléments n'est coûteux à gérer s'ils sont spécifiés dès le départ. En revanche, leur découverte ultérieure s'avère toujours onéreuse.
La décision du processus : cinq façons de constituer un groupe
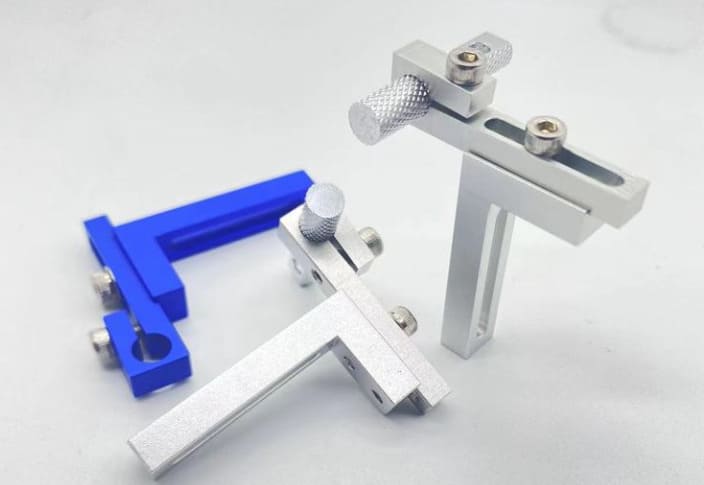
Avant toute chose, il convient de déterminer si l'usinage du support est nécessaire. L'usinage est souvent la solution idéale, mais pas toujours ; une analyse objective de cette question est plus utile qu'une simple affirmation.
Nous fabriquons des supports dans les deux sens
Il est important de le préciser clairement, car cela change la façon dont vous devez lire cette section : Richconn exécute les deux Usinage CNC et fabrication de tôleNous n'avons aucune raison commerciale de vous orienter vers l'un ou l'autre procédé.
La plupart des comparatifs de procédés que vous trouverez sur le site web d'un atelier d'usinage concluent à la supériorité de l'usinage, tandis que la plupart de ceux figurant sur le site web d'un fabricant aboutissent à la conclusion inverse. Dans les deux cas, la réponse concerne leur propre taux d'utilisation des capacités, et non votre pièce.
Fabrication de tôle
Pièce brute plate, découpée au laser ou à l'emporte-pièce, pliée à la forme voulue.
Points forts : Coût nettement inférieur aux normes pour les grandes séries. Cycles de production rapides. Excellente utilisation des matériaux : un bon agencement permet généralement de ne gaspiller que 15 à 25 % de la tôle. Légèreté naturelle grâce à la finesse de la pièce. Les assemblages soudés et les inserts métalliques optimisent les possibilités.
Points faibles : La géométrie est limitée à celle obtenue par dépliage à partir d'un patron plat. Chaque pliage induit un retour élastique, un rayon intérieur minimal (généralement environ une fois l'épaisseur du matériau) et une accumulation des tolérances. Il est difficile de maintenir les tolérances de positionnement des trous à travers les pliages en dessous de ±0.3 mm. L'épaisseur de paroi est uniforme uniquement. Il est impossible d'obtenir une épaisseur localisée pour un palier ou un filetage sans opérations secondaires.
Fenêtre réaliste : géométrie simple à modérée, tolérances de perçage de ±0.3 mm ou moins, quantités supérieures à quelques centaines environ.
Profilé extrudé et usinage
Une méthode sous-utilisée. Partir d'un profilé en aluminium extrudé — extrusion structurale standard ou matrice sur mesure — et usiner uniquement les éléments nécessitant une précision.
Points forts : L’extrusion permet d’obtenir la géométrie de la section transversale, y compris les nervures et les canaux internes, à un coût quasi nul par unité de longueur. Seuls les faces de montage, les trous et les interfaces sont usinés. L’utilisation de la matière est bien meilleure qu’avec des billettes. Pour les supports à section transversale constante, cela peut réduire considérablement les coûts par rapport à l’usinage à partir d’un bloc.
Points faibles : Convient uniquement aux géométries à section constante. Les matrices sur mesure engendrent des coûts d’outillage et des délais de livraison. Les tolérances d’extrusion sont importantes ; toute caractéristique de précision nécessite donc un usinage. La trempe et la structure du grain de la pièce extrudée diffèrent de celles de la plaque.
Fenêtre réaliste : supports et rails au profil régulier, volume moyen à élevé, où la section transversale assure un véritable rôle structurel.
Fabrication soudée
Plaque ou tube découpé, soudé pour lui donner la forme voulue, puis usiné là où la précision est nécessaire.
Points forts : Utilisation optimale des matériaux pour les supports volumineux ou de grande taille. Permet de réaliser des géométries qui exigeraient des billettes de grande dimension. Les assemblages soudés en acier sont économiquement avantageux.
Points faibles : Le soudage induit des déformations et des contraintes résiduelles, nécessitant un traitement de relaxation des contraintes et un usinage après soudage des faces critiques. La qualité des soudures est variable. La résistance à la fatigue au niveau des cordons de soudure est nettement inférieure à celle du matériau de base. Le soudage de l’aluminium dégrade fortement la résistance de la zone affectée thermiquement ; une patte de fixation soudée en aluminium 6061-T6 est sensiblement plus fragile au niveau de la soudure que dans son état d’origine.
Fenêtre réaliste : Grandes équerres en acier, supports structurels lourds, volumes faibles à modérés où la taille des pièces rend l’usinage de billettes impraticable.
Casting
Métal en fusion coulé dans un moule, puis usinage des éléments fonctionnels.
Points forts : Excellent coût unitaire pour les commandes en grande quantité. Géométrie tridimensionnelle complexe avec nervures et bossages prise en charge. Bonne utilisation des matériaux.
Points faibles : Coût et délais d’outillage. Les propriétés mécaniques des pièces moulées sont inférieures à celles des pièces forgées, et de la porosité peut apparaître dans les sections épaisses, ce qui représente un réel problème pour les supports soumis à la fatigue. Les tolérances dimensionnelles étant larges, les éléments de précision nécessitent toujours un usinage. Toute modification de conception implique la fabrication de nouveaux outillages.
Fenêtre réaliste : des milliers d'unités par an avec un design givré.
Usiné à partir d'un lingot.
Matière enlevée d'une plaque ou d'une barre solide.
Points forts : Aucun outillage requis. Propriétés complètes du matériau forgé, sans porosité ni zone affectée thermiquement. Tolérances personnalisables : ±0.02 mm et moins sur chaque élément. Épaisseur localisée, précisément là où la charge l’exige. Modifications de conception nécessitant uniquement un temps de reprogrammation. Opérations identiques pour les éléments de précision et les éléments structurels.
Points faibles : Le coût unitaire reste relativement stable quel que soit le volume de production. Le gaspillage de matière est important : la fabrication d’un support complexe peut nécessiter trois à quatre fois son poids final en billettes. Les supports de grande taille requièrent beaucoup de temps d’usinage.
Fenêtre réaliste : Prototypes en petits et moyens volumes, plus toute quantité pour laquelle les tolérances, les propriétés des matériaux ou la géométrie excluent les alternatives.
La voie hybride : découpe laser et usinage
Une option souvent négligée, et que nous utilisons régulièrement dans le cadre de travaux de consolidation.
Découpez le profil extérieur au laser, prévoyez une surépaisseur d'usinage sur les zones nécessitant de la précision, puis usinez uniquement ces zones. Vous bénéficiez ainsi de l'efficacité du métal en tôle sur le profil principal et de la précision d'usinage là où c'est nécessaire, sans payer le prix fort pour l'ensemble de la pièce.
C’est précisément le procédé que nous avons utilisé pour le support d’automatisation SS400 décrit ci-dessous : découpe laser du profil extérieur, tolérance de 0.5 mm sur les cavités internes, puis usinage CNC à portique aux dimensions finales. Pour un support plat ou quasi plat présentant un contour irrégulier et quelques détails de précision, cette méthode s’avère souvent plus performante que les procédés traditionnels.
Là où le crossover tombe réellement
Pour une équerre standard, l'usinage et le travail de la tôle se situent généralement entre 250 et 400 pièces . En dessous de ce nombre, l'usinage représente souvent le coût total le plus bas, même avant de prendre en compte la flexibilité : le travail de la tôle nécessite toujours le développement de patrons à plat, la déduction des plis, l'imbrication et la validation de la séquence de pliage, même pour une seule pièce, et ce temps d'ingénierie n'est pas amorti pour les petites séries.
Au-delà de ce seuil, l'économie de la tôlerie change radicalement. L'imbrication permet de regrouper de nombreux flans par feuille, les cycles de découpe sont de quelques secondes et le pliage s'effectue de manière répétable.
Considérez cette plage de valeurs comme un point de départ plutôt que comme une règle absolue. Elle varie considérablement en fonction de la complexité géométrique, de l'épaisseur du matériau et du nombre de détails de précision que comporte la pièce.
Critères de décision : six questions qui permettent de trancher.
- La géométrie se déploie-t-elle à partir d'un patron plat ? Si oui, on parle de tôlerie. Sinon, d'usinage ou de fonderie.
- Existe-t-il une tolérance de perçage ou d'interface plus serrée que ±0.15 mm ? Si oui, usinage, ou un hybride avec des caractéristiques de précision usinées.
- La pièce nécessite-t-elle une épaisseur localisée ? Patins de roulement, sections filetées, épaississement du chemin de charge — la tôle ne peut pas réaliser tout cela sans opérations secondaires.
- Le projet est-il figé ? Sinon, évitez tout ce qui nécessite des outils.
- Quelle est la quantité annuelle ? Quelques centaines de personnes s'orientent vers l'usinage ; des milliers s'orientent vers les procédés d'outillage.
- La pièce est-elle soumise à une fatigue critique ? Dans ce cas, soyez prudent avec les pièces moulées et les assemblages soudés : la porosité et les cordons de soudure sont des sites d’amorçage de fissures.
Deux programmes de spécialisation et leurs exigences
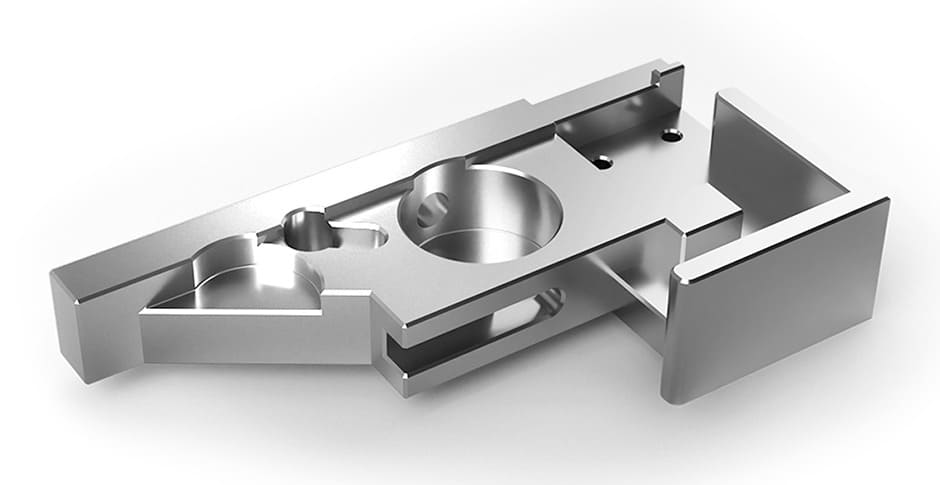
Les directives générales sont faciles à trouver. Voici deux exemples concrets de travaux avec les chiffres réels, car ce sont les détails de tolérance et de processus qui sont vraiment difficiles à obtenir.
Support aérospatial en magnésium : trous H7, espacement JS6, déformation de 0.05 mm
Support latéral de module en alliage de magnésium pour application aérospatiale. Quantité commandée : une pièce.
Les exigences étaient élevées pour une pièce sans volume de production préalable. Toutes les surfaces de référence étaient usinées avec précision. Perçages de précision H7. Tolérance JS6 sur l'espacement des trous de goupille. Déformation totale maîtrisée à 0.05 mm près. La pièce présentait un profil carré important, ce qui faisait de la planéité le principal risque : les grandes surfaces planes du magnésium sont précisément le lieu où s'expriment les contraintes résiduelles.
Le processus qui a permis d'y parvenir :
- Dégrossir le profil extérieur, laissant Tolérance de 0.5 mm pour la finition
- Recuire après l'ébauche pour libérer les contraintes internes avant les travaux de précision
- En finir avec Faux-rond de l'outil contrôlé à 0.01 mm près. pour assurer un usinage stable des trous H7
- Inspection complète en cours de production vérification des trous, de l'espacement et des déformations au fur et à mesure de la fabrication de la pièce
Un détail important : les marques d’usinage ont été conservées sans polissage secondaire. Alors qu’un client pourrait instinctivement demander un polissage pour des raisons esthétiques, une finition supplémentaire sur une pièce de ce type risque de compromettre la régularité dimensionnelle et la texture de surface déjà obtenue. Parfois, la meilleure finition est tout simplement l’absence de finition.
Support d'automatisation SS400 : épaisseur 5 mm, chromé, planéité 0.05 mm
Support en acier SS400 pour équipements d'automatisation. Trois pièces, 5 mm d'épaisseur , profil extérieur irrégulier avec cavités internes, planéité inférieure à 0.05 mm , chromé.
On sous-estime souvent l'importance des supports en acier mince. À 5 mm d'épaisseur, la pièce présente une très faible rigidité face aux forces de coupe, et chaque opération (découpe laser, fraisage, placage) risque d'introduire des déformations.
La route:
- Découpé au laser le profil extérieur pour établir efficacement la forme générale
- Quitter Tolérance de 0.5 mm dans les cavités internes pour le fraisage final
- Fraisage à portique CNC du profil extérieur et des cavités aux dimensions finales
- correction manuelle de la planéité pour amener la pièce à moins de 0.05 mm
- Chromage conformément aux exigences de surface
- Correction post-placage — la planéité a été corrigée à nouveau après le plaquage
- Inspection dimensionnelle et esthétique de chaque pièce
L'étape six est celle que la plupart des spécifications omettent complètement ; nous y reviendrons dans la section consacrée au traitement de surface. Le plaquage n'est pas une opération dimensionnellement neutre. Supposer qu'une pièce plane avant plaquage l'est toujours après est une erreur fréquente, car cela peut entraîner des problèmes de planéité, même sur des pièces correctement fabriquées.
Ce qu'ils avaient en commun
Deux matériaux différents, deux industries différentes, deux procédés de fabrication différents. La même stratégie sous-jacente :
Organisez le travail en plusieurs étapes, stabilisez-le au milieu, terminez-le en dernier.
Les deux pièces ont été ébauchées avec une tolérance délibérée de 0.5 mm. Elles ont toutes deux subi une étape de stabilisation avant ou après l'usinage final : un recuit dans un cas, une correction manuelle dans l'autre. La précision finale a été établie après stabilisation de la pièce. Enfin, elles ont été contrôlées en cours de production.
Cette séquence constitue la solution générale au problème de déformation des supports. L'étape de stabilisation précise varie selon le matériau et la géométrie, mais le déroulement du processus reste le même. Un support usiné directement à partir d'une barre brute jusqu'à ses dimensions finales en une seule passe conservera ses tolérances jusqu'à ce que les contraintes internes du matériau les modifient.
Géométries des supports et leurs exigences
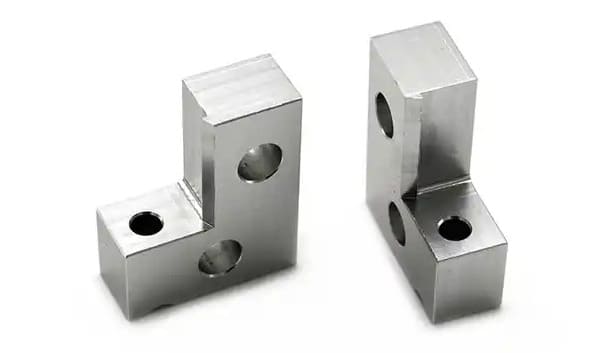
Équerres et supports en L
La forme la plus simple, et celle qui est le plus souvent la mieux adaptée, est l'usinage à partir de tôle. L'usinage d'une équerre en L à partir d'une pièce massive est judicieux lorsque l'angle doit être extrêmement rigide (absence de faiblesse due au rayon de courbure), lorsqu'une épaisseur localisée est nécessaire au niveau des fixations, ou lorsque les tolérances des trous sont plus strictes que celles que le pliage permet.
Du point de vue de l'usinage, une pièce en forme de L à partir d'un lingot entraîne un gaspillage important de matière. Si la géométrie est simple et la quantité importante, il convient d'établir un prix pour les deux options.
Supports à goussets et nervures
Les goussets et les nervures ajoutent de la rigidité sans ajouter beaucoup de masse — la solution structurelle la plus efficace qui soit pour une équerre.
Considérations d'usinage : en aluminium, une épaisseur de nervure inférieure à 1.5 mm environ engendre des vibrations et des déformations. Les angles internes, à la jonction des nervures et des parois, doivent présenter un rayon au moins égal au rayon de l'outil ; il est donc impératif de spécifier des rayons d'angle réalisables. Un rayon d'angle de 0.5 mm requiert un outil de 1 mm, ce qui est lent et fragile, sauf pour les détails peu profonds.
Supports à brides et multiplans
Les supports comportant des faces de montage sur plusieurs plans sont un domaine où l'usinage surpasse nettement le formage, et où la stratégie de configuration détermine à la fois le coût et la précision.
Si les faces peuvent être usinées en une seule opération, leur relation n'est limitée que par la précision de la machine. Si elles nécessitent des opérations séparées, chaque face hérite de l'erreur de montage entre les opérations. Pour un support dont la fonction principale est de maintenir deux éléments dans une relation définie, cette différence est significative.
Voici le principal argument en faveur de l'usinage 5 axes des supports : non pas une géométrie exotique, mais simplement l'obtention de toutes les faces fonctionnelles en une seule configuration.
Supports de moteur et d'actionneur
Les supports moteur sont des pièces d'alignement. Le diamètre de centrage qui positionne le moteur, sa concentricité par rapport à l'élément entraîné et la planéité de la surface de montage déterminent ensemble la précision du fonctionnement de la transmission.
Exigences typiques : alésage pilote H7, concentricité par rapport à l’axe d’entraînement de 0.02 à 0.05 mm selon le type d’accouplement, planéité de la face de montage de 0.05 mm et tolérance de positionnement des boulons d’environ ±0.05 mm. Les supports moteur étant directement soumis aux excitations de fonctionnement de la machine, leur fréquence naturelle mérite d’être prise en compte.
Supports de capteurs et optiques
Il s'agit de la catégorie la plus exigeante compte tenu de leur apparente simplicité. La fonction d'un support de capteur est de maintenir un appareil dans la position requise pour l'étalonnage, et de le maintenir ainsi malgré les variations de température et les vibrations.
Les caractéristiques essentielles sont : la planéité de la face de montage (un capteur boulonné sur une face non plane se trouve dans une position imprévisible), la tolérance de positionnement du motif de montage par rapport à une référence fonctionnelle et la stabilité thermique du matériau et de la géométrie. La capacité de charge est généralement sans importance.
Plaques d'adaptation et supports de transition
Les plaques d'adaptation servent à raccorder deux configurations de perçages non concordantes. Leur unique fonction est d'assurer la précision du positionnement des perçages ; il s'agit d'une application pure du GD&T (tolérancement géométrique et dimensionnel) : deux configurations sur une même pièce, chacune référencée à sa propre interface d'accouplement, la relation entre elles étant contrôlée.
Nous usinons un grand nombre de ces pièces sous forme de plaques d'outillage et de bases de montage sur mesure, où la même logique s'applique à plus grande échelle.
Supports isolés et amortis
Les supports intégrant des isolateurs élastomères ou à ressort constituent un problème de conception différent : l’isolateur assure la souplesse et la pièce usinée doit être suffisamment rigide pour ne pas y participer.
Le problème le plus fréquent est lié à une pièce usinée dont la fréquence propre se situe dans la plage de fréquences pour laquelle l'isolateur a été conçu. L'isolateur remplit sa fonction, la pièce entre en résonance et l'ensemble vibre davantage que s'il était monté de manière rigide. Dans les systèmes isolés, les structures de montage usinées doivent être nettement plus rigides que la fréquence d'isolation ; un facteur cinq, voire plus, constitue un objectif initial raisonnable.
Rigidité, masse et fréquence naturelle
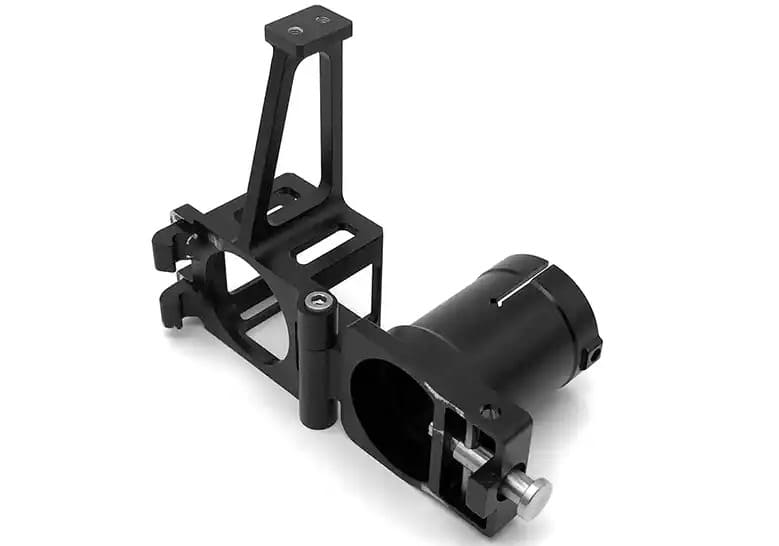
Le contenu technique que la plupart des articles sur les supports omettent, et qui détermine le plus souvent si un support fonctionne.
Pourquoi la rigidité compte plus que la force sur la plupart des supports
Les supports sont rarement limités par leur résistance. Prenons un support classique en aluminium usiné supportant quelques centaines de newtons : en calculant les contraintes, on constate généralement des coefficients de sécurité de l’ordre de cinq à quinze. La pièce est loin d’atteindre sa limite d’élasticité.
Il est fort probable que le problème vienne de sa flexibilité excessive. Sous charge, la déformation modifie l'élément maintenu par le support. Une faible rigidité induit une faible fréquence naturelle, ce qui provoque une résonance dans la plage de fonctionnement. De plus, un support flexible est soumis à des déformations plus importantes, ce qui représente un risque de fatigue même à faible contrainte.
Concevoir des supports rigides et résistants est généralement une évidence. Si vous ne privilégiez que la résistance, vous obtiendrez des pièces certes solides, mais flexibles et décevantes.
Rigidité spécifique : pourquoi l’aluminium, l’acier et le titane sont presque identiques
Voici un fait qui surprend la plupart des ingénieurs la première fois qu'ils le découvrent.
La rigidité spécifique — module d'élasticité divisé par la densité — est remarquablement similaire pour l'ensemble des métaux structuraux courants :
| Source | Module d'élasticité E (GPa) | Densité ρ (g/cm³) | Rigidité spécifique E/ρ |
|---|---|---|---|
| Aluminium 6061-T6 | 68.9 | 2.70 | 25.5 |
| Aluminium 7075-T6 | 71.7 | 2.81 | 25.5 |
| Acier (toutes nuances) | ~ 200 | 7.85 | 25.5 |
| Titane Ti-6Al-4V | 113.8 | 4.43 | 25.7 |
| Magnésium AZ31 | 45 | 1.77 | 25.4 |
Leurs valeurs sont toutes similaires à environ 1 % près. Ce n'est pas un hasard : cela reflète la physique fondamentale des liaisons atomiques des métaux.
La conséquence est importante et contre-intuitive : à masse et géométrie égales, tous ces matériaux offrent la même rigidité. Choisir l’acier plutôt que l’aluminium pour une équerre plus rigide n’a aucun sens si la masse reste la même, car la version en acier sera trois fois plus fine.
La différence réside en réalité dans le fait qu'à masse égale, l'aluminium offre un volume trois fois supérieur , permettant ainsi des sections beaucoup plus épaisses. Or, la rigidité en flexion d'une section est proportionnelle au cube de son épaisseur. Un support en aluminium de 30 mm d'épaisseur est donc nettement plus rigide qu'un support en acier de 10 mm de même masse, non pas parce que l'aluminium est intrinsèquement plus rigide, mais parce qu'il faut en utiliser une plus grande quantité.
Voilà la véritable raison pour laquelle l'aluminium domine les supports critiques en termes de rigidité. Ce n'est pas le matériau en lui-même, mais la géométrie qu'il permet d'envisager.
L'acier reste le matériau de choix lorsque l'épaisseur est limitée par l'espace disponible, lorsque la résistance est primordiale, lorsque la résistance à l'usure est importante ou lorsque la dilatation thermique doit correspondre à celle d'un assemblage en acier.
La géométrie de la section prime sur la sélection des matériaux
Suite à ce qui précède : sur un support dont la rigidité est primordiale, les décisions géométriques l’emportent largement sur les décisions relatives aux matériaux.
La rigidité en flexion est proportionnelle au moment d'inertie, qui, pour une section rectangulaire, est égal au cube de l'épaisseur. Doubler la hauteur d'une section multiplie sa rigidité en flexion par huit. Aucun matériau de substitution disponible n'offre un tel effet de levier.
Conséquences pratiques :
- La profondeur l'emporte sur la largeur. Il est bien plus efficace d'approfondir une équerre dans le sens de la flexion que de l'élargir.
- Le matériau aux extrémités fait le travail. Les matériaux proches de l'axe neutre ne contribuent quasiment pas à la rigidité en flexion — c'est pourquoi les profilés en I et les structures nervurées sont efficaces et les blocs pleins ne le sont pas.
- Les poches sont presque gratuites. Enlever de la matière au milieu d'une section n'entraîne qu'une faible perte de rigidité et permet de gagner de la masse réelle et du temps d'usinage.
- Les sections fermées surpassent les sections ouvertes en termes de torsion., d'un ordre de grandeur ou plus.
Objectifs de fréquence naturelle et de séparation de fréquence
La première fréquence naturelle d'une parenthèse suit la relation bien connue :
f = (1/2π) × √(k/m)
Plus la rigidité augmente, plus la fréquence augmente. Plus la masse augmente, plus la fréquence diminue. Ces deux facteurs sont importants et agissent en sens inverse lorsqu'on ajoute de la matière ; c'est pourquoi « renforcer la structure » n'est pas une solution fiable à un problème de résonance. Ajouter une plaque épaisse augmente la masse et risque d'abaisser la fréquence de manière encore plus problématique.
La solution optimale consiste presque toujours à ajouter de la rigidité sans augmenter considérablement la masse : nervures, goussets, sections plus profondes, portées non supportées plus courtes, conditions aux limites mieux contraintes.
Pour les objectifs de séparation, maintenez le premier mode du support bien au-dessus de la fréquence d'excitation significative la plus élevée. Un facteur deux est un minimum courant ; trois ou plus est acceptable. Lorsqu'une machine parcourt une plage de vitesses, le support doit se situer au-dessus de la limite supérieure de cette plage, et non seulement du point de fonctionnement.
Sources d'excitation à vérifier : vitesse de fonctionnement du moteur et ses harmoniques, fréquence d'engrènement des engrenages, fréquence de passage des pales ou des aubes, bande passante du servo et modes structurels de l'élément auquel le support est fixé.
Stratégie de nervurage : là où le matériau acquiert réellement sa masse
Les nervures sont l'outil de rigidification le plus efficace qui soit, mais seulement si elles sont correctement placées.
- Alignez les nervures avec la trajectoire de la charge. Une nervure perpendiculaire à la direction de la flexion contribue très peu.
- La hauteur l'emporte sur l'épaisseur. Une nervure haute et fine est beaucoup plus rigide par unité de masse qu'une nervure courte et épaisse, jusqu'à la limite de flambage.
- Triangler les coins. Les goussets à la jonction de deux plans constituent l'élément de rigidification le plus important sur la plupart des supports.
- Respectez l'usinabilité. Une épaisseur de nervure inférieure à 1.5 mm environ dans l'aluminium favorise les vibrations. Un rapport hauteur/épaisseur de nervure supérieur à environ 8:1 exige un travail minutieux sur la trajectoire d'outil.
- Les intersections des nervures nécessitent des rayons. Les angles vifs internes constituent à la fois une concentration de contraintes et sont impossibles à usiner.
Quand l'amortissement compte plus que la rigidité
Il arrive parfois qu'on ne puisse pas déplacer la fréquence naturelle hors de la plage d'excitation : l'excitation est à large bande ou l'enveloppe ne permet pas une plus grande rigidité. Dans ce cas, la solution est l'amortissement.
Les métaux présentent un amortissement intrinsèque très faible, et les différences entre eux sont minimes en valeur absolue (le magnésium et la fonte sont légèrement supérieurs à l'aluminium ou à l'acier, mais cela ne suffit pas à résoudre le problème à eux seuls). Un amortissement efficace doit généralement être ajouté : traitements d'amortissement par couche contrainte, éléments d'interface élastomères ou amortisseurs à masse accordée.
La conséquence de la conception d'une pièce usinée est de prévoir les dispositifs de montage : surfaces de collage planes pour les traitements d'amortissement, éléments de fixation pour les amortisseurs accordés, interfaces définies pour les éléments élastomères.
L'assemblage boulonné : ce que votre support maintient réellement
Chaque support se termine par des boulons, et c'est là que les spécifications d'usinage rencontrent la fonction réelle de la pièce.
La précharge est le produit, pas la fixation.
Un assemblage boulonné correctement conçu transmet la charge par friction entre les éléments serrés, et non par cisaillement au niveau du boulon. Le rôle du boulon est de générer et de maintenir la force de serrage nécessaire à cette friction.
Cela redéfinit les exigences du support. Celui-ci doit présenter des surfaces permettant de générer une précharge précise et de la maintenir dans le temps. Tout ce qui suit en découle.
Planéité de la surface d'appui et relaxation de l'encastrement
Aucune surface usinée n'est parfaitement plane à l'échelle microscopique. Sous précharge, les aspérités s'écrasent et chaque micron de cet aplatissement correspond à une perte d'allongement du boulon.
L'enfoncement se produit rapidement — principalement lors du serrage et des premiers cycles de charge ou thermiques — et représente généralement 5 à 10 % de la précharge installée , voire davantage sur les surfaces rugueuses ou revêtues. En tenant compte de la relaxation thermique et du fluage, une perte de précharge de 10 % est couramment admise.
Le principe d'usinage est simple : des surfaces d'appui plus lisses et plus planes réduisent l'enfoncement. Pour les assemblages où le maintien de la précharge est important, spécifiez la surface d'appui, et non la pièce entière. Une rugosité Ra de 1.6 µm ou moins sous les têtes de fixation et aux interfaces de serrage est un objectif raisonnable, la planéité devant être spécifiée sur la zone d'appui plutôt que sur la pièce entière.
Coplanarité et pied souple dans les supports multipoints
La panne qui affecte plus d'assemblages que toute autre sur cette liste.
Lorsqu'un support est fixé par trois boulons ou plus, les surfaces de montage doivent être coplanaires. Si l'une d'elles dépasse, le support bascule sur les autres, et le serrage des fixations déforme la pièce. C'est l'équivalent, pour les machines, d'un mauvais positionnement lors de l'installation d'équipements rotatifs.
Les conséquences : le support est précontraint en flexion avant même d'être soumis à une charge de service, la déformation se propage à l'élément qu'il maintient, l'alignement se décale au fur et à mesure du serrage des fixations, et la répartition de la précharge sur l'ensemble du dispositif devient imprévisible.
Deux solutions permettent de résoudre ce problème. Spécifiez la coplanarité comme une tolérance de profil sur toutes les faces de montage simultanément , et non la planéité de chaque face individuellement ; des faces planes à différentes hauteurs ne sont pas coplanaires. Et lorsque la planéité de la structure d'accouplement n'est pas garantie, tenez-en compte lors de la conception : moins de points de fixation, rondelles sphériques ou zones volontairement flexibles entre les plots de montage.
Engagement du filetage dans l'aluminium : la règle du 1.5-2×
Lorsqu'une fixation en acier est vissée dans de l'aluminium, le filetage de l'aluminium constitue l'élément fragile. La durée d'engagement doit être suffisante pour que la résistance au cisaillement du filetage dans l'aluminium dépasse la résistance à la traction du boulon ; sinon, la pièce se détériore avant que le boulon ne cède, et l'assemblage ne peut jamais atteindre sa précharge nominale.
La règle générale pour l'assemblage acier-aluminium est de 1.5 à 2 fois le diamètre nominal d'engagement , contre environ 1 fois pour l'assemblage acier-acier. Le magnésium et les plastiques nécessitent un engagement encore plus important.
En pratique : une vis M6 dans de l’aluminium nécessite un engagement de filetage de 9 à 12 mm, contre 6 à 8 mm pour une vis M4. Cette contrainte de conception est essentielle pour les supports minces, et c’est pourquoi de nombreux schémas spécifient discrètement une valeur irréalisable : un trou taraudé M6 dans un support de 6 mm d’épaisseur ne permet pas d’obtenir l’engagement nécessaire à la vis.
Points importants à retenir : ne tenez pas compte des deux premiers filets, car ils supportent peu de charge. Chanfreinez l’entrée des trous taraudés. Et pour les trous borgnes, assurez-vous que la profondeur de perçage permette de prendre en compte le pas du taraud.
Inserts filetés : quand le matériau de base ne suffit pas
Lorsque la section est trop mince pour un engagement adéquat, ou lorsque le joint sera démonté à plusieurs reprises, les inserts filetés déplacent le filetage dans un matériau plus résistant.
Options par ordre de fréquence approximatif : inserts à fil hélicoïdal (bon marché, efficaces, nécessitent un trou taraudé spécifique), inserts à verrouillage par clavette (résistance supérieure, mieux adaptés aux assemblages répétés), inserts à pression et auto-sertissage (rapides, nécessitent un trou contrôlé et une quantité de matériau adéquate autour), et inserts thermofixés (pour les plastiques).
Chacune de ces pièces nécessite un perçage précis et un bossage adéquat. Spécifiez l'insert sur le dessin plutôt que de vous en remettre à l'assemblage : la préparation du perçage diffère selon le type et les inserts ne sont pas interchangeables.
Exigences en matière de contre-alésage et de surfaçage
Petits détails, effet disproportionné.
Le contact de la tête d'une fixation avec une surface non usinée, inclinée ou arrondie engendre une précharge irrégulière et des contraintes latérales. Sur toute surface de support non plane et non perpendiculaire à l'axe du trou (surfaces moulées, faces inclinées, profils courbes), prévoir un surfaçage.
Exigences à préciser : diamètre de la surface de contact au moins 1.5 fois supérieur au diamètre de la tête de la vis, perpendiculaire à l’axe du trou à environ 0.5° près, état de surface Ra ≥ 1.6 µm et absence de bavures sur le bord du trou. Une bavure sous la tête du boulon présente un risque d’incrustation.
Dispersion de la précharge et pourquoi le contrôle du couple n'est pas synonyme de précision
Le serrage au couple est la méthode standard de réglage de la précharge, mais sa précision est bien moindre qu'on ne le croit généralement. En effet, la majeure partie du couple appliqué sert à vaincre le frottement sous la tête et dans le filetage, et les coefficients de frottement varient considérablement selon l'état de surface, le revêtement, la lubrification et la propreté. Par conséquent, une dispersion de la précharge de ±25 à 30 % est typique, même avec des outils étalonnés.
La solution de conception consiste à prévoir une marge : supposer que la précharge puisse être bien inférieure à la valeur nominale et vérifier que l’assemblage fonctionne toujours, et bien supérieure à la valeur nominale et vérifier qu’aucune déformation ne se produit.
L'usinage permet d'obtenir un état de surface et un revêtement uniformes, ce qui génère une friction constante et réduit ainsi la dispersion des particules. Dans ce cas précis, une spécification apparemment purement esthétique joue un rôle structurel.
Spécifier la planéité comme exigence de précharge
Mettre en pratique cette section en dessin.
Pour un support dont le fonctionnement dépend du maintien de la précharge, le dessin doit comporter :
- Planéité de chaque surface d'appui boulonnée, généralement de 0.05 à 0.1 mm sur la surface d'appui.
- Tolérance de profil contrôlant la coplanarité sur toutes les faces de montage en groupe
- État de surface sous les têtes de fixation et aux interfaces de serrage, Ra 1.6 μm ou mieux
- Profondeur d'engagement du thread indiquée explicitement, avec des annotations d'insertion là où elles sont utilisées.
- Exigences relatives à la surface de contact sur tout siège de fixation non plat ou non perpendiculaire
- Note selon laquelle la planéité s'applique après tout traitement de surface
Ce dernier point est plus important qu'il n'y paraît, comme l'a démontré le cas de l'acier inoxydable SS400. Le plaquage et le revêtement modifient la planéité, et une spécification qui ne mentionne pas ce point sera interprétée comme s'appliquant à l'état mesuré par le fournisseur.
Matériaux pour supports et fixations
6061-T6 : Le choix par défaut et pourquoi il l’emporte généralement
L'acier 6061-T6 est de loin le choix idéal pour la plupart des supports. Il présente une limite d'élasticité d'environ 276 MPa, une excellente usinabilité, une bonne résistance à la corrosion, est facilement disponible en plaques et en barres, et son anodisation est homogène.
Combiné au point de rigidité spécifique mentionné ci-dessus — l'avantage de l'aluminium est que, à masse égale, on obtient une section beaucoup plus importante —, le 6061 couvre la plupart des exigences en matière de supports au coût total le plus bas.
Utilisez autre chose lorsque vous avez une raison spécifique, et non par défaut.
7075-T6 : Quand la robustesse justifie le coût
L'alliage 7075-T6 offre une limite d'élasticité quasiment deux fois supérieure à celle du 6061, à densité et rigidité sensiblement identiques. On peut ainsi réduire l'épaisseur des sections dans les zones critiques pour la résistance, un avantage non négligeable lorsque l'espace est restreint.
Les inconvénients : coût du matériau plus élevé, résistance à la corrosion moindre, soudabilité difficile et aspect anodisé irrégulier dû à la teneur en zinc. À noter également : cela n’améliore pas la rigidité, le module étant quasiment identique. Si la rigidité de votre support est un facteur limitant plutôt que sa résistance, l’acier 7075 coûte plus cher sans apporter de changement.
Acier et inox : là où l'aluminium s'arrête
L'acier s'impose lorsque l'enveloppe restreint tellement l'épaisseur que l'aluminium ne peut atteindre la section nécessaire, lorsque la résistance à l'usure ou au grippage est importante, lorsque la dilatation thermique doit correspondre à celle d'un assemblage en acier, ou lorsque le coût absolu par pièce est prépondérant et que le surcoût de masse est acceptable.
Les aciers couramment utilisés pour les supports comprennent des aciers de construction généraux comme le SS400 (présent dans le support d'automatisation ci-dessus), le 1045 pour une résistance accrue et l'acier inoxydable 304 ou 316 lorsque la résistance à la corrosion est requise. Le 17-4 PH convient aux applications nécessitant à la fois une résistance élevée et une bonne résistance à la corrosion.
Les supports en acier s'usinent plus lentement que ceux en aluminium et sont donc plus chers par unité de temps d'usinage, mais le coût du matériau est inférieur, ce qui compense parfois cet inconvénient pour des raisons de géométrie simple.
Titane : rarement justifié, parfois indispensable
Le Ti-6Al-4V présente un excellent rapport résistance/densité et une résistance à la corrosion exceptionnelle. Sa rigidité spécifique, comme indiqué précédemment, est identique à celle de l'aluminium ; par conséquent, pour les supports en titane, la résistance, la tenue à la fatigue, la température ou la corrosion sont primordiales, et non la rigidité.
Le coût d'usinage est environ trois à quatre fois supérieur à celui de l'aluminium pour une géométrie équivalente. Ce surcoût se justifie dans les secteurs de l'aérospatiale, du médical, du maritime et des applications à haute température. Il est rarement justifié ailleurs.
Magnésium : l'option la plus légère, répondant aux véritables exigences de maniabilité
Les alliages de magnésium sont environ 30 % plus légers que l'aluminium pour une rigidité spécifique pratiquement identique, avec un bon amortissement des vibrations et de faibles forces de coupe.
La contrainte principale est la sécurité. Les copeaux de magnésium sont combustibles et les poussières fines présentent un réel risque d'incendie et d'explosion, ce qui exige le choix d'un liquide de refroidissement adapté, une manutention des copeaux spécifique, un système d'extinction de classe D sur la machine et des opérateurs formés. Relativement peu d'ateliers proposent ces services.
Nous usinons en production des composants de supports en magnésium ; le support latéral du module aérospatial décrit précédemment était en magnésium, fixé par des trous H7 avec une déformation de 0.05 mm. Si vous évaluez des fournisseurs pour le travail du magnésium, renseignez-vous sur le type de liquide de refroidissement utilisé et la gestion des copeaux ; les réponses permettent de distinguer rapidement les compétences réelles des compétences annoncées.
Plastiques techniques et supports d'isolation thermique
Parfois, c'est la bonne solution. On utilise des matières plastiques pour les supports lorsque l'isolation électrique, l'isolation thermique, la résistance à la corrosion ou la réduction du poids priment sur la rigidité.
Choix courants : acétal (stabilité dimensionnelle, excellente usinabilité), PEEK (haute résistance et tenue à la température, coûteux) et nylons chargés de fibres de verre (bonne rigidité pour un polymère, abrasif pour l’outillage). À noter que tous les polymères ont un module d’élasticité inférieur d’un à deux ordres de grandeur à celui des métaux ; les supports en plastique sont donc relativement flexibles et subissent un fluage sous charge soutenue.
Sélection des matériaux selon les exigences réglementaires
| Exigence de gouvernance | Premier choix | Alternative | Éviter les |
|---|---|---|---|
| Rigidité dans une enveloppe non contrainte | 6061-T6 | Magnésium AZ31 | Acier à masse égale |
| La force dans un cadre restreint | 7075-T6 | Acier, Ti-6Al-4V | 6061-T6 |
| Masse minimale | Magnésium AZ31 | 7075-T6 | Acier |
| Coût le plus bas, volume modéré | Acier (SS400 ou similaire) | 6061-T6 | Titane |
| Résistance à la corrosion | 316 inoxydable | Ti-6Al-4V, anodisé 6061 | Magnésium (sans protection) |
| Adaptation thermique à l'assemblage en acier | Acier | 17-4 PH | en aluminium |
| Isolation électrique | PEEK, acétal | Nylon chargé verre | N'importe quel métal |
| Fatigue critique | Ti-6Al-4V | 7075-T6 | Pièces moulées, soudures |
Configuration des perçages, tolérances et GD&T
Les supports sont, en termes fonctionnels, des ensembles de trous reliés par des matériaux. La façon dont ces trous sont spécifiés détermine la faisabilité de l'assemblage et le coût de la pièce.
Tolérance de position vs. cotation par coordonnées
Le dimensionnement par coordonnées (X et Y avec tolérances ±) produit une zone de tolérance carrée. Le dimensionnement par position réelle produit une zone de tolérance ronde.
La différence n'est pas purement théorique. Une tolérance de coordonnées de ±0.1 mm autorise jusqu'à 0.141 mm d'erreur diagonale aux angles de la zone, tout en rejetant 0.11 mm d'erreur selon l'axe X. L'exigence fonctionnelle — le trou doit être suffisamment proche de sa position nominale — est indépendante de la direction. Ainsi, le tolérancement des coordonnées rejette simultanément les pièces acceptables et accepte celles qui présentent des défauts limites.
La position exacte, avec une zone de tolérance arrondie, correspond à la fonction et offre environ 57 % de marge de tolérance utile supplémentaire pour un même écart maximal. Cela représente une marge de fabrication supplémentaire pour une modification de dessin.
Choix du système de référence : Pourquoi la face de montage est généralement le système de référence A
Les références définissent la manière dont la pièce est mesurée et, idéalement, son utilisation. Valeur par défaut pour une attache :
- Données A : la face de montage principale — la surface qui s'appuie contre la structure d'accouplement
- Données B : un élément de positionnement sur cette face, souvent un trou de cheville ou le centre du motif lui-même
- Date C : une fonction secondaire contrôlant la rotation
Le principe est que les références doivent refléter les contraintes subies par la pièce lors de l'assemblage. Une équerre cotée à partir d'un bord arbitraire aura des dimensions différentes de son comportement réel, et la tolérance spécifiée ne sera pas celle qui importe.
Bonus de tolérance MMC : Tolérance gratuite que vous ne réclamez probablement pas
L'outil le plus sous-utilisé dans le dimensionnement des supports.
Lorsque la tolérance de position est spécifiée à l'état de matière maximal (MMC), la pièce bénéficie d'une tolérance de position supplémentaire à mesure que le diamètre du trou dépasse sa taille minimale. Pour un trou de dégagement, cela est parfaitement justifié d'un point de vue fonctionnel : un trou plus large offre un dégagement plus important autour de la fixation, ce qui permet de tolérer une plus grande erreur de positionnement tout en garantissant l'assemblage.
Concrètement : un alésage de dégagement Ø6.2 +0.2/0 avec un positionnement ⌀0.2 au MMC. Pour une dimension minimale de 6.2 mm, la tolérance de positionnement est de 0.2 mm. Pour une dimension maximale de 6.4 mm, la marge supplémentaire de 0.2 mm porte le diamètre total à ⌀0.4 mm, soit une tolérance doublée , sans incidence sur le fonctionnement.
La plupart des schémas de supports indiquent la position sans préciser l'état du matériau, ce qui annule toute possibilité d'ajustement. Pour les trous de dégagement, l'état du matériau est presque toujours approprié et représente presque toujours un gain.
Exception : les trous de goujons et de positionnement, où l’ajustement est fonctionnel. Ces trous doivent être de la même taille quelle que soit la dimension de l’élément (RFS), car un trou de goujon plus grand n’apporte aucun avantage.
Cumul des tolérances sur un assemblage de support
Un support reliant deux sous-ensembles participe à un empilement qui comprend le motif d'accouplement de chaque côté, les deux motifs propres au support et les jeux à chaque interface.
Les deux analyses utiles :
Le pire des cas additionne toutes les tolérances à leurs valeurs extrêmes. Conservateur, il garantit l'assemblage et conduit souvent à des tolérances plus strictes que nécessaire.
Le coefficient de corrélation (RSS) statistique calcule la racine carrée de la somme des carrés des contributions, en supposant qu'elles ne seront pas toutes simultanément à des valeurs extrêmes. Plus réaliste pour les volumes de production, il permet généralement des tolérances individuelles nettement plus larges.
Pour les supports, l'approche pratique consiste à considérer le pire scénario pour tout élément où un échec d'assemblage est inacceptable, et le RSS ailleurs. N'oubliez pas que le jeu est un outil de conception légitime : des trous oblongs à une interface peuvent absorber un empilement entier qui, autrement, imposerait des tolérances coûteuses partout.
Cibles de tolérance réalistes par caractéristique
| Fonctionnalité | Standard | La précision | Remarques |
|---|---|---|---|
| Position du trou de dégagement | ± 0.1 mm | ± 0.05 mm | Spécifiez-le au niveau du MMC pour obtenir le bonus |
| Trou de positionnement / cheville | H8 | H7 | H7 était l'exigence relative au support en magnésium |
| Espacement trou à trou | ± 0.1 mm | js6 ou ±0.02 mm | L'espacement js6 était maintenu sur le support en magnésium |
| Planéité de la face de montage | 0.1 mm | 0.05 mm | 0.05 mm obtenu sur les deux parties du boîtier |
| Coplanarité entre les faces | 0.15 mm | 0.05 mm | Profil de l'ensemble des visages en groupe |
| Alésage pilote pour support moteur | H8 | H7 | La concentricité par rapport à l'axe d'entraînement est plus importante. |
| Profil général | ± 0.2 mm | ± 0.05 mm | Rarement nécessaire de serrer |
| État de surface, faces d'appui | Ra 3.2 μm | Ra 1.6 μm | Une plus grande finesse réduit l'incrustation |
| Grosor | ± 0.1 mm | ± 0.03 mm | Généralement non critique |
Quand des tolérances strictes valent la peine d'être payées — et quand elles ne le valent pas
Le coût d'usinage augmente fortement avec la réduction des tolérances, et cette augmentation n'est pas linéaire. En résumé : une tolérance de ±0.1 mm est quasiment négligeable sur une pièce fraisée, ±0.05 mm nécessite une attention particulière, ±0.02 mm exige un contrôle et une inspection du processus, et des tolérances plus faibles impliquent une stratégie dédiée et souvent des opérations supplémentaires.
Ce qui vaut la peine d'être payé : les repères qui déterminent la position, la planéité des faces de montage sur les joints critiques pour la précharge, la coplanarité des faces de montage, les ajustements d'alésage pour les roulements et les pilotes.
Généralement non : dimensions globales du profil, épaisseur non critique, dimensions des trous de dégagement, finition de surface cosmétique, éléments qui ne touchent à rien.
Une pratique courante et coûteuse consiste à appliquer une tolérance générale de ±0.05 mm sur le cartouche à toutes les dimensions d'un dessin. Cela signifie que personne n'a déterminé les caractéristiques réellement importantes et que le prix de la pièce est calculé en tenant compte de leur importance respective.
Stratégie d'usinage et contrôle de la distorsion
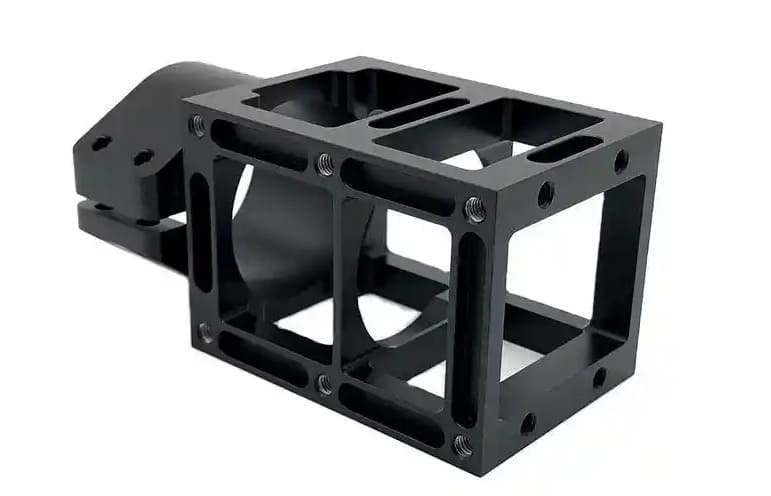
Stratégie de configuration : Pourquoi l’usinage en une seule étape est important pour les configurations de perçage
La précision des opérations d'usinage lors d'une même configuration est limitée par la précision de la machine, généralement bien inférieure à 0.01 mm sur un centre d'usinage de qualité. La précision des opérations d'usinage lors de configurations différentes est affectée par les erreurs de montage et de référence, généralement d'un ordre de grandeur supérieur.
Pour les activités de groupe, où les interactions directes et les relations entre les différents modèles constituent l'essentiel du fonctionnement, cela influence directement la stratégie. Réunir tous les acteurs clés dans une même configuration est souvent plus avantageux que toute autre décision prise isolément.
Comparaison des supports multiplans : 3 axes vs 5 axes
Un support avec des faces de montage sur deux ou trois plans nécessite généralement trois à cinq réglages sur une machine à 3 axes, ou un à deux sur une machine à 5 axes.
La comparaison des coûts est généralement plus serrée qu'il n'y paraît : les tarifs des machines 5 axes sont plus élevés, mais le nombre de réglages diminue fortement, et le coût de la main-d'œuvre pour le réglage et l'outillage est souvent prépondérant. En revanche, la comparaison de la précision est sans appel : l'usinage en un seul réglage élimine totalement les erreurs liées aux réglages.
Pour les supports plats simples, l'usinage sur 3 axes est approprié, tandis que l'usinage sur 5 axes est superflu. En revanche, pour les supports multiplanaires présentant des caractéristiques communes, l'usinage sur 5 axes est généralement préférable sur les deux points.
Stabilité des contraintes résiduelles et de la planéité
Le mécanisme de distorsion qui trompe les gens, car la pièce mesure correctement puis se déplace.
Les tôles laminées et les barres extrudées présentent des contraintes résiduelles issues de leur transformation. L'usinage enlève de la matière de façon asymétrique, les contraintes restantes se redistribuent et la pièce se déforme – parfois directement sur la machine, parfois plusieurs heures plus tard.
La gravité du problème dépend de la quantité de matière enlevée et du caractère asymétrique de cet enlèvement. Un support usiné à partir d'une plaque épaisse jusqu'à obtenir une structure nervurée fine représente le pire des cas.
Les contre-mesures, dans l'ordre où nous les appliquons :
- Spécifiez le matériau détendue. Le comportement d'une tôle ayant subi un traitement de relaxation des contraintes est beaucoup plus prévisible que celui d'une tôle laminée à chaud.
- Dégrossir en prévoyant une marge de manœuvre, puis stabiliser, puis finir. Les deux pièces étudiées dans le cadre de cette étude de cas ont utilisé une tolérance de 0.5 mm avant l'usinage final.
- Ajouter une opération intermédiaire de détente des contraintes là où la précision l'exige. Le support en magnésium a été recuit après l'ébauche précisément pour cette raison.
- Enlever la matière de façon symétrique Lorsque la géométrie le permet, alterner les côtés plutôt que de finir complètement une face d'abord.
- Laisser le temps de se stabiliser entre l'ébauche et la finition sur des pièces de haute précision.
Fixation des supports minces et asymétriques
La force de serrage déforme les pièces, et cette déformation reprend sa forme initiale après relâchement. Une fine équerre serrée fermement dans un étau sera usinée correctement, mais hors tolérance une fois desserrée.
Approches qui fonctionnent sur la géométrie du support : fixation sous vide pour les pièces à face plane, mâchoires souples sur mesure adaptées au contour de la pièce, languettes sacrificielles maintenant la pièce en stock et retirées en dernier, et faible force de serrage avec un plus grand nombre de points de contact.
Pour les supports en tôle mince en particulier — la pièce de 5 mm en acier inoxydable 400 est représentative —, la force de coupe est aussi importante que le serrage. Des passes de finition légères avec un outil affûté réduisent la déformation plus efficacement que de tenter de serrer la pièce suffisamment rigidement pour résister à des coupes importantes.
Nous utilisons les mêmes principes sur les gabarits et les dispositifs de fixation , qui sont généralement des structures en plaques minces avec des motifs de trous précis et la même sensibilité à la distorsion.
Obtention et maintien de la planéité sur les grandes faces de montage
La planéité d'une grande surface est une combinaison de stratégie d'usinage et de gestion des contraintes, et nécessite parfois une étape de correction.
Les facteurs qui contribuent à ces phénomènes sont : l’état de la matière première et les contraintes résiduelles, la distorsion due au montage et au serrage, la force de coupe et l’apport thermique, l’état de l’outil et les processus de post-usinage, y compris le traitement de surface.
Les stratégies : fraiser en surface avec une fraise de grand diamètre en une seule passe lorsque cela est possible plutôt que par étapes, effectuer une passe finale légère pour supprimer la déviation de la force de coupe, usiner les deux côtés lorsque cela est possible pour équilibrer les contraintes et — si nécessaire — appliquer une correction mécanique après l’usinage.
Cette dernière option est légitime et parfois nécessaire. Sur le support en acier inoxydable 400, une correction manuelle de planéité a été appliquée après usinage, puis après chromage, afin de maintenir une tolérance de 0.05 mm sur une pièce de 5 mm d'épaisseur. Certaines géométries ne permettent pas d'atteindre cette tolérance par le seul usinage.
Traitement de surface et son effet sur l'ajustement
Le traitement de surface est le moment où des supports qui avaient été correctement fabriqués cessent de l'être.
Les dimensions des modifications de revêtement
Chaque revêtement modifie les dimensions des pièces, et cette modification est souvent supérieure à la tolérance dans laquelle il s'inscrit.
Dans le cas de l'anodisation dure, l'effet dimensionnel est important : l'anodisation transformant le substrat au lieu de l'enrichir, le diamètre des trous diminue d' environ 50 µm, soit plus de trois fois l'épaisseur d'une bande H7 sur un trou de cheville standard.
Le placage se comporte différemment et, par unité d'épaisseur, moins bien : les revêtements déposés ajoutent leur épaisseur totale à chaque surface, de sorte que le diamètre d'un trou est réduit de deux fois l'épaisseur du placage.
Nous avons traité ce sujet en détail dans notre guide sur le contrôle dimensionnel de l'anodisation dure , qui inclut les taux de croissance selon le type de revêtement et les quatre stratégies pour les gérer. Concernant plus particulièrement les supports, les éléments à surveiller sont les trous de goujons et de positionnement, les trous taraudés et toute interface nécessitant un ajustement précis.
Correction de la planéité après placage : une étape souvent négligée dans les spécifications.
Le revêtement change de forme et de taille, et c'est là que les supports fins se coincent.
Les procédés de placage impliquent des bains chimiques, des variations de température et, dans le cas de l'électroplacage, des contraintes internes dans la couche déposée. Sur une pièce mince ou asymétrique, tous ces facteurs peuvent modifier sa géométrie. Un support parfaitement plat à 0.05 mm près avant le placage peut ne plus l'être après.
Le support d'automatisation SS400 en est un exemple concret. Le processus comprenait une correction manuelle de la planéité après usinage, puis une seconde correction après chromage . Sans cette seconde étape, l'exigence de planéité de 0.05 mm n'aurait pas été respectée lors de l'opération de finition, même sur une pièce correctement fabriquée.
Deux implications pratiques. Premièrement, indiquez sur le dessin si la planéité est requise avant ou après le revêtement ; en l'absence de précision, vous vous fiez à l'hypothèse du fournisseur. Deuxièmement, pour les supports minces plaqués présentant des exigences de planéité strictes, prévoyez un budget pour la correction après placage, et non comme une opération de rattrapage.
Revêtement des surfaces d'appui et son effet sur la précharge
Les revêtements modifient le comportement de frottement aux interfaces où la précharge est générée, ce qui modifie la relation couple-précharge.
Les effets sont réels, mais pas toujours intuitifs : un revêtement réduisant le frottement augmente la précharge à un couple donné, ce qui peut engendrer une contrainte excessive sur la fixation ou le filetage. À l’inverse, un revêtement augmentant le frottement réduit la précharge, ce qui entraîne un serrage insuffisant de l’assemblage. Certains revêtements sont également plus tendres que le substrat, ce qui accroît l’enfoncement et accélère la perte de précharge.
Si un assemblage est critique en termes de précharge, il faut soit masquer les surfaces d'appui, soit établir la spécification de couple par rapport à l'état revêtu — et non par rapport à la valeur du matériau nu figurant dans un tableau de fixation.
Continuité électrique à travers les interfaces des supports
Lorsqu'un support est censé assurer la mise à la terre, la liaison équipotentielle ou la continuité des interférences électromagnétiques, le revêtement est important.
L'anodisation est un isolant électrique. Un support spécifié comme « entièrement anodisé » et devant également mettre à la terre sa charge utile ne le fera pas. La solution standard consiste à appliquer un revêtement de conversion au chromate sur les surfaces de contact, ce qui maintient la conductivité sur une épaisseur inférieure au micromètre et n'a donc pratiquement aucun effet dimensionnel ; une autre solution consiste à masquer ces surfaces et à les laisser nues.
L'une ou l'autre approche doit figurer sur le dessin dès le départ.
Considérations relatives à la corrosion et à la résistance galvanique des joints entre métaux dissemblables
Les supports se situent par nature aux transitions de matériaux — un support en aluminium boulonné à un cadre en acier avec des fixations en acier inoxydable est un agencement courant et galvaniquement actif.
Lorsque des métaux différents entrent en contact en présence d'humidité, le moins noble se corrode préférentiellement. L'aluminium et l'acier inoxydable forment un couple significatif ; le magnésium, quant à lui, provoque une corrosion importante avec presque tous les métaux.
Mesures d'atténuation : rondelles et bagues isolantes au niveau de la fixation, revêtements sur une ou les deux surfaces, mastics d'étanchéité à l'interface, ou choix d'un matériau réduisant l'écart potentiel. Pour les supports en magnésium en particulier, l'isolation des fixations en acier est indispensable en milieu humide.
Conception pour la fabricabilité
Épaisseur minimale des parois et des nervures
| Source | minimum confortable | Réalisable | Remarques |
|---|---|---|---|
| Aluminium 6061-T6 | 1.5 mm | 0.8 mm | Le plus prévisible |
| Aluminium 7075-T6 | 1.2 mm | 0.7 mm | Une rigidité plus élevée aide |
| Magnésium AZ31 | 1.5 mm | 1.0 mm | Une faible force de coupe aide |
| Acier | 1.0 mm | 0.6 mm | Rigide, mais lent à usiner |
| Ti-6Al-4V | 1.0 mm | 0.6 mm | La gestion de la chaleur est essentielle |
| Acétal / PEEK | 2.0 mm | 1.5 mm | Le ramollissement thermique est la limite |
En dessous du minimum acceptable, il faut s'attendre à des marques de vibration, des variations dimensionnelles dues à la déformation et un coût plus élevé lié à des paramètres de coupe trop conservateurs. La portée non supportée est aussi importante que l'épaisseur : une nervure fine, courte et bien supportée est bien plus facile à réaliser qu'une nervure de même épaisseur sur une portée de 200 mm.
Rayons d'angle internes et accès aux outils
Les angles rentrants doivent avoir un rayon au moins égal à celui de l'outil de coupe, et de préférence supérieur. Il s'agit du problème de fabricabilité le plus courant sur les plans de supports.
Recommandation : spécifiez des rayons d’angle interne au moins 1.2 fois supérieurs à la taille de l’outil le plus grand pouvant atteindre la zone à usiner. Des rayons plus importants permettent l’utilisation d’outils plus grands, offrant une vitesse de coupe et une finition supérieures. Toute réduction du rayon d’angle spécifié impose l’utilisation d’un outil plus petit, ce qui ralentit la coupe, augmente la déviation et accroît le risque de casse.
Pour une poche de 20 mm de profondeur, un rayon d'angle de 3 mm nécessite un outil de 5 mm ou moins avec un rapport longueur/diamètre de 4 : c'est acceptable. Un rayon d'angle de 1 mm dans la même poche nécessite un outil de 1.6 mm avec un rapport de 12 : c'est long, fragile et coûteux.
Rapport profondeur/largeur des poches
Les cavités profondes et étroites sont coûteuses. Le rapport longueur/diamètre de l'outil détermine sa rigidité, et cette rigidité détermine la vitesse d'enlèvement de matière.
À titre indicatif : jusqu’à un rapport profondeur/diamètre de l’outil de 3:1, c’est simple ; de 3:1 à 5:1, il faut faire attention ; de 5:1 à 8:1, c’est lent avec des paramètres réduits ; et au-delà de 8:1, il faut un outillage spécialisé et un surcoût important.
Si une poche doit être profonde, faites-la suffisamment large pour pouvoir y utiliser un grand outil.
Consolidation d'un assemblage soudé en une pièce usinée — et quand ne pas le faire
Le remplacement d'un assemblage soudé par une seule pièce usinée élimine la déformation de la soudure, supprime la perte de résistance de la zone affectée thermiquement, améliore la résistance à la fatigue, supprime la main-d'œuvre d'assemblage et élimine l'accumulation des tolérances sur les joints soudés.
Cela coûte généralement plus cher par pièce et gaspille beaucoup plus de matériaux.
La consolidation est justifiée lorsque l'assemblage est critique en termes de fatigue, lorsque la précision des joints de soudure est requise, lorsque la quantité est suffisamment faible pour que la configuration du soudage soit prépondérante, ou lorsque la version soudée présente des défaillances répétées.
Cela n'en vaut pas la peine lorsque la pièce est suffisamment grande pour que le coût des billettes devienne prohibitif, lorsque la géométrie est simple et que les chemins de charge sont peu exigeants, ou lorsque la quantité est élevée et que la version soudée fonctionne correctement.
Conception pour une configuration unique
Étant donné que le nombre de réglages influe à la fois sur le coût et la précision, concevoir pour le réduire est doublement rentable.
- Veillez à ce que les fonctionnalités soient accessibles depuis le moins de directions possible.
- Évitez les traits sur les visages opposés qui nécessitent des relations étroites l'un avec l'autre.
- Fournir une face de référence claire et une surface de maintien de la pièce ne comportant pas de caractéristiques critiques
- Prévoir suffisamment de matière pour le montage — une pièce sans surface de préhension nécessite un montage sur mesure.
- Lorsqu'une deuxième configuration est inévitable, placez-y les fonctionnalités non critiques.
Standardisation du matériel au sein d'une même famille de supports
Un levier de réduction des coûts sous-estimé dans les programmes comportant de nombreuses tranches de coûts.
L'utilisation de trois tailles de fixations au lieu de huit pour une même gamme de supports réduit les changements d'outillage, simplifie l'assemblage, diminue les stocks et réduit les risques d'erreurs d'assemblage. Il en va de même pour les rayons de courbure : la standardisation sur un petit nombre de rayons permet de limiter les changements d'outillage et d'optimiser la réutilisation des trajectoires d'outils.
Pour les clients utilisant plusieurs séries de supports, il s'agit généralement de la meilleure solution pour réaliser des économies sans compromis sur la fonctionnalité.
Facteurs de coûts et délai de livraison
Qu'est-ce qui détermine réellement le coût des tranches de prix ?
Par ordre d'importance approximatif :
- Nombre de configurations — la variable dominante dans la plupart des parenthèses
- volume de matière enlevée — le temps de fonctionnement de la machine est proportionnel à ce que vous enlevez, et non à ce que vous conservez.
- Tolérance et finition — fortement non linéaire au-delà de ±0.05 mm
- Accessibilité des outils — Les petits rayons et les poches profondes imposent un outillage lent
- Source — à la fois le coût des matières premières et l'usinabilité
- Quantité — Amortissement de la mise en place et optimisation des processus
- Traitement de surface — y compris tout masquage et correction post-traitement
- Camera d'inspection canalisation — inspection complète versus échantillonnage
Notez ce qui se trouve vers le bas : la qualité du matériau. Les concepteurs optimisent souvent le coût des matériaux en négligeant le nombre de réglages, qui a généralement un impact bien plus important.
Utilisation des matériaux et problème des billettes
La fabrication d'un support complexe nécessite généralement trois à quatre fois son poids final en matières premières. Un support fini de 1 kg peut être réalisé à partir d'une plaque de 4 kg.
C’est pourquoi le coût d’usinage est calculé en fonction de l’enveloppe initiale et non de la pièce finie. Deux supports de masse identique peuvent avoir un coût très différent si l’un s’insère dans un bloc plus petit.
Leviers pratiques : concevoir en fonction des épaisseurs de plaques standard afin de ne pas usiner à partir d’une ébauche surdimensionnée, maintenir un encombrement global réduit et déterminer si un profil extrudé ou une ébauche découpée au laser pourrait fournir la forme approximative.
Configurer le nombre comme variable dominante
Chaque réglage supplémentaire implique la mise en place des dispositifs de fixation, la manutention des pièces, la prise de données de référence, le changement de programme et la vérification du premier article. Pour un support dont le temps d'usinage est modeste, le coût total du réglage peut facilement dépasser celui de l'usinage.
C’est pourquoi une modification de conception permettant d’usiner une pièce en une seule opération au lieu de trois permet souvent de réaliser des économies supérieures à toute autre optimisation disponible — et pourquoi l’usinage 5 axes est fréquemment moins coûteux pour les supports multiplans malgré la cadence d’usinage plus élevée.
Multiplicateurs de tolérance et de coût de finition
Multiplicateurs approximatifs sur une caractéristique fraisée, par rapport à la norme ±0.1 mm :
| Tolérance | Multiplicateur de coût approximatif |
|---|---|
| ± 0.1 mm | 1.0× (référence) |
| ± 0.05 mm | 1.2-1.4× |
| ± 0.02 mm | 1.8-2.5× |
| ± 0.01 mm | 3× et plus |
Ces règles s'appliquent aux éléments soumis à la tolérance, et non à la pièce entière ; c'est précisément pourquoi des tolérances trop strictes sont si coûteuses. Améliorer la tolérance des dix éléments importants coûte beaucoup moins cher que d'améliorer celle des soixante éléments.
Les seuils de quantité et leur répartition
La tarification par tranches se fait généralement selon les étapes suivantes :
- 1 à 5 pièces : La configuration est prépondérante ; le coût par pièce est le plus élevé
- 5 à 25 pièces : La mise en place amortit de manière significative ; souvent la plus grande baisse de prix unique
- 25 à 100 pièces : La fabrication d'outillages sur mesure devient avantageuse ; le processus est optimisé.
- 100 à 500 pièces : approche du point de croisement de la tôle pour une géométrie appropriée
- 500 +: évaluer sérieusement les processus d'outillage
Dans les deux études de cas, les quantités étaient extrêmement faibles : une et trois pièces. À ces niveaux, le coût total est imputable à la planification du processus, à l’outillage et au contrôle, et la maîtrise de ces coûts passe par la faisabilité du processus plutôt que par la négociation.
Approvisionnement en supports et fixations
Éléments à joindre à une demande de devis
Un dossier de demande de devis complet permet d'obtenir un meilleur prix et un devis plus rapide, principalement parce qu'il élimine la marge de risque que le fournisseur ajoute en cas d'ambiguïté :
- Modèle 3D en STEP ou Parasolid
- Dessin 2D avec tolérances, GD&T, références et notes
- Spécification du matériau y compris l'alliage et le revenu
- Traitement de surface avec la norme et l'épaisseur, et si les dimensions s'appliquent avant ou après
- Quantité, y compris les volumes suivants probables
- Caractéristiques critiques identifiées — quelles tolérances sont fonctionnelles et lesquelles sont par défaut
- Contexte d'assemblage Le cas échéant, ce à quoi il est monté, les charges qu'il subit, l'excitation qu'il subira.
Ce point, avant-dernier, est plus important qu'on ne le croit. Un fournisseur qui connaît les trois dimensions essentielles parmi vos quarante peut usiner et contrôler en conséquence. Face à un plan où tout semble aussi critique, un fournisseur aura tendance soit à tout considérer comme critique, soit à faire une estimation au hasard.
Questions permettant de déterminer si un fournisseur comprend le contrat.
Utile pour évaluer tout fournisseur de supports :
- Comment allez-vous contrôler la planéité et la coplanarité des faces de montage ?
- Quelle est votre approche concernant les contraintes résiduelles sur une pièce ayant subi un tel enlèvement de matière ?
- Les tolérances de planéité et de perçage s'appliquent-elles avant ou après le traitement de surface, et comment le vérifie-t-on ?
- Quel engagement de filetage recommandez-vous pour ces fixations dans ce matériau ?
- Si vous le pouviez, lesquelles de mes tolérances assoupliriez-vous, et lesquelles resserreriez-vous ?
- Combien de configurations cela nécessitera-t-il, et qu'est-ce qui pourrait changer cela ?
Les deux derniers sont les fournisseurs distincts qui réfléchissent à votre pièce, par opposition aux fournisseurs qui se contentent de vous donner un devis.
RichconnL'approche de [Nom de l'entreprise] en matière de supports et de fixations
Nous usinons des supports et des fixations pour des applications dans les secteurs de l'aérospatiale , des machines industrielles , de la robotique et de l'automatisation , depuis les prototypes uniques jusqu'aux séries de production.
Nos capacités comprennent le fraisage CNC , notamment le fraisage sur portique pour les structures de supports de grande taille ou de forme irrégulière, l'usinage 5 axes pour les supports multiplans nécessitant une précision en une seule opération, l'usinage suisse pour la fabrication de petites pièces de fixation de précision, l'électroérosion à fil pour la réalisation de détails internes précis et la fabrication de tôles lorsque ce procédé est le plus adapté. Nous travaillons avec des alliages d'aluminium, des aciers et des aciers inoxydables, du titane, du magnésium et des plastiques techniques.
Les deux études de cas mentionnées dans cet article illustrent notre approche de la fabrication de supports. Concernant le support aérospatial en magnésium , même une commande à l'unité a nécessité un processus en plusieurs étapes, incluant un recuit après ébauche et un contrôle du faux-rond de l'outil à 0.01 mm, car la précision des trous H7 et la tolérance de déformation de 0.05 mm sont indépendantes de la quantité. Pour le support d'automatisation en acier inoxydable 400 , un processus hybride combinant découpe laser et usinage, avec corrections avant et après chromage, a permis d'obtenir une planéité de 0.05 mm sur une pièce de 5 mm d'épaisseur.
Les deux exemples illustrent la même chose : sur les supports, le chemin du processus importe plus que la liste des machines.
Comment commencer
- Envoyez vos fichiers à travers richconn.com / contact — Modèle 3D, dessin 2D, matériau, traitement, quantité
- Examen de fabricabilité — nous signalons les conflits de tolérance et de revêtement, les réductions du nombre de réglages et les alternatives de matériaux ou de procédés avant d'établir un devis.
- Devis avec le délai de livraison et le détail des coûts d'équipement
- Premier article avec un contrôle dimensionnel par rapport aux caractéristiques critiques
- Production avec un plan d'inspection adapté à ce qui compte réellement sur la pièce
Conclusion
Les supports et fixations sont considérés comme des pièces standard, et la plupart le sont. Mais ceux qui posent problème le font pour des raisons constantes et prévisibles, et presque aucune de ces raisons n'est liée à la précision d'usinage de la pièce.
Il s'agit de vérifier si les faces de montage étaient suffisamment coplanaires pour que le serrage des boulons n'entraîne pas de torsion de la pièce ; si les surfaces d'appui étaient suffisamment planes et lisses pour maintenir la précharge ; si l'engagement du filetage dans l'aluminium était suffisamment profond pour atteindre la force de serrage nominale ; si la première fréquence propre se situait en dehors de la zone d'excitation ; et si l'opération de placage avait modifié la géométrie une fois tous les autres paramètres validés.
Aucun de ces éléments ne figure sur un schéma de support classique. Ils sont tous faciles à spécifier, mais coûteux à détecter.
En résumé :
- Les supports et les fixations sont des pièces différentes — l'un est un chemin de chargement, l'autre une interface de positionnement
- La rigidité spécifique est quasiment identique pour tous les métaux de structure. — L'aluminium l'emporte en termes de rigidité car, à masse égale, on obtient une section plus importante, et non parce que le matériau est plus rigide.
- La géométrie de la section prime sur le choix du matériau, puisque la rigidité en flexion est proportionnelle au cube de l'épaisseur
- La planéité et la coplanarité des faces de montage sont des spécifications de précharge, pas des cosmétiques
- L'engagement du filetage de l'acier dans l'aluminium nécessite 1.5 à 2 fois le diamètre du filetage. — vérifiez-le par rapport à l'épaisseur de votre mur
- Spécifiez la position du trou de dégagement au MMC et récupérer la tolérance bonus à laquelle vous renoncez actuellement
- Étape de l'usinage — dégrossir avec marge de sécurité, stabiliser, finir en dernier
- Le revêtement modifie à la fois la taille et la forme — indiquez si les tolérances s'appliquent avant ou après, et prévoyez un budget pour la correction des pièces plaquées minces
- Le nombre de paramètres influe sur le coût de la configuration plus que la qualité du matériau
Et si la géométrie se déplie à partir d'un patron plat et que vos tolérances sont de ±0.3 mm, utilisez de la tôle. Nous vous le confirmerons également ; nous fabriquons les deux types de tôles.
Si vous avez un projet de support ou de montage en cours, envoyez-nous le dessin . Nous en vérifierons la faisabilité avant de vous faire un devis et nous vous indiquerons quelles tolérances sont réellement critiques.