
L'usinage CNC rencontre parfois des erreurs de positionnement du perçage. Ces erreurs affectent les normes de qualité et l'alignement des pièces. Elles ralentissent la production et augmentent les reprises.
Dans cet article, nous aborderons les causes de ces erreurs, leur résolution étape par étape et les techniques modernes de diagnostic. Enfin, nous verrons comment les éviter.
Qu'est-ce que l'écart de position de perçage dans l'usinage CNC
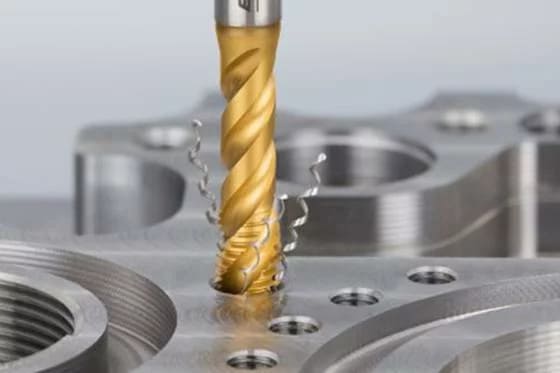
En usinage CNC, un écart de position de perçage se produit lorsqu'un trou percé apparaît à un emplacement différent de ses coordonnées prévues. Il peut être mesuré en calculant la distance entre les coordonnées programmées et la position réelle du trou sur la pièce. Ces écarts sont importants dans la fabrication de dispositifs médicaux ainsi que dans l'aéronautique, car ils nécessitent une précision extrême.
Causes de l'écart de position de perçage
Erreurs d'étalonnage de la machine
Les erreurs d’étalonnage des machines se produisent en raison de certains désalignements dans les chaînes de transmission, les broches et les rails de guidage.
Un mauvais alignement de la broche peut provoquer un faux-rond radial qui peut réduire la précision dimensionnelle et donner une coupe inégale.
Les rails de guidage peuvent s'user de manière irrégulière ou présenter des défauts de fabrication. Ces problèmes affectent les points de référence mobiles de la machine, ce qui entraîne des positions de perçage imprécises.
Fixation et alignement des pièces
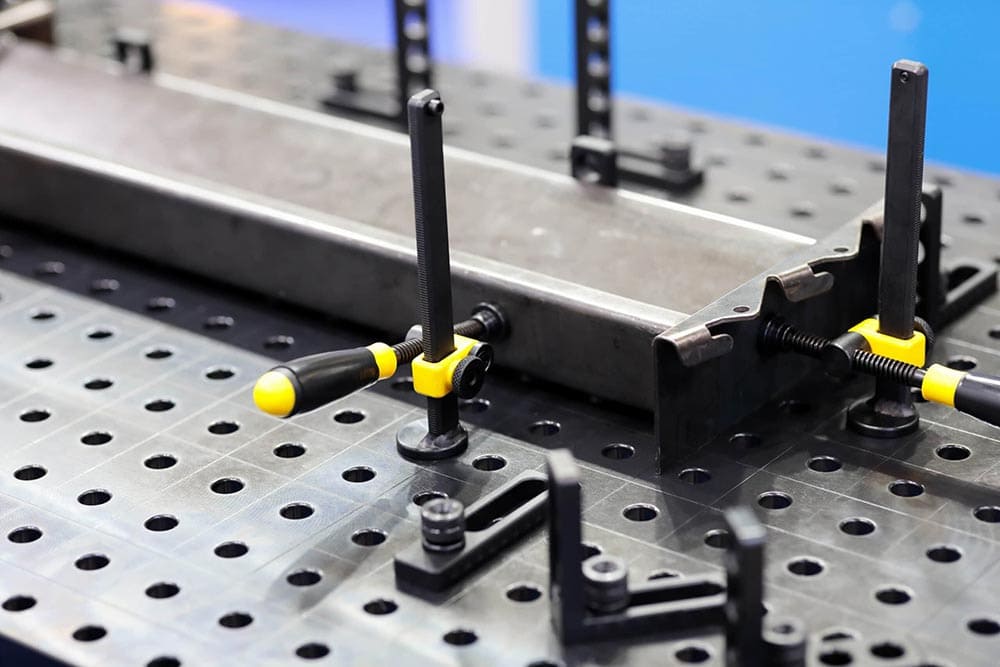
La pièce peut bouger pendant l'usinage si vos montages sont mal conçus ou si les forces de serrage sont insuffisantes.
De plus, des plans de support incorrects, des axes de positionnement mal alignés ou des références de référence inexactes peuvent entraîner des erreurs de positionnement et des divergences angulaires. Dans ces conditions, les machines CNC ne peuvent plus assurer des trajectoires d'outils précises.
Usure et déflexion des outils
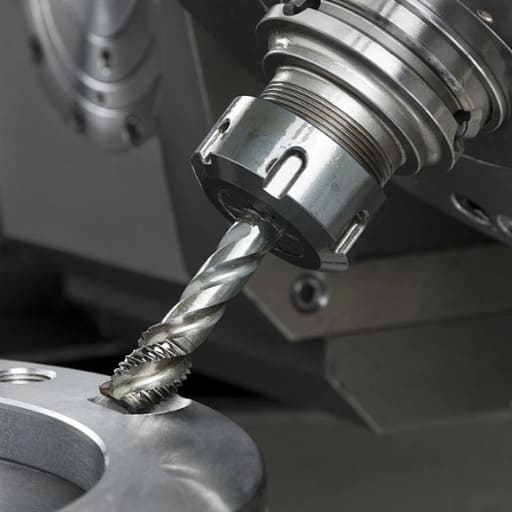
La géométrie des arêtes de coupe change avec l'usure des outils. Ce changement force le foret à dévier de sa position prévue et à produire des trous décentrés.
Les forces de coupe peuvent également plier le foret, provoquant ainsi une déflexion. Cette flexion produit des trous non perpendiculaires et des erreurs de positionnement. Votre précision de perçage diminuera à mesure que ces problèmes s'aggraveront avec le temps.
Jeu dans les pièces de la machine
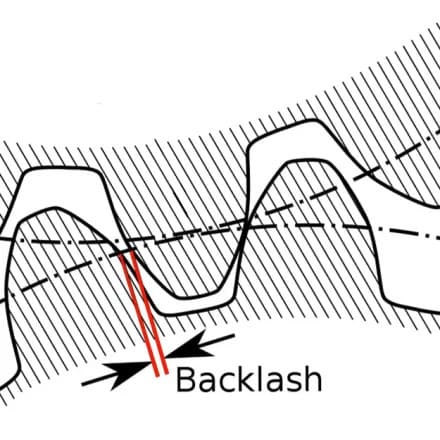
Le jeu mécanique entre les pièces d'accouplement des assemblages vis-écrou à billes et des transmissions par engrenages peut provoquer un jeu. Ce jeu mécanique affecte alors la précision du positionnement lors de l'inversion d'axe. La position réelle du foret n'est pas celle commandée. Cela entraîne des différences entre les emplacements programmés et les positions réelles des trous.
Erreurs logicielles et programmation
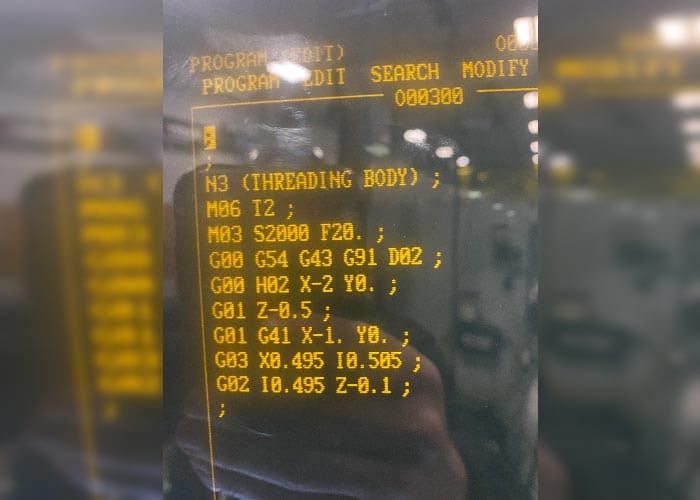
Des décimales manquantes ou des coordonnées incorrectes dans la programmation peuvent entraîner un mauvais positionnement des trous. Par exemple, si vous omettez la décimale, la machine risque de mal interpréter les valeurs et de décaler la position du foret.
Des problèmes logiciels peuvent également être à l'origine de problèmes. Des paramètres incorrects ou des données CAO-FAO corrompues peuvent altérer les paramètres de trajectoire d'outil et les instructions d'usinage, entraînant des erreurs de positionnement.
Guide de dépannage étape par étape
Étape 1_ Vérifier l'étalonnage de la machine
Commencez par utiliser des micromètres et des comparateurs à cadran pour mesurer l'alignement des composants et le déplacement des axes. Effectuez un test de circularité à l'aide d'un gabarit et détectez tout problème éventuel. L'interférométrie laser est la méthode la plus précise pour mesurer l'alignement des axes ainsi que le déplacement linéaire.
L'étalonnage nécessite plusieurs réglages. Pour compenser le jeu, il est nécessaire d'ajuster les vis mères. Recalibrer les servomoteurs pour une meilleure précision de positionnement. Réaligner la broche pour éliminer les problèmes angulaires. Utiliser la compensation du contrôleur CNC en dernier recours pour corriger les éventuelles erreurs géométriques restantes.
Étape 2_ Inspecter et remplacer les outils usés
Inspectez vos outils de multiples façons. Utilisez des microscopes pour vérifier visuellement l'écaillage, l'émoussement ou l'usure. Utilisez des méthodes tactiles pour vérifier l'affûtage et la régularité. Le balayage laser est précis pour mesurer l'usure. Utilisez des systèmes de surveillance automatisés avec capteurs pour un suivi instantané de l'état des outils.
Les outils doivent être remplacés dans deux cas : lorsque la qualité d'usinage diminue ou que l'usure dépasse les limites fixées par le fabricant. Votre programme d'entretien doit prévoir des contrôles quotidiens, des inspections détaillées hebdomadaires et des contrôles complets après un mois ou 500 heures de fonctionnement.
Étape 3_ Vérifier la fixation de la pièce
Utilisez des indicateurs de précision pour vérifier l'alignement et la stabilité du dispositif. Assurez-vous que les localisateurs touchent les surfaces de référence. Utilisez des cellules de charge ou un film sensible à la pression pour vérifier la répartition uniforme de la force de serrage. Vous pouvez utiliser l'analyse modale ou le test de taraudage pour connaître la rigidité du dispositif.
Certaines pièces complexes nécessitent une attention particulière pour le montage. Optez pour un système de montage modulaire avec éléments réglables. Ajoutez une fonction de conception poka-yoke pour éviter les erreurs de chargement. Privilégiez la simulation CAO/FAO pour réduire les risques d'interférences avec l'outillage et optimiser la conception du montage.
Voir aussi : Qu’est-ce que la fabrication assistée par ordinateur (CAO) ?
Étape 4_ Mesurer et compenser le jeu
La mesure du jeu utilise un interféromètre laser ou un comparateur à cadran. Lancez un programme avec un léger mouvement bidirectionnel de 0.05 pouce en entrée et en sortie et notez les différences de lecture des indicateurs. Enfin, saisissez la valeur du jeu dans les paramètres de votre système de commande CNC.
Le système compense en ajoutant un mouvement supplémentaire pour calculer le jeu via un logiciel. Les systèmes CNC avancés disposent de fonctions dynamiques de compensation. Ils régulent automatiquement les valeurs en fonction de mesures continues.
Étape 5_ Révision de la programmation CNC
Commencez par vérifier le code G pour détecter les erreurs de logique et de syntaxe. Exécutez un logiciel de simulation pour détecter les collisions et tester les parcours d'outils. Vérifiez l'exactitude de tous les décalages et systèmes de coordonnées. Inspectez les sous-programmes et les cycles pré-programmés pour garantir leur bonne exécution.
La correction des erreurs est un processus en plusieurs étapes. Utilisez des outils de vérification de programme pour valider votre travail. Vérifiez l'exactitude des paramètres de coupe et des avances. Assurez-vous que les réglages de compensation d'outil sont corrects et maintenez votre logiciel CNC à jour pour corriger les bugs et améliorer la convivialité. Testez et simulez votre programme plusieurs fois pour obtenir les meilleurs résultats.
Voir aussi : Vitesse d’avance et vitesse de coupe en usinage CNC
Méthodes de diagnostic modernes
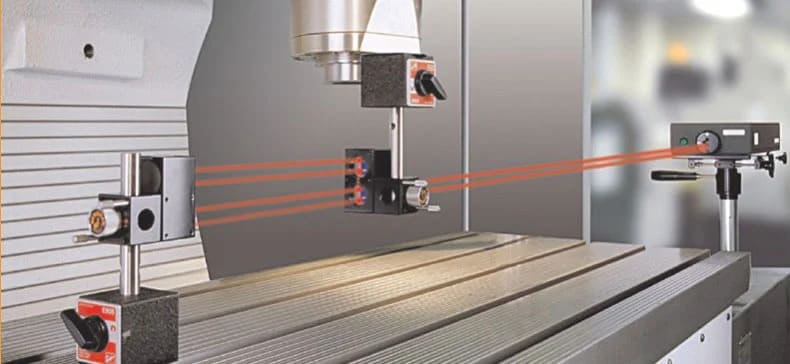
Mise en œuvre du système d'étalonnage laser
Deux méthodes modernes permettent de détecter les écarts de position de perçage : les systèmes laser bifréquence et l'interférométrie laser. La première méthode utilise les décalages de polarisation pour garantir une détection précise des erreurs géométriques sur tous les axes de votre machine-outil. La seconde utilise les motifs d'interférence pour détecter les erreurs de position jusqu'à l'échelle submicronique.
Utilisation d'outils de précision
Les outils de précision avancés tels que les analyseurs de broche et les systèmes Ballbar constituent la base du diagnostic CNC. Ces systèmes calculent les variations des trajectoires d'outils circulaires afin de vérifier la précision de la circularité de la machine. Ils détectent le retard du servomoteur, le jeu et les défauts d'alignement géométrique. De plus, les analyseurs de broche fournissent les données nécessaires sur les vibrations et le faux-rond dynamique, indispensables pour garantir la précision du perçage à grande vitesse.
Imagerie thermique pour l'analyse des pièces de machines
Les caméras thermiques comme la FLIR SC 640 peuvent détecter les écarts dus à la chaleur avec une grande sensibilité. Ces caméras fonctionnent sans contact et montrent les variations de température sur les axes, les roulements et les broches. Vous pouvez suivre les erreurs de positionnement du perçage grâce à un logiciel spécial qui génère des cartes thermiques détaillées. Cela permet un diagnostic en temps réel des erreurs dues à la chaleur.
Prévention
Formation et certification des opérateurs
Les opérateurs CNC doivent posséder des compétences particulières en lecture de plans, mesure de précision et programmation en code G. Ils doivent utiliser des simulateurs de réalité virtuelle pour détecter les erreurs et acquérir une expérience pratique. De plus, ils doivent posséder des certifications industrielles telles que Mastercam Multiaxis et NIMS, garantissant un haut niveau de précision d'usinage. Toutes ces qualifications contribuent à accroître la productivité et à minimiser les erreurs de programmation.
Entretien régulier
Vos machines CNC nécessitent une maintenance structurée. Retirez les copeaux et vérifiez les niveaux de liquide de refroidissement quotidiennement ; inspectez le circuit hydraulique et les courroies une fois par semaine ; étalonnez les axes mensuellement et effectuez des révisions complètes semestrielles. Pour cela, vous pouvez utiliser un logiciel de GMAO. Ce logiciel suit toutes les tâches de maintenance, envoie des notifications et inspecte les données d'utilisation.
Contrôle de l'environnement dans les zones d'usinage
L'environnement d'usinage doit être maîtrisé. L'isolation thermique et les systèmes de chauffage, ventilation et climatisation régulent l'humidité et la température, tandis que les systèmes de filtration d'air minimisent la contamination par la poussière. Ces mesures permettent de réduire les erreurs de positionnement et d'améliorer la durée de vie et la précision des machines.
Pour résumer
La gestion des écarts de position de perçage nécessite une maintenance régulière, un étalonnage précis et des méthodes de diagnostic avancées. En appliquant les mesures préventives et les étapes de dépannage présentées ci-dessus, vous améliorerez considérablement la qualité de votre fabrication et obtiendrez de meilleurs résultats d'usinage, une meilleure précision de perçage et une réduction des déchets.
Si vous avez besoin d'un service de perçage CNC expert sans aucune déviation de position, alors RICHCONN est le meilleur. Vous pouvez contactez-nous. à toute heure.
questions connexes
L’environnement d’un atelier peut-il affecter la précision du perçage ?
Oui, c'est possible. L'ouverture des fenêtres et des portes génère des courants d'air et modifie la température. Cela peut provoquer une distorsion thermique des axes de la machine et donc réduire la précision de perçage.
L'usure de l'outil peut-elle entraîner une déviation de la position de perçage ?
Oui, c'est possible. À mesure que les forets s'usent, ils génèrent plus de chaleur et de friction. Cela provoque des vibrations, ce qui fait dévier les trous de leur position initiale.
L'usure de la machine peut-elle entraîner des écarts de position de perçage ?
Oui, l'état de la machine affecte la précision du perçage. Des pièces mal alignées ou usées, ainsi que des problèmes mécaniques, réduisent la précision de votre machine.
Les erreurs logicielles peuvent-elles entraîner des écarts de position de perçage ?
Oui, c'est possible. Des erreurs telles qu'un code G défectueux, des saisies de programme incorrectes et des paramètres mal définis dans votre logiciel CNC peuvent entraîner des coupes mal alignées et produire des pièces défectueuses.
Les problèmes électriques peuvent-ils entraîner des imprécisions de perçage dans les machines CNC ?
Oui, c'est possible. La machine CNC donne des résultats inexacts en raison de fils cassés, de problèmes de contrôleur ou de dysfonctionnement du moteur qui perturbent le fonctionnement normal.



