
Les rainures de clavette jouent un rôle important dans la fixation des arbres aux poulies ou aux engrenages. Elles assurent une transmission de puissance fiable et fluide. Cette fiabilité repose sur un usinage précis ; même une petite erreur peut entraîner une défaillance ou un désalignement.
Dans cet article, nous aborderons ce qu'est l'usinage de rainures de clavette et ses principales méthodes. Nous aborderons également les procédures étape par étape, les problèmes courants et les utilisations importantes pour la production d'arbres de haute précision.
Qu'est-ce qu'une rainure de clavette
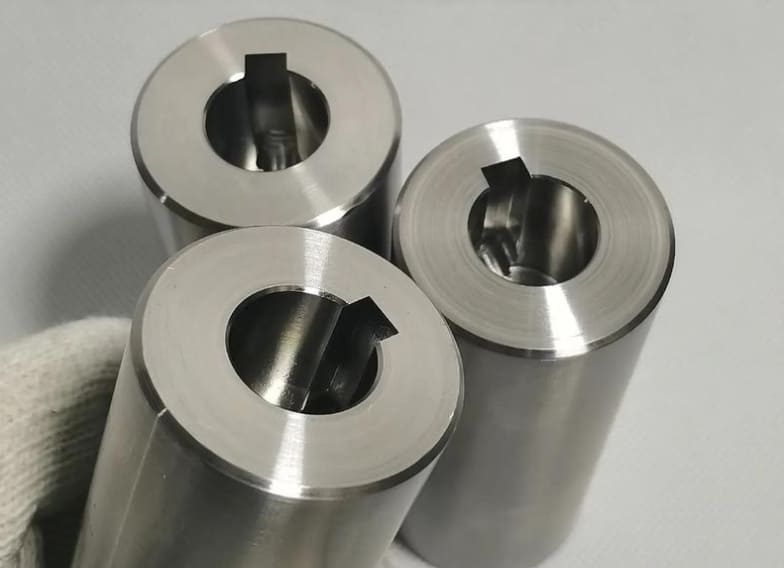
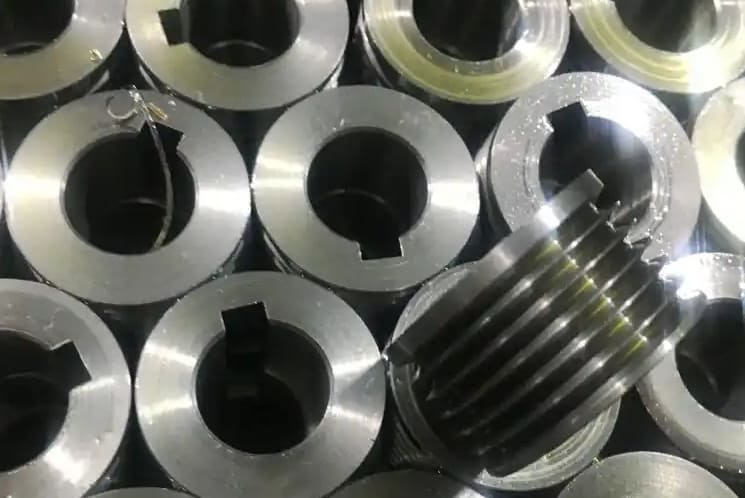
Une rainure de clavette est une fente ou une gorge usinée avec précision dans un moyeu ou un arbre. Elle accueille une clavette métallique qui bloque des pièces rotatives, comme des poulies ou des engrenages, sur l'arbre. Ce système empêche le glissement et assure une transmission de couple fiable dans les systèmes de transmission de puissance. La largeur d'une rainure de clavette se situe généralement entre 4 et 45 mm, selon le diamètre de l'arbre.
Qu'est-ce que l'usinage des rainures de clavette
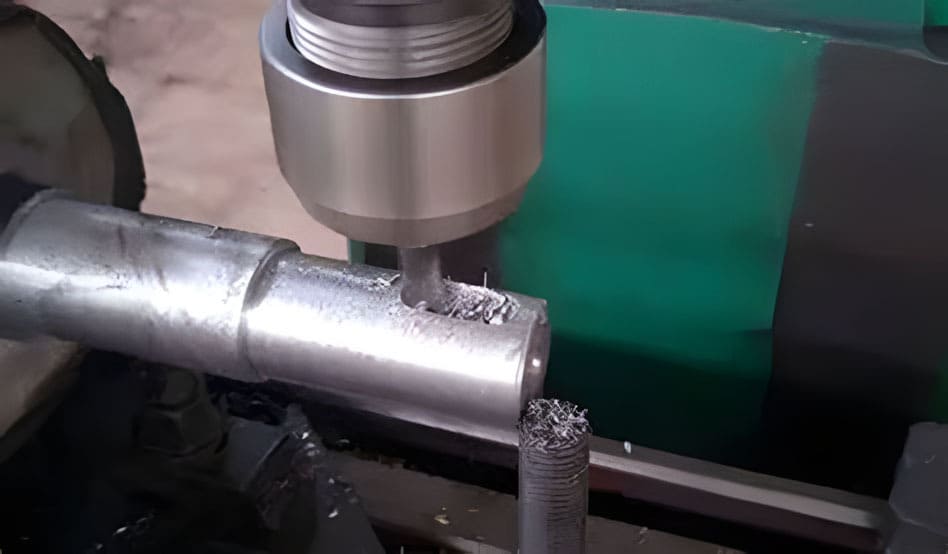
L'usinage des rainures de clavette consiste à réaliser des rainures précises dans les moyeux ou les arbres. Pour ce faire, les fabricants utilisent des techniques spécifiques telles que le brochage, le fraisage et l'usinage par électroérosion (EDM). Chaque méthode enlève de la matière de manière contrôlée pour créer une rainure aux dimensions précises. Cela garantit un ajustement parfait de la clavette et une connexion stable.
Comment fonctionne l'usinage des rainures de clavette
Pour créer une rainure de clavette, la méthode d'usinage la plus adaptée est d'abord sélectionnée en fonction du matériau et de la conception de la pièce. L'opérateur fixe ensuite la pièce et règle l'avance, la vitesse et la profondeur. L'outil de coupe façonne ensuite la rainure en enlevant de la matière en plusieurs étapes contrôlées.
Les tolérances sont rigoureusement maintenues, souvent à ± 0.01 mm près. Pour contrôler la chaleur et prolonger la durée de vie de l'outil, des liquides de refroidissement sont également appliqués. L'opérateur ébavure ensuite la rainure de clavette et vérifie sa profondeur, sa largeur et son état de surface.
Méthodes d'usinage des rainures de clavette

1. Fraisage de rainures de clavette
Fraiseuses de rainures de clavette pour rainures courbes ou droites sur moyeux ou arbres à l'aide de fraises rotatives.
Meilleurs scénarios d'utilisation
Cette méthode est optimale pour les rainures de clavette internes et externes. Elle constitue également un bon choix pour les prototypes et les petites séries.
Outillage
Les fraises à bois, les fraises à rainurer et les têtes d'angle sont les outils les plus couramment utilisés pour ce processus.
Avantages et inconvénients
Le fraisage offre des dimensions précises et une grande flexibilité. Cependant, il est plus lent que le brochage pour la production de grandes quantités.
Pratiques d'excellence
Utilisez des outils de coupe bien aiguisés, réglez la machine de manière rigide et appliquez le liquide de refroidissement approprié. Ces étapes contribuent à réduire les vibrations et à améliorer l'état de surface.
En travaillant avec un fabricant qualifié comme RICHCONN Vous bénéficiez d'un savoir-faire expert et d'un outillage adapté. Ce soutien réduit l'usure des outils et améliore l'efficacité.
2. Brochage
Le brochage consiste à enlever de la matière en poussant ou en tirant un outil à dents multiples à travers la pièce.
Meilleurs scénarios d'utilisation
Pour réaliser des rainures de clavette externes ou internes en grande quantité, cette méthode est la plus efficace.
Outillage
Des broches personnalisées et des machines à brocher mécaniques ou hydrauliques sont utilisées pour ce processus.
Avantages et inconvénients
Le brochage est précis et rapide. Il nécessite cependant des outils dédiés à chaque taille de rainure de clavette.
Pratiques d'excellence
Utilisez un lubrifiant approprié, gardez les broches affûtées et inspectez les pièces finies pour en vérifier la cohérence.
3. Pose des clavettes / Rainurage / Façonnage
Le clavetage coupe des rainures de clavette borgnes ou droites avec un outil à pointe unique qui se déplace d'avant en arrière.
Meilleurs scénarios d'utilisation
Pour les rainures de clavette borgnes ou profondes, cette méthode fonctionne mieux, en particulier lorsqu'un trou traversant n'est pas possible.
Outillage
Des machines à claveter équipées de fraises alternatives guidées sont nécessaires pour ce processus.
Avantages et inconvénients
Le clavetage offre une grande précision pour les formes spéciales. Cependant, il est moins adapté à la production à grande échelle.
Pratiques d'excellence
Utilisez des vitesses d’avance lentes et régulières, alignez soigneusement la configuration et vérifiez souvent l’usure de l’outil.
4. Brochage CNC
Le brochage CNC réalise des rainures de clavette en plusieurs passes à l'aide d'inserts en carbure indexables sur des fraiseuses et des tours CNC.
Meilleurs scénarios d'utilisation
Cette méthode est efficace pour les rainures de clavette borgnes et les petites séries. Elle est également utile lorsqu'il n'existe pas de machines à brocher dédiées.
Outillage
Des barres d'alésage et des porte-plaquettes sont nécessaires. Des systèmes de serrage appropriés, tels que des manchons de serrage ER ou des systèmes hydrauliques, sont également utilisés.
Avantages et inconvénients
Le brochage CNC offre une grande flexibilité et permet de conserver les pièces sur la même machine. Cependant, comparé au brochage traditionnel, son cadence est plus lente.
Pratiques d'excellence
Commencez chaque coupe à au moins 0.625 cm de la pièce. Pour les trous borgnes, ajoutez toujours des rainures de dégagement.
5. Électroérosion à fil
L'électroérosion à fil forme des rainures de clavette en érodant le matériau avec une électrode à fil mince par décharge électrique.
Meilleurs scénarios d'utilisation
Cette méthode est idéale pour la découpe de formes complexes et de matériaux trempés. Elle est également recommandée lorsque les tolérances de rainure de clavette doivent être de ± 0.0002 pouce.
Outillage
Des fils-électrodes revêtus de zinc ou de laiton sont nécessaires. Des fluides diélectriques sont également nécessaires pour la gestion de la chaleur et le contrôle des étincelles.
Avantages et inconvénients
L'électroérosion à fil offre une grande précision et permet de couper des matériaux durs. Cependant, comparée à d'autres méthodes, elle est plus lente et plus coûteuse.
Pratiques d'excellence
Choisissez le diamètre de fil adapté à la tâche. Maintenez toujours la pièce et le fil correctement alignés.
Voir aussi : Électroérosion par enfonçage vs électroérosion à fil
Aperçu de l'outillage et de l'équipement
Fraises
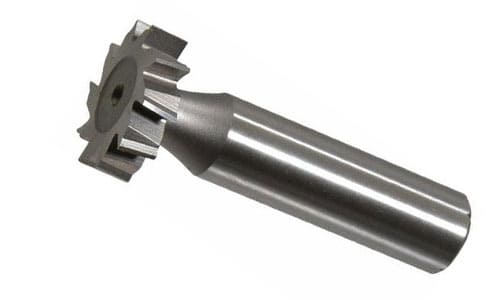
Le fraisage des rainures de clavette nécessite des fraises spéciales. On utilise principalement des fraises à rainurer et des fraises à rainurer, disponibles en largeurs allant de 2 mm à 25 mm. Pour accéder aux zones internes ou difficiles d'accès, les têtes d'angle offrent la portée nécessaire. Pour les matériaux résistants, les fraises en acier rapide et en carbure sont les plus efficaces.
Broches et unités de brochage
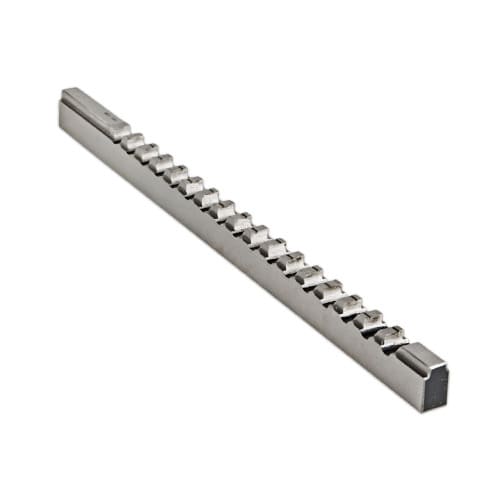
Fondamentalement, les broches sont de longs outils dotés d'une série de dents coupantes étagées. Ces outils sont utilisés aussi bien dans les unités de brochage CNC que dans les unités manuelles. Pour les rainures standard, les broches droites sont les plus adaptées. En revanche, pour les formes personnalisées ou les productions en grande série, les broches à entraînement CNC et à inserts sont plus adaptées.
Les unités de brochage fournissent des résultats précis et rapides, ce qui est important pour les applications telles que les accouplements et les engrenages qui nécessitent des tolérances serrées.
Outils de façonnage et de clavetage
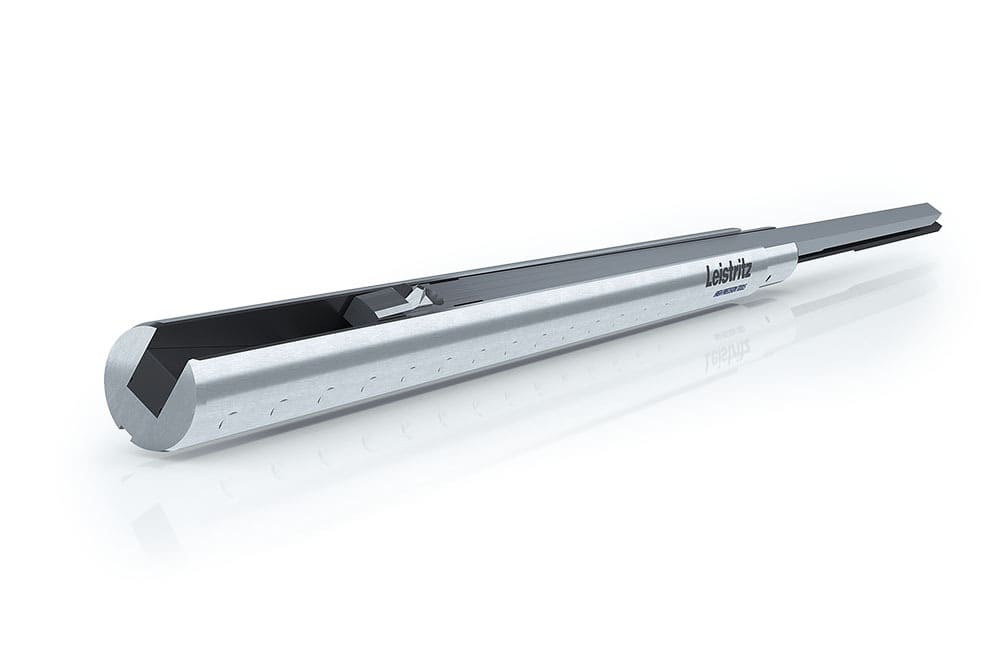
Les outils de clavetage et de façonnage utilisent des fraises qui se déplacent d'avant en arrière grâce à des systèmes robustes. Ces fraises sont particulièrement adaptées aux rainures de clavette borgnes ou droites. Elles se déplacent horizontalement ou verticalement et forment la rainure étape par étape.
Les claveteurs peuvent produire des profilés jusqu'à 125 mm de largeur et 1500 XNUMX mm de longueur. Des systèmes de guidage assurent la rectitude et l'alignement des coupes tout au long du processus.
Configuration de l'électroérosion à fil
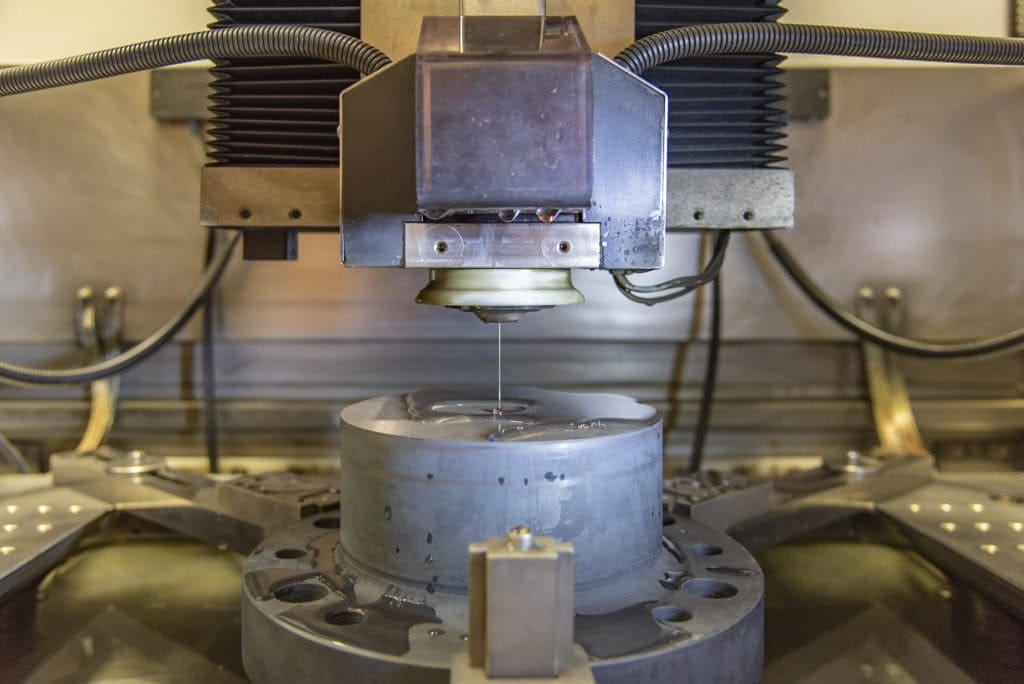
Les installations d'électroérosion à fil utilisent des fils fins, généralement en cuivre ou en laiton, d'un diamètre aussi petit que 0.1 mm. Le processus nécessite un fluide diélectrique, principalement de l'eau déionisée, pour permettre l'électroérosion. Pour travailler avec des tolérances serrées ou des formes complexes, il est indispensable de programmer la machine.
Processus d'usinage des rainures de clavette : étape par étape
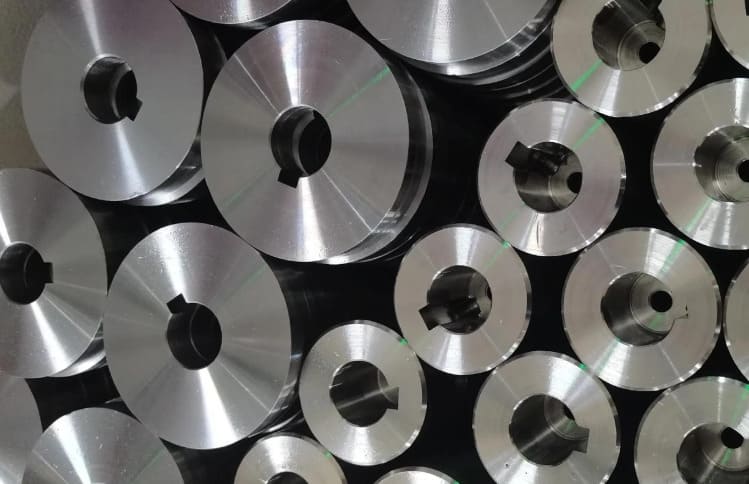
Pour un usinage précis des rainures de clavette, une planification minutieuse et une approche méthodique sont essentielles. Chaque phase dépend de la précédente pour obtenir une précision et une qualité optimales. Voici les principales étapes.
1. Planification et aménagement
Vérifiez d'abord les spécifications de l'arbre et la taille de la rainure de clavette nécessaire. Déterminez si le brochage, le fraisage ou l'électroérosion est le plus adapté aux exigences de production et au matériau. Marquez ensuite la position de la rainure de clavette avec un marqueur ou utilisez des afficheurs numériques pour un positionnement précis. Toutes les mesures doivent être confirmées avant de poursuivre.
Pendant la phase de planification, RICHCONNL'équipe d'ingénierie de propose une analyse DFM. Cette analyse simplifie la conception des rainures de clavette et peut réduire les coûts de production jusqu'à 25 %.
2. Parcours d'outil et configuration de la machine
Serrez ensuite fermement la pièce dans un étau ou un dispositif de serrage. Choisissez une broche ou une fraise adaptée au matériau et à la largeur de rainure de clavette requise. Ajustez la vitesse, l'avance et la profondeur de coupe de la machine en fonction du matériau. L'acier nécessite généralement une vitesse de 500 à 1000 3000 tr/min, tandis que l'aluminium peut atteindre XNUMX XNUMX tr/min. Pour des rainures de clavette plus larges ou plus profondes, configurez des trajectoires d'outil multipasses.
3. Application de liquide de coupe et de refroidissement
Commencez le processus de coupe par des coupes légères pour définir le profil de la rainure de clavette et éviter la casse de l'outil. Pour une meilleure régulation de la chaleur, appliquez du liquide de refroidissement haute pression (200 à 2000 XNUMX psi) directement sur la zone de coupe. Pendant le processus, surveillez attentivement l'enlèvement des copeaux pour maintenir un état de surface uniforme.
4. Contrôles de qualité et inspection
Après la coupe, utilisez des jauges de précision pour mesurer la profondeur et la largeur de la rainure de clavette. Vérifiez également la concentricité à l'aide de MMT (précision de ± 0.002 mm) et de comparateurs à cadran (précision de ± 0.01 mm). Utilisez ensuite des rugosimètres pour vérifier que la finition est conforme aux exigences du client. Enregistrez tous les résultats pour l'assurance qualité et les enregistrements des procédures.
Défis courants et solutions pour l'usinage des rainures de clavette
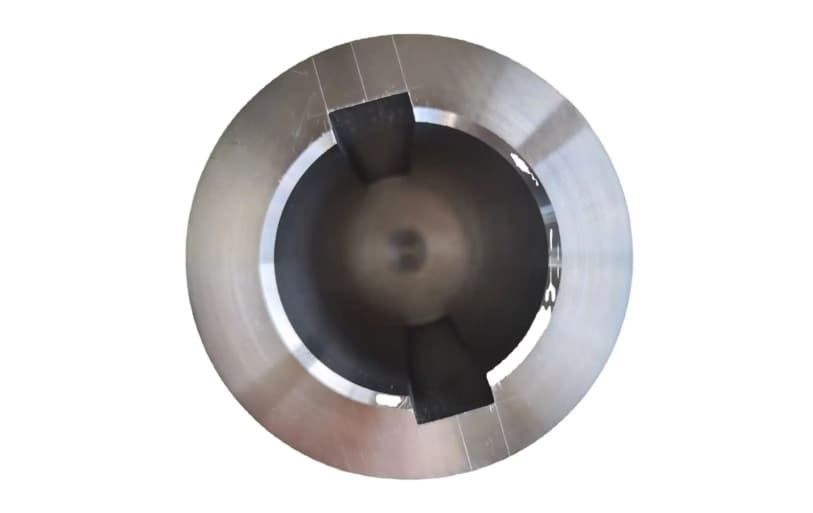
De nombreux problèmes récurrents surviennent lors de l'usinage des rainures de clavette. En les identifiant tôt et en appliquant les solutions appropriées, vous pouvez garantir l'efficacité du processus et la précision des pièces.
Casse et usure de l'outil
Challenge
Lors des opérations de rainurage, des efforts de coupe et une chaleur importants sont générés, ce qui entraîne une usure rapide des outils. L'usure des outils entraîne des erreurs dimensionnelles et des défauts de finition.
Solution
Pour réduire la chaleur et les frottements, utilisez un liquide de refroidissement haute pression de 3 à 5 bars. Vérifiez régulièrement l'usure des outils et privilégiez les outils en carbure avec revêtement TiN pour prolonger leur durée de vie.
Alignement des outils et des pièces
Challenge
Des fixations usées, un mauvais réglage de la machine ou un mauvais positionnement de la pièce peuvent entraîner un mauvais alignement des rainures de clavette. Des problèmes d'assemblage peuvent alors survenir et la clavette ne s'ajuste pas correctement.
Solution
Positionnez les pièces avec précision grâce à des comparateurs à cadran précis à ± 0.01 mm. Pour garantir des réglages réguliers, utilisez des cales en V ou des dispositifs d'alignement.
Vibrations et bavardages
Challenge
Lors de l'usinage des rainures de clavette, la déviation de l'outil et les coupes interrompues provoquent souvent des vibrations. Ce problème diminue l'efficacité de l'usinage et réduit considérablement la durée de vie de l'outil.
Solution
Pour réduire les vibrations de résonance, réduisez la vitesse de la broche de 5 %. De plus, choisissez des outils rigides, plus courts et avec un espacement des goujures inégal.
Profils internes et coins carrés
Challenge
Les fraises standard ne permettent pas de créer des profils complexes ni des angles vifs dans les rainures de clavette. Leurs angles arrondis laissent des marques de rayon qui empêchent un ajustement et un assemblage corrects de la clavette.
Solution
Pour obtenir des angles nets à 90 degrés, optez pour l'électroérosion à fil ou des fraises à clavette à bout carré. Utilisez également le brochage avec des plaquettes de coupe de forme personnalisée pour les profils internes complexes.
Contre-dépouilles et rainures de clavette borgnes ou profondes
Challenge
Les trous borgnes et les rainures de clavette profondes limitent l'accès à l'outil et rendent l'évacuation des copeaux très difficile. Les outils standard ne peuvent atteindre les profondeurs requises sans risque de déformation ou de rupture.
Solution
Pour les applications de trous borgnes, privilégiez les outils de brochage à inserts avec rainures de dépouille. Appliquez également des cycles de perçage à débourrage pour une évacuation efficace des copeaux.
Voir aussi : Que sont les contre-dépouilles et l’usinage par contre-dépouilles ?
Applications de l'usinage des rainures de clavette
Machinerie industrielle
Les assemblages par rainure de clavette jouent un rôle essentiel dans les composants industriels tels que les tours, les pompes et les convoyeurs. Les usines de fabrication ont également recours à l'usinage par rainure de clavette pour les systèmes de convoyage , les variateurs de vitesse et les machines de traitement. Ces assemblages garantissent un fonctionnement fiable et continu.
Composants de transmission de puissance
Les poulies, engrenages, pignons et accouplements nécessitent l'usinage de rainures de clavette pour transmettre le couple sans défaillance. Des rainures de clavette précises empêchent le glissement et assurent la synchronisation du transfert de puissance. Elles assurent la liaison entre les pièces rotatives et les arbres de transmission, qu'elles soient utilisées dans de grandes boîtes de vitesses ou de petites poulies de distribution.
Automobile et transport
Dans les systèmes automobiles, l'usinage des rainures de clavette est utilisé dans les pièces de transmission, les arbres à cames et les vilebrequins. Pour garantir un calage et des performances corrects des soupapes, les systèmes de distribution moteur nécessitent également un positionnement précis des rainures de clavette. Les rainures de clavette des pièces de transmission transmettent la puissance du moteur aux roues et empêchent le patinage.
Construction et équipement lourd
Les engins de chantier tels que les bulldozers et les chargeuses nécessitent des rainures de clavette pour un fonctionnement fiable. De plus, sur les équipements lourds, les rainures de clavette verrouillent les pignons et les engrenages sur les arbres, assurant ainsi un transfert de puissance optimal pour les travaux difficiles. Cet ajustement ferme empêche les pièces de glisser, même sous un couple élevé sur les chantiers.
Aérospatiale et énergie
Dans les applications aéronautiques, les arbres d'hélice, les trains d'atterrissage et les pièces de turbines utilisent des rainures de clavette usinées pour un ajustement précis. De plus, dans le secteur de l'énergie, les rainures de clavette sont utilisées dans les arbres de turbines et de générateurs pour assurer une distribution de puissance stable et sans vibrations.
Des entreprises comme RICHCONN, experte dans la manipulation de matériaux aérospatiaux et dans le respect de tolérances strictes, utilise une inspection MMT avancée (précision de ± 0.002 mm). Ce procédé garantit que les dimensions des rainures de clavette répondent aux normes de performance et de sécurité les plus strictes.
Systèmes marins et de propulsion
Dans les systèmes marins, les rainures de clavette jouent un rôle essentiel. Elles assurent la fixation des accouplements, des hélices et des arbres de transmission , empêchant tout glissement lors de changements brusques de direction ou de vitesse. En bloquant ces composants, les rainures de clavette contribuent à prévenir la rupture des arbres. Par conséquent, les navires, les bateaux et les plateformes offshore bénéficient d'une propulsion fiable, même dans des environnements difficiles.
Pour résumer
En résumé, l'usinage des rainures de clavette permet d'obtenir des assemblages d'arbre précis, solides et durables pour les applications industrielles exigeantes. La connaissance des différentes méthodes d'usinage, des types de rainures de clavette et des meilleures pratiques permet d'obtenir un transfert de couple fiable et une fiabilité du système.
Si vous avez besoin de services d'usinage CNC personnalisés, y compris l'usinage de rainures de clavette, alors Richconn est votre meilleure option. Vous pouvez contactez-nous. à toute heure.
questions connexes
Le brochage CNC est-il plus abordable que l'EDM pour les rainures de clavette ?
Comparé à l'électroérosion, le brochage CNC est plus abordable. En effet, il réduit le temps d'usinage, les étapes de réglage et permet de terminer les pièces en un seul cycle.
Comment peut-on usiner une rainure de clavette dans un trou borgne sans percer l'arbre ?
En utilisant la clavette, le fraisage en bout ou le brochage, vous pouvez usiner une rainure de clavette dans un trou borgne. Cependant, pour le brochage, il est préférable d'ajouter un trou transversal ou une zone de dégagement à l'extrémité.
Les rainures de clavette Woodruff fonctionnent-elles bien sur les arbres coniques ?
Oui, ils fonctionnent bien sur les arbres coniques car leur forme demi-ronde les aide à s'aligner et à s'asseoir solidement sur le cône.
Quelle est la meilleure méthode pour les prototypes par rapport à la production de masse ?
Pour les prototypes, l'impression 3D et l'usinage CNC sont les plus efficaces, car ils offrent flexibilité et rapidité. En revanche, pour la production en série, le brochage ou l'électroérosion offrent une meilleure efficacité et une meilleure répétabilité.
Est-il possible d'effectuer un brochage de clavette aveugle sur des tours CNC standard ?
Oui, c'est possible. Cependant, pour l'enlèvement des copeaux, il est nécessaire d'utiliser des outils de brochage spéciaux et des rainures de dégagement.



