
Ne pas connaître les différences entre le magnésium et l'aluminium peut conduire à de mauvais choix de matériaux. Les deux ont leurs propres propriétés spéciales qui ont un impact sur leur coût et leur comportement. Cet article couvrira leurs différences et leurs cas d'utilisation pratiques afin que vous puissiez prendre de meilleures décisions pour votre prochaine tâche.
Magnésium et aluminium – Présentation
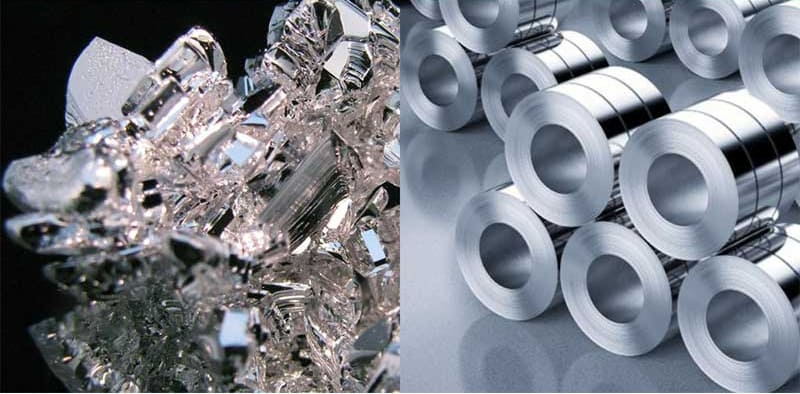
Le magnésium et l'aluminium sont deux métaux de structure légers , chacun présentant des avantages spécifiques pour les applications industrielles. L'aluminium offre une résistance naturelle à la corrosion grâce à sa couche d'oxyde, tandis que le magnésium assure un blindage électromagnétique et un amortissement des vibrations. De plus, le magnésium est le métal de structure le plus léger, 33 % plus léger que l'aluminium.
1. Propriétés physiques
Densité et poids
L'aluminium a une densité de 2.70 g/cm³. C'est donc un métal léger mais suffisamment résistant pour la plupart des applications mécaniques et structurelles, tandis que le magnésium a une densité inférieure de 1.74 g/cm³ et est 34 % plus léger que l'aluminium.
Points de fusion et d'ébullition
L'aluminium a un point d'ébullition de 2519°C et un point de fusion de 660°C et nécessite des températures de traitement plus élevées. En revanche, le magnésium a un point d'ébullition de 1090°C et un point de fusion de 650°C, ce qui est bien inférieur à celui de l'aluminium.
2. Propriétés mécaniques
Force et rigidité
Les alliages d'aluminium ont une résistance à la traction de 70 à 700 MPa et les alliages de magnésium ont une résistance à la traction de 120 à 420 MPa. Certaines variantes de magnésium, comme les alliages moulés et forgés, ont des résistances à la traction de 280 MPa et 360 MPa. De plus, le magnésium a une rigidité inférieure avec un module d'élasticité de 45 GPa par rapport à l'aluminium qui a une élasticité de 68 à 70 GPa.
Rapport résistance-poids
Le magnésium présente un rapport résistance/poids plus élevé (158 kN·m/kg) que l'aluminium (130 kN·m/kg). Bien que l'aluminium ait une résistance absolue plus élevée, le poids plus léger du magnésium le rend plus adapté aux applications structurelles où le poids est critique.
Résistance à la corrosion
L'aluminium forme naturellement une couche d'oxyde inerte de 5 à 10 nm qui le protège de la corrosion environnementale. À l'exception de l'eau salée, cette barrière auto-cicatrisante rend l'aluminium résistant à la corrosion dans la plupart des environnements. En revanche, le magnésium est plus réactif et nécessite des traitements de surface ou des revêtements particuliers pour éviter la corrosion, notamment dans les situations salines ou humides.
Usinabilité et formabilité
L'aluminium est usinable mais peut former des dépôts collants en raison de sa nature molle et de son point de fusion bas. Il nécessite des outils tranchants et une vitesse de coupe rapide pour de meilleures performances. Le magnésium, en revanche, est usinable avec des forces de coupe plus faibles et génère moins d'usure des outils, mais nécessite une manipulation spéciale pour la sécurité incendie.
L'aluminium offre des capacités de déformation plastique exceptionnelles, tandis que le magnésium a une faible plasticité à température ambiante et doit être chauffé à plus de 250 °C pour être mis en forme.
3. Conductivité thermique et électrique
L'aluminium a une conductivité thermique de 237 W/m·K et une conductivité électrique de 37.7 MS/m. En revanche, le magnésium a une valeur de conductivité thermique plus faible mais toujours suffisante de 156 W/m·K et une conductivité électrique de 22 MS/m. Cela est dû à la structure atomique plus dense de l'aluminium et à la structure cristalline hexagonale du magnésium.
4. Applications
Le magnésium et l'aluminium sont tous deux utilisés dans de nombreuses industries telles que :
Industrie aérospaciale
L'aluminium est largement utilisé dans l'aérospatiale pour jusqu'à 80 % des structures d'aéronefs, en particulier dans la construction de pièces d'ailes et de composants de fuselage.
Le magnésium est utilisé dans les boîtiers électroniques, les carters de transmission d'hélicoptères et les châssis de moteurs où sa densité plus faible est importante pour la réduction de poids.
Electronique et biens de consommation
L'aluminium est utilisé pour fabriquer des boîtiers d'ordinateur, des cadres d'éclairage LED et des dissipateurs de chaleur. De l'autre côté, le magnésium est utilisé dans les cadres de smartphones, les châssis d'ordinateurs portables et les boîtiers d'appareils photo pour le blindage EMI et la dissipation de chaleur. Ces deux métaux permettent de concevoir des appareils ultra-minces avec une protection robuste.
Construction et architecture
L'aluminium est utilisé dans la fabrication de fenêtres, de systèmes de toiture, de façades et de cadres structurels avec une durée de vie de plus de 80 ans. En revanche, le magnésium est utilisé dans les panneaux préfabriqués, les systèmes de coffrage et les éléments de construction modulaires, où il offre un rapport résistance/poids exceptionnel pour les applications d'assemblage rapide.
Industrie de l'emballage
En raison de sa grande résistance à la corrosion et de sa formabilité, l’aluminium est utilisé dans les emballages alimentaires, les bombes aérosols et les contenants de boissons.
Bien que le magnésium ait des applications d'emballage limitées en raison de problèmes de réactivité, il est principalement utilisé dans les conteneurs d'équipements haut de gamme et les étuis de protection spéciaux.
Industrie automobile
L'aluminium est privilégié pour la fabrication des composants du châssis, des radiateurs, des blocs moteurs, des panneaux de carrosserie et des roues. Mais le magnésium est utilisé dans les volants, les boîtiers de transmission, les structures du tableau de bord et les cadres de siège.
5. Considérations de coût
Actuellement, les lingots de magnésium se négocient entre 2,000 3,000 et 1,600 2,874 dollars la tonne, tandis que le prix de l'aluminium se situe entre XNUMX XNUMX et XNUMX XNUMX dollars la tonne sur le marché mondial. Bien que le magnésium soit plus cher, son rapport résistance/poids peut justifier son coût dans les applications critiques en termes de poids.
6. Impact environnemental et durabilité
- Le recyclage de l’aluminium ne nécessite que 5 % de l’énergie nécessaire à la production d’aluminium d’origine et sa meilleure infrastructure de recyclage peut encore réduire les émissions de CO2 à 0.6 kg/kg de matériau.
- Les pièces en magnésium ont un meilleur comportement environnemental dans les applications automobiles et elles réduisent le réchauffement climatique de 40 % par rapport à l’aluminium.
Ces deux métaux sont recyclables à l'infini, mais le recyclage du magnésium nécessite une procédure spéciale impliquant l'extrusion à l'état solide et le lavage aqueux.
Comment choisir entre le magnésium et l'aluminium pour votre projet ?
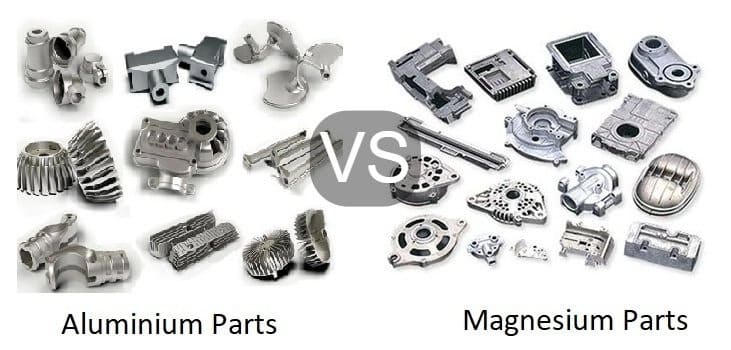
Tenez compte du poids, de l'exposition à la corrosion et de la température de fonctionnement. Dans les situations corrosives et les applications à haute température (plus de 200 °C), vous devez choisir l'aluminium. Mais si la température de fonctionnement est inférieure à 150 °C et que vous préférez réduire le poids, choisissez le magnésium.
Étude de cas : Usinage de précision d'alliages de magnésium pour l'aérospatiale
Les propriétés évoquées ci-dessus — le rapport résistance/poids exceptionnel du magnésium, son usinabilité supérieure à celle de l'aluminium et les exigences de traitement de surface qui en découlent — convergent dans une même pièce lorsque les tolérances sont serrées et la géométrie extrêmement contraignante. L'exemple suivant, tiré de RichconnL'équipe d'ingénierie de [Nom de l'entreprise] démontre ce qu'il faut pour maintenir la précision H7/js6 dans un grand composant plat en alliage de magnésium destiné à l'aérospatiale.
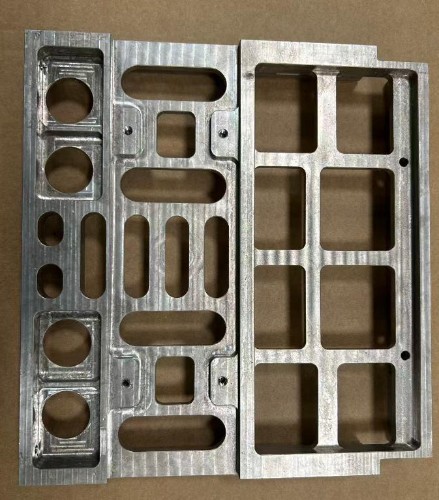
- Partie: Support latéral du module
- Industrie: Industrie aerospatiale
- Matière: Alliage de magnésium
- Processus: Centre d'usinage CNC
- Quantité: 1 pièces
La Problématique
Cette pièce présentait trois difficultés cumulatives. Premièrement, toutes les faces de référence nécessitaient un alésage de précision à la tolérance H7, une classe d'ajustement serrée exigeant une géométrie d'alésage constante et reproductible sur toute la pièce. Deuxièmement, l'espacement des trous de goupille entre les alésages devait respecter la tolérance JS6, une tolérance symétrique bilatérale centrée sur la dimension nominale, ne tolérant pratiquement aucune erreur de positionnement cumulée entre les trous. Troisièmement, la géométrie même de la pièce allait à l'encontre de ces exigences : une grande pièce à profil carré avec de vastes surfaces planes est intrinsèquement sujette à des écarts de planéité. La planéité devait être maintenue à 0.05 mm près sur toute la pièce.
La cause profonde était structurelle. Les grandes surfaces planes en alliage de magnésium accumulent et redistribuent les contraintes internes lors de l'usinage, à mesure que la matière est enlevée. Si ces contraintes ne sont pas maîtrisées avant les passes de précision finales, la pièce se déforme légèrement après le desserrage, ce qui entraîne un décalage simultané de la planéité, de la position des alésages et de l'entraxe. Obtenir un entraxe de 6 mm (js6) tout en conservant une qualité d'alésage de 7 mm (H7) et une planéité de 0.05 mm sur une pièce de cette taille exigeait de considérer la gestion des contraintes comme une étape primordiale du processus, et non comme une simple formalité.
La solution : la réduction du stress d’abord, la précision ensuite.
RichconnL'équipe d'ingénierie de [Nom de l'entreprise] a structuré le processus autour d'un principe clair : éliminer les sources de distorsion avant de s'engager sur des dimensions précises.
- Ébauche avec une matière première de 0.5 mm, suivie d'un recuit. Le profil extérieur a d'abord été ébauché, laissant une surépaisseur de 0.5 mm sur toutes les surfaces. La pièce a ensuite été recuite afin de relâcher les contraintes résiduelles induites par l'ébauche. Omettre cette étape signifierait que la passe de finition de précision devrait lutter contre des forces internes invisibles ; toute contrainte relâchée après la finition entraînerait un décalage des surfaces et des alésages hors tolérance.
- Usinage de finition à grande vitesse avec contrôle du faux-rond de l'outil à 0.01 mm Après recuit, l'usinage de finition a été réalisé avec un faux-rond d'outil limité à 0.01 mm. Aux niveaux de tolérance H7, le faux-rond d'outil contribue directement à l'erreur géométrique de l'alésage. Le maîtriser à 0.01 mm garantit que la trajectoire de l'outil de coupe reflète fidèlement la géométrie programmée, sans introduire d'excentricité propre dans l'alésage.
- Finition de surface usinée conservée telle quelle — sans polissage Après l'usinage de finition, les marques d'outils ont été conservées intactes, sans polissage ni finition manuelle. Ce choix est délibéré : le polissage manuel induit des variations microgéométriques incontrôlées susceptibles de compromettre la planéité et la circularité des alésages, pourtant rigoureusement établies par l'usinage. Dans le domaine des composants aérospatiaux de précision, la surface usinée fait office de surface de référence ; la modifier après usinage engendre de la variabilité, et non de la qualité.
- Inspection en cours de production à 100 % Chaque caractéristique a été inspectée pendant l'usinage, et non seulement à la fin. Dans le cadre d'une production aérospatiale monobloc où toute rebut implique de recommencer à partir de la matière première, la vérification en cours de fabrication à chaque étape est le seul moyen de détecter les écarts avant qu'ils ne s'aggravent.
Le Résultat
Toutes les faces de référence ont été alésées avec une tolérance H7. L'espacement des trous de goupille respectait l'exigence de tolérance bilatérale JS6. La distorsion de la pièce était maintenue à 0.05 mm de planéité, conformément aux spécifications. La pièce livrée au client du secteur aérospatial répondait à toutes les exigences dimensionnelles.
Ce que cette affaire illustre
Comme indiqué précédemment dans cet article, le rapport résistance/poids plus élevé du magnésium le rend mieux adapté aux applications structurelles où le poids est un facteur critique. Richconn Les supports aérospatiaux relèvent précisément de ce type d'application. Cependant, l'avantage d'usinabilité du magnésium ne se traduit par une qualité de pièce finie que si le processus est conçu en tenant compte de son comportement spécifique. La tendance des grandes pièces en magnésium à se déformer sous l'effet des contraintes résiduelles implique que l'étape de recuit entre l'ébauche et la finition est indispensable : c'est elle qui permet d'atteindre les tolérances serrées.
Pour les ingénieurs qui prescrivent des alliages de magnésium pour des composants structuraux de précision, ce cas confirme un principe fondamental : le choix du matériau et la conception du processus sont les deux volets d’une même décision. Un matériau adéquat, usiné selon une séquence inappropriée, ne permettra pas d’obtenir une pièce conforme.
Pour résumer
L'aluminium et le magnésium ont chacun leurs propres utilisations industrielles. L'aluminium est le plus adapté aux applications structurelles (en raison de sa meilleure résistance à la corrosion) et le magnésium est plus adapté lorsque la réduction du poids est une priorité.
Si vous avez besoin d'un service de fabrication ou d'usinage de métaux lié à l'aluminium ou au magnésium, RICHCONN est votre meilleure option. Nous sommes là 24h/7 et XNUMXj/XNUMX, n'hésitez pas à contactez-nous. à toute heure.
FAQ
Le magnésium est-il plus résistant que l’aluminium ?
Les alliages d'aluminium ont une résistance à la traction supérieure (70-700 MPa) à celle du magnésium (120-420 MPa). Mais le magnésium a une meilleure résistance spécifique en raison de sa densité plus faible.
Qu'est-ce qui est plus léger : l'aluminium ou le magnésium ?
Le magnésium a une densité de 1.74 g/cm³. Il est donc 34 % plus léger que l'aluminium (2.70 g/cm³), ce qui fait du magnésium le métal structurel le plus léger disponible pour une utilisation commerciale.
Le magnésium est-il un métal ferreux ?
Non, le magnésium est un métal non ferreux. Il appartient au groupe des métaux alcalino-terreux et ne contient pas de fer dans sa composition.



