
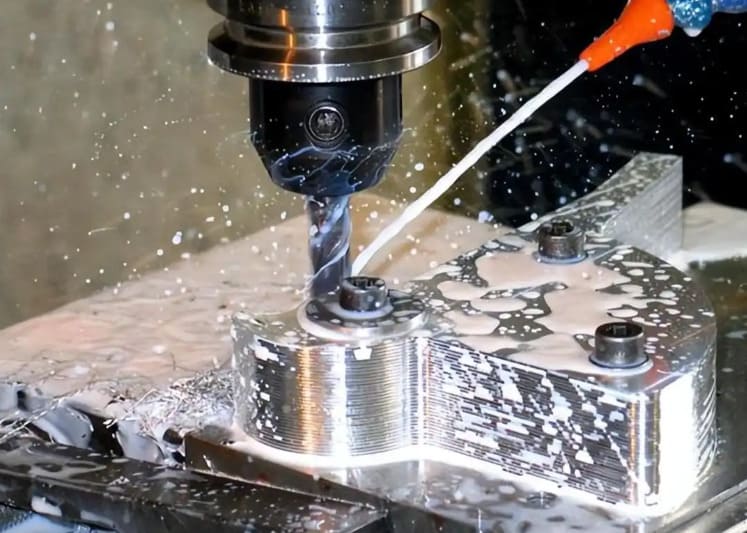
Trois problèmes courants avec l'inox — et nos solutions pour chacun
L'acier inoxydable présente un indice d'usinabilité compris entre 25 % et 45 % de celui des aciers à usinage facile, mais ce n'est pas tant ce chiffre qui pose problème. Le problème réside plutôt dans le fait que l'acier inoxydable se détériore brutalement : un procédé qui fonctionne pour 90 % des pièces en détruit 91 %.
La peau devient plus dure que la partie
Les aciers austénitiques comme le 304 et le 316 durcissent considérablement sous l'effet de la déformation. Un tranchant émoussé, un arrêt prolongé au fond d'un trou ou une passe de finition trop légère pour former un copeau provoquent un frottement plutôt qu'une coupe, laissant une couche durcie que l'outil suivant devra traverser.
La chaleur reste dans la zone de coupe
L'acier inoxydable conduit la chaleur environ trois fois moins bien que l'acier au carbone ; l'énergie évacuée par l'aluminium dans ses copeaux reste donc concentrée à l'extrémité de l'outil. Il en résulte une usure rapide en dépouille, des entailles à la profondeur de passe et une dilatation thermique qui provoque une dérive de la pièce hors tolérance en cours d'usinage.
Les fils se grippent, les copeaux s'enroulent
L'acier inoxydable est ductile et auto-soudable. Les filetages s'encrassent lors du formage et à nouveau lors de l'assemblage ; les nuances austénitiques projettent de longs copeaux filiformes qui s'enroulent autour de l'outil et rayent l'alésage fini lors de leur usinage.
Les qualités que nous usinons, classées selon leur coût en temps de cycle.
En acier inoxydable, la résistance à la corrosion et l'usinabilité sont des propriétés antagonistes. La nuance qui résiste le mieux à votre environnement est généralement la plus difficile à usiner ; il s'agit donc d'un véritable compromis, et non d'un choix par défaut. Les indices d'usinabilité ci-dessous sont relatifs à l'acier B1112 à usinage facile (100 %).
| Niveau | Family | Usinabilité | Comportement dans la coupe | Précisez-le quand |
|---|---|---|---|---|
| 303 | Austénitique | ~% 78 | La solution la plus simple. L'ajout de soufre permet une extrusion nette et réduit considérablement le temps de cycle par rapport à l'acier inoxydable 304. | Il vous faut une résistance à la corrosion et un volume suffisant, et la pièce n'est ni soudée ni exposée aux chlorures. |
| 304/304L | Austénitique | ~% 45 | Le travail se durcit vite, produit des résultats durables, exige de la rigidité. C'est la norme du secteur et la référence en matière de coûts. | Résistance à la corrosion à usage général, contact alimentaire, assemblages soudés (304L) |
| 316/316L | Austénitique | ~% 36 | Tout ce que fait l'acier inoxydable 304, en mieux. Le molybdène améliore la ténacité et la rétention de chaleur ; il faut donc s'attendre à des cycles plus longs et à des coûts d'outillage plus élevés. | Eau salée, chlorures, usage pharmaceutique ou chirurgical nécessitant une résistance à la corrosion par piqûres |
| 321 | Austénitique | ~% 36 | Similaire à l'acier 304 avec stabilisation au titane ; copeaux plus résistants et plus filiformes. | Pièces soudées puis exposées à une température de service de 425 à 870 °C |
| 416 | Martensitique | ~% 90 | L'acier inoxydable le plus usinable disponible. Excellent pour la production en grande série de pièces tournées, mais présentant la plus faible résistance à la corrosion du groupe. | Arbres, goujons et raccords utilisés en milieu sec ou légèrement corrosif, en volume |
| 420 | Martensitique | ~45% (recuit) | Usinage, recuit, puis trempe. Prévoir la marge de déformation due au traitement thermique avant la finition. | Arêtes de coupe, moules, surfaces d'usure nécessitant dureté et une certaine résistance à la corrosion |
| 440C | Martensitique | ~40% (recuit) | Acier à haute teneur en carbone et abrasif ; l’usure de l’outil est la principale contrainte. La rectification après trempe est souvent la seule solution pour obtenir des tolérances serrées. | Roulements, sièges de soupapes, composants d'usure à haute dureté |
| 17-4PH | Durcissement par précipitation | ~48% (Cond. A) | Usinée dans l'état A, puis durcie par vieillissement à H900–H1150. Le vieillissement entraîne un léger retrait de la pièce, de manière prévisible ; l'état doit être indiqué sur le dessin. | Haute résistance et résistance à la corrosion : raccords aérospatiaux, arbres de vannes et de pompes, instruments chirurgicaux |
| 15-5PH | Durcissement par précipitation | ~48% (Cond. A) | Comparable au 17-4PH avec une meilleure ténacité transversale ; le même plan de traitement thermique s'applique. | Structure aérospatiale où la robustesse directionnelle est essentielle |
| 2205 duplex | Duplex | ~25–30 % | Le plus difficile à usiner du groupe : haute résistance, fort écrouissage, abrasif sur les bords. Prévoir des cycles de production nettement plus longs. | Services offshore, chimiques et de dessalement où 316 sera toujours en service |
Vous hésitez entre l'acier inoxydable 304 et 316 ? Le coût d'usinage est souvent supérieur à la différence de matériau. Décrivez votre environnement d'utilisation et nous vous indiquerons si l'acier inoxydable 316 présente un avantage. Pour en savoir plus : explication des types et nuances d'acier inoxydable.
La rigidité détermine la voie
Sur l'inox, le choix de la machine est plus important que sur l'aluminium. Une déformation qui vous coûterait 0.01 mm sur l'aluminium vous coûtera ici une surface écrouie et un outil cassé.

fraisage CNC
Collecteurs, carters, brides et supports. Broches à couple élevé et courte portée d'outil pour une coupe stable dans les aciers 304 et 316.

Usinage sur axe 5
Géométrie complexe en une seule opération de serrage. Moins de réglages signifie moins de réinterventions sur une surface écrouie : un véritable gain de qualité, et pas seulement un gain de temps.

Tournage CNC
Arbres, corps de vannes, raccords et bagues de précision . L'outillage motorisé permet de réaliser des opérations transversales sans second réglage.

Usinage par tournage-fraisage
Des pièces tournées et fraisées en un seul serrage, conservant une concentricité qu'un processus à deux machines perdrait à cause des repositionnements.

Usinage suisse de l'acier inoxydable
Pièces de petit diamètre et de grande dimension sur machines CITIZEN et TSUGAMI — broches chirurgicales, contacts, micro-arbres jusqu'à ±0.001 mm.

EDM de fil
Angles internes aigus et acier trempé 440C ou vieilli 17-4PH, où la force de coupe et l'usure de l'outil excluent totalement une voie de fraisage.
Ce que nous tenons sur l'acier inoxydable
À tolérance égale, le coût est plus élevé pour l'acier inoxydable 316 que pour le 6061, non pas en raison d'une moindre précision de la machine, mais parce que l'obtention de cette tolérance nécessite davantage de passes, de changements d'outils et de mesures en cours de production. En optimisant la tolérance, l'écart de prix se réduit considérablement.
| Caractéristique | Standard (par défaut) | Précision (sur demande) | Remarques |
|---|---|---|---|
| Linéaire, fraisé et tourné | ISO 2768-m | ± 0.01 mm | S'applique aux dimensions non tolérées, sauf indication contraire dans votre cartouche. |
| Caractéristiques suisses | ± 0.01 mm | ± 0.001 mm | Usinage de barres de petit diamètre sur machines à poupée mobile |
| Diamètre du trou | H8 | H7 (alésé / percé) | L'alésage de l'acier inoxydable nécessite un diamètre de pré-perçage correct ; un diamètre insuffisant provoque des frottements et un écrouissage. |
| Concentricité, tournée | TIR de 0.05 mm | TIR de 0.01 mm | La bande de précision nécessite un usinage tour-fraisage ou suisse en une seule opération. |
| État de surface, tel qu'usiné | Ra 3.2 µm | Ra 0.8 µm | Une rugosité Ra inférieure ou égale à 0.4 µm nécessite un polissage ou un électropolissage. |
| Après traitement thermique, 17-4PH | Par dessin après vieillissement | Broyer jusqu'à la finale | Précisez l'état (H900 / H1025 / H1150) — les dimensions changent avec le temps |
Les dimensions finales sont vérifiées sur des machines à mesurer tridimensionnelles . Des rapports dimensionnels sont fournis avec chaque commande ; la documentation FAI et PPAP est disponible pour les programmes de production.
La défaillance par corrosion qui commence dans l'atelier d'usinage
Une pièce en acier inoxydable 316 peut être parfaitement conforme aux tolérances et pourtant rouiller en service. Cela signifie généralement que du fer libre s'est incrusté dans sa surface lors de l'usinage : provenant d'un outil, d'un dispositif de fixation, d'une meule d'ébavurage ou d'un copeau issu d'une opération d'usinage d'acier au carbone sur la même table. La couche d'oxyde ne pouvant se former sur ce fer, celui-ci se corrode et la corrosion se propage en dessous.
Il s'agit du problème le plus fréquemment rencontré par les acheteurs qui changent de fournisseur concernant l'acier inoxydable, et il n'est presque jamais mentionné sur les pages consacrées aux services d'usinage.
- Outillage et médias séparés — Les médias d'ébavurage et de sablage utilisés sur l'acier inoxydable ne sont jamais les mêmes que pour les travaux sur l'acier au carbone.
- Passivation selon les normes — acide nitrique ou citrique conforme aux normes ASTM A967 ou AMS 2700, spécifié sur la fraiseuse, et non laissé à la discrétion du finisseur
- Électropolissage où une surface plus lisse et facile à nettoyer est nécessaire pour les services pharmaceutiques ou de vide
- Ferrite et perméabilité magnétique L'écrouissage augmente la perméabilité des aciers 304 et 316 ; si votre application concerne l'IRM, les capteurs ou les semi-conducteurs, veuillez nous le préciser afin que nous puissions adapter le procédé et le recuit en conséquence.
- Nettoyage documenté — Nettoyage par ultrasons avant emballage des pièces destinées au contact médical et alimentaire
Plus de détails : notre guide sur la passivation de l’acier inoxydable.
Finitions pour l'inox

| Finition | Pourquoi le préciser ? |
|---|---|
| Tel qu'usiné | Ra 1.6–3.2 µm. Coût minimal ; marques d’outils visibles. |
| Passivation | Élimine le fer libre et restaure la couche d'oxyde. Pratiquement obligatoire sur les pièces en contact avec des dispositifs médicaux et alimentaires. |
| Électropolissage | Lisse et ravive la surface, élimine la couche superficielle déformée. Service pharmaceutique, sous vide et en salle blanche |
| Grenaillage de billes | Texture mate uniforme ; utiliser uniquement des supports dédiés à l’acier inoxydable |
| Polissage | Ra 0.4 µm et moins, jusqu'au miroir. Faces sanitaires, optiques et décoratives |
| Revêtement PVD | Finition colorée dure. L'acier inoxydable ne peut être anodisé ; le dépôt PVD est la seule solution pour obtenir du noir ou de l'or. |
| Oxyde noir | Finition mate non réfléchissante pour ensembles optiques et de défense |
| marquage laser | Codes UDI permanents, numéros de pièces et traçabilité des lots |
Vous usinez aussi de l'aluminium ? Découvrez nos services d'usinage CNC pour l'aluminium.
Cinq décisions qui influencent le plus le prix d'un acier inoxydable
- Vérifiez si vous avez réellement besoin de 316. Si la pièce n'est jamais en contact avec des chlorures, les machines 304 sont plus rapides et coûtent moins cher ; s'il s'agit d'un raccord intérieur sec produit en volume, les machines 303 ou 416 peuvent réduire de moitié le temps de cycle.
- Angles intérieurs ouverts. Les petits rayons de courbure imposent l'utilisation d'outils de petite taille, et les petits outils en acier inoxydable entraînent des passes superficielles, des frottements et une durée de vie réduite de l'outil. Utiliser un rayon de courbure de 3 cm (R3) au lieu de 1 cm (R1) peut transformer complètement le processus.
- Gardez les éléments profonds peu profonds. Les outils à longue portée perdent en rigidité, et cette perte de rigidité dans l'acier inoxydable produit des vibrations et une surface écrouie, et pas seulement une mauvaise finition.
- Réfléchissez bien avant de visser des filetages très fins et très profonds. Les pas fins en acier inoxydable austénitique s'oxydent facilement. Un filetage plus gros ou un diamètre légèrement supérieur est généralement moins cher et plus fiable à l'assemblage.
- Indiquez l'état du traitement thermique et la norme de finition. L'indication « 17-4PH » sans condition et « passivé » sans norme signifient toutes deux que les pièces sont fabriquées deux fois.
Envoyez-nous un fichier STEP et nous vous retournerons gratuitement, avant tout engagement, un rapport DFM annoté identifiant les facteurs de coûts.
Demander un examen DFMQu'est-ce qui est livré avec les pièces ?
- Certificat matériel — qualité, lot de coulée et composition chimique du moulin
- Rapport dimensionnel — Résultats de la MMT par rapport à vos caractéristiques critiques
- Certificat de passivation — procédé, norme et méthode d'essai lorsque spécifié
- Enregistrement du traitement thermique — Données sur l'état et le processus des nuances PH et martensitiques
- FAI / PPAP — Documentation complète du premier article disponible sur demande pour les programmes de production
- Traçabilité — enregistrements au niveau des lots conservés conformément à notre système ISO 9001:2015

| Stage | Quantité | Délai de livraison typique |
|---|---|---|
| Prototype | 1-10 | 7 à 12 jours |
| Passerelle / pilote | 10-500 | 12 à 25 jours |
| Production | 500–100,000 + | Sortie prévue |
Les délais de livraison pour l'acier inoxydable sont légèrement plus longs que pour l'aluminium, car le traitement thermique, la passivation et l'électropolissage sont des opérations externes. Ceci sera confirmé dans votre devis. Pas de quantité minimale de commande.
Nous usinons des pièces en acier inoxydable chaque semaine.

Médical et chirurgical
Composants d'instruments et d'appareils en acier inoxydable 316L et 17-4PH avec certification de passivation et marquage UDI.
Arbres d'instruments · boîtiers · axes
Aérospatiale et défense
Raccords et fixations 17-4PH et 15-5PH avec traitement thermique complet et traçabilité des matériaux.
Raccords · supports · corps de vannes
Alimentaire et pharmaceutique
Pièces de contact en acier inoxydable 304L et 316L finies sur une surface nettoyable et documentées conformément à vos exigences de validation.
Buses · collecteurs · raccords sanitaires
Énergie industrielle et hydraulique
Corps de vannes, composants de pompes et arbres de précision en acier inoxydable 303, 316 et duplex.
Corps de vannes · arbres · brides
Marine et offshore
Quincaillerie duplex 316 et 2205 pour service en eau salée, où la résistance à la piqûre détermine la qualité.
Raccords · fixations · boîtiers
Semi-conducteurs
Composants à faible perméabilité et compatibles avec le vide, avec une préparation de surface contrôlée.
Composants de la sonde · Matériel de chambreQuestions sur l'usinage CNC de l'acier inoxydable
Dois-je préciser acier inoxydable 304 ou 316 ?
Choisissez l'acier inoxydable 316 lorsque la pièce est exposée à l'eau salée, aux chlorures ou aux acides : sa teneur en molybdène lui confère une excellente résistance à la corrosion par piqûres, contrairement à l'acier inoxydable 304 dans ces environnements. Pour une utilisation générale en intérieur, en eau douce ou dans le secteur alimentaire, privilégiez l'acier inoxydable 304. La différence de coût ne se limite pas au matériau : l'usinabilité de l'acier inoxydable 316 est d'environ 36 %, contre 45 % pour l'acier inoxydable 304. Les temps de cycle et les coûts d'outillage s'en trouvent donc majorés. Si votre pièce n'est jamais exposée aux chlorures, opter pour l'acier inoxydable 316 représente un surcoût sans gain fonctionnel.
Pourquoi l'usinage CNC de l'acier inoxydable est-il plus cher que celui de l'aluminium ?
Le coût principal réside dans le temps d'usinage. L'acier inoxydable exige des vitesses de coupe plus faibles, absorbe davantage de chaleur à la pointe de l'outil et use ce dernier beaucoup plus rapidement. Par conséquent, l'usinage d'une même géométrie prend plusieurs fois plus de temps qu'avec de l'aluminium et consomme davantage de plaquettes. L'écrouissage implique également des passes plus prudentes et un contrôle en cours de production plus fréquent. Le coût du matériau est un facteur secondaire. Pour obtenir un devis plus avantageux pour l'acier inoxydable, il est préférable de vérifier la géométrie et la nuance avant la validation du projet plutôt que de négocier le prix après coup.
Quelles tolérances pouvez-vous respecter sur des pièces en acier inoxydable ?
Tolérance de ±0.01 mm sur les pièces fraisées et tournées, et jusqu'à ±0.001 mm sur les pièces de petit diamètre usinées par tournage suisse. Les dimensions non tolérancées sont conformes à la norme ISO 2768-m. Pour l'acier inoxydable en particulier, nous recommandons de tolérancier uniquement les éléments qui déterminent l'ajustement et le fonctionnement ; un tolérancement trop strict sur toutes les dimensions multiplie les temps de contrôle et d'usinage.
Qu’est-ce que l’écrouissage et comment affecte-t-il mes pièces ?
Les aciers inoxydables austénitiques durcissent lorsqu'ils sont déformés. Si un tranchant frotte au lieu de couper (parce qu'il est émoussé, parce que la passe est trop légère pour former un copeau, ou parce que l'outil s'attarde trop), la surface qu'il traverse devient nettement plus dure que le matériau de base. L'outil suivant doit alors traverser cette couche, ce qui accélère l'usure et peut entraîner la rupture des petits outils. En pratique, cela signifie que l'acier inoxydable est usiné avec des charges de copeaux contrôlées et constantes, et que l'outillage est remplacé régulièrement plutôt que d'être utilisé jusqu'à la rupture.
Les pièces en acier inoxydable nécessitent-elles une passivation ?
Dans la plupart des cas, oui, et pour les pièces destinées aux secteurs médical, pharmaceutique et alimentaire, c'est pratiquement obligatoire. L'usinage incruste du fer provenant des outils et des dispositifs de fixation dans la surface, et la couche passive d'oxyde de chrome ne peut pas se former par-dessus ; ainsi, une pièce parfaitement dimensionnelle peut rouiller en service. La passivation selon les normes ASTM A967 ou AMS 2700 élimine ce fer et restaure la couche d'oxyde. Il est impératif de préciser la norme et la méthode d'essai sur le dessin plutôt que d'écrire simplement « passiver ».
L'acier inoxydable peut-il être anodisé ou coloré ?
Non, l'anodisation s'applique aux métaux non ferreux comme l'aluminium et le titane. Pour l'acier inoxydable coloré, on utilise un revêtement PVD qui produit une finition métallique dure en noir, or et autres teintes similaires, ou une couche d'oxyde noir pour une surface mate non réfléchissante. L'électropolissage et le polissage mécanique permettent d'obtenir une finition brillante sans ajout de revêtement.
Comment gérez-vous le traitement thermique 17-4PH ?
L'acier 17-4PH est usiné à l'état A, puis durci par vieillissement selon les spécifications de votre plan : H900 pour une résistance maximale et H1150 pour une ténacité accrue. La pièce subit une légère variation dimensionnelle durant le vieillissement, suffisamment prévisible pour être compensée. L'état de vieillissement doit donc impérativement figurer sur le plan avant toute demande de devis. Lorsque la tolérance après vieillissement est très stricte, nous procédons à une rectification de finition après traitement thermique, plutôt qu'à une compensation.
Fabriquez-vous des prototypes ainsi que des volumes de production ?
Oui, sans quantité minimale de commande. Les prototypes uniques et les programmes de production en série sont réalisés dans le même site ; ainsi, le passage d’un modèle de la phase de validation à la production en série ne nécessite pas la qualification d’un nouveau fournisseur, et la documentation de processus élaborée lors du prototypage est conservée pour la production.
Dites-nous la note, l'environnement et la tolérance qui comptent.
Téléchargez un fichier STEP et un dessin. Vous recevrez sous deux heures ouvrables un prix, un délai de livraison et l'avis d'un ingénieur sur la rentabilité de votre choix de nuance d'aluminium.
Obtenez votre devis pour l'acier inoxydableToutes les données téléchargées sont confidentielles · Accord de confidentialité disponible sur demande · sales@richconn.com