
Pour la production de pièces fines et allongées nécessitant une précision extrême, les tours CNC classiques s'avèrent souvent insuffisants. La pièce se déforme, vibre et dérive hors des spécifications, notamment lorsque le rapport longueur/diamètre augmente. L'usinage CNC suisse résout ce problème à la source en supportant la barre directement contre l'outil de coupe, garantissant ainsi rigidité et stabilité tout au long de l'usinage.
Née dans les ateliers d'horlogerie suisses au XIXe siècle, cette technologie a été conçue pour usiner des arbres et des engrenages minuscules et délicats. Aujourd'hui, elle est devenue une machine à commande numérique (CNC) ultra-performante, utilisée dans les secteurs médical, aérospatial, de la défense et de la photonique. La fabrication de pièces longues exige des tolérances aussi serrées que ±1800 mm (±0.0001 pouce), et les machines de type suisse garantissent ce niveau de précision sur plusieurs centimètres de longueur sans difficulté.
Le secret réside dans le système de poupée mobile et de douille de guidage. La douille de guidage maintient la barre à quelques millimètres seulement du point de contact de l'outil avec la matière. Ce système élimine la déformation, réduit les vibrations et produit des états de surface si nets qu'un polissage secondaire est souvent superflu. Pour les ingénieurs et les concepteurs travaillant sur des broches fines, des corps de connecteurs ou des vis osseuses, c'est une véritable révolution.
Comprendre le procédé d'usinage suisse et ses avantages uniques
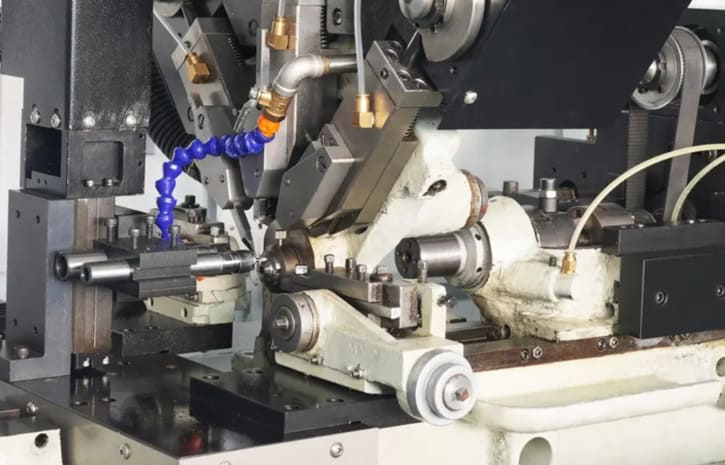
Le fonctionnement d'un tour suisse peut paraître contre-intuitif au premier abord. Au lieu de maintenir la pièce immobile et de déplacer l'outil, la machine fait avancer la barre directement vers les outils de coupe à travers une douille de précision. Ce simple changement de principe révolutionne la fabrication des pièces longues et fines.
Système de poupée mobile et de douille de guidage
Au cœur de chaque machine suisse se trouve la technologie de la poupée mobile associée à une douille de guidage fixe. La poupée fixe saisit la barre et la pousse vers l'avant, alimentant la pièce à travers la douille à quelques millimètres seulement de l'outil de coupe. Ce support de douille de guidage maintient la pièce à usiner précisément dans la zone de coupe, éliminant toute déformation avant même que celle-ci ne commence.
Les outils restent fixes en position tandis que la barre avance et tourne. Ainsi, la longueur de matériau non supportée ne dépasse jamais quelques millimètres, quelle que soit la longueur de la pièce finie.
En quoi les machines suisses diffèrent-elles des tours CNC traditionnels ?
Une comparaison réalisée avec des machines de tournage CNC révèle un écart de conception fondamental entre ces deux plateformes :
- Les tours traditionnels serrent la barre au niveau du mandrin et étendent la pièce vers l'extérieur, augmentant ainsi le dépassement et le risque de vibrations à chaque pouce de longueur.
- Les machines suisses assurent un support constant au point de coupe, maintenant des conditions stables quelle que soit la longueur de la pièce.
- Les plateformes suisses modernes offrent 12 axes ou plus, combinant tournage, fraisage, perçage et filetage en un seul cycle.
Cette différence signifie que les machines suisses peuvent respecter des tolérances plus strictes sur des pièces présentant des rapports longueur/diamètre élevés — une tâche qui pousse les tours conventionnels à leurs limites.
Origines de l'horlogerie et évolution vers la fabrication moderne
L'usinage suisse trouve ses origines dans l'industrie horlogère suisse de la fin du XIXe siècle. Les premières machines utilisaient des cames mécaniques pour produire de minuscules vis et goupilles de montre. Aujourd'hui, les machines à commande numérique (CNC) perpétuent cette même précision dans les secteurs de l'aérospatiale, du médical et de la défense, en produisant des pièces complexes en une seule opération continue.
Le principal défi de l'usinage de composants longs et minces
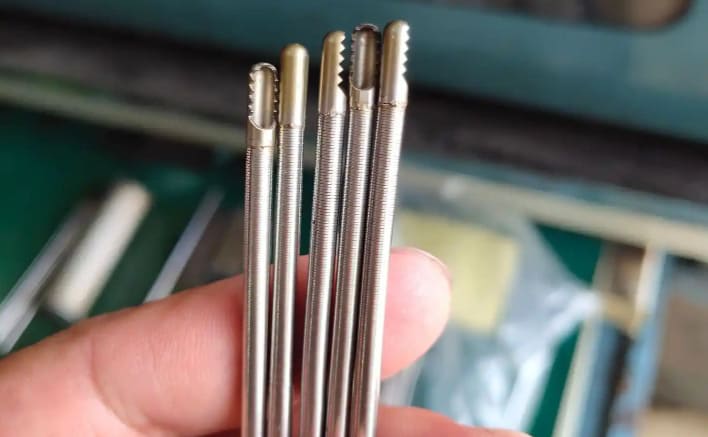
Lors de l'usinage de pièces présentant un rapport longueur/diamètre élevé, des problèmes s'aggravent avec la longueur de matière non supportée. Les forces de coupe repoussent la pièce de l'outil, et plus la pièce s'étend hors du mandrin, plus le problème est important. Comprendre ces difficultés permet de saisir l'importance des solutions spécialisées.
Problèmes de déformation et de vibration dans l'usinage traditionnel
La déformation lors de l'usinage de pièces longues et fines sur un tour conventionnel est le principal problème. Plus la barre s'éloigne du mandrin, plus la partie non supportée agit comme un levier. Les forces de coupe courbent la pièce, l'éloignant de l'outil, ce qui engendre des diamètres coniques et des erreurs dimensionnelles qui s'accumulent sur toute la longueur de la pièce.
Sans un contrôle adéquat des vibrations, la pièce se met à osciller sous la pression de coupe. Cela crée un cercle vicieux : l’outil s’enfonce, la pièce reprend sa forme initiale et le cycle se répète. Il en résulte un enlèvement de matière irrégulier et des pièces non conformes aux spécifications.
Problèmes de vibrations et irrégularités de finition de surface
Les vibrations parasites laissent des marques visibles sur la surface, qu'aucun ingénieur ne souhaite voir. Ces vibrations harmoniques produisent :
- Motifs de surface ondulés ou striés nécessitant un meulage secondaire
- Usure imprévisible des outils qui raccourcit la durée de vie des plaquettes
- Les niveaux de bruit indiquent que le processus est hors de contrôle.
L'élimination des vibrations oblige souvent les opérateurs à réduire les vitesses d'avance et de broche. Cette approche prudente allonge les temps de cycle et augmente le coût unitaire, ce qui représente un véritable enjeu en production.
Dérive de tolérance sur de grandes longueurs
Maintenir une stabilité dimensionnelle optimale devient quasiment impossible avec l'usure de l'outil et les variations de dépassement. La dérive des tolérances s'accentue sur toute la longueur de la pièce, rendant particulièrement difficile le respect des spécifications de ±0.0001 pouce requises dans les applications médicales, aérospatiales et de défense. L'utilisation de plusieurs montages et de lunettes fixes peut s'avérer utile, mais elle allonge le temps de production et engendre des risques d'alignement supplémentaires.
Pourquoi l'usinage suisse est idéal pour les pièces longues et fines
Le secret réside dans le maintien précis de la pièce par les machines suisses au niveau de la zone de coupe. Une bague de guidage maintient la barre à quelques millimètres seulement du point de contact de l'outil. Ce maintien au plus près annule la flexion naturelle des pièces fines et allongées sous l'effet des forces de coupe. On obtient ainsi des coupes stables et sans vibrations, même sur des composants présentant des rapports longueur/diamètre extrêmes.
La poupée mobile fait avancer la barre à travers la douille de guidage selon un mouvement linéaire et contrôlé. Ainsi, les conditions de coupe restent constantes du début à la fin de la pièce. Pour la fabrication d'arbres de précision, cela se traduit par un faux-rond minimal, une rectitude fiable et des dimensions répétables pour chaque pièce d'une même série.
Les avantages du tournage suisse apparaissent clairement lorsqu'on compare les résultats obtenus sur des pièces comme les axes d'entraînement, les vis à os, les tiges de valve et les corps de connecteurs. Ces composants exigent :
- Des rapports longueur/diamètre extrêmes — souvent de 10:1 ou plus
- Des détails miniatures et des finitions soignées sur toute la longueur de la pièce
- Plusieurs opérations réalisées en un seul cycle sans réajustement
- Des spécifications strictes de concentricité et d'état de surface excluent tout traitement secondaire.
L'usinage de pièces minces sur des tours conventionnels impose des compromis : vitesses d'avance réduites, supports supplémentaires ou tolérances moins précises. Les tours suisses éliminent ces compromis par leur conception. Le processus réalise le tournage, le fraisage, le perçage et le filetage en une seule opération, ce qui diminue les temps de cycle et les risques d'erreur.
Richconn Les capacités de l'usinage suisse permettent d'appliquer cette technologie aussi bien au prototypage qu'à la production en grande série. Que vous ayez besoin de 50 ou de 50 000 pièces, le procédé garantit une qualité constante avec des variations minimales d'une pièce à l'autre. Cette fiabilité fait de l'usinage suisse le choix privilégié des ingénieurs concevant des composants longs et fins pour les applications médicales, aérospatiales et électroniques.
Obtention de tolérances ultra-serrées et de finitions de surface supérieures
L'usinage suisse offre une précision inégalée, notamment pour les pièces longues et fines. La douille de guidage et la poupée mobile assurent des tolérances micrométriques sur toute la longueur de la pièce. Ce système de support rigide limite les variations thermiques et les vibrations, garantissant ainsi des pièces conformes aux spécifications, de la première à la dernière.
Maintien de tolérances aussi serrées que ±0.0001 pouce
Les machines suisses affichent couramment des tolérances de ±0.0001 pouce (±2.5 microns). La stabilité thermique de la zone de coupe est primordiale. Grâce au guidage de la matière au point de contact avec l'outil, l'échauffement reste minimal et prévisible. De nombreux ateliers de production maintiennent une tolérance de ±0.0002 pouce sur des séries complètes de milliers de pièces – un niveau de répétabilité difficilement atteignable par les tours CNC traditionnels pour les pièces de grand rapport longueur/diamètre.
Concentricité et rectitude constantes sur toute la longueur
Le contrôle de la concentricité est essentiel pour des composants tels que les vis osseuses, les instruments dentaires et les outils arthroscopiques. Ces pièces doivent s'emboîter parfaitement bout à bout, sans défauts cumulatifs. L'usinage suisse excelle dans ce domaine, car la poupée mobile empêche la fraise de dévier lors de sa progression le long de la pièce. La précision de positionnement est maintenue sur plusieurs centimètres, garantissant ainsi une rectitude conforme aux spécifications. Vous bénéficiez d'un contrôle fiable de la concentricité sans la complexité supplémentaire d'étapes d'alignement secondaires.
Besoin réduit d'opérations de finition secondaires
L'action de coupe régulière et contrôlée par vibrations produit une qualité de finition de surface exceptionnelle directement à la sortie de la machine. Dans de nombreux cas, il est possible de se passer complètement de la rectification sans centre ou du polissage. Cette réduction des opérations secondaires permet de réaliser des économies de temps et de coûts considérables, notamment pour les grandes séries de production. Principaux avantages :
- Finitions de surface adaptées aux implants médicaux et aux composants optiques, directement issues de la machine
- Des surfaces plus lisses qui réduisent la friction dans les applications fluidiques et de roulements
- Moins d'étapes de fabrication, ce qui raccourcit les délais de livraison et réduit les coûts par pièce
Cette combinaison de qualité de finition de surface et de précision dimensionnelle distingue l'usinage suisse comme un procédé idéal pour les composants de précision dans les secteurs médical, aérospatial et photonique.
Capacités multi-opérationnelles et efficacité de production
Les tours suisses modernes offrent une capacité impressionnante sur une seule plateforme. Dotés de broches principales et secondaires, d'outils motorisés et de plusieurs porte-outils, ces machines réalisent simultanément des opérations parallèles sur différentes caractéristiques d'une pièce. Il est possible d'ébaucher, de finir, de percer, de fraiser, de fileter et de moleter, le tout en une seule opération, sans déplacer la pièce vers un autre poste.
Cette approche simultanée permet de réduire considérablement le temps de cycle. Pendant que la broche principale usine la pièce suivante, la contre-broche effectue les opérations de retournement sur la pièce précédente : perçages transversaux, méplats, rainures et autres caractéristiques. Il en résulte des cycles courts et prévisibles, même pour des géométries complexes qui exigeaient auparavant des configurations de tournage et de fraisage distinctes.
Les plateformes suisses à 12 axes ou plus permettent un véritable usinage multiaxes. Les pièces qui nécessitaient auparavant deux ou trois machines sont désormais usinées en une seule opération. Ceci élimine les manipulations entre les opérations et préserve des tolérances cumulatives plus strictes – un avantage crucial que nous avons abordé dans la section précédente sur l'obtention d'une précision extrême.
Associées à des alimentateurs de barres et à une surveillance en temps réel, les machines suisses excellent dans la production automatisée. Vous pouvez ainsi programmer des cycles de production sans surveillance pour constituer des stocks de sécurité ou absorber les commandes urgentes. Parmi les caractéristiques clés qui rendent cela possible :
- Gestion automatisée de la durée de vie des outils avec remplacement des plaquettes usées avant que la dérive ne commence.
- Un système de palpage en cours de machine qui détecte les variations dimensionnelles avant que les rebuts ne surviennent.
- Évaluation automatisée des caractéristiques critiques pour des contrôles de qualité constants
- Documentation robuste du premier article pour vérifier la stabilité du processus
Des entreprises comme Richconn Tirer parti de ces capacités permet une production à haut débit avec un taux de rebut minimal. Cette efficacité multi-opérations fait de l'usinage suisse une solution rentable pour les pièces complexes produites en grande série, ouvrant la voie à la polyvalence des matériaux et aux nombreuses applications industrielles que nous aborderons par la suite.
Polyvalence des matériaux et applications industrielles
L'un des principaux atouts de l'usinage suisse réside dans sa capacité à travailler une vaste gamme de matériaux. Du laiton et de l'aluminium faciles à usiner aux alliages exigeants de titane et de nickel, le système de douilles de guidage assure la stabilité des pièces, même les plus flexibles ou les plus dures, pendant la coupe. Cette grande compatibilité avec les matériaux fait du tournage suisse un procédé incontournable dans de nombreux secteurs critiques.
Travailler avec des matériaux difficiles, du titane au laiton
Les tours suisses excellent dans l'usinage de matériaux difficiles à usiner sur les tours conventionnels. Les aciers inoxydables comme le 303 et le 316L, le titane de grade 5, l'Inconel et les plastiques techniques tels que le PEEK s'usent avec une grande précision. La bague de guidage amortit la déformation que ces matériaux ont tendance à engendrer sur les pièces longues et fines.
Composants de dispositifs médicaux et vis osseuses
Dans le secteur de la fabrication de dispositifs médicaux, l'usinage suisse produit des pièces conformes aux normes FDA avec une traçabilité complète des lots. Exemples de produits courants :
- vis osseuses et implants dentaires
- Tiges d'instruments chirurgicaux
- Broches et raccords pour dispositifs de diagnostic
Ces pièces nécessitent des matériaux biocompatibles et des finitions de surface répondant à des exigences de validation strictes – des domaines où le tournage suisse excelle.
Broches aérospatiales et corps de connecteurs de défense
Les composants aérospatiaux usinés en Suisse comprennent des supports légers, des arbres de précision et des boîtiers de capteurs. Les tolérances serrées de ces pièces contribuent à prévenir les défaillances liées aux vibrations en vol.
Pour les pièces destinées à l'industrie de la défense, l'usinage suisse prend en charge les travaux soumis à la réglementation ITAR, tels que les corps de connecteurs à chanfreins profonds, les ensembles de capteurs et les composants des systèmes de guidage. La constance de la production, même sur de grandes séries, est essentielle dans les deux secteurs.
Boîtiers photoniques et instrumentation de précision
Les domaines de la photonique et de l'optique s'appuient sur des manchons d'alignement, des boîtiers et des supports usinés en Suisse. Ces pièces requièrent une concentricité et une stabilité thermique exceptionnelles pour les systèmes laser et d'imagerie. L'instrumentation scientifique et les équipements de métrologie bénéficient de la même précision dimensionnelle que celle offerte avec brio par le tournage suisse.
Considérations de conception et meilleures pratiques pour l'usinage suisse
Pour tirer pleinement parti de l'usinage suisse, tout commence dès la conception. En appliquant les principes de conception pour la fabrication dès le début, vous réduisez les coûts, les délais de production et améliorez la qualité des pièces. Quelques choix judicieux sur votre modèle CAO peuvent faire toute la différence en atelier. Passons en revue les principales recommandations en matière d'usinage suisse pour réussir du premier coup.
Optimisation des transitions de diamètre et du placement des caractéristiques
Privilégiez les transitions de diamètre douces et progressives aux changements brusques. Ces derniers créent des concentrations de contraintes et rendent plus difficile le maintien de la stabilité pendant la coupe. Pour une optimisation efficace des pièces, limitez la longueur des sections non supportées et placez les éléments critiques au plus près de la douille de guidage. Dimensionnez les trous, les rainures et les alésages pour qu'ils correspondent aux forets et broches standard utilisés sur les plateformes suisses ; cela simplifie la mise en place et réduit le temps de programmation.
Spécification des rayons réalisables et des dégagements de filetage
Vos plans doivent indiquer les rayons et les dégagements de filetage compatibles avec l'outillage standard. Les outils rectifiés sur mesure augmentent les coûts et les délais de livraison. Tenez compte de ces recommandations d'usinage suisses lors de l'élaboration de vos plans :
- Utilisez des rayons de courbure internes standard de 0.005″ à 0.015″ lorsque cela est possible.
- Préparer de petites contre-dépouilles aux extrémités du filetage pour éviter les bavures et les marques d'outils.
- Spécifiez les formes de filetage standard (UNF, UNC ou métrique) pour accélérer la sélection des outils.
- Prévoir des rainures de dégagement aux endroits où les outils nécessitent un dégagement entre les éléments adjacents.
Données critiques et exigences d'ajustement fonctionnel
Indiquez clairement les références critiques et les ajustements fonctionnels sur chaque dessin. Votre partenaire d'usinage doit connaître les tolérances les plus importantes pour l'assemblage et les performances. Mentionnez les références GD&T afin que l'atelier privilégie les dimensions appropriées lors de la planification du processus.
Collaborer dès le début avec votre fournisseur suisse d'usinage est essentiel pour optimiser la production de vos pièces. Spécifiez clairement vos besoins en documentation : traçabilité des lots, contrôles du premier article et dossiers PPAP. Des spécifications de tolérance et des exigences de qualité précises dès le départ garantissent la cohérence des échanges et évitent des retouches coûteuses en aval.
Conclusion
Les avantages de l'usinage suisse sont particulièrement visibles lorsqu'il s'agit de produire des pièces longues et fines avec une extrême précision. Le système de douille de guidage et de poupée mobile élimine toute déformation au niveau de la zone de coupe, garantissant ainsi des tolérances serrées et des états de surface lisses sur toute la longueur de chaque pièce. Cette approche résout les problèmes de vibrations, de broutage et de dérive dimensionnelle qui affectent les tours traditionnels lors de la production de pièces longues.
Solution de fabrication de précision, la technologie CNC suisse réunit sur une plateforme unique des capacités multi-axes, des opérations en parallèle et une automatisation complète. Vous bénéficiez ainsi de cycles plus rapides, d'une réduction des étapes de finition secondaires et d'une qualité constante, que ce soit pour des prototypes ou des productions en grande série. Des secteurs comme les dispositifs médicaux, l'aérospatiale, la défense et la photonique s'appuient sur ce procédé pour la fabrication de composants critiques conformes aux normes ISO, FDA, ITAR ou DFARS.
La rentabilité dépend de facteurs tels que le rapport longueur/diamètre, la complexité des caractéristiques, le choix des matériaux et la taille des lots. Les plateformes suisses excellent dans la fabrication de pièces exigeant des tolérances serrées et des géométries complexes sur de grandes longueurs. Richconn Services suisses Intégrez cette technologie à vos conceptions les plus complexes, transformant ainsi les exigences liées aux pièces longues et complexes en séries de production fiables et rentables.



