
Les trous filetés sont essentiels dans la fabrication, ils permettent un assemblage précis et une fixation solide. Ce guide couvre les différents types de trous filetés, les méthodes d'usinage, les matériaux, les outils et les meilleures pratiques. En acquérant ces connaissances, vous pouvez optimiser l'usinage de vos trous filetés pour une meilleure qualité et une meilleure efficacité.
Que sont les trous filetés ?
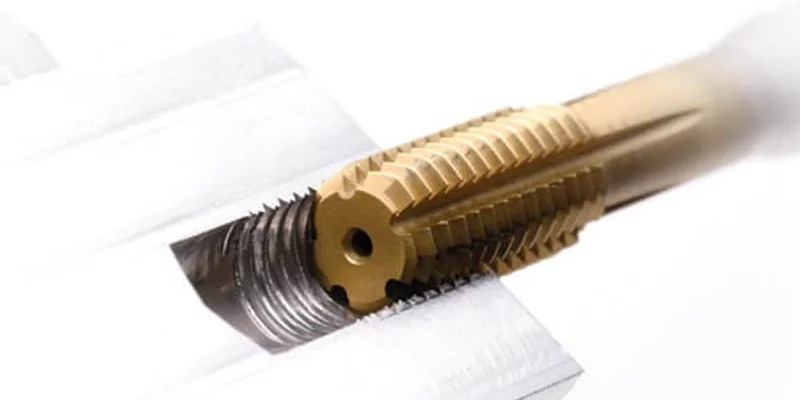
Un trou taraudé circulaire est appelé trou fileté. À l'intérieur d'un trou fileté, vous trouverez des rainures hélicoïdales conçues avec précision, découpées dans les parois de la cavité cylindrique. Ces rainures suivent des profils qui ont des diamètres et des pas définis. Cela garantit des connexions étanches avec des éléments de fixation tels que des boulons et des vis.
Types de trous filetés
Les domaines de fabrication utilisent différents types de trous filetés et chaque trou est conçu pour un usage particulier. Voici une liste des principaux types :
À travers les trous
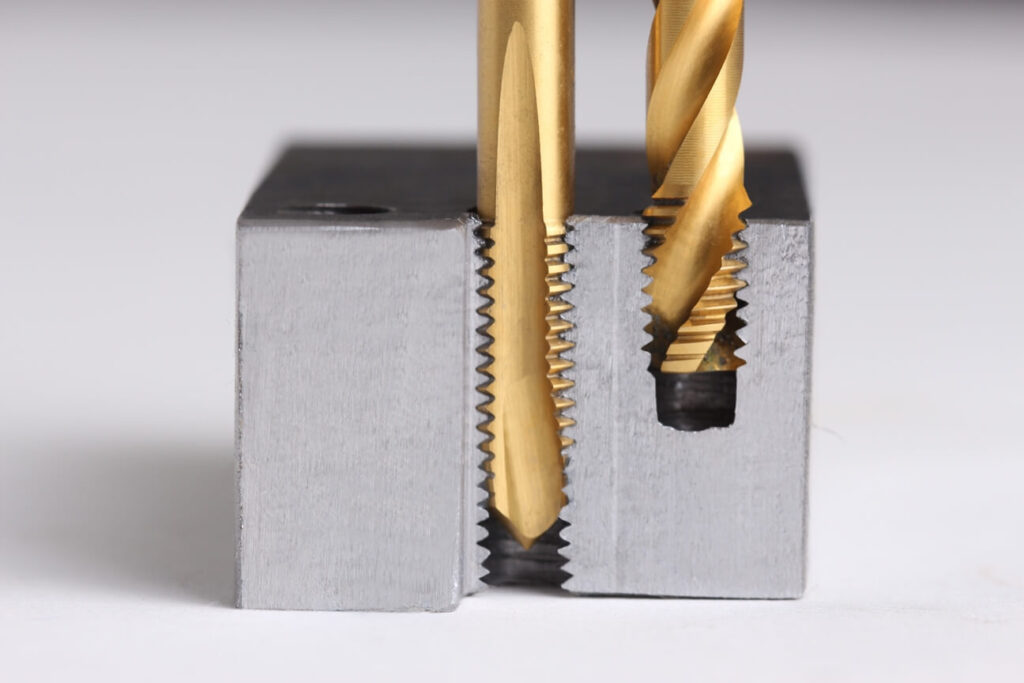
De l'entrée à la sortie, les trous traversants forment un passage complet à travers le matériau de la pièce. Leur filetage est uniforme sur toute la longueur. Ils sont utilisés lorsque des éléments de fixation doivent passer hors du matériau. Les ingénieurs spécifient les trous traversants dans les situations où l'évacuation des copeaux est une nécessité.
Trous aveugles
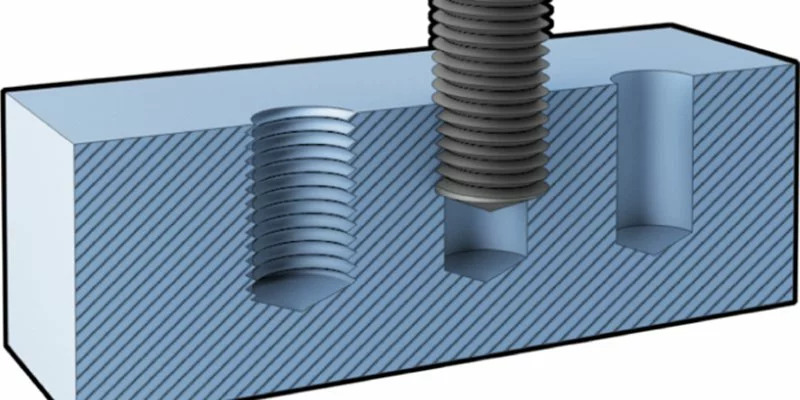
Contrairement aux trous traversants, les trous borgnes s'arrêtent à une profondeur prédéterminée dans la pièce. Ces profondeurs contrôlées avec précision se terminent par des fonds coniques ou plats. Les machinistes doivent gérer l'évacuation des copeaux et assurer l'engagement du filetage lors du filetage de ces trous.
Taraudages
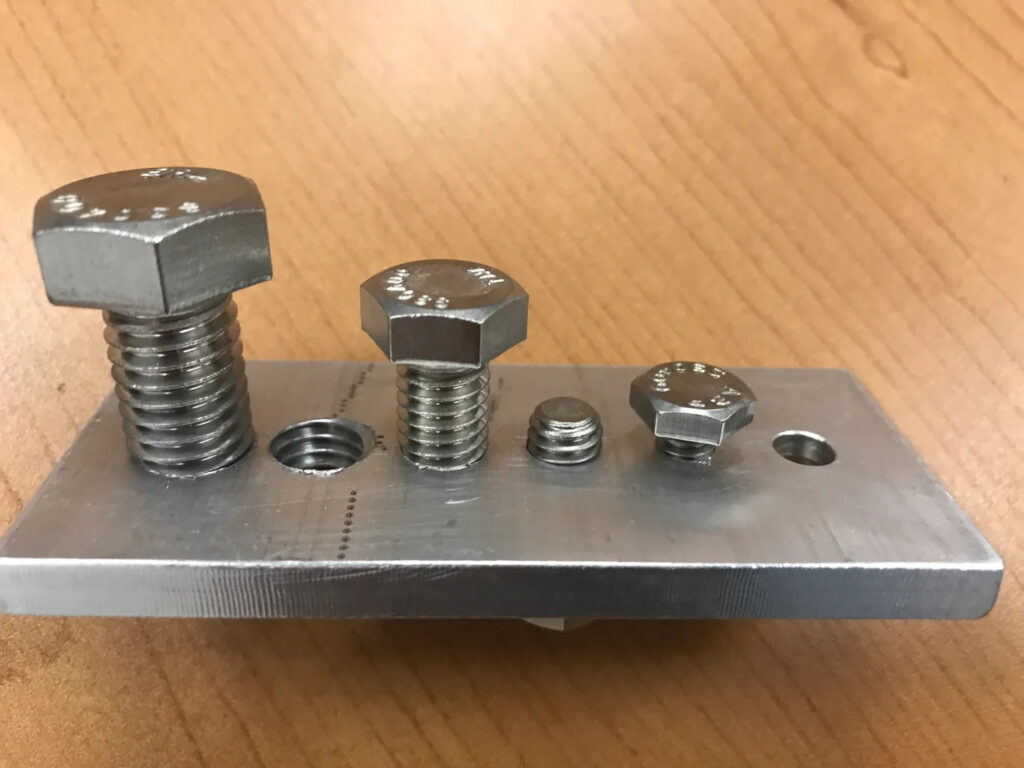
Dans ce type de taraudage, les filetages sont découpés dans des trous pré-percés à l'aide d'outils de taraudage. Différentes situations nécessitent des dimensions de taraudage et des pas de filetage différents. Ces trous sont courants dans les pièces automobiles et autres assemblages où il faut démonter des pièces de temps en temps.
Inserts filetés
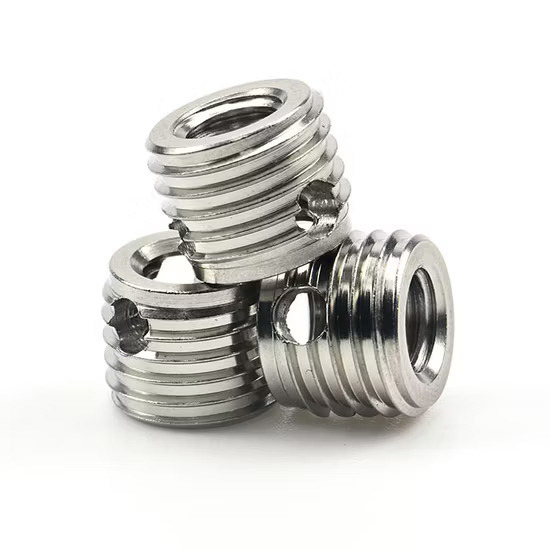
Les manchons métalliques dotés de filetages à l'intérieur et d'une surface texturée à l'extérieur sont appelés inserts filetés. Leur conception résiste aux forces de desserrage et améliore la durabilité du filetage dans les matériaux souples. L'aéronautique, l'automobile et le médical utilisent ces inserts en raison de leur facilité d'utilisation lors de cycles d'assemblage répétés et de leur meilleure capacité de charge.
Inserts Helicoil
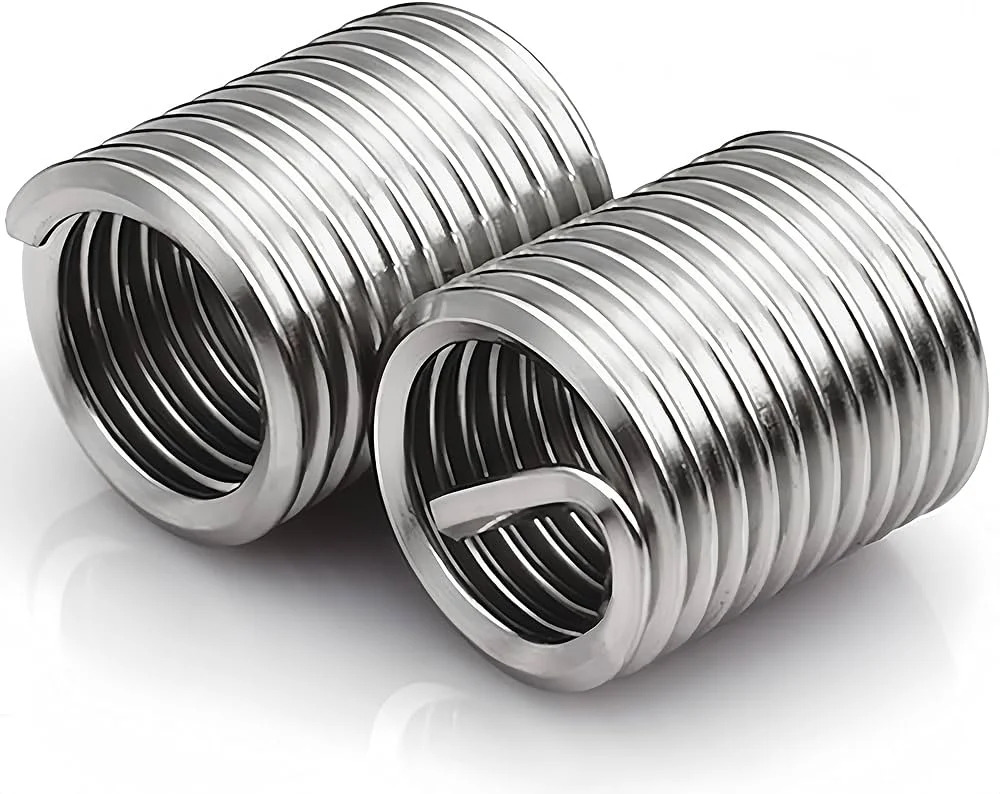
Fabriqués à partir de fil d'acier inoxydable, les inserts hélicoïdaux constituent un renfort de filetage permanent. Ils peuvent conserver leur intégrité à des températures extrêmes, c'est-à-dire de -320 à +800°F, et répartir les charges de manière égale sur tout le profil du filetage. Leur conception de type ressort minimise la concentration des contraintes, en particulier dans l'aluminium, les plastiques et autres matériaux souples.
Méthodes d'usinage pour trous filetés
Il existe différentes méthodes pour réaliser des trous filetés et chaque trou a ses propres avantages pour différentes utilisations.
1. Coupe de fil
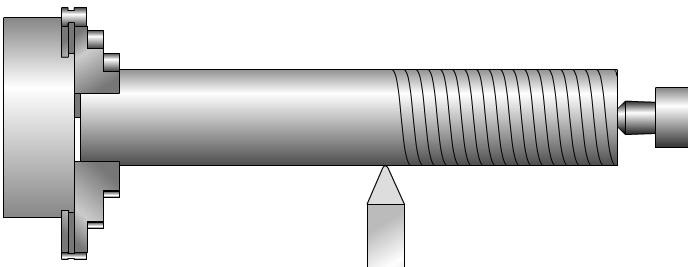
Un foret taraudeur forme un trou initial légèrement plus petit que le diamètre de filetage souhaité. Des outils de coupe spécialement conçus enlèvent ensuite systématiquement de la matière pour former les filetages. Cette méthode permet d'obtenir une qualité de filetage stable dans la plupart des matériaux techniques.
2. Formation de fil
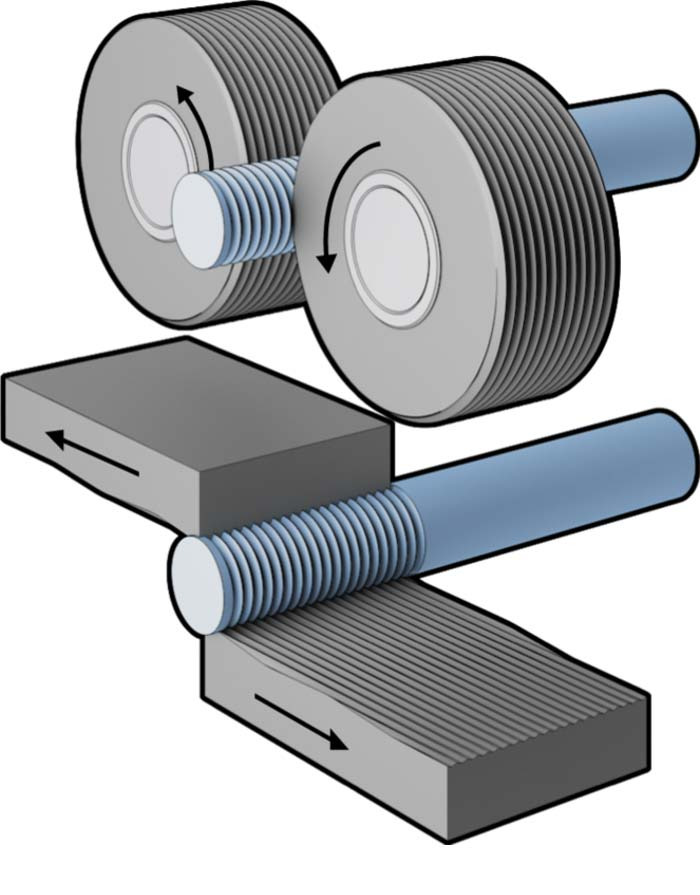
Les rouleaux haute pression déplacent le matériau dans cette méthode pour générer des filetages sans le retirer. Les filetages formés à froid ont une résistance à l'usure accrue grâce au durcissement par écrouissage. Bien que cette méthode traite rapidement les matériaux ductiles, le succès dépend des caractéristiques du matériau.
3. Fraisage de filetage
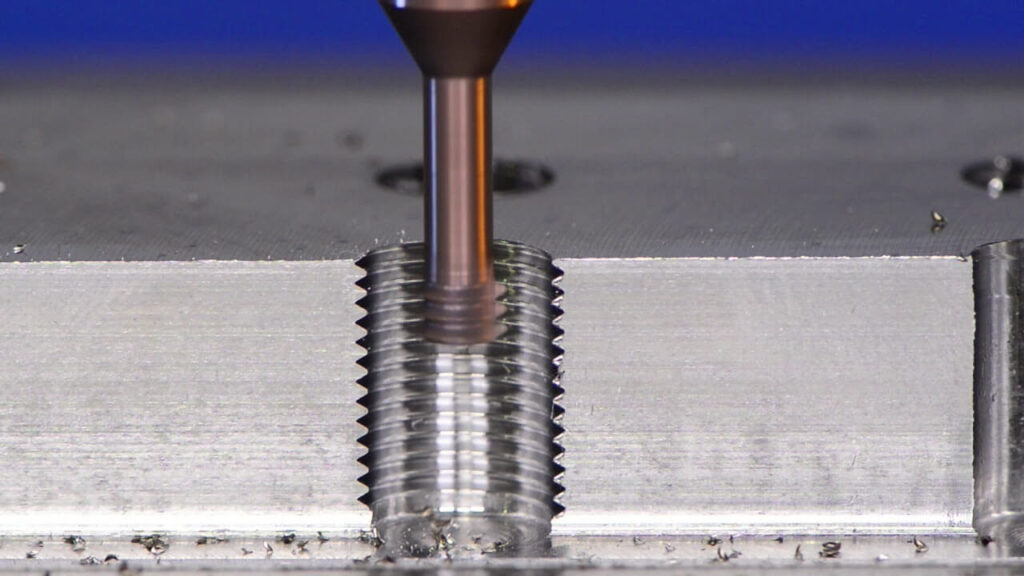
Dans ce type de fraiseuses, les machines CNC équipées d'outils rotatifs personnalisés génèrent des filetages internes à l'aide de mouvements hélicoïdaux. Un seul outil peut produire plusieurs filetages et cette méthode est rentable pour les scénarios de grand diamètre car elle minimise l'usure de l'outil et préserve la précision.
4. Taper
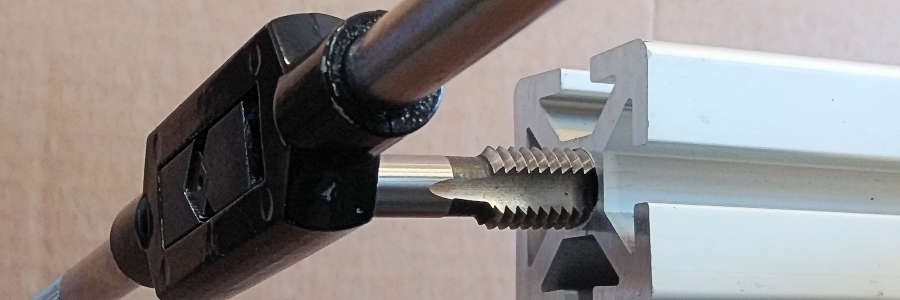
Des tarauds spécialement conçus sont utilisés pour les trous pré-percés afin de réaliser des filetages lors du taraudage. Le succès dépend de la lubrification et de la vitesse de la broche, qui est normalement de 40 à 60 tr/min. Les centres de taraudage CNC avancés fournissent des résultats cohérents pour les séries de production à volume élevé.
5. Meulage des filets
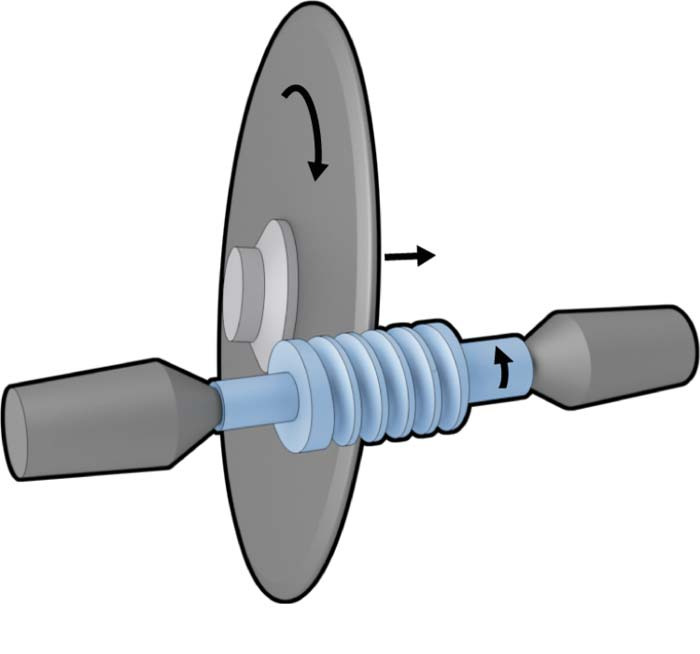
Les meules abrasives rectifient les filetages internes et externes sous contrôle CNC dans ce type d'usinage. Cette méthode est plus adaptée aux pièces traitées thermiquement et aux matériaux durcis. Les ingénieurs choisissent la rectification de filetage lorsque la finition de surface et le profil du filetage sont essentiels.
Matériaux et leur usinabilité
La réussite du filetage dépend de la compréhension de la réponse des différents matériaux à l'usinage. Voici quelques exemples de matériaux :
Les métaux
Les alliages d'aluminium 2011 et 6061 s'usinent bien et produisent des copeaux propres lors du filetage. L'acier inoxydable 303 est moyennement usinable, mais les aciers à haute teneur en carbone nécessitent des paramètres de coupe précis. L'ajout de soufre et de plomb aux formulations d'acier améliore l'usinabilité et l'évacuation des copeaux.
Les matières plastiques
Les plastiques acétal, PEEK et polycarbonate sont principalement utilisés pour les pièces filetées en raison de leurs excellentes propriétés d'usinage. Ils nécessitent un contrôle de la température pour éviter toute déformation. Le nylon et l'UHMW conviennent aux situations qui nécessitent une bonne durabilité et une bonne résistance chimique, mais leurs points de fusion plus bas signifient que vous devez utiliser des stratégies de refroidissement et des vitesses de coupe particulières.
Composites
Ces matériaux posent des problèmes notables lors du filetage car ils contiennent des renforts en fibres abrasives telles que le carbone, le verre ou le graphite qui peuvent affecter les paramètres de coupe. Contrairement aux métaux, les composites se cassent par fracture fragile au lieu d'une déformation plastique.
Outils et équipement
La formation précise d'un trou fileté nécessite des outils spéciaux. Voici les pièces nécessaires au filetage.
Filières et tarauds
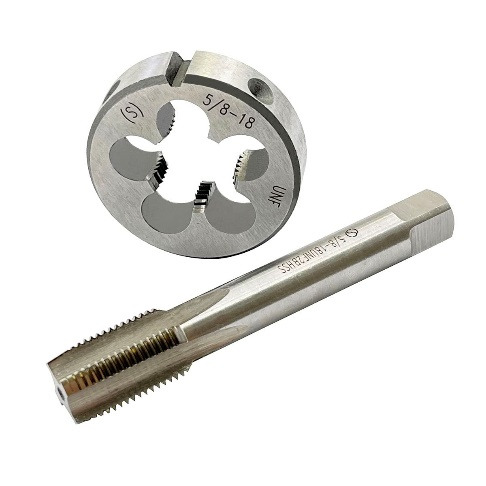
L'acier au carbone trempé et l'acier rapide (HSS) sont la base des matrices et des tarauds de qualité, car ce sont les outils de coupe nécessaires. Il existe trois types de tarauds appelés coniques, de fond et intermédiaires pour le filetage interne.
Le filetage extérieur utilise des matrices qui découpent des filets dans des pièces cylindriques et des tiges. Ces outils de précision fonctionnent avec tous les types de matériaux, de l'aluminium à l'acier trempé, et sont fournis en ensembles avec des spécifications de filetage et des tailles de foret correspondantes.
Fraises à fileter
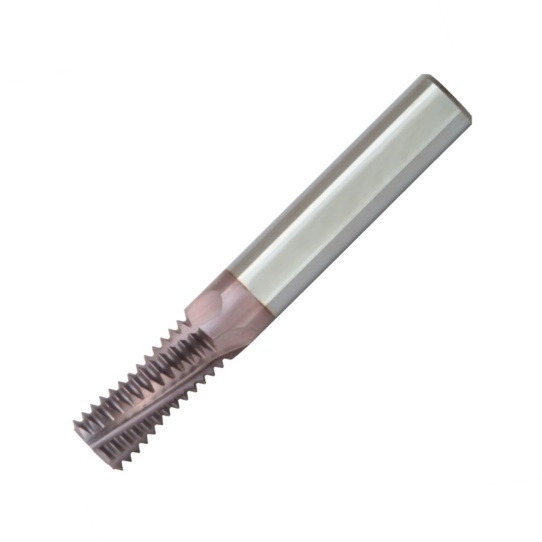
Le filetage avancé nécessite des fraises à fileter spéciales. Disponibles en configurations à plusieurs dents et à profil unique, ces outils disposent généralement de canaux de refroidissement internes. La série T740TX est une conception de fraise à fileter CNC moderne qui combine un revêtement en carbure avec des géométries de coupe modernes pour maximiser l'évacuation des copeaux.
Forets
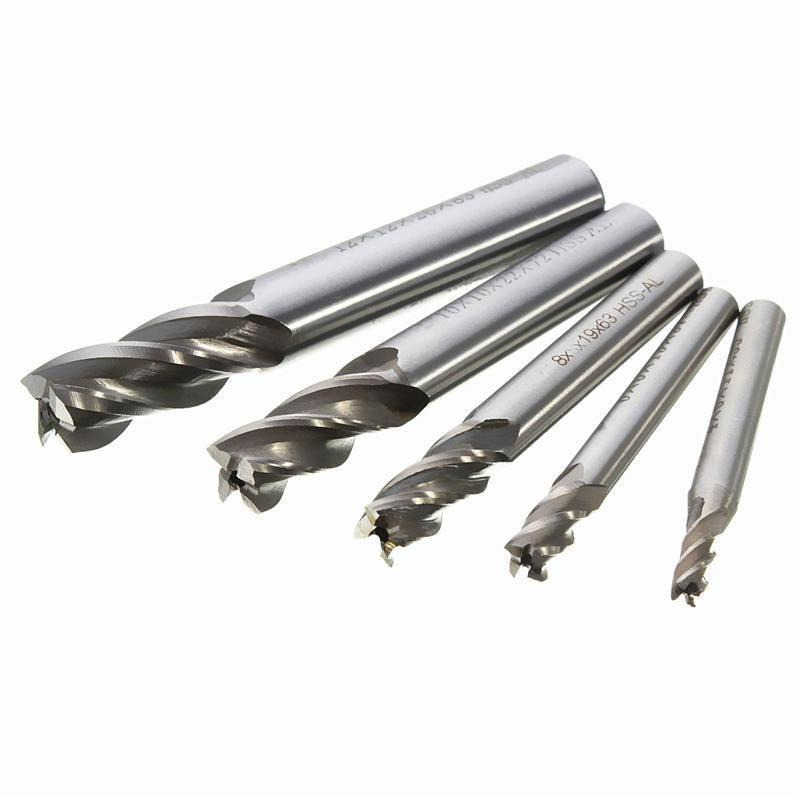
Une bonne préparation du trou commence par le choix du foret approprié. Les tableaux de filetage aident les machinistes à sélectionner le diamètre de foret approprié, qu'ils utilisent des mesures métriques ou fractionnaires. Les forets à pointe en carbure sont plus adaptés aux situations difficiles, tandis que les forets HSS conviennent aux applications standard. De nombreux fabricants ajoutent désormais des revêtements personnalisés aux forets pour une meilleure facilité d'utilisation dans différents matériaux.
Machines CNC
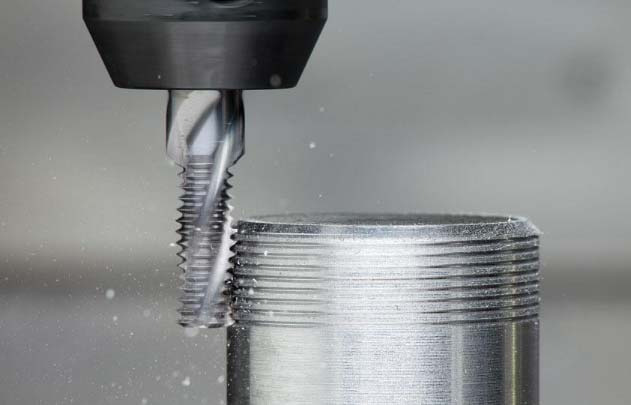
Le filetage dépend fortement de la technologie CNC avec des cycles de code G dédiés tels que G32, G33 et G76. Les fraiseuses CNC standard sont adaptées au filetage de base, mais les géométries complexes nécessitent des machines à 5 axes pour de meilleurs résultats. Les mandrins de taraudage flexibles intégrés compenseront automatiquement les variations d'avance et produiront des filetages précis en continu.
Liquides de refroidissement et lubrifiants
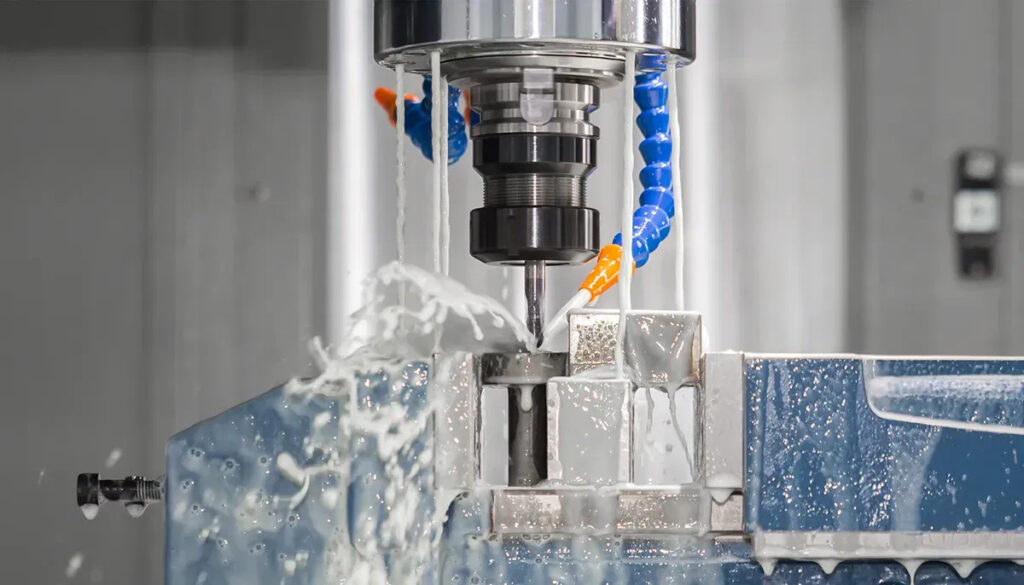
L'usinage de filetages est une question de choix de fluide. Les travaux lourds nécessitent des huiles pures et les travaux à grande vitesse nécessitent des huiles hydrosolubles pour le refroidissement. L'aluminium nécessite des fluides à base végétale et l'usinage de l'acier inoxydable nécessite des fluides synthétiques. Une concentration adéquate de fluide lors de l'usinage prolongera la durée de vie de l'outil et protégera la pièce de la corrosion.
Variables qui affectent l'usinage des trous filetés
L'usinage de trous filetés consiste à comprendre ces aspects qui vous aideront à maximiser le processus et à obtenir de meilleurs résultats.
Dureté du matériau
La dureté du matériau détermine les paramètres de l'outil et de l'opération. Les matériaux plus durs nécessitent des vitesses de coupe plus lentes et des outils en carbure pour obtenir des filetages précis. La lubrification est l'élément principal pour éviter la déformation du matériau et maintenir l'outil en bon état. Les ingénieurs doivent faire correspondre les paramètres de coupe aux caractéristiques du matériau.
Fragilité et ductilité
La capacité du matériau à se déformer détermine la méthode de filetage. Le formage de filetage convient parfaitement aux matériaux ductiles comme le laiton et l'aluminium, car ces métaux s'écoulent sans laisser de copeaux. Les matériaux fragiles nécessitent des procédés de coupe capables d'éliminer les débris. Ces informations vous aideront à choisir la méthode et les outils appropriés.
Propriétés thermiques
Chaque matériau possède sa propre capacité à conduire la chaleur. Ceux qui ont des taux de conduction plus élevés peuvent être usinés plus rapidement car ils dissipent la chaleur loin de la zone de coupe. En revanche, les matériaux tels que le titane, qui ont une faible conductivité thermique, nécessitent des méthodes de refroidissement avancées et des vitesses plus lentes. Un contrôle approprié de la température assure la stabilité dimensionnelle et prolonge la durée de vie de l'outil.
Bonnes pratiques pour l'usinage de trous filetés
La réussite dans l'usinage de trous filetés repose sur le respect des directives techniques et des procédures établies. Ces pratiques nécessaires vous donneront des résultats durables et de haute qualité.
Préparation du trou
Un poinçon est conçu au centre pour guider le foret pour la préparation d'un trou. Les forets sont utilisés en fonction du type de matériau et une pression constante vers le bas est appliquée tout au long de l'opération. La taille finale du boulon doit être supérieure au diamètre du trou de départ pour faire avancer le processus de filetage. Les trous pilotes peuvent réduire la contrainte de l'outil pour les matériaux durs et une couche de liquide de coupe améliorera ensuite la finition globale.
Vitesse et taux d'alimentation
Les phases d'usinage nécessitent différentes combinaisons d'avance et de vitesse pour fonctionner correctement. L'ébauche fonctionne mieux à 0.005 à 0.02 pouce par tour et la finition à 0.002 à 0.004 pouce par tour.
Le type de matériau détermine la vitesse de coupe. Les alliages de nickel, plus durs, n'ont besoin que de 30 à 60 tr/min, tandis que l'aluminium nécessite 300 à 400 tr/min. Les trous profonds nécessitent des vitesses plus lentes pour protéger l'outillage.
Contrôle Qualité
Il convient d'utiliser des calibres de filetage et des micromètres pour vérifier les paramètres importants des filetages, tels que leur perpendicularité et leurs dimensions. L'utilisation d'un contrôle en cours de production permet des ajustements rapides, tandis que le contrôle statistique des processus assure la régularité du filetage.
Élimination des copeaux
Les copeaux métalliques doivent être correctement éliminés pour obtenir une bonne qualité de filetage et prolonger la durée de vie de l'outil. Un mélange de liquide de refroidissement haute pression et d'inversions de tarauds décompose et élimine les débris. Pour les trous profonds, les tarauds à pointe hélicoïdale génèrent un chemin naturel vers le haut pour l'élimination des copeaux. Utilisez le bon mélange de vitesses d'avance et de fluides de coupe pour maintenir la zone de coupe propre.
Conclusion
L'outillage, le matériau et le contrôle du processus sont les principaux éléments à prendre en compte pour un meilleur usinage des trous filetés. Vous pouvez obtenir des filetages durables si des contrôles de qualité sont mis en œuvre, si les propriétés du matériau sont connues et si les vitesses et les avances appropriées sont fournies.
Si vous avez besoin d'un service d'usinage de filetage, alors RICHCONN est la meilleure option. Vous pouvez contactez-nous. à toute heure.
FAQ
1. Pouvons-nous utiliser des machines CNC pour le filetage ?
Oui, nous le pouvons. Le fraisage de filetage, la rectification, le taraudage et le tournage sont quelques-unes des méthodes les plus connues.
2. Quels sont les signes d’une mauvaise qualité de fil et comment peuvent-ils être résolus ?
Des surfaces rugueuses, des profils irréguliers et des dimensions incorrectes sont des signes courants. La plupart du temps, vous pouvez résoudre ces problèmes facilement en utilisant les paramètres de coupe corrects et en choisissant le bon outil.
3. Comment réparer les filetages endommagés ?
Les inserts hélicoïdaux peuvent être une bonne option ici. Dans la première étape, retirez les anciens filetages (vous pouvez utiliser une perceuse). Ensuite, utilisez un taraud pour faire un trou, puis enfoncez le nouvel insert hélicoïdal dans celui-ci.
4. Quelles sont les différences entre un filetage UNF et un filetage UNC ?
Les filetages UNF ont plus de filetages en 1 pouce et sont toujours plus petits. En revanche, les filetages UNC sont plus petits en XNUMX pouce. Ils sont également plus grands.
5. Comment choisir le bon taraud pour un matériau particulier ?
Le bon taraud peut être sélectionné en fonction du matériau, comme les tarauds à flûte droite pour les métaux non ferreux, le HSS pour la fonte et l'acier, tandis que les tarauds au cobalt HSS avec revêtement TiCN pour l'acier inoxydable.



