
Aujourd'hui, dans l'ingénierie, la réduction du poids sans compromettre les performances est importante. Mais de nombreux professionnels ont du mal à trouver les meilleurs métaux légers pour leurs tâches. Cet article couvrira les 5 principaux métaux légers de l'ingénierie moderne et comparera leurs propriétés et leurs applications afin que vous puissiez choisir le bon métal pour votre prochain projet.
Qu'est-ce qu'un métal léger ?
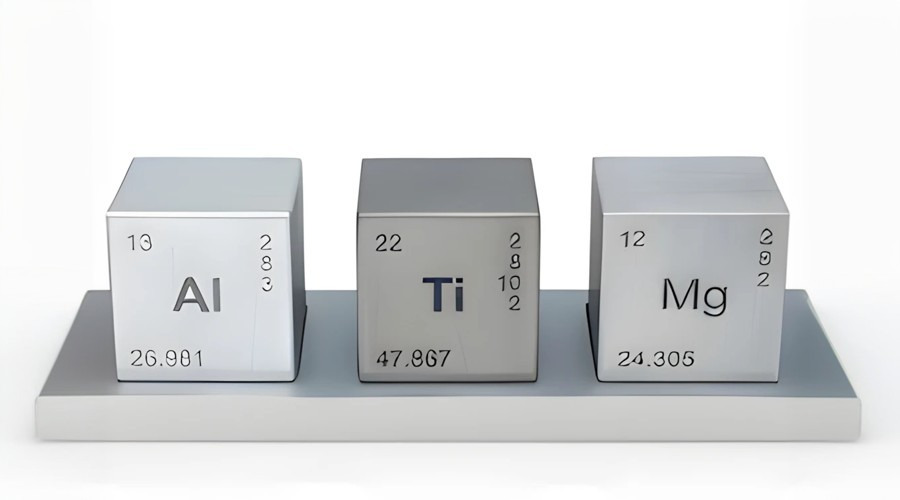
Un métal dont la densité est inférieure à 5 g/cm³ est un métal léger. Parmi les métaux les plus légers présentant des caractéristiques métalliques, on trouve le magnésium (1.7 g/cm³), l'aluminium (2.7 g/cm³) et le titane (4.5 g/cm³). Comparés aux métaux lourds classiques, ces métaux offrent une résistance à la corrosion et un rapport résistance/poids exceptionnels.
Pourquoi ces métaux sont importants dans l’ingénierie moderne
Meilleures performances
Ces métaux offrent un meilleur rapport résistance/poids que les matériaux traditionnels. Le secteur des transports bénéficie ainsi d'une plus grande capacité de charge utile et d'une meilleure efficacité énergétique. Dans les outils portables, les métaux légers minimisent la fatigue de l'opérateur sans compromettre leur intégrité structurelle.
Bénéfices économiques
L'utilisation de métaux légers permet de réaliser d'importantes économies. Ils réduisent les coûts d'exploitation grâce à des besoins de maintenance et une consommation d'énergie moindres. Bien sûr, le coût initial est plus élevé, mais leurs avantages à long terme justifient largement l'investissement grâce à la longévité et à une meilleure fonctionnalité du produit.
Écologique
De nos jours, les ingénieurs recherchent des matériaux spécifiques qui permettent d'économiser de l'énergie et de réduire l'impact environnemental. Dans le domaine des transports, les métaux légers réduisent non seulement les émissions de gaz à effet de serre, mais aussi la consommation de carburant. Leur utilisation dans les machines et les véhicules contribue également à respecter les réglementations environnementales.
Avantages de fabrication
Les métaux légers sont très faciles à usiner et à façonner. Leurs caractéristiques facilitent la production de composants à parois minces et le moulage sous pression de précision. La plupart des métaux légers présentent une bonne résistance à la corrosion qui peut être améliorée par des alliages et des traitements de surface.
Top 5 des métaux légers
1. Alliages d'aluminium
Les alliages d'aluminium sont des matériaux métalliques obtenus en combinant l'aluminium avec d'autres éléments comme le magnésium, le silicium, le manganèse, le zinc et le cuivre. Ils sont classés en sept séries (1000-7000) en fonction des principaux éléments d'alliage.
La densité des alliages d'aluminium est de 2.7 g/cm³, le module de Young est de 10,000 120 ksi et la conductivité thermique est de 220 à 90 W/m·K. Leur structure cubique à faces centrées permet une bonne formabilité avec une résistance à la traction allant de 690 à XNUMX MPa par traitement thermique.
Applications
Les composants structurels des aéronefs, ainsi que les pistons de moteurs, les caisses de wagons de chemin de fer, les pylônes de transmission, les conducteurs électroniques, les échangeurs de chaleur et les cadres de fenêtres architecturaux sont fabriqués à partir d'alliages d'aluminium, qui nécessitent un marquage laser traçable.
Avantages et inconvénients
Les alliages d'aluminium offrent une résistance exceptionnelle à la corrosion, un meilleur rapport résistance/poids et une conductivité thermique élevée. Ils sont également efficaces en matière de recyclage et de transfert de chaleur.
Les alliages d'aluminium peuvent avoir une bonne résistance à la fatigue, mais certains alliages à faible résistance peuvent ne pas fonctionner correctement dans les applications de chargement cyclique.
2. Alliages de titane
En termes simples, les alliages de titane sont fabriqués à partir de titane et d'éléments tels que l'aluminium et le vanadium. La nuance la plus courante est le Ti-6Al-4V, qui contient 6 % d'aluminium et 4 % de vanadium.
Les alliages de titane ont une résistance à la traction de 275 à 1250 50 MPa et une résistance à la fatigue impressionnante à 500 % de la résistance à la traction. Ils conservent leur intégrité structurelle à 28 °C et présentent une ténacité à la rupture comprise entre 108 et 1 MPa m^2/XNUMX.
Applications
Les composants des moteurs d'avion, des rotors, des trains d'atterrissage, des aubes de compresseurs ainsi que des implants biomédicaux, des pièces automobiles hautes performances et des équipements marins sont fabriqués à partir d'alliages de titane. Les applications aérospatiales sont principalement dominées par la nuance Ti–6Al–4V.
Avantages et inconvénients
Les alliages de titane sont très légers, solides et résistants à la corrosion même dans des situations difficiles. De plus, ils ne réagissent pas avec le corps humain et sont donc idéaux pour les implants médicaux.
Mais les alliages de titane sont coûteux et difficiles à usiner en raison de leur capacité à durcir rapidement.
3. Alliages de magnésium
Les alliages de magnésium sont des métaux de structure plus légers, contenant des éléments tels que le zinc, le manganèse et l'aluminium. Par exemple, l'AZ91D contient 8 à 9 % d'aluminium ainsi que de plus petites quantités de zinc et de manganèse.
Les alliages de magnésium ont une résistance à la traction jusqu'à 360 MPa (pour les variantes corroyées), une densité de 1.74 g/cm³ et une limite d'élasticité de 300 MPa. Leur structure cristalline hexagonale leur confère une rigidité naturelle et une capacité d'amortissement exceptionnelles.
Applications
Les alliages de magnésium sont utilisés pour fabriquer des pales de rotor d'hélicoptère, des carters de boîtes de vitesses, des blocs moteurs automobiles, des boîtiers d'appareils électroniques, des implants médicaux et des roues d'atterrissage d'avion.
Avantages et inconvénients
Les alliages de magnésium offrent la plus faible densité métallique structurelle et possèdent également de grandes capacités de blindage électromagnétique. Ils offrent une résistance compétitive dans différentes applications malgré leur structure légère.
Dans des conditions agressives, les alliages de magnésium peuvent se corroder, ce qui pourrait être évité par un alliage ou un revêtement.
4. Béryllium
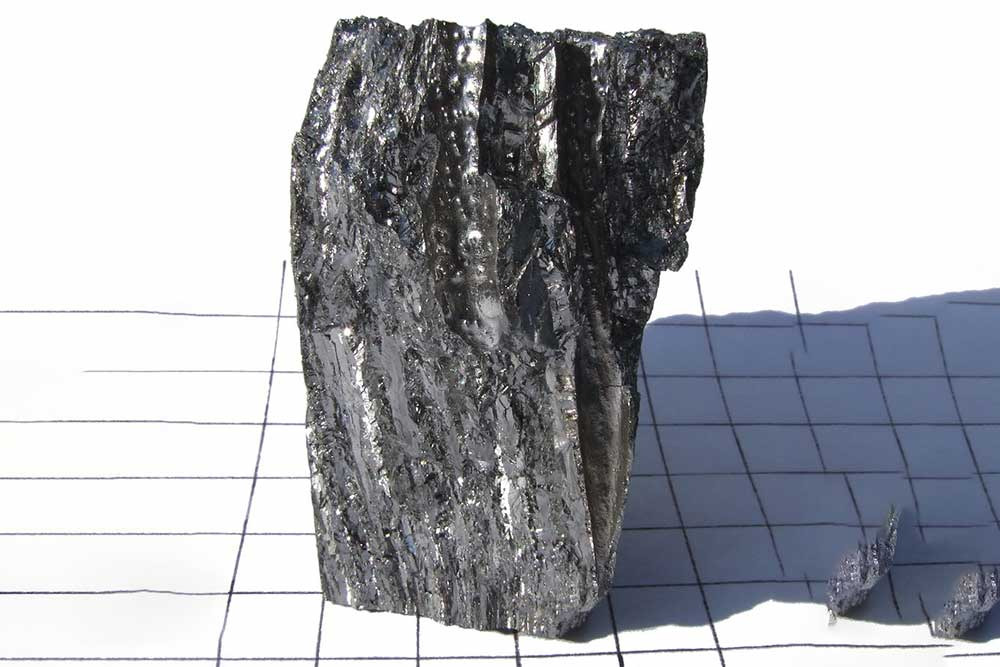
Quatrième élément du tableau périodique, le béryllium (Be) est un métal alcalino-terreux de couleur gris acier. Il se présente sous trois formes : alliages contenant du béryllium, béryllium sous forme de métal pur et céramique de béryllium.
Propriétés
Le béryllium présente une rigidité extraordinaire avec un module de Young de 287 GPa et un point de fusion de 1287°C. Sa structure cristalline hexagonale lui confère une vitesse de conduction du son de 12.9 km/s et une valeur de conductivité thermique d'environ 216 W·m⁻¹·K⁻¹.
Applications
Le béryllium est utilisé dans la production de composants de réacteurs nucléaires, de boucliers thermiques aérospatiaux, de systèmes de guidage inertiel, de connecteurs électroniques, d'instruments de précision pour les configurations de navigation et de fenêtres à rayons X.
Avantages et inconvénients
Pour les applications nucléaires, le béryllium présente de bonnes propriétés de modération des neutrons et une stabilité dimensionnelle exceptionnelle à des températures extrêmes. Le béryllium est de nature non magnétique et n'interfère donc pas avec les équipements militaires et électroniques sensibles.
En raison de sa fragilité, le béryllium nécessite un équipement et une manipulation spéciaux lors de l'usinage pour éviter les fractures.
5. Alliages de lithium
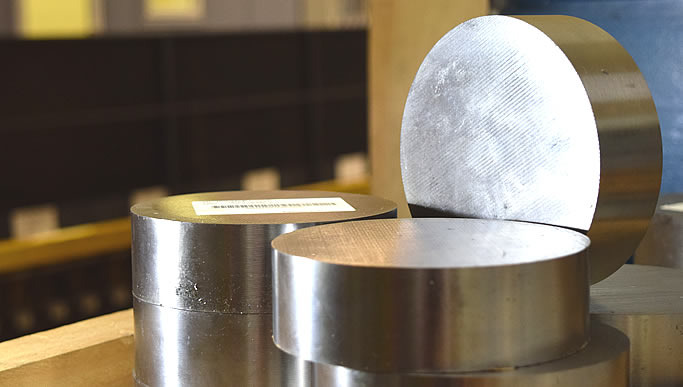
Fabriqués en combinant du lithium pur avec du cuivre, du magnésium, du zinc et de l'aluminium, ces alliages métalliques sont généralement de deux types : les alliages Mg-Li et les alliages Al-Li.
Les alliages de lithium possèdent une structure cristalline cubique centrée et une densité extrêmement faible (1.3 à 1.65 g/cm³). Leur rigidité augmente de 6 GPa avec la teneur en lithium. Ils présentent également une résistance exceptionnelle à la fissuration par fatigue et une limite d'élasticité de 600 MPa.
Applications
Les fuselages, les paliers, les blindages anti-radiations, les systèmes de refroidissement des réacteurs nucléaires et les ailes d'avion sont tous fabriqués à partir d'alliages de lithium. Les alliages d'aluminium et de lithium sont également largement utilisés dans les applications aérospatiales structurelles.
Avantages et inconvénients
Les alliages de lithium présentent un rapport résistance/poids impressionnant et de bonnes propriétés de dégazage pour une microstructure purifiée. Ils sont également résistants à la fatigue sous charge cyclique.
Le lithium est moins disponible naturellement que d’autres éléments d’alliage, son approvisionnement peut donc être limité et les coûts des matériaux peuvent également varier.
Comparaison des 5 meilleurs métaux légers
| Propriétés | Alliages d'aluminium | Alliages de titane | Alliages de magnésium | Béryllium | Alliages de lithium |
|---|---|---|---|---|---|
| Conductivité thermique (W/m·K) | 237 | 17 | 156 | 216 | 84 |
| Point de fusion (° C) | 660 | 1725 | 650 | 1289 | 180 |
| Résistance à la traction (MPa) | 570 | 1070 | 320 | 345 | 600 |
| Densité (g / cm³) | 2.70 | 4.50 | 1.74 | 1.85 | 2.67 |
| Limite d'élasticité (MPa) | 241 | 880 | 160 | 240 | 300 |
| Résistance à la corrosion | Haute | Excellent | Modérée | Très élevé | Modérée |
| Conductivité électrique (% IACS) | 36 | 3 | 15 | 30 | 60 |
Comment choisir le bon métal léger ?
Propriétés mécaniques
Les propriétés mécaniques des métaux légers varient considérablement selon les matériaux et alliages. Dans le cas de conditions de charge dynamique, le titane est la meilleure option en raison de sa stabilité thermique et de sa résistance à la fatigue impressionnantes. Cependant, pour les applications de réduction de poids, les alliages de magnésium sont meilleurs car ils ont un bon rapport résistance/poids.
Résistance à la corrosion
Chaque métal léger a un comportement à la corrosion différent dans des environnements particuliers. Pour les applications de surface où la protection de surface est importante, les alliages d'aluminium sont plus adaptés car ils forment naturellement une couche de surface protectrice. Les alliages de magnésium sont plus adaptés aux applications où le poids est la principale préoccupation. Mais ils nécessitent une composition soignée, principalement avec du calcium, pour améliorer la résistance à la corrosion.
Fabrication
Les procédés de fabrication diffèrent selon les métaux légers utilisés. Pour les projets exigeant une grande polyvalence de formage entre 350 et 500 °C et une bonne usinabilité, les alliages d'aluminium sont à privilégier. En revanche, les alliages de magnésium conviennent aux procédés de fonderie, mais nécessitent une atmosphère contrôlée pour éviter l'oxydation.
Considérations de coûts
Les prix des matières premières varient considérablement selon les métaux légers. Les alliages de titane coûtent entre 15 et 40 dollars par kg, les alliages de magnésium entre 20 et 60 dollars par kg, les alliages d'aluminium entre 1,100 2,600 et 25 50 dollars par tonne et les alliages de cuivre-béryllium coûtent entre XNUMX et XNUMX dollars par kg.
Durabilité
La production et le recyclage des métaux légers ont des impacts environnementaux très différents. L'aluminium est l'un des matériaux les plus recyclables avec une perte de propriétés minimale et ne nécessite que 5 % de l'énergie de production initiale lors de son recyclage. Le magnésium et le titane nécessitent des méthodes de recyclage spéciales et le béryllium, de la même manière, nécessite un contrôle environnemental rigoureux lors du retraitement.
Étude de cas : Le boîtier 5700
L'article mentionné ci-dessus identifie l'aluminium comme l'un des métaux légers les plus performants en ingénierie moderne, soulignant sa conductivité thermique de 120 à 220 W/m·K et sa faible densité de 2.7 g/cm³ — une combinaison qui en fait le matériau de prédilection pour la gestion thermique des composants électroniques et de communication. Les composants des stations de base 5G exploitent ces deux propriétés à leur maximum : ces équipements fonctionnent à des densités de puissance supérieures aux générations précédentes, nécessitent des boîtiers plus légers pour faciliter leur installation et ne tolèrent ni les vibrations ni les défauts de surface susceptibles de compromettre le contact thermique. L'exemple suivant… RichconnL'équipe d'ingénierie de [Nom de l'entreprise] documente les défis de fabrication d'un boîtier de dissipation thermique 5G en aluminium 6061 à l'échelle de la production.
- Partie: Dissipateur thermique pour boîtier 5700
- Industrie: Télécommunications / 5G
- Matière: Aluminium 6061 (ébauche moulée sous pression)
- Processus: Usinage combiné tournage CNC + tournage-fraisage
- Lot: 500 pièces par commande / 5 000 pièces livrées au total
La Problématique
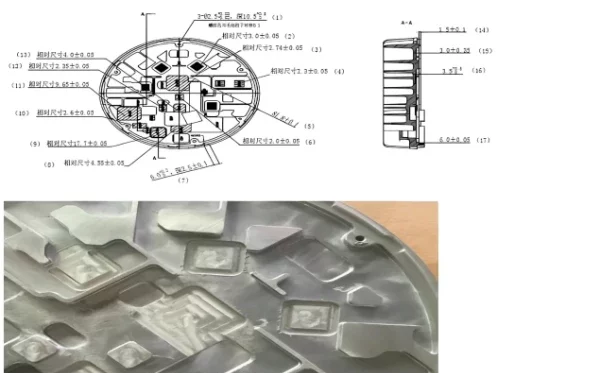
Le boîtier du 5700 est doté d'ailettes de refroidissement cylindriques radiales réparties sur la circonférence extérieure d'un corps en aluminium moulé sous pression, d'un diamètre extérieur fini de 168.3 ± 0.1 mm. Ces ailettes doivent être usinées avec précision, sans bavures ni déformations ; des exigences simples à spécifier, mais difficiles à satisfaire compte tenu de cette géométrie.
La cause première est structurelle, et non matérielle. Lorsqu'un outil de tournage s'engage sur une ailette d'un dissipateur thermique cylindrique, il ne réalise pas une coupe continue ; la coupe est interrompue à plusieurs reprises, à chaque passage de l'ailette. À l'entrée et à la sortie de chaque interruption, l'outil subit une charge d'impact plutôt qu'une charge de coupe constante. À 2 000 tr/min et une avance de 800 mm/min, ces impacts discontinus s'accumulent rapidement. Avec les méthodes d'outillage conventionnelles, le résultat est prévisible : l'outil se déforme à chaque impact, les parois fines des ailettes fléchissent sous l'effet de la force de coupe, et la pièce sort de la machine avec des ailettes déformées et des bavures à chaque point d'interruption. Lors des premiers essais, le taux de défauts était de 100 % : chaque pièce présentait une déformation des ailettes, des bavures, ou les deux.
La géométrie engendre également un problème secondaire. Les ailettes réparties sur toute la circonférence provoquent un enlèvement de matière irrégulier lors du passage de l'outil sur la pièce. Les zones avec ailettes et les zones sans ailettes présentent des résistances à la coupe très différentes. L'outil est alternativement chargé et déchargé à chaque rotation, ce qui provoque des vibrations et dégrade davantage la qualité de surface et le contrôle dimensionnel.
La solution : le remplissage de profil pour éliminer les découpes interrompues
La solution proposée par l'équipe d'ingénierie s'attaquait directement à la cause du problème, au lieu de se contenter d'en compenser les effets. Un matériau de remplissage profilé a été adapté à la géométrie de l'ailette avant l'opération de tournage, comblant physiquement les espaces entre les ailettes afin de transformer la coupe interrompue en une coupe continue.
Une fois les espaces entre les ailettes comblés, l'outil de tournage s'engage sur une surface cylindrique fermée tout au long de la coupe. Les charges d'impact répétées, responsables de la déformation des ailettes et de la formation de bavures, sont ainsi éliminées. L'outil subit une charge de coupe constante et régulière de la première à la dernière ailette. Le diamètre extérieur de 168.3 ± 0.1 mm peut alors être usiné avec une finition nette et légère grâce à un outil de rayon de bec R0.2 et des paramètres contrôlés (broche à 2 000 tr/min, avance à 800 mm/min, profondeur de passe à 0.2 mm). Les ailettes ressortent intactes et sans bavures.
Après l'opération de tournage, la garniture profilée est retirée et les ailettes finies apparaissent. Le centre d'usinage combiné tournage-fraisage réalise à la fois le tournage et le fraisage en une seule opération, éliminant ainsi les erreurs de repositionnement et garantissant une constance dimensionnelle sur l'ensemble du lot.
Le Résultat
Le passage d'une découpe interrompue à une découpe continue a permis de réduire le taux de défauts de 100 % à 1 %. Toutes les ailettes des pièces conformes étaient exemptes de déformation et de bavures. Le diamètre extérieur est resté dans la tolérance de ±0.1 mm. L'échantillon client a été validé et la pièce a été mise en production en série ; 5 000 unités avaient été livrées au total au moment de la rédaction de ce rapport.
Ce que cette affaire illustre
L'article mentionné ci-dessus souligne que la conductivité thermique de l'aluminium en fait un matériau idéal pour les dissipateurs thermiques et le refroidissement des composants électroniques. Cependant, cette comparaison de matériaux ne tient pas compte du fait que la géométrie d'ailettes qui maximise la surface de dissipation thermique est aussi celle qui engendre les conditions de coupe interrompue les plus difficiles en tournage CNC. Un grand nombre d'ailettes sur une surface cylindrique est à la fois optimal sur le plan thermique et mécaniquement défavorable à l'outil de coupe.
La solution présentée ici illustre l'application des principes de conception pour la fabrication (DFM) au niveau du processus plutôt qu'à celui de la conception : au lieu de simplifier la géométrie des ailettes pour faciliter l'usinage – ce qui aurait réduit les performances thermiques –, l'équipe a adapté le processus pour respecter la géométrie d'origine. Le remplissage de profil est une technique simple, mais elle nécessite de comprendre que le problème provient des interruptions de coupe, et non de l'outil ou des paramètres. Une fois la cause première correctement identifiée, la solution est à la fois simple et très efficace. Pour les ingénieurs concevant des dissipateurs thermiques ou des boîtiers à ailettes en aluminium pour les applications 5G, télécommunications ou électronique de puissance, ce cas démontre que la géométrie des ailettes et le processus d'usinage doivent être conçus conjointement dès le départ.
Pour résumer
Le choix des métaux légers dépend en grande partie des besoins opérationnels. Le titane est solide et l'aluminium est moins cher, tandis que le béryllium, le lithium et le magnésium sont destinés à des usages spécifiques. La décision finale doit donc être prise après avoir pris en compte leur coût, leur fabricabilité et leurs propriétés mécaniques.
Si vous avez besoin de tout type de services d'usinage CNC ou de fabrication de métaux pour ces métaux, alors Richconn est la meilleure option. Vous pouvez contactez-nous. à toute heure.
FAQ
Comment l’aluminium est-il recyclé en ingénierie ?
La procédure de recyclage de l'aluminium comporte 5 étapes : la collecte des déchets, le tri, la mise en balles, puis la fusion à haute température et la coulée en lingots.
Lequel d'entre eux est le métal léger le plus résistant ?
Le titane est l'un des métaux légers les plus résistants, avec un rapport durabilité/résistance/poids comparable à celui de l'acier.
Les métaux légers peuvent-ils être utilisés pour l’impression 3D ?
Oui, les métaux légers comme le titane et l’aluminium sont largement utilisés dans l’impression 3D en utilisant la technologie de fusion sur lit de poudre laser.
Quels sont les avantages de l’utilisation de métaux légers en termes de durabilité ?
Les métaux légers sont largement recyclables, ce qui réduit le gaspillage de matériaux, les émissions de carbone et la consommation de carburant dans les transports.
Quel est le rapport résistance/poids du titane par rapport à celui de l'aluminium ?
Le titane a un rapport résistance/poids supérieur de 187 kN·m/kg à celui de l'aluminium qui a 158 kN·m/kg.



