
Fabriquer des pièces en plastique transparent qui conservent leur clarté est plus complexe qu'il n'y paraît. Des fissures, un voile ou un aspect trouble peuvent apparaître dès que le matériau est soumis à une chaleur ou à une contrainte modérée. Ce guide vous présente donc les principaux matériaux, les facteurs de conception clés et les méthodes d'usinage permettant de réaliser des pièces en plastique d'une grande pureté et d'une transparence exceptionnelle.
Que sont les plastiques transparents ?
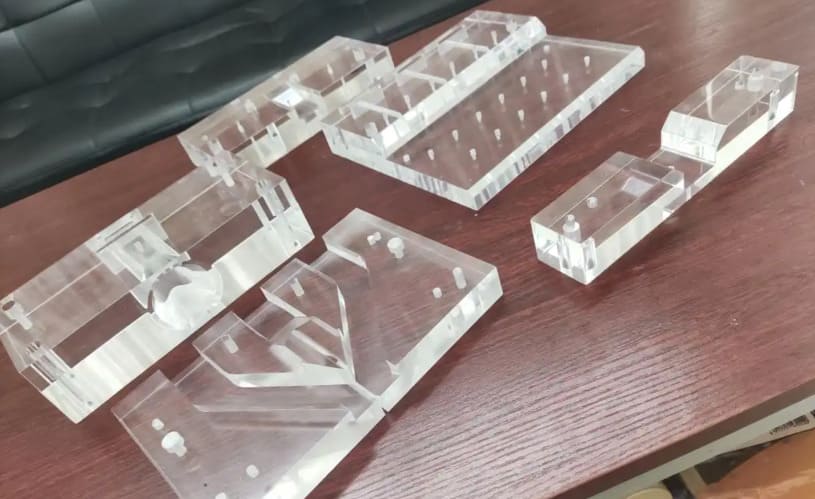
Les plastiques transparents appartiennent à un groupe de polymères synthétiques qui laissent passer la lumière avec une distorsion minime. Grâce à cette propriété, ces matériaux offrent une visibilité optimale, ce qui les rend utiles pour des applications optiques et de protection.
Le polycarbonate (PC), l'acrylique (PMMA) et le PETG sont des exemples courants. Il existe également des types spécialisés tels que le COP, le COC, le PSU et le PEI. Chaque plastique présente ses propres avantages et inconvénients, dont certains sont répertoriés dans le tableau ci-dessous :
| Plastique transparent | Clarté optique (%) | Avantage d'usinage | Limites |
|---|---|---|---|
| PMMA (acrylique) | 92 | Facile à polir, bords lisses | Fragile, se fissure facilement |
| PC | 88-92 | Résiste à l'écaillage, supporte les coupes agressives | Plus difficile à polir |
| PETG | ~ 90 | Aucune fissure ni ébréchure | Légère teinte |
| COP/COC | 92 | Tolérances stables et précises | Coût élevé |
| PSU/PEI | 85-90 | Haute dureté, résistant aux rayures | Pas clair |
Propriétés mécaniques et optiques importantes en usinage
Lors de l'usinage de pièces transparentes, deux facteurs prédominent : l'indice de réfraction , qui détermine la réfraction de la lumière, et les contraintes internes , à l'origine de la biréfringence et des distorsions. Même de légères contraintes induites par l'outil peuvent altérer ces propriétés et rendre une surface transparente opaque.
La dureté et la température de ramollissement du plastique influencent également la stratégie. Par exemple, le PMMA étant relativement dur, il permet d'obtenir des copeaux très nets, tandis que le PC, plus tendre, exige des outils de coupe extrêmement affûtés pour éviter les bavures dues à la chaleur.
Comment les plastiques transparents se comparent-ils aux métaux et aux plastiques opaques ?
Les plastiques transparents ne conduisent pas la chaleur de la zone de coupe comme les métaux ; ils agissent plutôt comme des isolants thermiques. De ce fait, ils se dilatent beaucoup plus sous l'effet de la chaleur que l'acier (près de dix fois plus), ce qui entraîne des variations dimensionnelles rapides et un ramollissement pendant l'usinage. Ces plastiques sont également plus élastiques, ce qui peut provoquer des vibrations si la pièce n'est pas maintenue fermement. Les polymères opaques sont généralement plus rigides et moins sujets à ces problèmes.
Pourquoi les plastiques transparents sont-ils difficiles à usiner ?
L'usinage des plastiques transparents exige une précision bien supérieure à celle des métaux. Même des erreurs minimes peuvent compromettre la transparence et rendre inutilisables des pièces initialement destinées à la casse.
Points de ramollissement bas et sensibilité à la chaleur
Le PMMA et les polymères similaires ramollissent rapidement (Tg d'environ 105 °C) et conduisent mal la chaleur (environ 0.19 W/m·K). La chaleur ne pouvant s'évacuer comme dans les métaux, elle s'accumule au niveau de l'arête de coupe. Il en résulte des bavures, un encrassement des outils et une opacification, voire une fusion de la surface. Si le réglage de la broche ne permet pas une bonne dissipation de la chaleur, ces problèmes s'aggravent.
Faible dureté, élasticité et vibrations
Les plastiques transparents se déforment beaucoup plus que l'acier car leur module d'élasticité est environ 60 fois inférieur. Sous la pression des outils de coupe, le matériau fléchit puis reprend sa forme initiale. Ce mouvement engendre des vibrations et des à-coups, ce qui rend difficile l'obtention de surfaces planes et de dimensions précises, contrairement aux métaux plus rigides.
Gestion des risques et sensibilité aux rayures
La plupart des plastiques transparents sont souples, le PMMA ayant une dureté d'environ 3 sur l'échelle de Mohs. Ils peuvent être endommagés lors de la manipulation. La poussière attirée par l'électricité statique, ou même un simple coup de chiffon, peut laisser des micro-rayures. Ces marques réduisent la transmission de la lumière avant même que la pièce ne quitte la machine.
Contraintes résiduelles, microfissuration et rupture
Un usinage de mauvaise qualité peut emprisonner les contraintes internes à l'intérieur de la pièce. Ces contraintes favorisent la fissuration (un réseau de microfissures) et peuvent ultérieurement provoquer des fractures ou des déformations. Un serrage important, des angles internes vifs ou des changements brusques de trajectoire d'outil intensifient ces concentrations de contraintes.
Besoins en matière d'environnement et de propreté du magasin
Les composants optiques attirent les particules métalliques et la poussière présentes dans l'air. S'ils sont usinés sur des équipements ayant déjà servi au traitement des métaux ferreux, des copeaux et des rayures profondes risquent d'apparaître. Pour obtenir une transparence optimale, les ateliers doivent impérativement utiliser des installations dédiées et parfaitement propres pour ces pièces.
Directives de conception pour l'usinage des plastiques transparents
Une conception bien pensée est essentielle pour l'usinage de pièces en plastique transparent. Les recommandations suivantes vous aideront à obtenir des composants transparents, robustes et sans défaut.
1. Épaisseur de paroi, bossages et nervures pour plus de clarté et de solidité
Veillez à ce que les parois structurelles aient une épaisseur supérieure à 1.5 mm afin d'éviter toute déformation lors de l'usinage. Lors de changements d'épaisseur, privilégiez des transitions douces et progressives plutôt que des variations brusques. Cette approche réduit les contraintes internes et contribue à prévenir les fissures dans les pièces non profilées.
2. Congés, rayons et géométrie des bords pour minimiser les contraintes
Les fissures apparaissent souvent aux angles vifs car ils concentrent les contraintes. Il est donc conseillé d'utiliser des rayons de courbure internes importants, adaptés à vos outils de coupe, afin de répartir ces contraintes.
Sur les bords extérieurs, privilégiez les chanfreins aux bords arrondis. Ce choix offre une finition plus nette et facilite l'évacuation des copeaux lors de la découpe.
3. Tolérances optiques, planéité et alignement
N'appliquez des tolérances strictes qu'aux montures d'objectifs et autres surfaces optiques en contact, car chaque micron supplémentaire augmente le coût. Lors de la conception de fenêtres ou de guides de lumière, privilégiez plutôt des faces parallèles et planes. Ainsi, la lumière peut traverser le système sans nécessiter de découpes ultra-précises coûteuses.
4. Conception de filetage, de perçage et de contre-dépouille dans les matériaux transparents
Les tarauds à coupe standard peuvent endommager les plastiques fragiles en provoquant des fissures. Il est préférable d'utiliser des inserts filetés ou de recourir au fraisage de filetage pour réduire les contraintes. De plus, évitez les lamages et les contre-dépouilles profondes, car ils peuvent emprisonner la chaleur et souvent entraîner un craquelage ou une fusion de la surface.
5. Éviter les éléments qui retiennent les copeaux ou compliquent le polissage
Évitez les rainures profondes et étroites de moins de 3 mm de large, car les copeaux peuvent s'y ressouder. Concevez des cavités avec des angles ouverts ou des angles de dépouille pour faciliter l'accès au fond par les tampons de polissage et éviter d'endommager les parois.
Outillage, réglage des machines et maintien des pièces
Pour obtenir une finition impeccable sur les plastiques transparents, il vous faut l'outillage adéquat, un système de fixation sûr et une machine en bon état.
Meilleurs types d'outils et géométries de coupe
Pour limiter les frottements, choisissez des fraises en carbure poli à une seule goujure avec un angle d'hélice élevé, d'environ 25°. Ces formes d'outils évacuent rapidement les copeaux et empêchent l'accumulation de chaleur, qui pourrait sinon faire fondre les surfaces en plastique.
Utilisez toujours des outils réservés exclusivement au travail du plastique. En effet, même une légère usure due à la coupe de métaux peut laisser un voile blanc sur les pièces transparentes.
Stratégies de maintien des pièces pour minimiser les marques et les déformations
Maintenez les pièces en place à l'aide de mors souples ou de ventouses dont la forme épouse celle de la pièce. Cette méthode répartit uniformément la pression de serrage. Évitez par ailleurs les étaux métalliques, car ils peuvent créer des points de tension. Ces points de tension provoquent souvent des fissures internes, appelées « craquelures », dans les plastiques transparents.
At RICHCONNNos machinistes utilisent des mors souples sur mesure et des dispositifs de fixation par le vide. Ces méthodes protègent les pièces délicates et préservent les surfaces de qualité optique des marques.
Article de blog associé : Méthodes de maintien des pièces pour l’usinage CNC
Gestion des flux d'air, des liquides de refroidissement et des copeaux pour les finitions transparentes
- Éliminer les éclats des acryliques à l'aide d'un jet d'air à haute pression afin d'éviter les chocs thermiques.
- Lors de l'usinage du polycarbonate nécessitant un liquide de refroidissement, choisissez toujours des liquides de refroidissement hydrosolubles et non pétroliers afin d'éviter la fissuration chimique.
- Enlevez rapidement les copeaux. S'ils sont retaillés, ils provoquent un voile permanent que le polissage ne peut corriger.
État de la machine, contrôle des vibrations et propreté
Vérifiez le faux-rond de la broche avant la finition des surfaces optiques ; il doit être inférieur à 0.005 mm. Des vibrations excessives provoquent des marques de « broutement » qui diffusent la lumière. Veillez également à nettoyer soigneusement l’enceinte de la machine. Ceci est important car des copeaux de métal provenant d’opérations précédentes peuvent rayer les surfaces en plastique tendre.
Paramètres d'usinage CNC pour les plastiques transparents
L'obtention d'une finition impeccable sur les plastiques transparents repose sur le choix précis des paramètres de la machine. Ces matériaux étant facilement fondants, leur manipulation exige une grande précaution afin de préserver leur transparence.
Paramètres d'avance, de vitesse et de profondeur
Pour l'usinage de l'acrylique ou du polycarbonate, choisissez une vitesse de broche élevée. Associez-la à une vitesse d'avance modérée et à une faible profondeur de passe. Cette combinaison permet une évacuation propre des copeaux, limite la chaleur et prévient la fusion et le craquelage.
Passes d'ébauche versus passes de finition pour les surfaces transparentes
L'usinage en deux étapes distinctes offre une meilleure netteté et réduit les temps de cycle. Commencez par une passe d'ébauche agressive pour enlever rapidement la majeure partie de la matière. Procédez ensuite à plusieurs passes de finition légères. Conservez une couche uniforme de 0.1 à 0.5 mm pour la finition. Cela réduit les contraintes et contribue à éviter les marques d'outils.
Article de blog associé : Guide complet du fraisage et de la finition en usinage CNC
Plages de référence des vitesses d'avance et d'alimentation pour le PC et l'acrylique
| Source | Plage de régime | Avance (pouces/dent) | DOC (en pouces) |
| Acrylic | 10,000 – 16,000 | 0.002-0.004 | 0.02-0.10 |
| Polycarbonate (PC): | 8,000 – 12,000 | 0.002-0.005 | 0.02-0.08 |
Remarque : Ces valeurs ne sont données qu’à titre indicatif. Il est toujours recommandé d’effectuer des essais de coupe afin d’adapter les paramètres à la géométrie de l’outil et à la rigidité de la machine.
Techniques de trajectoire d'outil FAO pour une qualité de surface lisse
Pour obtenir une surface optique impeccable, les trajectoires d'outil doivent être continues et régulières. Les finitions en spirale, le fraisage en avalant et les trajectoires à profil constant sont particulièrement efficaces à cet effet. En minimisant les changements de direction brusques, ces techniques réduisent les marques d'outil visibles. De plus, lorsque cela est possible, il est conseillé d'activer les options de lissage des trajectoires d'outil dans le logiciel de FAO afin d'optimiser encore davantage la finition.
Autres procédés d'usinage pour les plastiques transparents, outre le fraisage
Le fraisage standard n'est pas la seule option ; d'autres procédés d'usinage permettent également de façonner efficacement les plastiques transparents.
A. Tournage et dressage de tubes et de tiges en plastique transparent
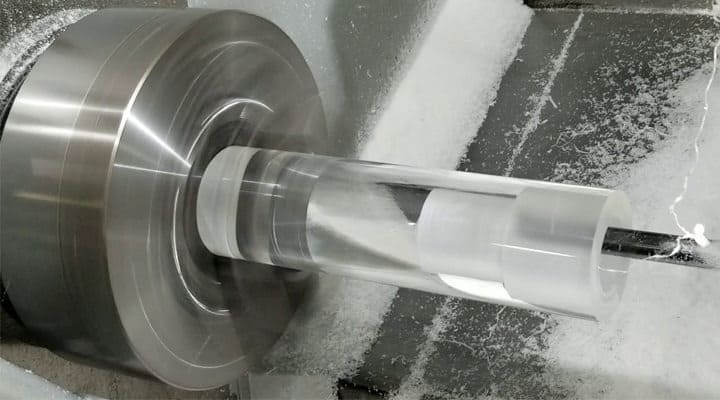
Le tournage convient aux composants optiques cylindriques tels que les guides d'ondes et les lentilles, mais il exige des outils diamantés affûtés pour préserver leur transparence. Les plastiques transparents, contrairement aux métaux, réagissent mieux à des vitesses de broche élevées combinées à des passes légères, ce qui évite l'opacification ou la fusion. Une évacuation efficace des copeaux est également essentielle pour empêcher le plastique chaud de s'enrouler autour de la pièce et d'endommager sa surface.
B. Perçage, taraudage et fraisage de filetage sans fissures
Les plastiques fragiles comme l'acrylique se fissurent souvent lorsqu'on utilise des forets standard ; il est donc conseillé d'utiliser des forets à angle de coupe de 0° ou des forets spécialement conçus pour les plastiques. Pour le filetage, privilégiez le fraisage, car cette technique impose une contrainte radiale minimale et réduit ainsi le risque de fissuration. Il est indispensable de programmer des cycles de perçage par à-coups pour évacuer les copeaux et refroidir les trous profonds.
Article de blog associé : Forage vs taraudage
C. Fraisage et découpe laser de feuilles transparentes
Le fraisage CNC est idéal pour façonner de grandes plaques de plastique transparent aux contours complexes. La découpe laser , quant à elle, est optimale pour obtenir des bords lisses et polis sur l'acrylique ; cependant, elle peut engendrer des microfissures et des contraintes internes dans le polycarbonate. La méthode de découpe optimale dépend donc de la qualité de bord souhaitée et du type de plastique.
D. Flux de travail hybrides avec usinage, impression 3D et moulage
L'association de l'usinage, de l'impression 3D et du moulage permet de créer efficacement des pièces transparentes complexes. Une lentille, par exemple, peut être façonnée quasiment selon sa forme finale par moulage ou impression 3D. Le tournage diamant ou l'usinage de précision permettent ensuite d'affiner les surfaces optiques et d'obtenir la transparence et la précision requises, ce qui représente un gain de temps considérable.
Finition et polissage de surface pour une clarté optique
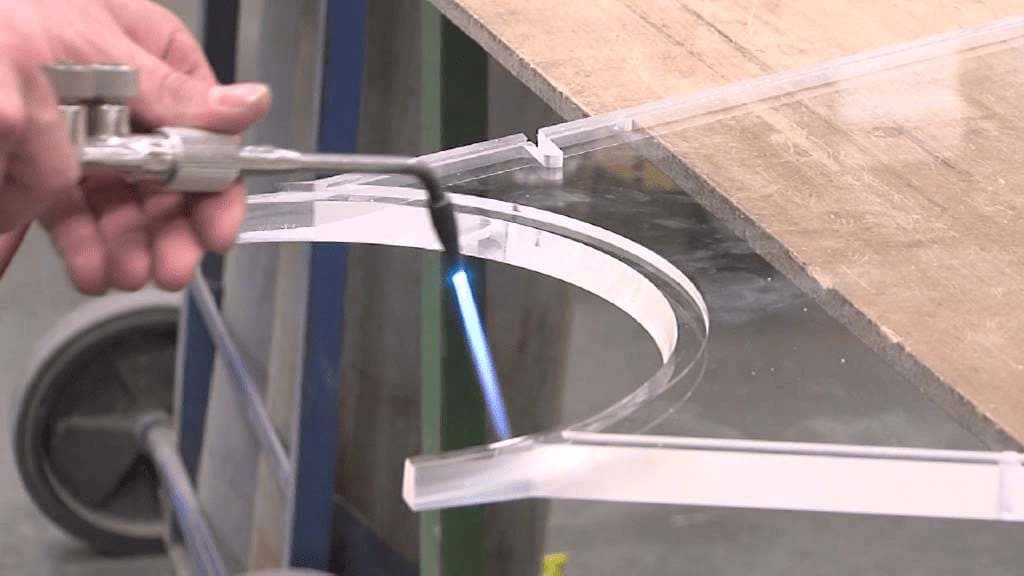
Après usinage, les pièces en plastique nécessitent une finition soignée pour atteindre une transparence optimale. Ces étapes permettent d'éliminer les défauts et de transformer une pièce opaque en une pièce transparente.
Flux de travail de ponçage et de polissage mécanique par étapes
Le polissage mécanique comprend plusieurs étapes pour lisser le plastique. On commence par un ponçage à l'eau avec des grains allant de 600 à 2000. Ce procédé élimine les marques d'usinage et maintient la surface froide. On termine la finition avec une meule de polissage et une pâte diamantée ou un composé à polir pour obtenir un aspect lisse et brillant.
Polissage à la flamme, polissage à la vapeur et quand les utiliser
Le polissage à la flamme et le polissage à la vapeur consistent tous deux à fondre la surface à un niveau microscopique pour en améliorer la clarté. Le polissage à la flamme est efficace sur l'acrylique (PMMA), mais peut endommager le polycarbonate (PC). Le polissage à la vapeur, quant à lui, offre un contrôle plus précis et permet d'accéder aux détails internes complexes. Cependant, il exige des mesures de sécurité rigoureuses et des solvants spécifiques.
At RICHCONNNos techniciens évaluent le matériau et la géométrie de chaque pièce avant de choisir une méthode de polissage qui garantit des résultats toujours clairs et de haute qualité.
Nettoyage, ébavurage et manipulation pour éviter les rayures et le voile
Après usinage, une manipulation soigneuse est nécessaire pour éviter les rayures sur les surfaces en plastique souple. Pour l'ébavurage manuel, utilisez de l'alcool isopropylique ou des outils non abrasifs pour adoucir les arêtes vives. Nettoyez chaque pièce avec de l'eau et du savon doux ou de l'alcool isopropylique. N'utilisez pas de produits chimiques agressifs comme l'acétone, car ils peuvent provoquer des fissures de tension.
Revêtements protecteurs, revêtements durs et couches antireflets
L'application de revêtements spécialisés prolonge considérablement la durée de vie et les performances des composants en plastique transparent. Par exemple, les revêtements durs améliorent la résistance aux rayures, une propriété essentielle pour les matériaux plus tendres comme le polycarbonate et l'acrylique. De plus, les revêtements antireflets contribuent à réduire l'éblouissement et à améliorer la transmission de la lumière.
Assurance qualité, tests et dépannage
Pour garantir la qualité des pièces transparentes, il est indispensable de les inspecter minutieusement, de les mesurer avec précision et de corriger tout problème éventuel. En suivant ces étapes, vous vous assurez que vos pièces finies répondent à des normes strictes en matière d'optique et de dimensions.
Méthodes d'inspection optique et visuelle
Commencez par un contrôle visuel de base pour repérer les défauts des pièces transparentes. L'observation en contre-plongée et le rétroéclairage peuvent révéler des bulles, des rayures ou un voile. Pour une inspection plus détaillée, utilisez la lumière polarisée afin de déceler les contraintes internes et la biréfringence. Ces défauts peuvent affecter les performances optiques.
Tests de planéité, de rugosité et de précision
L'instrumentation spécialisée est indispensable pour quantifier la qualité des surfaces optiques. Un profilomètre détermine la rugosité de surface (Ra) et vérifie que la finition reste conforme aux exigences de transparence. Les composants transparents bénéficient de l'utilisation de scanners optiques sans contact ou de machines à mesurer tridimensionnelles (MMT) équipées de palpeurs adaptés. Ces équipements enregistrent la planéité et les dimensions sans jamais toucher la pièce.
At RICHCONNNous utilisons des procédures d'inspection certifiées ISO 9001 pour garantir une rugosité de surface aussi fine que 0.2 µm Ra. Nous fournissons également sur demande des rapports d'inspection optique détaillés afin de vous assurer que les pièces répondent à vos exigences.
Améliorations des processus et mesures correctives pour les problèmes courants
Lorsque vous constatez des défauts, vous pouvez les corriger en apportant des modifications spécifiques au processus.
- Si le plastique blanchit, essayez de réduire la vitesse d'avance. Vous pouvez également améliorer le refroidissement ou utiliser un outil plus affûté.
- Pour les pièces soumises à de fortes contraintes internes, effectuez un recuit après usinage. Cette étape permet au matériau de se détendre et empêche la formation de fissures ultérieures.
Sélection des matériaux pour l'usinage de pièces en plastique transparent
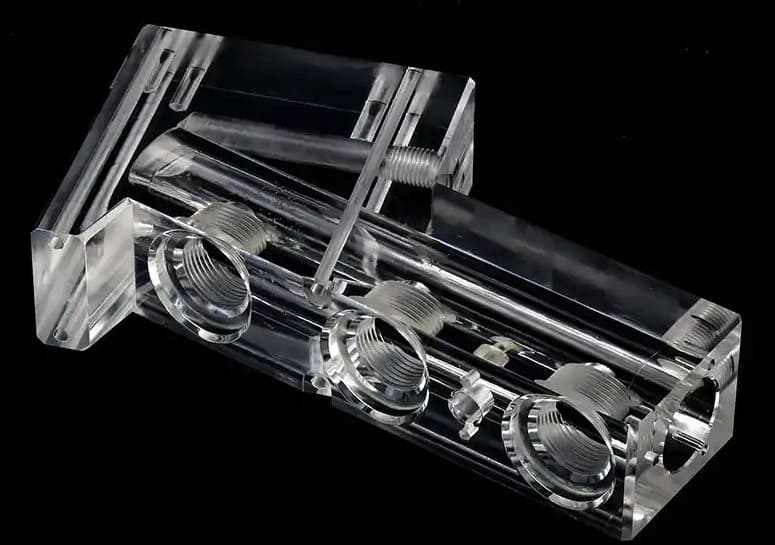
Le choix du matériau est primordial et constitue l'étape la plus importante de l'usinage de pièces en plastique transparent. Le matériau choisi influencera la résistance, la transparence et la facilité de fabrication de la pièce.
Choisir entre le polycarbonate, l'acrylique, le PETG et autres plastiques transparents
Le meilleur plastique dépend de votre utilisation.
- L'acrylique (PMMA) est le matériau de choix pour une clarté optique optimale et laisse passer plus de lumière que le verre.
- Le polycarbonate (PC) est préférable si vous avez besoin d'une résistance aux chocs et d'une robustesse élevées.
- Pour une meilleure stabilité thermique ou une résistance chimique, le PETG ou des plastiques avancés comme le PEI sont de bonnes options.
Nuances, épaisseurs et formes de matériaux pour l'usinage CNC
Les plastiques transparents se présentent sous forme de barres, de feuilles ou de blocs. Le format choisi influence la prise en main et l'usinage de la pièce.
- Les draps sont plus adaptés aux surfaces planes comme les fenêtres.
- Les barres sont idéales pour fabriquer des pièces tournées comme des lentilles.
- En revanche, les blocs plus épais permettent de réaliser des formes 3D complexes, mais ils peuvent contenir davantage de contraintes internes, il est donc nécessaire de contrôler leur déformation.
Acrylique coulé ou extrudé pour l'usinage
Le procédé de fabrication des plaques ou barres acryliques influence fortement leur usinabilité. Le matériau coulé est généralement préférable car ses contraintes internes plus faibles limitent l'écaillage ou la fusion au niveau de l'outil. Bien que les barres extrudées soient moins chères et offrent un contrôle dimensionnel précis, leurs contraintes plus élevées peuvent engendrer des fissures lors de l'usinage.
Quand choisir un matériau de qualité optique plutôt qu'un matériau à usage général ?
Il est important de bien évaluer le rapport qualité-prix lorsqu'on choisit entre un matériau de qualité optique et un matériau d'usage courant. Les plastiques de qualité optique offrent une transparence optimale et présentent très peu de défauts, ce qui les rend idéaux pour les fenêtres ou les lentilles de précision. Les matériaux d'usage courant, quant à eux, conviennent parfaitement aux pièces moins exigeantes, comme les protections d'écran, et sont généralement plus abordables.
Principales applications des pièces usinées en plastique transparent
1. Écrans de protection, housses et protections de machines
La sécurité industrielle repose souvent sur des protections en polycarbonate. Ces écrans protègent les travailleurs des projections de débris tout en leur permettant de conserver une visibilité optimale. Usinés par commande numérique, chaque écran épouse parfaitement la géométrie de l'équipement, éliminant ainsi les zones de faiblesse potentielles. Par conséquent, la protection résiste aux chocs qui briseraient le verre ou les plastiques plus tendres.
2. Composants électroniques grand public et d'affichage
Les écrans et les couvercles d'affichage des appareils électroniques doivent s'ajuster parfaitement. L'usinage CNC permet de fabriquer des pièces en acrylique et en polycarbonate avec des tolérances extrêmement serrées. Ce procédé garantit que les fenêtres indicatrices, les couvercles transparents et les écrans correspondent à la forme et à la taille requises pour les appareils compacts.
3. Éléments optiques et composants de guidage de la lumière
Pour les guides de lumière, les lentilles et les prismes, des matériaux comme l'acrylique offrent la transparence requise. L'usinage CNC garantit des angles précis et des surfaces lisses. Ainsi, les ensembles optiques gèrent la lumière efficacement.
4. Composants transparents pour dispositifs de laboratoire et médicaux
Dans les laboratoires et les cliniques, le PSU, le PETG et les plastiques similaires permettent une surveillance visuelle précise. L'usinage CNC les transforme en cuvettes optiques, collecteurs fluidiques et boîtiers de diagnostic. Leurs surfaces usinées sont lisses, ce qui permet au personnel de les stériliser rapidement. Cette conception répond aux normes d'hygiène les plus strictes.
5. Ingénierie automobile, aérospatiale et spécialisée
Les équipes des secteurs automobile et aérospatial spécifient des composants en polycarbonate ou en acrylique pour les cockpits et les tableaux de bord. Ces applications exigent une excellente stabilité aux UV et une grande résistance aux chocs. Grâce à un usinage de détente, les pièces résistent aux variations de température, aux vibrations et à une utilisation prolongée sans se fissurer.
Défauts courants et leurs origines dans l'usinage des plastiques transparents

L'usinage des plastiques transparents présente des défis uniques, sources fréquentes de défauts. Comprendre leur origine est essentiel pour les éviter et produire des composants irréprochables.
Problèmes d'apparence – Voile et traces blanches
Ces problèmes sont généralement causés par une chaleur de coupe excessive. Ils sont plus fréquents lorsque les outils perdent leur tranchant, lorsque les copeaux sont réusinés dans les cavités ou lorsque la profondeur de passe est trop importante. Il en résulte souvent la formation de voile ou de marques blanches de tension le long des arêtes et à l'intérieur des trous percés.
Défauts géométriques – Distorsion, gauchissement et mauvaise planéité
Les contraintes internes du plastique peuvent se relâcher de manière irrégulière lors de l'usinage, ce qui provoque des déformations. Ce problème s'aggrave en cas de différences de température ou si le dispositif de fixation ne maintient pas correctement le matériau. Les pièces présentant des variations d'épaisseur brusques sont plus susceptibles de se déformer ou de perdre leur planéité lors du refroidissement.
Dommages de surface – Marques de tourbillon, rayures et lignes de polissage
Les dommages de surface deviennent visibles après l'usinage. Des rayures peuvent apparaître si les chiffons sont contaminés, les outils de fixation sales ou si le polissage n'élimine pas les marques des abrasifs précédents. Une mauvaise manipulation ou un emballage inadéquat peuvent également endommager les surfaces polies.
Défauts structurels – Fissuration, craquelures et marques de tension
Les contraintes qui s'accumulent au niveau des angles vifs internes sont à l'origine de ces défaillances. Un serrage excessif, un perçage/taraudage trop agressif, ainsi que l'exposition à des produits chimiques corrosifs, comme certains nettoyants ou lubrifiants, constituent des risques supplémentaires. Les dommages qui en résultent peuvent être immédiats ou apparaître ultérieurement, sous forme de fissures.
Défauts internes tels que vides, bulles et inclusions
La matière première présente souvent ces défauts avant même d'être usinée. Le gaz ou l'humidité emprisonnés lors du moulage créent des bulles ou des cavités. Ces défauts diminuent la clarté optique et la résistance de la pièce finie.
Comment choisir un partenaire d'usinage pour les pièces en plastique transparent
Le choix d'un partenaire d'usinage adapté est essentiel pour obtenir des composants en plastique transparent de haute qualité. Pour un résultat optimal, il est important de définir des exigences précises et de poser des questions pertinentes lors de votre recherche.
Principales questions à poser ?
Posez-vous les questions ci-dessous pour déterminer si un fournisseur peut répondre aux exigences de qualité optique.
- Quelle est votre expérience avec les pièces transparentes de qualité optique ? Recherchez des fournisseurs capables de présenter un travail fini correspondant à vos exigences en matière de clarté et de finition de surface.
- Quelles méthodes de fixation utilisez-vous pour les plastiques transparents ? Confirmer l'utilisation de mâchoires souples et de tables à vide pour éliminer les marques et les déformations.
- Quelle rugosité de surface (Ra) peut-on atteindre sur du PC ou du PMMA ? Vérifier que les valeurs Ra inférieures à 0.4 μm sont systématiquement atteintes.
- Quelles méthodes de polissage proposez-vous ? Ils devraient recommander un polissage à la flamme ou à la vapeur en fonction de la forme et du matériau de la pièce.
- Quelle est votre procédure d'inspection et de documentation ? Vous devriez recevoir des certifications, des données sur la qualité de surface et des rapports dimensionnels avec chaque commande.
Que devrait fournir un atelier d'usinage de plastique transparent compétent ?
Un atelier spécialisé doit utiliser des machines CNC multiaxes de pointe, avec des vitesses de broche comprises entre 15 000 et 18 000 tr/min. Cela permet de limiter l'échauffement. De plus, l'atelier doit utiliser des dispositifs de fixation sous vide afin d'éviter toute déformation ou marque et de maintenir une zone propre pour le polissage et le contrôle. Une documentation complète est également requise, comprenant des rapports d'inspection détaillés et des certificats de matériaux attestant de l'état de surface et des dimensions.
Des instructions claires concernant l'objectif de conception contribuent à l'obtention de résultats précis. Indiquez les surfaces optiquement critiques sur vos dessins. Au besoin, fournissez des modèles CAO 3D incluant des données de simulation optique ou des schémas de trajet optique. Cela facilite le repérage des éléments nécessitant une précision maximale et un polissage parfait.
Pour un résultat optimal, vous pouvez également envoyer vos dessins ou modèles 3D à RICHCONNL'équipe d'ingénierie de [Nom de l'entreprise]. Nos experts mettront en évidence les problèmes potentiels, vérifieront la faisabilité de la fabrication et vous aideront à identifier clairement les surfaces optiques qui nécessitent une attention particulière.
Pour résumer
Pour obtenir une transparence comparable à celle du verre dans les pièces plastiques usinées, il est indispensable de maîtriser la chaleur, d'utiliser les outils adéquats et de réaliser des finitions spécifiques. Le choix de matériaux appropriés et la collaboration avec un partenaire expérimenté permettent de fabriquer des pièces robustes et d'une qualité optique inégalée par le verre.
Si vous souhaitez une livraison rapide, des résultats précis et une gestion de projet sans faille, alors Richconn est la meilleure option. Vous pouvez contactez-nous. à toute heure.
questions connexes
Pour réduire les contraintes dans le matériau, appliquez une force de serrage adéquate, utilisez des outils de coupe bien affûtés et maintenez la pièce à une température basse pendant l'usinage. Vous pouvez également recuire l'acrylique après usinage afin de prévenir la formation de fissures.
Pour une clarté optique optimale, l'acrylique (PMMA) est généralement le matériau de prédilection. Cependant, si vous avez besoin de pièces résistantes aux chocs et robustes, le polycarbonate (PC) est préférable.
Non, vous ne devriez pas, car de nombreux liquides de refroidissement classiques favorisent la fissuration sous contrainte des plastiques. Privilégiez plutôt les fluides à base d'eau, l'air comprimé ou les liquides de refroidissement spécifiquement conçus pour les plastiques.
Pour obtenir une surface de qualité optique, il faut commencer par un usinage de précision, puis polir la pièce en plusieurs étapes. Ce processus comprend un ponçage avec des grains de plus en plus fins et un polissage jusqu'à ce que la surface soit claire et lisse.



