
Pour la fabrication, l'usinage par contre-dépouille est très important. Il permet de produire des éléments géométriques complexes nécessaires à la fonctionnalité et à l'assemblage des pièces. Cette méthode offre des avantages extraordinaires dans la production d'éléments et de géométries d'emboîtement particuliers. Examinons les types, les outils, les méthodes et les utilisations pratiques de l'usinage par contre-dépouille.
Qu’est-ce que l’usinage en contre-dépouille ?
L'usinage par contre-dépouille est un procédé qui permet de réaliser des cavités sous la surface d'une pièce, dans des zones inaccessibles aux outils conventionnels. Il utilise des outils de coupe pour créer des arêtes et des cavités dans le matériau. Cette méthode permet de fabriquer des composants aux géométries complexes pour répondre à des besoins fonctionnels spécifiques.
Types de contre-dépouilles
Les contre-dépouilles sont classées en deux catégories principales en fonction de leur emplacement sur la pièce : interne et externe.
Dépouilles internes
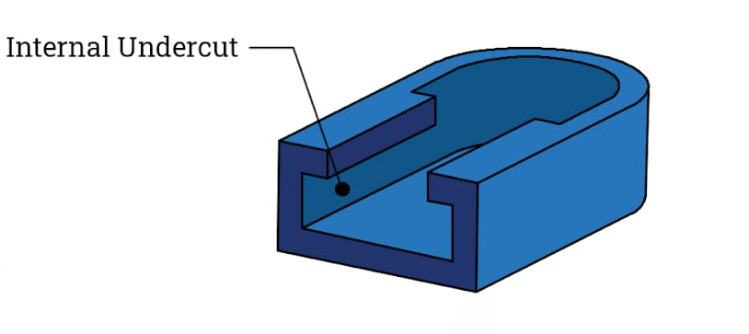
Les caractéristiques cachées produites dans les pièces, telles que les cavités à l'intérieur du moyeu d'engrenage, sont appelées contre-dépouilles internes. Il est difficile d'usiner ces contre-dépouilles en raison de la faible visibilité et de l'accès limité à l'outil pendant tout le processus de coupe.
Contre-dépouilles externes

De l'autre côté, les contre-dépouilles externes sont des caractéristiques visibles sur la surface extérieure des pièces. Cela les rend faciles à usiner grâce à leurs procédures de configuration simples. Les principaux exemples sont les pièces mécaniques et les composants de moules où les caractéristiques externes doivent s'étendre au-delà de la surface principale.
Profils géométriques
Les contre-dépouilles existent dans différents profils géométriques et tous sont conçus en fonction de besoins fonctionnels et d'utilisations particuliers. Certains des profils géométriques sont donnés comme suit :
Contre-dépouilles à rainures en T
Les évidements en T dans les pièces à usiner présentent des contre-dépouilles en T. Il s'agit d'un processus en deux étapes : tout d'abord, on coupe une pièce droite avec une fraise standard. Ensuite, la partie horizontale est réalisée à l'aide d'une fraise à rainure en T particulière. Leur largeur varie généralement de 3 à 35 mm. Elles sont idéales pour réaliser des connexions coulissantes et pour monter les fixations.
Contre-dépouilles en queue d'aronde
Les assemblages mécaniques robustes bénéficient de contre-dépouilles en queue d'aronde qui présentent un fond plat et des côtés inclinés. Ces profils sont fabriqués à l'aide d'outils de coupe à bords effilés (45° à 60°). L'ingénierie et le travail du bois utilisent des contre-dépouilles en queue d'aronde pour des assemblages sécurisés des composants.
Dépouilles unilatérales
Des évidements asymétriques sur une même surface de pièce définissent des contre-dépouilles unilatérales. Ces découpes spéciales permettent d'accueillir des assemblages spécifiques tels que des bagues de retenue ou des joints. Cette opération est réalisée sur des machines CNC multiaxes équipées de fraises en forme de sucette, et un réglage précis du jeu est indispensable pour un fonctionnement optimal de l'outil.
Contre-dépouilles coniques
Les contre-dépouilles coniques, qui se rétrécissent progressivement d'un côté à l'autre, permettent des ajustements serrés et sans frottement entre les composants mécaniques. Les fraises coniques produisent des pentes nécessaires aux assemblages exigeant des connexions sûres.
Contre-dépouilles filetées
Les filetages intérieurs pour les mécanismes de vissage dans les pièces, comme les boulons, sont une caractéristique des contre-dépouilles filetées. Pour les produire, on utilise des tarauds et des fraises spéciaux. Les outils de coupe se déplacent selon une trajectoire hélicoïdale pour réaliser des filetages extérieurs ou intérieurs.
Contre-dépouilles sphériques
Les cavités courbes et tridimensionnelles qui ressemblent à des sphères sont appelées contre-dépouilles sphériques. Les pièces qui nécessitent un mouvement rotatif, comme les roulements et les rotules, intègrent généralement ces caractéristiques. Les machines CNC utilisent des fraises à bout sphérique avec des pointes arrondies pour exécuter ces profils courbes complexes afin d'obtenir une finition de surface lisse.
Contre-dépouilles de clavette
Les contre-dépouilles sont des rainures qui arrêtent la rotation indépendante entre deux pièces mécaniques. Elles apparaissent principalement dans les composants rotatifs et les arbres qui transmettent le couple. Pour réaliser ces rainures, les machinistes utilisent des fraises à rainures ou des broches spéciales. Les broches produisent des rainures parfaites en un seul passage tandis que les fraises à rainures fonctionnent de manière similaire aux fraises à rainures en T dans les fraiseuses.
Dépouilles en relief
Les petites rainures ou évidements usinés autour des arbres et des paliers sont appelés contre-dépouilles. Ces caractéristiques ont une double fonction : assurer le dégagement nécessaire et réduire les concentrations de contraintes entre les pièces. Les machinistes utilisent des fraises à rainurer standard ou des fraises à contre-dépouille pour enlever de la matière en plusieurs passes afin d'obtenir la profondeur et la forme souhaitées.
Rainures de joint torique
Dans les systèmes pneumatiques et hydrauliques, les rainures de joint torique forment des canaux qui abritent les joints toriques en créant des joints étanches. Ces rainures doivent avoir les dimensions adéquates pour correspondre à des tailles de joint torique particulières. Les machinistes se tournent principalement vers des fraises à rainures de joint torique spéciales pour assurer un placement correct et une finition de surface lisse et également pour éviter les fuites sous pression.
Equipements et outils pour l'usinage des contre-dépouilles
Des outils spécifiques sont nécessaires pour réaliser des contre-dépouilles correctes dans les pièces usinées. Chaque outil a un rôle particulier pour obtenir différents attributs géométriques.
Fraises en bout à sous-cotation
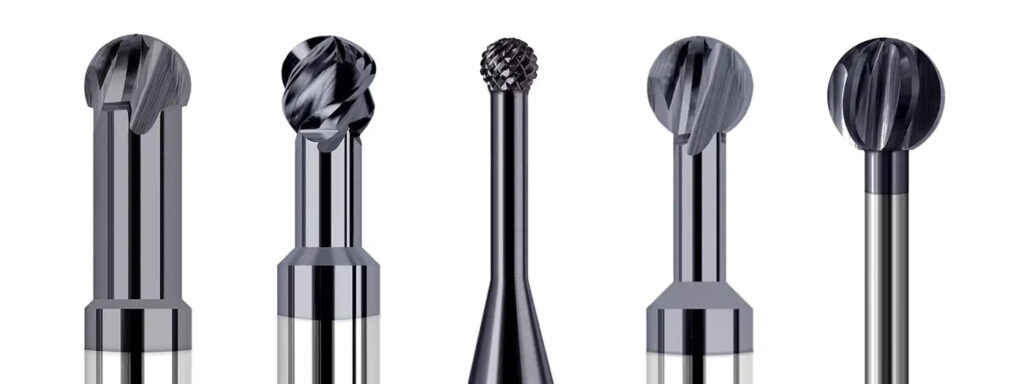
Ce sont des outils extraordinaires dotés de tranchants sur les deux côtés et sur les pointes. Leur forme permet de réaliser des rainures profondes et des formes complexes en un seul passage. Ils sont disponibles en forme conique et sphérique. Ils sont remarquables pour produire des géométries complexes dans des zones inaccessibles aux outils standard. Ils sont particulièrement performants dans des opérations telles que l'ébavurage, le contournage et le rainurage.
Coupe-sucettes
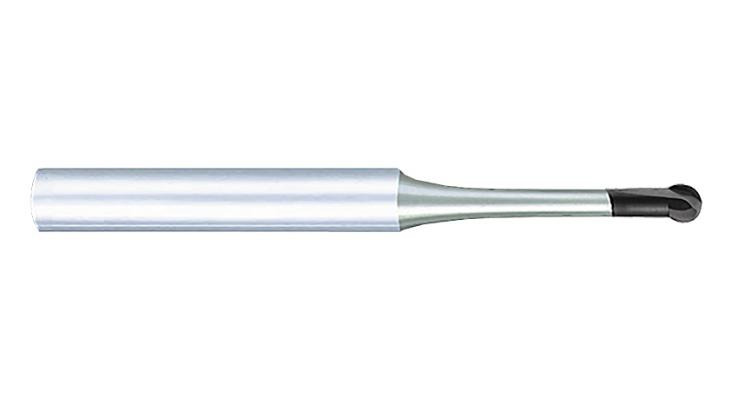
Les coupe-sucettes sont dotés d'une tige étroite unique et d'une pointe ronde. Ces outils peuvent réaliser des finitions parfaites et des contre-dépouilles sphériques. Offrant différents angles d'enroulement de 220° à 300°, les coupe-sucettes offrent des options pour différents besoins : les cols plus fins permettent un plus grand dégagement tandis que les cols plus épais offrent plus de stabilité.
Fraises à rainure en T
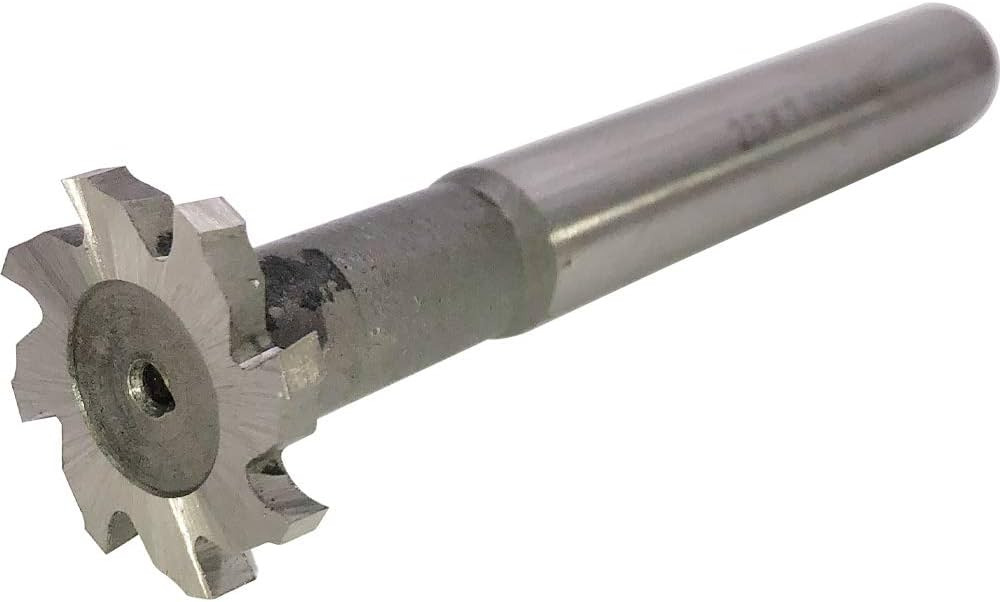
En combinant des arbres verticaux avec des lames horizontales, les fraises à rainures en T produisent des contre-dépouilles en forme de T. Ces outils coupent les côtés et le fond des rainures en un seul passage et garantissent un contrôle dimensionnel précis et une finition de surface lisse. Les principales utilisations sont les dispositifs de montage et les tables de machines-outils.
Fraises à rainure de clavette
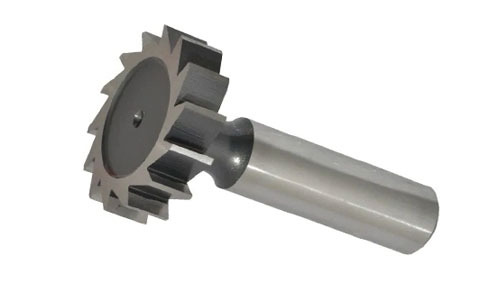
Les fraises à rainures de clavette sont caractérisées par des arêtes de coupe droites qui usinent tous les côtés des contre-dépouilles de clavette en une seule opération. Ces outils spéciaux donnent des dimensions précises pour un bon ajustement de la clavette. Ils peuvent également réaliser des fentes pour les connexions mécaniques entre les pièces.
Fraises à queue d'aronde
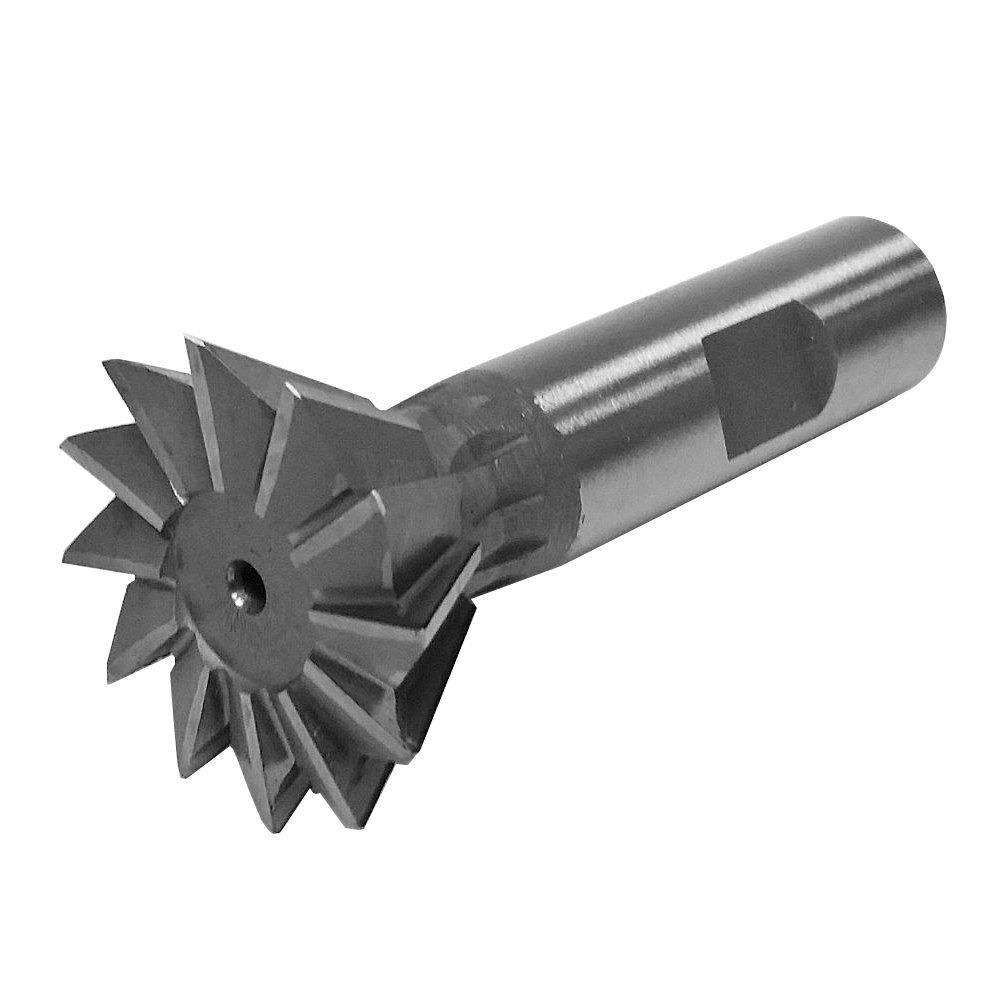
Les lames inclinées des fraises à queue d'aronde produisent des contre-dépouilles trapézoïdales. En général, elles ont des angles standards de 45° et 60°, mais des angles particuliers allant jusqu'à 120° sont également disponibles pour des utilisations spéciales. Ces outils jouent un rôle très important dans la réalisation d'assemblages mécaniques solides dans différents matériaux.
Processus de travail de l'usinage de contre-dépouille
L'usinage des contre-dépouilles repose sur une stratégie méthodique qui implique différentes étapes nécessaires. Nous allons maintenant passer en revue ces étapes en détail.
Analyse structurale
Le processus commence par l'analyse de la conception des pièces par les ingénieurs à l'aide d'un logiciel de CAO. Cette observation permet de déterminer les exigences et les emplacements des contre-dépouilles pour déterminer si une contre-dépouille interne ou externe est nécessaire. En évaluant la géométrie des composants, les ingénieurs s'assurent que toutes les contre-dépouilles sont réalisables et accessibles.
Sélection d'outils
Le choix des bons outils de coupe est fondamental et dépend à la fois des propriétés du matériau et du type de contre-dépouille. Certaines tâches nécessitent des outils tels que des fraises à queue d'aronde, des fraises à sucettes ou des fraises à rainures en T en fonction de la profondeur et du profil requis. Il est très important que l'outil choisi puisse accéder à la zone de contre-dépouille sans interférer avec les autres caractéristiques de la pièce.
Planification du parcours d'outil
L'étape suivante consiste à programmer les trajectoires de coupe correctes sur une machine CNC. Cette étape vise à garantir l'élimination complète de la matière dans les zones cachées ou compliquées. Les ingénieurs utilisent un logiciel de FAO pour optimiser les vitesses de coupe et les taux d'avance pour un usinage fluide et le maintien de la qualité des pièces.
Contrôle de précision
La technologie CNC joue un rôle important dans le respect des tolérances tout au long du processus d'usinage. En suivant les instructions programmées, la machine découpe le matériau le long du chemin défini avec une grande précision. L'obtention de résultats corrects dépend du montage correct de la pièce et de l'orientation correcte de l'outil.
Contrôle Qualité
La dernière étape consiste à inspecter complètement les pièces usinées. Les techniciens vérifient que toutes les contre-dépouilles sont conformes aux besoins de conception en utilisant la technologie de numérisation 3D ou des instruments de mesure. Cette étape permet de s'assurer que les surfaces encastrées sont conformes aux tolérances requises et garantit que les composants fonctionneront comme prévu.
Techniques d'usinage en contre-dépouille
L'usinage fait appel à différentes stratégies pour produire des contre-dépouilles correctes. Ces techniques offrent des avantages distincts en fonction des utilisations et des spécifications des pièces.
Fraisage
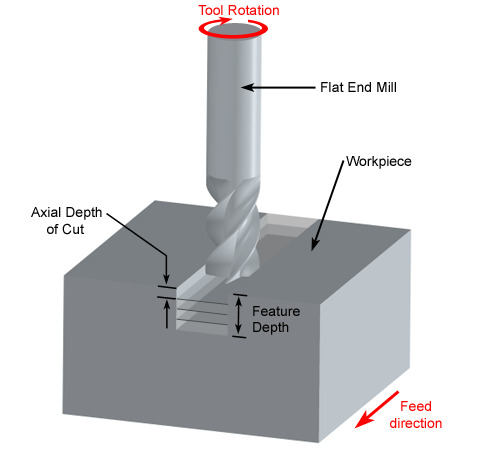
Le fraisage est une méthode courante pour réaliser des contre-dépouilles par enlèvement de matière à l'aide de fraises rotatives. Les contre-dépouilles simples sont obtenues par un mouvement à 3 axes, tandis que les géométries complexes nécessitent un mouvement à 5 axes. Ce procédé est particulièrement efficace pour la réalisation de cavités internes, de formes complexes requises pour les composants médicaux et aérospatiaux, ainsi que de rainures avec dégagements.
Tournant
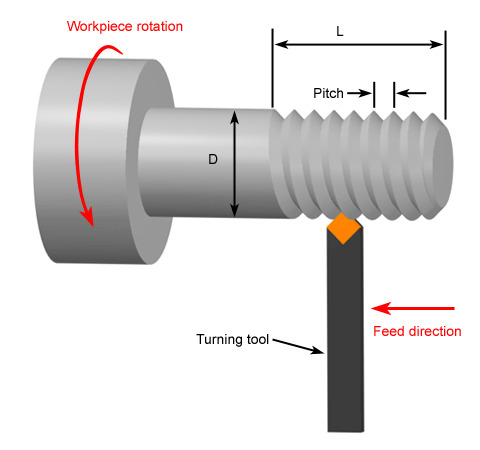
Pour les pièces cylindriques, le tournage est une méthode efficace pour réaliser des contre-dépouilles telles que des gorges de dégagement et des rainures de collet. Il combine le mouvement de l'outil à la rotation de la pièce. Le tournage traditionnel s'effectue sur deux axes (X et Z), tandis que le tournage suisse offre une plus grande précision grâce à des mouvements d'axes synchronisés. Pour obtenir les angles de contre-dépouille souhaités, le tournage utilise généralement des outils de rainurage spéciaux ou des porte-outils inclinés.
Usinage par électroérosion (EDM)
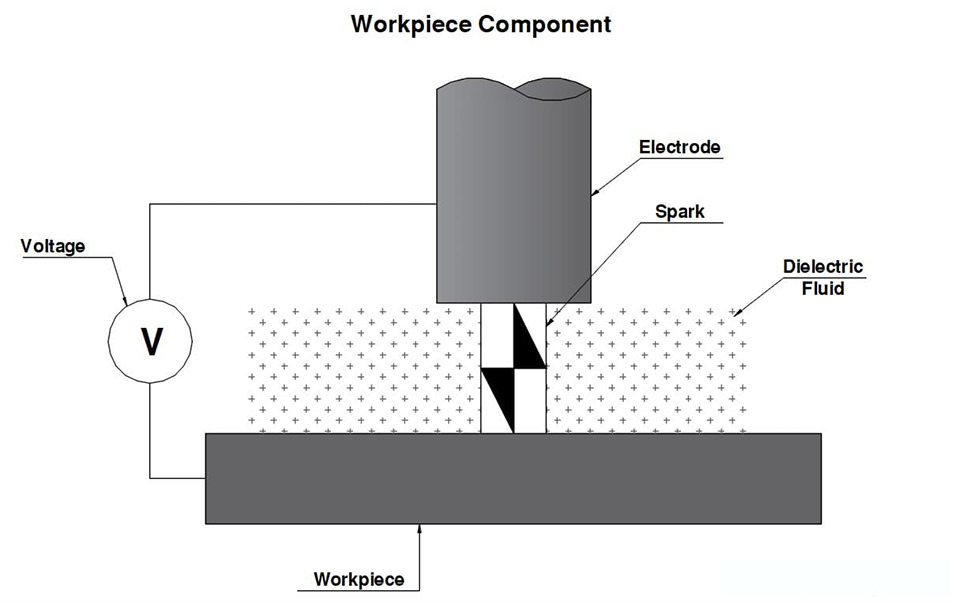
L'électroérosion (EDM) produit des contre-dépouilles grâce à des étincelles électriques contrôlées entre la pièce et l'électrode. Cette technique permet de réaliser des angles vifs et des détails internes difficiles à obtenir par les méthodes conventionnelles. Un fluide diélectrique refroidit la pièce et évacue les débris, garantissant ainsi des coupes précises sans contact direct avec l'outil.
Programmation FAO
Les logiciels de fabrication assistée par ordinateur jouent un rôle important dans les opérations d'usinage en contre-dépouille. Ils prennent en charge la production de parcours d'outils détaillés qui placent les outils de coupe dans les bonnes positions pour créer des contre-dépouilles. Ils optimisent les vitesses de coupe et les taux d'avance car ils évitent les interférences de l'outil avec les caractéristiques existantes de la pièce.
Usinage 4 axes-5 axes
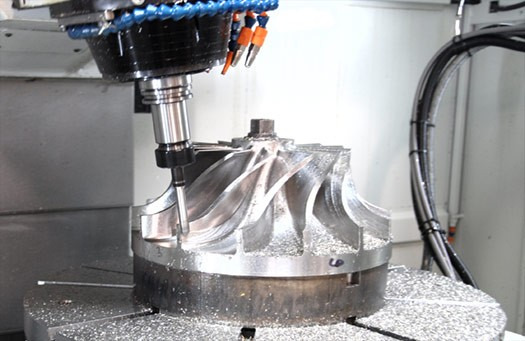
L'usinage multiaxes offre une adaptabilité accrue pour la réalisation de contre-dépouilles complexes. En permettant aux outils d'atteindre la pièce sous plusieurs angles, les axes de rotation supplémentaires rendent possible l'usinage de contre-dépouilles complexes en une seule opération. Cette capacité est particulièrement importante pour les dispositifs médicaux et les pièces aérospatiales qui exigent des contre-dépouilles précises et multidirectionnelles.
Utilisations de l'usinage par contre-dépouille
La capacité de l'usinage à contre-dépouille à produire des géométries complexes le rend très important dans différentes industries. Les principales utilisations de l'usinage à contre-dépouille sont indiquées ci-dessous :
Fabrication de moules et matrices
En fabrication de moules, les contre-dépouilles sont essentielles pour la production de pièces aux formes complexes. Elles permettent la fabrication de moules et de matrices produisant des composants présentant des caractéristiques telles que des cavités internes et des assemblages par encliquetage.
Pièces aérospatiales
L'industrie aéronautique repose sur l'usinage par contre-dépouille pour produire des pièces légères mais robustes. Cette technique est importante pour la fabrication de composants de moteurs, de pièces de trains d'atterrissage et de structures de cellules. Elle garantit à la fois l'intégrité structurelle et des performances maximales.
Pièces automobiles
Les contre-dépouilles sont indispensables dans la construction automobile. Elles augmentent l'engagement mécanique des arbres et des engrenages. Les rainures pour joints toriques garantissent également l'étanchéité des systèmes de fluides.
Dispositifs médicaux
La précision est un élément essentiel de la fabrication de dispositifs médicaux. L'usinage par contre-dépouille permet de réaliser des implants complexes et de fabriquer des instruments chirurgicaux ergonomiques. Il participe également à la conception de machines médicales fonctionnelles et compactes.
Electronique
L'industrie électronique bénéficie grandement de l'usinage en contre-dépouille. Les contre-dépouilles en relief dans les boîtiers permettent une adaptabilité de l'assemblage et les contre-dépouilles en T dans les connecteurs garantissent une fixation sûre des composants.
Défis dans l'usinage des contre-dépouilles
Bien que l'usinage en contre-dépouille soit universel, il présente certains problèmes techniques pour la fabrication moderne. L'accès à des éléments complexes ou profonds nécessite des outils de coupe spéciaux et coûteux en raison de l'accès limité aux outils. Les pièces à parois minces sont particulièrement sujettes à la déformation de la pièce pendant le processus d'usinage. Les conditions de coupe interrompues et les géométries compliquées augmentent l'usure des outils. Surmonter ces difficultés nécessite une planification et une exécution minutieuses pour obtenir les meilleurs résultats.
Conclusion
L'usinage en contre-dépouille joue un rôle important dans la réalisation de géométries complexes dans différentes industries, de l'électronique grand public à l'aérospatiale.
Si vous avez besoin d'un quelconque type d'usinage de contre-dépouille, RICHCONN est votre meilleure option. Contactez-nous à tout moment et discuter de vos besoins de fabrication.
Les Questions
Comment puis-je optimiser le processus d'usinage en contre-dépouille ?
Pour optimiser l'usinage des contre-dépouilles, utilisez autant que possible des dimensions d'outils standard et des coupes peu profondes. Utilisez des fraises à sucettes pour les éléments compliqués. Programmez des trajectoires d'outils correctes et maintenez des vitesses de coupe appropriées.
Quelles sont les tendances futures en matière d’usinage en contre-dépouille ?
Les tendances futures en matière d’usinage de contre-dépouille reposent sur l’intégration de l’IA, les machines CNC à 5 axes, les méthodes de production « tout-en-un » et les processus automatisés pour réduire les difficultés de fabrication et augmenter la précision.
Quelle est la différence entre l'usinage en contre-dépouille et les procédés d'usinage standard ?
L'usinage en contre-dépouille nécessite des outils spéciaux pour atteindre les zones inaccessibles aux fraises standard. Il permet de réaliser des caractéristiques en retrait sous la surface tandis que l'usinage traditionnel fonctionne à partir du dessus.



